
数控机床滚珠丝杆副的装配调整特点和工艺
由于数控机床的进给运动是数字控制的直接对象,被加工工件的最终 位置精度和轮廓精度都与进给运动的传动精度、灵敏度和稳定性有关。 摩擦阻力小、传动精度和传动刚度高、传动零件的惯量小、系统具有适 度阻尼、稳定性好、寿命长、使用维护方便。 3.滚珠丝杠副
密
2.滚珠丝杠副的工作寿命长,可使数控机床长期工作
机
仍保持精度不变
床
3.滚珠丝杠副经预紧后进给刚度高
精密车床、坐标镗 床、齿轮磨床、螺纹 磨床、坐标磨床、电 加工机床等精密机床 的工作台、头架、滑
座的进给丝杠副
滚珠丝杠副传动效率高,运转轻快,可减轻操作者劳
动强度
镗床、铣床升降台的升降丝杠副
一
利用滚珠丝杠副运动可逆性、将直线运动转换为旋转
图1-3 滚珠丝杠副的外循环方式 1—弯管 2—压板 3—丝杠 4—滚珠 5—螺纹管道
2020/6/3
数控机床滚珠丝杆副的装配调整
(2)滚珠丝杠螺母副的预紧方法预紧方法的基本原理都是使两个 螺母产生轴向位移,以消除它们之间的间隙和施加预紧力。
2020/6/3
图1-4 垫片调整方式 这种调整方法具有结构简单可靠、刚性好和装卸方便等优点, 但调整较费时间,很难在一次修磨中完成调整
数控机床滚珠丝杆副的装配调整
(1)滚珠丝杠副的循环方式
滚珠丝杠副的结构与滚珠的循环方式有关,按滚珠在整个循环过程中 与丝杠表面的接触情况,滚珠丝杠可分为内循环和外循环两种方式。
1)内循环方式 • 如图1-2所示,内循环方式 的滚珠在循环过程中始终与 丝杠表面保持接触。滚珠循 环的回路短,流畅性好,效 率高,螺母的径向尺寸也较 小。
数控机床滚珠丝杆副的调整实 现预紧的结构
图1-6 齿差式调整间隙结构
图1-5 螺纹调整式的滚珠丝杠螺母副 1、5—螺母 2—返向器 3—垫圈 4—锁紧螺母
图1-6 所示为双螺母齿差式调整间隙结构
这种调整的方式的结构复杂,但调整方便,通过简单的计算便可获得精确的调整量,
机
件的正确定位和均匀位移的要求
换刀的自动机床、数
床
3.滚珠丝杠副的工作寿命长,可使数控机床长期工作
控电加工机床精密机
仍保持精度不变
床
4.滚珠丝杠副经预紧后进给刚度高
2020/6/3
数控机床滚珠丝杆副的装配调整
应用方面
采用滚珠丝杠的目的
用途举例
精
1.滚珠丝杠副的进给精度高,可满足数控机床移动部
件的正确定位和均匀位移的要求
般
运动
液压仿形铣床工作台进给丝杠副
机 床
利用滚珠丝杠的运动同步性,保证运动平稳
双柱横梁式镗床、龙门创床,龙 门铣床、立式车床等机床的横梁
升降丝杠副
2020/6/3
数控机床滚珠丝杆副的装配调整
二、数控车床的进给传动系统
1.进给传动副的作用 数控车床的进给运动采用无级调速的伺服驱动方式,伺服电动机经
2020/6/3
图1-2 滚珠丝杠副的内循环方式 1—丝杠 2—螺母 3—滚珠 4—返向器
数控机床滚珠丝杆副的装配调整
2) 外循环方式
外循环方式中的滚珠在 循环返回时,离开丝杠 螺纹滚道,在螺母体内 或体外作循环运动。如 图1-3所示插管式外循环, 弯道1两端插入与螺纹 滚道5相切的两个孔内, 弯道两端部引导滚珠4 进入弯管,形成一个循 环回路,再用压板2和 螺钉将弯管固定。
(1)结构原理 滚珠丝杠副是回转运动与直线运动相互转换的新型传动装置。
图1-1 滚珠丝杠副的内循环方式 1—丝杠 2—螺母 3—滚珠 4—返向器
2020/6/3
数控机床滚珠丝杆副的装配调整
(2)传动特点 1)传动效率高,摩擦损失小。(效率-0.92~0.96,比普通提高3~4倍、 普通-0.2~0.4) 2)传动转矩小,传动平稳,无爬行现象,传动精度高,同步性好。 3)有可逆性,可以将旋转运动转换成直线运动;也可以将直线运动转 换成旋转运动,即丝杠和螺母均可以作为主动件。 4)施加适当预紧力,可消除丝杠和螺母的间隙,从而提高刚性,消除 反向时的空程死区,提高定位精度和重复定位精度。 5)磨损小,使用寿命长,精度保持性好。 6)制造工艺复杂,滚珠丝杠和螺母等元件的加工精度高,对表面粗糙 度的要求低,制造成本高。 7)不能自锁,特别是在用于升降的场合,由于重力作用,下降时当传 动切断后,不能停止运动,故常需在传动系统中增加制动装置。
普通丝杠副采用滑动摩擦,滚珠丝杠副采用滚动摩擦。因此,滚珠丝杠 副的传动要比普通丝杠副灵敏且传动效率高。
2020/6/3
数控机床滚珠丝杆副的装配调整
(1)滚珠丝杠副的循环方式 内循环和外循环
图1-2 滚珠丝杠副的内循环方式 1—丝杠 2—螺母 3—滚珠 4—返向器
2020/6/3
图1-3 滚珠丝杠副的外循环方式 1—弯管 2—压板 3—丝杠 4—滚珠 5—螺纹管道
可实现定量精密微调,是目前应用较广的一种结构这种调整的方式的结构复杂,但调整方 便,通过简单的计算便可获得精确的调整量,可实现定量精密微调,是目前应用较广的一 种结构。
2020/6/3
数控机床滚珠丝杆副的装配调整
2.滚珠丝杠副的支承和支承轴承的配合 (1)支承方式
1)一端装角接触球轴承。
这种安装支承方式只适合于短丝杠。它承载能力小,轴向刚度低, 一般用于数控机床的调整环节或小规格升降台铣床的垂直坐标中。
2020/6/3
数控机床滚珠丝杆副的装配调整
(3)滚珠丝杠副的应用
表1-1 滚珠丝杠副在机床上的应用
应用方面
采用滚珠丝杠的目的
用途举例
1.滚珠丝杠副的传动效率高,使机床进给机构的起动
转矩和运动转矩大大减小,以适应采用小容量的步进
数控铣床、车床、
数
电动机
镗床、磨床、及自动
控
2.滚珠丝杠副的进给精度高,可满足数控机床移动部
数控机床滚珠丝杆副的装配调整特点和 工艺
2020/6/3
数控机床滚珠丝杆副的装配调 整
学习目标
1.滚珠丝杆副的传动特点及应用。 2.滚珠丝杆副的支承和支承轴承的配合。 3.滚珠丝杆副的装配工艺。
2020/6/3
数控机床滚珠丝杆副的装配调整
一、滚珠丝杠副的装配调整 1.滚珠丝杠副的传动特点及应用
滚珠丝杠螺母副的支承方式
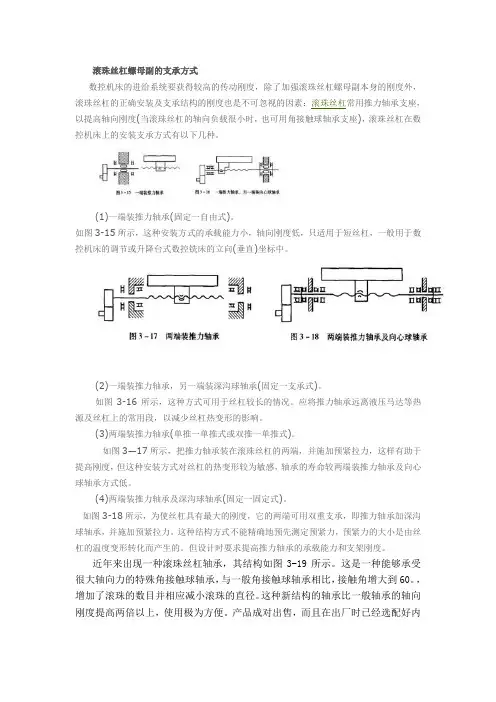
滚珠丝杠螺母副的支承方式数控机床的进给系统要获得较高的传动刚度,除了加强滚珠丝杠螺母副本身的刚度外,滚珠丝杠的正确安装及支承结构的刚度也是不可忽视的因素:滚珠丝杠常用推力轴承支座,以提高轴向刚度(当滚珠丝杠的轴向负载很小时,也可用角接触球轴承支座),滚珠丝杠在数控机床上的安装支承方式有以下几种。
(1)一端装推力轴承(固定一自由式)。
如图3-15所示,这种安装方式的承载能力小,轴向刚度低,只适用于短丝杠,一般用于数控机床的调节或升降台式数控铣床的立向(垂直)坐标中。
(2)一端装推力轴承,另一端装深沟球轴承(固定一支承式)。
如图3-16所示,这种方式可用于丝杠较长的情况。
应将推力轴承远离液压马达等热源及丝杠上的常用段,以减少丝杠热变形的影响。
(3)两端装推力轴承(单推一单推式或双推一单推式)。
如图3—17所示,把推力轴承装在滚珠丝杠的两端,并施加预紧拉力,这样有助于提高刚度,但这种安装方式对丝杠的热变形较为敏感,轴承的寿命较两端装推力轴承及向心球轴承方式低。
(4)两端装推力轴承及深沟球轴承(固定一固定式)。
如图3-18所示,为使丝杠具有最大的刚度,它的两端可用双重支承,即推力轴承加深沟球轴承,并施加预紧拉力。
这种结构方式不能精确地预先测定预紧力,预紧力的大小是由丝杠的温度变形转化而产生的。
但设计时要求提高推力轴承的承载能力和支架刚度。
近年来出现一种滚珠丝杠轴承,其结构如图3-19所示。
这是一种能够承受很大轴向力的特殊角接触球轴承,与一般角接触球轴承相比,接触角增大到60。
,增加了滚珠的数目并相应减小滚珠的直径。
这种新结构的轴承比一般轴承的轴向刚度提高两倍以上,使用极为方便。
产品成对出售,而且在出厂时已经选配好内外环的厚度,装配调试时只要用螺母和端盖将内环和外环压紧,就能获得出厂时已经调整好的预紧力,使用极为方便。
滚珠丝杠副的预紧方式

滚珠丝杠副的预紧方式滚珠丝杠副是一种常见的传动装置,广泛应用于机械行业中。
为了保证滚珠丝杠副的正常运行和稳定性,预紧是非常重要的一环。
本文将介绍滚珠丝杠副的预紧方式,以及各种方式的特点和适用场合。
一、弹簧预紧方式弹簧预紧方式是一种常见且简单的方法,它通过在滚珠丝杠的两端安装弹簧来提供预紧力。
弹簧的作用是保证滚珠丝杠副的间隙在一个合适的范围内,以提高传动的精度和刚度。
这种预紧方式适用于需求较低的场合,如一些低速、较小负载的机械设备。
它的优点是结构简单、易于实施,但是弹簧松弛或失效的话,就会导致预紧力不足,影响滚珠丝杠副的工作性能。
二、压盖式预紧方式压盖式预紧方式是通过在滚珠丝杠的外端盖上施加压力,使得滚珠丝杠与静止螺母之间产生压力,从而实现预紧效果。
这种方式适用于中小型机械设备,传动精度要求相对较低的场合。
具体的操作步骤是,先将盖板顶部的螺杆扣连紧固螺母松开,然后通过调整压力螺杆使螺杆与螺母间达到合适的预紧程度。
这种方式相比弹簧预紧更加可靠,但需要注意的是,过度预紧会增加滚珠丝杠副的摩擦力,降低传动效率。
三、双螺母预紧方式双螺母预紧方式是采用两个静止螺母的方式进行预紧,通过静止螺母之间的接触力产生预紧效果。
这种方式适用于高精度、高速、大负载的传动场合,能够提供更高的刚度和稳定性。
具体的操作步骤是,先将两个静止螺母之间的间隙调整到合适的程度,然后通过各种方法(如外力、扳手等)施加力矩使两个螺母紧固,实现预紧效果。
这种方式的优点是预紧力大、稳定性好,但是相对于其他方式来说,操作和调整稍微复杂一些。
四、其他预紧方式除了上述介绍的三种主要预紧方式外,还有一些其他的方式可以用于滚珠丝杠副的预紧,如压板式、快速预紧器等。
这些方式在一些特殊场合下有其独特的优势和适用性。
需要注意的是,无论采用何种预紧方式,都需要根据具体机械设备的要求来选择合适的方式。
在预紧过程中,应该遵循操作规程,确保预紧力的准确度和稳定性,以充分发挥滚珠丝杠副的传动性能。
项目3数控车床滚珠丝杠副设计

• 滚珠丝杠,滚珠丝杠的螺母带动滑块和工作台在导轨上运动,以完成 工作台在X, Y方向的直线运动。导轨副、滚珠丝杠螺母副和伺服电动 机等均已标准化,由专门厂家生产,设计时只需根据工作载荷选取即 可。
项目三数控车床滚珠丝杠副设计
• 3. 1滚珠丝杠副 • 3. 2滚珠丝杠副间隙调整及安装 • 3. 3滚珠丝杠副设计案例导入 • 3. 4数控车床滚珠丝杠副设计
返回
3. 1滚珠丝杠副
• 常见的机械传动部件有螺旋传动、齿轮传动、同步带传动、高速带传 动和各种非线性传动部件等。其中螺旋传动机构也称为丝杠螺母机构, 它主要是用于将旋转运动变换为直线运动或将直线运动变换为旋转运 动的。丝杠螺母机构有滑动摩擦机构和滚动摩擦机构之分,滑动丝杠 结构简单、加工方便、成本低、传动效率低,而滚动丝杠结构复杂、 加工难、成本高、传动效率高(92%一98 % )。因此,后者在机电一 体化系统中得到广泛应用。
下一页 返回
3. 1滚珠丝杠副
• (2)丝杠传动、螺母移动,如图3一1 (b)所示。该传动形式需要限制螺 母的移动,故需要导向装置。其特点是结构紧凑、丝杠刚性较好,适 用于工作行程较大的场合。
• (3)螺母传动、丝杠移动,如图3一1 (c)所示。该传动形式需要限制螺 母传动和丝杠移动,由于结构较复杂且占用轴向空间较大,故应用较 少)。
上一页 下一页 返回
3. 1滚珠丝杠副
• 3.1.3滚珠丝杠副主要尺寸参数
• 滚珠丝杠副主要尺寸参数有:公称直径Do,丝杠小径d,,丝杠大径d, 螺母小径D1,螺母大径D,滚珠直径db,基本导程(或螺距)P,滚珠工 作圈数及滚珠数,具体如图3 -6所示。
滚珠丝杠副安装

achine Tools/Accessories/Fixture M机床/附件/工装滚珠丝杠副作为精密、高效的传动元件在精密机床、数控机床上得到广泛运用,在机械工业、交通运输业、航天航空、军工产品等各个领域运用非常普遍。
滚珠丝杠副仅用于承受轴向负荷。
径向力、倾覆力矩会使滚珠丝杠副产生附加表面接触应力等不良负荷,从而可能造成丝杠的永久性损坏。
因此,滚珠丝杠副的正确安装对滚珠丝杠的使用性能具有重要的决定作用。
1. 滚珠丝杠安装的基本要求(1)螺母座轴线与导轨正、侧面要保证平行,平行度取(0.02/1 000)mm,精度要求较高的场所可取(0.01/1 000)mm。
(2)滚珠丝杠的预拉伸量为热效应的伸长量,取(0.03~0.05)/1 000mm。
(3)滚珠丝杠只能承受径向力的作用,不能承受倾覆力矩的作用。
(4)滚珠丝杠两端的轴承座轴心线必须与螺江苏扬力数控机床有限公司 (扬州 225127) 栾伯才 孙 健 王志惠滚珠丝杠副的安装3. 靠模铣刀靠模铣刀如图3所示,齿数z=5,左旋。
切削部分及表面粗糙度值R a=0.8μm的靠模部分的材料采用W18Cr4V,热处理硬度63~66HRC。
柄部50钢,热处理硬度35~40HRC。
其加工示意图如图4所示。
图4 加工示意图1.靠模2.靠模铣刀3.工件4. 测量工具操作者在铣床加工完曲线槽后,取出靠模,用图5的成形量规检测,该成形量规分为通规和止规,操作者自检合格后即可卸下工件,再加工另一工件。
图5 成形量规5. 结语该铣床靠模结构简单,制造容易,应用方便快捷。
应用在生产中,保证了同一批工件的一致性,加工效率很高,适合工件的大批量生产。
(收稿日期:20120818)冷加工51achine Tools/Accessories/FixtureM机床/附件/工装母座轴线在同一条轴线上。
(5)滚珠丝杠必须保持彻底的清洁并用防锈油保护,不可使用尖锐物撞击螺纹表面,不可让切屑等杂物进入螺母内。
数控机床滚珠丝杠副的拆装及维护
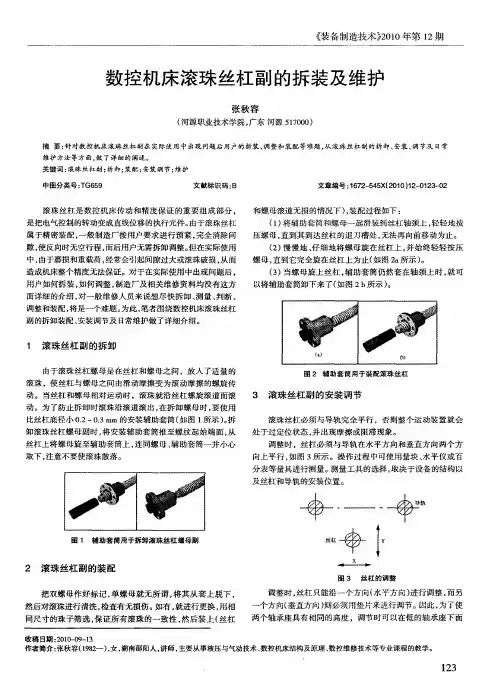
( )当螺母旋上丝 杠 , 3 辅套筒 仍然套在轴 颈上时 , 就可
以将辅 助套筒卸下来 了( 图 2b所示 ) 如 。
丝杠上将螺母旋至辅助 套筒 上 , 同螺母 、 助套 筒一并小心 连 辅 取下 , 注意不要使滚珠散落 。
调整时 ,丝杠必 须与导轨在水平方 向和垂 直方 向两 个方
向上平行 , 图 3所示 。操 作过程 中可使用量块 、 如 水平 仪或百 分表等量具进行测量。测量工具 的选择 , 取决于设备的结构 以 及丝杠 和导 轨的安装 位置。
3 滚珠 丝杠 副 的安 装调 节
滚 珠 丝 杠 必 须 与 导 轨 完 全 平 行 ,否 则 整个 运 动 装 置 就 会
动。为 了防止拆 卸时滚珠沿滚道滚 出, 在拆卸螺母 时 , 要使用 比丝杠底径小 02— - nn的安装辅助套简 ( . 03 ' l i 如图 1 示 )拆 所 。 卸滚珠丝杠螺母副 时 , 将安装辅助套简 推至螺纹起始端 面 , 从 处 于过定位状态 , 出现摩擦或 阻滞 现象 。 并
13 2
Equpme M a f crn c noo y No1 2 i nt nua ti g Te h l g .2, 010
塞 入 一些 不 同厚 度 的垫 片 。 些 垫 片可 以 由薄 的黄 铜 片 组 成 , 这
注 意 的 问题 。 于丝 杠 螺 母 的密 封 , 是 要 注 意 检 查 密 封 和 对 就
() 1 滚珠丝杠螺母 副轴 向的间隙的调整。 滚珠丝杠螺母副 除了对本 身单 一方 向的进给运动精度有要 求外 ,对 轴 向间隙 究 ,并就滚珠丝杠 副的安装调节操作 方法进行 了详 细的分析 说明 , 最后简单 分析 了滚珠丝杠 副的 日常维护方 法。
高精度数控机床滚珠丝杠的装配与调整
文 章 编 号 :0 1— 2 5 2 1 ) 5— 1 2一 3 10 2 6 (0 1 0 0 0 O
高 精 度 数 控 机床 滚 珠 丝杠 的装 配 与调 整
杨 济 森
( 阳机 床 ( 团 ) 计 研 究 院 中试 基 地 , 阳 l0 4 ) 沈 集 设 沈 1 12 摘 要 : 细 介 绍 了 一 种 新 的 滚 珠 丝 杠 装 配 调 整 工 艺 方 法 。 与 常 规 装 配 调 整 方 法 进 行 了数 据 分 析 对 详
数控技术专业《2.1.3滚珠丝杠螺母副间隙的调整方法》
滚珠丝杠螺母副间隙的调整方法
4螺纹调整间隙法
螺纹调整间隙法:常用的双螺母消除间隙的方法之一,如下图,右螺母2外圆上有普 通螺纹,并用两螺母4、5固定。当调整圆螺母4时,即可调整轴向间隙,然后用锁紧 螺母5锁紧。这种方法结构紧凑,工作可靠,滚道磨损可随时调整,但预紧力不准确 。
滚珠丝杠螺母副间隙的调整方法
滚珠丝杠螺母副间隙的调整方法
2垫片调整间隙法
垫片调整间隙法:常用的双螺母消除间隙的方法之一,如下图,调整垫片4的厚度, 使左右两螺母1、2产生轴向位移,从而消除滚珠丝杠螺母副的间隙和产生预紧力。这 种方法简单、可靠,但调整费时,适用于一般精度的传动。
滚珠丝杠螺母副间隙的调整方法
3齿差调整间隙法
齿差调整间隙法:常用的双螺母消除间隙的方法之一,如下图,两个螺母1、2的凸缘 为圆柱外齿轮,齿数差为1,两个内齿轮3、4用螺钉、定位销紧固在螺母座上。调整 时先将内齿轮卸下,根据间隙大小使两个螺母分别向相同方向转过1个齿或几个齿, 然后再插入内齿轮,使螺母在轴向相互移动了相应的距离,从而消除两个螺母的轴向 间隙。
思考一下
何种零件轮廓受反向间隙影响比较大?
今天,你离成功更近一步!
内容概要本ຫໍສະໝຸດ 课程主要介绍以下四个方面的内容:滚珠丝杠螺母副间隙的影响
垫片调整间隙法 齿差调整间隙法
螺纹调整间隙法
重点:滚珠丝杠螺母副间隙的调整方法 难点:反向间隙如何影响机械加工精度
滚珠丝杠螺母副间隙的调整方法
1滚珠丝杠螺母副间隙的影响
滚珠丝杠螺母副的滚珠与滚道间隙,会导致机床在该方向上反向传动时信号丧失,影 响反向传动精度和轴向刚度,所以必须消除轴向间隙。
高精度数控机床滚珠丝杠的装配与调整
高精度数控机床滚珠丝杠的装配与调整摘要:在机床当中,滚珠丝杠具有着驱动的功能,在机床结构当中具有着关键的作用。
为了能够使其更好的发挥功能,做好其调整装配则成为了一项关键的工作内容。
在本文中,将就高精度数控机床滚珠丝杠的装配与调整进行一定的研究。
关键词:高精度;数控机床;滚珠丝杠;装配;调整1 引言在现今机床行业当中,滚珠丝杠因其在机床当中的重要驱动功能而得到了较多的应用。
在实际工作开展当中,滚珠丝杠的装配质量是非常重要的一项内容,将直接对机床的整体性能以及运动精度产生影响。
对此,即需要能够对该项工作引起重视,做好具体装配调整工作。
2 装配2.1 滚珠丝杠安装首先,对电机座进行安装,将其安装在床身电机座结合面上,将螺栓拧紧后进行固定处理。
同时,通过轴承安装工具的使用将其内环套入到滚珠丝杠上,保证滚珠丝杠结合端面同轴承内环端面具有良好的结合性,在结合完成后,可以使用塞尺进行试验,保证起不会塞入到其中。
之后,根据滚珠丝杠样本数据做好力矩的拧紧,通过扳手的使用拧紧螺母后固定处理,并将装配组件装入到电机做孔之中,保证电机座结合断面同轴承外环端面具有良好的靠严性,同样适用塞尺进行检验。
之后,通过深浅千分尺的应用对电机座外端面以及轴承外环断面的深浅尺寸进行测量,保证在圆周方向对4点进行测量,保证测量的均匀性。
在经过测量满足要求之后,根据力矩要求做好螺栓的拧紧以及固定处理。
其次,对轴承座进行安装,即将轴承座套入到滚珠丝杠当中,通过工具的使用将滚珠丝杠套到轴承环内,保证连接的紧密性。
之后根据样本力矩拧紧螺母,将滚珠丝杠组件装入到座孔当中,保证连接的紧密性,使用塞尺进行试验,使用深浅千分尺进行测量,具体方式同电机座安装环节基本相同。
2.2 螺母工作台安装在该工作当中,要将工作条吊落在导轨滑块之上,根据力矩拧紧要求通过扳手的使用对螺栓做好拧紧以及定位处理,并做好固定工作。
滚珠丝杠螺母2旋到电机座端,保证滚珠丝杠螺纹断面同法兰断面对齐,在螺母座端,对红色研粉进行涂刷,对工作台进行推动,保证滚珠丝杠螺母法兰断面同螺母座具有良好的靠严特征,对螺母合研进行旋转,对螺母作结合面进行修刮处理,保证结合面刮研点能够满足要求,并在该过程当中做好滚珠丝杠清洁度的保证。
滚珠丝杠螺母副间隙调整方式
滚珠丝杠螺母副间隙的调整方式主要有以下几种:
垫片调隙式:通过调整垫片的厚度使螺母产生轴向位移,以消除间隙和产生预拉紧力。
这种结构的特点是构造简单、可靠性好、刚度高以及装卸方便。
但调整费时,并且在工作中不能随意调整,除非更换厚度不同的垫片。
螺纹调隙式:其中一个螺母的外端有凸缘而另一个螺母的外端没有凸缘而制有螺纹,它伸出套筒外,并用两个圆螺母固定着。
旋转圆螺母时,即可消除间隙,并产生预拉紧力,调整好后再用另一个圆螺母把它锁紧。
硬调整法:使用机械性的方法使丝杠螺母副间隙消除,根本上实现无间隙进给。
但比起调整它的过程要复杂一些,而且还要经过多次调整,方能达到理想的工作状态。
软调整法:在加工程序中加入刀补数,刀补数等于所测得的轴向间隙数或是调整数控机床系统轴向间隙参数的数值。
但这是治标不治本的办法。
滚珠丝杠螺母副的工作原理
滚珠丝杠螺母副是数控机床中回转运动转换为直线运动常用的传动装置。
它以滚珠的滚动代替丝杆螺母副中的滑动,摩擦力小,具有良好的性能。
组成及工作原理:滚珠丝杠螺母副的结构原理图·组成:主要由丝杆、螺母、滚珠和滚道(回珠器)、螺母座等组成。
·工作原理:在丝杆和螺母上加工有弧行螺旋槽,当它们套装在一起时便形成螺旋滚道,并在滚道内装满滚珠。
而滚珠则沿滚道滚动,并经回珠管作周而复始的循环运动。
回珠管两端还起挡珠的作用,以防滚珠沿滚道掉出。
特点:·传动效率高:机械效率可高达92%~98%。
·摩擦力小:主要是用滚珠的滚动代替了普通丝杆螺母副的滑动。
·轴向间隙可消除:也是由于滚珠的作用,提高了系统的刚性。
经预紧后可消除间隙。
·使用寿命长、制造成本高:主要采用优质合金材料,表面经热处理后获得高的硬度。
滚珠丝杆螺母副的消隙·双螺母垫片调隙:修磨垫片厚度消隙滚珠丝杆螺母副采用双螺母结构(类似于齿轮副中的双薄片齿轮结构)。
通过改变垫片的厚度使螺母产生轴向位移,从而使两个螺母分别与丝杆的两侧面贴合。
当工作台反向时,由于消除了侧隙,工作台会跟随CNC的运动指令反向而不会出现滞后。
·双螺母螺纹调隙:用锁紧螺母消隙差齿式调整法图示为利用两个锁紧螺母调整预紧力的结构。
两个工作螺母以平键与外套相联,其中右边的一个螺母外伸部分有螺纹。
当两个锁紧螺母转动时,正是由于平键限制了工作螺母的转动,才使得带外螺纹的工作螺母能相对于锁紧螺母轴向移动。
间隙调整好后,对拧两锁紧螺母即可。
结构紧凑,工作可靠,应用较广。
·双螺母齿差调隙:两个工作螺母的凸缘上分别切出齿数为Z1、Z2的齿轮,且Z1、Z2相差一个齿,即:Z2-Z1=1,两个齿轮分别与两端相应的内齿圈相啮合,内齿圈紧固在螺母座上。
设其中的一个螺母Z1转过一个齿时,丝杆的轴向移动量为S1,则有:Z1:1=T:S1 则S1=T/Z1如果两个齿轮同方向各转过一个齿,则丝杆的轴向位移为:ΔS=S1-S2=T/Z1-T/Z2=T/Z1Z2 例:当Z1=99,Z2=100时,ΔS≈1μ。