
不锈钢管道焊接工艺
不锈钢管道焊接工艺
1 技术特征
1.1材质规格:304( 相当于0Cr18Ni9)
1.2工作介质: 空气去离子水
1.3设计压力:0.2MPa,0.4MPa
1.4工作压力:2Kg/CM2 4Kg/CM2
1.5试验压力: 4.6Kg/CM2
2 本工程编制依据
2.1 F43C技术文件.
2.2 国标GB50236-98《现场设备、工业管道焊接工程施工及验收规范》
2.3 国标GB50235-97《工业金属管道施工及验收规范》
2.4 本公司焊接工艺评定报告:HG1
3 焊工
3.1 焊工应具有“锅炉压力容器压力管道焊工考试规则”规定的焊工考试合格证。
3.2 焊工进入现场后应按GB50236-98规定先进行焊接实际操作考试合格,经总包方认可发证后方能担任本项目的焊接工作。
4 焊接检验
4.1焊接检验人员应熟悉F43C技术文件及有关国标和本工艺。
4.2对管材焊材按规定进行检验、填表验收。
4.3对焊工是否执行本工艺进行全面监督检查,对违反者进行教育帮助得以改正。
对严重违反者或教育不改者有权令其停止焊接工作。
以确保焊接质量。
4.4 做好本工艺第7条“焊接后检查和管理工作”。
4.5 邀请和欢迎总包方和监理方检查人员检查焊接质量。
5 焊前准备
5.1.1 管材、焊材必须具有符合规定的合格证明,并与实物核对无误。
5.1.2 管材型号为304级相当等于我国的0Cr18Ni9规格标准。
按项目图纸规定。
5.1.3 不锈钢焊丝型号规格为:H0Cr20Ni10Ti φ2.5mm φ2.0mm
5.1.4 不锈钢电焊条型号规格:A132 φ3.2mm φ2.5mm
5.1.5 铈钨电极型号规格:WCe-20 φ2.0mm
5.1.6 氩气纯度为99.99%。
5.2 焊件准备
5.2.1 焊接口的分布位置必须符合国标GB50235-97和GB50236-98规范的规定。
5.2.2 管道为V型坡口,对接接头、组对应符合图1要求:
注:间隙3.5~4mm为焊接时的数据,组对点固焊时,应适当大于此数据,以补收缩。
图1.焊口组对数据
5.2.3焊件坡口应用机械或磨光机加工。
焊口组对前应将坡口及其内外表面10mm 范围内的油、垢、毛刺等清理干净。
5.2.4 点固焊必须根部焊透不得有焊接缺陷。
管径≤150 mm为4点长度为5 mm,管径>150 mm为6点,长度为5 mm。
点固焊后即用医用胶布将焊口及两端封好,做好管内充氩准备,然后充氩焊接不得隔夜。
5.2.5氩弧焊打底焊接时管内必须充氩(氮)保护,并用火柴火苗检查证明管内空气确实已置换干净。
方能开始焊接。
管径≤100 mm为整管冲氩,管径>100 mm为局部充氩。
(局部充氩保护的焊口组对时要防止里面堵板震脱落。
)
5.3 管子组对焊口时应保持其轴线平直。
在不得以时,距焊口中心200mm处测量平直度如图2所示,管径<100mm时允许偏差为1mm;管径≥100mm时允许偏差为
6.2.1管子规格大于φ57×3.5mm的转动焊采用氩弧焊打底,焊条电弧焊面。
焊接工艺参数如表1:
表 1
注:如管子直径较大时,第二层也可用 A132 φ3.2 焊条,焊接电流为
80-100A
6.2.2管子规格小于或等于φ57 mm 管壁厚不限,转动焊采用氩弧焊,焊接工艺参数如表2:
表 2
注:此参数用于∮≤57×3.5mm或以下的小直径管子,对口间隙改为2~3mm,也可采用1层焊完,不必采用二层焊法。
6.2.3管径管壁厚不限,固定焊,采用氩弧焊,工艺参数如表3:
表 3
注:此参数是焊∮200-250×4mm 的参数。
如壁厚加大,则焊接电流也可适当加大些。
6.3 斯线要接紧在近焊接点。
应在坡口内引弧。
防止焊件电弧击伤。
6.4 第一层焊完后,应趁焊缝高温时用不锈钢钢丝刷将焊缝表面刷干净。
并即用湿布速冷后检查焊接质量。
6.5 层间温度应小于60℃。
方能焊接第二层。
焊接完毕后。
(焊条电弧焊盖面层焊接完毕后,应立即清除焊渣,飞溅物。
)同样趁高温时用不锈钢钢丝刷将焊缝表面刷干净,立即用湿布速冷。
自检合格后写上焊工钢印号。
交检验员检查。
并填写好焊接记录。
6.6 对焊缝的质量要求:
6.6.1 焊缝表面不得有:裂纹、气孔、夹渣、未焊透。
咬边深度≤0.5δ,且≤0.5 mm连续长度≤100mm,且两侧咬边总长≤10%焊缝全长。
焊缝内表面为全焊透。
6.6.2焊缝外表面高度0-3mm(仰焊可放宽到0-4mm)应力求均匀。
焊缝外表宽度(δ-1)×1.2+间隙宽度+0.5-2.5×2。
7 焊接后检查和管理工作。
7.1 焊工焊完焊口后。
检验员应及时进行检查:
7.1.1 按本工艺6.6条要求检查焊缝外表质量。
7.1.2 检查焊工标记钢印号。
7.1.3检查焊接记录,编上焊口流水号并签字认可。
7.1.4在距焊口30mm显眼处,标记上焊口流水号。
并在图纸上同样位置标记焊口流水号。
使每个焊口的流水号在焊接记录焊口实物及图纸上完全一致。
利于追踪。
7.1.5 邀请总包和监理方检验人员,检查认可焊缝质量。
7.1.6 对检查不合格的焊口应督促焊工清除焊接缺陷。
按原工艺要求进行补焊。
对有严重缺陷不合格或经补焊仍不合格的应向有关人员报告。
分析原因,制定修补措施后进行修补。
确保焊缝修补合格。
316不锈钢管道焊接工艺

316不锈钢管道焊接工艺(1)焊接方法:由于现场多数为不锈钢管道且大小不一,根据不锈钢的焊接特点,尽可能减小热输入量,故采用手工电弧焊、氩弧焊两种方法, d >Φ159 mm 的采用氩弧焊打底,手工电弧焊盖面。
d ≦Φ159 mm 的全用氩弧焊。
焊机采用手工电弧焊/氩弧焊两用的WS7 一400 逆变式弧焊机。
(2)焊接材料:奥氏体不锈钢是特殊性能用钢,为满足接头具有相同的性能,应遵循“等成分”原则选择焊接材料,同时为增强接头抗热裂纹和晶间腐蚀能力,使接头中出现少量铁素体,选择HooCr19Ni12Mo2氩弧焊用焊丝,手弧焊用焊条CHSO22 作为填充材料,其成分见表 1 和表2。
表1 焊丝HOOCr19Ni12Mo2化学成分(%)C Si Mn P S Ni Cr Mo0.0120.131.700.0190.00713.2318.722.38表2 焊条CHS022化学成分(%)C Cu Si Mn P S Ni Cr Mo0.030.200.640.750.020.00711.7719.662.05(3)焊接参数。
奥氏体不锈钢的突出特点是对过热敏感,故采用小电流、快速焊,多层焊时要严格控制层间温度,使层间温度小于60 ℃。
具体参数见表 3 。
表3 焊接参数接头形式焊缝层次焊接方法焊接材料焊接电流I/A电弧电压U/V焊接速度v/(cm.min)牌号直径d/mm管对接一层手工钨极氩弧焊HOOCr19Ni12Mo2 2.575-8010-116-83.283-9011-136-8二层手工钨极氩弧焊HOOCr19Ni12Mo2 2.575-8010-116-83.285-9312-136-8手工电弧焊CHS022 2.580-8525-269-12(4 )坡口形式及装配定位焊。
坡口形式采用V 形坡口,由于采用了较小的焊接电流,熔深小,因而坡口的钝边比碳钢小,约为0-0.5 mm,坡口角度比碳钢大,约为65°- 700°,其形式见图l 。
不锈钢管道焊接工艺(完整版)
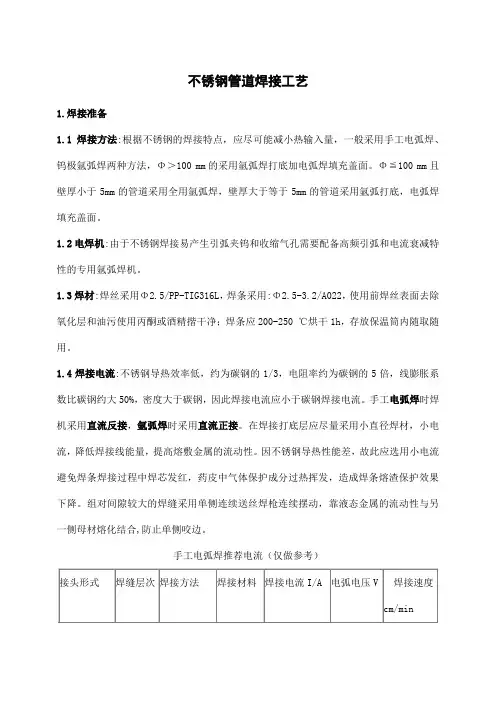
不锈钢管道焊接工艺1.焊接准备1.1焊接方法:根据不锈钢的焊接特点,应尽可能减小热输入量,一般采用手工电弧焊、钨极氩弧焊两种方法,Φ>100 mm的采用氩弧焊打底加电弧焊填充盖面。
Φ≦100 mm且壁厚小于5mm的管道采用全用氩弧焊,壁厚大于等于5mm的管道采用氩弧打底,电弧焊填充盖面。
1.2电焊机:由于不锈钢焊接易产生引弧夹钨和收缩气孔需要配备高频引弧和电流衰减特性的专用氩弧焊机。
1.3焊材:焊丝采用Φ2.5/PP-TIG316L,焊条采用:Φ2.5-3.2/A022,使用前焊丝表面去除氧化层和油污使用丙酮或酒精揩干净;焊条应200-250 ℃烘干1h,存放保温筒内随取随用。
1.4焊接电流:不锈钢导热效率低,约为碳钢的1/3,电阻率约为碳钢的5倍,线膨胀系数比碳钢约大50%,密度大于碳钢,因此焊接电流应小于碳钢焊接电流。
手工电弧焊时焊机采用直流反接,氩弧焊时采用直流正接。
在焊接打底层应尽量采用小直径焊材,小电流,降低焊接线能量,提高熔敷金属的流动性。
因不锈钢导热性能差,故此应选用小电流避免焊条焊接过程中焊芯发红,药皮中气体保护成分过热挥发,造成焊条熔渣保护效果下降。
组对间隙较大的焊缝采用单侧连续送丝焊枪连续摆动,靠液态金属的流动性与另一侧母材熔化结合,防止单侧咬边。
手工电弧焊推荐电流(仅做参考)管对接一层氩弧焊TIG316L φ2.5 75-80 10-11 6-8二层氩弧焊TIG316L φ2.5 75-80 10-11 6-8φ2.5 80-85 25-26 9-12手工电弧焊A022φ3.2 90-105 25-26 10-151.5氩气:氩气瓶上应贴有出厂合格标签,使用纯氩≥99.99%或高纯氩≥99.999%,氩弧焊焊接不锈钢时,背面必须充氩气保护,保证背面成形圆滑,防止焊缝根部氧化降低焊缝耐腐蚀性。
气瓶中的氩气不能用尽,瓶内余压不得低于0.5MPa。
大管道采用在管道内局部充氩的方法,跟随焊接进度保护,流量为5-14L/min,正面氩气流量为12-13L/min。
316L不锈钢管道焊接工艺要求

316L不锈钢管道焊接工艺要求316L 不锈钢管道焊接工艺要求一焊接方法根据不锈钢的特点,尽可能减少热输入量,故采用手工电弧焊,氩弧焊两种方法。
d> $ 159mm 的米用氩弧焊打底,手工电弧焊盖面;d< $ 159mm的采用氩弧焊。
焊机采用手工电弧焊/氩弧焊两用WS7-400 逆变式弧焊机。
二焊接材料奥氏体不锈钢是特殊性能用钢,为满足接头具有相同性能,应该遵循“等成分”原则选择焊接材料。
同时为增强接头抗热裂纹和晶间腐蚀能力,使接头出现少量铁素体,选择HooCr19Ni12Mo2 氩弧焊用焊丝。
手工电弧焊用焊条CHS022 作为填充材料。
其成化学分见表1 和表2;表1焊丝HooCr佃Ni12Mo化学成分表2焊条CHS022化学成分三焊接参数奥氏体不锈钢的突出特点是对过热敏感,故采用小电流,快速焊,多层焊时要严格控制层间温度,使层间温度小于60C。
具体参数见表3;表3焊接参数四坡口形式及装配定位焊坡口形式米用V形坡口。
由于米用了较小的焊接电流,熔深小,因而坡口的钝边比碳钢小,约为0-O.5mm,坡口角度比碳钢大,约为65-70度。
因为不锈钢热膨胀系数比较大,焊接时产生较大的焊接应力。
要求采用严格的定位焊。
对于d w© 89mm 的管道采用两点定位。
d= © 89- 219mm采用三点定位。
D> © 219mm的采用四点定位,定位焊缝长度6-8mm。
五焊接技术要求⑴ 手工电弧焊时焊机采用直流反接,氩弧焊时采用直流正接⑵ 焊前应将焊丝用不锈钢丝刷刷掉表面的氧化皮,并且用丙酮情洗。
焊条应该在200-250 度的温度烘干 1 小时。
每个焊工配一个保温桶,把烘好的焊条装入保温桶里,随用随取。
⑶ 焊前将工件坡口两侧25mm范围内的油污等清理干净,并用丙酮清洗坡口两侧25mm 范围。
⑷ 氩弧焊焊接不锈钢时,背面必须充氩气保护,才能保证背面成型。
采用在管道内局部充氩的方法,流量为5-14L/min ,正面氩气流量为12-13L/min 。
316L不锈钢管道焊接工艺要求

316L不锈钢管道焊接工艺要求一焊接方法根据不锈钢的特点,尽可能减少热输入量,故采用手工电弧焊,氩弧焊两种方法。
d> © 159mm的米用氩弧焊打底,手工电弧焊盖面;d< © 159mm勺米用氩弧焊。
焊机米用手工电弧焊/氩弧焊两用WS7-400逆变式弧焊机。
二焊接材料奥氏体不锈钢是特殊性能用钢,为满足接头具有相同性能,应该遵循等成分”原则选择焊接材料。
同时为增强接头抗热裂纹和晶间腐蚀能力,使接头出现少量铁素体选择HooCr19Ni12Mo2氩弧焊用焊丝。
手工电弧焊用焊条CHS022 作为填充材料。
其成化学分见表1和表2;表1焊丝HooCr19Ni12Mo化学成分C Si Mn P S Ni CrMo0.0120.131.700.0190.00713.2318.722.38表2焊条CHS022化学成分C Cu Si Mn P S Ni CrMo0.030.200.640.750.020.00711.7719.662.0三焊接参数奥氏体不锈钢的突出特点是对过热敏感,故采用小电流,快速焊,多层焊时要严格控制层间温度,使层间温度小于60r。
具体参数见表3;接头形式焊缝层次焊接方法材料牌号材料直径d/mm焊接电流I/A电弧电压U/V焊接速度V/cm.min管对接一层手工钨极氩弧HooCr19Ni12Mo22.575-8010-116-8管对接一层手工钨极氩弧HooCr19Ni12Mo2 3.283-9011-136-8 管对接二层手工钨极氩弧HooCr19Ni12Mo2 2.575-8010-116-8 管对接二层手工钨极氩弧HooCr19Ni12Mo2 3.285-9312-136-8 管对接二层手工电弧CHS022 2.580-8525-269-12表3焊接参数四坡口形式及装配定位焊坡口形式采用V形坡口。
由于采用了较小的焊接电流,熔深小,因而坡口的钝边比碳钢小,约为0-0.5mm,坡口角度比碳钢大,约为65-70度。
不锈钢管道焊接工艺规程
奥氏体不锈钢管道焊接工艺规程1范围本标准适用于工业管道、公用管道和发电厂奥氏体不锈钢管道焊接施工。
本标准也适用于手工氩弧焊和手工电弧焊作业。
2规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后的修改单(不包括勘误的内容)或修订版均不适用于标准,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB50235—97 《工业金属管道工程施工及验收规范》GB/T 983—95 《不锈钢焊条》DL/T869-2004 《火力发电厂焊接技术规程》劳人部[1988]1号《锅炉压力容器焊工考试规则》HYDBP006-2004《压力管道安装工程焊接、热处理过程控制程序》HYDBP018-2004《压力管道安装工程焊接材料管理程序》HYDBP013-2004《压力管道安装工程材料设备储存管理程序》HYDBP012-2004《压力管道安装工程材料设备搬运管理程序》HYDBP008-2004《压力管道安装工程计量管理手册》HYDBP007-2004《压力管道安装工程检验和试验控制程序》HYDBP010-2004《压力管道安装工程不合格品控制程序》劳动部发[1996]140号《压力管道安全管理与监察规定》3先决条件3.1环境3.1.1施工环境应符合下列要求:3.1,1,1风速:手工电弧焊小于8M/S,氩弧焊小于2M/S。
3.1.1.2焊接电弧在1m范围内的相对湿度小于90%,环境温度大于0℃。
3.1.1.3非下雨、下雪天气。
3.1.2当环境条件不符合上述要求时,必须采取挡风、防雨、防寒等有效措施。
3.2奥氏体不锈钢管道焊接控制流程图见图1。
图1 奥氏体不锈钢管道焊接控制流程图3.3焊接材料3.3.1奥氏体不锈钢管道焊接材料的采购和入库(一级库)由公司物资部负责,按《物资采购控制程序》和《焊接材料保管程序》执行。
不锈钢管的焊接工艺
不锈钢管的焊接工艺
不锈钢管的焊接工艺有以下几种:
1. 电弧焊接:常用的电弧焊接方法有手工电弧焊、气体保护电弧焊和手工氩弧焊。
其中,手工电弧焊适用于较小规格的管道焊接;气体保护电弧焊常用于较大规格的管道焊接;手工氩弧焊适用于对焊接质量要求较高的场合。
2. 自动化焊接:自动化焊接方法有氩弧焊机自动焊接和气体保护焊机自动焊接。
这种方法适用于大规格、精密度要求高的管道焊接。
3. 管件连接焊接:管件连接焊接是指将管件连接到管道上的焊接方法,常用的方法有对焊、角焊、对角焊和串焊等。
4. 管板焊接:管板焊接是将管道焊接到平面或弯曲的金属板上的焊接方法,常用的方法有对焊、角焊、旁焊和对角焊等。
以上是一些常用的不锈钢管的焊接工艺,具体选择哪种工艺需根据实际情况和需求来确定。
不锈钢管的焊接规范
不锈钢管的焊接规范不锈钢管的焊接工艺不锈钢管的焊接工艺(1)焊接方法:由于现场多数为不锈钢管道且大小不一,根据不锈钢的焊接特点,尽可能减小热输入量,故采用手工电弧焊、氩弧焊两种方法,d>Φ159 mm的采用氩弧焊打底,手工电弧焊盖面。
d≤Φ159 mm的全用氩弧焊。
焊机采用手工电弧焊/氩弧焊两用的WS7一400逆变式弧焊机。
2、焊接材料:奥氏体不锈钢是特殊性能用钢,为满足接头具有相同的性能,应遵循“等成分”原则选择焊接材料,同时为增强接头抗热裂纹和晶间腐蚀能力,使接头中出现少量铁素体,选择HooCr19Ni12M o2氩弧焊用焊丝,手弧焊用焊条CHSO22作为填充材料。
焊丝HOOCr19Ni12Mo2化学成分(%)C Si Mn 0.13 P 1.70 S Ni 0.019 Cr Mo 13.23 18.72 2.38 0.012 0.007焊条CHS022化学成分(%)C 0.03 Cu Si Mn 0.64 P 0.75 S Ni 0.02 Cr 0.007 Mo 11.77 19.66 2.05 0.20(3)焊接参数。
奥氏体不锈钢的突出特点是对过热敏感,故采用小电流、快速焊,多层焊时要严格控制层间温度,使层间温度小于60℃。
焊接参数接头形式焊缝层次焊接方法焊接材料焊接电流I/A电弧电压U/V焊接速度v/)(牌号直径d/mm管对接一层3.2二层手工钨极氩弧焊83-90 11-13 HOOCr19Ni12Mo2 6-8 2.5 75-80 10-11 6-8 2.5 75-80 10-11 6-8手工钨极氩弧焊HOOCr19Ni12Mo23.2手工电弧焊85-93 12-13 2.5 6-8 80-85 25-26 9-12 CHS022(4)坡口形式及装配定位焊。
坡口形式采用V形坡口,由于采用了较小的焊接电流,熔深小,因而坡口的钝边比碳钢小,约为0-0.5 mm,坡口角度比碳钢大,约为65 700°。
不锈钢管对接工艺流程
不锈钢管对接工艺流程
《不锈钢管对接工艺流程》
不锈钢管对接是指将两根不锈钢管连接在一起的加工工艺。
通常情况下,不锈钢管对接可以采用多种方法,例如氩弧焊、气保焊、电弧焊等。
接下来,我们将介绍一种常见的不锈钢管对接工艺流程。
首先,准备工作。
在进行对接前,需要将待对接的不锈钢管清洁干净,确保表面没有任何杂质或油污。
这一步是非常重要的,因为如果接头表面不干净,将会影响焊接质量。
其次,对接准备。
将两根不锈钢管对接的部位进行加工,通常采用切割或者磨削的方式,确保管端平整、无毛刺,并保持两端的对齐度。
在对接面上打磨、清洁,以提高焊接质量。
第三,焊接操作。
在准备好对接面的情况下,将两根不锈钢管对接,使用适当的焊接方法进行焊接。
针对不同的管径和壁厚,可以选择合适的焊接电流、焊接速度和焊接方法,确保焊接质量。
最后,检查和修磨。
焊接结束后,需要进行焊缝外观检查,确保焊接质量良好。
如果有需要,可以进行修磨,去除焊接过程中产生的焊渣和毛边,提升外观质量。
以上就是一般的不锈钢管对接工艺流程,当然具体的操作步骤还会因实际情况而有所调整。
总的来说,不锈钢管对接工艺流
程需要在准备工作和焊接操作上严格把关,确保最终的焊接质量。
不锈钢管道焊接施工流程
不锈钢管道焊接施工流程
本文档将介绍不锈钢管道的焊接施工流程。
以下是具体步骤:
准备工作
1. 确定焊接位置和管道走向。
2. 清洁管道表面,确保无油脂、污垢和锈迹。
3. 准备焊接所需的设备和工具,包括焊接机、电极、电源和焊接辅助工具。
进行焊接
1. 将管道对齐,并使用夹具将其固定。
2. 根据焊接类型选择合适的焊接方法,包括手工电弧焊、氩弧焊等。
3. 使用适当的焊接电流和电极直径进行焊接。
4. 焊接时,要保持焊缝的整齐和连续,并确保焊接位置的均匀加热。
5. 检查焊缝的质量,并根据需要进行重新焊接或修复。
完成工作
1. 焊接完成后,将焊接位置清洁干净,确保无焊渣和焊接痕迹。
2. 对焊接部位进行外观检查,确保焊缝质量和美观度。
3. 进行必要的测试和检测,包括压力测试和无损检测,以确保
管道的安全性和可靠性。
4. 如有需要,对焊接部位进行防腐处理,以延长管道的使用寿命。
以上就是不锈钢管道焊接施工的基本流程。
在进行焊接时,务
必遵守相关安全操作规程,并确保焊接操作符合相关法规和标准。
---
*(以上为文档内容,共计334字)*。
316L不锈钢焊接工艺
以后有316L 的焊接件一定要按此工艺执行。
焊工资质需由《奥氏体不锈钢合格证》。
316L 不锈钢管道焊接工艺1.焊接准备1.1 焊接方法:根据不锈钢的焊接特点,应尽可能减小热输入量,一般采用手工电弧焊、钨极氩弧焊两种方法,Φ>100 mm 的采用氩弧焊打底加电弧焊填充盖面。
Φ≦100 mm 且壁厚小于5mm 的管道采用全用氩弧焊,壁厚大于等于5mm 的管道采用氩弧打底,电弧焊填充盖面。
1.2 电焊机:由于不锈钢焊接易产生引弧夹钨和收缩气孔需要配备高频引弧和电流衰减特性的专用氩弧焊机。
1.3 焊材:焊丝采用Φ2.5/PP-TIG316L,焊条采用:Φ2.5-3.2/A022,使用前焊丝表面去除氧化层和油污使用丙酮或酒精揩干净;焊条应200-250 ℃烘干1h,存放保温筒内随取随用。
1.4 焊接电流:不锈钢导热效率低,约为碳钢的1/3,电阻率约为碳钢的 5 倍,线膨胀系数比碳钢约大50%,密度大于碳钢,因此焊接电流应小于碳钢焊接电流。
手工电弧焊时焊机采用直流反接,氩弧焊时采用直流正接。
在焊接打底层应尽量采用小直径焊材,小电流,降低焊接线能量,提高熔敷金属的流动性。
因不锈钢导热性能差,故此应选用小电流避免焊条焊接过程中焊芯发红,药皮中气体保护成分过热挥发,造成焊条熔渣保护效果下降。
组对间隙较大的焊缝采用单侧连续送丝焊枪连续摆动,靠液态金属的流动性与另一侧母材熔化结合,防止单侧咬边。
手工电弧焊推荐电流(仅做参考)接头形式焊缝层次焊接方法焊接材料焊接电流I/A 电弧电压V 焊接速度cm/min管对接一层氩弧焊TIG316L φ2.5 75-80 10-11 6-8二层氩弧焊TIG316L φ2.5 75-80 10-11 6-8φ2.5 80-85 25-26 9-12 手工电弧焊A022φ3.2 90-105 25-26 10-151.5 氩气:氩气瓶上应贴有出厂合格标签,使用纯氩≥99.99%或高纯氩≥99.999%,氩弧焊焊接不锈钢时,背面必须充氩气保护,保证背面成形圆滑,防止焊缝根部氧化降低焊缝耐腐蚀性。