
数控机床的分类
数控机床的分类
数控机床的品种规格很多,分类方法也各不相同.一般可根据功能和结构,按下面四种原则进行分类.
1、按机床运动的控制执进分类
(1)点位控制数控机床。
点位控制数控机床只要求控制机床的移动部件从一点移动到另一点的准确定位,对于点与点之间的运动轨迹的要求并不严格,在移动过程中不进行加工,各坐标轴之间的运动是不相关的。
为了实现既快又精确的定位,两点间位移的移动一般先快速移动,然后慢速趋近定位点,从而保证定位精度.如图3.6所示为点位控制的加工轨迹。
具有点位控制功能的机床主要有数控钻床、数控惶床和数控冲床等.
(2)直线控制数控机床。
直线控制数控机床也称为平行控制数控机床,其特点是除了控制点一与点之间的准确定位外.还要控制两相关点之间的移动速度和移动轨迹,但其运动路线只是与机床坐标轴平行移动,也就是说同时控制的坐标轴只有一个,在移位的过程中刀具能以指定的进给速度进行切削.其有直线控制功能的机床主要有数控车床、数控铣床和数控磨床等。
(3)轮廓控制数控机床。
轮廓控制数控机床也称连续控制数控机床,其控制特点是能够对两个或两个以上的运动坐标方向的位移和速度同时进行控制.为了满足刀具沿工件轮
廓的相对运动轨迹符合工件加工轮廓的要求,必须将各坐标方向运动的位移控制和速度控制按照规定的比例关系精确地协调起来。
因此,在这类控制方式中.就要求数控装置具有插补运算功能,通过数控系统内插补运算器的处理,把直线或圆弧的形状描述出来,也就是一边计算,一边根据计算结果向各坐标轴控制器分配脉冲量,从而控制各坐标轴的联动位移量与要求的轮廓相符合.在运动过程中刀具对工件表面连续进行切削,可以进行各种直线、圆弧、曲线的加工。
轮廓控制的加工轨迹如图3.7所示。
这类机床主要有数控车床、数控铣床、数控线切割机床和加工中心等,其相应的数控装置称为轮廓控制数控系统。
根据它所控制的联动坐标轴数不同,又可以分为下面儿种形式。
1)二轴联动。
它主要用于数控车床加工旋转曲面或数控铣床加工曲线柱面。
2)二轴半联动。
它主要用于三轴以上机床的控制,其中两根轴可以联动,而另外一根轴可以作周期性进给。
如图3.8所示就是采用这种方式加工三维空问曲面的.
3)三轴联动。
它一般分为两类,一类就是X,Y,Z三个直线坐标轴联动,比较多地用于数控铣床和加工中心等,如图3.9所示为用球头铣刀铣削三维空间曲面;另一类是除了同时控制X,Y,Z其中两个直线坐标轴外,还同时控制围绕其中某一直线坐标轴旋转的旋转坐标轴,如车削加工中心,它除了纵向((Z轴)、横向(X轴)两个直线坐标轴联动外,还要同时控制围绕Z轴旋转的主轴(C轴)联动.
4)四轴联动。
它同时控制X,Y,Z三个直线坐标轴与某一旋转坐标轴联动。
如图3.10所示为同时控制X,Y,Z三个直线坐标轴与一个工作台回转轴联动的数控机床。
5)五轴联动。
除同时控制X,Y,Z三个直线坐标轴联动外,还同时控制围绕这些直线坐标轴旋转的A,B,C坐标轴中的两个坐标轴,形成同时控制五个轴联动。
这时刀具可以被定在空间的任意方向,如图3.11所示.比如控制刀具同时绕X轴和Y轴两个方向摆动.使得刀具在其切削点上始终保持与被加工的轮廓曲面成法线方向,以保证被加工曲面的光滑性,提高其加工精度和加工效率,减小被加工表面的粗糙度。
2、按伺服系统拉制的方式进行分类
(1)开环控制数控机床.开环控制数控机床的进给伺服驱动是开环的,即没有枪测反馈装置,一般它的49动电动机为步进电动机。
步进电动机的主要特征是控制电路每变换一次指令脉冲信号,电动机就转动一个步距角,并且电动机本身就有自锁能力。
其控制系统的框图如图3. 12所示,数控系统输出的进给指令信号通过脉冲分配器来控制驭动电路.它以变换脉冲的个数来控制坐标位移量,以变换脉冲的频率来控制位移速度,以变换脉冲的分配顺序来控制位移的方向.因此,这种控制方式的最大特点是控制方便、结构简单、价格便宜。
因为数控系统发出的指令信号流是单向的,所以不存在
控制系统的稳定性问题,但由于机械传动的误差不经过反馈校正,因而位移精度不高。
(2)闭环控制数控机床。
闭环控制数控机床的进给伺服驱动是按闭环反馈控制方式工作的,其驭动电动机可采用直流或交流两种伺服电动机,并需要具有位置反馈和速度反馈,在加工中随时检测移动部件的实际位移量,并及时反馈给数控系统中的比较器。
它与插补运算所得到的指令信号进行比较,其差值又作为伺服驭动的控制信号,进而
带动位移部件以消除位移误差。
按位置反谈检侧元件的安装部位和所使用的反馈装置的不同,它又分为全闭环控制和
半闭环控制两种控制方式。
1)全闭环控制。
如图3. 13所示,其位置反馈装置采用直线位移检测元件(目前一般采用光栅尺),安装在机床的工作台侧面,即直接检侧机床工作台坐标的直线位移M,并通过反馈消除从电动机到机床工作台的整个机械传动链中的传动误差,从而得到机床工作台的准确位置。
这种全闭环控制方式主要用于精度要求很高的数控坐标惶床和数控精密磨床等。
2)半闭环控制。
如图3. 14所示.其位置反馈采用转角检测元件(目前主要采用编码器等)直接安装在伺服电动机或丝杠端部。
由于大部分机械传动环节未包括在系统闭环环路内,因此可获得较稳定的控制特性。
理杠等机械传动误差不能通过反馈来随时校正,但是可以采用软件定仇补偿方法适当提高其精度。
目前,大部分数控机床采用半闭环控制方式。
(3)混合控制数控机床。
将上述控制方式的特点有选择地集中,可以组成棍合控制的方案。
如前所述。
由于开环控制方式稳定性好、成本低、精度差,而全闭环稳定性差.因此,为了互相弥补,以满足某些机床的控制要求,宜采用很合控制方式.采用较多的控制方式有开环补偿型和半闭环补偿型两种方式。
3、按数控系统的功能水平分类
按数控系统的功能水平,通常把数控系统分为低、中、高三档.这种分类方式,在我国用得较多.低、中、高三档的界限是相对的,不同时期,划分标准也会不同.就日前的发展水平看,可以根据表3. 1所示的一些功能及指标,将各种类IV的数控系统分为低、中、高档三类。
其中,中、高档一般称为全功能数控或标准型数控。
经济型数控属于低档数控,是指由单片机和步进电动机组成的数控系统,或其他功能简单、价格低的数控系统。
经济型数控系统主要用于车床、线切割机床以及旧机床改造等。
4、按加工工艺及机床用途分类
(1)金属切削类。
金属切削类数控机床指采用车、铣、长、铰、钻、磨、刨等各种切削工艺的数控机床。
它又可分为以下两类。
1)普通型数控机床。
如数控车床、数控铣床、数控磨床等。
2)加工中心。
其主要特点是具有自动换刀机构和刀具库,工件经一次装夹后,通过自动更换各种刀具,在同一台机床上对工件各加工面连续进行铣〔车)、锐、铰、钻、攻螺纹等多种工序的加工,如(惶/铣类)加工中心、车削中心、钻削中心等。
(2)金属成形类.金属成形类数控机床指采用挤、冲、压、拉等成形工艺的数控机床.常用的有数控压力机、数控折弯机、数控弯管机、数控旋压机等。
(3)特种加工类。
特种加工类数控机床主要有数控电火花线切割机、数控电火花成形机、数控火焰切割机、数控激光加工机等。
简述数控车床的分类

简述数控车床的分类数控车床是利用数控技术控制车床进行加工的一种机床。
根据不同的分类标准,数控车床可以分为多种类型。
本文将从不同的角度对数控车床进行分类并进行简要介绍。
1.按照加工方式分类:数控车床根据其加工方式的不同,可以分为两种类型:车削数控车床和车铣复合数控车床。
车削数控车床主要用于对工件进行车削加工,可以实现各种车削操作,如外圆、内圆、端面、螺纹等。
车铣复合数控车床在保留车削功能的基础上,还具备铣削功能,可以进行复杂形状的加工。
2.按照床身结构分类:数控车床根据其床身结构的不同,可以分为平面数控车床和立式数控车床。
平面数控车床是指工件在水平面上进行加工,主要用于加工平面、孔、槽等。
立式数控车床的主轴与工件的轴线垂直,适用于加工圆柱形工件。
3.按照主轴结构分类:数控车床根据其主轴结构的不同,可以分为单主轴数控车床和多主轴数控车床。
单主轴数控车床只有一个主轴,适用于单个工件的加工。
多主轴数控车床具有两个或以上的主轴,可以同时进行多个工件的加工,提高加工效率。
4.按照数控系统分类:数控车床根据其所采用的数控系统的不同,可以分为伺服控制数控车床和步进控制数控车床。
伺服控制数控车床采用伺服电机控制主轴和进给轴的运动,具有高精度、高速度的特点。
步进控制数控车床则采用步进电机控制运动,相对于伺服控制系统,其精度和速度较低。
5.按照加工精度分类:数控车床根据其加工精度的要求不同,可以分为高精度数控车床和普通数控车床。
高精度数控车床具有较高的加工精度和稳定性,适用于对精度要求较高的工件加工。
普通数控车床则适用于对精度要求相对较低的工件加工。
6.按照工件形状分类:数控车床根据其加工的工件形状的不同,可以分为轴类数控车床和面类数控车床。
轴类数控车床主要用于加工轴类工件,如轴、杆等。
面类数控车床则主要用于加工面类工件,如平面、孔等。
7.按照控制方式分类:数控车床根据其控制方式的不同,可以分为闭环控制数控车床和开环控制数控车床。
数控机床的分类

数控机床的分类目前,数控机床品种齐全,规格繁多,可从不同角度和按照多种原则进行分类。
一、按工艺用途分类(1)金属切削类数控机床。
这类机床和传统的通用机床品种一样,有数控车床、数控铣床、数控钻床、数控磨床、数控镗床以及加工中心等。
加工中心是带有自动换刀装置,在一次装卡后可以进行多种工序加工的数控机床。
(2)金属成型类数控机床。
如数控折弯机、数控弯管机、数控回转头压力机等。
(3)数控特种加工及其他类型数控机床。
如数控线切割机床、数控电火花加工机床、数控激光切割机床、数控火焰切割机床等。
二、按控制运动的方式分类(1)点位控制数控机床。
点位控制(P o s i t i o n i n g C o n t r o l)又称点到点控制(P o i n t t o P o i n t C o n t r o l)。
这类数控机床的数控装置只要求精确地控制一个坐标点到另一坐标点的定位精度,见图1-7,而不管一点到另一点是按照什么轨迹运动。
在移动过程中不进行任何加工。
为了精确定位和提高生产率,首先系统高速运行,然后进行1级~3级减速,使之慢速趋近定位点,减小定位误差。
这类数控机床主要有数控钻床、数控坐标镗床、数控冲剪床和数控测量机等。
使用数控钻镗加工零件可以省去钻模、镗模等工装,又能保证加工精度。
(2)直线控制数控机床.直线切削控制(S t r a i g h t C u t C o n t r o l)又称平行切削控制(P a r a l k l C u t C o n t r o l)。
这类数控机床不仅要求具有准确的定位功能,而且还要保证从一点到另一点之间移动的轨迹是一条直线。
其路线和移动速度是可以控制的。
对于不同的刀具和工件,可以选择不同的切削用量。
这一类数控机床包括:数控车床、数控镗铣床、加工中心等,如图1-8所示。
(3)轮廓控制数控机床.轮廓控制(C o n t o u r i n g C o n t r o l)又称为连续轨迹控制(C o n t i n u-O U S P a t h C o n t r o l)。
数控机床分类

数控机床的分类1.按工艺用途分类(切削、成型、特种加工)(1)金属切削类数控机床:数控车床、数控铣床、数控磨床、数控镗床以及加工中心。
这些机床的动作与运动都是数字化控制,具有较高的生产率和自动化程度。
特别是加工中心,它是一种带有自动换刀装置,能进行铣、钻、镗加工的复合型数控机床。
加工中心又分为车削中心、磨削中心等。
还实现了在加工中心上增加交换工作台以及采用主轴或工作台进行立、卧转换的五面体加工中心。
(2)金属成形类及特种加工类数控机床:它是指金属切削类以外的数控机床。
数控弯管机、数控线切割机床、数控电火花成形机床、激光加工等等都是这一类数控机床。
2.按运动方式分类(定位、直线、轮廓)(1)定位控制数控机床:它是指能控制刀具相对于工件的精确定位控制系统,而在相对运动的过程中不能进行任何加工。
通过采用分级或连续降速,低速趋近目标点,来减少运动部件的惯性过冲而引起的定位误差。
(2)直线运动控制数控机床:它是指控制机床工作台或刀具以要求的进给速度,沿平行于某一坐标轴或两轴的方向进行直线或斜线移动和切削加工的机床。
这类数控机床要要求具有准确的定位功能和控制位移的速度,而且也要有刀具半径和长度的补偿功能以及主轴转速控制的功能。
(3)轮廓控制的数控机床:它是指能实现两轴或两轴以上的联动加工,而且对各坐标的位移和速度进行严格的不间断控制,具有这种控制功能的数控机床。
现代数控机床大多数有两坐标或以上联动控制、刀具半径和长度补偿等等功能。
按联动轴数也可分两轴联动、两轴半、三轴、四轴、五轴联动等。
随着制造技术的发展,多坐标联动控制也越来普遍。
3.按控制方式分类(开环、半闭环、闭环)(1)开环控制系统:它是指没有位置检测反馈装置的控制方式。
特点是结构简单、价格低廉,但难以实现运动部件的快速控制。
广泛应用于步进电机低扭矩、高精度、速度中等的小型设备德驱动控制中,特别在微电子生产设备中。
(2)半闭环控制系统:它是指在电动机轴或丝杆的端部装有角位移、角速度检测装置,通过位置检测反馈装置反馈给数控装置的比较器与输入指令比较,用差值控制运动部件。
数控机床的分类

数控机床的分类一、按掌握系统的特点分1、点位掌握数控机床:它只要求掌握工具从一点到另一点的精确定位。
留意:定位过程是不加工的。
2、直线掌握系统:除以上外,还有保证运动中的轨迹是一条平行于坐标轴或45度斜线,在定位过程中对工件进行切削加工。
3、连续掌握系统:又称为轮廓掌握系统。
它能对两个或两个以上坐标方向的位移量和速度进行严格的不间断的掌握。
具有直线、圆弧、或高次曲线插补的力量。
二、按伺服机构的掌握方式分类1、开环掌握系统:它没有位置检测元件。
2、闭环掌握系统:它具有位置检测元件。
3、半闭环掌握系统:它对数控设备的执行部件的实际位移量不作直接检测。
三、按使用专用计算机还是通用计算机分类硬件数控(NC)和软件数控(CNC)四、按工艺用途分类金属切削类数控机床、金属成型类数控机床、金属特种加工机及其它类型数控设备五、根据功能水平分类高、中、低档(经济型)三类。
数控机床水平的凹凸由主要技术参数、功能指标和关键部件的功能水平来打算。
以下这些方面是评价数控机床档次的参考条件:辨别率和进给速度:辨别率为0.01mm ,进给速度为8 – 15 m / min 的为低档;辨别率为0.001mm ,进给速度为15 – 24 m / min 的为中档;辨别率为0.0001mm ,进给速度为15 – 100 m / min 的为高档;多坐标联动功能:低档最多是2- 3轴,中高档为3 – 5轴以上。
显示功能:低档是简洁的数码管或简洁的CRT显示,中档有齐全的CRT显示,不仅有符号,而且有图形,人机对话,自诊断功能。
高档的还有三维图形显示。
通讯功能:低档无,中档有RS232接口,高档还有联网功能。
主CPU :8位是低档,高档已由16位进展到32位、64位。
进给伺服水平以及PC功能:步进电机、直流伺服、沟通伺服分别表示低、中、高档。
低档无内装PC,而一般高档有PC。
数控机床的分类介绍
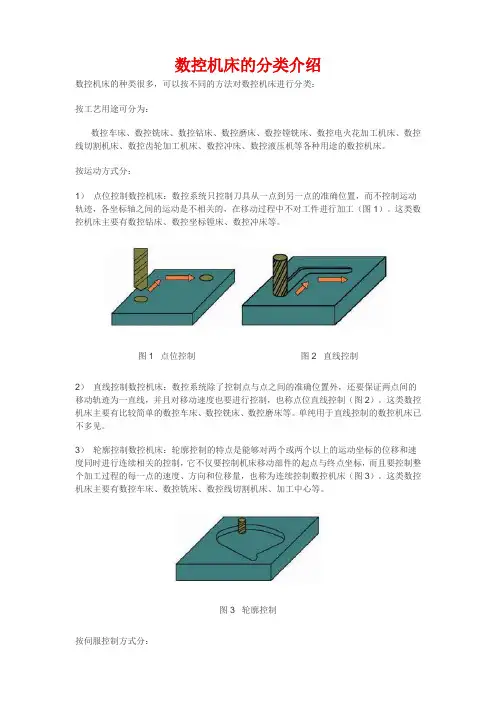
数控机床的分类介绍数控机床的种类很多,可以按不同的方法对数控机床进行分类:按工艺用途可分为:数控车床、数控铣床、数控钻床、数控磨床、数控镗铣床、数控电火花加工机床、数控线切割机床、数控齿轮加工机床、数控冲床、数控液压机等各种用途的数控机床。
按运动方式分:1)点位控制数控机床:数控系统只控制刀具从一点到另一点的准确位置,而不控制运动轨迹,各坐标轴之间的运动是不相关的,在移动过程中不对工件进行加工(图1)。
这类数控机床主要有数控钻床、数控坐标镗床、数控冲床等。
图1 点位控制图2 直线控制2)直线控制数控机床:数控系统除了控制点与点之间的准确位置外,还要保证两点间的移动轨迹为一直线,并且对移动速度也要进行控制,也称点位直线控制(图2)。
这类数控机床主要有比较简单的数控车床、数控铣床、数控磨床等。
单纯用于直线控制的数控机床已不多见。
3)轮廓控制数控机床:轮廓控制的特点是能够对两个或两个以上的运动坐标的位移和速度同时进行连续相关的控制,它不仅要控制机床移动部件的起点与终点坐标,而且要控制整个加工过程的每一点的速度、方向和位移量,也称为连续控制数控机床(图3)。
这类数控机床主要有数控车床、数控铣床、数控线切割机床、加工中心等。
图3 轮廓控制按伺服控制方式分:1)开环控制数控机床:这类机床不带位置检测反馈装置,通常用步进电机作为执行机构。
输入数据经过数控系统的运算,发出脉冲指令,使步进电机转过一个步距角,再通过机械传动机构转换为工作台的直线移动,移动部件的移动速度和位移量由输入脉冲的频率和脉冲个数所决定。
图4 开环控制系统框图2)半闭环控制数控机床:在电机的端头或丝杠的端头安装检测元件(如感应同步器或光电编码器等),通过检测其转角来间接检测移动部件的位移,然后反馈到数控系统中。
由于大部分机械传动环节未包括在系统闭环环路内,因此可获得较稳定的控制特性。
其控制精度虽不如闭环控制数控机床,但调试比较方便,因而被广泛采用。
数控机床的分类

.
4)数控特种加工机床 电火花加工机床 数控线切割机床 数控激光切割机床
.
1.3 按机床的运动轨迹分类
1) 点位控制系统 指机床移动部件只能实现由一个位置到另一个位置
的精确移动,在移动和定位过程中不进行任何加工,机 床移动部件的运动路线并不影响加工的孔距精度。
图 1.9 数控钻床工作原理
.
图 1.9 数控钻床工作原理
.
举例: 数控钻床
.
举例: 数控坐标镗床
.
举例: 数控弯管机
.
2)直线控制数控机床 要求控制点的准确定位,要求控制刀具以一定的速度
沿直线平行的方向进行加工。 具有主轴转速的选择与控制、切削速度与刀具的选择、
循环加工等辅助功能
.
举例: 数控车床
.
举例: 数控铣床
.
3)轮廓控制数控机床 能够对两个或两个以上运动坐标的位移和速
图 1.8 半闭环控制系统框图
.
1.1 按伺服控制方式分类
4)复合控制系统 开环补偿型 半闭环补偿型
.
1.2 按工艺用途分类
1) 普通数控机床 自动化程度高、精度高
2) 数控加工中心 带刀库和自动接刀装置的数控机床。
.
3) 多坐标轴数控机床 可以加工复杂形状的零件,来完成需要
三个以上坐标的合成才能加工的曲面形状。
度同时进行连续相关的控制。 具有插补运算功能。 可以进行各种斜线、圆弧、曲线的加工。
.
1.4 按数控系统功能水平分类
高、中档 全功能数控机床、标准型数控机床
.
低档: 经济型数控机床。 有单片机和步进电动机组成的数控系统。
特点:功能简单,价格低;
用途:数控车床,线切割机床及就机床设备改造等场合。
数控机床的分类与应用
数控机床的分类与应用数控机床是一种通过计算机程序控制机床运动和操作的一种机械设备,它不仅能够实现高效加工,而且还具有高精度的加工能力。
在数控机床发展的近几十年中,数控机床已经在制造业中广泛应用,也成为产业制造领域中的重要工具。
本文将对数控机床的分类和应用进行分析和介绍。
一、数控机床的分类1. 按照运动轴数进行分类数控机床的分类最常见的方式是对其运动轴数进行分类。
通常按照运动轴数将数控机床分为2至5轴,2轴数控机床主要用于加工平面零件,3轴数控机床可以用于铣、钻、铰孔以及液压、调心等加工,4轴数控机床可以用于加工圆周曲线、螺旋曲线以及球面零件。
5轴数控机床是一种提高效率和精度的高级设备,可用于生产航空、航天、汽车等高精度零件。
2. 按照机床类型进行分类按照机床类型,数控机床可以分为铣床、钻床、车床、磨床等多种类型。
不同类型的数控机床配备不同的刀具和设备,适用于不同材料和零件的加工。
3. 按照控制系统进行分类数控机床按照控制系统的类型也可以进行分类。
根据控制系统的不同,数控机床可分为开放式数控系统、封闭式数控系统、嵌入式数控系统、嵌入式底板式数控系统以及云平台数控系统。
4. 按照加工方式进行分类按照加工方式,数控机床也可以分为三维数控机床、龙门数控机床、陀螺式五轴数控机床和用于切割的数控平面机床等。
二、数控机床的应用数控机床在现代工业中有广泛的应用。
不同类型的数控机床适用于不同材料以及零件的加工。
1. 用于加工金属和塑料数控机床适用于不同材料的加工,例如在航空、航天等领域中用于高精度零件的生产。
其中,数控铣床常用于加工金属和塑料的精密小零件,这些零件十分复杂,而且要求非常高的精度。
数控车床适合加工中小型轴类零件,如螺栓、螺母、轴承、齿轮等。
2. 用于雕花、雕刻数控雕刻机主要用于雕花、雕刻、立体削、平面削等。
这种机床是用于切割和雕刻饰面材料(如木材、树脂、泡沫板、PVC等)的设备。
由于高精度的加工能力和易于操作的特点,使得数控雕刻机在雕刻、书法和装饰行业中应用广泛。
数控机床分类及轴类零件加工
数控机床分类及轴类零件加工一、数控机床分类数控机床是一种基于计算机控制的加工设备,它能够高效地加工各种复杂形状的零件。
根据其加工方式和结构形式,可以将数控机床分为以下几类:1.数控铣床数控铣床是一种用于加工平面形状的机床。
根据加工方式的不同,它可以分为两种类型:立式数控铣床和卧式数控铣床。
立式数控铣床加工效率高,适用于小批量生产,而卧式数控铣床适用于大批量生产,加工效率更高。
2.数控车床数控车床是一种用于加工圆形零件的机床。
它根据工件在旋转时由刀具在直线方向移动加工的方式,分为长床数控车床和短床数控车床。
长床数控车床适用于加工长径比较大的工件,而短床数控车床适用于加工短径比较小的工件。
3.数控加工中心数控加工中心是一种同时具有铣削、钻孔、攻丝、磨等多种功能的机床。
它可以高效地完成各种形状、精度要求高的工件加工,广泛应用于航空、航天、汽车、模具等行业。
二、轴类零件加工轴类零件是机械传动中的重要组成部分,其精度要求比较高。
数控机床作为现代化高精度加工设备,在轴类零件加工方面具有明显优势。
常见的轴类零件包括轴、螺纹轴、齿轮轴等,其加工过程主要包括以下几步:1.零件设计零件设计是轴类零件加工的第一步。
要根据零件的用途和工作条件,设计出适合的零件结构,并选择合适的材料。
2.加工准备加工准备是轴类零件加工的重要环节。
它包括刀具的选择、加工工艺的确定、工序的排布等。
其中,刀具的选择是关键,要根据零件的材料、形状和要求,合理选择刀具,确保零件的加工精度和表面质量。
3.数控加工数控加工是轴类零件加工的核心环节。
它利用数控机床的高精度、高效率、高自动化等优点,将设定的工艺参数转化为机床运动控制指令,实现零件的加工。
4.检验验收检验验收是轴类零件加工的最后一步。
它通过检验轴类零件的表面粗糙度、尺寸精度、形状误差等指标,确保零件达到设计要求,并且安全可靠。
三、总结数控机床的发展使得轴类零件的加工更加精度、高效。
在加工过程中,需要进行科学的设计和加工准备,合理选择刀具和采用适当的工艺措施。
简述数控机床的种类
简述数控机床的种类一、引言数控机床是现代制造业中不可或缺的重要设备,它以计算机技术为基础,通过对工件进行加工控制来实现高精度、高效率的生产。
本文将结合实际情况,对数控机床的种类进行全面详细的介绍。
二、按照加工方式分类1.车床类数控机床车床类数控机床主要用于加工圆柱形或圆锥形零件,包括普通车床、立式车床、卧式车床等。
其特点是能够完成各种复杂的轴向和径向加工任务,如外圆、内圆、端面等。
2.铣床类数控机床铣床类数控机床主要用于平面和曲面零件的加工,包括立式铣床、卧式铣床等。
其特点是能够完成各种平面和曲线轮廓的切割任务,如直线、弧线、螺旋线等。
3.钻攻类数控机床钻攻类数控机床主要用于孔加工和螺纹加工,包括普通钻攻机、立式钻攻机等。
其特点是能够完成各种孔径和螺纹的加工任务,如直孔、盲孔、螺纹孔等。
4.磨床类数控机床磨床类数控机床主要用于高精度零件的加工,包括平面磨床、外圆磨床、内圆磨床等。
其特点是能够完成各种高精度的平面和曲面加工任务,如平面、球面、棱柱等。
三、按照控制系统分类1.伺服控制数控机床伺服控制数控机床采用伺服电机作为执行元件,通过编码器反馈信号来实现位置闭环控制。
其特点是具有高速度、高精度和高可靠性,适用于各种复杂的加工任务。
2.步进控制数控机床步进控制数控机床采用步进电机作为执行元件,通过开关量信号来实现位置开环控制。
其特点是结构简单、成本低廉,适用于一些简单的加工任务。
3.PLC(可编程逻辑控制器)数控机床PLC数控机床采用PLC作为核心控制器,通过编程来实现各种复杂的加工任务。
其特点是具有灵活性和可扩展性,能够满足各种不同的加工需求。
四、按照结构形式分类1.立式数控机床立式数控机床的主轴垂直于工作台面,适用于一些高精度、高刚性的加工任务。
其特点是结构紧凑、占地面积小,适用于车间空间较小的情况。
2.卧式数控机床卧式数控机床的主轴水平放置于工作台面上方,适用于一些大型零件和重型零件的加工任务。
数控机床常见的五种分类
数控机床常见的五种分类第一种按用途分类1.金属切削类数控机床金属切削类数控机床有数控车床、数控铣床、数控钻床、数控镗床、数控磨床、数控插齿机、数控镗铣床、数控凸轮磨床、数控磨刀机、数控曲面磨床等。
磨削中心、加工中心(MC)是带有力库和自动换刀装置的数控机床,如加工中心数控磨床等。
2.金属成形类数控机床金属成形类数控机床有数控折弯机、数控弯管机、数控液压成形机和数控压力机等。
3.数控特种加工机床数控特种加工机床有数控线切割机床、数控电火花加工机床、数控电脉冲机床、数控激光加工机床等。
4.其他类型的数控机床如水射流切割机、鞋样切割机、雕刻机、数控三坐标测量机等。
第二种按运动方式分类1.点位控制数控机床如图3-1所示,点位控制数控机床的特点是数控装置只控制刀具或工作台从某一加工位置移到另一个加工位置的精确坐标位置,然后进行定点加工。
在移动和定位过程中对于轨迹不进行严格控制,且不进行任何切削加工。
机床数控系统只需控制行程终点的坐标值,不管运动轨迹,因此几个坐标轴之间的运动不需任何联系。
为了尽可能地减少移动部件的运动时间,并提高定位精度,移动部件首先快速移动,到接近终点坐标时降速,准确移动到终点定位。
这类数控机床主要有数控坐标镗床、数控钻床、数控冲床、数控点焊机以及数控弯管机等。
其相应的数控装置称之为点位数控装置,点位数控装置的控制系统比较简单。
2.直线控制数控机床如图3-1所示,直线控制数控机床的特点是,机床移动部件不仅要实现由一个位置到另一个位置的精确移动定位,而且能够在移动中以给定的进给速度实现平行坐标轴方向的直线切削加工运动。
直线控制数控机床虽然扩大了点位控制数控机床工艺范围,但它的应用仍然受到了很大的限制。
这类数控机床主要有简易数控车床、数控镗铣床和数控磨床等,相应的数控装置称之为直线数控装置。
图3-1点位控制数控机床3.轮廓控制数控机床轮廓控制数控机床又称为连续控制数控机床或轨迹控制数控机床。