
机加工工时计算表
铝、铜合金(AL6061、AL7075、COPPER、BRASS等)
外型轮廓--铣削范围(周长)mm 50~100 TC 0.07 0.07 0.06 0.06 0.05 TR 0.11 0.10 0.08 0.07 0.05 100~200 TC 0.13 0.13 0.12 0.11 0.10 TR 0.16 0.15 0.13 0.10 0.08 200~300 TC 0.20 0.20 0.18 0.17 0.15 TR 0.21 0.20 0.17 0.13 0.10 300~400 TC 0.26 0.27 0.24 0.22 0.20 TR 0.26 0.25 0.21 0.17 0.13 400~500 TC 0.33 0.33 0.30 0.28 0.25
1.非特殊情况下,工艺和加工中尽可能地不使用立铣刀进行大平面铣削;应正确选用飞刀盘进行铣削。 2.表中 TR 的数据按每次底刃切削量 Ap 进行进刀的时间进行设置;如顶面加工余量 H 大于底刃切削量 Ap 时,粗加工的时间 TR 计算应再乘以过刀次数 n n = H / 0.5D (若不能整除,则把小数部份舍去,且整数部份加一。例如:当n = 8 / 6 =1.3333 时,则 n 应取为 2 ) 3.总加工标准时间 T = ( TR x n ) + TC; TR:粗加工时间/次 TC:精加工时间 1 OF 8 n:过刀次数 H:铣削深度 Ap=0.5D D:选用刀具直径 修订版
加工材料 加工方式
时间 SAE PART ID 刀具直徑(mm) 6.0 8.0 10.0 12.0 Remark: SC7-702-00079S SC7-702-00080S SC7-702-00081S SC7-702-00082S TR 0.6 0.3 0.2 0.2 TC 0.8 0.5 0.4 0.3 TR 1.1 0.7 0.5 0.3 TC 1.5 1.0 0.8 0.7 <50X50 <50X100
铝、铜合金(AL6061、AL7075、COPPER、BRASS等)
平面--铣削范围(长 X 宽)mm <50X100 TC 0.9 0.7 0.5 0.4 <100X100 TR 1.2 0.8 0.5 0.3 TC 1.7 1.2 0.9 0.7 <100X150 TR 1.9 1.2 0.8 0.5 TC 2.5 1.7 1.3 1.0 <100X200 TR 2.5 1.6 1.1 0.7 TC 3.3 2.3 1.8 1.4 <200X200 TR 4.7 3.0 2.0 1.2 TC 6.3 4.3 3.3 2.5
铝、铜合金(AL6061、AL7075、COPPER、BRASS等)
内腔轮廓--铣削范围(长X宽)mm 50X100 精 --4.4 2.8 2.1 1.5 1.2 0.9 0.7 0.5 --粗 ----3.7 2.7 2.1 1.4 1.1 0.7 0.4 -100X100 精 ----4.1 3.0 2.5 1.8 1.5 1.0 0.7 -粗 ------8.3 5.6 4.4 2.8 1.8 1.1 200X200 精 ------9.8 7.0 5.9 4.0 3.0 2.2 粗 --------13.3 8.3 5.3 3.3 300X400 精 --------17.8 11.9 8.9 6.7 粗 ----------8.9 5.6 400X500 精 ----------14.8 11.1
1.非特殊情况下,工艺和加工中尽可能地选用直径大的立铣刀进行外型轮廓面铣削。
Ap=0.5D W :侧刃余量;H:铣削深度
2.表中 TR 的数据按每次的Ap和Ae进行进刀的时间进行设置;如外型轮廓面加工余量 W 大于侧刃切削量 Ae 时,粗加工的时间 TR 计算应再乘以过刀次数 n1 n1 = W / 0.2D ; n2 = H / 0.5D (若不能整除,则把小数部份舍去,且整数部份加一。例如:当n1 = 6 / 2.4 =2.5 时,则 n1 应取为 3 ) 3.总加工标准时间 T = ( TR x n1 x n2 ) + TC; 4002銑刀--普通CNC铣削加工标准时间(min) TR:粗加工时间/次 2 OF 8 TC:精加工时间 n1:侧刃过刀次数 n2:底刃过刀次数 修订版
加工材料 加工方式
时间 SAE PART ID 刀具直徑(mm) 5.0 6.0 8.0 10.0 12.0 Remark: SC7-702-00078S SC7-702-00079S SC7-702-00080S SC7-702-00081S SC7-702-00082S TR 0.03 0.02 0.02 0.01 0.01 TC 0.17 0.13 0.11 0.09 0.08 TR 0.05 0.04 0.03 0.03 0.02 TC 0.18 0.07 0.04 0.02 0.02 <50 50~100
塑胶类(ESD225、ESD420、Derlin等)
平面--铣削范围(长 X 宽)mm <100X100 TR 2.1 1.2 0.8 0.6 TC 2.8 1.7 1.3 1.1 <100X150 TR 3.1 1.8 1.2 0.9 TC 4.1 2.6 2.0 1.7 <100X200 TR 4.1 2.4 1.6 1.1 TC 5.5 3.5 2.7 2.3 <200X200 TR 7.9 4.5 2.9 2.1 TC 5.5 3.5 2.7 2.3
4002銑刀--普通CNC铣削加工标准时间(min)
4002銑刀--普通CNC铣削加工标准时间(min)
REV:A
加工材料 加工方式
时间 SAE PART ID 刀具直徑(mm) 5.0 6.0 8.0 10.0 12.0 SC7-702-00078S SC7-702-00079S SC7-702-00080S SC7-702-00081S SC7-702-00082S TR 0.03 0.03 0.02 0.02 0.01 TC 0.03 0.03 0.03 0.03 0.03 TR 0.05 0.05 0.04 0.03 0.03 <50
T 2
TR 1
n 1
Tc 1
n 2
H 1
D 1
4002銑刀--普通CNC铣削加工标准时间(min)
4002銑刀--普通CNC铣削加工标准时间(min)
REV:A
加工材料 加工方式
时间 SAE PART ID 刀具直徑(mm) 1.0 1.5 2.0 2.5 3.0 3.5 4.0 5.0 6.0 8.0 10.0 12.0 Remark: SC7-702-00071S SC7-702-00072S SC7-702-00073S SC7-702-00074S SC7-702-00075S SC7-702-00076S SC7-702-00077S SC7-702-00078S SC7-702-00079S SC7-702-00080S SC7-702-00081S SC7-702-00082S 粗 8.3 3.7 2.1 1.3 0.9 0.7 0.5 0.4 0.3 ---精 8.3 3.7 2.2 1.4 1.0 0.8 0.6 0.4 0.4 ---粗 --4.2 2.7 1.9 1.4 1.0 0.7 0.6 0.3 --<50X50
4002銑刀--普通CNC铣削加工标准时间(min)
4 OF 8
3.总加工标准时间 T = ( TR x n ) + TC;
TR:粗加工时间/次
TC:精加工时间
n:过刀次数
H:铣削内腔深度
4002銑刀--普通CNC铣削加工标准时间(min)
5 OF 8
修订版
T = ( TR x n ) + Tc
1.非特殊情况下,工艺和加工中尽可能地选用直径大的立铣刀进行内腔轮廓面铣削。 2.表中 TR 的数据按每次底刃切削量 Ap 进行进刀的时间进行设置;如内腔深度加工余量 H 大于底刃切削量 Ap 时,粗加工的时间 TR 计算应再乘以过刀次数 n n = H / 0.5D (若不能整除,则把小数部份舍去,且整数部份加一。例如:当n = 8 / 6 =1.3333 时,则 n 应取为 2 ) Ap=0.5D 修订版
1.非特殊情况下,工艺和加工中尽可能地选用直径大的立铣刀进行内腔轮廓面铣削。 2.表中 TR 的数据按每次底刃切削量 Ap 进行进刀的时间进行设置;如内腔深度加工余量 H 大于底刃切削量 Ap 时,粗加工的时间 TR 计算应再乘以过刀次数 n n = H / 0.5D (若不能整除,则把小数部份舍去,且整数部份加一。例如:当n = 8 / 6 =1.3333 时,则 n 应取为 2 ) Ap=0.5D 修订版
4002銑刀--普通CNC铣削加工标准时间(min)
3 OF 8
3.总加工标准时间 T = ( TR x n ) + TC;
TR:粗加工时间/次
TC:精加工时间
n:过刀次数
H:铣削内腔深度
4002銑刀--普通CNC铣削加工标准时间(min)
REV:A
加工材料 加工方式
时间 SAE PART ID 刀具直徑(mm) 1.0 1.5 2.0 2.5 3.0 3.5 4.0 5.0 6.0 8.0 10.0 12.0 Remark: SC7-702-00071S SC7-702-00072S SC7-702-00073S SC7-702-00074S SC7-702-00075S SC7-702-00076S SC7-702-00077S SC7-702-00078S SC7-702-00079S SC7-702-00080S SC7-702-00081S SC7-702-00082S 粗 16.7 7.4 4.2 2.7 1.9 1.4 1.0 0.7 0.5 ---精 16.7 7.4 4.4 2.8 2.1 1.5 1.2 0.8 0.6 ---粗 --8.3 5.3 3.7 2.7 2.1 1.3 0.9 0.5 --精 --8.8 5.6 4.1 3.0 2.5 1.7 1.2 0.7 --<50X50 50X100
常用机加工工时成本计算表
VC-2MS
2
0.015
/
1.5
/
0.02
/
0.02
/
9900
SC7-702-00136S
VC-4MC
4
0.012
/
2.0
/
0.02
/
0.02
/
7600
SC7-702-00137S
VC-4MC
4
0.02
/
2.5
/
0.03
/
0.03
/
6000
SC7-702-00138S
VC-4MC
4
0.025
/
3.0
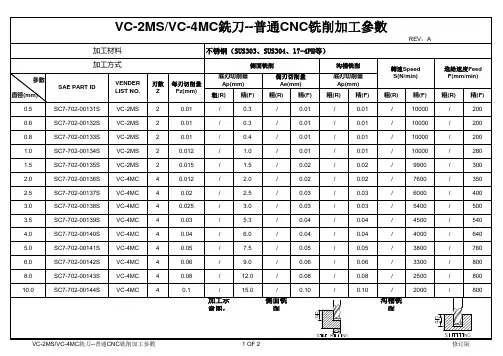
VC-2MS/VC-4MC銑刀--普通CNC铣削加工參數
2 OF 2
0 修订版
粗(R) / / / / / / / / / / / / / /
精(F) 200 200 200 280 300 350 400 500 540 640 760 800 800 800
VC-2MS/VC-4MC銑刀--普通CNC铣削加工參數
1 OF 2
0 修订版
參數 直徑(mm)
0.5 0.6 0.8 1.0 1.5 2.0 2.5 3.0 3.5 4.0 5.0 6.0 8.0 10.0
/
10000
SC7-702-00132S
VC-2MS
2
0.01
/
0.3
/
0.01
/
0.01
/
10000
SC7-702-00133S
VC-2MS
2
0.01
/
0.4
/
0.01
/
0.01
/
机械加工工时核算表
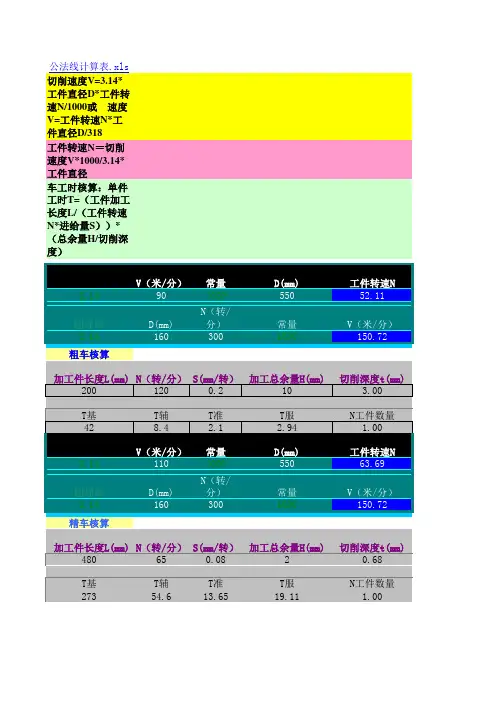
粗车核算 加工件长度L mm) mm/ 加工件长度L(mm) N(转/分) S(mm/转) 200 120 0.2 T基 42 圆周率 3.14 圆周率 3.14 T辅 8.4 V(米/分) 110 D(mm) 160 T准 2.1 常量 1000 N(转/分) 300
精车核算 加工件长度L mm) mm/ 加工件长度L(mm) N(转/分) S(mm/转) 480 65 0.08 T基 273 T辅 54.6 T准 13.65
D/318 H/切削深度) 切削深度) 切削深度 工件转速N D(mm) V(米/分) 常量 工件转速N 200 150 318 238.50 D(mm) N(转/分) 常量 V(米/分) 200 250 318 157.23 时间(分钟) 时间(分钟) 28 实际工时 55 工件转速N D(mm) V(米/分) 常量 工件转速N 200 150 318 238.50 D(mm) N(转/分) 常量 V(米/分) 200 250 318 157.23 时间(分钟) 时间(分钟) 273 切削速度V=3.14*工件直径 工件转速 工件直径D*工件转速 工件转速N*工件直径 切削速度 工件直径 工件转速N/1000或 速度 工件转速 工件直径 或 速度V=工件转速 工件直径D/318 工件转速N=切削速度V*1000/3.14*工件直径 工件转速 =切削速度 工件直径 车工时核算:单件工时T=(工件加工长度L/(工件转速N*进给量 ))*(总余量H/ 进给量S)) 车工时核算:单件工时 (工件加工长度 (工件转速 进给量 )) (总余量 圆周率 3.14 圆周率 3.14 V(米/分) 90 D(mm) 160 常量 1000 N(转/分) 300 D(mm) 550 常量 1000 加工总余量H mm) 加工总余量H(mm) 10 T服 2.94 D(mm) 550 常量 1000 加工总余量H mm) 加工总余量H(mm) 2 T服 19.11 工件转速N 工件转速N 52.11 V(米/分) 150.72 切削深度t mm) 切削深度t(mm) 3.00 N工件数量 1.00 工件转速N 工件转速N 63.69 V(米/分) 150.72 切削深度t mm) 切削深度t(mm) 0.68 N工件数量 1.00
机加工工时的计算
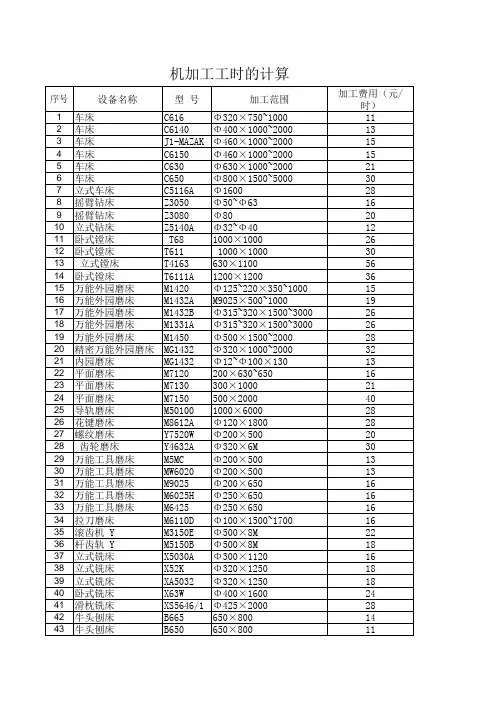
序号
设备名称
型号
加工范围
1 车床
C616
Φ320×750~1000
2 车床
C6140 Φ400×1000~2000
3 车床
J1-MAZAK Φ460×1000~2000
4 车床
C6150 Φ460×1000~2000
5 车床
C630
Φ630×1000~2000
6 车床
C650
Φ800×1500~5000
2车 床加 工类
一般 精度 光轴 加工 长径 比不 大与 10的 按加 工件 毛坯 尺寸
*0.2 收费 (最 底5 元)
长径 比大 于10 的按 一般 光轴 基价* 长径 比数 *0.15
精度 要求 在 0.05
MM 以内 的或 要求 带锥 度的 以一 般光 轴基 价*2 收取
一般 阶梯 轴 (风 机 轴, 泵 轴, 减速 器 轴, 砂轮 轴, 电机 轴, 主轴 等)
一般 镗孔 加工 按孔 直径 *0.25 收取
4带 锯加 工类
一般 圆 钢, 厚壁 管, 方钢 截 断, 按每 平方 分米 5元 计算 (最 低5 元)
一般 钢板 切 断, 分 条, 开角 按每 平方 分米 10元 (最 低10 元)
5线 切割 加工
一般 零件 按切 断面 积 (平 方毫 米) *0.00 8元 收费 。需 要穿 丝的 零件 每穿 丝孔 加价 5元
20 精密万能外园磨床 MG1432 Φ320×1000~2000
21 内园磨床
MG1432 Φ12~Φ100×130
22 平面磨床
M7120 200×630~650
23 平面磨床
M7130 300×1000
各种机加工工时计算表
1200.00 0.833333333
0.2-0.3 0.15 26.0 1379
>>>>>>>往复式平面粗磨理论工时计算<<<<<<<
零件参数
砂轮、机床参数
工件材料
淬火钢 砂轮直径 mm
400
磨削形式
零件装置在夹具中或用千 分表校准
**当加工孔径较大 时,ap取大值;加 工孔径较小,且加 工精度要求较高 时,ap取小值
钢、铸钢 刀具材料 精镗 刀具类型 5 刀具直径 mm 20 推荐切削参数范围 0.6-1.2 1.00 8 509 请输入实际切削参数 3.00 0.60 1.00 600.00 0.3
刀具参数
硬质合金 镗刀块 5.00
4.00 20 1273
>>>>>>>高速钢铰刀铰孔理论工时计算<<<<<<<
零件参数
材料种类
材料性能
孔直径 mm
铰
刀具直径 mm 待加工孔深度 mm
切削深度 mm 铰削余量 mm 实际每转进给量 实际主轴转速 理论工时 min
推荐切削参数 中硬铸铁 铰削余量 mm
175HBS 每转进给量 f mm 6.00 切削速度 m/min 6.0 主轴转速 10.0
材料种类 孔直径 mm
深度 mm
钻
零件参数
不锈钢 刀具直径 mm
12.50 每转进给量 mm
20.00
切削速度 主轴转速
m/min
请输入实际切削参数
推荐切削参数范围 8 ~ 20
机械加工标准工时计算规范
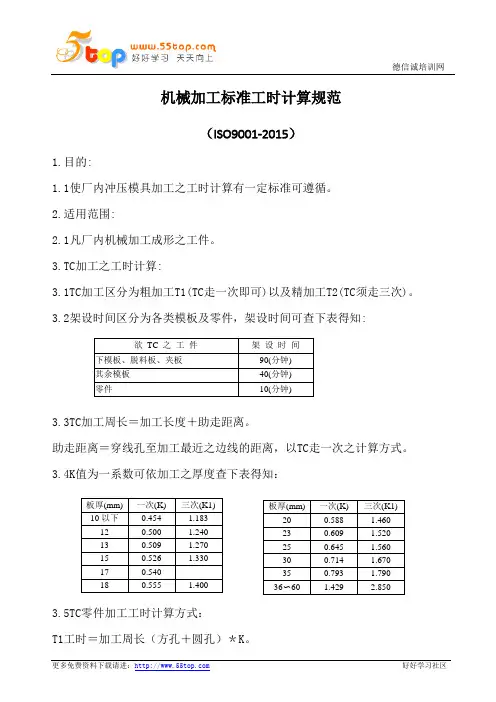
机械加工标准工时计算规范(ISO9001-2015)1.目的:1.1使厂内冲压模具加工之工时计算有一定标准可遵循。
2.适用范围:2.1凡厂内机械加工成形之工件。
3.TC 加工之工时计算:3.1TC 加工区分为粗加工T1(TC 走一次即可)以及精加工T2(TC 须走三次)。
3.2架设时间区分为各类模板及零件,架设时间可查下表得知:3.3TC 加工周长=加工长度+助走距离。
助走距离=穿线孔至加工最近之边线的距离,以TC 走一次之计算方式。
3.4K 值为一系数可依加工之厚度查下表得知:3.5TC 零件加工工时计算方式: T1工时=加工周长(方孔+圆孔)*K 。
T2工时=加工周长(方孔+圆孔)*K1。
TC零件加工总工时=T1+T2+架设时间+(穿线孔数*3分钟)。
3.6TC模板加工工时计算方法:T1工时=加工周长(方孔+圆孔)*K。
T2工时=加工周长(方孔+圆孔)*K1。
TC模板加工总工时=T1+T2+架设时间+(穿线孔数*3分钟)。
4.CP加工之工时计算:4.1CP加工工时计算方式:4.1.1超硬钢统一CP之加工时间均以一块为60分钟计算,所有CP应逃料或切槽之加工一个加10分钟。
4.2SG加工工时计算方式:4.2.1SG零件加工时一般材料(超硬钢除外),每一个面的加工时间为8分钟,故六面加工时间为48分钟。
4.2.2SG模板加工时依长度计算加工时间,请参照下表:4.2.3若模板加工有切槽时,每一个槽给予加工时间为25分钟。
4.2.4若模板加工有侧边沟槽时,则每一个侧边沟槽给予加工时间为35分钟,且三面均有标示特定公差在0.02mm以内者。
5.FG加工之工时计算(超硬钢除外)5.1R角计算方式:5.1.1当欲成形之R角小于20时,每一个R角加工时间为8分钟。
5.1.2当欲成形之R角大于20时,每一个R角加工时间为60分钟,以后之R角每一个R角每一个R角加工时间为30分钟,累计工时计算请参照下表:5.1.3另若欲成形之R角,其中有91∘<R≦180∘时,每一个91∘<R≦180∘之R角,均应再多给予一个θ∘<R≦90∘之时间,若欲成形之R角,其中有181∘<R≦270∘时,则每一个181∘<R≦270∘之R角,均应再多给予二个θ∘<R≦90∘之时间。
机械加工设备加工工时计算方法(DOC)
机械加工设备加工工时计算方法(DOC)机械加工设备加工工时计算方法(DOC)1、0、01元/mm2,2、过小的零件一般按件计算大部分地方都是5厘/平方毫米!普通线切割一般按线割面积算,工件高度也高相应价也会高慢走丝的价格大概是普通线切割的10倍左右慢走丝加工在江浙地区一般按每小时60元(切割平均效率40-60mm/min),但精度高一点的模具切割要到80元,因为一旦报废需要陪付材料费加工时间计算:加工截面积/(1200-1800)=所需要时间,1200-1800是个可调节的参数,一般都取1500,然后在乘以每小时加工费就可以了快丝的话有的可以0.015元MM也有0、005元MM也有10元小时慢走丝加工割一刀0、03MM慢走丝加工割两刀0、038MM慢走丝加工割三刀0、045MM慢走丝加工割四刀0.055MM快丝是5元工时,一般每台一小时可割2、5工时我们这里线切割加工费用基本上也是10元/小时线切割分快丝与慢丝两种,他们的加工的精度不一样,慢丝可以达到0、001mm,但快丝就不能了。
我做过沙迪克的慢丝。
那里加工费是按面积计算的,同时还要看割的刀数,割一修一与割一修几的价格明显不一样,如果加工的零件高度超过一的范围就要番倍了,加工的材料不一样,他们的价格也不一样。
例如:割钨钢就要番倍了,一般是2~~3倍。
他们加工最低是50元一件(批量除外)标准计费方法:0、08元/平方毫米、普通线切割;截面积/1200*工时单价、慢走丝线切割约为普通的倍、标准计费方法:批量加工0、08元/平方毫米、模具为0、12元/平方毫米快丝的是8元/小时一般做sodick aq550ls第一刀每小时走丝合成平方毫米为2400,第二刀约为第一刀的5倍。
第三刀更快!!快丝大概是1200-1800 然后乘一下自己订的费用就好了!!线切割分为快走丝与慢走丝大家来讨论模具报价,可以分模具种类,材料种类等情况来讨论!也可以贴图上来大家研讨钣金类报价计算方式钣金的制造核价是按操作时间计算的激光切割8RMB/M每个小孔洞按1RMB计算数控计价5RMB/Min 数控折弯计价每边1RMB大边加倍冷作焊接计算一天70RMB,每工一天50KG为基准以上计算方式需综合素质高,对行业动态极为了解,即操作困难以下钣金计算是不考虑制造加工工艺的经验计算式:材料价 = 展开落料公斤数 x 市场材料价加工费计算:不考虑工艺,税收,管理费用及运费基准计算:3200RMB/T的冷轧钢板t =2、01804-m7级IT7 冷作加工费用:8、0~8、4RMB/KG,工人每工制作50KG以上,冷作包括以下:砂轮机切割、老式剪床、老式折弯机、火焰穿孔、老电焊、外包价格为7、2~7、5RMB/KG。
机加工预估加工工时计算表
2 3.9 86.2 200 2500 0.080
2 3.9 95.6 100 2000 0.050
2 3.0 96.5 400 1800 0.222
2 3.0 146.0 1000 3500 0.286
2 3.0 38.0 400 2500 0.160
2 1.0 89.0 100 2500 0.040
非切削时间
163.1
小计
978.58 ¥3,950
总计 1731.636 ¥6,050
¥1.73
¥2.37
150 2500 0.060
2 1.3 48.8 200 2500 0.080
2
1
14.0
150 3200 0.047
2 1.3 33.2 100 1800 0.056
2 1.0 105.5 400 2200 0.182
2
1
38.0
600 1500 0.400
2
3
16.4
150 2200 0.068
铣两边
精铣刀 12 100 70 2300
锣面
飞刀
32 100 19 1000
加工中 定中心孔 中心钻
6 100 5 4000
心2#
钻孔 Φ5.5钻头 5.5 80 33 3000
线速度
75.40 86.71 100.53
材 料:
SUS316L
换刀 时间
进刀 次数
加工时间
2 2 142.0
2
2
86.0
沉孔加工
铣刀
10 200 40 2000
倒12个棱边 倒角钻
5 400 580 5000
62.83 63.62 59.69 53.72 75.40 69.11 62.83 54.19 56.55 62.83 37.70 62.83 78.54
机加工工时计算表
平面--铣削范围(长 X 宽)mm
<50X50
<50X100
<100X100
<100X150
<100X200
TR
TC
TR
TC
TR
TC
TR
TC
TR
TC
0.3
0.5
0.7
0.9
1.2
1.7
1.9
2.5
2.5
3.3
0.2
0.3
0.5
0.7
0.8
1.2
1.2
1.7
1.6
2.3
0.2
0.3
0.3
0.5
0.5
0.9
内腔轮廓--铣削范围(长X宽)mm
时间 刀具直徑(mm)
SAE PART ID
<50X50
粗
精
1.0
SC7-702-00071S
8.3
8.3
1.5
SC7-702-00072S
3.7
3.7
2.0
SC7-702-00073S
2.1
2.2
2.5
SC7-702-00074S
1.3
1.4
3.0
SC7-702-00075S
4002銑刀--普通CNC铣削加工标准时间(min)
<50X100
TR
TC
1.1
1.5
0.7
1.0
0.5
0.8
0.3
0.7
TR:粗加 工时间/次
塑胶类(ESD225、ESD420、Derlin等)
平面--铣削范围(长 X 宽)mm
<100X100
机械零件加工工时计算公式
0.3
500.00 10
>硬质合金端铣、周精铣平面、凸台、凹槽理论工时计算<
零件参数 材料种类 材料硬度 HBS
加工特征类型
刀具、机床参数
灰铸铁 刀具直径 mm
300.0
150-225 刀具齿数
18
平面 走刀路径长度
430.00
表面粗糙度要求Ra
加工余量 mm
3.00
0.8
工件速度
5
工作台充满系数
0.25
工件要求尺寸精度
0.02
推荐磨削参数
15 0.3 0.15 0.04600 12.80
0.80 0.80
1.4
>>>>>>>高速钢半精铣平面、凸台、凹槽理论工时计算<<<<<<<
材料种类 材料硬度 HBS 加工特征类型 走刀路径长度 mm
零件、刀具参数 铝镁合金 刀具类型
1、该表 中每一种 加工方式 的理论工 时为单道 工步的切 削时间, 仅用于参 考,总的 切削时间 为所有工 步切削时 间的总和
2、总加 工成本可 以参考以 下计算公 式: C总 = 单位时 间机床的 切削成本 * 切削时 间 + 单位 时间机床 非切削成 本 * 所有 装夹、换 刀等动作 时间 + 其 它非加工 费用
车间内某 一工序的 生产率限 制了整个 车间的生 产率的提 高时,该 工序的刀 具寿命要 选得低 些;当某 工序单位 时间内所 分担到的 全厂开支 M较大 时,刀具 寿命也应 选得低些 。
大件精加 工时,为 保证至少 完成一次 走刀,避 免切削时 中途换 刀,刀具 寿命应按 零件精度 和表面粗 糙度来确 定。
机械加工工种定额、工时(车、铣、镗)切削用量参考表(工时计算)
定额工时参照表
硬质合金车刀粗车外圆端面的进给量(参考值)
硬质合金外圆车刀精车的进给量(参考值) mm/r
注:1、加
工断续表面
及有冲击的
工件时,表
内进给量应
乘系数K=
0.65~
0.75;
2、在
无外皮加工
时,表内进
给量应乘第
数K=1.1;
3、加工耐热钢及其合金时,进给量不大于
0.6mm/r; 4、加工调质钢时,乘以系数K=0.8;
6、可转位刀片的允许最大进给量不应超过其刀尖圆弧半径数值的80%。
工件材 2、表中较小 3、 5、加工淬硬钢时,进给量应减小.当钢的硬度为44~56HRC时,乘系数K=0.7;当钢的硬度为57~62HRC时,乘系数K=0.5。
7、rε=0.5mm,用于12×12以下刀杆,rε=1mm,用于30×30以下刀杆,rε=2mm,用于30×45及以上刀杆。
车不锈钢的常用切削用量
铣刀每齿进给量fz的推荐值
或手动
和三面刃削速度及进给量均应适当减
小。