
定制家具产品知识 生产工艺及流程 PPT
定制类板式家具在选择时要注意的工艺主要包括裁板、打孔和封 边,本节我们就讲一下封边工艺和材质,从材质上来区别封边条的好 坏及其各自的优劣处。
封边工艺流程
封边工艺流程
典型的封边工艺流程如下: 喷防粘剂,齐边铣削,工件预热,涂胶,施压封边,封边条剪断, 前后截断,上下粗修,上下精修,跟踪修,刮修,铲胶层,布轮抛光, 质量检验。 好的封边机在上述工艺流程中都是一次成型的,所采用的胶水是 环保达标的热熔胶,从喷防粘剂到后面的布轮抛光是一次成型的。负 责任的家具工厂也将会把板材的四个边都进行封边处理,而不只是封 消费者能看到的一边或两边。
优点:有着极强的耐氧化性并耐酸碱性和抗紫外线功能,长久使用, 不褪色、不开裂、且易于清洗,保养简单,历久如新。相对成本较低, 目前是我国许多成品家具首选饰面方式。
缺点:耐磨度较差,容易留下划痕,容易起泡变色。当然因工艺的 不同,起泡变色和划痕的系数就不一样,比方说现场制作的就往往要高 于在工厂精细施工制作出来的家具。
防火板
防火板
防火板:防火板是采用硅质材料或钙 质材料为主要原料,与一定比例的纤维 材料、轻质骨料、黏合剂和化学添加剂 混合,经蒸压技术制成的装饰板材。防 火板具有更好的耐高温性、耐磨性、耐 化学药品性,有的防火板是加温后可以 弯曲的。防火板不能单独使用,一般要 把它粘贴在人造板材或木材的表面。由 于防火板有干缩性,贴时不注意工艺, 容易开胶,所以在施工时,对于粘贴胶 水的要求比较高,质量较好的防火板价 格比普通装饰面板也要贵。防火板的厚 度一般为0.8mm、1mm和1.2mm。
猫眼纸
猫眼纸
猫眼纸是一种比较薄的装饰纸(又名波音软片),材质多为PVC, 采用白乳胶贴于家具表面后用油漆封闭。因易于铣型与造型,主要用于 中密度纤维板的表面饰面。波音软片实际上就是一种高档的PVC贴面, 它最早是用于波音飞机内舱装饰贴面,现已被广泛用于一些高档家具, 橱柜及其它高档装修场所。
猫眼纸
实木皮饰面
实木皮
成品
知识: 在实木复合门出产制作进程中最重要的一部分当属实木复合门的外表装修
薄木贴面,又称实木面皮。实木面皮贴面是使用宝贵树种制作的薄木贴面装修 板。它能够得到具宝贵树种特有的漂亮木纹和色彩,这种办法既节约了宝贵树 种木材,又使大家能享遭到真实的自然美,这是一种历史悠久的传统装修办法。
封边材料的选择
封边工艺流程
普通PCV塑料封边:目前国内板式家具封边条普遍采用PVC塑料封 边条,但其质量极不稳定,修边后色差十分明显,还容易老化和断裂。
封边材料的选择
ABS封边
ABS树脂原料
ABS封边:新型封边材料,被少数高端品牌采用。
家由莱定制家具使用ABS封边。
(1)原料考究纯度较高,环保无污染; (2)采用单跟挤压、四色印刷工艺,纹理清晰 色泽自然,不同于国产的转移膜工艺; (3)表面带有防磨层,耐磨性好,不易褪色, 不易腐蚀; (4)原料含添加剂,颜色稳定,紫外线照射下 不会变色,且修边后断面颜色不会有明显色差; (5)柔韧性好,即使封在半径很小的板材上, 也不会发生木纹断裂现象; (6)尺寸稳定性好,不会因为温差大而出现过 度收缩或膨胀; (7)封边后热融胶缝最小; (8)封边带使用一段时间后修边表面会发光而 不会粘灰尘不会发黑。
定制家具产品知识
目录
contents
0 第一章 各种板材 10 第二章 生产工艺及流程 20 第三章 五金基础篇 30 第四章 五金高级篇 40 第五章 甲醛与环保标准 50 第六章 具体产品及注意事项 6
第二章 生产工艺及流程
综述
综述
本章将学习定制家具中所用到的工艺,家由莱定制家 具生产中常用的工艺及优势。
实木贴皮板表面须做油漆处理,因贴皮与油漆工艺不同,同一种木 皮易做出不同的效果,所以实木贴皮对贴皮及油漆工艺要求较高。
实木贴皮板因其手感真实,自然,档次较高,是目前国内外高档家 具采用的主要饰面方式,但相对材料及制造成本较高。
目前国内又流行一种科技木皮
瓦楞,雨丝面等等不同的效果。
三聚氰氨饰面后的板我们也称三聚氰氨饰板,因为乳品行业三聚氰氨
事件,行业均称三聚氰氨饰板为“生态板”。
实木皮饰面
实木皮饰面
实木贴皮板饰面:将实木皮经高温热压机贴于中纤板/刨花板/多层 实木等板上,成为实木贴皮饰面板,因木皮有进口与国产之分,名贵木 材与普通木材之分,可选择范围较大,所以根据实木皮的材质种类及厚 度决定了实木贴皮饰面板档次的高低。
目录
contents
第一节 板材饰面基本知识 第二节 封边工艺 第三节 烤漆工艺 第四节 实木油漆 第五节 包覆工艺 第六节 吸塑工艺 第七节 工艺总结
板材饰面基本知识
第一节 板材饰面基本知识
我们通常所说的大亚板材、吉林森工露水河板材、福汉板材等等, 到家具生产厂家或是到客户现场处都是没有进行表面处理的,本节就 要讲一下除了使用油漆涂装之外的几种常见的饰面方法。
三聚氰氨板其装饰纸的有厚度(克重)之分,有进口纸与国产纸之 分,表面印刷的油墨又有进口油墨与国产油墨之分,其效果也有很大的 区别。
三聚氰氨饰面
饰面前 原料:大亚颗粒板
饰面后
根据浸胶工艺的不同,又分全三氨胶与半三氨胶,半三氨耐磨系数不
如全三氨。根据装饰纸热压时钢板不同,又分为光面,麻面,浮雕,布纹,
实木薄板
实木薄板
将实木薄板(表面需现场进行油漆处 理)、防火板用胶水贴于以上几类基板 之上,主要用于现场木式手工制作的木 作部份表面饰面。由于在粘接时所用万 能胶水用胶量非常大,味道十分刺鼻, 极不环保,同时因受用效的质量,施胶 及粘贴工艺不同,容易出现起泡与脱落。
知名品牌:水曲柳
封边工艺
第二节 封边工艺
三聚氰氨饰面
三聚氰氨饰面
将装饰纸表面印刷花纹后,放入三聚氰氨胶浸渍,制作成三聚氰氨 饰面纸,再经高温热压在板材基材上。由于它对板材的基材表面平整度 要求较高,故通常用于刨花板和中密度纤板的表面饰面。经过三聚氰氨 压贴饰面的此类板材通常称为三聚氰氨板,表面纹理真实感强,耐磨、 耐划,防水性较好,宜于生产,主要用于板式家具的的制造。
封边工艺流程
封边工艺流程
典型的封边工艺流程如下: 喷防粘剂,齐边铣削,工件预热,涂胶,施压封边,封边条剪断, 前后截断,上下粗修,上下精修,跟踪修,刮修,铲胶层,布轮抛光, 质量检验。 好的封边机在上述工艺流程中都是一次成型的,所采用的胶水是 环保达标的热熔胶,从喷防粘剂到后面的布轮抛光是一次成型的。负 责任的家具工厂也将会把板材的四个边都进行封边处理,而不只是封 消费者能看到的一边或两边。
优点:有着极强的耐氧化性并耐酸碱性和抗紫外线功能,长久使用, 不褪色、不开裂、且易于清洗,保养简单,历久如新。相对成本较低, 目前是我国许多成品家具首选饰面方式。
缺点:耐磨度较差,容易留下划痕,容易起泡变色。当然因工艺的 不同,起泡变色和划痕的系数就不一样,比方说现场制作的就往往要高 于在工厂精细施工制作出来的家具。
防火板
防火板
防火板:防火板是采用硅质材料或钙 质材料为主要原料,与一定比例的纤维 材料、轻质骨料、黏合剂和化学添加剂 混合,经蒸压技术制成的装饰板材。防 火板具有更好的耐高温性、耐磨性、耐 化学药品性,有的防火板是加温后可以 弯曲的。防火板不能单独使用,一般要 把它粘贴在人造板材或木材的表面。由 于防火板有干缩性,贴时不注意工艺, 容易开胶,所以在施工时,对于粘贴胶 水的要求比较高,质量较好的防火板价 格比普通装饰面板也要贵。防火板的厚 度一般为0.8mm、1mm和1.2mm。
猫眼纸
猫眼纸
猫眼纸是一种比较薄的装饰纸(又名波音软片),材质多为PVC, 采用白乳胶贴于家具表面后用油漆封闭。因易于铣型与造型,主要用于 中密度纤维板的表面饰面。波音软片实际上就是一种高档的PVC贴面, 它最早是用于波音飞机内舱装饰贴面,现已被广泛用于一些高档家具, 橱柜及其它高档装修场所。
猫眼纸
实木皮饰面
实木皮
成品
知识: 在实木复合门出产制作进程中最重要的一部分当属实木复合门的外表装修
薄木贴面,又称实木面皮。实木面皮贴面是使用宝贵树种制作的薄木贴面装修 板。它能够得到具宝贵树种特有的漂亮木纹和色彩,这种办法既节约了宝贵树 种木材,又使大家能享遭到真实的自然美,这是一种历史悠久的传统装修办法。
封边材料的选择
封边工艺流程
普通PCV塑料封边:目前国内板式家具封边条普遍采用PVC塑料封 边条,但其质量极不稳定,修边后色差十分明显,还容易老化和断裂。
封边材料的选择
ABS封边
ABS树脂原料
ABS封边:新型封边材料,被少数高端品牌采用。
家由莱定制家具使用ABS封边。
(1)原料考究纯度较高,环保无污染; (2)采用单跟挤压、四色印刷工艺,纹理清晰 色泽自然,不同于国产的转移膜工艺; (3)表面带有防磨层,耐磨性好,不易褪色, 不易腐蚀; (4)原料含添加剂,颜色稳定,紫外线照射下 不会变色,且修边后断面颜色不会有明显色差; (5)柔韧性好,即使封在半径很小的板材上, 也不会发生木纹断裂现象; (6)尺寸稳定性好,不会因为温差大而出现过 度收缩或膨胀; (7)封边后热融胶缝最小; (8)封边带使用一段时间后修边表面会发光而 不会粘灰尘不会发黑。
定制家具产品知识
目录
contents
0 第一章 各种板材 10 第二章 生产工艺及流程 20 第三章 五金基础篇 30 第四章 五金高级篇 40 第五章 甲醛与环保标准 50 第六章 具体产品及注意事项 6
第二章 生产工艺及流程
综述
综述
本章将学习定制家具中所用到的工艺,家由莱定制家 具生产中常用的工艺及优势。
实木贴皮板表面须做油漆处理,因贴皮与油漆工艺不同,同一种木 皮易做出不同的效果,所以实木贴皮对贴皮及油漆工艺要求较高。
实木贴皮板因其手感真实,自然,档次较高,是目前国内外高档家 具采用的主要饰面方式,但相对材料及制造成本较高。
目前国内又流行一种科技木皮
瓦楞,雨丝面等等不同的效果。
三聚氰氨饰面后的板我们也称三聚氰氨饰板,因为乳品行业三聚氰氨
事件,行业均称三聚氰氨饰板为“生态板”。
实木皮饰面
实木皮饰面
实木贴皮板饰面:将实木皮经高温热压机贴于中纤板/刨花板/多层 实木等板上,成为实木贴皮饰面板,因木皮有进口与国产之分,名贵木 材与普通木材之分,可选择范围较大,所以根据实木皮的材质种类及厚 度决定了实木贴皮饰面板档次的高低。
目录
contents
第一节 板材饰面基本知识 第二节 封边工艺 第三节 烤漆工艺 第四节 实木油漆 第五节 包覆工艺 第六节 吸塑工艺 第七节 工艺总结
板材饰面基本知识
第一节 板材饰面基本知识
我们通常所说的大亚板材、吉林森工露水河板材、福汉板材等等, 到家具生产厂家或是到客户现场处都是没有进行表面处理的,本节就 要讲一下除了使用油漆涂装之外的几种常见的饰面方法。
三聚氰氨板其装饰纸的有厚度(克重)之分,有进口纸与国产纸之 分,表面印刷的油墨又有进口油墨与国产油墨之分,其效果也有很大的 区别。
三聚氰氨饰面
饰面前 原料:大亚颗粒板
饰面后
根据浸胶工艺的不同,又分全三氨胶与半三氨胶,半三氨耐磨系数不
如全三氨。根据装饰纸热压时钢板不同,又分为光面,麻面,浮雕,布纹,
实木薄板
实木薄板
将实木薄板(表面需现场进行油漆处 理)、防火板用胶水贴于以上几类基板 之上,主要用于现场木式手工制作的木 作部份表面饰面。由于在粘接时所用万 能胶水用胶量非常大,味道十分刺鼻, 极不环保,同时因受用效的质量,施胶 及粘贴工艺不同,容易出现起泡与脱落。
知名品牌:水曲柳
封边工艺
第二节 封边工艺
三聚氰氨饰面
三聚氰氨饰面
将装饰纸表面印刷花纹后,放入三聚氰氨胶浸渍,制作成三聚氰氨 饰面纸,再经高温热压在板材基材上。由于它对板材的基材表面平整度 要求较高,故通常用于刨花板和中密度纤板的表面饰面。经过三聚氰氨 压贴饰面的此类板材通常称为三聚氰氨板,表面纹理真实感强,耐磨、 耐划,防水性较好,宜于生产,主要用于板式家具的的制造。
合集下载
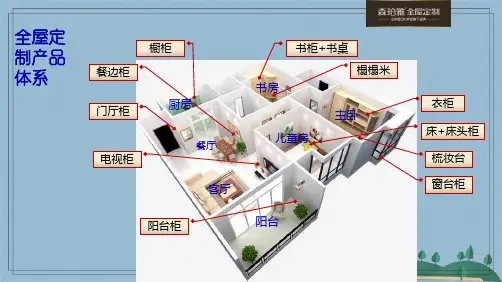
定制家具入门知识(共18张PPT)
洗板:
拼装符合标准的订单必须要进行洗板 ,必须要把板材表面上的胶水、污渍清 洗干净。清洗干净了才可以包装。
柜体板材四周都封边。
包装: 顶板:柜体最上部的顶盖横板
层板:柜体内部所有的横板
3、第三个灯亮表示完成打孔。 拼装人员是跟进图纸进行拼装,在拼装过程中发现有尺寸、板材磨损等问题,必须要重新生产好再次拼装没有问题了才可以。
掩门衣柜深度:0mm (18MM/25MM) 采用了德国豪迈全自动封边机,保证了封边质量。
吸塑:
把雕刻好形状的板材打磨、上胶 ,用气枪把面板上的杂质吹干净,确 保面板上没有任何杂质,才可以吸塑 ,此吸塑机利用了真空技术双走气道 ,采用独特远红外恒温加热系统,节 约能源,省时省电。加热均匀,从而 减少产品的变形、起皱、脱胶等现象 。
((1188MMMM//22装55MM出MM货)) 。 (清1洗8干MM净/了25才M可M)以包包装装完。 成后必须要在外包装贴上包装柜子的
加固板:安装移门上滑轨的板件
3、第三个明灯亮细表贴示。完成打孔。
趟门衣柜深度:600mm 采用了豪迈数控排钻打孔,符合定制衣柜产品特征,并已做到程序化,工人就是三个固定动作:1、扫描定位,扫描后数控排孔自动把所有的钻 头各就各位定位好;
背板:柜体背后起包到装支前撑每作用块的板板材件都要经过扫描确认是同一个订
(18MM/25MM)
包装前每块单板号材才都要可经以过进扫行描确包认装是,同而一个且订每单一号张才可订以单进的行所包装有,板而材且每一张订单的所有板材都扫描齐全之后再可以完成包装,否则无法完
成包装出货。
包装完成后都必扫须描要在齐外全包之装后贴上再包可装以柜完子的成明包细装贴,。否则无法完成包
层板:柜体内部所有的横板
定制家具生产流程培训课件
生产中的质量控制
01
原材料检验
对原材料进行严格检验,确保原 材料质量符合国家标准和企业要求。
03
成品检验与测试
对成品进行全面检验和性能测试, 确保产品符合设计要求和质量标准。
02
生产过程监控
通过引入生产管理信息系统,实 时监控各生产环节的质量数据,
确保产品质量稳定可靠。
04
建立质量追溯体系
通过质量追溯体系,实现产品质 量问题的快速定位和及时处理,
对生产人员进行技能培训,提高其操 作技能水平和生产效率。
生产阶段
材料加工
组装与拼接
按照设计方案和工艺要求,对原材料进行 切割、打磨、雕刻等加工处理。
将加工好的零部件进行组装、拼接,形成 完整的家具结构。确保组装精度和牢固度。
表面处理
五金安装
对家具表面进行打磨、上漆、贴皮等处理, 提高其观感和耐用性。
定制家具的发展趋势
01
02
03
04
智能化发展
引入人工智能、大数据等技术, 实现定制家具的智能化设计和
生产。
绿色环保
环保材料越来越受到消费者重 视,定制家具将更加注重环保
性能。
服务体验升级
提升从设计到生产、安装、售 后等各环节的服务体验,增强
消费者黏性。
创新驱动
持续推动设计创新、技术创新, 满足消费者日益多样化的定制
智能化生产技术
通过引入物联网、大数据、人工 智能等技术,实现家具生产的自
动化、信息化和智能化。
生产工艺的优化
模块化设计
采用模块化设计,将家具拆分为多个标准模块,便于生产管理、 降低生产成本,并提高产品多样化。
优化生产线布局
合理规划生产线布局,减少物料搬运距离,提高生产效率。
实木家具的生产工艺流程PPT课件

3.质量要求:门方厚度符合图纸要求,公差范围+0.3MM。 柜内角接90°角,柜内尺寸误差可达+5MM。 实木门生 产流程三、开子口(门柜) 1. 基本工艺及操作要求:锯 切前,检查锯
片无裂纹,锯齿有无松动与脱落,如有应更换锯片。锯 切中,如锯片变钝也应更换;批量加工前应先试车,检查 子口规格是否符合图纸要求。 2. 使用材料:不同规格尺 寸的净料。 3. 质量要求:
用PH值试纸测试。 工艺过程如下: 先加水至规定分量- -按比例加入胶粉――加入适量催干剂――充分搅拌―― 出胶。该调配过程应严格按比例投料。 2.使用材料: “AEROLITE”胶粉或
同性能胶粉:水、催化剂。 3.质量要求:目测胶液中是
否有悬浮的颗粒状胶粉,如有则应继续搅拌,直至胶液 均匀一致。调致好后,胶液应陈放10分钟才能涂胶。 实 木门生产流程四、涂胶、配坯、
少于7小时。 2. 使用材料:各种规格的净材、胶液、冷压 机、涂胶滚筒。 3.质量要求: 3.1. 涂胶时胶液应均匀一 致,保证无漏涂,气泡等现象。 3.2. 排芯时检查枋有无 腐朽、死
节、厚度不一,缺棱等缺陷,有则应将其剔除、更换。
3.3. 检查芯条与边方间的间隙,实芯门芯枋间的间隙不得 超过2MM,芯枋端与门枋之间的间隙不得超过3MM。 3.4. 板件经胶压后
有崩边、缺口。 实木门生产流程六、封边、铣边与修整
1.基本工艺及操作要求: 1.1.封边条的截切要长料长用, 短料短用。斜口切成45°角,内侧长与门的规格一致。 1.2.手工涂胶时
,胶水要涂匀,封边后流出的胶水要及时擦干净。 1.3.封 边后要用螺机将高出面板的不平整部份螺平。 1.4.边部铣
平后要刨光,手刨修整时要注意不可将表层夹板或胶板 刨破 2.使用材料:
家具生产工艺流程PPT幻灯片课件
家具生产工艺流程
1
• 一、实木备料 • 二、板材备料 • 三、雕刻 • 四、组立 • 五、白坯砂光 • 六、油漆 • 七、布艺 • 八、包装
2
3
东北桦
4
黄杨
5
榉木
6
白栓
7
菠萝格
8
楸木
9
2.修边
10
3.刨光:1.双面刨光
11
12
13
14
7.精剪.
15
8.钻孔
16
17
18
40
5.曲压 / 冷压
41
42
6.封边,(自动 ,手动,手封)
43
7.排孔
44
砂光(三角砂,平砂)
45
46
1.1雕刻
47
48
49
• 门五金 • 不锈钢 • 藤样 • 贝母 • 椰壳
常规配料
50
锁芯
51
防盗扣
52
猫眼
53
合页
54
十字暗铰
55
门铰
56
移门门锁
57
导轨
58
6.白身成品
74
白身柜子
75
白身椅子
76
白身沙发
77
白身
78
白身
79
五、油漆工艺流程步骤
• 1、产品白身 • 2、准备第一遍底漆 • 3、第一遍底漆 • 4、第一遍砂磨 • 5、第二遍底漆 • 6、第二遍检补 • 7、第二遍面漆 • 8、第二遍修色 • 9、贴银箔 • 10、画银油-成品
19
• 1、板材开料(压料) • 2、板材冷压 • 3、木皮裁切 • 4、木皮拼缝 • 5、木皮热压 • 6、清边 • 7、封边 • 8、排钻 • 9、CNC加工
1
• 一、实木备料 • 二、板材备料 • 三、雕刻 • 四、组立 • 五、白坯砂光 • 六、油漆 • 七、布艺 • 八、包装
2
3
东北桦
4
黄杨
5
榉木
6
白栓
7
菠萝格
8
楸木
9
2.修边
10
3.刨光:1.双面刨光
11
12
13
14
7.精剪.
15
8.钻孔
16
17
18
40
5.曲压 / 冷压
41
42
6.封边,(自动 ,手动,手封)
43
7.排孔
44
砂光(三角砂,平砂)
45
46
1.1雕刻
47
48
49
• 门五金 • 不锈钢 • 藤样 • 贝母 • 椰壳
常规配料
50
锁芯
51
防盗扣
52
猫眼
53
合页
54
十字暗铰
55
门铰
56
移门门锁
57
导轨
58
6.白身成品
74
白身柜子
75
白身椅子
76
白身沙发
77
白身
78
白身
79
五、油漆工艺流程步骤
• 1、产品白身 • 2、准备第一遍底漆 • 3、第一遍底漆 • 4、第一遍砂磨 • 5、第二遍底漆 • 6、第二遍检补 • 7、第二遍面漆 • 8、第二遍修色 • 9、贴银箔 • 10、画银油-成品
19
• 1、板材开料(压料) • 2、板材冷压 • 3、木皮裁切 • 4、木皮拼缝 • 5、木皮热压 • 6、清边 • 7、封边 • 8、排钻 • 9、CNC加工
定制家具产品知识--板材 ppt课件

木工板的优缺点
木工板的缺点
缺点
要点
说明
A.味道刺鼻 B.偷工减料情况严重 C.容易变形
因木工板在生产过程中大量使用尿醛胶,甲醛释放量普遍较高,环保标准普遍偏低, 这就是为什么大部分木工板味道刺鼻的原因。
目前市面上大部分木工板生产时偷工减料,在拼接实木条时缝隙较大,板材内部普 遍存在空洞,如果在缝隙处打钉,则基本没有握钉力。
定制家具产品知识
主讲人:
目录
contents
01 第一章 各种板材 02 第二章 生产工艺及流程 03 第三章 五金基础篇 04 第四章 五金高级篇 05 第五章 甲醛与环保标准 06 第六章 具体产品及注意事项
第一章 各种板材
综述
综述
本章将学习定制家具中所使用的板材,各种板材优缺 点, 定制家具的用材及优势。
木工板的优缺点
木工板的优点
优点
要点
说明
A.用途广泛 B.方便现场施工
细木工板握螺钉力好,强度高,具有质坚、吸声、绝热等特点,细木工板含水率不 高,在10%—13%之间,加工简便。
内部为实木条,对加工设备的要求不高。
C.价格便宜
板材中价格偏低。
D.方便购买
就近购买,货源充足,方便补缺和退换。
备注:正是因为以上原因,在装修房屋现场木工板成为首选,非常常见。
备注:铣型——一种用圆形能旋转的多刃刀具切削金属的专用设备,称“铣床”,上有“铣刀”铣型就是用铣床 成形的意思。
认识各种板材
纤维板
纤维板(又称密度板) 纤维板是以植物纤维为主要原料,经过热磨、 施胶、铺装、热压成型等工序制成。纤维板 有密度大小之分,低密度板纤维板,中密度 纤维板(简称MDF),硬质纤维板(简称 HDF)。密度板主要用于成品家具的制作, 同时也用于强化木地板、门板、隔墙等。
家具生产工艺流程汇编(ppt 115页)

4、海绵做造型
5、画样
6、车布
7、扪布、皮
8、收口
9、公仔棉抱枕
10.做好的软包
1.扪皮板 2.沙发 3.椅子 4.拉扣的产品 5.做豆角线的产品
八、包装
⊙ 安装五金 ⊙ 检查 ⊙ 配套 ⊙ 包装 ⊙ 入库
1.装抽屉
2.试装产品
3.安装大理石
4.安装五金
5、安装拉手
6、安装好的产品
三节式自趟导轨
灰茶镜
灰茶玻
单面磨砂玻璃
夹丝玻璃
藤
五金色样
4、试装
6.白身成品
• 1.柜子, • 2.椅子 • 3.沙发 • 4.木饰面 • 5.门套 • 6.电视背景 • 7.桌子
白身柜子
白身椅子
白身沙发
白身
白身
五、油漆工艺流程步骤
• 1、产品白身 • 2、准备第一遍底漆 • 3、第一遍底漆 • 4、第一遍砂磨 • 5、第二遍底漆 • 6、第二遍检补 • 7、第二遍面漆 • 8、第二遍修色 • 9、贴银箔 • 10、画银油-成品
家具生产工艺流程
家具生产工艺流程
• 一、实木备料 • 二、板材备料 • 三、雕刻 • 四、组立 • 五、白坯砂光 • 六、油漆 • 七、布艺 • 八、包装
一、实木备料 1、原材料(选料)
东北桦
黄杨
榉木
白栓
菠萝格
楸木
2.修边
3.刨光:1.双面刨光
3.2手工刨光
4、实木拼版
5、开弯料
• 装好大理石的产品 • 试装好的木饰面 • 装好不锈钢的产品
7、检查、配套、包装、入库
6.封边,(自动 ,手动,手封)
7.排孔
砂光(三角砂,平砂)
家具制造的主要工艺流程介绍69页PPT
45、法律的制定是为了保证每一个人 自由发 挥自己 的才能 ,而不 是为了 束缚他 的Байду номын сангаас能 。—— 罗伯斯 庇尔
谢谢你的阅读
❖ 知识就是财富 ❖ 丰富你的人生
71、既然我已经踏上这条道路,那么,任何东西都不应妨碍我沿着这条路走下去。——康德 72、家庭成为快乐的种子在外也不致成为障碍物但在旅行之际却是夜间的伴侣。——西塞罗 73、坚持意志伟大的事业需要始终不渝的精神。——伏尔泰 74、路漫漫其修道远,吾将上下而求索。——屈原 75、内外相应,言行相称。——韩非
家具制造的主要工艺流程介 绍
41、实际上,我们想要的不是针对犯 罪的法 律,而 是针对 疯狂的 法律。 ——马 克·吐温 42、法律的力量应当跟随着公民,就 像影子 跟随着 身体一 样。— —贝卡 利亚 43、法律和制度必须跟上人类思想进 步。— —杰弗 逊 44、人类受制于法律,法律受制于情 理。— —托·富 勒
谢谢你的阅读
❖ 知识就是财富 ❖ 丰富你的人生
71、既然我已经踏上这条道路,那么,任何东西都不应妨碍我沿着这条路走下去。——康德 72、家庭成为快乐的种子在外也不致成为障碍物但在旅行之际却是夜间的伴侣。——西塞罗 73、坚持意志伟大的事业需要始终不渝的精神。——伏尔泰 74、路漫漫其修道远,吾将上下而求索。——屈原 75、内外相应,言行相称。——韩非
家具制造的主要工艺流程介 绍
41、实际上,我们想要的不是针对犯 罪的法 律,而 是针对 疯狂的 法律。 ——马 克·吐温 42、法律的力量应当跟随着公民,就 像影子 跟随着 身体一 样。— —贝卡 利亚 43、法律和制度必须跟上人类思想进 步。— —杰弗 逊 44、人类受制于法律,法律受制于情 理。— —托·富 勒
《板式家具工艺介绍》PPT课件
• 加工对象为人造板素板及贴面板,加工类型分别 为加厚板、空芯板、异形件。
• 加厚板工艺流程:涂胶→组胚→冷压 • 空芯板工艺流程:拼架→调胶→备蜂窝纸→涂胶
→组胚→冷压 • 异形件工艺流程:开骨料→涂胶→组胚→冷压 • 使用设备:两辊涂胶机、冷压机、蜂窝纸拉伸机 • 加工标准:拼合后的零部件要牢固、平整,无明
胶合板
• 采用优质单板,严格按照对称垂直的 工艺要求,组拼后覆以桦木、桃花心 木等面、背板热压而成。该产品表面 细腻光洁、不开胶、结构匀称、强度 高,是室内装饰、家具制作、二次加 工理想的基础材料。
1.2、装 饰 板
• 1.2.1、华丽板 • 1.2.2、聚酯板 • 1.2.3、三聚氰胺板
华丽板
1.1、素 板
• 1.1.1、中密度纤维板 • 1.1.2、刨花板 • 1.1.3、胶合板
中密度纤维板
• 简称中纤板(MDF),是以木纤维为主要材料,通过纤维 分离、成型、干燥、高压等工序制成的板材。根据密度可
分为:80型、70型和60型,即密度分别为:800kg/m3,
700kg/m3,600kg/m3, 我 们 通 常 采 用 的 是 7 0 型 , 密 度 在
• 优点:减少后续加工工序,缩短产品加工周期
三聚氰胺板
• 以中纤板或刨花板等为基材,在300T/m2的高压及200℃高 温下,表面贴覆三聚氰胺浸渍纸而成的一种饰面板材。
• 三聚氰胺纸表面印刷有木材纹理或其他图案,用于装饰板 材表面。使用水性油墨印刷,图案清晰、亮丽、不褪色, 而且环保。克重为70g/m2~100g/m2。
板式家具工艺介绍
内
ቤተ መጻሕፍቲ ባይዱ
容
• 1、家具用材知识
• 2、生产工艺流程
• 加厚板工艺流程:涂胶→组胚→冷压 • 空芯板工艺流程:拼架→调胶→备蜂窝纸→涂胶
→组胚→冷压 • 异形件工艺流程:开骨料→涂胶→组胚→冷压 • 使用设备:两辊涂胶机、冷压机、蜂窝纸拉伸机 • 加工标准:拼合后的零部件要牢固、平整,无明
胶合板
• 采用优质单板,严格按照对称垂直的 工艺要求,组拼后覆以桦木、桃花心 木等面、背板热压而成。该产品表面 细腻光洁、不开胶、结构匀称、强度 高,是室内装饰、家具制作、二次加 工理想的基础材料。
1.2、装 饰 板
• 1.2.1、华丽板 • 1.2.2、聚酯板 • 1.2.3、三聚氰胺板
华丽板
1.1、素 板
• 1.1.1、中密度纤维板 • 1.1.2、刨花板 • 1.1.3、胶合板
中密度纤维板
• 简称中纤板(MDF),是以木纤维为主要材料,通过纤维 分离、成型、干燥、高压等工序制成的板材。根据密度可
分为:80型、70型和60型,即密度分别为:800kg/m3,
700kg/m3,600kg/m3, 我 们 通 常 采 用 的 是 7 0 型 , 密 度 在
• 优点:减少后续加工工序,缩短产品加工周期
三聚氰胺板
• 以中纤板或刨花板等为基材,在300T/m2的高压及200℃高 温下,表面贴覆三聚氰胺浸渍纸而成的一种饰面板材。
• 三聚氰胺纸表面印刷有木材纹理或其他图案,用于装饰板 材表面。使用水性油墨印刷,图案清晰、亮丽、不褪色, 而且环保。克重为70g/m2~100g/m2。
板式家具工艺介绍
内
ቤተ መጻሕፍቲ ባይዱ
容
• 1、家具用材知识
• 2、生产工艺流程
定制家具生产流程培训PPT课件
1-4 出水电图
1. 当初测图纸出来 后,顾客需要审 核一下水电位是 否满足他的要求, 以免留下遗憾。
1-5 墙地砖贴好后进行复测
1. 最好是墙砖已经贴完,衣柜做强化的是地面找 平后,这才通知复尺。但要注意,特别是衣柜 需要一个比较详细的沟通;橱柜,我们的顾客 需要提供电器(消毒柜,烟机,冰箱)和水槽 尺寸。
2. 审图科收到销售部移交的生产订单对其的工艺 结构、基材属性、制图要求、术语说明进行审 计并对不符合本公司的一些要求转化为本公司 的标准格式和其他说明(特殊工艺技术指导)。
2-2 厂家报价
1. 审图科将转化好或已成熟的生产订单交至运营 部进行审核报价,并对有问题的生产订单进行 再次核价(复审),由运营部回传给客户确认; 然后移交至财务部通知客户打款和查帐确认。
⑥未有生产订单生产耗料指令如下: 设计部评估、试用物料。 A.因拆单组物料原计划耗料指令不够需补料的。 B.非标准柜类浮动物料(指三合一、木梢、门铰、自攻丝等之类)。 C.低值易耗品,劳保用品,异型包装材料。 D.公司配套工程用料。 E.其它生产辅助性材料。 F.由车间主管填写领料单给委托指定人员到仓库去领料并做好交接手续。 ⑦领料单上必需具有本部门主管和领料人签字的三联领料单仓库方可发料。 ⑧领料单上需填明领料名称、规格、单位、数量和领料用途、项目。 ⑨领料人员到仓库领料必须遵守和有关管理制度和规定,未经仓管同意不得擅自 进入仓库,更不能随意换、动和调换仓库物品。 ⑩特殊情况(下班后),无领料单或未有生产耗料指令等,领料班组可凭值班领 导签字临时领料并在仓库物料跟踪表上记录。两天内由领料主管重新补开领料单 给仓库。 仓管有权对填写不清,签单不全的领料单拒绝发料,对用途不明,物料规格、数 量有疑问时,可待情况迅速查清后给予发货。 仓管有权对非本班组常用的物料和工具拒绝发配其它班组或其他人员。 仓管有权对非本部门人员或非本生产车间人员拒绝发配任何物料,如需领料者必 须由PMC人员统一开具领料单方可发料。
家具厂生产流程课件
材料采购
根据设计要求采购合适的材料 ,如木材、金属、玻璃等。
组装阶段
将各个零部件组装成成品家具 。
设计阶段
根据客户需求进行产品设计, 包括材质、尺寸、颜色、风格 等。
加工阶段
进行切割、雕刻、打磨等工艺 处理,确保产品质量。
质量检测
对成品进行质量检测,确保符 合客户要求。
02
材料准备
材料分类与选择
设计与绘图
根据客户需求进行家具设计,绘 制详细图纸。
粗加工
将原材料进行初步加工,如锯割 、刨削、拼接等。
包装与运输
对成品家具进行包装,确保运输 过程中不受损坏。
组装与调试
将各部件组装成完整的家具,进 行调试和检验。
精加工
对粗加工后的材料进行精细加工 ,如雕刻、钻孔、打磨等。
生产设备的选择与配置
根据生产工艺选择设备
家具制图标准与规范
家具制图标准
包括国家制图标准、行业制图标 准等,这些标准对家具制图的线 型、符号、尺寸等进行了规定。
家具制图规范
包括图纸幅面、标题栏、图线、 字体、比例、剖面符号等,这些 规范对家具制图的格式和内容进 行了规定。
设计与制图的应用软件
AutoCAD
是一款广泛使用的CAD软 件,可用于家具设计制图 ,具有强大的绘图功能和 丰富的工具库。
案例二:某板式家具厂的质量管理体系建设
背景介绍
某板式家具厂是一家注重品质的企业,为了提高产品质量和客户满意度,该厂决定建立一 套完整的质量管理体系。
质量管理体系建设
该厂采取了以下措施进行质量管理体系建设:1)建立完善的原材料质量标准,确保原材 料质量符合要求;2)实施精准的生产工艺控制,确保生产过程稳定;3)加强产品检验 ,确保不合格品不出厂。
根据设计要求采购合适的材料 ,如木材、金属、玻璃等。
组装阶段
将各个零部件组装成成品家具 。
设计阶段
根据客户需求进行产品设计, 包括材质、尺寸、颜色、风格 等。
加工阶段
进行切割、雕刻、打磨等工艺 处理,确保产品质量。
质量检测
对成品进行质量检测,确保符 合客户要求。
02
材料准备
材料分类与选择
设计与绘图
根据客户需求进行家具设计,绘 制详细图纸。
粗加工
将原材料进行初步加工,如锯割 、刨削、拼接等。
包装与运输
对成品家具进行包装,确保运输 过程中不受损坏。
组装与调试
将各部件组装成完整的家具,进 行调试和检验。
精加工
对粗加工后的材料进行精细加工 ,如雕刻、钻孔、打磨等。
生产设备的选择与配置
根据生产工艺选择设备
家具制图标准与规范
家具制图标准
包括国家制图标准、行业制图标 准等,这些标准对家具制图的线 型、符号、尺寸等进行了规定。
家具制图规范
包括图纸幅面、标题栏、图线、 字体、比例、剖面符号等,这些 规范对家具制图的格式和内容进 行了规定。
设计与制图的应用软件
AutoCAD
是一款广泛使用的CAD软 件,可用于家具设计制图 ,具有强大的绘图功能和 丰富的工具库。
案例二:某板式家具厂的质量管理体系建设
背景介绍
某板式家具厂是一家注重品质的企业,为了提高产品质量和客户满意度,该厂决定建立一 套完整的质量管理体系。
质量管理体系建设
该厂采取了以下措施进行质量管理体系建设:1)建立完善的原材料质量标准,确保原材 料质量符合要求;2)实施精准的生产工艺控制,确保生产过程稳定;3)加强产品检验 ,确保不合格品不出厂。