
双线智能化集中润滑的改造设计
Ke y wo r d s :s i n g l e l u b ic r a t i n g s y s t e m t r a n s f o r ma t i o n; d o u b l e i n t e l l i g e n t c e n t r a l i z e d l u b ic r a t i o n s y s t e m; d r y o i l d i s t r i b u t o r
De s i g n o f Do u b l e I n t e l l i g e nt Ce n t r a l i z e d l u b r i c a t i o n
GU t ) Yo n g - q i a n g, L I U W e n - x i a n, HU ANG Ku n, S ONG Y a h — mi n, J I ANG J u n — c e
( A n y a n g I r o n a n d S t e e l i r o n w o r k s , A n y a n g 4 5 5 0 0 4 , C h i n a )
A b s t r a c t :t h r o u g h t h e a n y a n g i r o n& s t e e l C O 1 # b f t r o u g h t h e d i r v i n g oo r m a l r e a d y a b a n d o n e d s i n l g e l u b i r c a t i n g s y s t e m r e f o r m d e s i g n e d
令 后 .判 断 自身是 否 有润 滑 任务 ,有 润 滑任 务 的分 油
箱。 管 路 电 缆 。润 滑 脂输 送 采用 单 线 式输 油 管 , 润 滑 点
给 油 切换 采 用 电磁 给油 器 给油 定 量 和堵 漏 检 测采 用 容
积 式 流量 传 感 器 .分 油 箱 与润 滑 控 制柜 之 间 的控 制 信 号 传 输采 用 现 场 总线 通 讯 。润滑 控 制柜 与 润 滑监 控 站
O 现 状
安 钢 1号槽 下 传 动 房润 滑 系 统使 用 的是全 自动 智
能润 滑系统 。 其 包 含 四个 部 件 : 主控柜 , 油泵站 , 分 油
压油泵开始工作并将油脂输送到主油管 ;②稍微延时 ( 使 主系统 升 压 ) 。 主控 制 柜输 出开始 点 润 滑指 令 , 在 开 始 点 润滑 指令 中 , 包 括 要 润 滑 的点地 址 、 要 要 补 加 的润 滑油量等信息 ;③各电控分油箱在接到开始点润滑指
Hv d r a u l i c s P n e u ma t i c s& S e a l s / N o . O 2 . 2 01 4
双 线 智 能 化 集 中润 滑 的 改造 设 计
郭永 强 , 刘 文贤 , 黄 坤 , 宋燕 民, 蒋 俊 策
( 安 钢炼 铁 厂 , 河南 安 阳
d o u b l e i n t e l l i g e n t l u b ic r a t i o n s y s t e m, ma x i mi z e u s e e x i s t i n g es r o u r c e s a n d i mp ov r e t h e e f ic f i e n c y , r e d u c e t he c o s t a n d ma i n t e n a n c e
可 以通 过 网络 通讯 线联 网 , 实 现远程 润 滑操 控 。
箱。 自动 完成 润 滑 点 电磁 阀 的打 开 、 润 滑 油 量 的监 测 、 润 滑 点 电磁 阀的关 闭等 动作 .并在 主 控查 询 润 滑执 行 情 况 的 时候 . 将 润 滑点 的堵 漏报 警情 况 汇 报 给主 控 柜 。
该 单 线 智 能 润滑 系统 目前 主 要 润滑 减 速 机 .轴 承
座、 导 向滚 筒 、 皮 带 机尾 滚筒 等 3 O个 润 滑点 。同时也 对
④ 当控制 柜 通 过查 询 。判 断所 有润 滑 点供 油 结 束 时系
统 进 循 环 时 间 ( 系 统 两次 工作 时间 的间 隔时 间 ) , 高 压 油 泵停 止 工 作 润 滑 系统 在 下一 个 润 滑周 期 到 时再 次启 动 。 重 复 系统 供 油过 程 , 如此反复 , 实 现 对 整 个 设 备 润 滑系统 的智 能化 供 油
摘
4 5 5 0 0 4 )
要: 通过对安钢 1 号 高 炉槽 下 传 动 房 已废 弃 的单 线 润 滑 系 统 改 造 设 计 成 双 线 智 能 润 滑 系 统 后 , 最 大化利用用现有资源 , 提 高 了效
率, 降低 了成 本 , 维修便利 , 达 到 合理 化改 造 的 目的 。 关键词 : 单 线 润 滑 系统 改 造 ; 双线智能集中润滑系统 ; 干油分配器 。 中图分类号 : T H1 3 7 文献 标 识 码 : A 文章编号 : 1 0 0 8 — 0 8 1 3 ( 2 0 1 4 ) 0 2 — 0 0 0 7 — 0 2
目前 该 单线 智 能 润滑 系 统 已经 使 用 了 3年 .更 换
部 分设 备 进行 密封 , 防止泄 露液 压 油 。 单线 智 能 润 滑 系统 工作 原 理 :有 润 滑 点 的润 滑 周
双线集中润滑系统结构组成与润滑工作原理

双线集中润滑系统是一种常见的润滑方式,它能够有效地降低设备的摩擦和磨损,提高设备的使用寿命。
本文将介绍双线集中润滑系统的结构组成和润滑工作原理。
一、结构组成双线集中润滑系统主要由以下几个部分组成:1.润滑泵:润滑泵是双线集中润滑系统的核心部件,它负责将润滑油输送到需要润滑的部位。
润滑泵通常采用电动泵或气动泵,根据不同的润滑要求选择不同的泵型。
2.分配器:分配器是将润滑油分配到需要润滑的部位的关键部件。
分配器通常采用分配阀、分配头、分配管等组成,通过控制分配器的开关,可以实现对润滑油的精确控制。
3.管路系统:管路系统是将润滑油从润滑泵输送到分配器的管道系统。
管路系统通常采用不锈钢管或铜管,具有耐腐蚀、耐高温、耐压等特点。
4.润滑点:润滑点是需要润滑的设备部位,通常包括轴承、齿轮、链条等。
二、润滑工作原理双线集中润滑系统的润滑工作原理比较简单,主要分为以下几个步骤:1.润滑油从润滑油箱中被润滑泵吸入,经过过滤器过滤后,被输送到分配器。
2.分配器将润滑油分配到需要润滑的部位,通过管路系统输送到润滑点。
3.润滑油在润滑点形成一定的润滑膜,减少设备的摩擦和磨损,提高设备的使用寿命。
4.润滑油在润滑点形成的润滑膜被设备的摩擦力和热量破坏,部分润滑油被消耗,流回润滑油箱。
5.润滑油在润滑油箱中循环使用,不断地为设备提供润滑。
三、实例举例双线集中润滑系统广泛应用于各种机械设备中,例如:1.钢铁冶金设备:钢铁冶金设备中的轴承、齿轮等部位需要经常进行润滑,双线集中润滑系统可以实现对这些部位的精确润滑。
2.食品加工设备:食品加工设备需要使用润滑油进行润滑,但是润滑油不能直接接触食品,双线集中润滑系统可以通过管路系统将润滑油输送到润滑点,避免了润滑油与食品的接触。
3.造纸设备:造纸设备中的轴承、齿轮等部位需要进行润滑,但是造纸设备的工作环境比较恶劣,双线集中润滑系统可以通过管路系统将润滑油输送到润滑点,避免了润滑油被灰尘、污物等污染。
综述集中润滑方案改造设计与应用效果
综述集中润滑方案改造设计与应用效果1 前言拉矫机是连铸设备的主要部分,它是将铸坯从结晶器拉出的动力之源,对整个连铸机起着至关重要的作用。
新武安钢铁集团鑫汇冶金有限公司目前拥有2座连铸机,采用5机5流和4机4流共同作业,稀油润滑点虽少,但拉矫机减速机上却处在十分重要的位置。
由于减速机轴承始终在满负荷状态下连续作业,且流间距仅为1.4米,流与流之间设备拥挤,在日常设备保养过程中采用人工分散加油的方式,加油时人员处在高温高热的环境下,特别是在夏天,环境温度达到60-70℃,一线员工长时间处在此环境下极易中暑,对身体的健康和安全构成威胁。
由于拉矫减速机在高温高热的环境中作业,油液蒸发及泄露如不能及时补油润滑,极易造成轴承异常磨损并过早损坏,减速机随之下线,造成设备事故停产检修,无形中提高了生产成本、减缓生产节奏,进而影响到公司的经济效益。
因此寻找一种好的润滑装置和方法,使轴承润滑得到更加精准的控制,拉矫机性能得以更加稳定,从而减少摩擦和损耗,延长拉矫减速机使用寿命,同时解决一线员工在恶劣环境下作业的问题。
2 分散人工在线加油存在问题2.1高温作业环境,存在安全隐患。
连铸车间属于高温作业区,检修作业人员在日常点检过程中,需要在连续作业的情况下完成设备点巡检,尤其在拉矫机流间距比较小的情况下加油润滑,存在重大安全隐患。
2.2减速机加油孔小,加油时间长。
鑫汇炼钢厂采用320#和220#中负荷齿轮油分别为两种拉矫机减速机加油,由于油液流动性差,减速机加油孔小,导致加油时间过长且容易将油液洒在外边,增加了人员的劳动强度。
2.3管理不到位,检修人员素质有差异,导致减速机润滑不到位。
由于两座连铸的拉矫机统一由一人负责日常保养,工作量大,工作强度高,润滑的情况完全靠人员的素质把握,当其休息时更换的零时替补员不能很好的掌握加油量,造成有的减速机加油多、有的减速机加油少的不合理情况。
3 集中润滑方案改造设计及应用效果:3.1集中润滑就是在连铸机旁安装一个独立的小型稀油站,将各流的拉矫机减速机统一供油润滑。
双线干油集中润滑系统的安装

3.4合理调整人员、施工用设备及能源。
安装工必须懂得润滑设备及各类管接头、管路的安装,至少有一次以上的全过程安装经验。
4、管接头的型式及安装4.1管接头的型式双线干油润滑系统用管接头有插入焊接式、焊接式、锥密封焊接式、卡套式四大类,有二种主要用途:(1)用于管子对管子的连接,如直通(活接头)、直角、三通等,此外另有高压胶管接头用于活动部份的连接,A型配焊接式;(2)用于管子对设备的连接,如:端直通、端直角等,其端部螺纹要拧入设备的螺孔上。
4.2端直通(直角管接头)同设备的联接安装(1)该类接头端部螺纹主要有公制M(如M18×1.5)、管螺纹G(如G3/8)、锥管螺纹R(如R3/8)三种;(2)在公制M、管螺纹G情况下,螺根处必须套入组合垫圈(或铜垫圈)后再旋入设备,直至垫圈被压紧;(3)在锥管螺纹R情况下,头部螺纹应缠绕密封节,从根部往前缠约1圈半,顶端制1~2牙,方向与螺纹坚固回转方向相反。
对小于R3/8的,用1/2胶带宽度缠绕,然后旋入设备。
4.3插入焊接式管接头安装(1)按需要长度用锯床或切割机等机具切断管子,但绝对不允许用火焰切割或砂轮切割;(2)除去管端内外圆毛刺、金属切屑及污垢;(3)除去管接头的防锈剂及污垢;(4)将管子插入管接头孔内到底;(5)校正位置后点焊,检查与相关件的尺寸位置符合要求后,用氩弧焊将管子与管接头焊牢。
4.4焊接式及锥密封焊接式管接头安装(1)按4.3条(1)(2)(3)方法切管、除屑、清洗,并暂时取下管接头内O型密封圈;(2)将管子口对准接管贴平,校正位置后点焊,检查与相关件的尺寸、位置符合要求后,用氩弧焊将对接口焊牢;(3)管道清洗后正式安装时,放入O型密封圈;(4)安装后,慢慢拧紧螺母,直至管子不能动时,再拧紧螺母2/3~4/3圈。
4.5卡套式管接头安装(1)按4.3条(1)(2)(3)方法切管、除屑、清洗,同时还要保证管子圆度;(2)将螺母、卡套先后套入管子,卡套前端刃口(小径端)距管子口至少3mm,然后将管子插入接头体内锥孔,顶到为止;(3)慢慢拧紧螺母,同时转动管子直至不动时,再拧紧螺母2/3~4/3圈;(4)拆开检查卡套是否切入管子,位置是否正确。
集中润滑系统的分析与结构改进
集中润滑系统的分析与结构改进摘要:随着我国经济在快速发展,社会在不断进步,分析了集中润滑系统的技术特点,以及单线式和递进式集中润滑系统的优缺点。
以集中润滑系统为研究对象,分析吸空失效与分配器堵塞的原因,并进行总体结构改进与润滑泵结构改进。
结构改进后,提高了集中润滑系统的可靠性和效率,减轻了工人的工作量,具有参考价值。
关键词:集中润滑系统;结构;分析;改进引言集中润滑系统在炼铁设备中应用较为广泛,能够有效地提高机械设备的使用寿命、保证机械设备正常工作,同时集中润滑系统在使用过程中,能够有效地减轻员工的劳动强度。
但受到环境因素影响,如果空气中的粉尘多、水分的酸性强和机械中的杂质多,部分污染物进入润滑剂中,则会造成润滑故障。
润滑故障的出现,不仅会损害机械设备的本身,还会带来严重经济损失。
在炼铁设备的管理中,不仅要搞好润滑设备,同时还要加强对设备的管理和维护工作,着重企业的综合效益。
1双线集中润滑系统结构与原理润滑循环A分为泵油阶段、保压阶段、泄压阶段、暂停阶段。
润滑循环的过程是从泵油阶段开始的。
在这个阶段,美孚润滑脂,型号规格:XHP221从储油罐中泵出,经由主润滑线路A,到达分配器,之后压力在压力开关位置达到预设定值后该阶段结束。
达到预设定压力值所需时间取决于诸多因素,比如温度、润滑油黏度和润滑系统尺寸,因此泵油时间是不能随意调节的。
在泵油这一阶段,定量注油器通过二级保养润滑线路向各个润滑点输送定量的锂基脂。
保压阶段紧接在泵油阶段之后。
此阶段主润滑线路压力保持恒定,定量注油器将润滑油输送到泵油阶段还没有得到润滑的润滑点处。
保压阶段时间取决于泵油阶段时间。
泄压阶段在保压阶段之后,主润滑线路通过两位五通阀泄压。
此阶段中,控制单元控制电磁阀得电,从而使主润滑线路A中的压力下降。
此时A管内的润滑油与储油罐相通。
泄压阶段时间与压力保持时间一致,正比于泵油阶段时间。
当润滑系统需要更多时间来达到所需润滑压力时(由于低温或高粘度润滑油),系统也需要更多的时间来泄压。
双线式干油集中润滑系统的设计
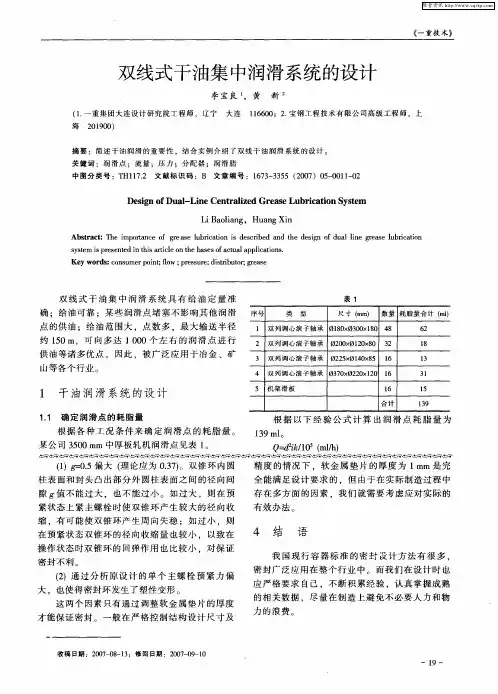
1 双 列 调 心 滚 子 轴 承 O1 0 O3 0 1 0 4 8 x 0 x 8 8 2 双 列 调 心 滚 子轴 承 0 0 × 2 x 0 3 2 0 0l 0 8 2 3 双 列 调 心 滚 子 轴 承 0 2 × 加 × 5 1 2 5 01 8 6
某公 司 3 0 m 中厚板 轧机润 滑点见 表 1 5 0m 。
根 据 以下 经 验 公 式 计 算 出 润 滑 点 耗 脂 量 为 19m1 3
Q di l5f 1 1 : 2 /O m / k h
() = . 大 ( 1 g 05偏 理论 应 为 03 ) .7。双 锥环 内圆
式 中 ,卜 给油 工作 时 间 ( i) 。 系统 中全 部 m n ;Q一 双线 分配 器控 制活 塞换 向过 程损 失润 滑脂 量总 和 ( ) 系统 中全 部 双线分 配 器 m1 ;Q一 出油 口排 出 润滑脂 量 总 和 ( 1;Q一 主 支 m) 管道 内润 滑脂 压缩 量 .一般 取管 内容 量 的 l% f 1 5 ml,对 软 管 则 取 管 内 容 量 的 l% O
缩 ,有可 能使 双锥 环产 生周 向失稳 ;如过 小 .则
存在 多方 面 的因 素 ,我们 就 需要 考 虑应 对实 际 的
有 效办 法 。 4 兰 诺 亩 我 国现行 容器 标 准 的密 封 没计 方 法有 很 多 . 密封 广 泛应 用在 整个 行 业 中 。而我 们在 设计 时 也 应严 格 要求 自己 ,不断 积 累经 验 ,认 真掌握 成 熟 的相 关数 据 ,尽 量 在制 造 上避 免不 必要 人力 和 物 力 的浪费 。
矿山大型机械设备智能集中润滑系统设计

矿山大型机械设备智能集中润滑系统设计摘要:机械设备是国家投资建设中的重要组成部分,是工业、农业,乃至矿业产出的主要设备力量,机械设备的运转正常是提高产出、稳定发展的重要基础。
关键词:矿山机械;智能润滑;设计;应用1前言在矿山大型机械设备上推广一种可靠、高效、灵活的润滑技术是十分必要的。
传统的集中润滑系统存在许多的缺点,需要取代。
2矿山机械设备的润滑技术根据《合理润滑技术通则》中的相关概念可知,合理润滑技术是指在经济以及技术条件的允许下,通过从润滑设计以及润滑剂的性能、品种等方面采取相应的措施来实现设备的平稳运行,提升设备性能,减少设备磨损。
合理润滑技术主要包括以下几个方面。
2.1全面润滑管理全面润滑管理是指加强整个设备维修全过程的润滑工作,涉及到全部的矿山机械设备。
例如,每个月都要对机械的各个部位进行防腐蚀润滑,并对位置较高的部位专门进行添加润滑油脂。
只有保持所有部位都能够被润滑油覆盖,才能延长设备的使用寿命。
矿山机械初磨运结束后,要做全面的换油工作;矿山机械设备在拆检工作中,应当以加强润滑工作为中心,以保证齿轮等的润滑效果。
2.2要求做好换油以及清洁工作在每次换油工作前,应对原用油及杂质进行彻底清洁,才能保证新换油的润滑效果。
如果清洁不彻底,两种油中的化学元素发生化学反应,则会导致润滑油发生变质,影响润滑效果。
2.3按质换油根据润滑周期并结合相应技术,及时抽样检查润滑油,逐步从原来的定期加油过渡到最后的按质换油,遵循经济可靠原则。
3智能集中润滑系统工作原理3.1供脂系统供脂系统的主要设备是多点润滑泵,它用于实现对破碎机多个润滑点的集中润滑。
多点润滑泵为专门定制,在标准多点润滑泵的基础上加装了磁性液位计和压力传感器。
磁性液位计的功能是监测储脂桶内的油脂量,当油脂量在所设定的上、下限之间时,磁性液位计连续输出4——20mA的模拟量信号,实现供脂量的及时统计和监控。
压力传感器分别安装在4条通往破碎机主轴承的管路上,用于实时监测供脂状态。
华能电厂斗轮机双线润滑改造方案
华能电厂斗轮机项目电动双线润滑系统设计说明杭州谱威精密机械有限公司目录一.概述二.双线电动集中润滑系统原理1.主要元件2.双线电动集中润滑系统工作原理3.系统控制三.主要元件技术参数四. BS-B电动泵五.SM-F1程控器说明书六.SA-V型二位四通换向阀七. MFP-1.6电动加油泵八:ZV-B分配器斗轮机双线泵站说明一.概述本干油泵站系统是为双线集中润滑系统而专门设计的。
双线集中润滑系统原理图如下。
它通过电动换向阀换向使两条主管路交替充脂从而使双线分配器的两侧的出油口向润滑点定量输送润滑脂。
它包括电动补脂泵、程控器、干油泵站、双线分配器、压差开关、压力表、管道、管件和管路附件组成。
集中润滑系统能使润滑点获得有效、可靠的润滑,延长设备及机构的工作寿命,并能大大提高在恶劣环境下设备加润滑脂的效率。
二.双线泵站电动集中润滑系统原理1.双线泵站系统由如下主要元器件组成(见下图):1.BS-B电动润滑泵2.SA-V二位四通换向阀3.程控器4:分配器2.双线电动集中润滑系统工作原理:双线系统是指供油主管路有两根,分配器可按并联或串联的方式接入主管路。
一个工作循环内两根主管路交替供油,通过分配器两侧的出油口向润滑点定量输送润滑油。
两主管路的供油切换信号由压力继电器提供,此信号控制两位四通换向阀换向,完成两主管路的供油切换过程。
具体的工作过程如下:润滑泵起动后,不断地从贮油桶中吸入油脂并将其从泵出油口中输出。
输出的润滑脂通过二位四通换向阀进入主管路I,此时主管II通过二位四通换向阀的回油口与油桶相连通,处于卸荷状态。
主管路I中的润滑脂推动分配器内的供油活塞向一侧运动,活塞运动过程中,处于活塞前端的润滑脂将通过分配器出油口被定量的输送至分管道,并通过分管路送入各润滑点。
当所有分配器内的供油活塞到达行程的末端后,主管路I中的压力将迅速上升,当安装在主管路压力继电器检测到主管路I与主管路II之间的压差超过5Mpa后将发出电信号,电控箱获得此信号后将控制两位四通换向阀换向。
智能润滑系统的开发与应用
论文2智能润滑系统的开发与应用智能润滑系统的开发与应用李鹏飞(启东润滑设备有限公司 江苏启东)摘 要:南京钢铁有限公司3#高炉抛弃1#、2#高炉传统双线集中润滑润滑系统的技术方案采用智能集中润滑系统的全新润滑方案。
传统润滑方式对给油点是否供油、油量是否适量不易判断,出现问题不易点检。
采用智能集中润滑系统后,将电脑技术与可编程控制同现场电磁给油器、流量传感器相结合,具有实时监控、参数调节、故障定位等功能,确保了设备的润滑效果。
关键词:炉顶润滑系统;智能集中润滑;润滑脂1前言我国传统高炉炉顶干油润滑系统全部采用单线或双线干油集中润滑的润滑方式,传统的单双线润滑方式对给油点是否供油不便观察、油量是否适量不易判断,出现问题不易点检。
目前南钢3#高炉采用的智能集中润滑系统方案,将电脑技术与可编程控制同现场电磁给油器、流量传感器相结合,具有实时监控、参数调节、故障定位等功能,确保了设备的润滑效果。
2传统润滑系统状况南钢1#、2#高炉原采用双线集中润滑集中润滑系统,在使用过程中常常出现以下问题:2.1润滑泵送来的润滑脂,直接送入各分配器向润滑点供油。
但离泵近、背压低、阻力小的分配器先动作,其所连接的分配器润滑点首先得到供油。
如果其中有1处或几处堵塞,只能通过观察分配器上运动指示杆是否动作来判断,由于分配器数量多,安装的位置不宜观察,造成堵塞不易发现;另外高炉生产处于煤气区域,设备的点检很不方便,点检人员很难做到在供油时去观察分配器的运动指示杆。
2.2润滑点给脂量的多少,受分配器预定量的控制,单实际原始设计时一般设计所有分配器为统一供油量,同时还受安装管道远近、背压高低、阻力大小等因素影响,给脂量和预定量不一致,容易发生过多或过少甚至中断供油的情况。
2.3双线润滑设备出现问题后,故障点难于查找和处理。
由于把出油总管首端或末端压力作为控制条件,调节起来保证在预设压力下所有分配器动作也比较困难。
各个点背压不同,总管压力很难能调到一个合适的值,润滑泵经常受虚假信号的干扰而停止。
集中润滑系统的设计步骤
集中润滑系统的设计步骤润滑油集中润滑系统是目前应用最广泛的润滑系统,包括全损耗与循环润滑方式的节流式、单线式、双线式、多线式及递进式等类型。
全损耗润滑方式又称压力强制润滑,是由主机上的传动机构带动附装在主机上的油泵或润滑器施压强制供送润滑油到各润滑点,但使用过的润滑油不再流回油池循环使用。
例如活塞式空气压缩机的气缸、蒸汽机车、电动空气锤等都采用这种润滑方式。
压力循环润滑方式多用于润滑点相对较多的单机器或由若干台机器组成的成套生产线。
压力循环润滑系统通常包括油泵及驱动装置(电机)、分配阀、管路及阀门、滤油器、油箱、冷却器及热交换器、控制装置及仪表、指示、报警及监测装置等,一般是标准的成套润滑站。
稀油集中润滑系统设计的任务和步骤1)润滑油(稀油)集中润滑系统设计的任务根据总体设计中机械设备各机构和摩擦副的润滑要求、工况和环境条件,进行集中润滑系统的综合设计以确定合理的润滑系统,包括确定润滑系统的型式、计算及选定组成系统的各种润滑元件及装置的性能、规格、数量,及系统中各管路的尺寸布局等。
2)设计步骤集中润滑系统的设计步骤:(1)根据润滑系统设计要求、工况和环境条件,考虑必要的参数,确定润滑系统的方案。
如几何参数:最高、最低及最远润滑点位置尺寸、润滑点范围、摩擦副有关尺寸等;工况参数:如速度、载荷及温度等;环境条件:温度、湿度、砂尘、水气等;运动性质:连续运动、变速运动、间歇运动、摆动等。
力能参数:如传递功率、系统的流量、压力等要求。
在此基础上考虑制定系统方案。
(2)计算各润滑点所需润滑油的总消耗量。
根据初步拟定的润滑系统方案,计算出经过润滑后,各摩擦副工作时克服摩擦所消耗的功率和总效率,以便计算出带走处于运转中摩擦副产生的热量所需的油量,再加上形成润滑油膜,达到流体润滑作用所需油量,即为润滑油的总消耗量。
(3)计算及选择润滑泵。
根据系统所消耗的润滑油总量,可确定润滑泵的最大流量Q、工作压力P、润滑泵的类型和相应的电动机。
振动筛润滑系统智能化改造
( 2 ) 由于采用了合理的机封 冲洗方式 , 优化 了机泵安装精度 和规范试车 , 没有再出现过振 动增大和机封泄漏故障。
6 . 结语
( 1 ) 针对泵 的 口环磨损 严重的问题 , 根据材料特性 , 经分析 重新选择材料 。隔板 口环和叶轮 1 3 环选用耐磨的磷青铜来替代
造 成炼 厂离 心 泵 振 动 增 大 的 原 因有 多种 ,检 修 中要 针 对 设
备结构和工艺特点 , 结合设备 的状态监测数据变化特 征 , 找到造
成振动 的最终原 因, 制定有效改进措施 , 严格工 艺规范 , 从根本
上杜绝振动现象 的发生。 W1 3 . 0 7 - 2 7
作者通联 :渤海装备 兰州石 油化 工机械厂 兰州市西 固区
玉 门街 1 0号 7 3 0 0 6 0
振动筛润滑 系统智能化改造
刘文 贤 姚
摘要
瑶
刘 鹏
将 高炉槽 下振动 筛平 台手动加 油系统改造成 双线智 能润 滑 系统 , 使设备 定时 、 定周期 、 定量加 油。 激振器 润滑系统 于油分配器
文献 标 识 码 B T H1 1 7 . 2
关键词 振动筛
中图 分 类 号
( 6 ) 通过咨询装置 工艺人员 , 在设备发生故 障期 间 , 该泵 的
工 艺参数确实有 比较大的变化 。因此 当泵进料混有较多空气或
( 1 ) 设备正常运行后 , 再次对该 泵进行 了监测 。检修后泵振
动幅值较检修前有大大降低 ( 图3 、图 4 ) ,泵 的振动速度峰值
均< 3 mm / s ,而且泵的 5 0 H z 、 1 0 0 H z 和 1 5 0 H z 等特征频率没有增
E卜 制