
涂装车间技术规格及要求
涂装车间技术规格及要求编制:制作日期:涂装车间技术规格及要求项目内容:1、小型结构件中途线2、大型结构件涂装线3、中大挖整机补漆线(SWE330)4、小挖整机补漆线(SWE130)5、自行葫芦输送系统(SWE330、SWE450)一、小型结构件中涂线(一)、设计依据1、生产任务:承担小型结构件中涂任务2、生产纲领:10000台/年3、生产节拍:10~25分钟/工位4、工件的尺寸以及重量:见附表一5、工作制度以及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数600天,设备年时基数570天6、能源:(1)、动力电:380V 三相50HZ(2)、照明电:220V 单相50HZ7、供水:0.2~0.3MPa8、压缩空气:0.4~0.7MPa9、环境温度:-10℃~45℃10、涂装线布局:见附图11.运输方式:轨道加工艺车运输。
(二)、生产工艺流程(三)、中涂烘干室技术说明:因结构件的热容量大,烘干室温度应设计在60~120℃,为保证热效率高,运行成本低的原则,采用封闭式烘干结构,前后门为对开门,热风循环加热方式。
主要有室体、热风循环加热系统、废气处理系统以及电控系统等部分组成。
1、室体:采用钢结构骨架和彩钢保温板拼装制作,底部也需保温,材料为保温岩面,其厚度为100mm,壁板接缝处涂耐高温密封胶。
2、循环风管:采用1.5mm厚镀锌板制作,烘干室应设有废气处理和再利用装置。
3、加热系统:采用四元体燃气热风炉,带废气处理装置。
为保证循环空气的清洁度,热风循环系统中设有高温过滤装置。
燃烧机采用进口设备,保证加热设备的工作可靠性。
(四)、喷漆室技术要求:采用水旋式喷漆室结构,其结构由室体、送风系统、排风系统、水旋器装置、循环水系统以及电气控制系统组成。
1、室体:采用钢结构骨架以及EPS板拼装结构。
室体上部分为静压室,下部分为镀锌格栅板及水盆和水旋器装置。
静压室在室体顶部,有稳定气流的作用,使整个静压室到底部格栅板之间形成稳定的压差,保证漆雾最大量的被气流带走。
喷漆室内设计成微负压状态,喷漆室两侧有采光玻璃和照明灯箱以及供人进出的检修门,其中检修门为外开结构,玻璃采用钢化玻璃,室内的光照强度不小于500Lux,照明灯箱设计为组控制方式,采用挂壁式日光灯箱,灯具采用飞利浦产品。
2、送风系统:该系统是向喷漆室提供符合工艺要求的新鲜空气的设备,每个喷漆室两台送风机组,机组的功能段包括进风段、初效过滤段、风机段、均流段、出风段等。
空调机组壁板采用插接式结构,过滤、风机段应设有检修门,正压段的检修门为内开,负压段的检修门为外开,壁板接缝处涂密封胶,确保机组漏风率不大于0.5%。
送风机组采用双吸风外转子低噪音空调专用风机。
送风管道全采用杜锌版咬口制作,机组出风口设置手动风量调节阀,进气采用车间外新鲜空气,送风机组的风量应满足0.4~0.5m/s 的要求。
3、排风装置:排风装置由离心风机、电动防火阀、水气分离器、排风管道等部分组成。
风机排风量应满足喷漆室内水旋器的风速与室内微负压得要求。
排风管道采用1.2mm镀锌板制作,分管法兰与螺栓要镀锌处理。
排风管总高不小于15m,且要高出厂房屋顶2m。
4、水循环系统:由循环水泵、循环管路、补水装置、漆渣过滤装置、液位控制系统以及排污系统等部分组成。
循环水泵采用直连式卧式泵,效率高,运行可靠,稳定性好。
漆渣过滤网、挡水板、水旋器等安装在水中的部件,采用不锈钢材料制作,防止锈蚀。
液位控制器以及排污系统是为了控制水位,防止水泵空吸。
当水位低于设定水位时,水泵自动保护,通知补水。
5、漆雾吸收装置:该部分由水盆、水旋器等组成。
水和空气按一定比例同时进入水旋器,风速达到20~30m/s,由于水和空气的速度相差很大,水在空气中很好的雾化,与空气中的漆雾充分接触、凝聚,然后以25~30m/s的速度冲向洗涤板,水和漆雾的分子进一步的接触、凝聚。
空气冲击冲击板后突然转向,漆雾被留在水中,从而实现捕捉漆雾的目的。
废渣清除是在水旋喷漆室的循环水槽中进行的,应设有专门的废渣沉淀池。
(五)、流平室流平室由室体、送风系统等部分组成。
1、室体:采用钢结构骨架和EPS板拼装结构,两侧采用钢化玻璃,室体为敞开式。
2、送风系统:该系统是向流平室内提供符合工艺要求的新鲜空气,风速范围在0.35~0.5m/s,出风管根据现场情况合理布置,保证出风洁净度为0.5um以上的颗粒去除率达到95%以上。
(六)、腻子打磨室主要由室体、送排风系统、除尘装置、照明系统合电气控制系统等部分组成。
1、室体:采用板框式结构,两侧中部采用钢化玻璃,前后做手推门,壁板采用厚度100mm的夹心板制作,照明灯箱采用外挂防暴结构,灯具采用飞利浦产品,照明度不小于500Lux。
照明采用分组控制,室内地板采用镀锌板格栅,室体外观要求结构先进、美观大方。
2、送风系统:送风系统布置在室体顶部,自然进风,有过滤系统。
3、排风系统:排风系统要求排风管采用厚度不小于1.5mm的镀锌板制作,排风管总高不小于15m,且要求高出厂房屋顶2m。
4、除尘装置:除尘彻底,易于清理,须带反吹装置。
5、简易水循环系统。
(室内开地沟加小循环水池,水泵作为动力。
)(七)、控制系统该中涂线采用分散控制方式,各设备均为独立控制,电源材料选用国内优质品牌,各部分店控设备应有报警装置,且安全、可靠、稳定。
1、喷漆室控制:松排风连锁控制,先送风后排风,启动方式为软启动,循环水泵采用直接启动方式,水泵应设有水位控制保护装置且有过载保护,照明灯箱采用分组控制方式。
送排风机采用变频控制电路,其电机采用普通防爆电机,控制部分为变频电路,变频范围0~10HZ2、烘干室控制:采用天然气加热方式,燃烧机和循环风机采用互相连锁的控制方式,开机时先开风机后开加热器,关机时先关加热器后关风机。
温度自动控制,燃烧机火焰采用位式调节方式,烘干室的循环风机采用软启动方式。
3、控制柜以及外线系统:系统控制柜采用标准GGD柜体结构产品,外表面为静电喷塑形,并配有照明,维修插座及冷却风扇,密封良好,门开关方便。
柜内交流、直流、弱电、强电等布线按图标分色进行,喷漆送风装置内要有照明系统,电压AC36V,柜内控制电压为AC220V,动力电电压为AC380V,动力电缆,照明线及电器元件均采用符合国家标准要求的优质产品。
(八)、涂装设备配置二、大型结构件涂装线(一)、设计依据:1、生产任务:承担中大挖结构件的涂装生产任务2、生产纲领:2500-3000台/年3、生产节拍:8台/天每天两班制4、工件尺寸及重量:见附表一5、工作制度及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数4800小时设备年时基数4560小时6、能源:(1)、动力电: 380V 三相 50HZ(2)、照明电: 220V 单向 50HZ7、压缩空气:0.4~0.7MPa8、环境温度:-10℃~45℃9、涂装线布置:见附图10:运输方式:自行葫芦输送系统、轨道加工艺车运输。
(二)、生产工艺流程(三)、喷砂室主要由室体、回砂系统、除尘系统、电气控制系统等。
1、室体采用钢结构和夹芯板拼装而成,室体下部分为镀锌板格栅。
室体外观要求美观大方。
整个室体要求确保密封,室外无灰尘污染。
2、采用高效沙尘分离器,将砂料及粉尘分离出来,提高喷砂效率减小除尘器负荷,沙尘分离器上设有调节装置,可调节分离出的沙粒的大小,这样可以满足不同磨料进行作业。
3、除尘系统:采用脉冲反吹除尘方式,使得沙尘分离,此方式过滤精度高,过滤阻力小,粉尘排放量小。
4、电控系统采用德国西门子公司的可编程器作控制核心单元,其他电气均采用施耐德等国际知名品牌,提高控制系统的可靠性,在电路设计上充分考虑安全、可靠。
5、室体内部装有飞利浦灯具,确保光照强度400Lux以上。
6、室体内部设有4个工位(四)、清砂室该清砂室主要由室体、回砂系统、除尘系统、吸收式清砂机、照明系统等部分组成。
另设有人工喷砂系统,一罐带两枪。
1、室体:采用发泡塑料夹心板制作喷砂室室体,应有外形美观、保温隔热、密闭消音、防水等特点。
室体下部分为镀锌板格栅。
室体外观要求美观大方。
整个室体要求确保密封,室外无灰尘污染。
2、回砂系统:通过室体底部的回砂装置将砂粒回收,再利用。
3、除尘系统:采用脉冲反吹除尘方式,使得沙尘分离,此方式过滤精度高,过滤阻力小,粉尘排放量小。
4、电控系统采用德国西门子公司的可编程器作控制核心单元,其他电气均采用施耐德等国际知名品牌,提高控制系统的可靠性,在电路设计上充分考虑安全、可靠。
5、室体内部装有飞利浦灯具,确保光照强度400Lux以上。
6、喷砂形式为人工喷砂,工位为4个。
(五)、喷漆室:设备配置要求按小挖中涂线喷漆室要求配置。
(六)、烘干室:设备配置要求按小挖中涂线烘干室要求配置。
(七)、打磨室:主要由室体、送排风系统、除尘装置、电气控制系统等各装置的技术要求可参照小型结构件中涂线中的打磨室配置要求配置,室内除尘达到涂装标准的要求,整个室体要求确保密封良好,室外无灰尘污染。
(八)、流平室:设备配置要求按小挖中涂线烘干室要求配置。
(九)、涂装设备配置三、中大挖整机补漆线(一)、设计依据:1、生产任务:承担中大挖整机的涂装生产任务2、生产纲领:生产总量的15%3、生产节拍:4、工件尺寸:见附表一5、工作制度及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数4800小时设备年时基数4560小时6、能源:(1)、动力电: 380V 三相 50HZ(2)、照明电: 220V 单向 50HZ7、供水:0.2~0.3MPa8、压缩空气:0.4~0.7MPa9、环境温度:-10℃~45℃10、涂装线布置:见附图(二)、生产工艺流程(三)、具体补漆操作以及室体要求1、整机进入待检工位,确定需要修补的位置和修补量后进入整机补漆室体,在同一室体内完成刮灰、打磨、喷漆、烘干的工序。
2、室体要求:(1)、待检工位要求有照明系统,光照强度要求在500Lux以上。
(2)、整机补漆工位室体要求用干式喷漆系统,烘干采用局部烤灯进行局部烘干,有局部抽风系统,照明电控系统。
(七)、中大挖整机补漆线设备配置四、小挖整机补漆线(一)、设计依据:1、生产任务:承担中小挖整机的涂装生产任务2、生产纲领:生产总量的15%3、生产节拍:4、工件尺寸:见附表一5、工作制度及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数4800小时设备年时基数4560小时6、能源:(1)、动力电: 380V 三相 50HZ(2)、照明电: 220V 单向 50HZ7、供水:0.2~0.3MPa8、压缩空气:0.4~0.7MPa9、环境温度:-10℃~45℃10、涂装线布置:见附图(二)、生产工艺流程(三)、具体补漆操作以及室体要求1、整机进入待检工位,确定需要修补的位置和修补量后进入整机补漆室体,在同一室体内完成刮灰、打磨、喷漆、烘干的工序。
涂装车间技术规格及要求
涂装车间技术规格及要求编制:制作日期:涂装车间技术规格及要求项目容:1、小型结构件中途线2、大型结构件涂装线3、挖整机补漆线(SWE330)4、小挖整机补漆线(SWE130)5、自行葫芦输送系统(SWE330、SWE450)一、小型结构件中涂线(一)、设计依据1、生产任务:承担小型结构件中涂任务2、生产纲领:10000台/年3、生产节拍:10~25分钟/工位4、工件的尺寸以及重量:见附表一5、工作制度以及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数600天,设备年时基数570天6、能源:(1)、动力电:380V 三相50HZ(2)、照明电:220V 单相50HZ7、供水:0.2~0.3MPa8、压缩空气:0.4~0.7MPa9、环境温度:-10℃~45℃10、涂装线布局:见附图11.运输方式:轨道加工艺车运输。
(二)、生产工艺流程(三)、中涂烘干室技术说明:因结构件的热容量大,烘干室温度应设计在60~120℃,为保证热效率高,运行成本低的原则,采用封闭式烘干结构,前后门为对开门,热风循环加热方式。
主要有室体、热风循环加热系统、废气处理系统以及电控系统等部分组成。
1、室体:采用钢结构骨架和彩钢保温板拼装制作,底部也需保温,材料为保温岩面,其厚度为100mm,壁板接缝处涂耐高温密封胶。
2、循环风管:采用1.5mm厚镀锌板制作,烘干室应设有废气处理和再利用装置。
3、加热系统:采用四元体燃气热风炉,带废气处理装置。
为保证循环空气的清洁度,热风循环系统中设有高温过滤装置。
燃烧机采用进口设备,保证加热设备的工作可靠性。
(四)、喷漆室技术要求:采用水旋式喷漆室结构,其结构由室体、送风系统、排风系统、水旋器装置、循环水系统以及电气控制系统组成。
1、室体:采用钢结构骨架以及EPS板拼装结构。
室体上部分为静压室,下部分为镀锌格栅板及水盆和水旋器装置。
静压室在室体顶部,有稳定气流的作用,使整个静压室到底部格栅板之间形成稳定的压差,保证漆雾最大量的被气流带走。
喷涂车间管理规定
喷涂车间管理规定一、引言喷涂车间是一个关键的生产环节,对于保证产品质量、提高生产效率以及保障员工健康和安全至关重要。
为了规范喷涂车间的管理,确保车间运作的顺利进行,制定本管理规定。
二、车间布局与设备要求1. 车间布局:- 喷涂车间应设在通风良好的独立空间,远离易燃易爆物品和其他生产线。
- 车间应具备充足的空间,以容纳喷涂设备、原材料和成品。
- 车间内应设有明确的区域划分,包括原材料存放区、喷涂区和成品存放区。
2. 设备要求:- 喷涂设备应符合国家标准,并定期进行维护和检修,确保其正常运转。
- 车间应配备足够数量和种类的喷涂设备,以满足生产需求。
- 喷涂设备应具备防爆、防火和防静电等安全功能。
- 喷涂设备操作台应设置在合适的高度,以方便操作人员操作。
三、员工培训与安全管理1. 培训要求:- 所有从事喷涂作业的员工应接受专业培训,了解喷涂操作的基本知识和技能。
- 培训内容包括喷涂设备的使用方法、喷涂材料的选择和配比、安全操作规程等。
- 培训应定期进行,并记录培训的时间、内容和参与人员。
2. 安全管理:- 喷涂车间应配备足够数量和种类的个人防护装备,如面具、手套、防护服等。
- 员工在进行喷涂作业前应穿戴好个人防护装备,并接受安全操作指导。
- 车间内应设置明显的安全警示标识,提醒员工注意安全。
- 定期进行车间安全检查,发现问题及时整改,并记录检查结果。
四、环境保护与废物处理1. 环境保护:- 喷涂车间应配备有效的通风设备,以保证室内空气质量。
- 车间内应设立废气处理设备,将产生的废气进行过滤和净化,以减少对环境的污染。
- 喷涂车间应定期进行环境监测,确保环境指标符合相关标准。
2. 废物处理:- 废涂料和废溶剂等废物应分类收集,并采取合适的方式进行处理,以避免对环境造成污染。
- 废涂料和废溶剂的处理应符合国家相关法律法规的要求,并有相应的记录和报告。
五、质量控制与数据记录1. 质量控制:- 车间应建立完善的质量控制体系,包括对原材料、喷涂设备和成品的检查和测试。
涂装线技术要求
喷漆涂装线技术要求
请提供以下要求:
一、场地尺寸:长宽高=暂定为10M*7M*3M
二、工件:
1、上线工件尺寸:生产线离地75CM,加上护板宽17CM
2、在全部零部件(或产品)中所占比例:
3、工件重量:每十个盖子有300克左右。
因品种不同有较大差异
三、产量: 30万个/天8小时。
生产线速度可调,最高速度要求能达300个/分钟
四、能源(加热方式):电能
五、涂装工艺流程:上好盖后进入喷漆室喷底油,进入一个小短烘道,后进入相隔二米的光/面油喷涂室,接着进入烤漆房,烤房温度45-70摄氏度,要求是自动控制温度,每个瓶盖在烤房呆五分钟左右。
后下盖,待装箱。
六、漆的种类及性质:以乙酸乙酯做溶剂,加入色粉和固化剂,底油,面油等,烘烤温度是50-65度?流平时间,5S,烘烤时间5分钟左右?
七、环保要求:要求厂周边20M闻不到油漆味。
单个链节长8.2cm 相临轴心距是 4.7cm,但现在厂里的链节是长8cm 相临轴距是4.5cm。
链结外是中空的,内装轴承,轴承型号是5201z(那轴承上的字体太小,没看清楚,就是轴承内径在1.0cm-1.2cm 间,
八,尽量节约厂地,烤室尽量达到防尘或去尘效果,并且是热风循环。
因不是专业人员,表达不清请谅解!
2011/7/25。
涂装线技术要求
涂装线技术要求甲方(需方):乙方(供方):乙方向甲方提供涂装线2条,由乙方进行喷漆房的设计、制作、安装、调试等事项,验收合格后一次性交付甲方使用。
为确保设备质量,特制定以下技术要求:一.项目内容1.涂装线工艺平面图的设计;2.项目的设备总图、设备结构图、二次支具的设计;3.设备基础土建施工图的设计;4.涂装设备、输送设备、喷涂机具、二次支具等(包括相应的控制系统)的采购、制造、安装、调试、陪产、售后服务。
二. 设计基础资料1. 设备一:小件涂装流水线1) 用途:用于加强板、筋板等小件的流水涂装作业。
2) 工件规格表1 工件规格3) 工作效率:生产节拍10分钟/挂,3班制,每班8小时,要求设备具备不停机连续工作的能力,平均每月工作时间不小于700小时。
4) 工艺流程及工位数:5) 工件输送方式:吊钩输送及垂直地面链;6) 喷涂方式:手工静电喷涂7) 烘干炉加热能源:管道天燃气。
8) 油漆相关资料:2. 设备二:大件涂装流水线1)用途:用于配料站、主楼平台、皮带机等结构件的流水涂装作业。
2)工件规格表2 工件规格3)工作效率:生产节拍20分钟/挂,3班制,每班8小时,要求设备具备不停机连续工作的能力,平均每月工作时间不小于700小时。
4)工艺流程及工位数:5)工件输送方式:吊钩输送及垂直地面链; 6)喷涂方式:手工喷涂7) 烘干炉加热能源:管道天燃气。
8) 油漆相关资料:4. 水、电、压缩空气:均由公司主管网提供至涂装区域的一个点,请考虑分支管线的分布。
5. 当地标准:1)电源:220/380V 50Hz 单相/三相; 2) 环境温度:-11.3 ~40.6℃;3) 相对湿度:年最小相对湿度14%,年平均相对湿度81%。
6. 为注意美观及节约场地,喷漆室、刮灰打磨室、烘干室的排风装置请考虑安装到室内上空(架平台)。
7. 设计总原则:涂装工艺参照三一重工的涂装工艺.8. 设备交货期要求:合同生效后90日内交货。
供应商涂装作业操作规范及质量标准
供应商涂装作业操作规范及质量标准信息分类: 经营信息保密等级: 内部文件责任机构: 工艺研究所责任人: 程凤宏创建时间: 2016-7 保密期限: 无授权范围:供应商涂装作业操作规范及质量标准一、目的指导供应商涂装操作,明确各工序质量标准。
二、使用范围为公司供应各类带涂装工件的供应商。
三、涂装操作规范及质量标准1、涂装施工条件的要求1.1、涂装前零部件要进行除锈处理,铸件及主体板厚≥5 mm厚的结构件可采用抛丸或喷砂处理;主体板厚2 mm ~4 mm的结构件进行喷砂处理;主体板厚<2 mm 的薄板件可采用酸洗或手工除锈。
1.2、涂装施工应在清洁、干燥、空气流通、光线充足的地方进行。
环境温度应保持在10 ℃~30 ℃,环境温度比钢材露点温度至少高3 ℃,相对湿度不大于75%,如在大于该湿度施工时,应采取防潮措施。
1.3、应保持涂装用具(喷枪、漆刷、气绳、盛漆桶等)的清洁。
1.4、喷涂用压缩空气应保持清洁干燥,在喷漆设备的管路中,应装有储气罐和油水分离器。
喷漆工在使用过程中,注意经常放水。
1.5、零部件前处理经检查合格后,方可进行底漆的喷涂。
2、前处理工序(抛丸、喷丸等)2.1、转涂装车间工件的要求2.1.1、铸件、锻件的需涂漆表面应平整,没有明显的突起、毛刺、锐边、砂眼。
2.1.2、焊接结构件转油漆时,其表面不允许有焊渣、飞溅、药皮、焊瘤及机械加工残存的飞边、毛刺、铁屑等。
2.2、工装保护在喷丸或抛丸前,要对工件部分部位进行保护,避免造成损伤,影响装配。
2.2.1 、工装保护部位主要有螺纹孔、镗孔、精加工面及设计要求需保护的部位。
2.2.2 、一般对于加工面、镗孔及通孔粗糙度小于等于12.5,喷丸(喷砂)前需保护,保护的目的是:防止将螺纹、镗面和其它需保护的加工面打坏,同时避免丸粒(砂粒)进入不易清理的部位。
保护工装主要使用:螺栓、螺母、橡胶皮子及部分特制保护工装,对于较长的螺纹孔,应从两边同时上螺栓或橡胶塞子。
部件涂装生产线技术要求(涂装)
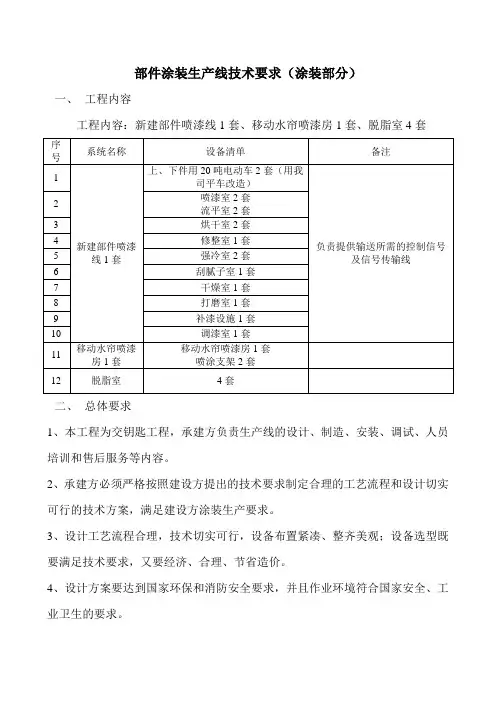
部件涂装生产线技术要求(涂装部分)一、工程内容工程内容:新建部件喷漆线1套、移动水帘喷漆房1套、脱脂室4套二、总体要求1、本工程为交钥匙工程,承建方负责生产线的设计、制造、安装、调试、人员培训和售后服务等内容。
2、承建方必须严格按照建设方提出的技术要求制定合理的工艺流程和设计切实可行的技术方案,满足建设方涂装生产要求。
3、设计工艺流程合理,技术切实可行,设备布置紧凑、整齐美观;设备选型既要满足技术要求,又要经济、合理、节省造价。
4、设计方案要达到国家环保和消防安全要求,并且作业环境符合国家安全、工业卫生的要求。
5、设计应充分考虑设备维修、维护的方便快捷。
6、电气系统采用集中控制,尽量靠近供电系统,自动化程度较高。
7、设计应考虑物料存储区域、转运方式。
8、设计及制造所选用的材料均不得含有硅酮成分。
三、涂装生产线基本生产纲领1、生产纲领:年产量:1200台∕年,40挂∕台2、产品基本参数:最大工件外形尺寸:L×W×H:4500×1800×1700㎜最大工件重量:6000㎏3、工作制度和年时基数:全年工作日:250天工作班制:两班制班工作时制:10小时设备开动率:90%以上4、厂房条件:L×W:60×24m,下弦9.0m5、能源条件及要求:车间电源:380V∕220V,50Hz加热采用电加热(能源为电能)气源、水源要求,乙方在设计图中明确提出。
四、工艺说明1、工艺流程2、输送方式:自行葫芦输送生产节拍:6.5min∕挂3、工艺参数:五、设备说明:品目一、上、下件用20吨电动车(数量:2套)设备说明:由我司废弃平车改造制作。
利用我司20吨平车由乙方改造成20吨电动平车,具体要求如下:品目二、喷漆、流平室(数量:各2套)1、工艺目的:为喷涂作业提供一个良好的涂覆场所和舒适的作业环境,提高涂层质量。
2、工艺设备:2.1喷漆室为水旋式喷漆室,由室体、三维小车、送风装置、地板格栅、排风装置、照明装置、漆雾处理装置、水槽、管路、远程可视系统等部分组成。
涂装生产线的技术要求
涂装生产线的技术要求一、设计及制造要求1. 设备设计时严格按照国家有关安全、卫生、消防及环保等方面的标准执行。
2. 喷漆生产线采用轻型悬挂链输送方式。
主要由室体系统、引风系统、防爆照明系统、漆雾处理装置、废气处理系统、汽压控制系统,以及电控系统等部分组成。
3. 设备制造用金属材料中,镀锌板采用上海宝钢产品,其它钢材采用大、中型企业优质产品。
不锈钢全部采用316L或304不锈钢。
3 悬挂链,采用滚珠轴承作为链条走轮,导轨均选用16Mn材质经过深加工而成,使用寿命在5年以上。
4. 喷漆室采用双水帘喷漆室。
喷漆时具有通风、照明、单工位喷漆、漆雾处理、废气冶理和环保等功能。
5. 喷漆室室板为50mm岩棉与双面0.5mm彩色喷塑渗锌钢板组合的复合板。
6. 照明系统:在室体顶侧部和腰部安装防爆型飞利浦照明灯,其照明强度大于700Lux.7.空气过滤系统为三级过滤. 要求:初效过滤,能有效捕捉直径大于10μm的尘粒,平均捕捉率大于85% 。
高效过滤,能有效捕捉直径大于5μm的尘粒,平均捕捉率大于95% 。
阻燃能力符合F5级标准。
8. 送风、排风系统合理匹配,保证喷漆室内微正压。
风机噪声小于85分贝。
9. 水帘板要用不锈钢304制作,水帘板的形状与制造工艺要保证整个水帘板上水流都平缓地流尚,没有干区,没有水流跳动,保证100%没有水流飞溅。
10. 水帘机侧板钢板用料厚度应该在1.2mm以上,水槽钢板厚度应在2.5mm以上,采用不锈钢制作。
11. 漆雾处理系统: 要求:漆雾收集率不低于98% 。
12. 对于易产生噪声的各种涂装设备,采用防噪声措施,使车间内噪声控制在85dB。
13. 油漆烘干室为连续式热风循环烘干室,要确保烘干室的升温时间和温度均匀性.14.油漆烘干室要设计由室体、风管、四元体循环加热系统(炉体、热交换器、循环风管系统、加热系统)、钢结构平台、风幕系统等部分组合而成。
15. 加热系统用利雅路燃气燃烧器。
涂装施工一般技术条件
涂装施工一般技术条件1涂装施工涂装施工时,应严格遵守各种涂料对温度、湿度、调漆方法、重涂间隔时间、注意事项等各种规定。
1.1施工条件要求1.1.1涂装场所的要求:产品的涂装应有专门的涂装车间,涂装车间应具有良好的通风、照明、干燥、洁净的条件,同时涂装场所应满足《GB7961涂装作业安全规程安全管理通则》的要求。
涂料施工时空气相对湿度不得大于75%,否则应采取防潮措施或具备有工艺完善的连续性生产的涂装线;当环境温度低于0℃时,应具备有漆膜烘干设备。
1.1.2涂装设备设施应按涂装工艺进行设置,并形成有规模化生产的涂装线或满足涂装产能和涂装质量要求的独立式涂装设备。
1.1.3涂装施工用的喷枪必须清洁,喷涂用的压缩空气应清洁并保持干燥。
1.2涂装前处理的要求1.2.1涂装前处理需要把零件表面的各种异物(油、锈、氧化皮、焊渣、粉尘、盐分、水分、旧漆等)去除,保证涂装后涂膜具有良好的防腐蚀性能和装饰性能。
涂装前处理工艺在保证零部件表面洁净的同时,还应减少对零件表面的损害(变形、过于粗糙、溶解等)。
1.2.2经喷抛丸处理过的零件,表面应呈金属本色,不得有残存氧化皮、型砂、锈迹等。
1.2.3经除油、酸洗、磷化处理过的零件,表面应无氧化皮、锈迹、油污、脏物及酸碱残液等,磷化膜应致密、连续、均匀,呈灰色或淡亮黄、淡亮兰色,不允许有严重的反锈及磷化挂灰的白色粉末等缺陷。
1.2.4经手工打磨处理过的零件,表面应无残存浮锈、氧化皮、型砂、焊渣、油污等。
1.2.5经涂装前处理后的零件应立即进行涂装保护,不允许超过4小时,防止零件表面再次污染和生锈。
1.2.6前处理工艺应以安全性和环保性为发展方向,严禁采用国家明令禁止或淘汰的前处理工艺。
1.3涂装要求整车产品的涂层结构可采用一道底漆外加二道面漆,其中零部件涂覆一道底漆和一道面漆,并在各相关分厂或车间完成,另外一道面漆和装饰最后在总装厂装配调试后整车涂装完成。
整车产品的涂层结构也可采用零部件涂装方式,即零部件涂装为最终涂装,一道底漆和一道面漆,装配后的产品不需要采用整车喷涂工艺,只进行修补和装饰。
涂装车间技术规格及要求解析
涂装车间技术规格及要求编制:制作日期:涂装车间技术规格及要求项目内容:1、小型结构件中途线2、大型结构件涂装线3、中大挖整机补漆线(SWE330)4、小挖整机补漆线(SWE130)5、自行葫芦输送系统(SWE330、SWE450)一、小型结构件中涂线(一)、设计依据1、生产任务:承担小型结构件中涂任务2、生产纲领:10000台/年3、生产节拍:10~25分钟/工位4、工件的尺寸以及重量:见附表一5、工作制度以及年时基数:(1)、工作制度:全年工作300天,每天两班制(2)、年时基数:工人年时基数600天,设备年时基数570天6、能源:(1)、动力电:380V 三相50HZ(2)、照明电:220V 单相50HZ7、供水:0.2~0.3MPa8、压缩空气:0.4~0.7MPa9、环境温度:-10℃~45℃10、涂装线布局:见附图11.运输方式:轨道加工艺车运输。
(二)、生产工艺流程(三)、中涂烘干室技术说明:因结构件的热容量大,烘干室温度应设计在60~120℃,为保证热效率高,运行成本低的原则,采用封闭式烘干结构,前后门为对开门,热风循环加热方式。
主要有室体、热风循环加热系统、废气处理系统以及电控系统等部分组成。
1、室体:采用钢结构骨架和彩钢保温板拼装制作,底部也需保温,材料为保温岩面,其厚度为100mm,壁板接缝处涂耐高温密封胶。
2、循环风管:采用1.5mm厚镀锌板制作,烘干室应设有废气处理和再利用装置。
3、加热系统:采用四元体燃气热风炉,带废气处理装置。
为保证循环空气的清洁度,热风循环系统中设有高温过滤装置。
燃烧机采用进口设备,保证加热设备的工作可靠性。
(四)、喷漆室技术要求:采用水旋式喷漆室结构,其结构由室体、送风系统、排风系统、水旋器装置、循环水系统以及电气控制系统组成。
1、室体:采用钢结构骨架以及EPS板拼装结构。
室体上部分为静压室,下部分为镀锌格栅板及水盆和水旋器装置。
静压室在室体顶部,有稳定气流的作用,使整个静压室到底部格栅板之间形成稳定的压差,保证漆雾最大量的被气流带走。
涂装线技术说明书
涂装线技术说明书安徽东宝汽车制造有限公司汽车涂装生产线技术说明书涂装设备有限公司二零零三年七月文件内容:一:涂装车间的主要参数-------------------------------- 3 二:设计原则----------------------------------------------- 7 三:工艺过程----------------------------------------------- 9 四:技术说明----------------------------------------------- 14 五:涂装车间的主要设备明细-------------------- ----- 29 六:附:工艺设备平面布臵图一份-------------------- 31一:涂装车间主要参数1.年生产纲领:面包车1万辆/ 年2.年工作日下:251 天2.2工作制度:单班制2.3.年总工时:1970小时(根据部标JBJ/T2-2000,单班年总工时为1970小时;双班年总工时为3820小时;三班年总工时为5250小时)2.4.设备工作时间:按1970小时计算2.5.日均产量:40辆/ 天(小时产量为5台/小时)2.6.生产节拍:约,12分钟/ 台设备利用率:0.85 %返修率15 %等于0.75台/小时,通过修补线3.产品外形尺寸:3765×1575×1780毫米4.产品重量:400 kg (为设计值)5.产品涂装面积:电泳60 平方米PVC 8 平方米中涂内12平方米,外20平方米面漆内12平方米,外20平方米6.厂房:跨度18米×3跨长度132米宽度54米粱下弦净高9米另加辅跨利用于涂装车间7.能源:7.1 电力: 10,000V ±10% 联系50HZ 三相电力:(装机) 380V KW7.2 天然气: 热值10,000 kCal/kg7.3 蒸汽: 0.4 Mpa t/h7.4 压缩空气0.6 Mpa m3/h压缩空气0.3 Mpa m3/h7.5 工业水0.2±0.05 Mpa m3/h 8.工件节距:前处理电泳 5.8 m中涂面漆 5.8 m 9.输送速度:前处理电泳间歇方式8.0min /台前处理电泳烘干连续方式 1.0 m/m in 10.涂层标准10.1 前处理线1) 磷化膜为Zn/Mn/Ni成份。