
ug冲压模具的设计教程
UG NX4 级进模设计(PDW)
第6步 生成向上弯边的弯曲冲头。
1
2 3 4 5 7
6
UG NX4 级进模设计(PDW)
4
5
UG NX4 级进模设计(PDW)
第7步 设置冲头参数。
1 2
3
4
UG NX4 级进模设计(PDW)
UG NX4 级进模设计(PDW)
练习 冲裁组件设计 pierce 文件夹中的a8_control_000装配体。 第1步 单击 配体。 ,激活冲裁设计模块,a8_die_02装
UG NX4 级进模设计(PDW)
第2步 单击 Layout部件。
,将其他的部件隐藏,只显示Strip
注意:新生成的组件会被设为可见,所以在设计新的组件 之前,将其他的组件设为不可见,新生成的组件将不会受到影 响。在实际应用中,如果装配模型很大,为了简化图形窗口的 显示,常使用 将以前设计的组件隐藏。 第3步
UG NX4 级进模设计(PDW)
UG NX4 级进模设 计
UG NX4 级进模设计(PDW)
第8章 冲裁组件设计
普通冲裁设计 精密冲裁设计
【设计】:包括普通冲裁设计和精密冲裁设计; 【阵列】:可以创建、编辑和删除一个矩形或圆形的组件阵列; 【关联】:在废料和冲裁组件之间建立一种关联性,包括位置 关联和形状关联;
UG NX4 级进模设计(PDW)
第5步 为新插入的凹模镶块设计落料孔。
1
2
3
4
UG NX4 级进模设计(PDW)
两个复选框分别控制BBP 和DS板上落料孔的数量。如果 用户将For each scrap复选框 选中,所选的多块废料在BBP 和DS板上分别生成各自的落料 孔。否则,多块废料将在BBP 和DS板上共用一个落料孔。
1 2 3
4
UG NX4 级进模设计(PDW)
1
2 3
UG NX4 级进模设计(PDW)
练习 弯曲组件设计
用工程初始化从bend文件夹打开a8_control_000.prt 第1步 单击 ,die节点被设为显示部件。
UG NX4 级进模设计(PDW)
第2步 设置第9工位上的向上弯边所需的空间大小。
4
5
UG NX4 级进模设计(PDW)
第12步 重定位P8R冲头。
1 2
5
4
6
7
3
UG NX4 级进模设计(PDW)
第13步 编辑P8R冲头,修改更新失败的blend特征。
UG NX4 级进模设计(PDW)
UG NX4 级进模设计(PDW)
第15步 设计一个较大的凹模镶块。
1
2
注意:由于冲头、落料孔和凹模镶块的设计要考虑到搭 接废料,因此这里要选中搭接废料。
11
12
13
14
UG NX4 级进模设计(PDW)
第9步 设计一个稍大一点的冲裁凹模镶块。
1 2
3
注意:在确定其他参数之前, 最好在【目录】页面中的下拉列 表框中选择一个较大的L值,这是 因为,如果在最后选择下拉列表 框中的值,则下拉列表框设置将 会重新设定【尺寸】页面中未被 锁定的参数。
UG NX4 级进模设计(PDW)
3
UG NX4 级进模设计(PDW)
UG NX4 级进模设计(PDW)
第16步 设计凹模孔和落料孔
UG NX4 级进模设计(PDW)
第17步 为不规则形状的废料设计用户自定义冲头。
1
2
3
UG NX4 级进模设计(PDW)
第19步 为第2个3mm直径的废料设计冲头。 (设计不含凹模镶块的冲裁组件)
UG NX4 级进模设计(PDW)
第6步 设计圆形标准冲头。
1 3
4
2
5
UG NX4 级进模设计(PDW)
第7步 重复以上步骤,为第1工位上的5mm的导正孔废料设 计冲裁组件。
1 2 3 4
UG NX4 级进模设计(PDW)
5
6
7
UG NX4 级进模设计(PDW)
8
9
10
UG NX4 级进模设计(PDW)
10 11
12
UG NX4 级进模设计(PDW)
第2步 设计局部成形凹模。
4
3
5 2 1
UG NX4 级进模设计(PDW)
7 6
10
8 11
9
5
UG NX4 级进模设计(PDW)
第10步 为凹模镶块设计落料孔。
1
2
3
UG NX4 级进模设计(PDW)
第11步 为废料设计冲头,此废料的尺寸信息必须手工交互 查询。
1 2 3
UG NX4 级进模设计(PDW)
1
3
2
UG NX4 级进模设计(PDW)
注意:当特征更新失败 时,尽量将组件生成,抑 制失败的特征。组件生成 后,要检查更新失败的原 因并修正其中的问题。
第8步 设置弯曲凹模参数。
2
1
3
UG NX4 级进模设计(PDW)
4
UG NX4 级进模设计(PDW)
5
6
7
UG NX4 级进模设计(PDW)
局部成型组件设计
form文件夹下的装配体 第1步 为第2工位bead特征设计局部成形冲头。
3 4
2 5
1
UG NX4 级进模设计(PDW)
6
7
8
9
UG NX4 级进模设计(PDW)
UG NX4 级进模设计(PDW)
第4步 为第1工位上最左边的3mm孔废料设计冲裁凹 模镶块
UG NX4 级进模设计(PDW)
1
2 3
UG NX4 级进模设计(PDW)
4
5
6
UG NX4 级进模设计(PDW)
模型里包含了两个实体,一个是描述零件本身形状的实体 零件(Ture Body),一个是用来在模板上开设零件安装孔的 工具实体(False Body)
使用UG进行塑料模具设计
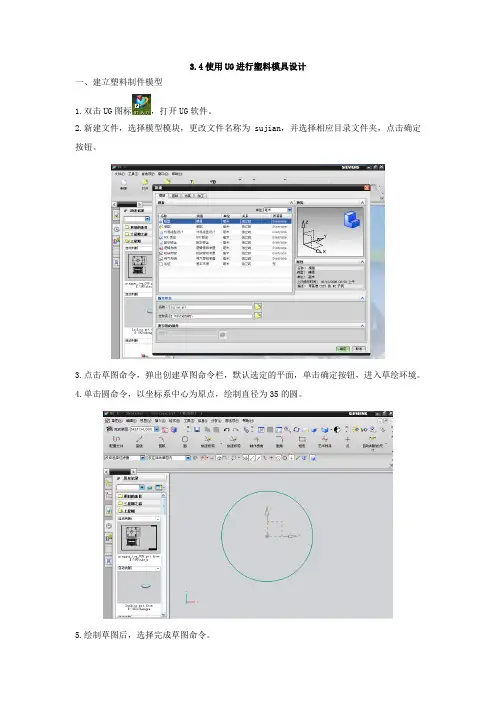
3.4使用UG进行塑料模具设计一、建立塑料制件模型1.双击UG图标,打开UG软件。
2.新建文件,选择模型模块,更改文件名称为sujian,并选择相应目录文件夹,点击确定按钮。
3.点击草图命令,弹出创建草图命令栏,默认选定的平面,单击确定按钮,进入草绘环境。
4.单击圆命令,以坐标系中心为原点,绘制直径为35的圆。
5.绘制草图后,选择完成草图命令。
6.在工具栏中点击拉伸命令,之后弹出拉伸命令工具栏,选择草绘的圆,设置拉伸高度为18,拔模角度为5,点击确定。
7.移动坐标系位置。
点击WCS命令,在弹出命令栏中将ZC改为1.5,其余默认,点击确定。
此时坐标系原点向上移动1.5mm。
8.选则平移后的XC-YC作为草绘平面,绘制直径为32的圆,点击完成草图。
9.点击拉伸按钮,原则上步草绘曲线作为拉伸曲线,在限制中将结束改为直至选定对象,选择实体上表面作为终止面,将布尔运算改为求差,拔模角度为5。
倒角大小为1.5,单击确定。
完成零件体建立。
1.点击开始—所有应用模块—注塑模向导,进入模具设计。
此时弹出注塑模工具条。
2.点击项目初始化项目,进行初始设计,将材料改为ABS,其余默认,点击确定。
Z轴改为向下,点击鼠标中键确定。
4.建立模具工作坐标。
点击模具CSYS,弹出对话框,选择选定面的中心命令,选择口的圆环表面,单击确定,此时模具坐标就移到分模面了。
5.点击工件按钮,将开始设为15,结束设为25,单击确定。
6.点击分型工具按钮,弹出分型管理器,对工件进行分型,建立模具型芯和型腔。
7.选择编辑分型线按钮,创建分型线。
弹出分型线对话框,选择自动搜索分型线,点击确定。
弹出对话框,点击选择体,选择零件,点击确定。
完成分型线的建立。
8.建立分型面。
点击创建/编辑分型面按钮,弹出创建分型面对话框,点击创建分型面,在弹出的分型面对话框中选择扩大的曲面,在弹出的对话框中拖动滚动条,增大分型面大小。
创建结果如图所示。
9.建立型腔和型芯区域。
UG模具设计教案

第一章UG模具设计概述1.1 MoldWizard简介UG软件中有一个专门用于注塑模具设计的模块——MoldWizard。
在UG环境下可通过三条途径进入MoldWizard模块。
●UG主界面上已有【注塑模向导】。
●在零件造型结束后,单击【开始】——【应用所有模块】——【注塑模向导】。
●在UG主界面菜单栏的空白处单击右键,打开如下菜单:选中【注塑模向导】。
【注塑模向导】的工具栏如下:1.2 UG模具设计一般过程第二章第二章模具设计项目的初始化2.1 装载塑件(Load Products)【注塑模向导】——【项目初始化】——【打开部件文件】(选择目标塑件)——【项目初始化】【设置项目路径和名称】单击“设置项目路径和名称”按钮,将打开“选择项目路径和名称”对话框,通过浏览目录来设置所设计的模具结构的存储位置和名称。
注塑模向导自动将文件放置在项目初始化对话框里设置的项目路径(Project Path)的目录下。
要确认该路径的确是存储你模具设计项目的位置。
如果要改变该项目路径和名称,请点击项目初始化(Project Initialize)对话框里的设置项目路径和名称(Set Project Path and Name)按钮,来显示设置项目路径和名称(Set Project Path and Name)对话框。
然后你可以选择或创建一个目录来存储你的模具设计项目的文件。
在“项目路径”和“项目名”文本框中分别输入项目路径和项目名称,所设计的项目将以设定的名称和路径保存。
如果所设置的文件路径不存在,系统将创建该文件路径。
一般情况下,项目名称的长度限制在10个字符以内,系统默认的项目名称为所选产品零件的文件名。
【重命名对话框】重命名对话框用于改变项目文件默认的命名规则,使用户可以重新设置项目中的文件名称。
打开重命名对话框的开关后,左键单击啊“确定”按钮或“enter”键,打开如下对话框。
【部件名管理】——【下一个数】——输入26(数字用于区分文件,各家有各家的命名规则)——【设置所有名称】(重命名生效)片刻,又弹出【部件名管理】——【下一个数】——输入51——【设置所有名称】(另一个塑件部件名重命名生效)●【部件材料】(设置或重新设置材料);部件材料是指所设计的产品使用何种材料。
冲压模具设计的一般流程

冲压模具设计的一般流程
1.审查产品图纸:首先需要仔细审查产品的工程图纸,了解产品的各
个尺寸要求、工艺要求以及其他相关要求。
2.确定冲压工艺:根据产品的要求,确定适合的冲压工艺,选择冲压
机械设备,确定最佳的冲压工艺参数。
3.设计模具结构:根据产品的工程图纸和冲压工艺要求,设计模具的
结构。
包括上模、下模、保护板、导向机构和顶针等。
4.确定模具尺寸:根据产品的尺寸要求,确定模具的尺寸。
包括上模、下模的尺寸以及模具的总高度。
5.设计冲裁件:在冲压模具中,通常需要设计一些冲裁件,用于切割
产品或者打孔等。
根据产品的要求,设计相应的冲裁件。
6.进行模具分解:将整个模具分解为若干个零部件,根据设计要求,
分布绘制模具的各个零件的图纸。
7.图纸绘制:根据模具的总装图和各个零件的图纸,进行详细的绘制
和标注。
确保各个零件的尺寸和位置准确无误。
8.模具加工:根据图纸,通过数控机床等设备进行各个零件的加工。
包括铣削、车削、磨削等工艺。
9.模具装配:将各个零件按照设计图纸的要求进行装配,完成整个冲
压模具的制作。
10.模具调试:完成模具制作后,进行模具的调试,确保模具能够正
常运行,满足产品的工艺要求。
11.产出产品:经过模具调试后,使用冲压机械设备进行批量生产,产出满足产品要求的冲压件。
12.模具维护和修理:冲压模具在使用过程中,需要进行定期的维护和修理,确保模具长时间稳定运行。
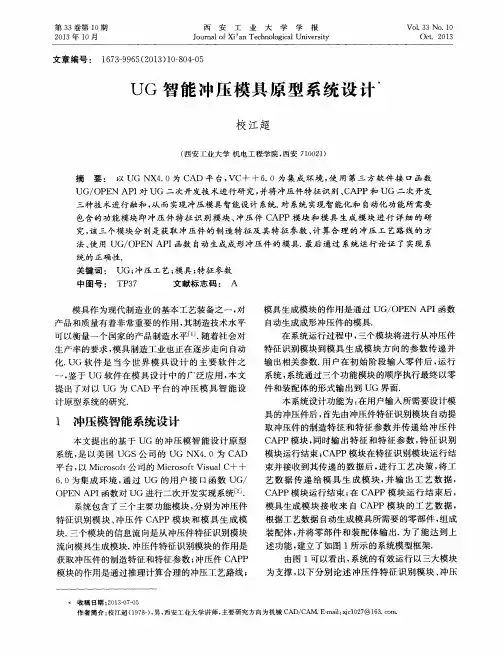
UG智能冲压模具原型系统设计
文 章编 号 : 1 6 7 3 — 9 9 6 5 ( 2 0 1 3 ) 1 0 ~ 8 0 4 — 0 5
UG 智 能 冲 压 模 具 原型 系 统设 计
校 江超
( 西 安 工 业 大 学 机 电 工程 学 院 , 西安 7 1 O 0 2 1 )
摘 要 : 以 UG NX 4 . 0为 C AD 平 台 , VC+ + 6 . 0为 集 成 环 境 , 使 用第三方软件接 1 : 2函数 UG/ OP E N AP I 对 UG 二 次开发技 术进行 研 究 , 并 将 冲压件 特征 识别 、 C AP P和 UG二 次 开发
平台, 以 Mi c r o s o f t 公 司 的 Mi c r o s o f t Vi s u a l C + +
取 冲 压件 的制造 特 征 和 特 征 参 数并 传 递 给 冲压 件
C AP P模块 , 同时输 出 特 征 和 特 征 参 数 , 特 征 识 别
模 块 运行结 束 ; C AP P模 块在 特 征识 别模 块 运行 结 束 并 接收 到其 传 递 的数 据后 , 进行 工 艺决 策 , 将 工 艺数据 传递 给模具 生成模 块 , 并 输 出工 艺 数 据 ,
作者简介 : 校江超 ( 1 9 7 8 一 ) , 男, 西 安工业 大学讲师 , 主要研究方 向为机械 C A D / C A M. E — m a i l :  ̄ c 1 0 2 7 @1 6 3 . C O I T L
第 1 O期
校 江超 : UG智能 冲压模具原型 系统设计
8 0 5
件C AP P模 块 和模具 生成 模块 .
获 取 了特征 号 , 即获 取 了制 造 工艺 , 只需 要 对 此 工
UGNX模具设计
编辑模架组件
53
3. 模架的分型面与WCS的XY平面重合。
设计流程及操作 —— 滑块和浮升销库
选择标准件生产商及类型
标准件定 位方式及 放置位置
参数 示意 图
参数列表,供修改
54
UGNX模具设计 徐勤雁 24 10
设计流程及操作 —— 滑块和浮升销库
NOTE:1. WCS的+YC方向代表
滑块运动方向。
指定
是否
创建
冷料
62
穴
设计流程及操作 —— 流道
创建引导线
投影引导线
63
创建流道
设计流程及操作 —— 浇口库
设置浇口是否平衡 确定浇口放置位置
设置浇口类型以及 浇口尺寸
修改浇口相关特征
64
设计流程及操作 —— 浇口库
65
UGNX模具设计 徐勤雁 24 13
设计流程及操作 —— 调入标准件(顶杆)
47
设计流程及操作 —— 创建型腔和型芯
工件
型芯
48
型腔
设计流程及操作 —— 合并腔
放置合并产生的对象于选定 的组件中
指定对选中对象的操作类型
设置是否重命名组件
49
设计流程及操作 —— 合并腔
NOTE:1. 属于型腔\型芯的对象要放置于型腔\型芯的组件中。
50
2. 使用“视图管理器”显示或关闭组件。
2. 一般调入滑块后,需
要使用“WAVE几何连接器”链
接不同组件。
56
设计流程及操作 —— 滑块和浮升销库
NOTE:标准件的修剪应该放到全 部检查没有问题之后再去操作。
57
UGNX模具设计 徐勤雁 24 11
ug冲压模具设计教程 (1)全文
第3步
第4步 为第1工位上最左边的3mm孔废料设计冲裁凹 模镶块
1
2
3
4
5 6
模型里包括了两个实体,一个是描画零件自身外形的实体 零件〔Ture Body〕,一个是用来在模板上开设零件装置孔的 工具实体〔False Body〕
第5步 为新拔出的凹模镶块设计落料孔。
1
2
3
4
两个复选框区分控制BBP 和DS板上落料孔的数量。假设 用户将For each scrap复选框 选中,所选的多块废料在BBP 和DS板上区分生成各自的落料 孔。否那么,多块废料将在 BBP和DS板上共用一个落料孔 。
ug冲压模具设计教程
2024/8/26
第8章 冲裁组件设计
普通冲裁设计 精细冲裁设计
【设计】:包括普通冲裁设计和精细冲裁设计; 【阵列】:可以创立、编辑和删除一个矩形或圆形的组件阵列 ;【关联】:在废料和冲裁组件之间树立一种关联性,包括位置 关联和外形关联;
练习 冲裁组件设计 pierce 文件夹中的a8_control_000装配体。
第10步 为凹模镶块设计落料孔。
1
2 3
第11步 为废料设计冲头,此废料的尺寸信息必需手工交互 查询。
2 1
3
1
3 2
4 5
留意:当特征更新失败 时,尽量将组件生成,抑 制失败的特征。组件生成 后,要反省更新失败的缘 由并修正其中的效果。
第12步 重定位P8R冲头。
124 356 7第13步 编辑P8R冲头,修正更新失败的blend特征。
2
3
4
1
2 3
练习 弯曲组件设计
用工程初始化从bend文件夹翻开a8_control_000.prt
ug冲压模具设计教程
ug冲压模具设计教程UG冲压模具设计教程UG软件是一款功能强大的三维建模软件,广泛应用于机械设计和制造领域。
在冲压模具设计中,UG软件的使用可以极大地提高设计效率和准确性。
本教程将介绍UG软件在冲压模具设计中的常用功能和技巧,帮助初学者快速上手和掌握相关技能。
一、UG软件基础知识在使用UG软件进行冲压模具设计前,需要掌握一些基础知识,包括软件界面布局、基本操作和常用工具。
在软件界面布局方面,可以通过调整工作区和视图窗口来使软件界面更加适合自己的使用习惯;在基本操作方面,需要熟悉鼠标操作和快捷键,例如左键选择、右键菜单和中键旋转等;在常用工具方面,需要掌握绘制几何体、编辑实体和创建装配体等操作。
二、冲压模具设计流程冲压模具设计的流程一般包括产品分析、零件设计、模具设计、装配设计和检测分析等步骤。
在产品分析阶段,需要对产品进行外形分析、尺寸分析和材料分析,确定设计方案;在零件设计阶段,需要绘制产品的零件图形,并考虑冲压工艺要求;在模具设计阶段,需要根据零件图形设计冲压模具的上模、下模和导向装置;在装配设计阶段,需要将上模、下模和导向装置进行装配,并进行运动仿真;在检测分析阶段,可以使用UG软件提供的检测工具进行冲压仿真和分析。
三、常用UG软件功能1. 建模功能:UG软件提供了丰富的建模工具,包括绘制二维图形、创建三维实体、布尔运算和曲面建模等。
通过这些功能,可以根据零件的形状和尺寸要求进行建模。
2. 编辑功能:UG软件具备强大的编辑功能,可以对零件进行参数化编辑、实体编辑和几何体编辑。
这些编辑功能可以方便地修改零件的尺寸、形状和特征,满足冲压工艺的要求。
3. 组装功能:UG软件提供了组装功能,可以将零件组装成模具,并进行运动仿真。
通过模具的组装和运动仿真,可以检验模具的合理性和运动性能,避免设计上的问题。
4. 2D图纸功能:UG软件具备绘制2D图纸的功能,可以根据零件和模具的3D模型生成2D图纸。
通过2D图纸,可以提供给制造部门进行加工和组装。
2012_ug冲压三维模具设计
摘要 ............................................................................................................................. 错误!未定义书签。
第一章绪论.......................................................................................................... 错误!未定义书签。
第一节目的...................................................................................................... 错误!未定义书签。
第二节设计任务.......................................................................................... 错误!未定义书签。
1. UG软件使用........................................................................................... 错误!未定义书签。
2. 零件冲压方案......................................................................................... 错误!未定义书签。
3. 模具结构设计......................................................................................... 错误!未定义书签。
第三节设计要求................................................................................................ 错误!未定义书签。
冲压模具设计——第一章PPT课件
第二节 冷冲压设备
1
第一章 冲压加工概述与冲压设备
第一节 冲压加工概述 一、概念
• (冷)冲压——指在室温下,利用安装
在压力机上的模具对材料施加压力,使
其产生分离或塑性变形,从而获得所需
零件的一种压力加工方法。
加工对象:主要金属板材 加工依据:板材冲压成形性能(主要是塑性) 加工设备:主要是压力机 加工工艺装备:冲压模具
21
第一章 冲压加工概述与冲压设备
压力机技术规格 • (1)标称/公称压力:
• (2)滑块行程长度:成形拉深件和弯曲件应使滑 块行程长度大于制件高度的2.5~3.0倍。
• (3)行程次数
• (4)工作台面尺寸 长、宽尺寸应大于模具下模座尺寸,每边留出
60~100mm(50~70mm)。
22
第一章 冲压加工概述与冲压设备
“一模一样”的关系。冲模没有通用性。
冲模是冲压生产必不可少的工艺装备。它决定
着产品的质量、效益和新产品的开发能力。
冲模的功能和作用、冲模设计与制造方法和手
段,决定了冲模是技术密集、高附加值型产品。
4
第一章 冲压加工概述与冲压设备
冲 压 生 产 场 景
5
第一章 冲压加工概述与冲压设备
• 典型冲压模具
三、冲压工序分类
• 分离工序——是指坯料在冲压力作用下,变形部分 的应力达到强度极限σb以后,使坯料发生断裂而产 生分离。
• 分离工序主要有剪裁和冲裁等。
• 成形(变形)工序——是指坯料在冲压力作用下,
变形部分的应力达到屈服极限σs,但未达到强度极 限σb,使坯料产生塑性变形,成为具有一定形状、
尺寸与精度制件的加工工序。 • 成形工序主要有弯曲、拉深、翻边、旋压等。
冲压模具设计的一般流程
冲压模具设计的一般流程冲压模具的设计一般流程是什么,关于冲压模具设计有哪些了解。
以下是店铺为大家整理的关于冲压模具设计的一般流程,给大家作为参考,欢迎阅读!冲压模具设计的一般流程1. 取得必要的资料,并分析零件的冲压工艺性1) 取得注明具体技术要求的产品工件图纸(明确工件的大小、形状、精度要求、装配关系等);2) 工件加工的工艺过程卡片(研究其前后工序间的相互关系和在各工序间必须相互保证的加工工艺要求);3) 工件的生产批量(决定模具的型式,结构、材料等);4) 工件原材料的规格与毛坯情况(如板料、条料、带料、废料……);5) 冲压车间的设备资料或情况;6) 工具车间制造模具的技术能力和设备条件,以及可采用的模具标准件情况;7) 研究消化上述资料,必要时可对既定的产品设计和工艺过程提出修改意见,使产品设计、工艺过程和工装设计与制造三者之间能有更好的结合,取得更完善的效果。
2.确定工艺方案及模具的结构型式1) 根据工件的形状、尺寸精度、表面质量要求,进行工艺分析,确定落料、冲孔、弯曲等基本工序。
一般情况下可以从图纸要求直接确定;2) 根据工艺计算,确定工序数目,如拉深次数等;3) 根据各工序的变形特点及尺寸要求确定工序排列的顺序,如需要确定先冲孔后弯曲,还是先弯曲后冲孔等;4) 根据生产批量和条件,确定工序的组合,如复合冲压工序、和连续冲压工序等。
3.进行必要的工艺计算1) 设计材料的排样和计算毛坯尺寸;2) 计算冲压力(包括冲裁力、弯曲力、拉深力、卸料力、压边力等),必要时须计算冲压功和功率;3) 计算模具的压力中心;4) 计算或估算模具各主要零件的厚度, 如凹模和凸模固定板、垫板的厚度以及卸料橡皮或弹簧的自由高度等;5) 决定凸、凹模间隙,计算凸、凹模工作部分尺寸;6) 对于拉深工序,需要决定拉深方式(压边或不压边),计算拉深次数及中间工序的半成品尺寸。
对于某些工艺,如带料连续拉深,须进行专门的工艺计算。