
模具理论计算
理论计算
1.1脱模力与锁模力
包紧力P可采用式(1)计算:
P=Q(Rkl一Rk2)/Rk2=EεT/Rk2(1)
式中:Q—拉应力,Pa;
RK1 、Rk2注塑件和型芯的径向尺寸,m;
E ——弹性模量,Pa;
ε——收缩率,%;
T——注塑件壁厚,m。
Q=KhPA(μcosa-sina)=31.7MN (3)
式中:地F1、F2——注塑件和型芯的当量截面积,m2
Q——脱模力,N;
K——可靠性系数,一般取2~3;
h ——型芯埋入注塑件深度,m;
A——型芯断面周长,m;
μ——摩擦系数,取0.1~0.2;
a-脱模斜度,为23°。
锁模力F=P′×s,最大注塑压力P取100MPa,注塑件和浇注系统在轴向的投影面积之和S约为1.44 m2,实际生产中F为:
F ≥P' x S=100 x 1. 44=144 MN (4)
1.2开模行程与侧抽芯尺寸
开模行程H可用式(5)计算:
H≥Hl+H2+a十10 mm=2 650 mm(5)
式中H1——注塑件脱模距离,为1200 mm;
H2——注塑件高度,为1200 mm;
a—脱出浇口所需次分型面打开距离,为240 mm。
骨架尾部有对称的单向侧抽芯孔,抽芯距离S′=156 mm,斜导柱与水平线夹角a=23°,因此得到斜导柱有效长度L为:
L=S'/sina=400 mm(6)
最小开模行程Hc=L x cosa=445 mm,因此保证了Hc<Hl+H2。
1.3冷却水道尺寸
研究表明,湍流状态下的对流传热效果比层流状态下好。
判断流动状态的准则是雷诺数(Re)。
Re ≥4000时即为湍流状态,由此可以计算出当量直径大于等于4 mm时为湍流。
本模具初定水孔直径为50.5 mm。
假设制品冷却时所有热量全由冷却系统带走,则模具冷却水道最大长度
式中:μ——冷却水流速,实际生产中为1~1.5 m/s;
dw冷却水道断面为非圆形时的当量直径,为0.0505 m;
p—水的密度,为998.2 kg/m3;
μ—水的粘度,为1.005 x 10 -3 Pa·S ;
Cw—水的比热容,为4. 183 kJ/ ( kg·K);
λ—热导率,为0. 599 W/(m·K)(以上均为20 ℃下的数据);
θm-模具平均温度,为60℃;
θw—冷却水平均温度,为25 ℃;
C-熔体比热容,为2. 2 kJ/(kg·K);
Pi—熔体密度,为778 .3 kg/m3;
V—一次注射量,m3。
模具相关尺寸的计算:

模腔尺寸的计算: (1)、型腔的径向尺寸确定:按平均值计算,塑件的平均收缩率S为0.6% 7级精度模具最大磨损量取塑件公差的1/6;模具的制造公差£z=△/3取x=0.75。
LM1 5.98O+0.48 →6.26O-0.48 (LM1)o+£z=〔(1+s)Ls1-X△〕o+£z =〔(1+0.006)×0.26-0.75×0.48〕0+0.18=5.930+0.16 ②LM2 48O+0.48 →5.28O-0.48 (LM2)o+£z=〔(1+S) ×5.28-0.75×0.48〕o+£z =4.950+0.16 ③LM3 5.15O+0.48 →5.63O-0.48 (LM3)o+£z=〔(1+S) ×5.63-0.75×0.48〕o+£z =5.300+0.16 ④LM4 1O+0.48→1.38O-0.38 (LM4)o+£z=〔(1+S) ×1.38-0.75×0.38〕o+£z=1.100+0.12 ⑤LM5 18.89O+0.88→19.77O-0.88 (LM5)o+£z=〔(1+S)×19.77-0.75×0.88〕o+£z =19.230+0.29 ⑥LM60.96O+0.38→1.34O-0.38 (LM6)o+£z=〔(1+S) ×1.34-0.75×0.38〕o+£z =1.060+0.12 ⑦LM7∮2O+0.38 →∮2.38O-0.38 (LM7)o+£z=〔(1+S) ×2.38-0.75×0.38〕o+£z =2.100+0.12 ⑧LM8 ∮6.1O+0.58 →∮6.68O-0.38 (LM7)o+£z=〔(1+S) ×6.68-0.75×0.38〕o+£z =6.290+0.19 ⑨LM9 ∮0.77→1.05 (LM9) =〔(1+S)*1.05-0.75*0.38〕=0.86 o+0.13 ⑩LM10 10.5 →11.18 (LM10) =〔(1+S)*11.18-0.75*0.68〕 =10.74 (2)、型芯高度尺寸① H 4.7 →5.18 HM1 =〔(1+S)*5.18-0.75*0.48] =[(1+0.006)*4.7+0.5*0.48]=4.97 ② H 8.9 →9.48 HM2 =〔(1+S)*9.48-0.75*0.58〕 =[(1+0.006)*8.9+0.5*0.58] = 9.25 (3)、型芯的径向尺寸:① LM1=5.98 →5.98 LM1 =[(1+s)*Ls+x△] =[(1+0.006)*5.98+0.75*0.48]= 6.37 ②LM2=2.12 →2.12 LM2 =[(1+s)*Ls+X△] =[(1+0.006)*2.12+0.75*0.38] =2.42 (4)、型腔的深度尺寸① H m1 0.77 →1.15 Hm1 =〔(1+s)Hs1-x 〕 =〔(1+0.006)*1.15-0.5*0.38〕=0.97 Hm2 10.5 →11.18 Hm1 =〔(1+s)Hs2-x 〕 =〔(1+0.006)*11.18-0.5*0.68〕 =10.9 (5)斜导柱侧抽芯机构的设计与计算①:抽芯距(S) S=S1+(2→3)㎜ = +(2→3)㎜= +(2→3)㎜ =2.93+2.5㎜ =5.43㎜②:抽芯力(Fc) Fc=chp( cos -sin ) =[2*3.14*(3.1+1)∕2*10 ]*3.5*10 *1*10 *(0.15*cos30-sin30) =60.38N ③: 斜导柱倾斜角()斜导柱倾角是侧抽心机构的主要技术数据之一,它与塑件成型后能否顺利取出以及推出力、推出距离有直接关系。
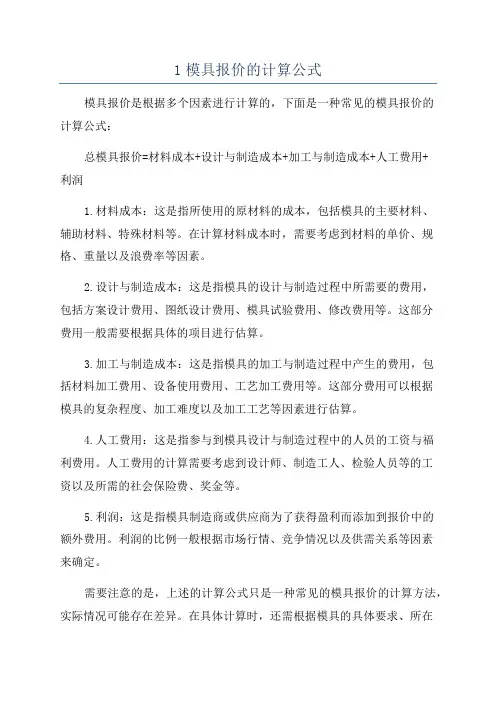
1模具报价的计算公式
1模具报价的计算公式
模具报价是根据多个因素进行计算的,下面是一种常见的模具报价的
计算公式:
总模具报价=材料成本+设计与制造成本+加工与制造成本+人工费用+
利润
1.材料成本:这是指所使用的原材料的成本,包括模具的主要材料、
辅助材料、特殊材料等。
在计算材料成本时,需要考虑到材料的单价、规格、重量以及浪费率等因素。
2.设计与制造成本:这是指模具的设计与制造过程中所需要的费用,
包括方案设计费用、图纸设计费用、模具试验费用、修改费用等。
这部分
费用一般需要根据具体的项目进行估算。
3.加工与制造成本:这是指模具的加工与制造过程中产生的费用,包
括材料加工费用、设备使用费用、工艺加工费用等。
这部分费用可以根据
模具的复杂程度、加工难度以及加工工艺等因素进行估算。
4.人工费用:这是指参与到模具设计与制造过程中的人员的工资与福
利费用。
人工费用的计算需要考虑到设计师、制造工人、检验人员等的工
资以及所需的社会保险费、奖金等。
5.利润:这是指模具制造商或供应商为了获得盈利而添加到报价中的
额外费用。
利润的比例一般根据市场行情、竞争情况以及供需关系等因素
来确定。
需要注意的是,上述的计算公式只是一种常见的模具报价的计算方法,实际情况可能存在差异。
在具体计算时,还需根据模具的具体要求、所在
地区的经济情况、市场需求等因素进行综合考量。
此外,还需要考虑到定制模具与非定制模具的不同计算方式。
因此,模具报价的具体计算公式可能会有所不同。
模具设计计算公式

模具设计计算公式
在模具设计中,合理的计算公式是非常重要的。
以下是几个常用的模具设计计算公式。
1. 模具尺寸计算公式
在模具设计中,模具尺寸是非常重要的参数。
以下是计算模具尺寸的公式:
模具尺寸 = 零件尺寸 + 缩放系数 + 允许的公差
其中,零件尺寸是指实际零件的尺寸,缩放系数是指将零件尺寸按比例缩小后的尺寸,允许的公差是指在生产过程中允许的误差范围。
2. 模具压力计算公式
在模具设计中,模具的压力是非常重要的参数。
以下是计算模具压力的公式:
模具压力 = 零件面积× 材料的流动应力
其中,零件面积是指模具上受力的面积,材料的流动应力是指材料在模具中流动时所受的应力。
3. 模具强度计算公式
在模具设计中,模具的强度是非常重要的参数。
以下是计算模具强度的公式:
模具强度 = 材料的屈服强度× 模具截面面积
其中,材料的屈服强度是指材料在承受一定应力后开始产生塑性变形的应力值,模具截面面积是指模具在受力方向上的横截面积。
4. 模具温度计算公式
在模具设计中,模具的温度是非常重要的参数。
以下是计算模具温度的公式:
模具温度 = 热流量× 模具材料的热传导系数× 模具厚度
其中,热流量是指单位时间内通过模具表面的热量,模具材料的热传导系数是指材料传递热量的能力,模具厚度是指模具在受热方向上的厚度。
总结
以上是几个常用的模具设计计算公式。
在模具设计中,计算公式的正确性和合理性对于模具的质量和生产效率都非常重要。
因此,设计人员应该熟练掌握这些计算公式,以便更好地完成模具的设计工作。
拉伸模具工作尺寸计算公式
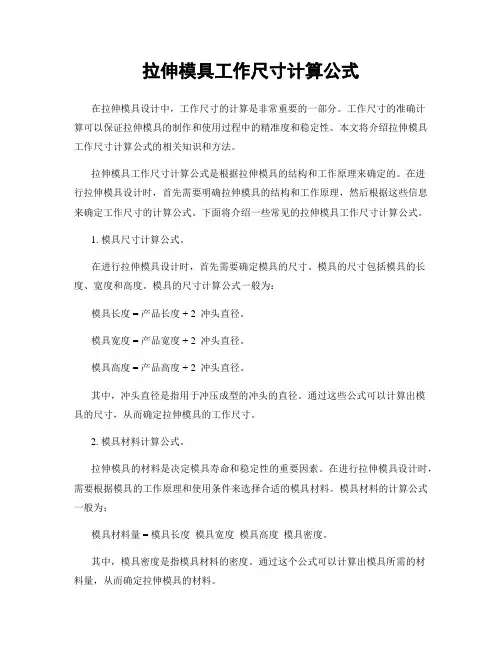
拉伸模具工作尺寸计算公式在拉伸模具设计中,工作尺寸的计算是非常重要的一部分。
工作尺寸的准确计算可以保证拉伸模具的制作和使用过程中的精准度和稳定性。
本文将介绍拉伸模具工作尺寸计算公式的相关知识和方法。
拉伸模具工作尺寸计算公式是根据拉伸模具的结构和工作原理来确定的。
在进行拉伸模具设计时,首先需要明确拉伸模具的结构和工作原理,然后根据这些信息来确定工作尺寸的计算公式。
下面将介绍一些常见的拉伸模具工作尺寸计算公式。
1. 模具尺寸计算公式。
在进行拉伸模具设计时,首先需要确定模具的尺寸。
模具的尺寸包括模具的长度、宽度和高度。
模具的尺寸计算公式一般为:模具长度 = 产品长度 + 2 冲头直径。
模具宽度 = 产品宽度 + 2 冲头直径。
模具高度 = 产品高度 + 2 冲头直径。
其中,冲头直径是指用于冲压成型的冲头的直径。
通过这些公式可以计算出模具的尺寸,从而确定拉伸模具的工作尺寸。
2. 模具材料计算公式。
拉伸模具的材料是决定模具寿命和稳定性的重要因素。
在进行拉伸模具设计时,需要根据模具的工作原理和使用条件来选择合适的模具材料。
模具材料的计算公式一般为:模具材料量 = 模具长度模具宽度模具高度模具密度。
其中,模具密度是指模具材料的密度。
通过这个公式可以计算出模具所需的材料量,从而确定拉伸模具的材料。
3. 模具强度计算公式。
拉伸模具在工作过程中需要承受较大的拉伸力和压力,因此模具的强度是设计中需要重点考虑的问题。
模具强度的计算公式一般为:模具强度 = 模具材料强度模具材料量。
其中,模具材料强度是指模具材料的抗拉强度或抗压强度。
通过这个公式可以计算出模具的强度,从而确定拉伸模具的稳定性和耐用性。
4. 模具成本计算公式。
在进行拉伸模具设计时,需要考虑模具的成本。
模具的成本包括材料成本、加工成本和人工成本等。
模具成本的计算公式一般为:模具成本 = 模具材料成本 + 模具加工成本 + 模具人工成本。
其中,模具材料成本是指模具材料的采购成本,模具加工成本是指模具的加工和制作成本,模具人工成本是指模具制作过程中的人工费用。
模具计算法
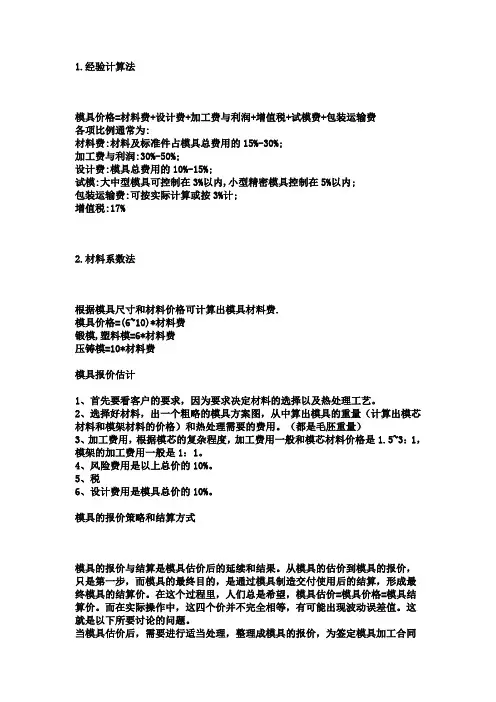
1.经验计算法模具价格=材料费+设计费+加工费与利润+增值税+试模费+包装运输费各项比例通常为:材料费:材料及标准件占模具总费用的15%-30%;加工费与利润:30%-50%;设计费:模具总费用的10%-15%;试模:大中型模具可控制在3%以内,小型精密模具控制在5%以内;包装运输费:可按实际计算或按3%计;增值税:17%2.材料系数法根据模具尺寸和材料价格可计算出模具材料费.模具价格=(6~10)*材料费锻模,塑料模=6*材料费压铸模=10*材料费模具报价估计1、首先要看客户的要求,因为要求决定材料的选择以及热处理工艺。
2、选择好材料,出一个粗略的模具方案图,从中算出模具的重量(计算出模芯材料和模架材料的价格)和热处理需要的费用。
(都是毛胚重量)3、加工费用,根据模芯的复杂程度,加工费用一般和模芯材料价格是1.5~3:1,模架的加工费用一般是1:1。
4、风险费用是以上总价的10%。
5、税6、设计费用是模具总价的10%。
模具的报价策略和结算方式模具的报价与结算是模具估价后的延续和结果。
从模具的估价到模具的报价,只是第一步,而模具的最终目的,是通过模具制造交付使用后的结算,形成最终模具的结算价。
在这个过程里,人们总是希望,模具估价=模具价格=模具结算价。
而在实际操作中,这四个价并不完全相等,有可能出现波动误差值。
这就是以下所要讨论的问题。
当模具估价后,需要进行适当处理,整理成模具的报价,为签定模具加工合同做依据。
通过反复洽谈商讨,最后形成双方均认可的模具价格,签订了合同。
才能正式开始模具的加工。
一、模具估价与报价、报价与模具价格模具估价后,并不能马上直接作为报价。
一般说来,还要根据市场行情、客户心理、竞争对手、状态等因素进行综合分析,对估价进行适当的整理,在估价的基础上增加10-30%提出第一次报价。
经过讨价还价,可根据实际情况调低报价。
但是,当模具的商讨报价低于估价的10%时,需重新对模具进行改进细化估算,在保证保本有利的情况下,签订模具加工合同,最后确定模具价格。
模具重量计算公式

模具重量计算公式模具重量计算公式是模具制造中的重要计算方法,通过对模具重量的计算可以帮助制造者准确预估材料成本和生产周期。
下面将详细介绍模具重量计算的公式及其应用。
1. 模具重量计算公式模具重量计算公式可以分为两种,分别是简单模具和复杂模具。
其中,简单模具指的是形状规则、结构简单的模具,复杂模具指的是形状复杂、结构复杂的模具。
其具体公式如下:(1)简单模具的计算公式模具重量= 材料密度× 模具体积其中,材料密度:单位为g/cm³,是指模具制造材料的密度。
模具体积:单位为cm³,是指模具的容积。
(2)复杂模具的计算公式模具重量= 模具基底重量 + 各零部件重量和其中,模具基底重量:基底材料密度× 基底面积× 基底厚度。
各零部件重量和:各零部件材料密度× 各零部件体积和。
2. 模具重量计算的应用模具重量计算公式主要应用于以下几个方面:(1)材料成本估算通过对模具重量进行计算,制造者可以准确估算所需材料的成本。
在生产中,材料成本占据制造成本的较大比重,因此准确预估材料成本有利于优化制造过程。
(2)生产周期预估模具制造的生产周期受到许多因素的影响,其中模具的重量也是影响生产周期的重要因素之一。
通过对模具重量进行计算,可以较为准确地预估制造周期,从而为生产安排提供参考依据。
(3)模具设计优化对于复杂模具来说,模具的重量也是设计成本的一个重要方面。
过重的模具会造成制造成本过高和生产效率低下的问题,因此设计合理的模具重量对于制造成本和生产效率的控制至关重要。
总之,模具重量计算公式的掌握对于模具制造具有重要意义,可以帮助制造者准确预估成本和生产周期,从而提高生产效率和降低成本,有益于模具制造行业的持续发展。
模具尺寸与厚度计算
模具尺寸与厚度计算1. 引言模具设计是工程设计中的重要环节之一,合理的模具尺寸和厚度设计对于模具制造的质量和寿命具有重要影响。
本文将介绍模具尺寸和厚度的计算方法和相关注意事项。
2. 模具尺寸计算方法模具尺寸计算是指根据零件的设计要求和加工工艺要求,计算出模具各部分尺寸的过程。
模具尺寸计算方法应遵循以下几个步骤:2.1 确定零件的设计要求在进行模具尺寸计算之前,需要先明确零件的设计要求,包括零件的形状、尺寸、公差、配合要求等。
2.2 分析加工工艺要求根据零件的加工工艺要求,分析出模具需要具备的功能和结构形式。
这包括冲头、模穴、导向装置、顶杆等各部分的设计。
2.3 确定模具的外形尺寸根据零件的尺寸和加工工艺要求,确定模具的外形尺寸。
模具的外形尺寸应考虑到零件的缩水率、冲裁余量、磨具磨损等因素。
2.4 计算模具的内部尺寸在确定了模具的外形尺寸后,根据零件的公差要求,计算出模具的内部尺寸。
内部尺寸的计算应准确、合理,以保证模具加工精度和零件的质量。
3. 模具厚度计算方法模具的厚度设计是模具设计中的关键环节之一。
合理的模具厚度设计可以提高模具的使用寿命和零件的加工精度。
模具厚度计算应遵循以下几个步骤:3.1 确定模具材料确定模具的材料后,可以根据模具材料的强度、硬度等指标来计算模具的最小厚度和安全工作厚度。
3.2 考虑零件的材料和结构在计算模具厚度时,需要考虑零件的材料和结构对模具的压力和负荷的影响。
不同材料和结构的零件对模具的厚度要求也不同。
3.3 考虑模具的制造工艺模具的制造工艺也会对模具的厚度设计产生影响。
例如,模具的铸造工艺和热处理工艺都会对模具的厚度有一定要求。
3.4 安全系数的考虑在进行模具厚度计算时,还需要考虑安全系数的影响。
模具的厚度设计应保持一定的安全系数,以确保模具在使用过程中不会发生破损和失效。
4. 注意事项在进行模具尺寸和厚度计算时,还需要注意以下几点:•要充分考虑零件的加工工艺要求,确保模具能够满足零件的加工要求。
模具设计计算公式
模具设计计算公式介绍如下:
1.模具尺寸计算公式
•模具长度L = 零件长度+ 拉料量+ 压头高度+ 开料量+ 模板厚度
•模具宽度W = 零件宽度 + 拉料量 + 压头宽度 + 开料量 + 2 x 壁厚
•模具高度H = 零件高度 + 拉料量 + 压头高度 + 开料量 + 2 x 壁厚
2.模具压力计算公式
•模具最大压力Fmax = (K x A x S x T) + (K x B x S x T) 其中,K为系数,A为零件的侧面积,B为零件的底面积,S为
材料抗拉强度,T为材料的厚度。
3.模具材料选择公式
•模具材料的选择应考虑到模具的使用寿命、成本、加工性能等因素。
一般来说,模具材料应具有高强度、高硬度、高韧性、
良好的热导性和耐磨性等特点。
常用的模具材料有工具钢、合
金钢、硬质合金等。
4.模具加工工艺公式
•模具加工过程中需要进行多项计算,如切削速度、进给速度、切削深度、切削力等。
这些参数的计算公式与加工工艺有关,
可根据具体情况进行选择和调整。
以上是一些常用的模具设计公式,但具体情况仍需根据实际情况进行
选择和调整。
在实际模具设计过程中,还需要考虑到多个因素的综合作用,如模具的结构、零件的形状和尺寸、生产批量等。
模具计算公式
模具计算公式模具计算公式是根据模具设计的要求和具体形状,通过一些数学公式来计算出模具各个部分的尺寸和形状。
模具计算公式是模具设计的基础,它能够确保模具的准确性和合理性。
下面是我个人设计的一些常用模具计算公式,供参考:1.挤压模具计算公式:挤出口宽度=Z/D挤出口长度=0.4*D胚料浮头高度=0.7*W(其中,W为挤出口宽度)浮腔流道长度=K*H(其中,K为系数,H为胚料浮头高度)浮腔面积=W*H模腔面积=(W+2*P)*(H+2*L)(其中,P为模孔周围距离,L为模孔到模腔边缘的距离)模孔面积=W*H2.注塑模具计算公式:注射腔面积=W*H模腔面积=(W+2*P)*(H+2*L)(其中,P为模孔周围距离,L为模孔到模腔边缘的距离)模孔面积=W*H冷却时间=w*V^0.3(其中,w为材料热导率,V为注塑物体体积)流道长度=K*H(其中,K为系数,H为注射腔高度)流道面积=W*H流道截面积=(W+H)*H3.压铸模具计算公式:冷却时间=w*V^0.3(其中,w为材料热导率,V为铸件体积)浇注系统长度=K*H(其中,K为系数,H为铸件高度)浇注系统面积=W*H型腔面积=(W+2*P)*(H+2*L)(其中,P为型腔周围距离,L为型腔到模孔边缘的距离)模孔面积=W*H4.塑料模具计算公式:型腔面积=(W+2*P)*(H+2*L)(其中,P为型腔周围距离,L为型腔到模孔边缘的距离)模孔面积=W*H冷却时间=w*V^0.3(其中,w为材料热导率流道长度=(W+H)*L(其中,L为流道长度与平均厚度的比例系数)流道面积=W*H流道截面积=(W+H)*H。
模具费用的计算方法
模具费用的计算方法:1.经验计算法模具价格=材料费+设计费+加工费与利润+增值税+试模费+包装运输费各项比例通常为:材料费:材料及标准件占模具总费用的15%-30%;加工费与利润:30%-50%;设计费:模具总费用的10%-15%;试模:大中型模具可控制在3%以内,小型精密模具控制在5%以内;包装运输费:可按实际计算或按3%计;增值税:17%2.材料系数法根据模具尺寸和材料价格可计算出模具材料费.模具价格=(6~10)*材料费锻模,塑料模=6*材料费压铸模=10*材料费模具报价估计1、首先要看客户的要求,因为要求决定材料的选择以及热处理工艺。
2、选择好材料,出一个粗略的模具方案图,从中算出模具的重量(计算出模芯材料和模架材料的价格)和热处理需要的费用。
(都是毛胚重量)3、加工费用,根据模芯的复杂程度,加工费用一般和模芯材料价格是1.5~3:1,模架的加工费用一般是1:1。
4、风险费用是以上总价的10%。
5、税()6、设计费用是模具总价的10%。
∙∙模具的报价策略和结算方式模具的报价与结算是模具估价后的延续和结果。
从模具的估价到模具的报价,只是第一步,而模具的最终目的,是通过模具制造交付使用后的结算,形成最终模具的结算价。
在这个过程里,人们总是希望,模具估价=模具价格=模具结算价。
而在实际操作中,这四个价并不完全相等,有可能出现波动误差值。
这就是以下所要讨论的问题。
当模具估价后,需要进行适当处理,整理成模具的报价,为签定模具加工合同做依据。
通过反复洽谈商讨,最后形成双方均认可的模具价格,签订了合同。
才能正式开始模具的加工。
一、模具估价与报价、报价与模具价格模具估价后,并不能马上直接作为报价。
一般说来,还要根据市场行情、客户心理、竞争对手、状态等因素进行综合分析,对估价进行适当的整理,在估价的基础上增加10-30%提出第一次报价。
经过讨价还价,可根据实际情况调低报价。
但是,当模具的商讨报价低于估价的10%时,需重新对模具进行改进细化估算,在保证保本有利的情况下,签订模具加工合同,最后确定模具价格。