
IPQC制程巡检记录表
表单编号: 表单编号:
生产日期: 生产日期: 生产线: 生产线:
产品名称
8:00—10:00 10:00—12:00
产品型号/规格:
巡查结果 13:30—15:30 15:30—17:30 18:30PQC制程巡检记录表 IPQC制程巡检记录表
客户: 订单/生产单号:
巡查项目 1.检查生产线是否按BOM表生产首样、首件,然后对首样生产 2.生产员工是否按作业、装配指导书作业,动作方式是否正确,工具等是否正 确 3.物料标示、摆放是否正确、是否合理 4.装配过程有无漏装螺丝、弹垫、套管等 5.灯具产品内有无螺丝、弹垫、杂物等未清理干净,产品是否干净 6.产品包装、标识、配件是否正确; 7.产品耐压测试、绝缘电阻测试有无异常 8.电器类配件认证是否正确与订单是否相符,是否符合安规要求 9.所有产品来料有无不良现象如:尺寸、划痕、变形、变色、色差 10.产品功能测试(电流、电压、功率、功能、亮灯、安装)有无异常 11.工作台、货架等应保持无灰尘、无油污 12.没有使用的工具是否归类于工具箱内,没有使用类料是否清理 23.修理品、不良品应放置在生产线外并作好标识 品质异常:要有相关备查项目:客户、订单号、产品名称型号、客户特殊要求等 纠正预防措施:
IPQC巡检报表-标准化模板
总计 数量
备注
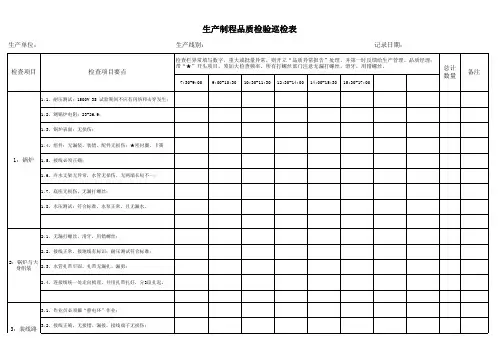
1.1、耐压测试:1500V 3S 试验期间不应有闪络和击穿发生; 1.2、测锅炉电阻:23-26.9; 1.3、锅炉表面:无损伤; 1.4、组件:无漏装、装错、配件无损伤;★密封圈、卡簧
*1、本报表当天必须完成,并由生产人员当天现场确认事实后,由品质管理审核,统计存档。2、详细检验基本,参考《蒸汽锅品质检验规范》/SIP。
品管签名:
生产确认:
品质审核:
编号:
架装配+复膜 是否符合标准,详见功能测试标准;
上盖综合装
配
6.4、耐压测试、接地测试符合标准;
6.5 、全检线路、水管装配是否有异常;
6.6、无漏水、渗水现象。
7:功率测试 7.1、全检功率,符合标准;2000 +5%~-10%;
8.1、测试漏水时间4小时,不准有渗水,且锅体涂层完好;
8.2、贴铭牌:无贴反、漏贴,铭牌印刷要清晰;
3.1、作业员必须戴“静电环”作业;
3:装线路 3.2、接线正确,无接错、漏接,接线端子无损伤; 板
3:装线路 板
3.3、配套组装无漏装、损伤、装错;
4、1、液晶显示板线路板装配,无损伤、装反、螺丝打好,★ 注意撕掉蜂鸣器上的贴纸;
4.2、线路板与液晶显示板装配,各配件无损伤、装配位置正确 、接线正确;螺丝打好,注意戴“静电环”作业;
检查栏异常填写数字重大或批量异常则开立品质异常报告处理并第一时反馈给生产管理品质经理
生产产制程品质检验巡检表
生产线别:
记录日期:
检查栏异常填写数字,重大或批量异常,则开立“品质异常报告”处理,并第一时反馈给生产管理、品质经理; 带“★”开头项目,须加大检查频率。所有打螺丝部门注意无漏打螺丝,滑牙,用错螺丝。
IPQC巡检记录表-吹塑类

停机保温待修 班
停机断电待修 长
待岗开机调整 车间主任处理意见:
不合格处理措施:
注:在不合格处理措施中,需填写相关单据
IPQC:
生产车间机台状态判定
[ 如制程异常通知单、制程异常联络单
] 的编号,如产品被判定为不合格,需详细填写不合格内容。
审核:
IPQC 巡检记录表 1-[注、吹塑类 ]
生产日期 首检件确认栏
不合格处理措施:
注:在不合格处理措施中,需填写相关单据
生产车间机台状态判定
[ 如制程异常通知单、制程异常联络单 ] 的编号,如产品被判定为不合格,需详细填写不合格内容。
IPQC:
审核:
:
:
产品名称
班长确认工艺 (壁厚、 材料)
工号
模腔数:质检员符合装配要求: Nhomakorabea:
:
机台号: #
员工签收首检件
项目 不合格数
时间
:
:
:
:
:
:
:
外 风管耳壁厚薄 观 壁厚不均匀
检 结瘤
查 漏洞 项 变形 目 砂眼
总计不合格数
判定
废品检查
注吹塑工确认签字:
停机保温待修
班
停机断电待修
长
待岗开机调整
车间主任处理意见:
生产日期 首检件确认栏
IPQC 巡检记录表 1-[注、吹塑类 ]
产品名称
班长确认工艺 (壁厚、 材料)
工号
模腔数:
质检员符合装配要求
机台号: #
员工签收首检件
项目 不合格数
时间
:
:
:
:
:
:
外 风管耳壁厚薄 观 壁厚不均匀 检 结瘤
电镀IPQC巡查(制程工艺参数)记录表(二)

线别:
解胶 化学镍Ⅰ 化学镍Ⅱ 温度℃ 温度℃ 温度℃
温度℃
班别 :□ 白班 □ 晚班
预镀镍
光铜
电流A 电压V 温度℃ 电流A 电压V
温度℃
半光镍 电流A
光镍
封口镍
光铬
手动三价白/黑铬
珍珠铬
金缸
温度℃ 后处理 电流A 电压V 温度℃ 电流A 电压V 温度℃ 电流A 电压V 温度℃ 时间T 电流A 电压V 温度℃ 时间T 电流A 电压V 温度℃ 时间T 电流A
手动三价白/黑铬
珍珠铬
金缸
温度℃ 后处理 电流A 电压V 温度℃ 电流A 电压V 温度℃ 电流A 电压V 温度℃ 时间T 电流A 电压V 温度℃ 时间T 电流A 电压V 温度℃ 时间T 电流A
产品编号/名称:
前处理 除腊 除油 亲水 粗化Ⅰ 走机时间 温度 温度℃ 温度℃ 温度℃
粗化Ⅱ 温度℃
日期:
产品编号/名称:
前处理 除腊 除油 亲水 粗化Ⅰ 走机时间 温度 温度℃ 温度℃ 温度℃
粗化Ⅱ 温度℃
日期:
钯水 温度℃
线别:
解胶 化学镍Ⅰ 化学镍Ⅱ 温度℃ 温度℃ 温度℃
温度℃
班别 :□ 白班流A 电压V 温度℃ 电流A 电压V
温度℃
半光镍 电流A
光镍
封口镍
光铬
电压V 电压V 电压V 电压V
备注:此表中参数以实际走机参数记录,便于后续追溯;槽使用便携液温度测量;烤箱温度用留点温度计;其它以现场监控表进行记录;手动缸指珍珠镍缸、三价白铬、三价黑铬等
表单编号:FM/QC-090-V0
核准:
确认:
制表:
电镀IPQC巡查(制程工艺参数)记录表(二)
IPQC制程巡检程序(含表格)

IPQC制程巡检程序(IATF16949/ISO9001-2015)1.0目的规范半成品/成品制程巡检检测的项目、方法、频次、标准、不合格的处理.从而保证产品质量符合客户要求,同时通过制程巡检收集生产制程的原始记录,有效地监控制程的变化,并以此保证和推动制程的持续改善。
2.0范围:适用于我司所有之半成品和成品制程的控制。
3.0术语(定义):3.1首件检验:对每个班次刚开始时或过程发生改变后加工的第一个或前几件产品进行的检验。
3.2巡检:制程检验3.3终检:对产品在完成一道工序后,准备转入下工序或入库之前,进行的一个全面的检验。
3.3品质状态:红色盒子装不合格品;红色标签代表不合格品;绿色、蓝色盒子装合格品;绿色标签代表合格品;黄色盒子装待检品;黄色标签代表特采品。
4:权责:IPQC:负责按制程巡检作业指导书对产品进行巡回检验。
品质主管:负责制定产品检验规范和作业指导,及重大品质异常的协调与处。
PMC:负责产品的生产进度和质量问题整体统筹安排,以保证产品按期交付于客户。
生产部:负责保质保量完成生产计划任务。
5.0作业内容:5.1客户订单5.1.1PMC部根据客户订单,转化为内部生产指令单,下达生产任务给相关生产工序部门,并随时跟进每天的生产进度和产品质量状况,以确保按期交付产品于客户。
5.2生产试作与首件送检5.2.1生产部门根据生产指令单,及时准备好工装治具/机台/生产线和相关辅料,制定生产计划控制进度,准备试产调试或改机。
5.2.2生产根据工程图纸及客户要求等技术指标,开始试作3-5PCS,对产品外观/尺寸/同轴度/跳动度进行自主检查,检查OK后,填写好首件单,送检给品质部IPQC做首件确认检查。
5.3首件检验5.3.1IPQC收到首件单和试作样品后,根据样板/检验规范/工程图/客户要求等技术资料,对产品进行全面检查和记录。
5.3.2首件确认OK后,IPQC签核首件样板,通知生产批量生产,并且把检验的数据详细如实的记录于<首件确认记录表>上,以便后序相关质量问题的追溯。
IPQC巡检记录表
备注
IPQC确认:
审核:
批准:
备注:IPQC需严格按要求进行巡检并填写记录;每次检查的量20PCS,需填写对应的数值,如有异常按照《制程异常处理流程》执行。
线别\班次:
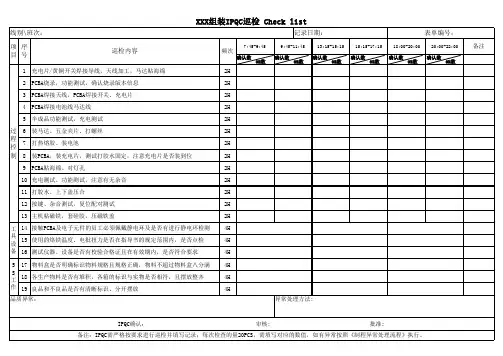
XXX组装IPQC巡检 Check list
记录日期:
表单编号:
项序 目号
巡检内容
1 充电片/黄铜开关焊接导线,天线加工,马达贴海绵
2 PCBA烧录,功能测试,确认烧录版本信息
3 PCBA焊接天线,PCBA焊接开关、充电片
4 PCBA焊接电池线马达线
5 半成品功能测试,充电测试
过 6 装马达、五金夹片、打螺丝
程 控
7
打热熔胶、装电池
制 8 装PCBA,装充电片,测试打胶水固定,注意充电片是否装到位
9 PCBA贴海绵、对灯孔
10 充电测试、功能测试,注意有无杂音
11 打胶水、上下盖压合
12 按键、杂音测试,复位配对测试
13 主机粘磁铁,套硅胶,压磁铁盖
工 14 接触PCBA及电子元件的员工必须佩戴静电环及是否有进行静电环检测
品质异常:
频次
7:45-9:45
确认数 OK数
2H
2H
2H
2H
2H
2H
2H
2H
2H
2H
2H
2H
2H
4H
4H
4H
4H
4H
4H
9:45-11:45
13:15-15:15 15:15-17:15 18:00-20:00 20:00-22:00
确认数
确认数
确认数
确认数
确认数
OK数
OK数
OK数
DIP-IPQC巡检记录表
4.生产现场是否有物料,产品掉落地面,跟乱丢垃圾现象。 5.待检、检验中、待老化的产品是否有做状态标识。
异常描述:
线别:
时间 8:00 9:00 10:00 11:00 13:30 14:30 15:30 16:30 18:30 19:30
次数
9:00 10:00 11:00 12:00 14:30 15:30 16:30 17:30 19:30 20:30
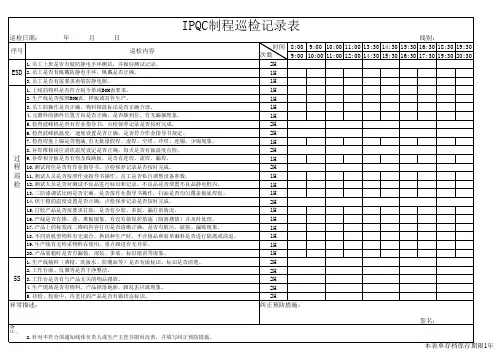
IPQC制程巡检记录表
巡检日期:
年
月
日
序号
巡检内容
1.员工上班是否有做防静电手环测试,并做好测试记录。
ESD 2.员工是否有佩戴防静电手环,佩戴是否正确。
3.员工是否有按要求着装防静电服。 1.上线的物料是否符合制令单或BOM表要求。 2.生产线是否按照BOM表,样板或首件生产。 3.员工的操作是否正确,物料摆放标识是否正确合理。 4.元器件的插件位置方向是否正确,是否插到位,有无漏插现象。 5.检查波峰机是否有作业指导书,点检保养记录是否按时完成。 6.检查波峰机温度,速度设置是否正确,是否符合作业指导书规定。 7.检查焊盘上锡是否饱满,有无批量假焊、虚焊、空焊、冷焊、连锡、少锡现象。 8.补焊维修岗位洛铁温度设定是否正确,每天是否有做温度点检。
2H
1H
1H
1H
1H
1H
1H
2H
2H
1H
2H
1H
2H
1H
1H
1H
2H
1H
1H
1H
1H
1H
1H
2H
2H
2H
2H
2H
纠正预防措施:
备 注:
IPQC巡检表(SMT)
年
月
日
0-18:00 0-04:00
, ,
, ,
____% 小 _____% 小 _______% ____% 小 _____% 小 _______%
8
9 10 速
围进行监控; 程参数不良时、控
填表要求: 1、该记录表按每条线每天一张记录进行填写,填写完成后交QE。抽巡检频次按各产品QC工程图/CP控制计划进行,焊膏厚度按产品QC工程图/CP计划规定范围进行监控 2、巡线合格无特殊要求在记录后打“√”不合格在记录后填写“处置类型”,处置分为:警告(偶尔违规操作,未造成不良时,需备注)、限期改善(制程参数不良时 制图异常时,需备注)、立即改善(违反操作或工艺要求,造成不良,发整改表)、立即停线(连续产生不良品,发整改表)。
IPQC 巡 检 表 -SMT部分
线别: 工序 检查项目 锡膏使用 锡膏 印刷 印刷质量 生产产品 标准要求 白 夜 08:00-10:00 18:00-20:30 10:00-12:00 20:30-23:00
CY1-04-0930-B-129E1
巡检日期:
年
月
白 夜 与控制计划或作业指导书要 白 夜 求一致,记录焊膏型号 目视检查无短路、拉尖、缺 白 夜 锡、漏印
规格值: , 规格值: ,
, ,
, ,
,
Hale Waihona Puke ,规格值:大 _____% 小 _ 大 ______% 小 ______ 规格值:大 _____% 小 _ 大 ______% 小 ______
3
4
5
6
7
实 温度18℃-28℃;湿度40%-70%;环保、5S、 白 辅助 ESD符合要求;各作业文件悬挂正确,并是最 项目 新有效版本;各设备治具使用前有进行点检, 夜 并留有记录。各时段巡检到问题需在右栏记录 备注 白班IPQC: 夜班IPQC:
组装IPQC制程巡检记录表
8:00—10:0010:00—12:0013:30—15:3015:30—17:3018:30—20:3020:30—22:30产品①、生产的产品型号?①、工作台面干净整洁,无与该时间段工作无关的物品。
②、工作台面无产品堆积、摆放不合理现象。
③、产品状态标识清楚、正确。
①、仪器设备是否接地?②、仪器设备是否保养点检?且有相应报表。
③、电批扭力是否符合作业指导书要求?④、烙铁温度是否在规定要求范围内?⑤、回流焊参数设置是否满足过炉后PCBA焊点标准?⑥、使用的仪器设备是否有校验合格证且在有效期内?①、生产是否挂有作业指导书?且与生产产品型号是否一致?②、生产员工是否按作业指导书作业?③、生产员工是否将明显不良品流入下工序?④、有无佩戴合格的静电手环?静电手环抽测记录?⑤、员工作业方法是否存在质量隐患?⑥、员工有无上岗证?所获得的技能是否与当前工位符合?⑦、生产员工是否清楚自己工序的品质要求?每次抽查两名记录。
①、产品有无送首件检查?②、各岗位工序所用的物料是否与BOM表一致?③、各QC岗位报表记录是否真实完整?④、QC报表记录不良有无超标?异常是否及时反馈?⑤、半成品抽查2~5pcs检查是否满足产品质量标准?⑥、成品抽查2~5pcs检查是否满足产品质量标准?⑦、成品包装检查是否满足产品质量标准?①、老化室产品有无在老化?老化产品有无记录?②、前一时间段异常有无及时改善?③、所使用的辅料是否与首件一致?抽检数5S 仪器设备生产管理质控点项目具体内容其他8:00—10:0010:00—12:0013:30—15:3015:30—17:3018:30—20:3020:30—22:30项目具体内容IPQC:品质经理:抽检状。
IPQC制程巡检表
记 录 人: 记录时间:
审 核 人: 审核时间:
线别:
日期:
月
日
机型/颜色/投产数量:
类别 人
机
项目 编号
控制项目及要求
频率
稽核结果 8:00-10:00 10:00-12:30 13:30-15:30
1.1 各工位员工是否具有上岗证;
1.2
作业员是否穿戴好ESD防护符合指导书要求(工衣,静电衣服,静电 环);
2.3 打印机、电子称当天保养记录有填写且使用无异常;
次/班
2.4 洁净栅是否按要求执行,帘子不能拉起;
次/2H
2.5 CMU 综测仪器是否按要求保养维护;
次/班
2.6 耦合工位线损是否点检并确认;
2.7
电脑信息核对工厂: 卡数:
机型:
颜色:
日期:
次/班 次/班
2.8
次/班
3.1 生产作业区域、操作台无在制工单外的物料存放;
次/H 次/H
首件
标签
样品核 对
抽检 质控点
7.1 首件是否按文件要求频率确认;
即时
7.2 首件确认结果是否正常;
即时
7.3 首件是否挂在线上固定位置;
即时
8.1
条码打印格式、内容是否正常(特别是格式、字母的大小写,相似数字 与字母);
次/2H
8.2 标签、条码明暗码扫描确认是否一致;
次/2H
8.3 并将确认合格的标签贴到首件表背面,签名;
4.5
耦合位配置参数是否正确;IMEI写码工位配置参数是否正确(特别是 IMEI号码段、版本、机型颜色的设定)
次/4H
环
不良率 监控
IPQC制程巡检记录表
品质异常:
纠正预防措施:
IPQC:
组长:
审核:
日期:
C制程巡检记录表
巡查结果
纠正预防措施:
审核:
日期:
8 PogoPin以及磁铁周围的胶量是否均匀,用通电仪器检查端子是否通电
9 检查泡棉粘贴是否偏位,无漏贴,泡棉无破损
10 检查后盖是否划伤,花/崩,同色点,异色点,水印、脏污等
11 检查物料标示,物料摆放是否正确,是否合理
12 不良品应放置在规定区域,并有相关不良信息标示
13.生產每個工序需挂有SOP,且與生產工序相對應;員工操作參照SOP作業,作業內容與SOP一致
客 户:
订单编号:
IPQC制程巡检记录表
生产线:
巡检日期:
产品名称:
产品编号:
批 号:
巡检数量:
巡查项目
1 檢查PPG镜片花崩,丝印是否合格,镜片粘贴是否贴偏
巡查结果
9:00-11:00 11:00-13:00 14:00-16:00 16:00-18:00 19:00-22:00
2 检查塑胶件卡扣不允许变形,披锋,软胶圈不允许断裂,合模线处披锋不超过0.1MM其余地方披锋大 小≦0.15MM
3 后壳金属与塑胶件粘贴完好,间隙小于0.1M移现象,双面胶不允许外露,用镊子按压pin针能够自动回弹
5 检查防尘网是否漏贴,防水绝缘片粘贴无歪斜现象,镜片显示区域无脏污,残胶
6 检查气密性测试泄露值在±60Pa以内
7 粘贴磁铁无偏位以及松动现象,磁铁罩表面无漏底现象,用冲电底座治具检查磁铁S和N级粘贴位置 是否正确