
镀铬活塞杆表层裂纹分析与解决
镀铬活塞杆表层裂纹分析与解决高继文1,刘洲2,(1.国营芜湖机械厂,安徽芜湖241007;2.北京航空材料研究院,北京100095)摘要:本文分析了伺服作动器活塞杆表层裂纹形成的机理,确定了活塞杆表层裂纹的性质和产生原因,以及裂纹的深度范围。
采用具有压应力的爆炸喷涂WC/Co工艺代替电镀硬铬工艺解决活塞杆因深度裂纹而报废的问题,制定了可行的维修方案和技术路线,并确定了维修工序和参数。
结果表明,修复的活塞杆满足图样尺寸及技术要求,经综合性能比较及磨合实验验证,WC/Co涂层优于电镀硬铬层。
关键词:表层裂纹;爆炸喷涂;碳化钨/钴中图分类号:TQ153文献标识码:AAnalysis and Solution of Surface Crack of Chromium PlatingPiston RodGAO Jiwen1,LIU Zhou2(1.State-Owned Wuhu Machinery Factory,Wuhu241007,China;2.Beijing Institute of Aeronauti⁃cal Materials,Beijing100095,China)Abstract:In this paper,the formation mechanism of surface layer crack on piston rod of servo actuator was analyzed,the properties and causes of the surface layer cracks and the deepness scope of the crack were determined.The technology of detonation spray WC/Co were used to replace the hard chromium plating process in order to solve the problem of piston rod scrapped caused by deep cracks,the feasible maintenance plans and technical routes were worked out,and the maintenance procedure and parame⁃ters were determined.The results show that the piston rod repaired satisfies the drawing size and techni⁃cal requirements,and the properties of WC/Co coating is better than the hard chromium plating,accord⁃ing to the comprehensive performance comparison and running-in test.Keywords:surface layer crack;detonation spraying;WC/Co某型飞机进修理厂大修,其伺服作动器活塞杆磁粉探伤时发现表面存在微裂纹[1]。
伺服作动器的功用是驱动飞机舵面偏转控制飞机正常巡航和机动飞行,其活塞杆工作压力为21MPa,当左右腔压差为17MPa时,活塞杆推出力应不小于25kN。
活塞杆表面裂纹的存在将会严重威胁飞机飞行安全。
因此对这种裂纹形成的机理进行分析研究[2-3],提出相应解决对策及修复活塞杆,是非常必要的。
为查找伺服作动器活塞杆表层裂纹产生原因,对活塞杆进行磁粉检测、断口观察、金相观察、能谱分析、硬度检测等,确定活塞杆表层裂纹的性质、原因以及裂纹深度范围。
doi:10.3969/j.issn.1001⁃3849.2019.05.009收稿日期:2019-02-11修回日期:2019-03-05活塞杆维修过程中,裂纹深度决定了消除裂纹的磨削厚度和表面处理方式,一般情况下,裂纹深度在0.01~0.02mm 时,通过尺寸镀铬恢复;裂纹深度在0.02~0.04mm 时,可加大镀铬解决;裂纹深度在0.05~0.08mm 时,可通过二次镀铬处理,但二次镀铬结合强度较弱、孔隙率高,对于活动密封和强度结构件一般不采用;镀铬厚度超过0.08mm 时,将无法采用加大或二次镀铬的方式修复[4]。
为解决活塞杆深度裂纹,本文提出采用具有压应力的爆炸喷涂WC/Co [5-7]工艺代替电镀硬铬工艺,磨削加工消除活塞杆表层裂纹后爆炸喷涂碳化钨/钴涂层,再磨削精加工至图样尺寸。
1表层裂纹分析1.1磁粉检测图样规定活塞杆材料为12CrNi3A 渗碳钢,毛坯锻制,活塞杆表面渗碳层深度0.4~0.8mm ,渗碳表面硬度HRC 58~64,外表面镀硬铬0.010~0.015mm ,粗糙度不劣于Ra 0.10,活塞杆外观如图1所示。
对进厂大修的三件活塞杆进行磁粉探伤检测,发现活塞杆前端区域均存在多条周向裂纹,对裂纹进一步观察,发现裂纹短小、曲折,裂纹长度小于1.5mm 。
裂纹形貌与分布情况见图2。
1.2断口宏微观观察将活塞杆破坏打开裂纹,观察原始裂纹,结果如3所示。
可以发现,裂纹深度约为0.1mm ,且原始裂纹区颜色发暗,见图3(a )。
根据裂纹断面形貌,可将裂纹分为两类:第一类裂纹表面区呈金黄色,次表面区呈银灰色,裂纹总深度可达0.160mm ,见图3(b );第二类裂纹面呈现银灰色,裂纹深度略浅,深度小于0.100mm ,见图3(c )。
另外,原始裂纹断面相对平坦,未见明显塑性变形。
人工打开的断口区域则呈银色。
将断口在丙酮溶液中超声清洗,然后使用扫描图1活塞杆外观维修件 2维修件1维修件3图2裂纹形貌与分布情况(a )原始裂纹(b )第一类裂纹(c )第二类裂纹图3活塞杆打开后的断口宏观形貌电子显微镜观察断口的微观形貌,第一类裂纹的断面形貌如图4所示,第二类裂纹的断面形貌如图5所示,人工打断区的断面形貌如图6所示。
可以看出,第一类裂纹的断面表面区和次表面区均呈现沿晶格和局部准解理混合的断裂特征,在冰糖状晶面上可见细小的撕裂棱。
第二类裂纹断面微观形貌与第一类裂纹基本一致,也呈现沿晶格和局部准解理混合断裂特征。
而人工打断区同裂纹断面明显不同,呈现出均匀细小的韧窝特征。
1.3金相观察在活塞杆垂直裂纹方向切取试样,磨制抛光后进行金相观察,结果如图7所示。
结果表明,活塞杆基体及裂纹附近未见异常夹杂和其它冶金缺陷。
开裂处附近组织与未开裂处组织一致。
截面裂纹形貌相似,裂纹曲折,产生于轴的基体表面和次表面,深度范围为20~110µm 。
1.4能谱分析使用能谱仪对裂纹区和人工打断区进行能谱检测分析。
第一类裂纹区的金黄色氧化区域元素组成如表1所示,可以看出该区域含较多的氧元素,其原子比可达19%以上,这说明该活塞杆服役时间较长,随着空气中O 、Si 等元素在裂纹中缓慢渗入、氧化,形成Fe 、Si 等元素的氧化物,致使裂纹的表面呈现金黄色。
相比之下,第二类裂纹区及人工打断区的能谱结果表明这些区域均未见明显的氧元素,两区域的能谱测试结果分别列于表2和表3。
1.5硬度检测采用与金相检查试样相同位置的样品,经磨制抛光后进行维氏硬度测试,结果如表4。
由结果可知,样品近表面硬度呈现先上升后下降的趋势,距表面0.01mm 处的硬度仅为HV627.2,换算成洛氏硬度为HRC56.6;距表面约0.10mm 处的硬度达到最大值HV657.9(HRC58.1),符合渗碳层表面硬度技术要求;活塞杆的渗碳层深度约为0.41mm ,处于技术要求下限0.4~0.8mm。
(a)裂纹断面形貌(c)沿晶面上的撕裂棱(b )沿晶和局部准解理形貌图4第一类裂纹断面微观形貌(a)沿晶和局部准解理形貌(b )沿晶面上的撕裂棱图5第二类裂纹断面微观形貌图6人工打断区微观形貌(a )试样1表层裂纹深度(c )试样3表层裂纹深度(b )试样2表层裂纹深度图7截面金相形貌及裂纹深度1.6表层裂纹分析与讨论根据活塞杆表层裂纹的表征分析结果,可以得出以下规律:1)活塞杆表层裂纹较浅,均小于0.2mm,大多呈接近周向平行裂纹;2)活塞杆表层裂纹断面呈金黄氧化色,表面含有较多氧元素,分析认为,作动活塞开裂后又经历了高温环境,裂纹产生于最后一道去应力回火之前,裂纹产生可能与活塞杆内部残余拉应力过大有关;3)裂纹断口宏观未见明显塑性变形,微观呈现沿晶晶格和局部准解理混合断裂特征;4)从局部可见小撕裂棱和韧窝形貌特征,表层裂纹均为沿晶和穿晶开裂;5)活塞杆表面均为渗碳、镀铬的处理,而电镀硬铬为拉应力,深度裂纹的产生是由于活塞杆在表面拉应力和工作应力共同作用下长期服役持续延迟开裂的结果。
2解决措施和效果三件活塞杆表面均为渗碳、电镀硬铬的处理,而电镀硬铬为拉应力,所以可采用具有压应力的爆炸喷涂WC/Co工艺代替电镀硬铬进行修复。
活塞杆的服役介质为液压油,对耐腐蚀性能要求不高,故涂层材料选用WC/Co。
通过资料调研,主要借鉴BMS10—67K《热喷涂粉末》、BAC5851《热喷涂涂层的应用》等国外标准,并综合相关资料[8-10],确定了活塞杆的爆炸喷涂WC/Co修复技术及工序。
2.1活塞杆修复图8为制定的修复工艺路线。
(1)除铬:采用化学方法或机械磨削方法去除零件表面铬层;(2)磨削去除裂纹:对活塞杆表面的裂纹进行磨削去除,磨削深度控制不大于0.2mm;(3)消除应力:磨削去除裂纹后,进行回火处理以消除应力,温度180℃~200℃、时间4h;(4)磁粉探伤:对零件进行磁粉探伤,零件表面应无裂纹,如磨削深度达到0.2mm后仍存在裂纹,则放弃修理;(5)除油清洗:选用工业丙酮,使用棉布、纱布或表面处理擦布对喷涂部位进行清洗,直至彻底去除表面油污;(6)表面喷砂:选用的砂粒为54目白刚玉,喷砂气体压力0.45~0.55MPa,喷砂距离150~200mm;表1第一类裂纹的表面金黄色氧化区能谱结果元素Fe C O Ni Cr Na Si Mn 总量重量百分比/%73.9712.729.291.920.810.480.410.40100.00原子百分比/%43.3534.6619.011.070.510.680.480.24表2第二类裂纹断口能谱结果元素Fe C Ni Cr Mn Si 总量重量百分比/%83.3612.532.580.770.460.32100.00原子百分比/%57.1139.901.680.560.320.43表3人工打断区能谱结果元素Fe C Ni Cr Mn 总量重量百分比/%86.2110.012.590.840.35100.00原子百分比/%63.1634.111.810.660.26表4活塞杆硬度梯度测试结果距外表面深度/mm HV硬度值0.01627.20.05632.30.10657.90.15619.40.20622.9图8修复工艺路线(7)爆炸喷涂WC/Co :在喷涂过程中使用压缩空气进行冷却并利用红外测温仪进行温度测量,保证零件基体温度低于110℃;喷涂时至少保证单边0.05mm 的余量;(8)磨削抛光:磨削分为粗磨、精磨和抛光,所有的磨削砂轮或抛光带均为金刚石材料。
飞机起落架活塞杆镀铬层渗气渗漏的解决方案
飞机起落架活塞杆镀铬层渗气渗漏的解决方案起落架缓冲器对密封性要求非常严格,所以镀铬层不能有任何裂纹和气孔,以防止渗气。
但是,在使用过程中,铬层的局部缺陷会引起该区域内应力加大,使网纹加宽,在缓冲器高压区内就形成进气点,低压区内即成为渗气点,进气点、暗道和渗气点连通起来即为整体的渗气通道,就会产生铬层渗气现象。
多年来,由于对镀铬层渗气问题还没有找到有效的解决方法,在起落架的生产和修理中此问题始终存在。
因此,解决飞机起落架缓冲器活塞杆表面镀铬所存在的渗气问题,一直是亟待解决的工艺问题。
国内外很早以前就开展了关于飞机起落架缓冲器镀铬层渗气问题的研究。
1解决飞机起落架渗气、漏油的现有方法1.1涂底漆法1.2渗蜡法金刚石碾平法1.4喷丸与金刚石挤压法1.5液体抛光法北京航空材料研究院与沈阳飞机工业有限公司采用了周期脉冲电流镀铬与金刚石碾平的方法来解决飞机起落架镀铬层渗气的问题。
在镀铬之后,用金刚石对镀铬层进行碾压,碾压过程是一种能引起表面层显着塑性变形但又无金属切削的一种表面强化方法。
在大量的试验中,虽然采取了各种方法,用以解决飞机起落架缓冲器的渗气的问题。
但无论是渗腊、涂漆工艺还是喷丸、挤压、磨光工艺都不能从根本上解决渗气问题。
渗腊、涂漆等工艺是通过后处理手段将铬镀层中较大的裂纹密封住,而对于微小裂纹可能不起作用。
碾压、喷丸和磨光等表面强化处理过程是通过铬镀层的塑性变形,使裂纹收缩,在气密性试验时,可能暂时检测不出渗气现象,但经过实际使用,在环境和载荷交替作用下,暂时收缩的裂纹成为新裂纹的裂纹源,对起落架产生负面影响。
为了从根本上消除镀铬层中的裂纹,提高飞机起落架的气密性以及延长飞机起落架的使用寿命,需要彻底改进电镀工艺方法。
本文采用了一种新的电镀铬的方法———柔性挤压电镀铬工艺。
起落架活塞杆镀铬表面的渗漏现象是飞机常见的一种故障现象,严重影响飞行安全。
通过对渗漏现象产生机理的分析,来寻求一种切实可行的解决方法。
活塞杆断裂分析与预防

活塞杆断裂分析与预防45钢作为一种优质碳素钢,调质处理后硬度可控范围宽,综合性能较好,但由于淬火性能一般,常需要对其进行中高频或火焰表面淬火等,这样就能得到高的表面硬度和良好的心部韧性之间的配合。
例如,高频淬火的“超硬度”现象,表面硬度可达62~66HRC,不仅大大提高了工件的耐磨性和疲劳抗力,而且缺口敏感性较小,曲轴和活塞杆类零件多采用此类工艺。
目前,活塞杆的研究多集中在疲劳寿命和模态分析等领域,而造成其早期断裂失效的原因则大多是由于热处理工艺不当导致的。
某单位生产的活塞杆型号为φ110mm×1000mm,材质为45钢,制造工艺流程:棒材→调质→矫直1→车外圆→高频感应淬火+低温回火→矫直2→精磨→电镀铬→抛光。
检查时发现10%的成品存在开裂现象,且裂纹呈轴向趋势扩展。
本文通过断口宏微观形貌观察、能谱分析、金相检验及硬度测试等方法对断裂活塞杆进行了详细的分析,并最终确定了活塞杆断裂的根本原因。
我觉得人物塑造有一些毛病,像陆浩然在停工之后有两场戏感觉统统不对,厅长已经出面了工厂停工了,所以上任完以后自己已经被钉在墙上了,又到江潮涌家里夜访那场戏,还有跟老太太那场戏,都需要改进。
1.试验过程与结果(1)化学成分分析活塞杆化学成分分析结果如表1所示,满足标准要求。
表1 活塞杆化学成分分析结果(质量分数) (%)元素 C Mn P S Cr Ni Cu测量值 0.44 0.73 0.013 0.008 0.11 0.08 0.09标准值0.42~0.50 0.50~0.80 ≤0.035 ≤0.035 ≤0.25 ≤0.30≤0.25(2)宏微观形貌检查及能谱分析活塞杆宏观形貌如图1a所示,开裂处见图中红色虚线区域,裂纹整体沿轴向分布,深度未知,总长约50mm,周围光亮无异常,未见氧化、腐蚀、磕碰及擦伤等现象。
这一点不同于传统产学研合作中集中于具体项目的一对一线性关系, 三者的合作目的是形成区域持续性的创新动力。
活塞环镀铬层横贯裂纹的消除方法
活塞环镀铬层横贯裂纹的消除方法
徐关庆;林广义
【期刊名称】《材料保护》
【年(卷),期】1990(23)5
【摘要】我厂活塞环采用合金铸铁表面镀硬铬工艺。
工艺流程如下:上夹具→封环口→砂布打磨→喷砂→清洗→电镀→清洗→卸夹具→去氢→倒棱角→铣内圆→磨外圆(镀铬面)→检查→松孔→磷化→成品入库。
现场生产中,发现镀铬层经外圆磨削后,所有活塞环镀铬层表面出现大量肉眼可见的横贯活塞环环面的裂纹,在行车试验中这类横贯裂纹,是造成断环现象因素之一。
为了弄清镀铬层横贯裂纹产生的原因,我们对活塞环基体进行磁性探伤,金相观察,均未发现表面裂纹。
在400倍显微镜下,对磨削前的铬镀层观察,表面有细小的网状裂纹存在;
【总页数】4页(P28-31)
【关键词】活塞环;镀铬;镀层;裂纹
【作者】徐关庆;林广义
【作者单位】第一汽车厂工艺研究所
【正文语种】中文
【中图分类】TQ153.11
【相关文献】
1.消除弹簧钢活塞环硬铬镀层裂纹方法的研究 [J], 张新国;周忠;杨杰
2.镀铬活塞环宏观磨削裂纹浅析 [J], 曹新云
3.镀铬活塞环宏观磨削裂纹浅析 [J], 曹新云;
4.活塞环镀铬层宏观裂纹解决方法 [J], 张立国
5.改善活塞环镀铬层结合强度的方法 [J], 李少雄
因版权原因,仅展示原文概要,查看原文内容请购买。
浅谈油缸活塞杆耐腐蚀镀铬工艺

浅谈油缸活塞杆耐腐蚀镀铬工艺浅谈油缸活塞杆耐腐蚀镀铬工艺液压缸是液压系统中重要的执行元件,用于执行往复运动,在工程机械中应用广泛。
液压缸活塞杆是液压缸的重要部件,它通常采用45#钢做成实心杆或空心管,液压缸活塞杆在使用中会遭受磨粒冲刷,极易产生磨损。
为提高油缸活塞杆表面的耐磨性能,达到延长活塞杆使用寿命的效果, 目前国内传统工艺是表面镀硬铬(镀层厚度0.03~0.05mm)并抛光,其表面粗糙度Ra为0.1~0.2μm。
其镀液以铬酸为基础,以硫酸做催化剂,工艺优点为:镀液稳定,易于操作,表面铬镀层质量比较高,赋予油杆光亮、高硬度、优良的耐磨性等优点。
其致命的缺点是:含铬废水和废气严重致癌,属国家一类控制排放物,对环境和生产工人的危害极大。
盐雾试验达不到96小时,更不用谈日本标准192小时。
其他缺陷主要有:(1)阴极电流效率非常低,一般只有18%~20%,镀速相当慢,消耗的能量也相当大。
采用dw-09活塞杆镀铬添加剂,电流效率可达29%,微裂纹600条以上。
(2)镀液温度较高,能量浪费大。
(3)镀液的分散和覆盖能力差,需防护阴极和辅助阳极才能得到厚度均匀的镀层。
(4)镀层空隙多,盐雾试验不理想。
铬镀层对钢铁基体属阴极性镀层,防腐蚀性有一定局限性。
因此,国内外电镀界一直致力于改进传统镀铬工艺。
如四川泸州长江液压机厂,采用镀乳白/耐磨双层铬应用在活塞杆,大大地提高了镀层的耐蚀性。
济南泰格化工有限公司采用绿色环保镀铬添加剂,电镀活塞杆,该镀层经32小时CASS试验耐蚀性达10级以上。
这种方法,底层不耐磨,外观不理想,也有的工厂镀铬后靠研磨膏填充微裂纹,常温下可以达到96小时盐雾试验,但到检测条件60度时,效果不理想,同样靠密封填充空隙都不是理想的。
那么怎样才能获得耐盐雾实验96小时的油缸活塞杆镀层呢?一种办法是电镀铬层微裂纹必须达到600条以上,电镀时间3小时,镀层厚度大于3丝,同时配合添加剂使用说明,调整工艺参数,就可达到96小时。
汽车减振器活塞杆表面微裂纹检测研究综述
10.16638/ki.1671-7988.2019.02.043汽车减振器活塞杆表面微裂纹检测研究综述苏春阳1,孙晓帮1,王天利1,苏成立2,王素艳2(1.辽宁工业大学汽车与交通工程学院,辽宁锦州121001;2.锦州星光金属收购站,辽宁锦州121000)摘要:文章针对目前常常被人忽略的汽车减振器活塞杆电镀表面微裂纹的形成原因、作用以及较为落后的微裂纹密度检测方法进行调查和分析,提出了一种更为方便、快捷又节省企业用工支出的一种方法建议,即基于机器视觉的检测方法。
随着机器视觉飞速的发展,解决此问题以不在是难点。
未来的一年,本人将针对此问题进行进一步的研究。
关键词:减振器活塞杆;电镀表面;微裂纹;检测方式中图分类号:TJ765 文献标识码:B 文章编号:1671-7988(2019)02-127-03Review of Research on Detection Methods of Micro Cracks in Piston Rodof Automobile Shock AbsorberSu Chunyang1, Sun Xiaobang1, Wang Tianli1, Su Chengli2, Wang Suyan2(1.Automobile & Transportation Engineering College, Liaoning University of Technology, Liaoning Jinzhou 121001;2.Jinzhou Xingguang Metal Acquisition Station, Liaoning Jinzhou 121000)Abstract:This paper investigates and analyzes the causes and functions of micro cracks on the electroplated surface of piston rod of automobile shock absorber, which are often ignored at present, as well as the relatively backward detection method of micro crack density, and proposes a more convenient, quick and cost-effective method, i.e. the detection method based on machine vision. With the rapid development of machine vision, it is not difficult to solve this problem. In the coming year, I will do further research on this issue.Keywords: Shock absorber piston rod; Electroplated surface; Microcrack; Detection methodCLC NO.: TJ765 Document Code: B Article ID: 1671-7988(2019)02-127-03引言随着社会的发展,汽车已经成为目前必不可少的一种交通工具,如今人们在购买车辆时,不仅考虑汽车的动力性,而还会考虑汽车的舒适性,汽车悬架决定着汽车的舒适性。
活塞环镀铬层宏观裂纹解决方法
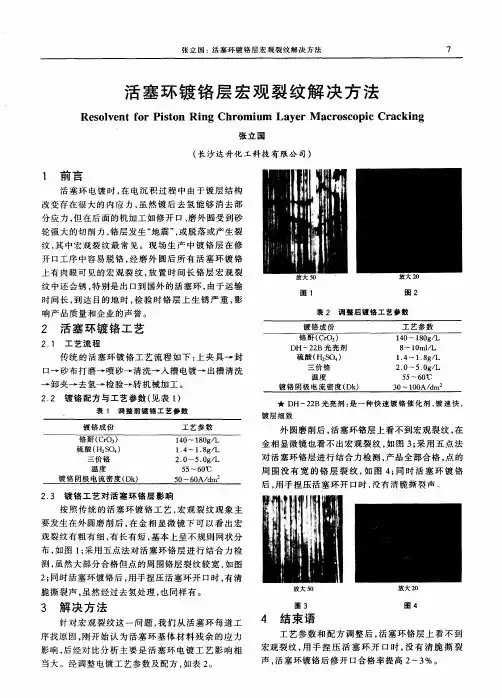
工 艺 参 数
1 H g5 8O1OC O d 8 几 旧 几 L 几 g/ g . . 外 圆磨 削后 , 活塞 环铬 层 上看不 到宏 观裂 纹 , 在
0~ ~ 一 ~ —一 l~ 4卜 ~如 2 O
金 相显微 镜 也看 不 出宏观 裂 纹 , 图 3 采 用 五 点 法 如 ;
当大 。经 调整 电镀 工艺参 数 及配方 , 如表 2 。
宏 观裂 纹 , 手 捏 压 活 塞 环 开 口时 , 有 清 脆 撕 裂 用 没 声 , 塞环 镀铬 后修 开 口合 格率提 高 2 %。 活 ~3
序找 原 因 , 刚开 始 认 为 活塞 环 基 体 材料 残 余 的应 力
影响 , 后经 对 比分 析 主要 是 活 塞 环 电镀 工 艺 影 响 相
表 1 调 整 前 镀 铬 工 艺 参 数
三 价 铬 温 度 镀 铬 阴 极 电 流 密 度 ( k D) ★ D H一2 B光 亮 剂 : 一 种 快 速 镀 铬 催 化 剂 , 速 快 , 2 是 镀 镀 层 细 致
镀 铬 成 份
铬酐 (r 3 CO ) 硫 酸 ( 2 O4 HS ) 三 价 铬
张 立 国
( 沙达升 化 工科 技 有 限公 司) 长
_ l 刖 舌
活塞 环 电镀 时 , 电沉 积过 程 中 由于镀 层 结 构 在
改变存 在很 大 的 内应 力 , 然镀 后 去氢 能 够 消 去 部 虽 分应 力 , 在后 面 的机加 工如 修开 口、 外 圆受 到砂 但 磨 轮强 大的 切 削力 , 铬层 发生 “ 地震 ” 或 脱 落或 产生 裂 , 纹 , 中宏 观裂 纹 最 常 见 。现 场 生 产 中镀 铬 层 在 修 其 开 口工 序 中容 易脱 铬 , 磨 外 圆后 所 有 活 塞 环 镀 铬 经
镀铬常见故障分析和纠正
镀铬常见故障分析和纠正1.铬层发花或发雾造成铬层发花或发雾的原因很多,其中大多是底镀层或其他外部原因引起的。
如镀镍液中糖精太多;镍层抛光时的线速度;抛光过的零件镀铬前表面有油或有抛光膏;镀镍出槽时形成双性电极;镀铬时挂具弹得不紧;铜锡合金底层中锡含量太高;镀铬时的温度太高;镀铬电源波形有问题或镀铬液中氯离子过多等。
分析故障时,可以取一批在其他镀铬液中套铬没有出现发花或发雾的零件浸入有故障的镀铬液中试镀,假使本单位没有其他镀铬液,可以将刚镀好的光亮镀镍(未经抛光)的零件,放在新配制的5%(重量)硫酸中浸2 min,进行充分的活化后直接套铬。
假如这样套铬所得的铬层良好,不出现发花或发雾现象,那么故障起源于镀铬以前,与镀铬液及镀铬电源无关。
如果起源于镀铬以前,就要根据各单位的具体情况采取不同的措施。
如采用光亮镀镍直接套铬时,应检查镀镍液中糖精是否太多;镀好光亮镍出槽时是否有双性电极现象,亮镍出槽到镀铬相隔的时间是否过长和镀铬前的硫酸活化液浓度是否太稀或过高。
镀镍液中糖精太多造成铬层发花的现象,一般在零件的尖端和边缘较明显。
这时可用电解的方法纠正n双性电极引起的铬层发花,有规则地出现在零件的一个侧面(即靠近镀镍出槽时另一阴极的侧面)。
这时要在镀镍出槽时关掉电源或把电流调至最小时取出零件,或者同时取出阴极上所有的零件进行检查和纠正。
零件镀好亮镍出槽到镀铬的时间相隔在2min之内,一般可以不必进行硫酸活化而直接套铬,若时间间隔在2min以上,那么最好用3%~5%的硫酸活化后套铬。
如果对活化液的浓度有怀疑时,可以按分析进行调整或更换新液。
假如是零件镀暗镍或半亮镍抛光后套铬,特别要注意抛光轮的大小和零件抛光后的除油和活化。
由于镍层容易钝化所以抛光时抛光轮太大、转速太快或操作者抛光时把零件压在抛光轮上的力量较大,都将使镍层在抛光时温度升高而钝化。
在钝化的镍层上套铬,会出现发花的现象。
这种现象夏天更容易出现。
抛光后的零件,必须经过除油和活化。
镀铬微裂纹.镀铬宏观裂纹.镀铬次裂纹.微孔铬
镀铬微裂纹.镀铬宏观裂纹.镀铬次裂纹.微孔铬.龟裂纹1,镀铬微裂纹(网状裂纹)一般来说,微裂纹结构,由一个高密度的狭窄,浅裂缝是可取的,因为存款往往有较低的压力,高润滑性,良好的耐磨性和耐蚀性更好。
网状裂纹2,镀铬宏观裂纹采用硬铬镀层这一种传统工艺。
虽然镀铬层硬度高,耐磨性也好,但镀层太薄,并且还存在细微裂纹并达基体。
另外一点,铬与铜的热膨胀系数相差比较大。
在高温下使用会出现更多横向裂纹。
在连铸过程中,钢水通过裂纹渗透到铜表面,又使其生产更多裂纹。
所以在钢水长时间腐蚀中,镀铬层会出现粉化及脱落现象,其耐磨性能大幅度下降,在铸坯过程中镀铬层很快被磨损掉,所以铬镀层的耐磨性能是很有限的,使用寿命比较短。
3,镀铬次裂纹镀硬铬后产生次裂纹现象但磨削过程中镀铬层表面会出现次裂纹现象,次裂纹会在产品后续的使用过程中变成宏观裂纹,导致镀铬层剥落,从而导致产品不能正常使用总结:镀铬裂纹主要分为两种:一种是发丝裂纹(hairline crack)也叫微裂纹,另一种是次裂纹(secondary crack)发丝裂纹是一种杂乱无章,无序出现的裂纹。
此种裂纹是允许存在的,对镀铬层的润滑,提高耐磨性具有很大的好处。
但裂纹的条数应在规定的范围内,一般情况下,质量好的镀铬层每厘米有400条以上裂纹,每厘米15条或少于15条的铬层是不可接受的图1为发丝裂纹的示意图4,微孔铬微孔铬层的形成在镍铁合金镀层上先镀一层光亮的含有固体微粒如二氧化硅(Si02)的镍封层,然后镀一层普通装饰铬。
由于均匀分布在镍封中的微粒不导电,微粒上镀不上铬,从而形成多孔的微孔铬。
5,镀铬龟裂纹(也叫次裂纹)铬层龟裂扩展到基体的例子机械加工将产生巨大的应力,同时也因强大的外力作用,造成晶格位错.在这样的基体金属表面上电镀铬层,氢原子极易渗入钢铁基体,产生化学应力腐蚀和氢脆,在随后的加工过程中,因为应力释放,导致镀铬层,甚至基体材料龟裂,形成网状龟裂纹。
镀铬微裂纹与宏观裂纹的比较1,微观裂纹是可取的,因为它保留了油和润滑油,减少摩擦在服务和延长穿着寿命。
活塞环槽镀铬层次裂纹产生原因及解决措施
K e y wo r d s:r i n g g r o o v e ;c h r o mi u m p l a t i n g ;s e c o n d a r y c r a c k
O 引 言
活 塞是 船舶 柴油 机 运动件 的重要 组成 部分 ,其 质 量 的好坏 直接 影 响着 船舶 柴油 机 的动力 性 能 、经 济 性能 和排 放性 能 。之前 的柴油 机 由于最 高燃 烧 压 力 、平 均有 效压 力等 性 能指标 较 低 .对 活塞 的要求 不 高 ,环槽 不进 行镀 铬也 可 以满 足使 用要 求 。随 着
摘
要 :针 对活 塞环槽 镀硬 铬后 产 生 次裂纹 现 象 ,对可 能 的 因素 如 :镀铬 层 厚度 、磨 削速度 、冷
却环 境 、磨 削量 、磨 削工 具等 进行 了分析 。分析 结果 表 明 :以上 因素 均对 次 裂 纹 的 产 生有 影 响 。
通过 改进 镀铬 层厚 度设 计 及 改进 工艺 方案 ,活 塞环槽 镀 铬 次裂 纹 问题 得到 解 决 。
Abs t r ac t : Co n c e r ni ng wi t h t h e s e c o n da r y c r a c k o f r i n g g r o o v e a f t e r c hr o mi u m p l a t i n g,i t s l i ke l y c a u s e s a r e s t u di e d,i n c l ud i n g t h e t h i c k n e s s o f c h r o mi u m pl a t i n g,g r i n di ng s p e e d,c o o l i n g e n v i r o n me n t ,g r i n d i n g c a pa c i t y a nd g r i nd i n g i n s t r u me nt .Th e a na l y s i s r e s u l t s s ho w t h a t t h e a b o v e r e a s o n s a l l h a v e i n lu f e nc e o n t h e s e c o n d a y r c r a c k. Th r o u g h i mp r o v e me n t o n t h i c k ne s s a n d p r o c e s s i n g t e c h n o l o g y,t h e c r a c k pr o b l e m
液压活塞杆无裂纹镀铬工艺技术解析
液压活塞杆无裂纹镀铬工艺技术解析传统的硬铬高硬度,在微观层面显示出的图案的裂缝学名微裂纹。
这些裂纹的大小,宽度和密度,由于浴中化学成分的差异和所使用的电镀参数变化。
在某些情况下,可能是有害的,这些裂缝。
安美特在90年代镀铬添加剂可以产生微裂纹400条。
腐蚀发生服务条件时,令存款基板是积极的环境。
作为通道的气氛,以获得对基体金属的裂缝。
事实上,腐蚀细胞形成在这些裂缝的底部,从而加速腐蚀。
这是常见的这些腐蚀的细胞以形成两个附近的裂缝,这实际上削弱了存款。
由此产生剥落的涂层附着力差,有时被误认为它实际上是一个腐蚀与自然裂纹结构相关的问题。
理想的情况下,,铬存款将有一个坚硬,无裂纹结构最接近基板和传统的微裂纹结构之上,以协助润滑。
早期尝试创建铬存款是免费的裂缝集中在传统浴化学;存款颜色暗淡,镀铬液必须温度大于70°而且很软。
无裂纹存款,因此,不能很好地适合于高磨损应用。
而且浪费能源。
Dw-032能够获得明亮和硬铬镀层,微裂纹2000条,在宏观讲实现镀铬无裂纹。
工艺优势:●板微裂纹,无裂纹和多相存款在同一水箱的能力。
●镀层厚度可达0.100“每边是可能的。
●硬度70 RC具有出色的亮度和耐磨性。
●耐腐蚀750小时的盐雾镀层厚度小于0.002“存款。
●极低的存款压力和高沉积率。
●优异的附着力,多相位存款无边界线。
●电流效率可达35%这种独特的工艺提供在同一水箱和同浴温度能否取得以下硬铬存款。
100%无裂纹100%微裂纹的多相位多相存款可以任意组合的无裂纹或微裂纹。
通常,多相存款,有一个无裂纹的碱和微裂纹的表面。
操作参数:执行保密协议后提供详细的工艺操作数据。
然而,以下列出将要使用的基本的工艺条件。
镀液材料最佳铬酸200-350G/L硫酸2-3DW-032催化剂1-3%(体积)。
DW-032镀铬添加剂10-20ml/l三价铬1-6g/l金属污染物<5.0克/升氯化物<20 PPM整流器:该工艺采用特殊的浴化学和操作条件配合一个开关电源整流器。