
自制内螺纹钻孔尺寸规定
文件编号xxxxx / JS xxx
自制内螺纹钻孔尺寸规定
(版次/修订:A/0)
批准:
审核:
编制:
2015-1-X 发布 201-1-X 实施
xxxxxxxxxx有限公司
前言
本规定是根据有关国家标准和行业标准,推荐优先采用的螺纹规格范围,考虑到设计和生产的需要而制定的。
本文规定了本公司常用的不同规格的自制内螺纹底孔直径、钻头直径及其公差,以保证连接扭矩,本规定作为设计和生产加工的依据。
本规定由XXXXXXX有限公司技术中心提出。
本规定由XXXXXXX有限公司技术中心归口管理。
本标准由XXXXXXX有限公司技术中心负责解释。
收件单位:准备 1份;焊装1份;总装1份;底盘1份;调试1份;
生产部1份;技术部1份;质保部1份;工机部1份;资料室1份
1 范围
本文规定了自制内螺纹底孔直径、钻头直径及其公差要求。
本规定适用于公司内,所有汽车产品自制内螺纹底孔的加工,(用以钻孔或冲孔方式而得到的螺纹底孔)。
公称直径相同的其它螺纹底孔,需用其它加工方法加工底孔时,可以参照使用。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。
本标准发布时,所示版本均为有效。
GB/T193 —1981 普通螺纹 直径与螺距系列 GB/T197 —1981 普通螺纹 公差与配合 3 螺纹底孔直径 3.1 螺纹底孔直径计算式
螺纹底孔直径可参照表 1 的公式计算,也可查表 2至表 3
表 1 加工普通螺纹底孔钻头直径 D 的计算公式
3.2 螺纹底孔直径表
表 2 粗牙常用螺纹攻丝前用的钻头直径(mm)
适 用 范 围
1
D = d – t
式中 d :螺纹的公称直径
t :螺距
(1) 螺距 t<1;
(2) 工件材料塑性较大; (3) 孔扩张量适中 2 D = d - (1.04~1.08)t
(1) 螺距 t<1;
(2) 工件材料塑性较小; (3) 孔扩张量较小。
螺 纹
钻头 直径 公称直径
螺 距 5H max 6H max 7H max 5H 、6H 、7H min 3 0.5 2.571 2.599 2.639 2.459 2.50 4 0.7 3.382 3.422 3.466 3.242 3.30 5 0.8 4.294 4.334 4.384 4.134 4.20 6
1
5.007
5.153
5.217
5.217
5.00
续表 2 粗牙常用螺纹攻丝前用的钻头直径(mm)
表 3 细牙常用螺纹攻丝前用的钻头直径(mm)
螺 纹
钻头 直径 公称直径 螺 距 5H max 6H max 7H max 5H 、6H 、7H min 8 1.25 6.859 6.912 6.982 6.647 6.80 10 1.5 8.612 8.676 8.751 8.376 8.50 12
1.752 10.371 10.441 10.531 10.106 10.2 14 2 1
2.135 12.210 12.310 11.835 12.0 16
2 14.135 14.210 14.310 13.835 14.0 18 2.5 15.649 15.744 15.854 15.294 15.5
20 2.5
17.649 17.744 17.854 17.294 17.5 22 2.5 19.649 19.744 19.854 19.294 19.5 24 3
21.152
21.252
21.382
20.754
21.0
螺 纹
钻头 直径 公称直径
螺 距
5H max 6H
max 7H
max 5H 、6H 、7H min 3 0.35 2.701 2.721 2.621 2.65 4 0.5
3.571 3.599 3.639 3.459 3.50 5
4.571 4.599 4.639 4.459 4.50 6 0.75
5.338
5.378 5.424 5.188 5.70 8 7.338 7.378 7.424 7.188 7.20 10 9.338 9.378 9.424 9.188 9.20 8 1.0
7.107 7.217 7.217 6.917 7.00 10 9.107 9.217 9.217 8.917 9.00 12 11.107 11.217 11.217 10.917 11.0 14 13.107
13.217 13.217 12.917 13.0 16 15.107 15.217 15.217 14.917 15.0 18 17.107 17.217 17.217 16.917 17.0 20 19.107 19.217 19.217 18.917 19.0 22 21.107 21.217 21.217 20.917 21.0 24 23.107 23.217 23.217 22.917 23.0 10 1.25
8.859
8.912 8.982 8.647 8.80 12 10.859 10.912 10.982 10.647 10.8 14 12.859 12.912 12.982 12.647 12.8 12 1.5
10.612
10.676 10.751 10.376 10.5 14 12.612 12.676 12.751 12.376 12.5 16
14.612
14.676
14.751
14.376
14.5
续表 3 细牙常用螺纹攻丝前用的钻头直径(mm)
螺 纹
钻头 直径 公称直径
螺 距
5H max 6H
max
7H
max 5H 、6H 、7H min 18 1.5
16.612
16.676 16.751 16.376 16.5 20 18.612 18.676 18.751 18.376 18.5 22 20.612 20.676 20.751 20.376 20.5 24 22.612 22.676 22.751 22.376 22.5 18 2.0
16.135
16.210 16.310 15.835 16.0 20 18.135 18.210 18.310 17.835 18.0 22 20.135 20.210 20.310 19.835 20.0 24
22.135
22.210
22.310
21.835
22.0。
钻孔攻丝标准规格表

钻孔攻丝标准规格表本标准规格表旨在为钻孔攻丝作业提供一套完整的规范和指南,以确保加工质量和效率。
以下是钻孔攻丝过程中的主要要素:●螺纹类型本标准规格表涉及以下螺纹类型:●三角形螺纹●矩形螺纹●梯形螺纹●锥形螺纹螺纹尺寸螺纹尺寸包括以下参数:●螺纹公称直径(大径、中径、小径)●螺纹螺距(单一、双、多线)●螺纹旋合长度钻孔尺寸钻孔尺寸包括以下参数:●钻头直径(根据螺纹类型和螺纹尺寸选择)●钻孔深度(根据螺纹类型和工件材料选择)●钻孔速度(根据工件材料和钻头类型选择)攻丝方法攻丝方法包括以下几种:●手攻丝:适用于小批量、小直径、小螺距的螺纹加工。
●机攻丝:适用于大批量、大直径、大螺距的螺纹加工。
●冷挤压攻丝:适用于高强度材料的螺纹加工。
●热挤压攻丝:适用于难加工材料的螺纹加工。
攻丝工具攻丝工具包括以下几种:●手攻工具:包括手用丝锥、板牙等。
●机攻工具:包括机用丝锥、板牙等。
●辅助工具:包括冷却液、润滑剂等。
表面处理表面处理包括以下几种:●镀层处理:如镀铬、镀锌等,以提高耐腐蚀性和美观度。
●抛光处理:如机械抛光、化学抛光等,以提高表面光滑度和美观度。
●其他处理:如喷涂、电泳等,以满足特殊需求。
螺纹精度根据实际需求和标准,螺纹精度可分为不同的等级。
常见的螺纹精度等级有:4H、6H、8H等。
在选择螺纹精度等级时,需考虑使用要求、工件材料、加工工艺等因素。
一般来说,高精度等级的螺纹适用于关键部位和高强度连接,而低精度等级的螺纹则适用于一般连接。
具体选择应根据实际需求确定。
8. 其他参数其他参数包括以下内容: (1)材料硬度:钻孔攻丝前应了解材料的硬度范围,以便选择合适的钻头和丝锥。
一般来说,软材料易加工,而硬材料则需选用高硬度钻头和丝锥。
(2)工件装夹:工件的装夹方式应确保稳定可靠,以便在钻孔攻丝过程中避免工件移动或偏移。
(3)冷却与润滑:钻孔攻丝过程中应使用冷却液和润滑剂,以降低切削温度,减少切削阻力,提高加工质量和效率。
各种螺纹加工前的底孔尺寸

螺纹直径d
螺距
p
螺纹内径
推荐钻头直径dT
螺纹直径d
螺距
p
螺纹内径
推荐钻头直径dT
Max
Min
Max
Min
M2
粗
0.4
1.677
1.567
1.6
M27
粗
3
24.132
23.752
23.9
细
0.25
1.809
1.729
1.75
细
2
25.135
24.835
24.9
M3
粗
0.5
2.599
2.459
2.5
61.8
7.257
69.850
65.204
60.557
3
31/2
67.9
68.1
7.257
76.200
71.554
66.907
31/4
31/4
73.6
73.8
7.815
82.550
77.546
72.542
31/2
31/4
79.8
80.0
7.815
88.900
83.896
78.892
33/4
3
85.4
14
18.90
1.814
20.955
19.793
18.631
G 5/8
14
20.80
22.911
21.749
20.587
G 3/4
14
24.30
26.441
25.279
24.117
G 7/8
14
28.10
钻套内孔的基本尺寸及公差配合的选择

钻套内孔的基本尺寸及公差配合的选择
①钻套内孔
钻套内孔(又称导向孔)直径的基本尺寸应为所用刀具的最大极限尺寸,并采用基轴制间隙配合。
钻孔或扩孔时其公差取F7或F8,粗铰时取G7,精铰时取G6。
若钻套引导的是刀具的导柱部分,则可按基孔制的相应配合选取,如H7/f7、H7/g6或H6/g5等。
②导向长度H
如图7-60所示,钻套的导向长度H对刀具的导向作用影响很大,H较大时,刀具在钻套内不易产生偏斜,但会加快刀具与钻套的磨损;H过小时,则钻孔时导向性不好。
通常取导向长度H与其孔径之比为:H/d=1~2.5。
当加工精度要求较高或加工的孔径较小时,由于所用的钻头刚性较差,则H/d值可取大些,如钻孔直径d<5mm时,应取
H/d≥2.5;如加工两孔的距离公差为±0.05mm时,可取H/d=2.5~3.5。
③排屑间隙h
如图7-61所示,排屑间隙h是指钻套底部与工件表面之间的空间。
如果h太小,则切屑排出困难,会损伤加工表面,甚至还可能折断钻头。
如果h太大,则会使钻头的偏斜增大,影响被加工孔的位置精度。
一般加工铸铁件时,h=(0.3~0.7)d;加工钢件时,h=(0.7~1.5)d;式中d为所用钻头的直径。
对于位置精度要求很高的孔或在斜面上钻孔时,可将h值取得尽量小些,甚至可以取为零。
攻螺纹前底孔直径的确定
(1)普通螺纹攻螺纹前底孔的钻头直径
(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径
(3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径。
螺纹钻孔底径计算
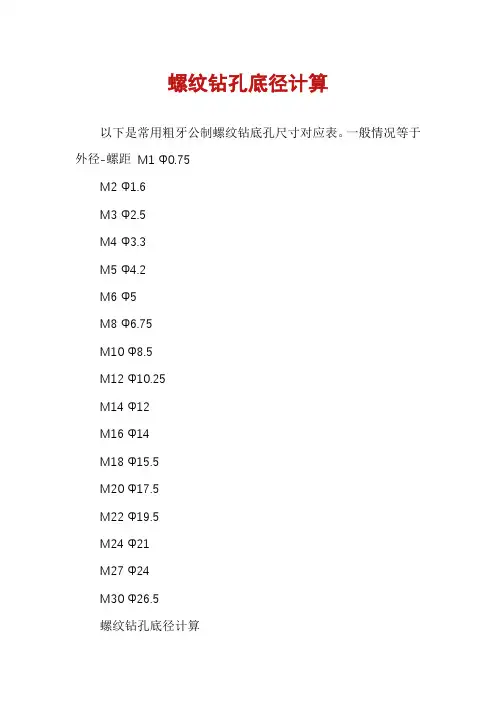
螺纹钻孔底径计算以下是常用粗牙公制螺纹钻底孔尺寸对应表。
一般情况等于外径-螺距M1 Φ0.75M2 Φ1.6M3 Φ2.5M4 Φ3.3M5 Φ4.2M6 Φ5M8 Φ6.75M10 Φ8.5M12 Φ10.25M14 Φ12M16 Φ14M18 Φ15.5M20 Φ17.5M22 Φ19.5M24 Φ21M27 Φ24M30 Φ26.5螺纹钻孔底径计算一般按下列公式:1.攻公制螺纹:螺距t1毫米,dz=d-tt>1毫米,dz=d-(1.04~1.06)t 式中t――螺距(毫米)dz――攻丝前钻孔直径(毫米)d――螺纹公称直径(毫米)2.攻英制螺纹:螺纹公称直径铸铁与青铜钢与黄铜3/16“~5/8" dz=25(d-1/n) dz=25(d-1/n)+0.1 3/4"~11/2" dz=25(d-1/n) dz=25(d-1/n) +0.2式中dz――攻丝前钻孔直径(毫米)d――螺纹公称直径(英寸)n――每英寸牙数首先,要知道螺纹的外径D,螺距T,螺纹底孔直径d=D-T。
攻螺纹前钻底孔直径和深度的确定以及孔口的倒角(1)底孔直径的确定丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p (螺距)塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)(2)钻孔深度的确定攻盲孔(不通孔)的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d普通螺纹底孔直径简单计算可按下式要攻丝的尺寸乘上0.85如:M3--2.4mmM4--3.1mmM5--4.2mM6--5.1mmM8--6.8mm公制螺纹的计算方法:底径=大径-1.0825*螺距英制螺纹的计算方法:底径=大径-1.28*螺距脆性材料钻孔直径D=d(螺纹外径)-1.1p(螺距)塑性材料钻孔直径D=d(螺纹外径)-p(螺距)除了以上的经验公司外,还要考虑螺纹的公差等级.普通公制螺纹用外径-螺距。
螺丝开孔规范Word编辑

螺 纹 规 格
(mm)
最小底孔直径
(mm)
最大底孔直径
(mm)
ST 3.9
3.24
3.29
ST 4.2
3.43
3.48
ST 4.8
4.015
4.065
ST 5.5
4.735
4.785
ST 6.3
5.475
5.525
5.3.6螺钉、自攻钉用沉孔尺寸:
a.沉头、半沉头螺钉用沉孔尺寸: 单位:mm
M 6
d2
6.0+0.22
10.0+0.22
11.0+0.27
t≈
4.6
5.7
6.8
d1
4.5+0.18
5.5+0.18
6.6+0.22
检验:按图样和本章规定进行检验。
5.3.2螺钉底孔直径、偏差及钻头直径: 单位:mm
螺纹规格
螺 距
底孔直径、偏差
钻头直径
M 5
0.8
4.2+0.09
4.2
M 6
1.0
5.0+0.12
5.0
M 8
1.25
6.7+0.17
6.7
5.3.3螺栓、螺钉用通孔尺寸: 单位:mm
螺 纹 规 格
d (mm)
通 孔 直 径
d1(mm)
M 4
4.5+0.18
螺 纹 规 格
M 4
M 5
M 6
d2
9.6+0.22
10.6+0.27
12.8+0.27
t≈
2.7
2.7
3.3
d1
4.5+0.18
5.5+0.18
超全螺纹攻牙钻孔直径和滚造直径对照表,值得收藏!
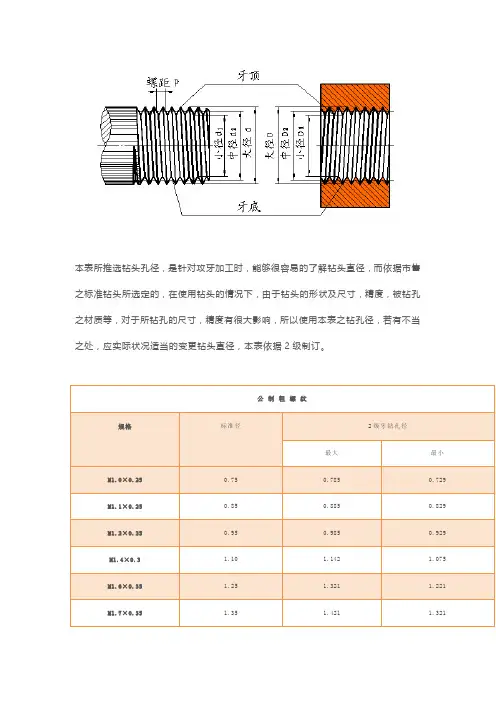
M17×1.0
16.00
16.153
15.917
M18×2.0
16.00
16.210
15.835
M18×1.5
16.50
16.670
16.376
M18×1.0
17.00
17.153
16.917
M20×2.0
18.00
18.210
17.835
M20×1.5
18.50
18.676
18.376
39.50
39.827
38.964
2 -4-1/2
45.20
45.593
44.679
英制螺纹
规格
钻孔径
硬材
软材
W1/8 - 40
2.65
2.60
W5/32 - 32
3.25
3.20
W3/16 - 24
3.75
3.70
W1/4 - 20
11.938
11.709
9/16 -28
13.20
13.386
13.132
5/8 -24
14.80
14.986
14.732
3/4 -20
17.80
17.958
17.678
7/8 -20
21.00
21.133
20.853
1 -20
24.00
24.308
24.028
美 制 粗 螺 纹
规格(UNC)
标准径
1.40
1.421
1.383
M1.7×0.2
1.45
1.500
1.460
M1.8×0.2
1.60
螺纹钻孔,底径表
螺纹底孔直径一、螺纹底孔直径计算式螺纹底孔直径可参照表1、表2的公式计算,也可查表3至表11。
表1 加工米制普通螺纹底孔钻头直径D的计算公式适用范围1D = d – t式中 d:螺纹的公称直径t:螺距(1)螺距t<1;(2)工件材料塑性较大;(3)孔扩张量适中。
2 D = d – (1.04~1.08)t (1)螺距t<1;(2)工件材料塑性较小;(3)孔扩张量较小。
表2 加工英制螺纹底孔钻头直径的计算公式(mm)螺纹公称直径(英寸)铸铁与青铜 钢与黄铜3/16"~5/8" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.1 3/4"~1 1/2" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.2注:n—每英寸牙数·2·二、螺纹底孔直径表表3 米制粗牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径1 1.2 1.6 2 2.5 34568 10 12 14 16 18 20 22 24 0.250.250.350.40.450.50.70.811.251.51.75222.52.52.530.7850.9851.3011.6572.1122.5713.3824.2945.0076.8598.61210.37112.13514.13515.64917.64919.64921.1521.3211.6792.1382.5993.4224.3345.1536.9128.67610.44112.21014.21015.74417.74419.74421.2522.6393.4664.3845.2176.9828.75110.53112.31014.31015.85417.85419.85421.3820.7290.9291.2211.5612.0132.4593.2424.1344.9176.6478.37610.10611.83513.83515.29417.29419.29420.7540.750.951.251.602.052.503.304.205.006.808.5010.212.014.015.517.519.521.0·3·表4 米制细牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2.5 3 0.352.2012.7012.2212.7212.1212.6212.152.654 5 0.53.5714.5713.5994.5993.6394.6393.4594.4593.504.5068 10 0.755.3387.3389.3385.3787.3789.3785.4247.4249.4245.1887.1889.1885.707.209.208 10 12 1416 18 20 22 24 17.1079.10711.10713.10715.10717.10719.10721.10723.1077.2179.21711.21713.21715.21717.21719.21721.21723.2177.2179.21711.21713.21715.21717.21719.21721.21723.2176.9178.91710.91712.91714.91716.91718.91720.91722.9177.009.0011.013.015.017.019.021.023.01012 14 1.258.85910.85912.8598.91210.91212.9128.98210.98212.9828.64710.64712.6478.8010.812.812141516 18 20 22 1.510.61212.61213.61214.61216.61218.61220.61210.67612.67613.67614.67616.67618.67620.67610.75112.75113.75114.75116.75118.75120.75110.37612.37613.37614.37616.37618.37620.37610.512.513.514.516.518.520.5·4·螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2425 1.522.61223.61222.67623.67622.75123.75122.37623.37622.523.518 20222425 216.13518.13520.13522.13523.13516.21018.21020.21022.21023.21016.31018.31020.31022.31023.31015.83517.83519.83521.83522.83516.018.020.022.023.0表5 英国标准粗牙惠氏螺纹B、S、W攻丝前用的钻头直径(mm)钻 头 直 径公称直径 (英寸) 每英寸牙数铸铁、青铜、黄铜钢、可锻铸铁3/16 1/45/16 3/81/25/83/47/811 1/8 1 1/4 1 1/2 1 3/4 2 242018161211109877654 1/23.85.16.68.010.613.616.619.622.325.028.234.039.545.33.95.26.78.110.713.816.819.722.525.228.434.239.745.6·5·表6 英寸制统一粗牙螺纹UNC 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.1 No.2 No.3 No.4 No.5 64 56 48 40 40 0.397 0.454 0.529 0.635 0.635 1.5821.8722.1462.3852.697 1.5821.8722.1462.3852.697 1.4251.6941.9412.1562.487 1.55 1.85 2.10 2.35 2.65 No.6 No.8 No.10 No.12 1/4 32 32 24 24 20 0.794 0.794 1.058 1.058 1.270 2.8963.5313.9624.5975.268 2.8963.5283.9504.5905.250 2.6423.3023.6834.3434.976 2.85 3.50 3.90 4.60 5.10 5/16 3/8 7/16 1/2 9/16 18 16 14 13 12 1.411 1.588 1.814 1.954 2.117 6.7848.1649.55011.01312.456 6.6808.0829.44110.88112.301 6.4117.8059.14910.58411.996 6.60 8.00 9.40 10.80 12.20 5/8 3/4 7/8 1 1 1/8 11 10 9 8 7 2.309 2.540 2.822 3.175 3.629 13.86816.83319.74822.59825.34913.69316.62419.52022.34425.08213.37616.29919.16921.96324.64813.50 16.50 19.50 22.25 25.00 1 1/4 1 3/8 1 1/2 1 3/4 2 7 6 6 5 4 1/23.6294.233 4.2335.080 5.64428.52431.12034.29539.81445.59828.25830.85134.02639.56045.36727.82330.34333.51938.95144.68928.00 30.75 34.00 39.50 45.00·6· 表7 英寸制统一细牙螺纹UNF 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.0 No.1 No.2 No.3 No.4 80 72 64 56 48 0.318 0.353 0.397 0.454 0.529 1.3061.6131.9132.1972.459 1.3061.6131.9132.1972.459 1.1811.4731.7552.0242.271 1.25 1.55 1.90 2.15 2.40 No.5 No.6 No.8 No.10 No.12 44 40 36 32 28 0.577 0.635 0.706 0.794 0.907 2.7413.0233.6074.1664.724 2.7413.0123.5974.1684.717 2.5502.8193.4043.9624.496 2.70 2.95 3.50 4.10 4.70 1/4 5/16 3/8 7/16 1/2 28 24 24 20 20 0.907 1.058 1.058 1.270 1.270 5.5807.0388.62610.03011.618 5.5636.9958.5659.94711.524 5.3676.7928.3799.73811.326 5.50 6.90 8.50 9.90 11.50 9/16 5/8 3/4 7/8 1 18 18 16 14 12 1.411 1.411 1.588 1.814 2.117 13.08414.67117.68920.66323.56912.96914.55417.54620.49323.36312.76114.34817.33020.26223.10912.90 14.50 17.50 20.40 23.25 1 1/8 1 1/4 1 3/8 1 1/2 12 12 12 122.117 2.117 2.117 2.11726.74429.91933.09436.26926.53829.71332.88836.06326.28429.45932.63435.80926.50 29.50 32.75 36.00·7·表8 GB7307-87、ISO228/1-1982非螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 5/8 3/4 7/8 1 1 1/4 1 1/2 1 3/4 2 28 19 19 14 14 14 14 11 11 11 11 110.907 1.337 1.337 1.814 1.814 1.814 1.814 2.309 2.309 2.309 2.309 2.3098.848 11.890 16.395 19.172 21.128 24.658 28.418 30.931 39.592 45.485 51.428 75.2968.566 11.445 14.950 18.631 20.587 24.117 27.877 30.291 38.952 44.845 50.788 56.5568.80 11.80 15.25 19.00 21.00 24.50 28.25 30.75 39.50 45.00 51.00 57.00·8· 表9 GB7306-87、ISO7/1-1982用螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 3/4 1 1 1/4 1 1/2 2 28 19 19 14 14 11 11 11 110.907 1.337 1.337 1.814 1.814 2.309 2.309 2.309 2.3098.637 11.549 15.054 18.773 24.259 30.471 39.132 45.025 56.8368.495 11.341 14.846 18.489 23.975 30.111 38.772 44.665 56.4768.60 11.50 15.00 18.50 24.00 30.25 39.00 45.00 56.50·9·表10 美标(NPT、NPSC)管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/2 21/6427/649/1611/1657/641 1/21 15/321 23/322 3/162 19/32*0.240*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7192.1882.5947/169/1645/6429/321 9/641 31/641 47/642 13/642 5/8*0.246*0.332*0.438*0.562*0.703*0.906*1.1411.4841.7342.2032.6251/411/327/1637/6423/3259/641 5/321 1/21 3/42 7/322 21/32*0.250*0.344*0.438*0.578*0.719*0.922*1.1561.5001.7502.2192.656注:*为美国标准麻花钻尺寸·10·表11 美标(NPTF、NPSI)干密封管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/23 21/6427/649/1611/1657/641 1/81 15/321 45/642 3/162 19/323 7/32*0.234*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7032.1882.5943.2197/1627/6445/6459/641 5/321 1/21 47/642 7/322 41/643 17/64*0.246*0.339*0.436*0.578*0.703*0.922*1.1561.5001.7342.2192.6413.2661/4*11/3227/6423/32*59/641 5/32*0.250*0.344*0.444*0.578*0.719*0.922*1.156注:*为美国标准麻花钻尺寸。
螺纹攻丝,钻孔大小,底径,规格
2级牙钻孔径
最大
最小
0.821
0.783
0.921
0.883
1.021
0.983
1.221
1.183
1.421
1.383
1.500
1.460
1.621
1.583
1.785
1.729
1.985
1.929
2.061
2.001
2.221
2.121
2.246
2.186
2.721
2.621
3.221
3.121
公 制 细螺纹
规格
M16x1.0 M17x1.5 M17x1.0 M18x2.0 M18x1.5 M18x1.0 M20x2.0 M20x1.5 M20x1.0 M22x2.0 M22x1.5 M22x1.0 M24x2.0 M24x1.5 M24x1.0 M25x2.0 M25x1.5 M25x1.0 M26x1.5 M27x2.0 M27x1.5 M27x1.0 M28x2.0 M28x1.5 M28x1.0 M30x3.0 M30x2.0 M30x1.5 M30x1.0 M32x2.0 M32x1.5 M33x3.0 M33x2.0 M33x1.5 M35x1.5 M36x3.0 M36x2.0 M36x1.5
标准径
6.50 8.50 11.40 15.00 18.50 24.00 30.20 38.80 44.80 56.5
钻孔径
最大
最小
6.632
6.490
8.637
8.495
11.549
11.341
15.054
14.846
18.773
18.489
螺丝开孔规范(仅限借鉴)
螺丝开孔规范(仅限借鉴)5.3.2螺钉底孔直径、偏差及钻头直径:单位:mm螺纹规格螺距底孔直径、偏差钻头直径M 5 0.8 4.2+0.09 4.2M 6 1.0 5.0+0.12 5.0M 8 1.25 6.7+0.17 6.7 5.3.3螺栓、螺钉用通孔尺寸:单位:mm 螺纹规格d (mm)通孔直径d1(mm)M 4 4.5+0.18M 5 5.5+0.18M 6 6.6+0.22M 8 9.0+0.22M 10 11.0+0.27M 12 13.5+0.27M 14 15.5+0.275.3.4铆钉用通孔尺寸:单位:mm铆钉公称直径d(mm) 3.0 3.5 4.0 5.0通孔直径(mm) 3.1+0.18 3.6 +0.18 4.1 +0.18 5.2 +0.18 5.3.5自攻钉底孔直径:单位:mm螺纹规格(mm)最小底孔直径(mm)最大底孔直径(mm)ST 3.9 3.24 3.29ST 4.2 3.43 3.48ST 4.8 4.015 4.065ST 5.5 4.735 4.785ST 6.3 5.475 5.525 5.3.6螺钉、自攻钉用沉孔尺寸:a.沉头、半沉头螺钉用沉孔尺寸:单位:mm螺纹规格M 4 M 5 M 6d 29.6+0.2210.6 +0.2712.8 +0.27t≈ 2.7 2.7 3.3d 1 4.5 +0.18 5.5 +0.18 6.6 +0.22α90°-2°b.沉头、半沉头自攻螺钉用沉孔尺寸:单位:mm螺纹规格ST 3.9 ST 4.2 ST 4.8 ST 5.5 ST6.3d 29.1 +0.229.4 +0.2210.4 +0.2711.5 +0.2712.6 +0.27t≈ 2.5 2.6 2.8 3.0 3.2d 1 4.1 +0.18 4.5 +0.18 5.1 +0.18 5.8 +0.18 6.7 +0.22α90°-2°5.3.7圆柱头螺钉用圆柱头沉孔尺寸:圆柱头螺钉用圆柱头沉孔尺寸单位:mm 螺纹规格M 4 M 5 M 6d 2 6.0+0.2210.0+0.2211.0+0.27t≈ 4.6 5.7 6.8d 1 4.5 +0.18 5.5 +0.18 6.6 +0.22检验:按图样和本章规定进行检验。
塑胶自攻螺丝底孔标准
塑胶自攻螺丝底孔标准
塑胶自攻螺丝底孔标准因螺纹规格和材料类型而异。
根据不同的规格和材料类型,需要采用不同的底孔直径。
以下是常用的一些规格和材料类型的底孔直径范围:
ST2.9:最小底孔直径为2.5毫米,最大底孔直径为2.7毫米。
ST3.5:最小底孔直径为3.1毫米,最大底孔直径为3.3毫米。
ST4.2:最小底孔直径为3.8毫米,最大底孔直径为4.0毫米。
ST4.8:最小底孔直径为4.4毫米,最大底孔直径为4.6毫米。
ST5.5:最小底孔直径为5.0毫米,最大底孔直径为5.2毫米。
ST6.3:最小底孔直径为6.0毫米,最大底孔直径为6.2毫米。
请注意,以上仅为常用规格和材料类型的底孔直径范围,实际应用中可能还有其他规格和材料类型需要采用不同的底孔直径。
因此,建议在具体应用中根据实际情况进行测量和确定底孔直径。