
多工位级进模与冲压自动化
1)材料的形状,如卷料(带料)、毛坯(半成品)、板料、条料 和棒料
2)加工的方法和工序的组合,如单工序、复合工序和连续 加工。
3)工序的顺序。
以上六个组成部分在使用时相互联系,同步、协调地完成
整个自动冲压过程,此外,在自动冲压系统中,还设置有废 料处理、润滑等系统。 2.附属单元
在冲压生产自功化系统中,要实现从模具、材料的选择
到产品收集入库全过程的自动化需增设一些附属机构。附属 单元有以 Nhomakorabea三方面:
2.附属单元
在冲压生产自功化系统中,要实现从模具、材料的选择到产 品收集入库全过程的自动化需增设一些附属机构。附属单元 有以下三方面:
(3)保护设备的信息 保护设备的信息是指提供给生产线 设备的保护、维修信息。通过这个信息系统,可以诊断出设 备维修的部位,选择最佳的维修方案,以最短的时间保质地 完成维修工作。
(4)工厂的信息集中化 这是一个工厂信息的总体,集管理、 控制、操作、设计为一体,通过信息指令来控制、管理生产 。各种各样的信息全部集中到中央控制室,然后通过整理、 分类、分析、决策并作出处理。
一、冲压生产自动化的组成单元 1.加工单元
加工单元是自动冲压加工系统的核心,由以下几部分组成: (1)供料装置 供料装置在自动冲压系统中,具有对原材 料、半 成品毛坯进行供给、校直、整理、 定向和导向等功能。 (2)送料装置 送料装置是将供料装置中供出的原材料或 半成品,以一定的规律,间歇地逐个送到加工工作位置,通 过冲压设备完成零件的冲压。送料装置又可分为二种:原材 料为卷料、板料或条料的送料装置,称一次加工送料装量;原 材料为单个毛坯或半成品的送料装置,称二次加工送料装置。 (3)加工工作位置 对材料和半成品进行冲压成形,由压 力机和模具共同完成,而且它们和前后装置相互联系,同步 进行工作。加工工作装置的主体是模具,它具有导向、定位、 暂时制动、冲压、卸料、理件和出件等功能。
三、冲压加工自动化的方式
1.连续加工法
(4)输送传递机构 多工位级进模冲压或多机生产线中,各 工位间或压力机与压力机间的生产联系,需要输送传递机构 来进行输送传递。 (5)动作控制装置 动作控制装置是使整个系统的机构传动 一体化,使得生产过程中的供科、送科、冲压过程、产品零 件或废料的退出等动作同步、协调。 (6)检测保护装置 检测保护装置的目的,是对生产系统中 出现的异常情况自动报警,直至停机。
(1)简单生产线的信息: 简单生产线的信息是自动化生产过 程中操作加工指令、操作监测仪表和自动控制指令的组合。
机器在实际的运行过程中,通过信息系统进行资料的检索和 信息的反馈,得到生产管理的信息源。
(2)保证质量的信息: 在冲压生产自动化系统中,检测 工序也应该是自动化的。通过自动检测能及时地发现异常情 况,命令生产线停止工作。掌握了这些异常情况的信息,对 于探索它们的原因、采取办法消除,保证产品的合格率和生 产线的正常运行非常重要。
2)半成品坯件在后续工序加工中,往往选择二次加工送料 装置。二次加工的送料一般采用料匣和料斗,在一定的时间间 隔内,按—定的工作节拍,把坯料送到模具的加工位置。在送 入模具前,还需要理件、定向等附加机构来进行前置处理。它 包括有闸门式、转盘式、摆杆式、振动式等送料装置。
3)在加工结束后,为将冲压制品和废料从模具中清除,应 设置出件、退料装置。这些装置的操作,常利用零件自身的重 量、机械反冲装置、气体或液体压缩装置和机械手来实现。
(3)工作协调装置: 工作协调装置是对模具的选择、装卸、 材料的选择和装卸以及冲压过程的动作起调整、协调作用。 采用电子技术,对模具的选择到产品零件入库实现全过程自 动控制。
以上三方面,构成冲压全自动生产的分系统,是自动冲 压系统的组成部分。其中还应有许多新技术等待着去开发和 完善。
3.信息单元
随着计算机技术的迅速发展,利用计算机对冲压生产过 程的信息进行分析和处理,直接控制冲压生产,是冲压生产 的发展方向。信息单元主要包括以下内容;
书名:多工位级进模与冲压自动化 ISBN: 9787111369752 作者:段来根 出版社:机械工业出版社 本书配有电子课件
第三章 冲压生产自动化
第一节 冲压生产自动化组成单元
1. 冲压生产自动化的条件:进行冲压自动化生产,应根据冲 压 产品的尺寸、形状和生产纲领等因素,来决定使用冲压生产 自动化的程度,使之构成一个系统,来满足冲压自动化生产的 要求。
以上这些构成了现代冲压生产自动化的信息系统。
二、冲压生产自动化组成单元的选择
在进行冲压自动化设计时,需选择一个合理的组成单元。 选择的依据是生产的产品、生产批量和被加工材料三要素, 根据这三个要素,大体可以确定出送料的方式和自动化的形 式一般有如下一些选择:
❖ 1)被加工材料为卷料、条料和板料时,往往选择一次加工送 料装置。它包括有辊轴式夹持式和钩式送料装置以及一些附 带的矫直机构等。
4)冲压设备的类型和数量。
5) 一般的自动化加工系统的组成,如图3—1所示。
6) 随着压力机滑块的上下往复运动,各机构作周期性的、 单纯重复的动作。在—定的时间和确定的位置上,机构完成 供料和送料,将原材料或单个毛坯送到模具的工作位置,完 成产品零件的加工和零件的取出。整个过程中的供料、送料 和取件等动作要求完全同步。要设计一个合理的自动冲压加 工系统,就是对上述机构进行有选择的组合。
(1)模具的交换装置和附带机构: 模具被保管在模具库, 在模具库和工作车间设有模具自动交换、安装机构。根据冲 压加工的产品,从模具库中取出冲压模具运到生产车间。在 生产车间利用模具自动交换安装机械,把模具安装到压力机 上然后进行试冲。产品生产完后,模具被取下送入模具库。
(2)材料自动更换装置: 这种装置能根据产品的要求, 在库房中选择材料的种类;生产结束后还能自动地收集产品 和余料。
本科毕业设计论文[多工位级进模设计]

第一章概论1.1 级进模概述一个冲压零件,如用简易模具冲制,一般来说,每项冲压工序,如冲裁(冲孔、冲切或落料)、弯曲、拉深、成型等,就需要一副模具。
这对于一个比较复杂的冲压零件来说,则需要几副模具才能完成。
因此这种简易模具的生产效率,相对来说仍是较低的。
对于大批料生产的定型产品,用简易模具进行生产是极不适应的。
多工位级进模是冷冲模的一种。
级进模又称跳步模,它是在一副模具内,按所加工的零件分为若干个等距离工位,在每个工位上设置一定的冲压工序,完成冲压零件的某部分加工。
被加工材料(一般为条料或带料)在控制送进距离机构的控制下,经逐个工位冲制后,便得到一个完整的冲压零件(或半成品)。
这样,一个比较复杂的冲压零件,用一副多工位级进模即可冲制完成。
在一副多工位级进模中,可以连续完成冲裁、弯曲、拉深、成型等工序。
一般地说,无论冲压零件的形状怎样复杂,冲压工序怎样多,均可用一副多工位级进模冲制完成。
多工位级进模的结构比较复杂,模具制造精度高,这对模具设计者来说需要考虑的内容很多,尤其是级进模条料排样图的设计,模具各部分结构的考虑等都是十分重要的。
级进模,尤其是多工位级进模,配合高速冲床,实现高速自动化作业,能使冲压生产料率大幅度提高。
它在提高生产效率、降低成本、提高质量和实现冲压自动化等方面有着非常现实的意义。
多工位级进模可以对于一些形状十分复杂的冲压件进行冲裁、弯曲、拉深、成形加工。
对大批量生产的冲压零件尤其应当采用多工位级进模进行冲制。
1.2 级进模特点及其现状级进模是在压力机一次行程中完成多个工序的模具,它具有操作安全的显著特点,模具强度较高,寿命较长。
使用级进模便于冲压生产自动化,可以采用高速压力机生产。
级进模较难保证内、外形相对位置的一致性。
多工位级进模冲压工艺具有生产效率高,材料利用率高,冲压设备比较简单,对操作工人技术等级要求不高等优点,所以在工业生产中,应用广泛,并已成为不可缺少的重要加工手段之一。
级进模

级进模一、绪论1、级进模指模具上沿被冲原材料的直线送进方向,具有至少两个或两个以上工位,并在压力机的一次行程中,在不同的工位上完成两个或两个以上的冲压工序的冲模。
2、级进模具有结构复杂、制造难度大、精度高、寿命长和生产率高等特点,是我国重点发展的精密冲模。
3、冲压生产自动化:既可改善劳动条件、减轻工人劳动强度,确保生产安全,提高劳动生产率和产品质量,而且还能降低原材料消耗,节省设备投资,降低产品成本。
4、自动模是冲压生产自动化最基本也是最重要的单元。
它具有独立完整的送料、定位、出件和动作控制机构,在一定时间内不需要人工进行操作而自动完成冲压工作的冲模。
5、自动模、多工位级进模:在冲压过程中凸模平稳、精确,就需要卸料板对凸模起导向和保护作用,而卸料板也大多采用带滚珠式导柱导向。
6、自动模、多工位级进模有自动送料装置,送料精度高,送料步距能精确调整。
目前常用夹持式、滚动式、离合器的辊式、凸轮辊式、摆动辊式等送料装置。
7、自动模、多工位级进模特点:1)、适用于制件的大批量生产,冲压精度高。
2)、冲制件质量可靠、稳定,即制件尺寸的一致性好。
3)、由于有自动送料和自动出件等装置,尤其是多工位级进模,适合于高速压力机上进行自动化冲制。
也最适于卷、带料供料,可以实现自动化生产。
4)、级进模可以完成冲裁、弯曲、拉伸、成型等工序,效率比复合模更高,且在级进模上工序可以分散,任意留出空位,故不存在复合模的最小壁厚问题,因而保证了模具的强度,延长了模具的使用寿命。
5)模具综合技术含量高。
模具主要采用镶拼是结构且具有互换性,使模具维修方便,更换迅速、可靠。
有的模具采用超硬材料制造,模具寿命长。
6)自动模、多工位级进模结构复杂,制造精度高,制造周期长,成本高。
7)、自动模、多工位级进模对冲压设备的要求是刚性要足够高和精度要足够好,而且滑块要能长期承受较大的侧向力,一旦发生故障,压力机有急停功能。
对带料的要求是料厚尺寸,料宽尺寸要求必须一致,应在规定的公差范围之内。
多工位级进冲压工艺及模具设计
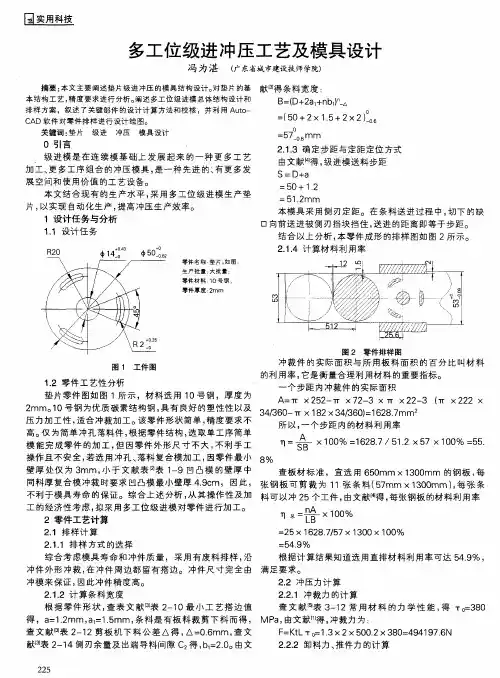
5 I . 0- 1 2 -
2 14 计 算材 料 利用率 ..
零 件 名 称 : 片 , 图 垫 如
生产批量 : 大批 量 :
零件材料 1 0号 钢 , 零 件 厚 度 :m m 2
图 2 零 件 排 样 图
图 1 工件 图
冲 裁 件 的实 际面 积 与所 用板 料 面积 的百 分 比叫材 料
不利于 模具 寿 命 的保 证。综 合 上述 分析 , 其操 作性 及加 料可 以 冲 2 从 5个 工件 , 由文 献[ , 张钢板 的材 料利用 率 4 每 1 得 工 的经 济性 考虑 , 采用 多工位 级进模 对零件进 行加 工。 拟
2 零件 工艺 计算
21 排样计 算 .
=
1 总= 1
× 1 0% 0
L n
2 6 87 5 3 0×1 0% 5X 1 2 ./ 7X1 0 0
5 . 4 9%
211排 样 方式 的选择 ..
=
综 合 考虑模 具 寿命 和 冲件质 量 ,采 用 有废料 排样 , 沿 根 据计 算 结果知 道选 用直排材 料利 用率 可达 5 .% , 49 冲 件 外形 冲裁 , 冲件 周边 都 留有搭 边。 冲 件尺 寸 完全 由 满足 要 求。 在 冲模 来 保证 , 因此冲件 精度 高。 22 冲压 力计 算 -
213 确 定步 距 与定距定 位 方式 .. 由文 献 , 得 级进 模送 料步距
S =D+ a
=
பைடு நூலகம்
本文 结合 现 有 的生产水 平 , 用 多工位 级进 模 生产 垫 采 51. m 2m 片, 以实现 自动 化生 产 , 高 冲压 生 产效率 。 提 本模 具采 用 侧刃定 距。 在条 料送 进过 程 中 , 下 的缺 切 1设 计任 务与 分析 口向前送 进被 侧刃挡块 挡住 , 进 的距 离 即等于步 距。 送 11 设计 任 务 . 结合 以上 分析 , 本零件 成形 的排样 图如 图 2所 示。
多工位级进模
多工位级模(连续模)的设计1 概述多工位级进模是在普通级进模的基础上发展起来的一种高精度、高效率、长寿命的模具,是技术密集型模具的重要代表,是冲模发展方向之一.这种模具除进行冲孔落料工作外,还可根据零件结构的特点和成形性质,完成压筋、冲窝、弯曲、拉深等成形工序,甚至还可以在模具中完成装配工序。
冲压时,将带料或条料由模具入口端送进后,在严格控制步距精度的条件下,按照成形工艺安排的顺序,通过各工位的连续冲压,在最后工位经冲裁或切断后,便可冲制出符合产品要求的冲压件。
为保证多工位级进模的正常工作,模具必须具有高精度的导向和准确的定距系统,配备有自动送料、自动出件、安全检测等装置。
所以多工位级进模与普通冲模相比要复杂,具有如下特点:(1) 在一副模具中,可以完成包括冲裁,弯曲,拉深和成形等多道冲压工序;减少了使用多副模具的周转和重复定位过程,显著提高了劳动生产率和设备利用率。
(2) 由于在级进模中工序可以分散在不同的工位上,故不存在复合模的“最小壁厚”问题,设计时还可根据模具强度和模具的装配需要留出空工位,从而保证模具的强度和装配空间.(3) 多工位级进模通常具有高精度的内、外导向(除模架导向精度要求高外,还必须对细小凸模实施内导向保护)和准确的定距系统,以保证产品零件的加工精度和模具寿命. (4)多工位级进模常采用高速冲床生产冲压件,模具采用了自动送料、自动出件、安全检测等自动化装置,操作安全,具有较高的生产效率。
目前,世界上最先进的多工位级进模工位数多达50多个,冲压速度达1000次/分以上.(5)多工位级进模结构复杂,镶块较多,模具制造精度要求很高,给模具的制造、调试及维修带来一定的难度。
同时要求模具零件具有互换性,在模具零件磨损或损坏后要求更换迅速,方便,可靠.所以模具工作零件选材必须好(常采用高强度的高合金工具钢、高速钢或硬质合金等材料),必须应用慢走丝线切割加工、成型磨削、坐标镗、坐标磨等先进加工方法制造模具。
论述多工位级进模的使用条件

论述多工位级进模的使用条件作者:杨天昊来源:《硅谷》2013年第01期摘要:多工位级进模是精密、高效、长寿命的先进模具,具有生产效率高,质量可靠,操作安全、经济效益好等诸多优点,但是在多工位级进模的使用过程时,也是有限制条件的,主要论述使用多工位级进模的条件。
关键词:冲压;多工位级进模;使用条件0 前言随着我国经济的飞速发展,产品种类越来越多,对冲压模具的需求也越来越多,对模具工业的要求越来越高,尤其是形状复杂,外形尺寸很小,材料极薄的冲压零件,对模具的要求很高,越来越多的采用多工位级进模成形,以提高冲件质量和劳动生产率,降低生产成本。
多工位级进模具有冲压精度高,冲件质量稳定、可靠,易于实现自动化生产,寿命长,生产效率高等诸多优点,是先进冲压技术的重要标志,是当代先进模具的代表。
虽然,多工位级进模具有上述诸多优点,但其结构复杂,制造技术要求高,同时还受压力机、板料、生产批量等条件的限制,因此,在使用多工位级进模时,还需要符合下面的条件,更好的发挥多工位级进模的作用。
下面是在使用多工位级进模的条件。
1 合格模具现在许多模具都是委托专业模具厂进行设计、制造或引进,一般用户只是使用模具。
所谓合格,应该是具有一定精度、一定功能并能实现稳定、连续、正常生产。
用户在接收模具时,必须严格检查是否达到正常使用条件,模具结构、工艺方案设计、冲件质量等方面是否有缺陷或不足。
模具交付使用时,必须经过试冲合格,才能验收通过。
2 技术能力这里所说的技术能力是必须有会调整、维修、保养、刃磨修理的能力。
多工位级进模在使用过程中,刃口磨损或局部出现故障,是常见的事情。
例如:凸模折断,刃口变钝,凸、凹模镶块更换等。
多工位级进模的刃磨与一般模具不同,不是简单的刃磨就可以了事,特别是对于有弯曲、拉深成形的多工位级进模,还需进行相应的调整和修正其他部件的相应高度,使其保持原有设计应有的原始差值,这样就必须要求修理人员,具有较高的专业理论和实践技能,在拆卸模具前要了解模具的结构原理和相互关系。
多工位级进模发展与应用

作者为中国模具工业协会人才培训部专家委员会委员,“模具工”国家标准编写人之一(该标准为新工种)。
曾担任北京京东方科技集团公司副总工程师、中国模具工业协会经济技术咨询部顾问、北京市模具协会顾问。
编著《多工位级进模设计手册》、《多工位级进模设计与制造》等图书。
在过去级进模因技术水平的限制(主要是制造高精度困难),工位数相对较少,3~5个属常见,10个工位的就算多了,10个工位以上的就更少见了,所以多工位这个词过去很少听到。
近年来,由于对冲压自动化、高效率、高精度、长寿命提出了更高要求,随着模具设计与制造高新技术的应用与进步,工位数已不再是限制模具设计与制造的关键。
目前在多工位级进模技术领域,工位间步距精度可控制在±3μm 之内,工位数已达几十个,多的已有240多个。
冲压次数因新的精密高速压力机不断推向市场也大大提高,由原来的每分钟冲几十次,提高到每分钟冲几百次,目前已有2 500次/min 以上,实际应用纯冲裁高达2 000次/min (带弯曲的加工500~800次/min )。
级进模的重量亦由过去的几十公斤增加到几百公斤,直至上吨(如汽车刮雨器底盘级进模,重量达20t )。
冲压方式由早期的手工送料、手工低速操作,发展到如今的自动、高速、安全生产。
调整好后的模具在有自动检测的情况下实现无人操作。
模具的总寿命由于新材料的应用和加工精度的提高,也不是早先的几十万冲次,而是几千万、上亿冲次(如空调翅片级进模工作零件可互换,模具使用寿命达3亿冲次)。
还据有关资料介绍,目前大型级进模的长度已超过6m ,单套模具重100t ,为电子工业配套的精密高速多工位级进模精度2μm ,寿命2亿次以上。
当然,级进模的价格和其他模具相比要高一些,但在冲件总成本中,模具费所占的比例还是很少的。
由此可见,多工位级进模具是当代冲压模具中生产效率最高、最适合大量生产应用,已越来越多地被广大用户认识并优先考虑使用的一种精密、高效、高速、高质量和长寿命的实用模具。
多工位级进模与冲压自动化
如建筑、铁路、船舶等行业的 金属结构件和零部件的冲压生
产。
03 多工位级进模与冲压自动 化的结合
结合的必要性
提高生产效率
多工位级进模与冲压自动 化结合,可以大幅提高生 产效率,减少人工干预, 降低生产成本。
提升产品质量
通过自动化控制和监测, 可以减少人为因素对产品 质量的影响,提高产品的 一致性和稳定性。
多工位级进模与冲压自动化
目 录
• 多工位级进模介绍 • 冲压自动化技术 • 多工位级进模与冲压自动化的结合 • 多工位级进模与冲压自动化的发展趋势 • 实际应用案例分析
01 多工位级进模介绍
定义与特点
定义
多工位级进模是一种先进的冲压 工艺,通过在多工位上连续完成 一系列冲压操作,实现零件的高 效、高精度制造。
特点
多工位级进模具有高效率、高精 度、高自动化程度等优点,适用 于大批量、小型、复杂零件的冲 压生产。
工作原理
工作流程
多工位级进模在工作时,将原材 料依次送入各个工位,每个工位 完成不同的冲压操作,最终得到
成品零件。
连续加工
多工位级进模采用连续加工的方式, 大大提高了生产效率,减少了人工 干预和生产成本。
02 冲压自动化技术
冲压自动化定义与特点
定义
冲压自动化是指利用自动化设备、机 器人等手段实现冲压生产过程的自动 化,包括材料送料、模具调整、冲压 加工、产品取出等环节。
特点
提高生产效率、降低劳动强度、减少 人工干预、提高产品质量和一致性。
冲压自动化工作原理
基于预设的程序和指令,自动化设备能够独立完成送料、模具调整、加工和取件等 动作。
根据产品需求,进行多工位级进模的 设计与制造,确保模具的精过自动化生产和智能控制,可 以大幅降低生产成本,提高企业
多工位级进模在制动摩擦片钢背冲压中应用论文
多工位级进模在制动摩擦片钢背冲压中的应用[摘要] 汽车盘式制动器中,制动摩擦片与制动盘之间的间隙是0.2mm—0.3mm之间,因而制动摩擦片的平面度直接影响到制动器的制动性能和可靠性能。
然而目前在国内生产中,仅仅制动摩擦片钢背冲压时平面度在0.2mm以上,很难满足产品性能质量和效率提高,本文从生产实践出发,巧妙运用多工位级进模的结构方式,并结合材料流动分析方法,一道工序完成冲压制动摩擦片钢背平面度在0.12mm以内,确保冲压件产品满足各项技术要求。
[关键词] 盘式制动器制动摩擦片钢背平面度制动盘制动性能可靠性能[abstract] in the automotive disc brakes, brake friction plate and brake disc have some clearances. it is 0.2mm to 0.3mm. brake friction plate is installed on the steel back. therefore, the flatness of steel back is very important. it directly affects the brake braking performance and reliability. currently in production in the domestic press, the steel back of brake friction plate is greater than 0.2mm.it’s hard to meet the performance, product quality and efficiency. in this paper, the multi-position progressive was used in production and practical. this also combines material flow analysis. the steel back is completed by a stamping process. the flatness of steel back is less than equal to 0.12mm.if using the methodsdescribed in this paper, it can ensure that products meet the technical requirements.[key words] disc brake the steel back of brake friction plate flatness brake disc brake performance reliability引言通常在产品图纸中有位置度、垂直度、平行度、平面度等形位公差值的定义[1]要求,其平面度功能是作为实物安装面或定位基准面,甚至有的作为产品的性能要求,加以严格规定,比如,根据汽车盘式制动器的工作原理[2],制动盘靠两侧活动的制动摩擦片实施的相反制动力,加以制动,因而为了满足有很好的制动性能,固定制动摩擦材料的制动摩擦片钢背表面平面度规定为性能要求。
第四节 多工位级进模的排样设计(一)ppt课件
张家界航院模具教研室
.
第四节 多工位级进模的排样设计
二、条料排样图设计时应考虑的因素 (2)平接
张家界航院模具教研室
.
第四节 多工位级进模的排样设计
二、条料排样图设计时应考虑的因素 (3)切接
张家界航院模具教研室
2.多工位级进模的送料方式
3.零件形状 4.冲裁力的平衡 1)力求压力中心与模具中心重合,其最大偏移量不超过模具长
度的1/6(或宽度的1/6)
2)多工位级进模往往在冲压过程中产生侧向力,必须分析侧向 力产生部位、大小和方向,采取措施,力求抵消侧向力。
张家界航院模具教研室
.
第四节 多工位级进模的排样设计
6)制件上的孔位置精度要求高时,在不影响凹模强度前提下, 尽量在同一工位中冲出以便保证制件质量。
张家界航院模具教研室
.
第四节 多工位级进模的排样设计
一、条料排样图设计原则
7)当工序较多时,一般将分离工序安排在前,接着安排弯曲、拉 深等成形工序。对精度要求较高的拉深件和弯曲件,应在成 形工序后再安排整形工序,最后安排切断或落料工序。
.
第四节 多工位级进模的排样设计
二、条料排样图设计时应考虑的因素 9.注意条料在送进过程中的阻碍 10.具有侧向冲压时,注意冲压的运动方向 11.当零件外缘或形孔采用切废法分段切除时,应注意各段 间的连接,要十分平直或圆滑,保证被冲零件的质量。
张家界航院模具教研室
.
第四节 多工位级进模的排样设计
.
第四节 多工位级进模的排样设计
三、载体设计
载体作用主要是为了消除或减少带料在各工位变形时所产 生的相互影响,顺利地将制件运送到各工位进行冲裁、弯曲 、翻边、拉深、成形等,保证送进稳定,定位准确。因此, 必须保证载体的强度和刚度。
接线端子的冲压工艺与多工位级进模设计毕业设计说明书
毕业设计说明书接线端子的冲压工艺与多工位级进模设计目录摘要 (1)ABSTRACT (2)第1章绪论 (3)1.1 冲压的概念特点及应用 (3)1.2 冲压的现状及发展方向 (4)1.3 模具发展的现状 (8)第2章工艺分析及冲压方案分析 (10)2.1 制件的工艺性分析 (10)2.1.1 冲裁部分的工艺性分析 (10)2.1.2 弯曲部分的工艺性分析 (10)2.1.3 冲裁件的精度与粗糙度 (11)2.1.4 冲裁件的材料 (11)2.1.5 工艺方案确定 (11)第3章冲压模具总体结构设计 (12)3.1 模具类型 (12)3.2 操作与定位方式 (12)3.3 卸料与出件方式 (12)3.4 模架类型及精度 (12)第4章冲压模具工艺与模具设计计算 (13)4.1 排样 (13)4.2 凸凹模刃口尺寸计算 (14)4.2.1 冲裁模刃口尺寸计算 (14)4.2.2 弯曲模尺寸计算 (18)4.3 冲压力的计算 (19)4.3.1 冲裁力的计算 (19)4.3.2 弯曲力的计算 (21)4.4 压力中心的计算 (21)第5章模具主要零件设计及标准的选用 (23)5.1 卸料板 (23)5.2 导料板 (25)5.3 凸模结构设计 (26)5.4 垫板结构设计 (27)5.5 导正销 (27)5.6 凹模结构设计 (28)5.7 模架选择 (29)5.8 小导柱、销导套选取 (30)5.9 压力机的选择 (31)5.10 模柄的选择 (32)5.11 侧刃 (32)总结 (34)参考文献 (35)致谢 (36)附录 (37)附录1:英文文献及翻译 (37)附录2:毕业设计任务书 (69)附录:3:开题报告 (73)毕业设计说明书摘要冲压模具在实际工业生产中应用广泛。
级进模投入到实际的生产中,冲压模具可以大大的提高生产效率,减轻工人负担,具有重要的技术进步意义和经济价值。
基于冲裁和弯曲的同时进行,在与单工位模、复合模及多工位级进模想比较后,这里选用多工位级进模。