
常用冲压材料硬度标准
17.电解板JIS-G3313
18.炭素钢
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
SPTE
T-2
T-2.5
T-3
T-4
93
97
104*
107
SECC
8D
95-130*
S50C
SK5
SK7
150-180*
180-210*
150-180*
注:SK5/SK7 0.2-0.25t:Hv:220-250
材质
代号
硬度范围HV
C1100R
(一般铜)
C1020R
(无酸素铜)
0
1/4H
1/2H
H
45-55
70-85
75-90
85-110
C7521R
0
1/2H
H
70-up
120-180
150-up
C7701R
1/2H
H
EH
150-210
180-250*
210-260
0.3t以上常用C7521R
0.3t以下常用C7701R
430-480
490-520
SUS304
CSP
1/4H
1/2H
3/4H
H
210-240
250-300*
310-360
370-390
SUS430
SUS410
BA/2B
150-184*
240-250*
SUS304
BA/2B
150-190*
BA表示磨光处理,2B表示压延处理
13.冷轧单光JIS-G3141
14.冷轧双光JIS-G3141
15.热轧(黑皮铁板)JIS-G3131
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
SPCC-SD
CC
CD
CE
85-95*
75-85
75-85
SPCC-SB
一般
4B
2B
1B
95-110*
115-150*
135-185
170-235
SPHC
无结构硬度
CD表示拉伸用,CE表示深拉深用
115-137
125-145*
135-150*
140-155
10.不锈钢JIS-G4313
11.不锈钢JIS-G4313
12.不锈钢JIS-G4307
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
SUS301
CSP
1/4H
1/2H
3/4H
H
EH
270-300
310-360*
370-420*
7.铍铜JIS-H3130
8.钛铜
9.合金铜C19400-ASTM
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
C1720R
0
1/4H
1/2H
H
90-160
145-220
180-240*
210-270
TiCuRi-M
1/4H
EH
250-300*H
SH
0
1/4H
1/2H
H
EH
70-up
100-160
150-205
180-230*
200-up
C5210R
1/2H
H
EH
SH
140-205
185-235
210-260*
230-270*
4.红铜JIS-H3100
5.洋白铜JIS-H3110
6.洋白铜JIS-H3130
材质
代号
硬度范围HV
材质
代号
硬度范围HV
0.1-0.15t:Hv:260-300
19.铝合金JIS-H4000
20.铝合金JIS-H4000
21.铝合金JIS-H4000
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
A1050
0
H12
H24
*
A1100
0
H14
H16
H18
H24
*
*
A5052
0
H32
H31
*
以上依日本JIS硬度标准而制定`
常用冲压材料硬度标准及范围表
材质硬度标准及范围表
1.青铜JIS-H3100
2.磷铜JIS-H3110
PBS JIS-H3130
材质
代号
硬度范围HV
材质
代号
硬度范围HV
材质
代号
硬度范围HV
C2680R
0
1/4H
1/2H
H
EH
70-80
85-105
110-130*
140-160*
160-175
C5191R
常用冲压材料介绍
上一页
上一章
下一页
下一章
返回首页
3.7、SPCE——表示深冲用冷轧碳素钢薄板及钢带,相当于中国08AL(5213)深冲钢。 需保证非时效性时,在牌号末尾加N为SPCEN。
冷轧碳素钢薄板及钢带调质代号:退火状态为A,标准调质为S,1/8硬为8,1/4硬为4, 1/2硬为2,硬为1。
表面加工代号:无光泽精轧为D,光亮精轧为B。如SPCC-SD表示标准调质、无光泽精 轧的一般用冷轧碳素薄板。再如SPCCT-SB表示标准调质、光亮加工,要求保证机械性能的 冷轧碳素薄板。
A1100-H14 A1050-H14
铝
A1050P-H14 A5005-H34
50 23.7 27.9 45.3
42 58 12.8 11.9 12.3 16
33
66
5.8
24
10.4
37
49.6
-
25
60
49
84
11.7
91
11
92
11.5
93
14.6
91
上一页
上一章
下一页
下一章
延伸率
(%)
27 以上 30 以上 31 以上
3.3﹑SPHD——表示冲压用热轧钢板及钢带。
3.4、SPHE——表示深冲用热轧钢板及钢带。
3.5、SPCC——表示一般用冷轧碳素钢薄板及钢带,相当于中国Q195-215A牌号。其中 第三个字母C为冷Cold的缩写。需保证抗拉试验时,在牌号末尾加T为SPCCT。
3.6、SPCD——表示冲压用冷轧碳素钢薄板及钢带,相当于中国08AL(13237)优质碳 素结构钢。
④﹑塑性应变比(r)
它是表示板材各向异性性能的参数。由于板材在制造过程中要经历轧制与退火等工艺,结果使 板材形成结晶方位趋于一致的织构组织,在宏观上表现为各向异性,即在不同的方向上板材的性能 有一定的差异。在生产中用r值来表示板材的各向异性,其值等于对数应变表示的宽度应变b与厚度 方向应变t之比,即: r=b/t=ln(b/b0)/ln(t/t0)
冲压件

表 3(材料厚度 t)
材料 纸胶板、布胶 板 软铝
t ≤1 t>1~2 t>2~3 0.03t ~ 0.04t~0.06t 0.05t 0.04t ~ 0.05t ~ 0.06t ~ 0.06t 0.07t 0.08t 铜,软黄铜,硅 0.05t ~ 0.06t ~ 0.07t ~ 钢 片 , 软 钢 0.07t 0.08t 0.09t (0.08 ~ 0.20%C) 硬铝,硬黄铜, 0.06t ~ 0.07t ~ 0.08t ~ 硬青铜 0.08t 0.09t 0.10t 中硬钢(0.3~ 0.4%C) 硬 钢 (0.5 ~ 0.07t ~ 0.0t8 ~ 0.09t ~ 0.7%C) 0.09t 0.10t 0.10t
常用冲压件非金属材料机械性能见表
材料名称 纸胶板 布胶板 石棉板 橡皮 有机玻璃、聚氯乙烯
抗弯强度г (MPa) 用管状凸模裁切时 用普通凸模冲裁时 100~130 140~200 90~100 120~180 40~50 ----1~6 20~80 70~80 100~130
三、冲压件的设计
• 冲压件应按经规定程序批准的图纸及相 关技术文件制造、验收,并应符合国家、 行业的相关标准,以及本标准的规定。 冲压件材料应具有良好的冲压性能,选用 屈强比(б s/б b)小、弹性模数(E)大、塑性 指数高、厚向异性指数大、板平面内各 向异性指数小的材料有利于冲压的各种 塑性变形。
(一)冲裁件设计的工艺性:
• 1、 冲裁件形状尽可能设计成简单、对称,使排样时废料最少。 • 2、 冲裁件的外形或内孔应避免减角在各直线或曲线连接初宜有 适当圆角其半径最小的R值见附表1。 • 3、 冲裁件突出旋臂和凹槽的最小宽度对于普通软钢取1.2t ;硬 钢为2.0t以上。 • 4、 冲孔时,孔径不宜过小,其最小孔径与孔的形状、材料的机 械性能、厚度有关,见附表2。冲裁件最小孔边距为2t以上,并不小 于3-4mm。 5、 在拉深或弯曲件上冲孔时,其孔壁与工件直壁应保持一定 距离,孔不能在变形区内。
冲压模具顶杆材质及硬度_概述及解释说明

冲压模具顶杆材质及硬度概述及解释说明1. 引言1.1 概述冲压模具是制造金属零件的重要工具,其中顶杆是模具传递压力和承受力的关键组成部分。
顶杆的材质及硬度选择直接影响着冲压过程中模具的寿命、产品质量以及生产效率。
本文旨在对冲压模具顶杆的材质选择和硬度评估进行概述和解释说明,为相关领域的研究人员和从业人员提供参考。
1.2 文章结构本文主要分为五个部分来探讨冲压模具顶杆材质及硬度问题。
首先介绍引言部分,然后进入第二部分,概述冲压模具顶杆的作用和重要性,并阐述影响其材质选择和硬度评估的因素。
第三部分将详细解释常见的冲压模具顶杆材质种类及特性,并提供不同材质间的比较与选择建议。
第四部分将探讨顶杆硬度评价方法和标准,并深入分析调整顶杆硬度对提高模具寿命和产品质量所产生的影响。
最后,作者将在结论部分对冲压模具顶杆的材质及硬度问题进行总结和归纳,并展望其未来发展趋势。
1.3 目的本文的目的是系统地概述冲压模具顶杆的材质选择和硬度评估,并通过解释说明帮助读者更好地理解这一主题。
通过本文的阅读,读者将能够了解顶杆在冲压过程中的作用和重要性,了解不同材质对冲压模具顶杆性能的影响,并了解如何评估和调整顶杆的硬度以提高模具寿命和产品质量。
此外,本文还将为读者提供有关未来发展趋势的展望,以便他们能够跟上相关领域的最新技术进展。
2. 冲压模具顶杆材质及硬度概述:2.1 冲压模具顶杆作用和重要性:冲压模具顶杆是在冲压过程中起到定位和支撑作用的组件。
它通过与底板接触实现上下运动,并确保模具在操作过程中的稳定性和精准度。
冲压模具顶杆对于产品的加工精度、表面质量以及生产效率等方面都有着重要的影响。
2.2 材质选择因素和考虑因素:在选择冲压模具顶杆的材质时,需要考虑以下因素:首先,强度和刚度:冲压过程中,顶杆需要承受一定的载荷并保持较高的刚度,因此所选材料必须具有足够的强度和刚度来抵抗变形和破坏。
其次,耐磨性:由于当产品进行大批量生产时,顶杆会频繁地与底板接触并经受极高的摩擦力,所以必须选择耐磨性好、耐久性强的材料。
冲压材料性能要求

时甚至出现拉裂。
②表面光洁,无斑、无疤、无擦伤、无表面裂纹
等。一切表面缺陷都将存留在成品工件表面,裂
纹性缺陷在弯曲、拉深、成形等过程可能向深广
扩展,造成废品。
(二)冲压常用材料
冲压最常用的材料是金属板料,有时也用非
金属板料,金属板料分黑色金属和有色金属两种。
黑色金属板料按性质可分为:
1)普通碳素钢钢板 如Q195、Q235等。
(3)冷挤压模材料的要求
要求模具工作零件具有高的强度和硬度、
高的耐磨性,为避免冲击折断,还要求具
有一定的韧性。由于挤压时会产生较大的 升温,所以还应具有一定的耐热疲劳性和 热硬性。
(二)冲压模具材料的种类及特性
1、碳素工具钢 2、低合金工具钢 3、高碳高铬工具钢 4、高碳中铬工具钢 5、高速钢 6、基体钢 7、硬质合金和钢结硬质合金
30 3 35 20 40 25
7
— 200 100 —
三、冲压模具
(一)冲压模具工作零件材料的要求
冲压模具工作时要承受冲击、振动、摩擦、
高压和拉伸、弯扭等负荷,甚至在较高的
温度下工作(如冷挤压),工作条件复杂, 易发生磨损、疲劳、断裂、变形等现象。
1、冲裁模材料的要求
对于薄板冲裁模具的工作零件用材要求
数个零件。
或成组冲压之后
(1)落料和冲孔 落料和冲孔是使坯料按封闭轮廓分离。统 称为冲裁。
①冲裁时材料 分离过程可 分为三个阶段:
弹性变形阶段 塑性变形阶段
断裂分离阶段
②普通冲裁件的断面特征
1)塌角带 2)光亮带 3)断裂带 4)毛刺区
③特征与材料(板料材料)塑性的关系 断面质量受冲裁条件的不同而不同,如刃口间隙,
常见冲压件检验标准
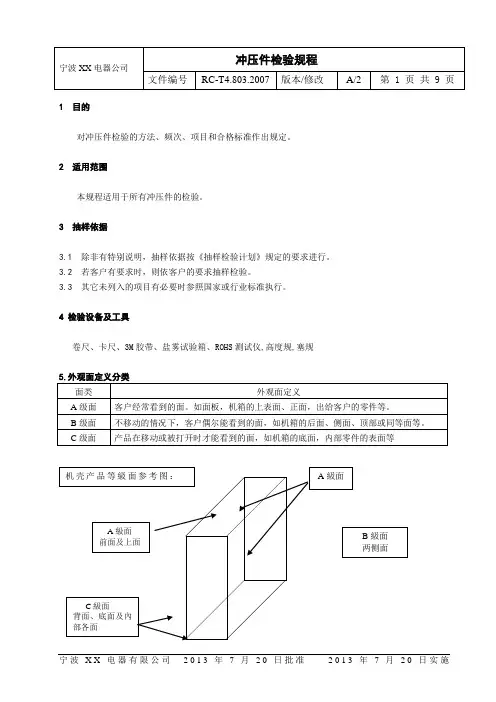
1 目的对冲压件检验的方法、频次、项目和合格标准作出规定。
2 适用范围本规程适用于所有冲压件的检验。
3 抽样依据3.1 除非有特别说明,抽样依据按《抽样检验计划》规定的要求进行。
3.2 若客户有要求时,则依客户的要求抽样检验。
3.3 其它未列入的项目有必要时参照国家或行业标准执行。
4 检验设备及工具,塞规卷尺、卡尺、3M胶带、盐雾试验箱、ROHS测试仪,高度规6 检验条件6.1所有检验均应在正常照明光源为40W荧光灯(相当于80-120LUX光照),裸眼或矫正视力在1.0以上,并模拟最终使用条件下进行。
检测过程中不使用放大镜,所检验表面和人眼取正常观察角度±45º角内,距离300mm。
A级面在检测时应转动,以获得最大反光效果。
B级面和C级面在检测期间不必转动。
6.2 A级面停留15秒,B级面停留10秒,C级面停留5秒。
6.3抽验水准(AQL):不合格(缺陷)类别严重主要一般缺陷类别代码 A B CAQL 0 1.5 2.57 检查项目外观检查、结构尺寸检查、材质检查、特定试验(包括盐雾试验、附着力试验等)、包装检查。
8 判定条件8.1所有的机构、功能要求以图面为准,关于机构尺寸公差如图面未直接于尺寸后标注其公差,则本公司孔的尺寸公差以±0.10mm管制,其他尺寸以±0.20mm进行管制,除非客戶有更为严格或特別要求。
QE人員可视需要在SIP制定時缩小其公差,以利于生产管制,如丽辰公司供货商的产品有因SIP缩小公差管制的问题被判拒收,且可证实是丽辰公司事前未有通知厂商時,当批可以尽量吸收的原则协调处理,但供货商必须于下批改善。
8.2产品因为工艺的特性或设计结构的影响,而存在固有外观缺失(如冲压模具痕;电镀白斑、水紋,这类缺失通常以样品为基准進行判定,但其限度样品的建立需充分遵照本准则之要求,当未有建立样品時也可根据本标准進行判定。
8.3本指导准則已有定义而SIP另有规定的则以SIP之规格为准;本准则如与客戶标准有冲突時,以客戶之标准为准。
常用冲压材料
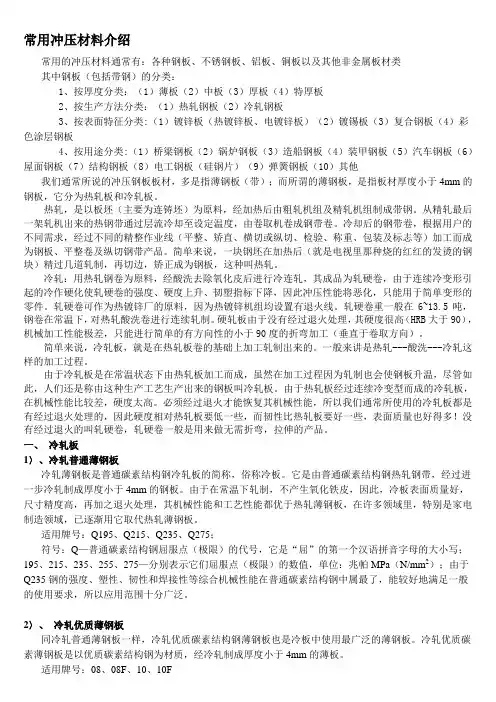
常用冲压材料介绍常用的冲压材料通常有:各种钢板、不锈钢板、铝板、铜板以及其他非金属板材类其中钢板(包括带钢)的分类:1、按厚度分类:(1)薄板(2)中板(3)厚板(4)特厚板2、按生产方法分类:(1)热轧钢板(2)冷轧钢板3、按表面特征分类:(1)镀锌板(热镀锌板、电镀锌板)(2)镀锡板(3)复合钢板(4)彩色涂层钢板4、按用途分类:(1)桥梁钢板(2)锅炉钢板(3)造船钢板(4)装甲钢板(5)汽车钢板(6)屋面钢板(7)结构钢板(8)电工钢板(硅钢片)(9)弹簧钢板(10)其他我们通常所说的冲压钢板板材,多是指薄钢板(带);而所谓的薄钢板,是指板材厚度小于4mm的钢板,它分为热轧板和冷轧板。
热轧,是以板坯(主要为连铸坯)为原料,经加热后由粗轧机组及精轧机组制成带钢。
从精轧最后一架轧机出来的热钢带通过层流冷却至设定温度,由卷取机卷成钢带卷。
冷却后的钢带卷,根据用户的不同需求,经过不同的精整作业线(平整、矫直、横切或纵切、检验、称重、包装及标志等)加工而成为钢板、平整卷及纵切钢带产品。
简单来说,一块钢坯在加热后(就是电视里那种烧的红红的发烫的钢块)精过几道轧制,再切边,矫正成为钢板,这种叫热轧。
冷轧:用热轧钢卷为原料,经酸洗去除氧化皮后进行冷连轧,其成品为轧硬卷,由于连续冷变形引起的冷作硬化使轧硬卷的强度、硬度上升、韧塑指标下降,因此冲压性能将恶化,只能用于简单变形的零件。
轧硬卷可作为热镀锌厂的原料,因为热镀锌机组均设置有退火线。
轧硬卷重一般在6~13.5吨,钢卷在常温下,对热轧酸洗卷进行连续轧制。
硬轧板由于没有经过退火处理,其硬度很高(HRB大于90),机械加工性能极差,只能进行简单的有方向性的小于90度的折弯加工(垂直于卷取方向)。
简单来说,冷轧板,就是在热轧板卷的基础上加工轧制出来的。
一般来讲是热轧---酸洗---冷轧这样的加工过程。
由于冷轧板是在常温状态下由热轧板加工而成,虽然在加工过程因为轧制也会使钢板升温,尽管如此,人们还是称由这种生产工艺生产出来的钢板叫冷轧板。
各种冲压材料硬度参考标准
C1750 已做热处
理 10.高铍铍铜
0
200~250
H
230~290
JIS 3130
200~250 230~290
材质
代号 代表类别
材质
代号 硬度范围HV 希望范围HV
B-H型 遮光型 1B:表示炭素涂装厚度为0.018
C1720
0
90~160
90~160
2B:表示炭素涂装厚度为0.030
未做
1/4H 145~220
深拉伸,刀片常使用硬片(H)料HV:范围220~240
14.热轧
(黑皮铁
材质
代号 硬度范围HV 希望范围HV
SPHC
无结构硬度
16.马口 铁 JIS-
材质
代号 硬度范围HV 希望范围HV
SPTE
T-2
93
93
T-2.5
97
97
T-3
104
104
T-4
107
107
日盛要求:锡层50/50“50”表示材料双面素材
150~UP
170~190
SH
230~270 230~250*
0.3T以上厚度常用C7521R
5.红铜 JIS-
材质
CU+SU+P:99.7 比重:8.8 代号 硬度范围HV 希望范围HV
SU:61~67 6.洋白铜 JIS-H3130
材质
比重:8.75 代号 硬度范围HV
希望范围HV
C1100R
0
145~220
B-R型 一般型
MD:表示深浅颜色
热处理 1/2H 180~240 180~240*
ED:表示导电处理
冲压常用材料表、冲压件常用材料介绍解析
冲压常用材料表、冲压件常用材料介绍内容来源网络,由深圳机械展收集整理!更多冲床及冲压自动化生产线技术,就在深圳机械展!冲压工艺对材料的要求1.首先要满足冲压件的使用要求:强度、刚度、导电性、导热性、重要性、耐腐蚀等。
2.满足冲压工艺条件应具有良好的塑性和表面质量、板料的厚度。
冲压板料的准备一般情况的毛毡都是较大的板料的带料,由剪板机按冲压工艺和工序情况进行剪切、剪成适合的形状、其中剪切的本要考虑的料的纤维方向。
常用冲压材料介绍常用的冲压材料通常有:各种钢板、不锈钢板、铝板、铜板以及其他非金属板材类其中钢板(包括带钢)的分类:1、按厚度分类:(1)薄板(2)中板(3)厚板(4)特厚板2、按生产方法分类:(1)热轧钢板(2)冷轧钢板3、按表面特征分类:(1)镀锌板(热镀锌板、电镀锌板)(2)镀锡板(3)复合钢板(4)彩色涂层钢板4、按用途分类:(1)桥梁钢板(2)锅炉钢板(3)造船钢板(4)装甲钢板(5)汽车钢板(6)屋面钢板(7)结构钢板(8)电工钢板(硅钢片)(9)弹簧钢板(10)其他我们通常所说的冲压钢板板材,多是指薄钢板(带);而所谓的薄钢板,是指板材厚度小于4mm的钢板,它分为热轧板和冷轧板。
热轧,是以板坯(主要为连铸坯)为原料,经加热后由粗轧机组及精轧机组制成带钢。
从精轧最后一架轧机出来的热钢带通过层流冷却至设定温度,由卷取机卷成钢带卷。
冷却后的钢带卷,根据用户的不同需求,经过不同的精整作业线(平整、矫直、横切或纵切、检验、称重、包装及标志等)加工而成为钢板、平整卷及纵切钢带产品。
简单来说,一块钢坯在加热后(就是电视里那种烧的红红的发烫的钢块)精过几道轧制,再切边,矫正成为钢板,这种叫热轧。
冷轧:用热轧钢卷为原料,经酸洗去除氧化皮后进行冷连轧,其成品为轧硬卷,由于连续冷变形引起的冷作硬化使轧硬卷的强度、硬度上升、韧塑指标下降,因此冲压性能将恶化,只能用于简单变形的零件。
轧硬卷可作为热镀锌厂的原料,因为热镀锌机组均设置有退火线。
冲压工艺通用技术要求
1 范围本标准规定了金属冷冲压件在原材料、形状和尺寸、表面质量、热处理、检验规则、包装等方面的通用技术要求。
本标准适用于冷冲压方法生产的板料厚度大于0.1mm的金属冷冲压件。
2 引用标准GB/T 710-1991 优质碳素结构钢热轧薄钢板和钢带GB/T 716-1991 碳素结构钢冷轧钢带GB/T 2517-1981 一般结构用热连轧钢板和钢带GB/T 2521-1996 冷轧晶粒取向、无取向磁性钢带(片)3 定义本标准采用下列定义。
3.1 平冲压件指经平面冲裁工序加工而成平面形状的冲压件。
3.2 成形冲压件经弯曲,拉深和其他成形工序加工而成的冲压件。
3.3 孔组间距同一零件上一组孔的中心线和另一组孔的中心线间的距离。
3.4 毛刺冲裁时存留在冲压件断面上突起的锋利的材料。
3.5 冲裁断面粗糙度指冲裁断面上剪裂带的粗糙度。
3.6 表面质量冲压件在成形过程中,由非冲裁断面形成的零件表面产生的各种物理现象。
4 技术要求冲压件应按经规定程序批准的产品图样和技术文件制造,产品图样和技术文件中未规定的要求,应符合本标准的规定。
4.1 原材料4.1.1 冲压件使用的原材料,需符合GB/T 710、GB/T 716、GB/T 2517、GB/T 2521等有关金属材料的标准规定,并符合对材料的供货状态或其他方面的要求。
4.1.2 冲压件的原材料应有关质量证明书,它保证材料符合规定的技术要求。
当无质量证明书或其他原因,冲压件生产厂可按需要选择原材料进行复检。
复检的主要项目和内容:4.1.2.1 外观检验:检验材料表面缺陷、污痕、外廓尺寸、形状和厚度以及表面粗糙度。
4.1.2.2 化学分析、金相检验:分析材料总化学元素的含量;判定材料晶粒度级别和均匀程度;评定材料中游离渗碳体、带状组织和非金属夹杂物的级别;检查材料缩孔、疏松等缺陷。
4.1.2.3 力学性能检验:检验材料的抗拉强度δb、屈服强度δs、屈强比δs/δb、伸长率δ、断面收缩率ψ及洛氏硬度HRB等。
冲压模具材料选用
冲压模具材料选用
一、H13耐热高速钢
H13耐热高速钢,是高耐热性能的耐热高速钢,具有良好的加工力学
性能,具有抗氧化、抗热震变性能,热处理后具有良好的耐磨性和可锻性,淬火后屈服强度大,耐热性能强、表面硬度高。
因其具有良好的耐热性能,对于高温作业和加工温度高的大型冲压模具具有非常重要的意义。
二、4Cr5MoSiV1高速钢
4Cr5MoSiV1高速钢,具有优良的韧性、加工性能和耐磨性,用以制
作一些大型冲压模具,耐热高速钢。
它具有良好的加工性能,热处理后具
有良好的高温强度和耐磨性,表面硬度较高,耐热性能较好,因此适合制
作中等负荷量的冲压模具。
三、3Cr2W8V高速钢
3Cr2W8V高速钢是一种高强度的高速钢,具有良好的耐热性能和抗氧
化性,用于制作一些大型高温冲压模具,热处理后具有良好的高温强度、
耐磨性、可锻性和可焊性,有较高的抗热震变性能,能够承受较高的冲击
负荷,但由于高硬度和锻炼性能低,制作大型冲压模具时需要考虑。
总之。