
各种电焊基本焊接工艺参数表
钢材类别
碳素钢 低合金钢 (20#、35#) (16Mn、 15MnV)
焊条类型 焊条型号
φ 2.5 φ 3.2
酸性焊条
E4303(J422) E5003(J502)
30-70A
60-140A
碱性焊条
E5015(J507) E5515(J557)
30-60A
50-120A
适用板厚 (mm)
2~6 4~12
焊条直径
φ4
φ5
电源 φ 6 种类极性
80-220A 140-260A 180-320A 交直流两用
80-180A 120-220A 160-260A 直流反接
6~200 10~200 20~200
碳素钢 普低钢 大口径管 (立向下焊)
纤维素 纤维素
直流反接
说明: 1、低合金钢包含 耐热钢、低温用钢(如15CrMo、16MnDR) 2、板厚>4mm应开坡口,采取多层多道焊工艺。 3、低合金钢板厚>28mm应采取预热工艺,防止产生冷裂纹 4、紫铜板焊前须预热400~600℃ 。 5、直流正接工件 接正极,直流反接工件接负极。 6、纤维素焊条打底焊用直流正接,热焊、填充焊、盖面焊用直流反接。 7、手工电弧焊一般焊接速度范围:2~15cm/min。
E6010 (打底焊)
E8010 E8518-G
适用壁厚 (mm)
40-120A 50-140A 90-200A 120-250A 直流正接
60-140A 80-200A 100-240A 140-280A 直流反接
4~6
6~18
8~22
8~30
酸性焊条
奥氏体 不锈钢 碱性焊条 (0Cr18Ni9)
适用板厚
奥102 奥312 奥137 奥317
(mm)
25-65A 40-120A 70-140A 90-180A 25-55A 40-110A 70-120A 90-150A
2~6 4~10 6~40 10~60
直流反接 直流反接
铜及铜合金 (紫铜)
碱性焊条 适用板厚
T107 (mm)
80-140A 100-180A 4~10 6~20
焊接工艺参数选择
焊接工艺参数的选择手工电弧焊的焊接工艺参数主要条直径、焊接电流、电弧电压、焊接层数、电源种类及极性等。
1.焊条直径焊条直径的选择主要取决于焊件厚度、接头形式、焊缝位置和焊接层次等因素。
在一般情况下,可根据表6-4按焊件厚度选择焊条直径,并倾向于选择较大直径的焊条。
另外,在平焊时,直径可大一些;立焊时,所用焊条直径不超过5mm;横焊和仰焊时,所用直径不超过4mm;开坡口多层焊接时,为了防止产生未焊透的缺陷,第一层焊缝宜采用直径为3.2mm的焊条。
表6-4 焊条直径与焊件厚度的关系mm焊件厚度≤23~45~12>12焊条直径23.24~5≥152.焊接电流焊接电流的过大或过小都会影响焊接质量,所以其选择应根据焊条的类型、直径、焊件的厚度、接头形式、焊缝空间位置等因素来考虑,其中焊条直径和焊缝空间位置最为关键。
在一般钢结构的焊接中,焊接电流大小与焊条直径关系可用以下经验公式进行试选:I=10d2 (6-1) 式中I ——焊接电流(A);d ——焊条直径(mm)。
另外,立焊时,电流应比平焊时小15%~20%;横焊和仰焊时,电流应比平焊电流小10%~15%。
3.电弧电压根据电源特性,由焊接电流决定相应的电弧电压。
此外,电弧电压还与电弧长有关。
电弧长则电弧电压高,电弧短则电弧电压低。
一般要求电弧长小于或等于焊条直径,即短弧焊。
在使用酸性焊条焊接时,为了预热部位或降低熔池温度,有时也将电弧稍微拉长进行焊接,即所谓的长弧焊。
4.焊接层数焊接层数应视焊件的厚度而定。
除薄板外,一般都采用多层焊。
焊接层数过少,每层焊缝的厚度过大,对焊缝金属的塑性有不利的影响。
施工中每层焊缝的厚度不应大于4~5mm。
5.电源种类及极性直流电源由于电弧稳定,飞溅小,焊接质量好,一般用在重要的焊接结构或厚板大刚度结构上。
其他情况下,应首先考虑交流电焊机。
根据焊条的形式和焊接特点的不同,利用电弧中的阳极温度比阴极高的特点,选用不同的极性来焊接各种不同的构件。
氩弧焊焊接工艺参数
氩弧焊焊接工艺参数一、电特性参数1.焊接电流钨极氩弧焊的焊接电流通常是根据工件的材质、厚度和接头的空间位置来选择的,焊接电流增加时,熔深增大,焊缝的宽度和余高稍有增加,但增加很少,焊接电流过大或过小都会使焊缝成形不良或产生焊接缺陷。
2.电弧电压钨极氩弧焊的电弧电压主要是由弧长决定的,弧长增加,电弧电压增高,焊缝宽度增加,熔深减小。
电弧太长电弧电压过高时,容易引起未焊透及咬边,而且保护效果不好。
但电弧也不能太短,电弧电压过低、电弧太短时,焊丝给送时容易碰到钨极引起短路,使钨极烧损,还容易夹钨,故通常使弧长近似等于钨极直径。
3.焊接速度焊接速度增加时,熔深和熔宽减小,焊接速度过快时,容易产生未熔合及未焊透,焊接速度过慢时,焊缝很宽,而且还可能产生焊漏、烧穿等缺陷。
手工钨极氩弧焊时,通常是根据熔池的大小、熔池形状和两侧熔合情况随时调整焊接速度。
二、其它参数1.喷嘴直径喷嘴直径(指内径)增大,应增加保护气体流量,此时保护区范围大,保护效果好。
但喷嘴过大时,不仅使氩气的消耗增加,而且不便于观察焊接电弧及焊接操作。
因此,通常使用的喷嘴直径一般取8mm~20mm为宜。
2.喷嘴与焊件的距离喷嘴与焊件的距离是指喷嘴端面和工件间的距离,这个距离越小,保护效果越好。
所以,喷嘴与焊件间的距离应尽可能小些,但过小将不便于观察熔池,因此通常取喷嘴至焊件间的距离为7mm~15mm。
3.钨极伸出长度为防止电弧过热烧坏喷嘴,通常钨极端部应伸出喷嘴以外。
钨极端头至喷嘴端面的距离为钨极伸出长度,钨极伸出长度越小,喷嘴与工件间距离越近,保护效果越好,但过小会妨碍观察熔池。
通常焊对接缝时,钨极伸出长度为5mm~6mm较好;焊角焊缝时,钨极伸出长度为7mm~8mm较好。
4.气体保护方式及流量钨极氩弧焊除采用圆形喷嘴对焊接区进行保护外,还可以根据施焊空间将喷嘴制成扁状(如窄间隙钨极氩弧焊)或其他形状。
焊接根部焊缝时,焊件背部焊缝会受空气污染氧化,因此必须采用背部充气保护。
氩弧焊焊接工艺参数-百度文库(精)
氩弧焊焊接工艺参数一、电特性参数1.焊接电流钨极氩弧焊的焊接电流通常是根据工件的材质、厚度和接头的空间位置来选择的,焊接电流增加时,熔深增大,焊缝的宽度和余高稍有增加,但增加很少,焊接电流过大或过小都会使焊缝成形不良或产生焊接缺陷。
2.电弧电压钨极氩弧焊的电弧电压主要是由弧长决定的,弧长增加,电弧电压增高,焊缝宽度增加,熔深减小。
电弧太长电弧电压过高时,容易引起未焊透及咬边,而且保护效果不好。
但电弧也不能太短,电弧电压过低、电弧太短时,焊丝给送时容易碰到钨极引起短路,使钨极烧损,还容易夹钨,故通常使弧长近似等于钨极直径。
3.焊接速度焊接速度增加时,熔深和熔宽减小,焊接速度过快时,容易产生未熔合及未焊透,焊接速度过慢时,焊缝很宽,而且还可能产生焊漏、烧穿等缺陷。
手工钨极氩弧焊时,通常是根据熔池的大小、熔池形状和两侧熔合情况随时调整焊接速度。
二、其它参数1.喷嘴直径喷嘴直径(指内径增大,应增加保护气体流量,此时保护区范围大,保护效果好。
但喷嘴过大时,不仅使氩气的消耗增加,而且不便于观察焊接电弧及焊接操作。
因此,通常使用的喷嘴直径一般取8mm~20mm为宜。
2.喷嘴与焊件的距离喷嘴与焊件的距离是指喷嘴端面和工件间的距离,这个距离越小,保护效果越好。
所以,喷嘴与焊件间的距离应尽可能小些,但过小将不便于观察熔池,因此通常取喷嘴至焊件间的距离为7mm~15mm。
3.钨极伸出长度为防止电弧过热烧坏喷嘴,通常钨极端部应伸出喷嘴以外。
钨极端头至喷嘴端面的距离为钨极伸出长度,钨极伸出长度越小,喷嘴与工件间距离越近,保护效果越好,但过小会妨碍观察熔池。
通常焊对接缝时,钨极伸出长度为5mm~6mm较好;焊角焊缝时,钨极伸出长度为7mm~8mm较好。
4.气体保护方式及流量钨极氩弧焊除采用圆形喷嘴对焊接区进行保护外,还可以根据施焊空间将喷嘴制成扁状(如窄间隙钨极氩弧焊或其他形状。
焊接根部焊缝时,焊件背部焊缝会受空气污染氧化,因此必须采用背部充气保护。
焊接工艺参数表
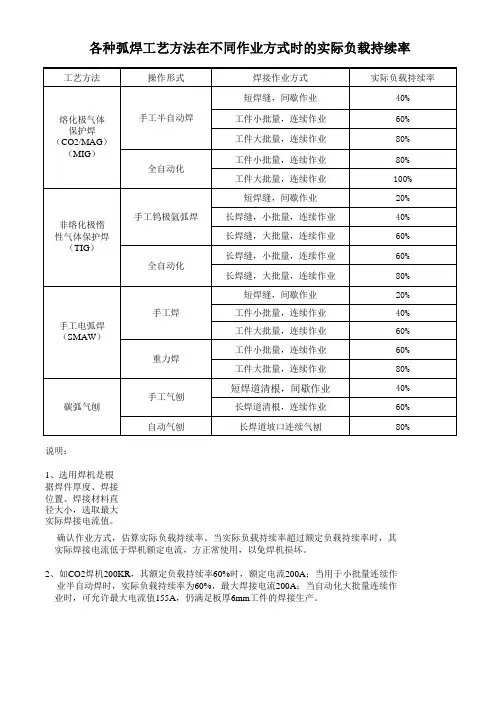
各种弧焊工艺方法在不同作业方式时的实际负载持续率
说明:
1、选用焊机是根据焊件厚度、焊接位置、焊接材料直径大小,选取最大实际焊接电流值。
确认作业方式,估算实际负载持续率。
当实际负载持续率超过额定负载持续率时,其实际焊接电流低于焊机额定电流,方正常使用,以免焊机损坏。
2、如CO2焊机200KR,其额定负载持续率60%时,额定电流200A;当用于小批量连续作
业半自动焊时,实际负载持续率为60%,最大焊接电流200A;当自动化大批量连续作业时,可允许最大电流值155A,仍满足板厚6mm工件的焊接生产。
氩弧焊焊接工艺参数_百度文库(精)
氩弧焊焊接工艺参数一、电特性参数1.焊接电流钨极氩弧焊的焊接电流通常是根据工件的材质、厚度和接头的空间位置来选择的,焊接电流增加时,熔深增大,焊缝的宽度和余高稍有增加,但增加很少,焊接电流过大或过小都会使焊缝成形不良或产生焊接缺陷。
2.电弧电压钨极氩弧焊的电弧电压主要是由弧长决定的,弧长增加,电弧电压增高,焊缝宽度增加,熔深减小。
电弧太长电弧电压过高时,容易引起未焊透及咬边,而且保护效果不好。
但电弧也不能太短,电弧电压过低、电弧太短时,焊丝给送时容易碰到钨极引起短路,使钨极烧损,还容易夹钨,故通常使弧长近似等于钨极直径。
3.焊接速度焊接速度增加时,熔深和熔宽减小,焊接速度过快时,容易产生未熔合及未焊透,焊接速度过慢时,焊缝很宽,而且还可能产生焊漏、烧穿等缺陷。
手工钨极氩弧焊时,通常是根据熔池的大小、熔池形状和两侧熔合情况随时调整焊接速度。
二、其它参数1.喷嘴直径喷嘴直径(指内径增大,应增加保护气体流量,此时保护区范围大,保护效果好。
但喷嘴过大时,不仅使氩气的消耗增加,而且不便于观察焊接电弧及焊接操作。
因此,通常使用的喷嘴直径一般取8mm~20mm为宜。
2.喷嘴与焊件的距离喷嘴与焊件的距离是指喷嘴端面和工件间的距离,这个距离越小,保护效果越好。
所以,喷嘴与焊件间的距离应尽可能小些,但过小将不便于观察熔池,因此通常取喷嘴至焊件间的距离为7mm~15mm。
3.钨极伸出长度为防止电弧过热烧坏喷嘴,通常钨极端部应伸出喷嘴以外。
钨极端头至喷嘴端面的距离为钨极伸出长度,钨极伸出长度越小,喷嘴与工件间距离越近,保护效果越好,但过小会妨碍观察熔池。
通常焊对接缝时,钨极伸出长度为5mm~6mm较好;焊角焊缝时,钨极伸出长度为7mm~8mm较好。
4.气体保护方式及流量钨极氩弧焊除采用圆形喷嘴对焊接区进行保护外,还可以根据施焊空间将喷嘴制成扁状(如窄间隙钨极氩弧焊或其他形状。
焊接根部焊缝时,焊件背部焊缝会受空气污染氧化,因此必须采用背部充气保护。
氩弧焊焊接工艺参数
氩弧焊焊接工艺参数一、电特性参数1.焊接电流钨极氩弧焊的焊接电流通常是根据工件的材质、厚度和接头的空间位置来选择的,焊接电流增加时,熔深增大,焊缝的宽度和余高稍有增加,但增加很少,焊接电流过大或过小都会使焊缝成形不良或产生焊接缺陷。
2.电弧电压钨极氩弧焊的电弧电压主要是由弧长决定的,弧长增加,电弧电压增高,焊缝宽度增加,熔深减小。
电弧太长电弧电压过高时,容易引起未焊透及咬边,而且保护效果不好。
但电弧也不能太短,电弧电压过低、电弧太短时,焊丝给送时容易碰到钨极引起短路,使钨极烧损,还容易夹钨,故通常使弧长近似等于钨极直径。
3.焊接速度焊接速度增加时,熔深和熔宽减小,焊接速度过快时,容易产生未熔合及未焊透,焊接速度过慢时,焊缝很宽,而且还可能产生焊漏、烧穿等缺陷。
手工钨极氩弧焊时,通常是根据熔池的大小、熔池形状和两侧熔合情况随时调整焊接速度。
二、其它参数1.喷嘴直径喷嘴直径(指内径)增大,应增加保护气体流量,此时保护区范围大,保护效果好。
但喷嘴过大时,不仅使氩气的消耗增加,而且不便于观察焊接电弧及焊接操作。
因此,通常使用的喷嘴直径一般取8mm~20mm为宜。
2.喷嘴与焊件的距离喷嘴与焊件的距离是指喷嘴端面和工件间的距离,这个距离越小,保护效果越好。
所以,喷嘴与焊件间的距离应尽可能小些,但过小将不便于观察熔池,因此通常取喷嘴至焊件间的距离为7mm~15mm。
3.钨极伸出长度为防止电弧过热烧坏喷嘴,通常钨极端部应伸出喷嘴以外。
钨极端头至喷嘴端面的距离为钨极伸出长度,钨极伸出长度越小,喷嘴与工件间距离越近,保护效果越好,但过小会妨碍观察熔池。
通常焊对接缝时,钨极伸出长度为5mm~6mm较好;焊角焊缝时,钨极伸出长度为7mm~8mm较好。
4.气体保护方式及流量钨极氩弧焊除采用圆形喷嘴对焊接区进行保护外,还可以根据施焊空间将喷嘴制成扁状(如窄间隙钨极氩弧焊)或其他形状。
焊接根部焊缝时,焊件背部焊缝会受空气污染氧化,因此必须采用背部充气保护。
焊接工艺参数
极性。焊件与电源输出端正、负极的接法分 为正接和反接两种。所谓正接就是焊件接电 源正极、电极接电源负极的接线法,正接也 称正极性;反接就是焊件接电源负极电极接 电源正极的接线法,反接也称反极性,对于 交流电源来说,由于极性是交变的,所以不 存在正接和反接。
极性的选用主要应根据焊条的性质和焊件所需的热
二、电源种类和极性
1.电源种类
用交流电源焊接时,电弧稳定性差。采用直
流电源焊接时,电弧稳定,飞溅少,但电弧 磁偏吹较交流严重。低氢型焊条稳弧性差, 通常必须采用直流电源。用小电流焊接薄板 时,也常用直流电源,这样引弧比较容易, 电弧也比较稳定
2.极性
极性是指在直流电弧焊或电弧切割时焊件的
一、焊条直径
生产中,为了提高生产率,应尽可能选用较大直径
的焊条,但是用直径过大的焊条焊接,会造成未焊 透或焊缝成形不良的缺陷。因此必须正确选择焊条 的直径。焊条直径大小的选择与下列因素有关: 1.焊接的厚度 厚度较大的焊件应选用直径较大的焊条;反之,薄 焊件的焊接,则应选用小直径的焊条。焊条直径与 焊件厚度的关系见表。
焊接工艺参数
焊接工艺参数,是指焊接时为保证焊接质 量而选定的各物理量的总称。焊条电弧焊的 焊接工艺参数主要包括:焊条直径、电源种 类和极性、焊接电流、电弧电压、焊接速度、 焊接层数等。焊接工艺参数选择正确与否, 直接影响焊缝的形状、尺寸、焊接质量和生 产率,因此,选择合适的焊接工艺参数是焊 接生产中十分重要的一个问题。
焊接速度直接影响焊接生产率,所以应该在
保证焊缝质量的基础上,采用较大的焊条直 径和焊接电流,同时根据具体情况适当加快 焊接速度,以保证在获得焊缝的高低和宽窄 一致的条件下,提高焊接生产率。
六、焊接层数
焊接工艺及方法
14
第二章 焊条电弧焊
15
第一节 焊条电弧焊的原理及特点 一、焊条电弧焊的特点
操作灵活; 对接头的装配要求较低; 可焊材料广; 生产率低、劳动强度大; 焊接质量对焊工的依赖性强;
16
二.焊条电弧焊接过程:
17
第二节
焊条电弧焊的焊接材料
一、焊条 焊条是由焊芯与药皮两部分组成。焊 条直径共有φ1.6mm-φ8mm八种规格;焊条 长度200-600mm之间。 常用的是φ3.2mm 、φ4mm、 φ5mm三 种;长度分别为350mm、400mm、450mm。
32
焊条直径与工件厚度之间的关系如下:
焊件厚度 /mm 焊条直径 /mm >13 4-6
2 2
3 3.2
4-5 3.2-4
6-12 4-5
33
二、焊接电源种类和极性的选择 用交流电焊接时,电弧稳定性差。采 用直流电焊接,电弧稳定、柔顺、飞溅少。 但电弧磁偏吹较交流严重。低氢型焊条稳弧 性差,必须采用直流弧焊电源。用小电流焊 接薄板时,也常用直流弧焊电源,因为引弧 比较容易,电弧比较稳定。
30
第四节 焊条电弧焊工艺参数及选择
焊条电弧焊的焊接工艺参数通常包括: 焊条直径、焊接电流、电弧电压、焊接速度、 电源种类和极性、焊接层数等。焊接工艺参 数选择的正确与否,直接影响焊缝形状、尺 寸、焊接质量和生产率,因此选择合适的焊 接工艺参数是焊接生产中不可忽视的一个重 要问题。
31
一、焊条直径 焊条直径是指焊芯直径。它是保证焊接 质量和效率的重要因素。焊条直径一般根据 工件厚度选择。同时还要考虑接头形式、施 焊位置和焊接层数,对于重要结构还要考虑 焊接热输入的要求,在一般情况下,焊条直 径与工件厚度之间关系的参考数据,如下表 所示。
手工电弧焊的焊接工艺参数
手工电弧焊的焊接工艺参数选择合适的焊接工艺参数,对提高焊接质量和提高生产效率是十分重要。
焊接工艺参数(焊接规范)是指焊接时,为保证焊接质量而选定的诸多物理量(例如:焊接电流、电弧电压、焊接速度、热输入等)的总称。
焊条电弧焊的焊接工艺参数主要包括焊条直径、焊接电流、电弧电压. 焊接速度和预热温度等。
1、焊接电源种类和极性的选择焊接电源种类:交流、直流极性选择:正接、反接正接:焊件接电源正极,焊条接电源负极的接线方法。
反接:焊件接电源负极,焊条接电源正极的接线方法。
极性选择原则:碱性焊条常采用直流反接,否则,电弧燃烧不稳定,飞溅严重,噪声大,酸性焊条使用直流电源时通常采用直流正接。
2、焊条直径焊条直径是根据焊件厚度、焊接位置、接头形式、焊接层数等进行选择。
一般厚度越大,选用的焊条直径越粗,焊条直径与焊件的关系见下表:焊件厚度(mm) 2 3 4-5 6-12 >13焊条直径(mm) 2 3.2 3.2-4 4-5 4-63、焊接电流焊接电流是焊条电弧焊的主要工艺参数,焊工在操作过程中需要调节的只有焊接电流,而焊接速度和电弧电压都是由焊工控制的。
焊接电流的选择直径影响着焊接质量和劳动生产率。
焊接电流越大,熔深越大,焊条溶化快,焊接效率也高,但是焊接电流太大时,飞溅和烟雾大,焊条尾部易发红,部分涂层要失效或崩落,而且容易发生咬边、焊瘤、烧穿等缺陷,增大焊件变形,还会使接头热影响区晶粒粗大,焊接接头的韧性降低;焊接电流太小,则引弧困难,焊条容易粘连在工件上,电弧不稳定,易产生未焊透、未熔合、气孔和夹渣等缺陷,且生产率低。
因此选择焊接电流,应根据焊条直径、焊条类型、焊件厚度、接头形式、焊接位置及焊道层次来综合考虑。
首先应保证焊接质量,其次应尽量采用较大的电流,以提高生产效率。
T型接头和搭接头,在施焊环境温度较低时,由于导热较快,所以焊接电流要大一些。
但主要由焊条直径、焊接位置、焊道层次等因素来决定。
(1)焊条直径焊条直径越粗,熔化焊条所需的热量越大,必须增大焊接电流,每种焊条都有一个最合适电流范围。
【免费下载】二保焊焊接参数
1、短路过渡焊接CO2电弧焊中短路过渡应用最广泛,主要用于薄板及全位置焊接,规范参数为电弧电压焊接电流、焊接速度、焊接回路电感、气体流量及焊丝伸出长度等。
(1)电弧电压和焊接电流,对于一定的焊丝直径及焊接电流(即送丝速度),必须匹配合适的电弧电压,才能获得稳定的短路过渡过程,此时的飞溅最少。
不同直径焊丝的短路过渡时参数如表:焊丝直径(㎜)0.8 1.2 1.6电弧电压(V)18 19 20焊接电流(A)100-110 120-135 140-180(2)焊接回路电感,电感主要作用:a 调节短路电流增长速度di/dt, di/dt过小发生大颗粒飞溅至焊丝大段爆断而使电弧熄灭,di/dt 过大则产生大量小颗粒金属飞溅。
b 调节电弧燃烧时间控制母材熔深。
c 焊接速度。
焊接速度过快会引起焊缝两侧吹边,焊接速度过慢容易发生烧穿和焊缝组织粗大等缺陷。
d 气体流量大小取决于接头型式板厚、焊接规范及作业条件等因素。
通常细丝焊接时气流量为5-15 L/min,粗丝焊接时为20-25 L/min。
e 焊丝伸长度。
合适的焊丝伸出长度应为焊丝直径的10-20倍。
焊接过程中,尽量保持在10-20㎜范围内,伸出长度增加则焊接电流下降,母材熔深减小,反之则电流增大熔深增加。
电阻率越大的焊丝这种影响越明显。
f 电源极性。
CO2电弧焊一般采用直流反极性时飞溅小,电弧稳定母材熔深大、成型好,而且焊缝金属含氢量低。
2、细颗粒过渡。
(1)在CO2气体中,对于一定的直径焊丝,当电流增大到一定数值后同时配以较高的电弧压,焊丝的熔化金属即以小颗粒自由飞落进入熔池,这种过渡形式为细颗粒过渡。
细颗粒过渡时电弧穿透力强母材熔深大,适用于中厚板焊接结构。
细颗粒过渡焊接时也采用直流反接法。
(2)达到细颗粒过渡的电流和电压范围:焊丝直径(mm)电流下限值(A)电弧电压(V)1.2 300 34- 351.6 4002.0 500随着电流增大电弧电压必须提高,否则电弧对熔池金属有冲刷作用,焊缝成形恶化,适当提高电弧电压能避免这种现象。