
PROE使用技巧(重点介绍对于不能编辑的钣金模型如何展开)
一些钣金件无法展开,我们可以先把需要展开的表面进行导出几何处理
然后新建复制刚才的几何再进行展开工作,最后导入CAD进行修正即可
具体步骤
1 插入=》共享数据=》发面几何
然后按做ctrl 选择你需要展开的所有表面
按滚轮结束,选择你刚才的几何,右击,点击:组,
2 新建钣金件
插入=》共享数据=》复制几何
然后在点击选项上面上文件图标,打开,选择刚你发布过的文件,打开
自动回到刚才窗口
弹出在放置菜单属性在默认选项点击确定
3 点击刚才选项旁边,属性上边那个立方体(带有三个箭头)这时弹出刚才的特征,滚轮确认
4 创建偏移壁
在弹出输入偏移距离,里面不要输入,默认为0.0000,点击勾号确认
确认你将要偏移的方向,正向或反向确认
再在弹出的输入厚度框中,输入你的材料厚度(根据你刚才的钣
金件输入厚度)1.2
好啦,现在预览一下确认Ok了,就点击确定,现在新的钣金件创建出来啦
5 现在可以用FE命令展开刚才创建的钣金件了
6 现在把模型树里面的外部复制几何隐藏
7新建绘图文件
现在放置好后,导出到CAD再进行编辑就行啦
一定要注意,在发布几何的时候,不要选择模板的曲面
1.如何使用trail.txt文件
用写字板打开trail.txt,将里面你要恢复到的地方之后的操作删除掉后存盘用PROE打开即可。
2.如何清除TRAIL文件?另外,如何在Pro/E中从Old version的pat文件中恢复以前的Model?
在DOS状态下进入要清理的目录下,键入PURGE即可。
这样做不仅可以清除TRAIL文件,同时也清除了除最新版本外的所有其它文件。
如你做的零件为A,存了10次,那么就有10个同名文件分别为A1。
A10,PURGE后只留下A10也就是最新版本了。
如果您想要以前的零件比如做到第5次保存时的零件的话最好当时就换名存盘。
3.公英制互换,但零件尺寸的数值还是保持原设计值
在3D图中修改选择Set Up-Units-选择想要修改的单位-Set-选
择Same Size或Same Dims
4.草绘图中合理运用意图管理器.
在绘图过程中要将重要尺寸或是叫需求尺寸进行锁定,待修改截面尺寸后再生模型时,这样才不会变的不是想要的尺寸. 5.Config文件在Pro/E里的作用及如何编辑.
Config文件是Pro/E的系统配置文件,它几乎可以满足你对Pro/E的所有要求。
其中包括系统的精度、显示设置、单位、打印机的设置、快捷键的设置、输入输出设置等等。
通过这些设置,可以把Pro/E定制为你需要的工作环境。
在Pro/E的使用中,Config文件的设置是比较重要的工作。
一般根据公司的需要进行设置,然后拷贝到每台工作站上作为公司的标准执行。
这样有利于公司产品数据的交换和统一管理。
编辑Config文件可以按以下步骤进行:选择下拉菜单
Utilities/Options
常用配置项目如下:
长度单位的配置:PRO_UNIT_LENGTH 一般是选择UNIT_MM即单位是毫米;
质量单位的配置:PRO_UNIT_MASS 一般是选择UNIT_GRAM即单位是克;
默认的二维图比例:DEFAULT_DRAW_SCALE 通常是设定为1:1;
系统的公差级别:TOLERANCE_CLASS 可以自己选择,一般是MEDIUM即中等级别;
系统的公差标准:TOLERANCE_STANDARD 一般选择是ISO标准;
系统的公差显示:TOL_DISPLAY 选择YES为显示公差,NO为不显示公差;
系统的公差形式:TOL_MODE 可以根据自己的习惯选,一般选择NOMINAL;
系统文本编辑器:DRAWING_FILE_EDITOR、
FAMILY_TABLE_EDITOR、RELATION_FILE_EDITOR这三项参数是相应的编辑器选择项,一般都是选PROTAB即Pro/Table进行编辑的,也可以使用操作系统自带的编辑器如:NOTEPAD;如果使用操作系统的文本编辑器还要在选择EDITOR后再设置一个配置项:pro_editor_command ,从中给出编辑器的路径如:
c:\winnt\notepad.exe
标准件库文件路径:PRO_LIBRARY_DIR 从中指定你的标准件的路径,才可以调用标准件库中的标准件使用;
UDF库的文件路径:PRO_GROUP_DIR 指定UDF库文件的路径;
二维图设置文件路径:DRAWING_SETUP_FILE 通过它来指定你的二维图设置文件(*.dtl)的路径来实现二维图的设置;
打印配置文件路径:PRO_PLOT_CONFIG_DIR 通过它使系统找到你的打印配置文件所在的路径;
搜索路径设置:SEARCH_PATH
中文环境设置:Pro/E自从2000I的版本后开始支持中文环境,对使用菜单进行汉化。
MENU_TRANSLATION就是设置汉化方式的,
它的选择项有YES和NO两个,分别表示全部汉化和不汉化。
如果你想使用英汉对照的菜单,就要把设置栏中选BOTH。
前提是你的Pro/E的许可证文件包含相应的模块,否则也不会起作用。
6.介绍几例Pro/E在DOS窗口下有用的命令. (存放位置在Pro/E安装路径下的BIN文件中)。
purge :这是最常用的命令,主要是把建模过程中产生的大量Trail文件和多次存盘产生的版本文件清除,以释放更多的硬盘空间。
命令执行后只保留最新的Trail文件和版本文件。
使用此命令必须在准备清除文件的目录下进行,例如要清除的文件在D:\work\01中,则应在DOS下切换到此目录,然后运行purge命令。
ptcstatus:查看您的许可证文件的占用情况,可以罗列出正在使用这个许可证文件的用户信息。
pu_id:这是查看您的主机网卡号的命令,也就是您申请Pro/E 的许可证文件时要用到的网卡号。
Proe钣金展平技巧

Pro/ENGINEER 钣金件展平得技巧总结关于展平展平特征展平钣金件上得任何弯曲曲面, 无论它就是折弯特征还就是弯曲得壁。
•有三种展平类型可用:•规则 (Regular) - 展平零件中得大多数折弯。
选取要展平得现有折弯或壁特征。
如果选取所有折弯, 则创建零件得平整形态。
过渡 (Transition) - 展平不可展开得曲面, 如混合壁。
选取固定曲面并指定横截面曲线来决定展平特征得形状。
剖截面驱动 (Xsec Driven) - 展平不可展开得曲面, 如折边及法兰。
选取固定曲面并指定横截面曲线来决定展平特征得形状。
创建展平时, 要求指定要保持固定得曲面或边。
您得选择会改变模型得缺省视图。
尝试并拾取要保持在同一位置得主要曲面。
如果可能, 在创建几个展平特征时, 要保持一致, 并使用同一曲面。
设置自动固定得几何元素(“设置”(Set Up)>“固定几何”(Fixed Geom)), 可节省设计时间与保持一致性。
在展平后所创建得特征都就是该展平得子项/从属于该展平。
如果只就是临时展平零件, 并不需要该展平来保持设计意图, 则应删除该展平。
如果保持该展平, 只会在模型树中挤满多余特征, 这将延长零件再生时间。
切记, 如果删除得展平中含有在其后创建得特征, 这些附加特征也将被删除。
要草绘那些由于几何复杂与不规则而不能展平得壁得平整状态, 可使用 Metamorph 选项。
利用“变形控制”(DEFORM CONTROL) 菜单, 可加亮与草绘相应变形区域得轮廓。
展平特征创建后, 壁得成形状态隐含, 而平整状态处于活动状态。
当选取“展平全部”(Unbend All) 时, 就可使用展平对话框中得“变形控制”(DEFORM CONTROL) 菜单。
展平不可展开得曲面未展开(变形得)得曲面, 如具有复杂弯曲曲面得壁特征, 通常必须展平后才能制造。
要展平变形得材料, 该展平必须要简单。
定义得规则为所有要被展平得曲面必须具有外侧边或与一个有外侧边得区域相邻。
proe钣金展开教程

proe钣金展开教程ProE钣金展开教程导言:ProE是一款强大的产品设计软件,提供了多种功能和工具,用于建模、装配和制造。
在产品设计过程中,钣金展开是一个重要的步骤,用于将三维模型展开为二维平面图,以便进行材料切割和弯曲。
本文将介绍如何使用ProE进行钣金展开。
第一部分:钣金展开的基本概念1.1 什么是钣金展开?钣金展开是将三维钣金零件展开为平面图的过程。
在钣金加工中,为了确保材料的成本和材料利用率,需要将三维模型展开为平面图,以便进行后续的切割和折弯操作。
1.2 钣金展开的重要性钣金展开对于确保产品质量和加工效率至关重要。
正确的展开图可以确保在切割和折弯过程中材料的准确度和一致性,从而避免产生浪费和制造错误。
同时,精确的展开图也可以为后续的装配和焊接提供准确的参考。
第二部分:使用ProE进行钣金展开的步骤2.1 建立三维模型在开始钣金展开之前,首先需要使用ProE建立钣金零件的三维模型。
可以使用ProE的建模工具和功能来创建零件的几何形状和尺寸。
2.2 定义钣金特征在建立三维模型之后,需要定义钣金的特征,例如弯曲、挤压和切割。
通过选择相应的特征工具和功能,可以将这些特征应用于三维模型。
2.3 选择展开方向在进行钣金展开之前,需要选择展开的方向。
根据零件的几何形状和要求,可以选择水平展开、垂直展开或其他合适的展开方向。
2.4 进行钣金展开一旦选择了展开方向,就可以使用ProE的展开功能将三维模型展开为平面图。
通过点击展开按钮或使用相关的命令,可以生成一个展开图,显示零件在展开方向上的几何形状和尺寸。
2.5 检查展开结果生成展开图之后,需要仔细检查展开结果,确保展开图的准确性和一致性。
可以通过测量和对比展开图的尺寸与原始三维零件的尺寸来进行检查。
第三部分:常见的钣金展开问题及解决方法3.1 弯曲角度误差在钣金展开过程中,由于材料的弹性和变形,可能会出现弯曲角度误差。
为了解决这个问题,可以使用ProE的弯曲修正功能来纠正展开图中的角度误差。
proe钣金技巧

proe钣金技巧第一篇:proe钣金技巧1.平整壁特征平整壁的草绘图元必须是封闭的; 2.拉伸特征1)当使用拉伸特征创建第一壁时,需要使用开放截面;在“选项”中可定义折弯半径,也可在草绘时,将半径画出;2)使用拉伸进行切除时,除普通切割外,还可以进行薄壳切割;3)拉伸切除“移除与曲面垂直的材料”形式有三种,不同的形式切除的材料不一样;当不选取“移除与曲面垂直的材料”时,则直接切除;(切除形式,只有在拉伸切除的草绘平面与被切除曲面成角度时,才有影响)3.壁厚的更改一是通过右击特征,选取编辑或者编辑定义更改;二是通过“工具”—“参数”更改;4.内部草绘只能用于当前特征,而外部草绘则可应用于多个特征,根据不同需求,选取不同草绘形式;5.在proe5.0的草绘环境下,对图元进行约束时(比如相等、垂直、相切),可先选取需要约束的图元,再右击,选取约束类型;6.使用拉伸创建第一壁时,壁厚可在草绘中“右击”,选取“壁厚”进行设定,也可在外部定义;右击可切换壁厚的方向;草绘中定义壁厚的优势时,有利于尺寸的标注,比如钣金件整体尺寸等;内部定义“壁厚”时,两直线之间需要倒圆角才能加厚;7.当创建的不是第一壁时,在“选项”里可以勾选“将驱动曲面设置为与草绘平面相对”,从而更改其驱动曲面;主要应用于合并壁,合并壁时,需要驱动曲面一致; 8.旋转壁特征1)“属性”中的“单侧”表示往一侧旋转;“双侧”表示往两侧一起旋转; 9.偏移壁特征1)当不能使用平整,旋转等特征进行创建,需要借助曲面时,先创建曲面,再使用偏移壁特征进行构建;2)偏移壁需要设定两个数值,一个是偏移数值,一个是壁厚,偏移数值一般设为0;3)当有两个连在一起的面进行偏移时,可以在“排除”中,排除不需要偏移的面;4)当不能按照“垂直于曲面”的偏移类型进行偏移时,可更改其偏移类型;当使用“自动拟合”可能壁厚不一致,这时需要使用“控制拟合”,需要选取一个坐标系,定义其X,Y,Z方向的偏移;10.混合壁特征(类似于零件中混合壁的创建)1)选取列表中的“方向”可定义深度的方向;2)当使用“投影截面”时,是用两个曲面来限定距离,只能有两个草绘截面,且投影截面必须是钣金壁面,而不能是曲面;(该特征创建出来有问题,一般不使用)3)进行旋转混合,草绘时需要放置坐标系;4)进行一般混合时,一般先草绘好截面,再使用选取截面的方式;11.平整辅助壁特征1)只能在单条边界进行创建;2)如果采用系统提供的标准形状(矩形、梯形、L型、T型),则可以在图形区域直接拖动白色框来改变其尺寸;3)对于常用的形状,可将其定义为标准形状,方法如下:首先,进入平整辅助壁特征,在“形状”中草绘出其该常用形状,并且在“形状”中将该形状保存在一个文件夹下;然后,将“选项”中的flat_shape_sketches_directory的路径指向上一步的文件夹;4)“形状”下可选取高度尺寸是否包含厚度;同时会改变折弯方向;5)“偏移”中可定义折弯边相对于边界的距离;6)当对边界进行部分折弯时,可以选择止裂槽的类型(撕裂、矩形、长圆形、拉伸);无止裂槽需要角度为零或者偏移类型为“向壁偏移添加附加折弯”;而拉伸、矩形、长圆形则需要内侧半径不为零;12.法兰壁的创建1)可以使用一条链(多条边界)进行折弯;2)对于常用的形状,可以如平整壁一样创建新的形状,将“选项”中flange_shape_sketches_directory指向对应的路径;3)斜切口(miter cut):对于相切链连接处转角切口的设置;当沿着某曲线创建法兰壁失效时,可以考虑添加斜切口;4)止裂槽有折弯止裂槽和拐角止裂槽,折弯止裂槽相当于平整壁的止裂槽;拐角止裂槽则是指当对一条链折弯时,两条边界连接处的止裂槽形状;5)边处理:对于链折弯时,两条边界折弯后边的处理; 13.平整壁与法兰壁的区别1)平整壁就是画正面,法兰壁就是画侧面;2)平整壁的附着边只可以是一条边界,法兰壁的附着边可以是一条链;3)钣金说来不就是一张比较厚的铁纸么,可以分为面和厚度方向,平整面就是从面正向看过去,是正方的还是梯形的,而法兰壁就是从厚度方向,是折成L形了还是Z形的。
PROE钣金展平特征介绍

PERO钣金展平特征介绍及操作说明:·规则展平特征——变形:如果折弯区域有变形区未连接到边缘时,系统会出现红色高亮提示,则设计必须要别外选取一个变形区域与边缘连接。
·过度展平:用于展平不能用规则展平的不可展几何,不可展开的几何在多个方向上有折弯。
·剖截面驱动展平:用于展平不规则外形的薄壁,通过指定一条剖面线来决定曲面展平的形状。
·模具成形特征:模具就是采用模具的凸模冲压或凹模吸引薄板形成的特征。
同是要求参考零件必须要有边界面以限定冲压成形曲面。
边界面可以与钣金件绿色或白色面重合。
(模具成形的参考零件必须带有边界面,参考零件可以是凸的,也可以是凹的,而冲孔成形不需要边界面,参考零件只能是凸。
)·平整成形:对于成形特征形成的凸起或凹腔,必须要先用平整成形特征进行展平后,才能应用钣金展平特征。
因此,平整成形特征一般创建于设计结束阶段。
·钣金折弯长度L=(0.5π×R+y因子×T)×(θ×90)L:钣金展开长度R:折弯处的内侧半径T:材料厚度θ:折弯角度y因子:由折弯中线的位置所决定的一个常数,默认值为0.5(proe中y因子改变方法:编辑→设置:钣金件→折弯许可→y因子)改变y因子的系统默认值:工具→选项(在选项下输入initial_bend_y_factor,回车后输入相应的值,按“添加”,然后按保存。
)K因子:在钣金展平计算式是以K因子为主要依据的,用来代表材料在折弯时的拉伸抵抗程度。
此因子的范围在0至1之间。
K=2y/π·折弯表——current:设置找折弯表到当前的钣金件中。
(从零件:设置的折弯表为当前钣金件本书的折弯表,并且定义好的折弯表会存在此钣金中;自文件:设置折弯表由.bnd折弯表文件导入。
)·“自文件”下table1:适用于软黄铜,及铜,y因子=0.5,k因子=0.35table2:适用于硬黄铜,及铜,铝,y因子=0.64,k因子=0.42table3:适用于青铜,硬钢,及弹簧钢,y因子=0.71,k因子=0.45·导入折弯表:工具→选项“输入pro_sheet_met_dir”,值选择折弯表的位置,按“添加/更改”后保存。
ProE在钣金展开中的应用
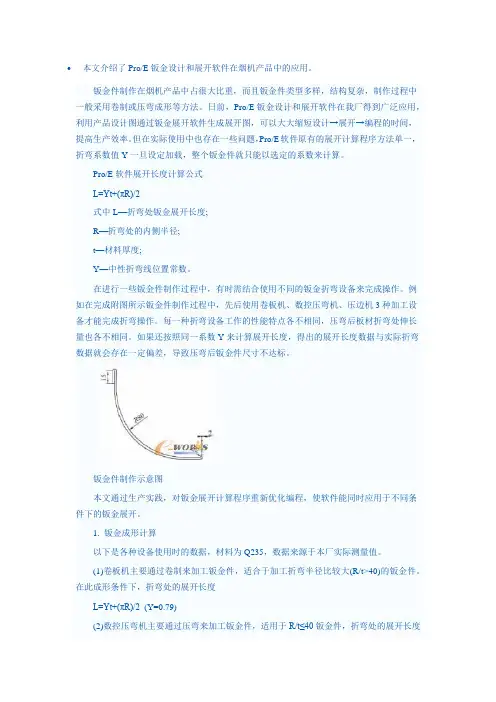
本文介绍了Pro/E钣金设计和展开软件在烟机产品中的应用。
钣金件制作在烟机产品中占很大比重,而且钣金件类型多样,结构复杂,制作过程中一般采用卷制或压弯成形等方法。
日前,Pro/E钣金设计和展开软件在我厂得到广泛应用,利用产品设计图通过钣金展开软件生成展开图,可以大大缩短设计→展开→编程的时间,提高生产效率。
但在实际使用中也存在一些问题,Pro/E软件原有的展开计算程序方法单一,折弯系数值Y一旦设定加载,整个钣金件就只能以选定的系数来计算。
Pro/E软件展开长度计算公式L=Yt+(πR)/2式中L—折弯处钣金展开长度;R—折弯处的内侧半径;t—材料厚度;Y—中性折弯线位置常数。
在进行一些钣金件制作过程中,有时需结合使用不同的钣金折弯设备来完成操作。
例如在完成附图所示钣金件制作过程中,先后使用卷板机、数控压弯机、压边机3种加工设备才能完成折弯操作。
每一种折弯设备工作的性能特点各不相同,压弯后板材折弯处伸长量也各不相同。
如果还按照同一系数Y来计算展开长度,得出的展开长度数据与实际折弯数据就会存在一定偏差,导致压弯后钣金件尺寸不达标。
钣金件制作示意图本文通过生产实践,对钣金展开计算程序重新优化编程,使软件能同时应用于不同条件下的钣金展开。
1. 钣金成形计算以下是各种设备使用时的数据,材料为Q235,数据来源于本厂实际测量值。
(1)卷板机主要通过卷制来加工钣金件,适合于加工折弯半径比较大(R/t>40)的钣金件。
在此成形条件下,折弯处的展开长度L=Yt+(πR)/2 (Y=0.79)(2)数控压弯机主要通过压弯来加工钣金件,适用于R/t≤40钣金件,折弯处的展开长度L=Yt+(πR)/2 (Y=0.64)(3)压边机主要用于进行对折弯平操作:对平折弯加工时,因板厚不同,加工的方法各异。
对薄板加工,直接进行压边操作;对厚板加工,有时需要在折弯处进行开槽处理,以避免伸长量过大,产生撕裂,如附表所示。
Q235钢板不同条件下折弯平操作情况综上所述,在不同设备上进行折弯,钣金折弯系数因子Y并不相同。
三种图解Proe钣金展开方式

图解三种Proe钣金展开方式在Proe钣金设计中,可以用展平命令(Unbend) 将三维的折弯钣金件展平为二维的平面薄板(如图1所示),钣金展平的作用如下:1)钣金展平后,可更容易了解如何剪裁薄板以及其各部分的尺寸、大小。
2)有些钣金特征(如减轻切口)需要在钣金展平后创建。
3)钣金展平对于钣金的下料和创建钣金的工程图十分有用。
图1Pro/ENGINEER系统列出了三种展平方式,分别是规则展平、过渡展平和剖截面驱动展平。
规则展平(Regular Unbend)如图1,是一种最为常用、限制最少的钣金展平方式。
利用这种展平方式可以对一般弯曲的钣金壁进行展平,也可以对由折弯(Bend) 命令创建的钣金折弯进行展平,但它不能展平从规则曲面创建的钣金壁。
图1过渡方式展平(Transtion Unbend)如图2,可用于展平含不规则曲面的镀金壁。
图2截面驱动方式展平(Xsection Driven)如图3,有些饭金壁中含有圆角结构,在展开这类饭金壁的过程中,圆角区域与其邻近的饭金壁会形成一个特殊区域,即不规则的区域,这种不规则区域的饭金件可采用剖截面驱动方式远行民井。
比庭的咱截面”实际上是指一条影响展平形状的”驱动”曲线(软件中称为”剖截面曲线勺,该曲线决定饭金展开的形状。
采用这种方式展平银金时,要注意以下几点:1)需定义固定边,固定边位于固定面与展平面的交界处,且此边必须落在固定面上。
2)需从现有的几何中选取”驱动”曲线或者草绘曲线,曲线必须与固定面处在相同的平面中。
不同的曲线会产生不同的展平效果。
3)需定义固定侧,即在展开时固定边的两侧中欲保持不动的那一侧。
图3。
PROE钣金工程图插入展开图的方法
PROE Wildfire 4.0钣金工程图里插入展开图的方法
1、打开钣金零件图
2、在菜单栏-编辑里面找到设置(设定)
3、点击设置(设定)后选择平整状态
4、选择创建
5、这个时候系统自动生成一个后缀待FLAT1的文件名,选择打钩
6、选择全部成形(不是选完全平坦)
7、选择要固定的面——在用鼠标选择钣金零件的某一个面,然后点击确定
8、点击完成/返回
9、保存之后,点击打开就可以看到工作目录下面已经生成了一个展开(PLAT)的文件了。
10、进入创建的工程图,先插入一般视图建立好钣金的三视图图形,再点菜单栏——文件(档案)——属性——工程图模型——新增模型——弹出对话框选定相对应的钣金的展平图模型——选择打开——点完成。
11、再插入展平模型视图。
完成。
Pro/E在钣金设计中的应用
Pro/E在钣金设计中的应用作为一种常用的结构件,钣金零件在农业机械、储运设备、电子、汽车等行业有着广泛地应用。
国内多数企业虽然已经引入CAD技术,但对钣金下料计算大多仍采用等分投影法,与传统手工计算方法相比,过程虽有所简化,其实质并没有得到根本改变,只是将图板换成了电子图板。
将以 Pro/E Wildfire 3.0为平台,通过农业机械中常见的“天方地圆”零件作为案例,对其设计过程加以简介。
1 钣金的设计长度和展平长度对于钣金制造者来说,为了给钣金下料,求得成形钣金展乎后的长度至关重要。
通过设置钣金的“Bend Allow”(折弯许可)可以在图形上控制钣金的展平长度。
“Bend Allow”有两种方式控制钣金展平后的长度,第一种是设置K因子来计算展平长度(或Y因子,Y因子与K因子之间可以通过公式换算,它们是由折弯中性层的位置决定的一个常数);第二种是通过设置折弯表(Bendtable)中的参数来计算展平长度。
在实际加工过程中,钣金工艺人员根据钣金材料的属性、厚度等特性设置“Bend Allow”中参数,从而得出钣金的展平长度。
但这些设置的参数只是经验值,并不一定与实际情况完全对应。
通常的做法是:首先根据Pro/E软件计算的展平长度来下料;然后通过试制几个样件,量取样件尺寸之间的差别,再对展平长度进行修正。
2建立钣金件立体模型2.1新建钣金零件,设定模板“mmns_part_sheetmetal”。
2.2如图l所示选择下拉菜单“插入/钣金件壁,分离的/混合”命令,接着如图2所示选择默认选项。
图1三维造型命令图2造型命令选项2.3选择top基准面进入草绘,第一个截面,先画一个方形,倒四个圆角,设定圆角值为大于或等于板厚,设定好起始点,不然混合后会扭曲如图3所示。
图3第一个草绘截面2.4第二个截面,也是先画一个方形,倒四个围角,圆角值设定为网的半径略小一点(小0.1就行了,那样更接近圆),设定好混合起始点(注意第二步是画方形倒圆角,而不是直接画圆,这足关键点,一定要注意)。
PROE使用技巧(重点介绍对于不能编辑的钣金模型如何展开)
一些钣金件无法展开,我们可以先把需要展开的表面进行导出几何处理然后新建复制刚才的几何再进行展开工作,最后导入CAD进行修正即可具体步骤1 插入=》共享数据=》发面几何然后按做ctrl 选择你需要展开的所有表面按滚轮结束,选择你刚才的几何,右击,点击:组,2 新建钣金件插入=》共享数据=》复制几何然后在点击选项上面上文件图标,打开,选择刚你发布过的文件,打开自动回到刚才窗口弹出在放置菜单属性在默认选项点击确定3 点击刚才选项旁边,属性上边那个立方体(带有三个箭头)这时弹出刚才的特征,滚轮确认4 创建偏移壁在弹出输入偏移距离,里面不要输入,默认为0.0000,点击勾号确认确认你将要偏移的方向,正向或反向确认再在弹出的输入厚度框中,输入你的材料厚度(根据你刚才的钣金件输入厚度)1.2好啦,现在预览一下确认Ok了,就点击确定,现在新的钣金件创建出来啦5 现在可以用FE命令展开刚才创建的钣金件了6 现在把模型树里面的外部复制几何隐藏7新建绘图文件现在放置好后,导出到CAD再进行编辑就行啦一定要注意,在发布几何的时候,不要选择模板的曲面1.如何使用trail.txt文件用写字板打开trail.txt,将里面你要恢复到的地方之后的操作删除掉后存盘用PROE打开即可。
2.如何清除TRAIL文件?另外,如何在Pro/E中从Old version的pat文件中恢复以前的Model?在DOS状态下进入要清理的目录下,键入PURGE即可。
这样做不仅可以清除TRAIL文件,同时也清除了除最新版本外的所有其它文件。
如你做的零件为A,存了10次,那么就有10个同名文件分别为A1。
A10,PURGE后只留下A10也就是最新版本了。
如果您想要以前的零件比如做到第5次保存时的零件的话最好当时就换名存盘。
3.公英制互换,但零件尺寸的数值还是保持原设计值在3D图中修改选择Set Up-Units-选择想要修改的单位-Set-选择Same Size或Same Dims4.草绘图中合理运用意图管理器.在绘图过程中要将重要尺寸或是叫需求尺寸进行锁定,待修改截面尺寸后再生模型时,这样才不会变的不是想要的尺寸. 5.Config文件在Pro/E里的作用及如何编辑.Config文件是Pro/E的系统配置文件,它几乎可以满足你对Pro/E的所有要求。
ProE钣金件自动展开操作手册
5.0 1.0 1.2 1.5 1.6 2.0 3.2 注意 :表中所列的 L 值为断差的两个补偿量之和,手工修改补偿量时需将该值除 2. 2. 常见抽牙预冲孔孔径一览表 规格 M3 M3.5 M4 M5 #4-40 #6-32 #8-32 料厚 T=0.6 1.4 1.6 1.8 2.0 1.2 1.6 1.8 T=0.8 1.5 1.8 2.0 2.2 1.4 1.8 2.0 T=1.0 1.6 2.0 2.0 2.4 1.5 1.8 2.2 T=1.2 T=1.5 抽牙高度 1.6 1.5 2.0 2.4 1.8 2.2 2.4 2.1 2.6 3.0 2.4 1.6 1.8 1.9 2.0 2.4 2.4 2.4 2.8 2.4
AT 5/3K A
30 °
A B H
定边尺寸偏移以一个料厚处理 , 然后按 Z 折
B T
ABK
ห้องสมุดไป่ตู้
N 折: 1. 当 N 折加工方式为垫片反折压平,L 值依附件一 中参数取值. 2. 当 N 折以其它方式加工时, 展开算法参见 “一般 折弯 4 (R≠0, θ≠90°)”. 3. 如果折弯处为直边 (H 段), 则按两次折弯成形计 算: L’= 2L (L 值取 90∘折弯变形区宽度).
1.0 1.3 1.2 1.0 1.0 1.0 1.0 1.0 1.0 1.0
1.2
1.5
1.6
2.0
3.2
1.6 1.2 1.2 1.2 1.2 1.2 1.2 1.2
2.2 1.8 1.5 1.5 1.5 1.5 1.5 1.5
2.4 2.0 1.6 1.6 1.6 1.6 1.6 1.6 2.8 2.4 2.0 2.0 2.0 2.0 2.0 5.1 4.7 4.3 3.9 3.5 3.2 3.2