
焊接钢管壁厚偏差规范
竭诚为您提供优质文档/双击可除焊接钢管壁厚偏差规范
篇一:焊接钢管壁厚偏差
20xx新的精密焊管厚度允许偏差-国标焊接钢管壁厚规格表作者:stpg370发布于:20xx-11-0818:49:2920xx新的精密焊管厚度允许偏差-国标焊接钢管壁厚规格表焊接钢管厚度要求-焊接钢管厚度允许偏差-国标焊接钢管壁厚规格表
国标焊接钢管壁厚规格表公称口径(mm)(in)
61./881/4103/8151/2203/42513211/44011/25026521/2803 10041255150
6
普通钢管壁厚(mm)理论重量(kg/m)
20.392.250.622.250.322.751.262.751.633.252.423.253. 133.53.843.54.883.756.6448.34
410.854.515.044.5
17.81
加厚钢管壁厚(mm)
2.52.752.75
3.253.544
4.254.54.54.755
5.55.5
理论重量(kg/m)
0.460.730.971.452.012.913.784.586.167.889.8113.4418 .24
21.63
篇二:钢管外径及壁厚允许偏差
不锈钢管外径及壁厚允许偏差
1.gb12770-20xx机械结构用不锈钢焊接钢管……………………(2)
2.din-17455(1999-02):通用圆形不锈钢焊管……………………..(3)
3.en10217-7(20xx版本):承压用焊接钢管-交货技术条件(第7部分:不锈钢管)…………………………………………………………..…
(3)4.gb12771-2000流体输送用不锈钢焊接钢管………………………(4)5.hg20537管壳式换热器用奥氏体不锈钢焊接钢管技术要求…...(5)6.qbt2072.3-1994制糖机械,压力容器通用零部件,换热器用奥氏体不锈钢焊接钢
管……………………………………………………….(6)7.a stma312(designation:a312/a312m-04b):无缝管,焊接和冷加工奥氏体不锈钢管标准说明书………………..…………………...(6)8.hgt20537.3-19。
焊接钢管3091-2015标准

焊接钢管3091-2015标准本标准规定了焊接钢管的尺寸、材质、品种、化学成分和机械性能,以及钢管的标志和标识。
本标准适用于制造和验收各种类型的焊接钢管。
1.钢管尺寸本标准规定了焊接钢管的尺寸,包括外径、壁厚、长度等。
具体尺寸范围和允许偏差应符合表1的规定。
表1:焊接钢管尺寸范围及允许偏差项目尺寸范围允许偏差外径(D)D≤40mm+0.5mm40mm<D≤200mm±0.5%D200mm<D≤400mm±1.0%D壁厚(t)t≤2.0mm±10%tt>2.0mm±15%t长度(L)L≤6000mm±3.0mmL>6000mm±5.0%L2.钢管材质本标准规定了焊接钢管的材质,包括碳钢、合金钢等。
不同材质的钢管应满足相应的化学成分和机械性能要求。
3.钢管品种本标准规定了焊接钢管的品种,包括直缝焊管、螺旋焊管、无缝焊管等。
不同品种的钢管应满足相应的尺寸和机械性能要求。
4.钢管的化学成分和机械性能本标准规定了焊接钢管的化学成分和机械性能要求,包括拉伸强度、屈服点、伸长率等。
不同材质和品种的钢管应满足相应的化学成分和机械性能要求。
具体要求应符合表2的规定。
表2:焊接钢管化学成分和机械性能要求材质拉伸强度(MPa)屈服点(MPa)伸长率(%)其他要求碳钢≥235≥195≥25无合金钢≥345≥290≥22无5.钢管的标志和标识本标准规定了焊接钢管的标志和标识要求,包括产品名称、规格型号、生产厂家等信息。
这些信息应清晰、易读,并应永久性地标记在钢管上。
具体要求应符合表3的规定。
表3:焊接钢管标志和标识要求产品名称:焊接钢管;规格型号:DN15xSCH80xL;生产厂家:XX公司;标记位置:钢管外表面;标记内容:产品名称、规格型号、生产厂家等信息;标记方法:喷涂、打印、贴标签等。
国标低压流体输送用镀锌焊接钢管1GBT30912008

26.0
1.8
1.15
60.3
2.8
4.15
139.7
3.8
13.16
26.0
1.9
1.20
60.3
3.0
4.42
139.7
4.0
13.81
26.3
2.0
1.27
60.3
3.25
4.75
139.7
4.25
14.62
26.3
2.1
1.33
60.3
3.4
4.95
139.7
4.5
15.43
26.9
2.2
中国国家标准GB/T3091-2008低压流体输送用(镀锌)焊接钢管
公称口径
(mm)
外径
(mm)
壁厚
(mm)
理论重量
(kg/m)
公称口径
(mm)
外径
(mm)
壁厚
(mm)
理论重量
(kg/m)
公称口径
(mm)
外径
(mm)
壁厚
(mm)
理论重量
(kg/m)
15
20.5
1.8
0.89
32
42.4
3.0
3.04
管端外径允许偏差/mm
(距管端100mm范围内)
壁厚允许偏差
D≤48.3
±0.5mm
-
±10%
48.3<D≤273.1
±1.0%D
-ቤተ መጻሕፍቲ ባይዱ
273.1<D≤508
±0.75%D
+2.4,-0.8
D>508
±1.0%D或±10.0,两者取较小值
+3.2,-0.8
焊接钢管的技术要求

技术要求类别
具体指标/标准
尺寸和外观
- 外径偏差:±0.5mm
- 壁厚偏差:±10%
- 弯曲度:≤2mm/m
- 凹凸度:≤8%
- 表面质量:光亮、平整
- 焊缝质量:无裂纹、缺陷和孔洞
化学成分
- 碳含量:≤0.25%
- 锰含量:0.30%-1.00%
- 硫含量:≤0.045%
- 磷含量:≤0.045%
- 焊接材料:焊条、焊丝等需符合相关标准,无涂层剥离、污物、老化、受潮或生锈
- 焊接前准备:管道坡口处理,表面清洁无油污、铁锈等
- 焊接过程:防风、雨措施,多层多道焊时逐层检查
- 焊后处理:清理焊缝表面,外观检查合格
- 铜含量:≤0.40%
- 镍含量:≤0.30%
- 铬含量:≤0.30%
- 钼含Байду номын сангаас:≤0.08%
- 钒含量:≤0.02%
机械性能
- 抗拉强度:≥415MPa
- 屈服强度:≥245MPa
- 伸长率:≥20%
- 维氏硬度:≤197HB
焊接工艺
- 焊接方法:根据具体情况选择,如二氧化碳气体保护焊、手工电弧焊等
国标方钢钢管壁厚标准

国标方钢钢管壁厚标准1. 引言国标方钢钢管壁厚标准是为了规范方钢钢管的生产和使用,确保方钢钢管的质量和安全性而制定的。
本标准适用于直缝焊接矩形方钢管和方管。
2. 规范性引用文件本标准中以下文件任何部分引用均应作为本标准的一部分。
- GB/T XXXX.X-XXXX(填写具体标准的名称和编号),标题(填写具体的标题)3. 术语和定义本标准中适用的术语和定义与GB/T XXXX.X-XXXX(填写具体标准的名称和编号)中的定义一致。
4. 壁厚允许偏差方钢钢管的壁厚允许偏差应符合下表所示:-------------------------------------------------------------------------壁厚(mm) | 允许偏差(mm) | 允许偏差(%)---------------------------------------------------------------------0.5 ≤ t < 3 | ±0.10 | ±103 ≤ t <12 | ±0.15 | ±7.512 ≤ t <18 | ±0.20 | ±518 ≤ t <25 | ±0.25 | ±425 ≤ t <40 | ±0.30 | ±440 ≤ t | ±0.40 | ±3------------------------------------------------------------------------5. 壁厚测量方法方钢钢管壁厚的测量应采用GB/T XXXX.X-XXXX(填写具体标准的名称和编号)中规定的测量方法。
6. 其他要求(根据实际需求添加其他相关要求,例如材料要求、表面质量要求等)7. 包装、运输和贮存方钢钢管的包装、运输和贮存应符合GB/T XXXX.X-XXXX(填写具体标准的名称和编号)中的规定。
焊接钢管国标壁厚允许偏差

焊接钢管国标壁厚允许偏差一、引言在焊接工艺中,钢管的壁厚是一个重要的参数,对于确保焊接工作的质量和安全性至关重要。
国家标准对钢管的壁厚允许有一定的偏差,本文将详细探讨焊接钢管国标壁厚允许偏差的相关信息。
二、国家标准对焊接钢管壁厚的要求根据国家标准,钢管的壁厚允许有一定的偏差,目的是确保钢管的质量和使用安全。
具体要求如下:2.1 国家标准编号焊接钢管的国家标准编号为GB/T 3091-2015。
2.2 壁厚公差焊接钢管的壁厚公差必须在国家标准规定的范围内。
具体公差根据管道直径的不同,有所区别。
三、焊接钢管壁厚允许偏差的计算方法根据国家标准,焊接钢管壁厚允许偏差的计算方法是通过测量与标准壁厚的差异来确定。
具体计算方法如下:3.1 测量壁厚首先,需要使用合适的工具对焊接钢管的壁厚进行测量。
测量时需要确保工具的准确性和精度。
3.2 计算偏差在测量壁厚的基础上,可以计算出钢管的壁厚偏差。
偏差计算公式如下:偏差 = 测量壁厚 - 标准壁厚标准壁厚是根据国家标准确定的固定数值。
3.3 判断偏差是否合格根据国家标准规定的壁厚公差范围,可以判断焊接钢管的壁厚偏差是否合格。
如果偏差在公差范围内,则认为是合格的。
四、壁厚公差的重要性焊接钢管的壁厚公差的控制对于保证钢管的质量和使用安全具有重要意义。
以下是壁厚公差的重要性:4.1 安全性钢管的壁厚直接影响到焊接工作的安全性。
如果壁厚偏差过大,则可能导致焊接的强度不足,从而影响钢管的使用寿命和安全性。
4.2 结构稳定性合适的壁厚公差可以确保钢管在使用过程中的结构稳定性。
如果壁厚偏差过大,可能导致钢管的变形和应力集中,进而影响到钢管的结构稳定性。
4.3 工艺控制焊接钢管的壁厚公差的控制要求焊接工艺的精细控制。
通过控制壁厚公差,可以提高焊接工艺的精度和一致性,从而获得更好的焊接质量。
五、总结本文对焊接钢管国标壁厚允许偏差进行了全面、详细、完整且深入地探讨。
根据国家标准,焊接钢管的壁厚必须在允许的偏差范围内。
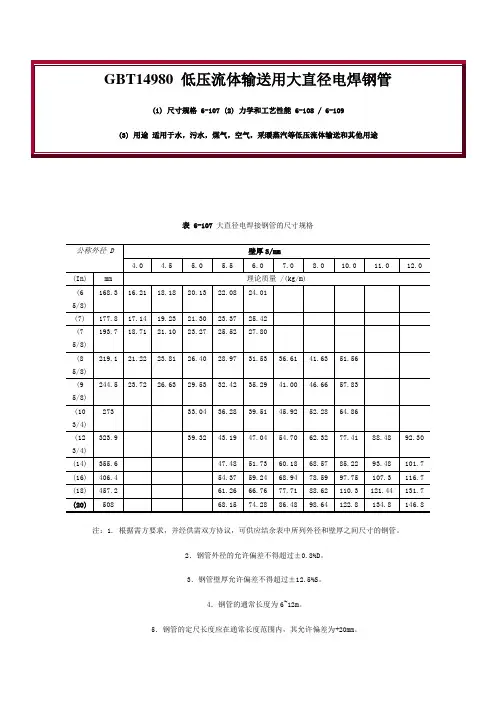
GBT14980 低压流体输送用大直径电焊钢管
54.70
62.32
77.41
88.48
92.30
(14)
355.6
47.48
51.73
60.18
68.57
85.22
93.48
101.7
(16)
406.4
54.37
59.24
68.94
78.59
97.75
107.3
116.7
(18)
457.2
61.26
66.76
77.71
88.62
110.3
GBT14980低压流体输送用大直径电焊钢管
(1) 尺寸规格 6-107 (2) 力学和工艺性能 6-108 / 6-109
(3) 用途 适用于水,污水,煤气,空气,采暖蒸汽等低压流体输送和其他用途
表 6-107大直径电焊接钢管的尺寸规格
公称外径 D
壁厚S/mm
40
7.0
8.0
121.44
131.7
(20)
508
68.15
74.28
86.48
98.64
122.8
134.8
146.8
注:1. 根据需方要求,并经供需双方协议,可供应结余表中所列外径和壁厚之间尺寸的钢管。
2.钢管外径的允许偏差不得超过±0.8%D。
3.钢管壁厚允许偏差不得超过±12.5%S。
4.钢管的通常长度为6~12m。
23.81
26.40
28.97
31.53
36.61
41.63
51.56
(9 5/8)
244.5
23.72
26.63
29.53
32.42
焊接钢管国标
10
300
12
350
14
400
16
焊接钢管的材料为Q195、Q215和Q235等软碳素钢,易于套螺纹、切割、锯割、焊接等。镀锌钢管通常长
通常长度为4~10m。焊接钢管的连接方法一般为螺纹连接,螺纹连接式用管件进行组合。管件大多采用
软钢制造,并经车床车制造出内螺纹,有镀锌、非镀锌两种。
钢管)
加厚钢管(PN≤1.6MPa)
1.059 1.046 1.046 1.039 1.039 1.032 1.032 1.030 1.028 1.028 1.027 1.026 1.023 1.023
焊接等。镀锌钢管通常长度为4~9m,非镀锌钢管的 进行组合。管件大多采用可锻铸铁制造,也有采用
有缝钢管(焊接钢管)
公称直径
mm
in
外径
普通钢管(PN≤1.0MPa)
壁厚
镀锌质
公称尺寸 /mm
允许偏差
公称尺寸 /mm
允许偏差 (%)
理论质量 (kg/m)
量系数 /C[理论 质量*C]
6
1/8
10.0
2.00
0.39 1.064
8
1/4
13.5
2.25
0.62 1.056
10
3/8
17.0
2.25
壁厚
镀锌质
公称尺寸 /mm
允许偏差 (%)
理论质量 (kg/m)
量系数 /C[理论 质量*C]
2.50 2.75 2.75 3.25 3.50 4.00 4.00 4.25 4.50 4.50 4.75 5.00 5.50 5.50
﹢12 ﹣15
0.46 0.73 0.97 1.45 2.01 2.91 3.78 4.58 6.16 7.88 9.81 13.44 18.24 21.63
焊接钢管国标壁厚允许偏差
焊接钢管国标壁厚允许偏差
焊接钢管在行业中应用广泛,是一种常见的管材。
根据国家标准,焊接钢管的壁厚允许存在一定的偏差,下面我们一起来了解一下相关情况。
国标中关于焊接钢管壁厚的规定:
根据《焊接钢管》(GB/T 3091-2015)国家标准,焊接钢管的壁厚应符合以下规定:
1. 焊接钢管的壁厚应不小于测量值减少的偏差,且不得超过壁厚公差规定的上限。
2. 焊接钢管的壁厚公差规定如下表所示:
公称直径(mm)壁厚公差(mm)
48及以下±0.4
48~114 ±0.5
114以上±1.0
3. 焊接钢管壁厚的测量应在近似管端位置进行。
对于长度小于20mm
的部分,可在管身内侧0.5倍处测量。
4. 检测焊接钢管的壁厚时,应使用无毁伤探伤方法进行。
对于这些规定,需要特别注意以下几点:
1. 焊接钢管壁厚的偏差不应过大,因为过大或过小的偏差都会导致管材本身的质量问题,从而影响管材的使用寿命。
2. 焊接钢管壁厚的公差规定是根据国家标准制定的,必须严格按照要求进行操作。
3. 焊接钢管壁厚的检测方法也是非常重要的,只有正确的检测方法才能保证管材的质量。
总的来说,根据国家标准对焊接钢管壁厚偏差的要求进行操作是非常必要的。
只有这样才能保证管材的使用寿命和质量,为我们的生产和生活提供更好的服务。
因此,在操作过程中一定要严格遵守国家标准规定,合理检测,保持质量稳定。
焊接钢管标准3091
焊接钢管标准3091本标准规定了焊接钢管的尺寸、外形、重量、技术要求、试验方法、检验规则、包装标志和质量证明书等。
本标准适用于输送流体用及作结构用的焊接钢管。
1. 尺寸及允许偏差焊接钢管的尺寸及其允许偏差应符合表1的规定。
表1 焊接钢管的尺寸及允许偏差2.外形焊接钢管的弯曲度不得大于1/1000,并不得大于2.5mm。
3. 重量焊接钢管的重量应按现行国家标准的有关规定计算。
4. 技术要求焊接钢管应采用优质碳素钢、低合金结构钢、不锈钢等材料制成。
其中不锈钢焊接钢管应采用符合现行国家标准的材料。
焊接钢管的内外表面应光滑,无氧化皮、毛刺等缺陷。
焊缝应平整、光滑,不得有裂纹、气孔、夹渣等缺陷。
焊缝的咬边深度不得大于0.5mm,咬边的长度不得大于焊缝总长度的10%。
5. 试验方法焊接钢管的尺寸检查应采用游标卡尺、分厘卡等测量工具进行测量。
弯曲度应采用直尺、水平尺等工具进行测量。
焊缝应采用X射线探伤或超声波探伤等方法进行无损检测。
对于不锈钢焊接钢管,还应采用磁粉探伤等方法进行无损检测。
6. 检验规则焊接钢管应按批进行检查和验收,每批应由同一牌号、同一规格、同一工艺生产的焊接钢管组成。
每批焊接钢管的数量不应大于50t。
对于不锈钢焊接钢管,每批的数量不应大于10t。
7. 包装标志和质量证明书焊接钢管的包装应符合现行国家标准的有关规定。
包装上应标明产品名称、规格型号、数量、生产日期、企业名称等信息。
同时还应提供质量证明书,证明书中应包括产品名称、规格型号、原材料牌号、化学成分、机械性能、无损检测、外观质量、尺寸偏差等内容。
国标焊接钢管厚度标准
国标焊接钢管厚度标准本标准规定了焊接钢管的壁厚精度、直径允许偏差、内孔直径允许偏差、外径允许偏差、长度允许偏差、弯曲度允许偏差、端面垂直度允许偏差、端面倾斜度允许偏差、压扁试验要求、抗拉强度试验要求、屈服强度试验要求、冲击试验要求、化学成分试验要求、金相组织试验要求、耐压试验要求、泄漏试验要求和耐腐蚀试验要求等。
适用于各种材质的焊接钢管,包括不锈钢、碳钢、合金钢等。
1.钢管壁厚精度要求2.焊接钢管的壁厚精度应符合以下要求:3.a) 壁厚在0.2~0.4mm之间,允许偏差为±0.05mm;4.b) 壁厚在0.4~1.0mm之间,允许偏差为±0.10mm;5.c) 壁厚在1.0~2.0mm之间,允许偏差为±0.20mm;6.d) 壁厚在2.0~4.0mm之间,允许偏差为±0.30mm。
7.钢管管体直径允许偏差要求8.焊接钢管的管体直径允许偏差应符合以下要求:9.a) 外径在15~30mm之间,允许偏差为±0.5mm;10.b) 外径在35~60mm之间,允许偏差为±1.0mm;11.c) 外径在75~150mm之间,允许偏差为±1.5mm。
12.钢管内孔直径允许偏差要求13.焊接钢管的内孔直径允许偏差应符合以下要求:14.a) 内孔直径在15~30mm之间,允许偏差为±0.5mm;15.b) 内孔直径在35~60mm之间,允许偏差为±1.0mm;16.c) 内孔直径在75~150mm之间,允许偏差为±1.5mm。
17.钢管外径允许偏差要求18.焊接钢管的外径允许偏差应符合以下要求:19.a) 外径在15~30mm之间,允许偏差为±0.5mm;20.b) 外径在35~60mm之间,允许偏差为±1.0mm;21.c) 外径在75~150mm之间,允许偏差为±1.5mm。
22.钢管长度允许偏差要求23.焊接钢管的长度允许偏差应符合以下要求:24.a) 长度在2m以下,允许偏差为±10mm;25.b) 长度在2m及以上,允许偏差为±20mm。