
常见机器报警
一、低静脉压报警
原因:
1、静脉管路与血管通路连接不紧密。
2、动脉管路折叠、受压。
3、穿刺失败或超滤量过多致血流量不足。
4、压力传感器故障或为连接紧密或监测压夹子未打开。
5、透析器严重凝血。
6、低血压。
处理:
1、检查管路连接是否紧密、是否受压。
2、调节穿刺针位置,仍不足时扎止血带。
3、严密观察患者生命体征,当患者出现低血压时,立即减少超滤量。
4、检查传感器连接是否紧密、夹子是否开启。
静脉压传感器故障时,及时通知维修人员。
5、透析器凝血时及时更换。
二、高静脉压报警
原因:
1、静脉穿刺处破裂,引发血肿。
2、针尖吸附静脉管壁。
3、静脉管路回流受阻,管路折叠,静脉夹子未打开。
4、穿刺针内有凝血块。
5、采用无肝素透析,患者高凝。
6、静脉痉挛。
处理:
1、穿刺前避开血肿、瘢痕。
2、连接静脉后注意观察穿刺处有无血肿、渗血。
3、调整穿刺针位置,必要时重新穿刺。
4、检查管路有无受压、扭曲,各夹子是否开启。
5、无肝素透析时,定时用盐水冲洗。
观察管路及静脉壶有无凝血。
三、跨膜压报警
原因:
1、超滤量过小或过高。
2、血流不足致透析器及管路凝血。
3、透析液管路折叠、受压或有无异物阻塞。
4、连接透析器快速接头松动、漏气。
5、透析用水不足或透析液压力传感器损坏。
处理:
1、正确设置超滤量。
2、检查管路有无受压、折叠,接头连接有无漏气。
3、跨膜压突然升高,应查看透析器血液颜色有无加深。
4、机器故障,及时维修。
四、漏血报警(利用测量透析管路里的透光强度)
原因:
1、静脉端阻塞、透析器质量部合格、复用次数多、残留消毒液使透析器破膜
2、透析液中有空气、除气不良、短时超滤量过大、感应器被污染等出现假报警。
处理:
1、出现报警时先用肉眼观察透析器动脉端透析液出口处颜色是否变深。
若变深、说明破膜,此时依据跨膜压。
若TMP>0,则可以回血。
2、观察透析器上空气及气泡产生部位,如透析液入口处有大量气泡表示透析液除气不良;
透析器内透析液室有大量气泡则提示超滤量过大;透析液室肉眼未见漏血,出现空气或气泡则可能为漏血探测器被污染,可专用擦镜纸清洁。
3、单位时间内超滤量要适中。
4、复用透析器次数按卫生部要求,使用有容量监测和压力监测的专用复用机。
5、选用质量好的透析器。
五、空气报警(利用超声波原理)
原因:
1、血管通路管安装位置不妥或变形。
2、血流提速过快或高血流速度使动脉压过低。
3、血管通路破裂,管路连接不紧密。
4、血流量差产生大量气泡。
5、空气检测中的静脉壶、管路与超声探头有空隙或探头污染、故障。
6、静脉壶液面过低。
处理:
1、先停泵,检查血管通路。
将透析器静脉朝上,用注射器将气泡抽出。
2、输液、输血时严密监测。
3、发现动脉壶液面下降时及时查找原因,如管路破裂及时更换。
4、如管路中未见气泡,可重新安装静脉壶或用酒精棉球清洁探头。
5、若静脉壶有小气泡,可将其取出轻轻拍打。
6、正确设置静脉壶液面。
呼吸机常见报警原因分析和处理方法

呼吸机常见报警原因分析和处理方法监视呼吸机的工作,保证机器正常送气以使病人得到足够和预期的呼吸支持.报警发出声音或可见信号告诫医护人员需要知道或注意病人本身出现异常的情况,既可能由机器的故障引起,也可能是病人本身或病人与机器的连接即管道的问题美国呼吸治疗学会(AARC)已推荐将呼吸机的报警按其优先和紧迫程度分为三等级第一等级:立即危及生命的情况(重要,红色声光报警,需要紧急处理)第二等级:可能危及生命的情况(重要,黄色声光报警,需要及时处理)第三等级:不危及生命的情况(不那么重要,黄色声光报警,处理)1、触发报警的情况2、以声光的形式作出报警反应3、当报警情况除去时,报警是以手动或自动方式重新设置一等级二等级三等级原则:机械通气是一种专业性较强的疗法,在正常的设置和监测条件下可有独特的疗效,但随着患者病情的变化,应随时将设置条件和报警线调整至合理的范围,其中包括患者呼吸,循环病理生理的具体情况,机械通气的不良反应等。
一般情况下应将报警限设定在正常运行条件下不报警,而在病理变化或呼吸机工作状态异常时能敏感地发出报警的合理范围内(大约10%左右)如不了解呼吸机报警原因而盲目消除报警,可造成严重后果!!处理报警最重要的一条原则是:在未查清楚引起报警的原因时,先断开呼吸机,使用简易呼吸器接高浓度氧进行人工呼吸,然后寻找并解除引起报警的原因或检修呼吸机。
输入能源报警(及时处理)1.停电:预防为主,提前做好准备2.电源线连接,最好是固定插座:做好呼吸机使用前检3.气源故障、停气源、气源压力过低(<50Psig)、连接不好二.输出参数报警1、高压报警:十分常见①一般设置:40-45cmH20,太大可导致气压伤,容控时常设置于高于吸气峰压IOcmH2O,胸部钝性伤的患者应相应降低在25~30cπ½0②导致气压过高的原因:1)气道阻塞:气道内痰液、血块、痰栓导致气道通畅性降低处理:吸痰、换套管、湿化2)人工气道部分或全部脱出,打折:及时发现处理、尽快重新建立、妥善固定、分析原因②导致气压过高的原因:3)支气管痉挛:听诊闻及哮鸣音、呼气流速降低、PEEPi处理:解痉平喘4)气胸:有肺大疱的患者应警惕处理:人机断开,及时行胸腔闭式引流5)肺顺应性降低:ARDS、心源性肺水肿等处理:调节参数,利尿等病因处理6)人机对抗:较常见。
FANUC发那科工业机器人常见报警的解释

第一章常见报警的解释1.1 368报警(串行数据错误)上图中368报警以及相关编码器报警的原因有:(1)电机后面的编码器有问题,如果客户的加工环境很差,有时会有切削液或液压油浸入编码器中导致编码器故障。
(2)编码器的反馈电缆有问题,电缆两侧的插头没有插好。
由于机床在移动过程中,坦克链会带动反馈电缆一起动,这样就会造成反馈电缆被挤压或磨损而损坏,从而导致系统报警。
尤其是偶然的编码器方面的报警,很大可能是反馈电缆磨损所致。
(3)伺服放大器的控制侧电路板损坏。
解决方案:(1)把此电机上的编码器跟其他电机上的同型号编码器进行互换,如果互换后故障转移说明编码器本身已经损坏。
1(2)把伺服放大器跟其同型号的放大器互换,如果互换后故障转移说明放大器有故障。
(3)更换编码器的反馈电缆,注意有的时候反馈电缆损坏后会造成编码器或放大器烧坏,所以最好先确认反馈电缆是否正常。
1.2 电源模块PSM控制板内风扇故障443,610上图报警是电源模块控制板内风扇损坏导致的报警(使用αi电源模块时),报警时电源模块PSM的LED显示“2”,主轴放大器SPM的LED显示“59”。
拆下电源模块控制板后,风扇位置如下图所示:21.3 主轴放大器SPM内冷风扇故障此故障没有画面报警信息,但是有上图的“FAN”在闪烁,此现象表明主轴放大器SPM的内冷风扇出现了故障。
1.4 伺服放大器SVM内冷风扇报警608,4443上图中的报警表示伺服放大器SVM的内冷风扇出现了故障(Z轴和A轴同时出现报警是因为Z轴和A轴是同一个放大器控制的)。
上图中的报警出现时对应的伺服放大器上的LED 显示“1”。
1.5 主轴放大器和伺服放大器的内冷风扇位置4上图中:(1)主轴放大器内冷风扇的安装位置(2)伺服放大器内冷风扇的安装位置(3)主轴放大器的型号A06B-6111-H X#H550(后面带#H***的都是主轴放大器)(4)伺服放大器的型号A06-6114-HX注:(1)不同型号的主轴放大器和伺服放大器对应的风扇的型号也不一样,请参考附录。
iconn焊线机报警及处理方法

iconn焊线机报警及处理方法简介iconn焊线机是一种用于电子设备制造的自动化设备。
在使用过程中,由于各种原因可能会发生报警现象,本文将详细介绍iconn焊线机的报警类型及相应的处理方法。
报警类型及处理方法1. 报警1:机器过热•报警原因:焊线机工作时,由于高温环境和长时间使用,机器内部温度升高,超过安全范围时会报警。
•处理方法:–停机待机:立即停止机器工作,关闭电源,确保机器不再继续加热。
–检查冷却系统:检查冷却系统是否正常运行,如水冷系统、风扇等是否有异常。
–清洁机器:将焊线机表面清洁干净,确保散热良好。
–增强通风:如果周围环境温度高,可以增加通风设备,将热量及时排出。
2. 报警2:电源异常•报警原因:焊线机所需的电源电压不稳定或超过额定电压范围时,会引发电源异常报警。
•处理方法:–检查电源:检查电源线是否正常连接,确保电源线没有断裂或烧毁等现象。
–检测电压:使用电压测试仪检测电源电压是否符合标准要求,如果电压不稳定,可以考虑使用稳压器或更换稳定的供电设备。
–联系维修人员:如果报警依然存在,可能是焊线机的电源模块出现故障,需要联系专业维修人员进行处理。
3. 报警3:松动或破裂的焊针•报警原因:焊针在使用过程中,由于振动或过度使用,可能会出现松动或破裂的情况。
•处理方法:–检查焊针:停止机器工作,检查焊针是否松动或破裂。
–更换焊针:如果焊针松动或破裂,需要立即更换新的焊针,并确保安装正确。
–调整焊针固定装置:检查焊针固定装置是否紧固,如有松动,需要进行调整和紧固,确保焊针固定牢固。
4. 报警4:线材不足•报警原因:焊线机在焊接过程中,如果线材不足,会导致无法正常工作。
•处理方法:–添加线材:及时添加足够的线材,确保焊线机能够正常运行。
–检查线材供应系统:检查线材供应系统是否正常,确保线材供给顺畅。
–调整线材供给速度:如果经常出现线材不足报警,可以适当调整线材供给速度,以满足工作需求。
5. 报警5:机器运行异常•报警原因:焊线机在工作过程中,可能由于各种原因导致机器运行异常,例如传感器故障、机械结构异常等。
ICU常见仪器故障报警及处理

ICU常见仪器故障报警及处理ICU常见仪器设备故障处理心电监护常见故障的处理(一)报警显示导联脱落1.故障原因(1)电极脱落;(2)导联线与电极连接脱落;(3)干线与导联线脱落,干线与主机端口脱落;(4)导联线内导丝断裂。
2.故障排除方法(1)更换电极,力求做好电极放置部位皮肤的清洁,必要时先用酒精去除皮肤上的油脂汗迹。
(2)压力环稳定性。
(3)检查各连接处是否连接良好。
(二)ECG基线游走不定1.故障原因间断性的常由电极、拉线、电线连接不良造成,连续性游走常由呼吸费力造成。
2.故障排除方法密切观察患者病情,查找原因及时作出相应的处理,必要时更换电极片。
(三)心电图人为干扰1.故障原因可由患者肌肉移动等人为干扰造成6OHz以上高频噪音等引起。
2.故障排除方法尽量解除患者身体不适,保持环境舒适,必要时遵医嘱给予镇静剂。
(四)有心电图未显示心率2.妨碍排除方法先检查心率起原是PLETH还是ECG,再有针对性检查妨碍起原,根据病情调节心率报警界限。
(五)误报警的出现1.故障原因(1)由于各参数上、下界限调整不合适;(2)由于外界干扰或肌肉震颤误报不规则心律;(3)电极片过敏者,由于人为刺激,电极片周围,屏幕上出现形似室颤而误报。
2.故障排除方法(1)密切观察病情;(2)根据患者病情适当调节高低限报警值。
(六)呼吸参数异常或“-?——”显示1.故障原因可能是电极放置欠妥当或电极脱落等。
2.故障排除方法应检查电极放置是否妥当、是否脱落。
(七)无创血压泵超时1.妨碍原因常因为患者移动、袖带放置不正确,袖带充气超过一般时间或检测到漏气等因素形成。
2.妨碍排除方法检查袖带管路连接处是否漏气,更换优秀的袖带或讨论,如无漏气则重新放置袖带于正确位置。
(八)只有泵充气无血压值1.妨碍原因检查监护仪所用的模式,是成人模式还是儿童模式。
2.故障排除方法做出相应的调节。
(九)影响无创血压测量的因素1.妨碍原因(1)患者身体位置不正确;(2)心电监护仪使用不同的袖带使血压测量值产生误差;(3)肢体活动大,频率高;(4)患者病情变化大。
常见报警及处理办法
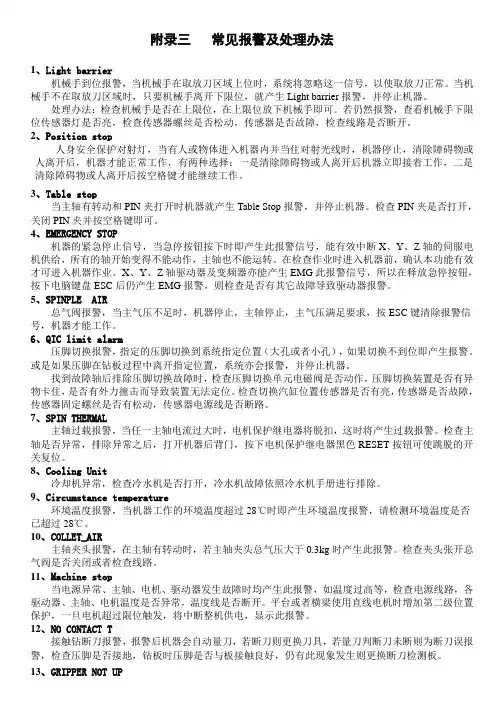
附录三常见报警及处理办法1、Light barrier机械手到位报警,当机械手在取放刀区域上位时,系统将忽略这一信号,以使取放刀正常。
当机械手不在取放刀区域时,只要机械手离开下限位,就产生Light barrier报警,并停止机器。
处理办法:检查机械手是否在上限位,在上限位放下机械手即可。
若仍然报警,查看机械手下限位传感器灯是否亮,检查传感器螺丝是否松动,传感器是否故障,检查线路是否断开。
2、Position stop人身安全保护对射灯,当有人或物体进入机器内并当住对射光线时,机器停止,清除障碍物或人离开后,机器才能正常工作,有两种选择:一是清除障碍物或人离开后机器立即接着工作,二是清除障碍物或人离开后按空格键才能继续工作。
3、Table stop当主轴有转动和PIN夹打开时机器就产生Table Stop报警,并停止机器。
检查PIN夹是否打开,关闭PIN夹并按空格键即可。
4、EMERGENCY STOP机器的紧急停止信号,当急停按钮按下时即产生此报警信号,能有效中断X、Y、Z轴的伺服电机供给,所有的轴开始变得不能动作,主轴也不能运转。
在检查作业时进入机器前,确认本功能有效才可进入机器作业。
X、Y、Z轴驱动器及变频器亦能产生EMG此报警信号,所以在释放急停按钮,按下电脑键盘ESC后仍产生EMG报警,则检查是否有其它故障导致驱动器报警。
5、SPINPLE AIR总气阀报警,当主气压不足时,机器停止,主轴停止,主气压满足要求,按ESC键清除报警信号,机器才能工作。
6、QIC limit alarm压脚切换报警,指定的压脚切换到系统指定位置(大孔或者小孔),如果切换不到位即产生报警。
或是如果压脚在钻板过程中离开指定位置,系统亦会报警,并停止机器。
找到故障轴后排除压脚切换故障时,检查压脚切换单元电磁阀是否动作,压脚切换装置是否有异物卡住,是否有外力撞击而导致装置无法定位。
检查切换汽缸位置传感器是否有亮,传感器是否故障,传感器固定螺丝是否有松动,传感器电源线是否断路。
常见电脑报警声音

报警声提示:AWARD :1响:系统正常启动,表明机器没有任何问题2响(一长一短):CMOS设置错误,需进入CMOS中重新设置3响(一长两短);内存或主板出错,或显示卡故障,使用替换法进行检查.4响(一长三短):系统时钟或内存错误或键盘错误5响:CPU故障6响:键盘故障7响:硬件中断故障8响:显存错误9响:主板RAM . ROM检验错或显卡错10响:CMOS错或主板RAM . ROM 错误报警声不断:内存条未插紧或损坏,电源,显示器和显卡未接好无声音无显示:电源问题. 主板. CPU, 内存AMI:1响:内存刷新故障,但可以正常启动2响:内存校验错3响:64K基本内存故障4响:系统时钟或内存错误5响:CPU故障6响:键盘错误7响:硬件中断故障8响:显存错误9响:主板RAM , ROM校验或显示卡故障10响: CMOS 出错一长三短:内存错误或损坏一长八短:显示测试错误,显示器数据线与显卡未接好.错误提示:1:Cmos battery failed = Cmos Battery State Low <CMOS 电池不足>2:Press ESC to skip memory test <内存测试中,可接下ESC键略过>3:HARD DISK INSTALL FALLURE = Primary master hard disk fail =Primary slavc hard disk fail <硬盘安装失败>4:Disk Boot failure Insert system disk and press enter <硬盘数据接口与主板是否连接,可从CMOS中设置自动检测硬盘>5:Hard Disk drive failure <硬盘故障>6:Hard Disk Not Present <硬盘参数错误>7:Memory test fail <内存测试失败>8:Drive Error <未收到硬盘响应信号>9:Keyboard Interface Error <键盘接口错误>26。
仪器设备报警及处理培训讲义
仪器设备报警及处理培训讲义一、仪器设备报警的意义1. 保证安全生产和设备正常运行2. 预警可能的故障或问题,及时处理,避免损失3. 提高设备运行效率和稳定性二、仪器设备常见报警类型1. 温度报警- 高温报警:可能导致设备过热或损坏- 低温报警:可能导致设备无法正常工作2. 压力报警- 高压报警:可能导致管路或部件损坏- 低压报警:可能导致流体无法正常运输或设备无法正常工作3. 流量报警- 高流量报警:可能导致管路承受不了过大的流量- 低流量报警:可能导致设备运行不稳定或产出不良品4. 故障报警- 电气故障:可能导致设备无法正常工作- 机械故障:可能导致设备损坏或停机三、仪器设备报警处理流程1. 接收报警信号后,根据报警类型和级别进行判断2. 根据设备说明书或相关经验,检查设备可能出现问题的部位3. 如果报警是可处理的,按照说明书或操作规程进行处理,消除报警信号4. 如果需要更换部件或进行维修,按照操作规程进行操作或联系专业人员进行处理5. 处理完毕后,进行设备检查和测试,确认问题得到解决,恢复设备正常运行四、仪器设备报警处理注意事项1. 注意个人安全,避免对设备或设备周围人员造成伤害2. 严格按照操作规程进行处理,避免造成二次损失3. 对于无法处理的报警,及时联系相关专业人员进行处理4. 定期对设备进行维护和保养,减少报警的发生五、仪器设备报警培训内容1. 常见报警类型及特征2. 报警处理流程和注意事项3. 报警处理实例演练4. 报警处理技巧和经验分享6. 培训对象- 设备操作人员- 设备维护人员- 值班人员- 相关技术人员通过对仪器设备报警及处理的培训,可以提升员工的技能和意识,保证设备的安全运行和生产效率,降低故障率和损失。
七、案例分析在实际生产中,仪器设备报警处理是非常重要的一环。
以下是一个报警案例的分析,通过该案例可以更好地理解仪器设备报警处理的重要性和应对方法。
案例分析:某生产企业的生产线上的某个设备出现了高温报警,操作工人经过检查确认是设备冷却系统出现了故障。
FANUC发那科工业机器人常见报警的解释
第一章常见报警的解释1.1 368报警(串行数据错误)上图中368报警以及相关编码器报警的原因有:(1)电机后面的编码器有问题,如果客户的加工环境很差,有时会有切削液或液压油浸入编码器中导致编码器故障。
(2)编码器的反馈电缆有问题,电缆两侧的插头没有插好。
由于机床在移动过程中,坦克链会带动反馈电缆一起动,这样就会造成反馈电缆被挤压或磨损而损坏,从而导致系统报警。
尤其是偶然的编码器方面的报警,很大可能是反馈电缆磨损所致。
(3)伺服放大器的控制侧电路板损坏。
解决方案:(1)把此电机上的编码器跟其他电机上的同型号编码器进行互换,如果互换后故障转移说明编码器本身已经损坏。
1(2)把伺服放大器跟其同型号的放大器互换,如果互换后故障转移说明放大器有故障。
(3)更换编码器的反馈电缆,注意有的时候反馈电缆损坏后会造成编码器或放大器烧坏,所以最好先确认反馈电缆是否正常。
1.2 电源模块PSM控制板内风扇故障443,610上图报警是电源模块控制板内风扇损坏导致的报警(使用αi电源模块时),报警时电源模块PSM的LED显示“2”,主轴放大器SPM的LED显示“59”。
拆下电源模块控制板后,风扇位置如下图所示:21.3 主轴放大器SPM内冷风扇故障此故障没有画面报警信息,但是有上图的“FAN”在闪烁,此现象表明主轴放大器SPM的内冷风扇出现了故障。
1.4 伺服放大器SVM内冷风扇报警608,4443上图中的报警表示伺服放大器SVM的内冷风扇出现了故障(Z轴和A轴同时出现报警是因为Z轴和A轴是同一个放大器控制的)。
上图中的报警出现时对应的伺服放大器上的LED 显示“1”。
1.5 主轴放大器和伺服放大器的内冷风扇位置4上图中:(1)主轴放大器内冷风扇的安装位置(2)伺服放大器内冷风扇的安装位置(3)主轴放大器的型号A06B-6111-H X#H550(后面带#H***的都是主轴放大器)(4)伺服放大器的型号A06-6114-HX注:(1)不同型号的主轴放大器和伺服放大器对应的风扇的型号也不一样,请参考附录。
透析机常见报警及处理
演讲人
透析机报警原 因
透析机报警处 理方法
透析机报警预 防措施
透析机报警原因
机器故障
04
机器过载,如长时间连续
使用,导致机器过热报警
03
电源故障,如断电、电
压不稳等
02
透析液泄漏,导致机器
报警
01
透析机内部部件损坏,如
泵、加热器、传感器等
操作失误
01
操作人员未按照操作规程进行操作
02
操作人员误操作,导致透析机故障
03
操作人员未及时处理透析机报警,导致故障扩大
04
操作人员未按照规定进行透析机维护和保养,导致故障发生
患者异常
血压异常:血 压过高或过低, 可能导致透析 机报警
01
呼吸异常:呼 吸过快或过慢, 可能导致透析 机报警
03
02
04
心率异常:心 率过快或过慢, 可能导致透析 机报警
患者出现心律失常: 立即停止透析,监测 心电图,必要时给予 抗心律失常药物
01
02
03
04
透析机报警预防措 施
定期检查维护
定期检查透析机 各部件是否正常 工作,如发现异 常及时处理
定期检查透析 机压力表,确 保压力正常
01
03
定期检查透析 机报警系统, 确保报警系统 正常工作
05
02
定期更换透析 机滤芯,保证 透析水质量
加强患者监护
01 02 03 04
01
定期监测患者生命体征,如血压、 心率、呼吸等
02
密切观察患者透析过程中的反应, 如疼痛、恶心、呕吐等
03
及时调整透析参数,如透析时间、 血流量、透析液浓度等
有创呼吸机常见报警及处理PPT课件
高压报警
呼吸道阻塞
痰液、血块等导致气道狭窄或完全阻塞。
人工气道部分或全部脱出
气管插管或气管切开套管脱出,导致通气不畅。
呼吸机管路或人工气道受压、打折、扭曲
影响呼吸机送气效果。
呼吸机设置不当
如高压报警限设置过低。
低压报警
01
02
03
04
呼吸机管路漏气
包括管路破损、连接不紧密等 。
脱机
病人与呼吸机脱离,导致压力 下降。
有创呼吸机常见报警及处理
汇报人:xxx 2024-03-07
目录
• 呼吸机报警系统概述 • 常见有创呼吸机报警及原因 • 报警处理流程与方法 • 呼吸机日常维护与保养 • 呼吸机报警预防策略
01 呼吸机报警系统概述
报警系统重要性
01
02
03
确保患者安全
呼吸机报警系统能够及时 发现设备故障或患者异常 ,避免潜在风险。
区分报警级别
通常呼吸机报警分为高、中、低三个级别,对应不同的紧急程度。
了解报警信息
查看呼吸机显示屏上的报警信息,明确报警原因。
排查报警原因
检查患者情况
观察患者生命体征,如呼吸、 心率、血压等,判断是否与报
警相关。
检查呼吸机管路
检查呼吸机管路是否通畅、有 无漏气、积水等现象。
检查呼吸机设置
核对呼吸机参数设置是否正确 ,如潮气量、呼吸频率等。
呼吸频率报警
呼吸频率过快或过慢均会触发报 警,可能与患者病情变化或呼吸 机设置不当有关。
高压报警
包括气道压力过高、氧气压力过 高等,提示患者可能存在气道阻 塞或呼吸机送气系统异常。
不同级别报警
根据报警的严重程度,呼吸机通 常设置不同级别的报警提示,如 声音、灯光等,以便医护人员迅 速判断并处理。