
数控车床对刀与刀补
T指令代码说明如下:
• T XX XX • 刀具号 刀具补偿号 • 如: T 01 01 • 1号刀 1号刀具补偿
打开华中数控仿真系统演示说明
三、G00和G01指令:
• 1、快速点定位G00:
• 刀具以点位控制的方式从刀具所在位置移 动到目标位置。
• 指令格式:G00 X Z ; 绝对坐标值
•
G00 U W ;相对坐标值
T0101;
1号刀至工件位,1号刀补
程 G00 X40 Z0; G01 X-1 F0.2;
序 G00 Z2
刀具快速运动至x40 z0 处 刀具以0.2mm/r速度运动至x-1处
填空1
内 G00 X26 G01 Z-12 F0.2;
填空2 填空3
容 X40; G00 X100 Z150;
与 M03 S250;
(6)对刀基准点:
• 对刀时确定对刀点的位置所依据的基 准。
• 该基准可以是点、线、面。 • 对刀基准点一般设在工件上(定位基准或
测量基准)、夹具上(夹具元件设置的起 始点)或机床上。
(7)换刀点:
• 换刀点是数控加工程序中指定用 于换刀位置的点。
• 换刀点位置应避免与工件夹具 和机床发生干扰。
移动光标至欲设定偏置号处。F10→F4→F2
• 在试切长度下输入0,则自动显示该把刀在Z方向 刀补。
• (5)用第一把刀试切工件外园:仅仅 在Z轴方向退刀,停止主轴。
• 测量直径,按MDI子菜单下的刀偏表, 显示刀具补偿画面,移动光标至欲设 定偏置号处。在试切直径下输入值, 则自动显示该把刀在X方向刀补。
确定对刀点或对刀基准点的一般原则:
• 对刀点位置容易确定。 • 能够方便换刀,以便与换刀点重合。 • 对刀点尽量与工件尺寸设计基准或工艺
基准一致。 • 批量加工时,为使一次对刀可以加工一
批工件,对刀点应在定位元件的起始基 准上,并与编程原点和定位基准重合, 以便直接按照定位基准对刀。
数控车床的对刀及刀具补偿
每一个成功者都有一个开始。勇于开始,才能找到成
•
1、
功的路 。20.11.1120.11.11Wednesday, November 11, 2020
成功源于不懈的努力,人生最大的敌人是自己怯懦
•
2、ห้องสมุดไป่ตู้
。0 5:23:48 05:23:4 805:231 1/11/2 020 5:23:48 AM
•
U、W :直线插补终点相对于起
点的位移量
•
F :进给速度(不可缺少)
1.工艺分析
• 毛坯选择:Φ30×60 • 刀具:外圆车刀、切断刀 • 夹具:三爪卡盘 • 工步:车端面、车外圆、切断
2. 程序编制:
• 工件坐标系原点:工件右端面中心
仿真加工演示
O0001
程序名
M03 S400;
主轴正转,400r/min
• (6)同理,将其它刀转至加工位对刀, 设置刀补参数。
播放《斯沃仿真系统对刀》详细步骤
二.刀具补偿
• 数控车床加工时,由于各种形式刀具 不同,当其它刀转至加工位时,其刀 位点的位置是不同的,为使零件加工 程序不受影响,要进行刀具几何补偿。
刀具补偿指令由刀具功能 T 设定。
• T 指令后跟四位数,前两位是刀具号, 后两位是刀具补偿号。刀具补偿号实 际上是刀具补偿器的地址号。该寄存 器存有刀具补偿量。数控车床试切对 刀主要是设置刀具几何补偿。
• 式中:X、 Z:快速点定位的终点绝对坐标值。
• U、W :快速定位终点相对于起点(上一点)的
位移量相对坐标值
2、直线插补指令:
• 控制刀具在坐标轴间以插补联动方式按指定进 给速度做任意斜率的直线运动.
• 指令格式: G01 X Z F_ ;
•
G01 U W F_ ;
• 式中:X、 Z:直线插补的终点坐标值。
• 数控车床对刀方法有以下几种: • (1)手动对刀。 • (2)机外对刀仪对刀。 • (3)自动对刀
• 手动对刀中常用试切对刀。
播放数控车仿真软件对刀演示
1、数控车床的试切对刀步骤:
• (1)机床回零 • (2)装夹工件 • (3)安装各把刀具 • (4)主轴转动,用第一把刀试切工件端面:仅仅
在X轴方向退刀, • 按MDI子菜单下的刀偏表,显示刀具补偿画面,
。20.1 1.1120. 11.110 5:23:48 05:23:4 8November 11, 2020
生活总会给你谢另一个谢机会,大这个机家会叫明天 6、
。2 020年1 1月11 日星期 三上午5 时23分 48秒05: 23:482 0.11.11
数控车床操作
数控车对刀与刀补
教学目标:
1.理解数控车对刀有关的概念与对刀操作
2.理解刀具补偿的概念、作用及刀具补偿的 设定方法
引入
• 提问: • 工件坐标系和机床坐标系定义
一.数控车对刀有关的 概念与对刀操作
对刀有关的概念:
• 刀位点:
• 刀位点是表示刀具特征的点,一般是刀具上的 一点。
刀尖点 • 尖形车刀的刀位点为假想
每天只看目标,别老想障碍
•
3、
。20.1 1.1105: 23:480 5:23Nov -2011-Nov-20
宁愿辛苦一阵子,不要辛苦一辈子
•
4、
。05:2 3:4805: 23:480 5:23We dnesda y, November 11, 2020
• •
积极向上的心态,是成功者的最基本要素 5、
,园
形车刀的刀位点为园弧中心。
起刀点:
• 起刀点是刀具相对工件运动的起点,即加工 程序开始时刀具刀尖点的起始位置,经常也 把它作为加工程序的终点。
(3)对刀点:
• 对刀点是用来确定刀具与工件的相对位置 关系的点.是确定工件坐标系与机床坐标系 关系的点。
(4)对刀:
• 在加工程序执行前,调整每把刀的 刀位点,使其置于对刀点上,以建立 工件坐标系。
填空4 填空5
提
填空6
说 T0606; G00 X40 Z-24;
填空7 填空8
问
明 G01 X0 F0.1; G00 X100; Z150; T0100; M05;
填空9 填 填 填空 空 空111012 主轴停转
程序结束
3、加工过程:
• (1)开机、回零 • (2)装夹工件 • (3)安装刀具 • (4)用试切法对刀,设置刀补参数 • (5)输入程序 • (6)校验程序 • (7)确认程序无误后,自动加工工件 • (8)检测工件
广州数控GSK操作步骤刀补对刀
广州数控GSK980TD操作步骤广州数控 GSK980TD 操作步骤三、按顺序快速打开程序目录里的所有程序。
举例:在编辑下打开00001。
按O 丄,就会自动打开下一个程序 00002;再按\0丄,又自 动打开下一个程序00003;余此类推。
反之,按[0工,就会往上按顺序快速打开所有程序。
四、 把当前程序复制到新建程序里:(举例:把O 0001号程序复制到新建程序 O 0008号程序里) 在编辑下打开o 0001号程序,按0 0008 —转换,复制完成。
五、 把当前程序改名:(举例:把O 0001号程序名改为O 0008号程序名) 在编辑下打开O 0001号程序,按0 0008 —修改,改名完成。
六、 编写新的程序:(举例:编写O 0001号程序)编辑—程序—|00001| —换行(不能与已有程序重命名) 七、 删除一个程序:(举例:删除O 0001号程序)编辑—I 程序—100001|—删除八、 全部程序一次删除:编可一程序—0 ―匸—999—删除九、 输入转速:(举例:输入S800转速)录入—程序—翻页(找到“程序状态”界面) —|S800—输入—运行|输入转速后,要使主轴旋转,可按手轮或手动一正车十、转动刀架:(举例:把刀架转动到1号刀位)方法1 :录入—程序—翻页(找到“程序状态”界面)—T010C 或|T0101| —输入—运行| 方法2:手动—换刀十一、刀补值清零:刀补(找到“刀具偏置”界面,光标移到所须序号)一X —输入} IZ —I 输入十二、对1号外圆刀(把刀架转到 T0100 ):(刀补对刀)第一部分:熟悉机床面板操作(一 〜 十一,其中三、四、五条自己阅读,自行练习,也可以不练)第二部分:练习对刀及检验对刀是否正确(十二——五) 第三部分:加工零件(十六 〜二十三)、打开程序目录:录、打开一个程序:Z向:手轮—正转用手轮把车刀X轴方向车一刀端面(约伽),再X轴方向退刀一刀补(找到“刀具偏置”界面,光标移到001序号)一Z0 —输入X向:手轮—正转用手轮把车刀Z轴方向车一刀外圆,再Z轴方向退刀,—停止—测量外圆直径一刀补一(光标移到001序号)一(假如外圆测量值是© —输入十三、对2号切断刀(把刀架转到T0200):方法和对1号外圆刀相同。
数控车床对刀方法及调刀补的探讨

程 序
0001 0
669 印 万 Z ‘ -
} 程今名 一
姗 台 扣 调用G, 4工件坐标系, 日 6 设定主轴转通
该方法是以机床霉点为参考点, 通过对刀 找出工件原点在机械坐标系中的机械坐标值, 把此值作为刀具补偿量直接输人到机床的刀 具形状补偿中, 通过调用此值来使坐标系产生 定 编 程原 点 选在 工 件右 端 面的 中 心处 。 偏移 , 从而建立起工件坐标系。因此方法是 以机械琴点为参考点的 所以开机后首先须回 , 50指令设定工件坐标系 用G 机床零点以建立机床坐标系。该对 刀方法不 该方法是通过刀具刀位点的位置相对于 程序中有‘ 50 召甲中无‘ 即 说 用 存在基准刀, 且方便可行, 在数控车床上, 我们 工件坐标系原点的位置来建立工件坐标系的 常用此对刀方法。但需要注意的是, 在使用 州 洲1 】 仪 1002 程序名 (如田I 所示)。该指令可编制在加工程序的开 该方法时, 在程序的开头出现移动指令的程序 头, 也可以直接在操作面板上输人井执行。采 设1 工件坐标系, 权 段之前. 必须先有调用刀补的程序段。 用 G50 设定的工件坐标系, 不具有记忆功能, Z 1 0 幻 其对刀步骤如下: 序起动前刀具的刀 当机床关机后, 设定的坐标系立即消失, 且在 ( 1)先将外部坐标偏移、G54 - G59 及刀 位点须在X 2100. 80. 执行该指令前, 刀具必须位于G 5 0 指定的位 补号里的值清零。 置, 鉴于此, 这种方法现较少使用。 坐标处 (2)选择任意一把刀, 不带刀 。 补 (3)试切工件外圆同 1,选择操作面板中的 "O F F S ET " 键, “ 在 形状份中找到对应的 刀具编号, 镬入X d 再按$(R .此时系统自动 2 用G 54--G59指令设定工件坐 标系 计算 X 向的工件原点( 当前刀位点的机械坐标 该方法相当于将机床原点移至工件原点, 值减去工件的直径d )并设定, 所以在用 G54- G59 设置工件坐标系时 开机 (4)试切工件右端面同 1.选择操作面板中 后首先须回机床零点以建立机床坐标系。这 的 “ F F S ET " 键, “ O 在 形状”中我到对应 种方法适用于批量生产且工件在卡盘上有固 的刀具编号, 键入ZO 再按测里.此时系统自 , 动 定装夹位置的加工. 计算Z 向的工件原点( 当前刀 位点的机械坐标 图 1 用 G50 设定工件坐稿 ;系 其对刀步骤如下: 值 )井设 定, ( 1)先将外部坐标偏移、G54 - G59 及刀 (5 )其余刀的对刀步骤同(3 ), (4) , 其对刀步骤如下: 补号里的值清零, (6)至此, 用本方法对刀结束, 可以调出程 ( 1)先将外部坐标偏移、G54 - G 59 及刀 (2) 选择任意一把刀, 不带刀补(一般是加 序进行加工了。 补号里的值清零: 工中的第一把刀, 将此刀作为墓准刀). (2)选择任意一把刀, 不带 刀 补(一般是加 (3)试切工件外圆同1 选择操作面板中的 程 序 说 明 工中的第一把刀, 将此刀作为基准刀) , "O FF S ET" 键 , “ 在 坐标系”中找到G 54 , ③在手动操作方式下, 用所选刀具在加工 a 加 1 加 程序名 键人Xd .再按测量, 此时系统自动计算x 向的 余童范围内试切工件外圆 在 X 轴不动的情况 工件原点(当前刀位点的机械坐标值减去工件 7 Y 01 1 1 调用刀具及刀具补偿 下沿Z轴退刀 停止主轴并测量此时工件的直 的直径d) 并设定 . G97 ‘ 姗 56 00 主轴值转滚,刀其每转进给 佣 径d , MDI 方式下执行 G50Xd , 在 此时绝对坐 (4)试切工件右端面同 1.选择操作面板中 标X 显示为 “ d: 设定主轴转边600r 人 的. 的 “ F F S ET " 键 . 在 ‘ O 坐标系”中找到 (4)在手动操作方式下沿工件右端面切削, G54, 键人2 氏再按侧量.此时系 自动计算 Z 统 。 。Z 一 进 - }袂 刀 速 在 Z轴不动的情况下沿 X 轴退刀, 停止主轴 , 向的工件原点(当前刀位点的机械坐 标值)井设 } 一 在MDI 方式下执行G5020 程序段, 此时绝对 定; 坐标Z 显示为 “ " , 0 (5)其余刀的对刀 步骤同 1 中5. 8 , 在用G54 - G 59 及刀具形抉补偿对刀时, (5)在安全位里换好另一把刀。 (6)至此 用G54 - G59 对刀结束, 可以调 (6)试切工件外圆 并测量此时工件的直径 出程序进行加工了。采用此种 法对刀, 加工 断电后上电只要回一次机械零点后即可继续 加工, 操作简单 便.
广州数控GSK980TDb操作步骤(刀补对刀)doc
广州数控GSK980TDb操作步骤广州数控GSK980TDb操作步骤(刀补对刀)第一部分:熟悉机床面板操作(一~十一,其中三、四、五条自己阅读,自行练习,也可以不练)第二部分:练习对刀及检验对刀是否正确(十二~十五)第三部分:加工零件(十六~二十三)一、打开程序目录:程序—翻页(切换到“程序目录”界面)二、打开一个程序:(举例:打开O 0001号程序)编辑—程序(切换到“程序内容”界面)—O0001—换行(或↓)三、按顺序快速打开程序目录里的所有程序。
举例:在编辑下打开程序O0001。
按O ↓,就会自动打开下一个程序O0002;再按O ↓,又自动打开下一个程序O0003;余此类推。
反之,按O ↑,就会往上按顺序快速打开所有程序。
四、把当前程序复制到新建程序里:(举例:把O 0001号程序复制到新建程序O 0008号程序里)在编辑下打开O 0001号程序,按O 0008 —转换,复制完成。
五、把当前程序改名:(举例:把O 0001号程序名改为O 0008号程序名)在编辑下打开O 0001号程序,按O 0008 —修改,改名完成。
六、编写新的程序:(举例:编写O 0001号程序)编辑—程序(切换到“程序内容”界面)—O0001—换行(不能与已有程序重命名)七、删除一个程序:(举例:删除O 0001号程序)编辑—程序(切换到“程序内容”界面)—O0001—删除八、全部程序一次删除:编辑—程序(切换到“程序内容”界面)—O—-—999—删除九、输入转速:(举例:输入S500转速)录入—程序(切换到“程序状态”界面)—M42 S500—输入—循环启动输入转速后,要使主轴旋转,可按手轮或手动—正转十、转动刀架:(举例:把刀架转动到1号刀位)方法1:录入—程序(切换到“程序状态”界面)—T0100 或T0101—输入—循环启动方法2:手动—换刀十一、刀补值清零:刀补(切换到“刀具偏置磨损”界面)光标移到所须序号X—输入;Z—输入十二、对1号外圆刀:Z向:手轮—正转用手轮把车刀X轴方向车一刀端面(约0.5㎜),再X轴方向退刀—刀补(切换到“刀具偏置磨损”界面),光标移到01序号)—Z0—输入X向:手轮—正转用手轮把车刀Z轴方向车一刀外圆,再Z轴方向退刀,—主轴停止—测量外圆直径—刀补(切换到“刀具偏置磨损”界面)—(光标移到01序号)—X25.32(假如外圆测量值是φ25.32)—输入十三、对2号切断刀:方法和对1号外圆刀相同。
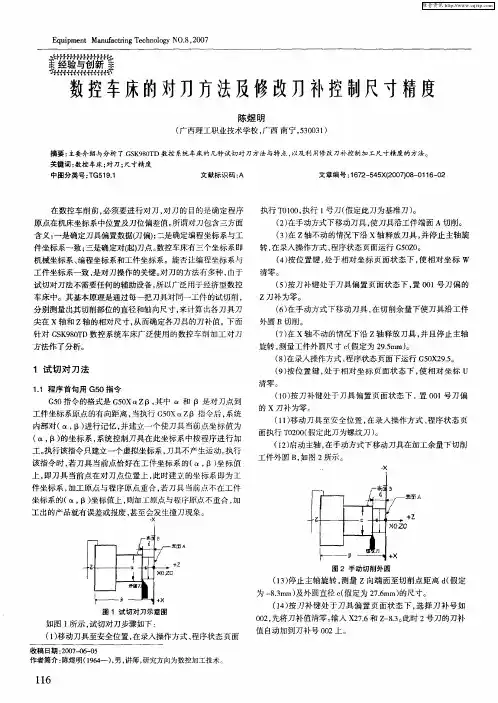
数控车床的对刀方法及修改刀补控制尺寸精度
工出的产 品就有误差或报废 , 至会发生撞刀现象 。 甚
-
×
n
- n
厂 B 掌
} 1 丁 4 1 ×: 0
.
图 2 手 动 切 削 外 圆
1
外●~ 盥一 7 _
(3停止主轴旋 转 , 量 z向端 面至切削 点距离 d 假定 1) 测 (
《 装备制造技术)07 ) 0 年第 8 2 期
重复步骤(0 至(3 , 1 ) 1 )即可完成所有刀的对刀。 (5 如果 程序 首句为 G 0 0 Z 0 在 录人操作 方式 、 1) 5 X10 10, 程 序状态页面下执行 G O 0 Z 0 , OX1O 1 0使刀具 回到起刀点。
清零 。 (0 按 刀 补 键 处 于 刀 具 偏 置 页 面 状 态 下 , 0 1号 刀 偏 1) 置 0 的 X刀 补 为 零 。
1试 切 对 刀法
11 程 序 首 句 用 G 0指 令 . 5
G 0指令 的格式是 G 0 Zp, 中 和 p 是对 刀点 到 5 5X 其 工件坐标 系原点 的有 向距离 , 当执行 G 0 Z 指令后 , 5X p 系统
() 6 在手动方式下移动刀具 , 在切削余量 下使 刀具沿工件
外 圆 B切 削 。
( ) x轴不动 的情况下沿 z轴释放刀具 , 且停止主轴 7在 并 旋转 , 测量工件外 圆尺寸 c假定为 2 . m o ( 95 a r () 8 在录入操作方式 、 程序状态页面下运行 G 0 2 .。 5X 9 5 () 9 按位 置键 , 于相对坐标 页面状 态下 , 处 使相 对 坐标 u
在数控车 削前 , 必须要进行对 刀 , 对刀 的 目的是确定 程序 原点在 机床坐标系中位置及刀位偏差值。 所谓对刀包含三方面
数控车床实用对刀方法与刀具补偿

M03 S500;
.....
机械 2011 年第 10 期 总第 38 卷
机械制造技术
·49·
G00 Xα Zβ; M30;
2.2 采用机床坐标系零点偏置建立工件坐标 系(G54 对刀)
G54 指令也称为坐标偏置指令,其实质是 确定工件坐标系原点在机床坐标系中的坐标 值。通过对刀确定工件原点在机床坐标系中的 坐标值,然后通过“MDI”手工输入面板将该 坐标值输入到数控机床中的坐标系寄存器中, 在数控加工程序中不需要写出该数值,只须通 过 G54 指令调用工件坐标系即可。常用的坐 标偏置指令有 G54-G59,最多可建立 6 个工件 坐标系[5],G54 设置工件坐标系与起刀点的位 置无关,如图 3 所示。
———————————————
收稿日期:2011-05-11 基金项目:河南省科技攻关计划项目资助(0524260021)
作者简介:肖软生(1973-),男,河南安阳人,工程师,主要研究方向为复杂型面制造技术与 CAD/CAM。
机械 2011 年第 10 期 总第 38 卷
机械制造技术
·47·
就需要确定刀具刀位点在工件坐标系中的坐 标,从而确定工作坐标系原点在机床坐标系中 的位置,这一过程称为对刀,对刀是数控加工 中的重要的操作技能,它不但影响着数控加工 的精度,还影响着数控加工的效率[2]。
中图分类号:TG519.1
文献标识码:A
文章编号:1006-0316 (2011) 10-0046-06
Practical methods of tool setting on CNC lathes and tool compensation
数控车床对刀的原理及方法

数控车床对刀的原理及方法数控车床对刀是指在进行数控加工前,通过调整工具与工件之间的相对位置,使其达到最佳的加工状态,从而确保加工精度和质量。
在进行数控车床对刀时,需要掌握一定的原理和方法。
一、数控车床对刀的原理:数控车床对刀是以工具为基准,通过调整工具与工件之间的相对位置,使其达到预定的加工要求。
数控车床对刀的原理包括工具长度补偿和半径补偿。
工具长度补偿:数控车床对刀时,要考虑工具长度的影响。
在机床的编程中,以工件参考点统一参考工具长度,通过编程输入工具长度补偿值,使操作者无需考虑具体工具长度,直接参照工件参考点与加工长度编程。
半径补偿:数控车床对刀时,还要考虑工具半径的影响。
在机床的编程中,通过编程输入刀具半径补偿值,使操作者无需考虑具体工具半径,直接参照工件轮廓绘制加工轮廓。
二、数控车床对刀的方法:1. 机械对刀法:数控车床对刀时,一般先采用机械对刀法进行初步调整。
具体步骤如下:(1) 选择合适的切削工具,将其装夹到主轴上;(2) 将工件装夹在工作台上,固定好;(3) 调整工具的位置,使其与工件接触;(4) 缓慢移动工具,观察工具与工件的接触情况;(5) 调整对刀量,使工具的刀尖与工件表面轻微接触;(6) 用毛刷或布将切屑清除干净;(7) 检查工具与工件的接触情况,如需调整,继续进行机械对刀。
2. 触发器对刀法:在数控车床上,一般配备有触发器对刀装置。
该装置可以根据工具与工件的相对位置变化,给出相应的触发信号。
具体步骤如下:(1) 在数控系统中,选择相应的对刀程序和参数;(2) 将工具装夹到主轴上;(3) 将工件装夹在工作台上,固定好;(4) 运行对刀程序,使切削工具逐渐接近工件;(5) 当工具与工件发生接触时,触发器将给出触发信号,停止继续靠近;(6) 根据触发信号调整工具位置,以使其与工件的接触减小到最小值;(7) 检查工具与工件的接触情况,如果需要调整,可再次进行触发器对刀。
3. 光电对刀法:光电对刀法是一种非接触式的对刀方法,通过使用光电开关检测刀具的位置与工件的位置关系,以确定最佳的对刀位置。
数控车床刀具补偿ppt课件
⑸刀具半径补偿过程
刀具半径补偿由补偿开始、补偿进行、补偿撤销三 个步骤组成,要注意补偿开始点和撤消点的位置, 本示例中均为点(X0,Y0),通常补偿开始点与 第一个补偿点(或撤消点与最后一个补偿点)间的 距离大于刀具半径,以保证补偿的正常进行,并且 不会损伤到加工的轮廓。
刀具半径补偿的过程
25
N4 G00 X40.0 Z5.0
N5 G00 X0.0
N6 G42 G01 Z0 F60 (加刀补)
O N7 G03 X24.0 Z-24 R15
N8 G02 X26.0 Z-31.0 R5
N9 G40 G00 X30 (取消刀补)
N10 G00 X45 Z5
N11 M30
29
30
0001; N10 M03 S600; N20 T0101; N30 G42 G00 X26.0 Z2.0; N40 G01 Z0 F150; N50 X56.0; N60 X60.0 W-2 .0; N70 Z-12.0; N80 G02 X80.0 Z-22.0 I10.0 K0; N90 G01 X84.0 W-2.0; N100 Z-35.0; N110 X115 .0; N120 G40 G00 X150.0 Z200.0; N130 M05; N140 M30;
可以使加工程序不随刀尖位置的不同 而改变.
3
图3-2 刀位偏差和刀具偏置补偿 a) 无刀位偏差 b) 有刀位偏差
4
❖为什么需要刀具补偿?
➢刀具使用一段时间后会磨损,会使加工
尺寸产生误差.
解决:
•将磨损量测量获得后进行补偿.
可以不修改加工程序.
5
为什么需要刀具补偿?
➢数控程序一般是针对刀位点,
广州数控GSK980TD操作步骤(刀补对刀)
广州数控GSK980TD操作步骤广州数控GSK980TD操作步骤(刀补对刀)第一部分:熟悉机床面板操作(一~十一,其中三、四、五条自己阅读,自行练习,也可以不练)第二部分:练习对刀及检验对刀是否正确(十二~十五)第三部分:加工零件(十六~二十三)二、打开一个程序:(举例:打开O 0001三、按顺序快速打开程序目录里的所有程序。
举例:在编辑下打开O0001。
按O0002;再按动打开下一个程序O0003;余此类推。
反之,按四、把当前程序复制到新建程序里:(举例:把O 0001号程序复制到新建程序O 0008号程序里)在编辑下打开O 0001号程序,按—,复制完成。
五、把当前程序改名:(举例:把O 0001号程序名改为O 0008号程序名)在编辑下打开O 0001号程序,按—,改名完成。
六、编写新的程序:(举例:编写O 0001号程序)七、删除一个程序:(举例:删除O 0001九、输入转速:(举例:输入S800转速)十、转动刀架:(举例:把刀架转动到1号刀位)方法1或方法2十二、对1号外圆刀(把刀架转到T0100):Z X轴方向车一刀端面(约0.5㎜),再X到“刀具偏置”界面,光标移到001X Z轴方向车一刀外圆,再Z轴方向退刀,(光标移到001假如外圆测量值是φ25.32)十三、对2号切断刀(把刀架转到T0200):方法和对1号外圆刀相同。
(注意:把光标移到002序号。
在对Z向时,由于1号刀已车好端面,因此2号刀不能再车端面,只能轻碰端面。
)十四、对3号螺纹刀(把刀架转到T0300):方法和对1号、2号刀相同。
(注意:把光标移到003序号。
在对Z向时,由于车刀刀尖是60度,因此刀尖不能轻碰端面,刀尖只能与端面基本对齐。
)十五、检验对刀是否正确: (记得检验时要带刀补)检验Z 向时,车刀要在毛坯直径外面;检验X向时,车刀要在毛坯端面外面,以防车刀直接与毛坯碰撞1号外圆刀(把刀架转到T0101)摇至Z0,查看车刀刀尖是否与端面对齐;再用手轮把车刀摇至X25.32(假如外圆测量值是φ25.32),查看车刀刀尖是否在φ25.32外圆上面。
华中世纪星数控车床对刀及刀补值的设置方法
华中世纪星数控车床对刀及刀补值的设置方法1. 刀具补偿值设置(F4)在主操作界面下,按F4键进入刀具补偿功能子菜单。
命令行与菜单条的显示如图1-9所示。
图1-9 刀具补偿功能主菜单刀具补偿分为刀具的几何补偿和刀具的半径补偿。
T代码指定刀具的几何补偿(偏置补偿与磨损补偿之和),其后的4位数字分别表示选择的刀具号(前两位数字)和刀具偏置补偿号(后两位数字)。
补偿号可以和刀具号相同,也可以不同,即一把刀具可以对应多个补偿号(值)。
刀具补偿号为00表示补偿量为0,即取消补偿功能。
G40、G41、G42指定刀具的半径补偿。
(1)刀偏数据设置(F4→F1)刀具的几何补偿包括刀具的偏置补偿和刀具的磨损补偿,刀具的偏置补偿有绝对刀具偏置补偿和相对刀具偏置补偿两种形式。
我们推荐采用绝对刀具偏置补偿。
在主操作界面下,按F4→F1进入刀具偏置编辑画面如图1-10所示。
图1-10 刀具偏置编辑车床编程轨迹实际上是刀尖的运动轨迹,但实际中不同的刀具的几何尺寸、安装位置各不相同,其刀尖点相对于刀架中心的位置也就不同。
因此需要将各刀具刀尖点的位置值进行测量设定,以便系统在加工时对刀具偏置值进行补偿。
我们采用试切法来设置绝对刀具偏置补偿值。
图1-11 绝对刀偏法刀具偏置补偿值如图1-11所示,刀具偏置值即机床回到机床零点时,刀架工作位上各刀刀尖位置相对工件零点的有向距离。
当执行刀具偏置补偿时,各刀以此值设定各自的工件坐标系。
机床到达机床零点时,机床坐标值显示均为零,整个刀架上的点可考虑为一理想点,故当各刀对刀时,机床零点可视为在各刀刀位点上。
我们通过输入试切直径、长度值,自动计算工件零点相对与各刀刀位点的距离。
其步骤如下:①用光标键将蓝色亮条移动到要设置刀具偏置值的行。
②用刀具试切工件的外径,然后沿Z轴方向退刀,在此过程中不要移动X轴。
③测量试切后的工件外径,如为ф25.26 ,然后将此值输入到刀偏表中“#××01”一行中“试切直径”一栏中并确认,设置好X偏置。
数控车床加工刀具补偿功能怎么用?
数控车床加⼯⼑具补偿功能怎么⽤?⼀、数控车床⽤⼑具的交换功能1. ⼑具的交换指令格式⼀:T0101;该指令为FANUC系统转⼑指令,前⾯的T01表⽰换1号⼑,后⾯的01表⽰使⽤1号⼑具补偿。
⼑具号与⼑补号可以相同,也可以不同。
指令格式⼆:T04D01;该指令为SIEMENS系统转⼑指令,T04表⽰换4号⼑,D01表⽰使⽤4号⼑的1号⼑沿作为⼑具补偿存储器。
2. 换⼑点所谓换⼑点是指⼑架⾃动转位时的位置。
⼤部分数控车床,其换⼑点的位置是任意的,换⼑点应选在⼑具交换过程中与⼯件或夹具不发⽣⼲涉的位置。
还有⼀些机床的换⼑点位置是⼀个固定点,通常情况下,这些点选在靠近机床参考点的位置,或者取机床的第⼆参考点来作为换⼑点。
⼆、⼑具补偿功能1. ⼑具补偿功能的定义在数控编程过程中,为使编程⼯作更加⽅便,通常将数控⼑具的⼑尖假想成⼀个点,该点称为⼑位点或⼑尖点。
数控机床根据⼑具实际尺⼨,⾃动改变机床坐标轴或⼑具⼑位点位置,使实际加⼯轮廓和编程轨迹完全⼀致的功能,称为⼑具补偿(系统画⾯上为“⼑具补正”)功能。
数控车床的⼑具补偿分为:⼑具偏移(也称为⼑具长度补偿)⼑尖圆弧半径补偿2. ⼑位点的概念所谓⼑位点是指编制程序和加⼯时,⽤于表⽰⼑具特征的点,也是对⼑和加⼯的基准点。
数控车⼑的⼑位点如图所⽰。
尖形车⼑的⼑位点通常是指⼑具的⼑尖;圆弧形车⼑的⼑位点是指圆弧刃的圆⼼;成形⼑具的⼑位点也通常是指⼑尖。
三、⼑具偏移补偿1. ⼑具偏移的含义⼑具偏移是⽤来补偿假定⼑具长度与基准⼑具长度之长度差的功能。
车床数控系统规定X轴与Z 轴可同时实现⼑具偏移。
⼑具⼏何偏移:由于⼑具的⼏何形状不同和⼑具安装位置不同⽽产⽣的⼑具偏移。
⼑具磨损偏移:由⼑具⼑尖的磨损产⽣的⼑具偏移。
⼑具偏移补偿功能⽰例:FANUC系统的⼑具⼏何偏移参数设置如图所⽰,如要进⾏⼑具磨损偏移设置则只需按下软键[磨耗]即可进⼊相应的设置画⾯。
图中的代码“T”指⼑沿类型,不是指⼑具号,也不是指⼑补号。