
工序代码
表面处理 (ST) 氮化 磨床 快走丝 慢走丝 电火花 抛光 刻字 检验 检测 组装 (Ni) (GS) (W) (EWC) (EDM) (P) (E) (QC) (KN) (HW)
表面处理 (ST) 氮化 磨床 快走丝 慢走丝 电火花 抛光 刻字 检验 检测 组装 (Ni) (GS) (W) (EWC) (EDM) (P) (E) (QC) (KN) (HW)
表面处理 (ST) 氮化 磨床 快走丝 慢走丝 电火花 抛光 刻字 检验 检测 组装 (Ni) (GS) (W) (EWC) (EDM) (P) (E) (QC) (KN) (HW)
立式加工 (VMC) 中心 卧式加工 (HMC) 中心 摇臂钻 (DR)
立式加工 (VMC) 中心 卧式加工 (HMC) 中心 摇臂钻 (DR)
普通车床 (LA) 数控车 热处理 (NLA) (QT)
普通车床 (LA) 数控车 热处LA) 数控车 热处理 (NLA) (QT)
工序代码 编程/绘 图 锯 立铣 卧铣 (PG) (SM) (VM) (HM)
工序代码 编程/绘 图 锯 立铣 卧铣 (PG) (SM) (VM) (HM)
工序代码 编程/绘 图 锯 立铣 卧铣 (PG) (SM) (VM) (HM)
立式加工 (VMC) 中心 卧式加工 (HMC) 中心 摇臂钻 (DR)
工序机械标产代码

550 贴皮机
大板贴皮
450 贴皮机
大板贴皮
180 覆膜机 折边 8-37 0.6 6000 MV机
MV机
220 KV机
KV机
28
235
23
400
145
145
220
R101T06 M1350
10
M1350B
M1350DC
BR1100V(修改1350模具)
机械 工序名称 工序代码 标准工时
标准时产量
MV机
圆弧2
台钻
高音沉孔
台钻
接收器孔
多台钻 面罩孔 4-41 12 300
多台钻
多台钻
台钻
挖孔机
后面板通孔 后面板沉孔 4-31 31.3 230 镂铣机 修边 7-25 22.5 160 4-32 31.3 230 镂铣机 后面板通孔 5-31 31.3 230 KV机 KV机 4-29
低音螺丝孔 后面板螺丝孔 高音螺丝孔 低音通孔 4-23 12 300 多台钻 面罩孔 5-41 12 300 4-38 14.4 250 多台钻 4-19 12 300 台钻 250 台钻 挖孔机 4-15
低音螺丝孔后面板螺丝孔 高音螺丝孔 低音通孔 5-23 12 300 5-38 14.4 250 5-19 12 300 5-15 18 200
5-2 8.3 1300 跑锯
开料
12-2 1.96 5500 推台锯
断料
5-25
7-26
4-37
7-12 16.3
7-13 16.3 220
7-23 12 300
4-4 12 450 冲床
4-34 12 450 镂铣机
4-31 31.3 230 镂铣机
产品命名与使用规范
产品命名与使用规范1.0 定义:产品规格为公司内部称呼某一款产品或半成品的统一名称1.1 在公司内部任何一款进入生产程序的产品只能有一个名称1.2 在公司内部的各种文档、单据与表格中,产品规格栏内必须按规定填写2.0 命名标准2.1 标准命名范式为:“客户代码-材质代码-类别代码-细分代码-工序代码”2.1.1 客户名称:取客户公司名的汉语拼音首字母,以2或3位大写母表示若客户名有重叠冲突的,由厂部最终决定代码形式2.1.2 材质代码:以2位阿拉伯数字表示该产品原材料的铜份含量a. 原则上对含铜量55%以上的材料需要标注b. 含铜量55%或以下的产品可以省略此代码c. 对锌料产品,以0表示该处代码2.1.3 类别代码:表示该产品所属的产品大类,以1位大写英文字母表示a. 用F表示阀芯类产品b. 用T表示通孔类喷嘴(需钻6角面进风孔的喷嘴)c. 用P表示平头类喷嘴(不需钻6角面进风孔的喷嘴)d. 用D表示点火类喷嘴e. 用J表示接头类产品f. 用X表示阀芯针类g. 用L表示螺母类h. 用G表示其他结构件类产品I. 用Z表示转轴类产品2.1.4 细分代码:表示该产品的具体型号特征a. 对阀芯类产品,客户图纸上有数字编号或数字混合字母编号的,原则上选取4位(含)以下来使用b. 对阀芯类产品,客户图纸上没有明确标注编号的,由厂部召集技术与生产部门协商决定细分代码内容c. 对喷嘴类(含通孔、平头、点火)的产品,以S表示原料为六角料,后跟XX.X的阿拉伯数字表示原料的六角对边宽度,然后间隔“x”号,后跟2位阿拉伯数字表示产品的完工总长d. 对接头类的产品,以S表示原料为六角料,后跟2位阿拉伯数字表示原料的六角对边宽度,然后间隔“x”号,后跟2位阿拉伯数字表示产品的完工总长e. 对阀芯针类产品,以Ф表示原料为圆棒料,后跟X.X的2位阿拉伯数字表示产品的最大直径(一般为头部外圆尺寸),然后间隔“-”号,后跟X.X的2位阿拉伯数字表示产品的长直段外径,再间隔“x”号,后跟XX.X的阿拉伯数字,表示产品的完工总长f. 对螺母类的产品,以S表示原料为六角料,后跟2位阿拉伯数字表示原料的六角对边宽度g. 对其他结构件类的产品,客户图纸上有数字编号或数字混合字母编号的,原则上选取4位(含)以下来使用;客户图纸上没有明确标注编号的,由厂部召集技术与生产部门协商决定细分代码内容h. 对转轴类产品,以Ф表示原料为圆棒料,后跟X.X的2位阿拉伯数字表示产品的长直段外径,再间隔“x”号,后跟XX.X的阿拉伯数字,表示产品的完工总长,若有进一步细分要求的,以1位大写英文字母来区分2.1.5 工序代码:表示该半成品的加工进度a. 对阀芯类产品根据加工过程,用对应工艺流程的完工工序代码,以阿拉伯数字的形式来表示b. 对喷嘴类产品,细分代码表示车床第一道与第二道已加工,后用“M”表示已完成攻牙工序、未攻牙的不得标注,再间隔“x”号,后跟XX.X的阿拉伯数字,表示产品的六角面风孔内径,再间隔“x”号,后跟X.XX的阿拉伯数字,表示产品的小孔孔径若产品有进一步细分内孔径要求的,需在细分代码后间隔“-”号,后跟X.X的2位阿拉伯数字表示产品的内孔孔径,再标注工序代码c. 对接头类产品根据加工过程,用对应工艺流程的完工工序代码,以阿拉伯数字的形式来表示d. 对螺母类产品根据加工过程,用对应工艺流程的完工工序代码,以阿拉伯数字的形式来表示e. 对其他结构类产品根据加工过程,用对应工艺流程的完工工序代码,以阿拉伯数字的形式来表示f. 对转轴类产品根据加工过程,用对应工艺流程的完工工序代码,以阿拉伯数字的形式来表示例:火旺的S8.2x33风孔2.2小孔0.46的锌喷嘴,产品规格为HW-0T-S8.2x33x2.2x0.46特联的S8.2x33内孔5.5风孔3.0小孔0.5的铜喷嘴,产品规格TL-T-S8.2x33Mx3.0x0.5-5.5天益的203阀芯,液压-手工工艺流完成5工序的半成品规格为TY-F-203-5莱特的阀芯针产品规格为LT-57-X-Ф4.5-3.2x28.5。
生产单位代码表

部门
代码
0
1
2
3
4
5
6
7
8
9
处室
00
物流中心金属(型钢)和非金属下料
物资公司外协成品
物资公司
外铸件、
外锻件
物资公司外协工序
包装运输公司木工班
理化计量中心理化室
物流中心标准件库
金属结构公司下料
铸造
公司
01
铸造
热时效
喷刷
(喷丸刷漆)
有色金属粗加工
喷丸
(不刷漆)
铸件振动时效
锻热
公司
02
锻造
正火时效调质退火
(6Z)
装配三
(7A)
数控冲剪公司
07
加工车间
(K0)
装配车间
(KA)
机械加工公司
08
加工一部
(8D)
加工二部
(8Y、8T)
加工三部
(8L)
加工四部
(8E)
加工五部
(7G)
环保建材公司
09
焊接
装配
数控切割设备公司
10
装配
铸机
公司
11
加工
装配
外协
动力
公司
12
电柜
铆装车间
其它
淬火
渗碳
表面处理
热粘接
喷砂
喷丸
金属结构公司
03
铆焊
振动时效
压力机公司
04
机加一部
(4D)
机加二部
(4Y)
机加三部
(5D)
机加四部
(5Y,5F)
机加五部
(9D)
装配一部
工序代码与标准工时

工序代碼 CC CU JY HY CT TD CJ DD BD CW WX WT BJ XJ NX JX SX CB ZC BC HP CS DT
工序名称 引线裁切及套管 铜箔裁切 引线浸锡 焊引线 穿套管 贴挡墙胶带 包铜箔两端胶带 打底 包挡墙 绕线CNC 手搖繞線 繞銅箔 包胶带 修脚 扭飛線 浸錫 刷锡渣,看外观 磁芯背胶 裝磁芯 包磁芯胶带 耐压测试 综合测试 点胶
HJ TP ZT 2X MJ ZP PK
含浸/烘烤 贴标签 整腳 二次浸锡 刷锡渣,看外观 合脚 包装
序中可能因機程操作要求
工藝﹐有二種以上的工藝標
工序代碼說明
P-CC-001
1.第一碼:P代表標准工序工時。S代表特殊工時(同一工序中可能因機程操作要求 不同造成工時與標准工序不一樣﹐特用S代號區分別。) 2.第二三碼:CC代表站別工序作業代碼。
3.第四五六碼:001代表流水碼區分別。
药品研究及生产中样品代码与批号定义规则

1.合成研究实验代码1.1 一级代码由药物的活性成分的中文译名的前四个字的拼音首字母(大写)组成,比如ABDS,表示奥贝胆酸的前四个字的拼音首字母(大写),如有重复,则采用药物的活性成分的中文译名的前三个字的拼音首字母(大写)组成或活性成分英文缩写,如无中文译名,则采用药物的活性成分英文缩写。
1.2 二级代码1.2.1起始原料代码关键起始原料代码由SM+X组成,SM表示起始原料,X表示起始原料使用顺序流水号。
比如SM1表示第一个使用的关键起始原料,依次类推。
当有多条合成路线时,采用加“′”或“″”等区分,比如SM1′表示自定义的第二条合成路线第一个使用的关键起始原料,依此类推。
非关键起始原料由中文名的每个字的拼音首字母(大写)组成,或者不采用代码直接用中文名或英文名或缩写,具体按研究需要确定。
另外,当关键起始原料代码SMX和SMX′等已经使用,但还有新的合成路线需要评价,则可参考非关键起始原料命名。
1.2.2中间体代码中间体代码由C+X组成,C表示中间体,X表示工艺中合成的中间体流水号,比如C1表示第一个合成的中间体,依次类推;另外,中间体的粗品、湿品、油状物等可由中间体代码加对应物料称呼(中文或每个字的拼音首大写字母或上述字尾结合阿拉伯数字)表示,比如C1粗品或C1-CP,C1粗品1或C1-CP1。
从广义讲,合成终产物的粗品、湿品、油状物等也是中间体,为与C+X命名的中间体区别,采用一级代码加对应物料称呼(中文或每个字的拼音首大写字母或上述字尾结合阿拉伯数字)表示,比如ABDS粗品或ABDS-CP。
当有多条合成路线时,参考起始原料代码命名。
比如C1′表示自己定义的第二条合成路线所得的中间体1,依此类推。
1.2.3反应过程物料代码反应过程物料包括反应液、后处理水层、后处理有机层、滤饼、母液等,其代码可由中间体代码加对应物料称呼(中文或每个字的拼音首大写字母或上述字尾结合阿拉伯数字)表示,比如C1反应液或C1-FYY,C1反应液1或C1-FYY1。
基本工序及代码汇总
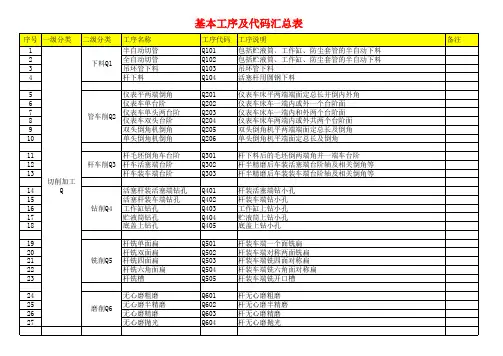
弹簧盘Ar焊定位焊 Ar弧焊接T5 杆Ar焊整周加强焊 杆Ar焊加强三点焊 杆高频淬火 热处理T6 杆回火 杆去氢处理 压装托架总成 压装底盖 压装托架总成和底盖 压装防尘罩盖 压装油封 压装导向器衬套 压装底阀分总成 压装油封导向总成 压装橡胶衬套 压装防尘盖及其总成 压装限位垫圈 压装支柱总成 气压打带/钩 压装垫片 油封抹油脂 底阀分总成组装 油封导向总成组装 活塞阀分总成组装
贮液筒单头缩/扩口 贮液筒双头缩/扩口 冲压及成形 贮液筒胀凸台 加工 贮液筒成形 贮液筒胀凸点 C C2 贮液筒压扁 贮液筒压凹槽 贮液筒滚凹槽 工作缸成形 工作缸压凹槽 C3 工作缸滚凹槽 底盖与吊环等凸焊 杆与吊环等凸焊 小支架与管等凸焊 凸焊焊接T1 油封座及盖片凸焊 防尘盖与盖片凸焊 螺母体与扳手盖凸焊 封底缝焊 缝焊焊接T2 封口缝焊 防尘罩缝焊
基本工序及代码汇总表
工序代码 P210 P211 P212 P213 P214 W101 W102 W103 W104 W105 W106 W107 W108 W109 W201 W202 W203 W301 W302 W303 工序说明 折外箱并用不干胶封底 将产品成品装入内盒中并封口 将产品装入外箱并封箱 产品外箱打包 对于不直接装在产品上的附件零配件用塑料袋装起来并封口 对刚下料的工作缸管进行初步除油清洗 对刚下料的贮液筒管进行初步除油清洗 对刚下料的防尘套管进行除油清洗 对加工好的防尘套管进行磷化处理 对加工好的工作缸精洗 对加工好的贮液筒精洗 对焊接好的贮液筒分总成精洗管内壁(并吹干) 在通过式清洗线上清洗零部件 在超声波清洗槽中清洗内部零部件 在贮液筒或防尘套管上滚字 活塞杆滚复原端螺纹 活塞杆滚装车端螺纹 贮液筒底盖底部焊接试漏 工作缸用芯棒通过以检测其内孔尺寸及圆柱度 产品封口前的示功性能测试 备注
【编号规则】生产部文件编码规则
生产工程部文件编码规则作业指导书编码为: MBSZ/WI-C-***/*****,说明如下:M B S Z / W I – C - * * * / * * * **:从010,020,030往下顺延。
类别代号:如030产品有两种明显不同款式的产品,在此用数字0—9来区分。
当前一位工序代码为“5”时,此位的编码“1”用以表示煲身唧胶。
(注)工序号:1---注塑;2---五金加工;3---外发加工;4---丝印;5---唧胶;(门唧胶50,煲身唧胶51,小门唧胶52)6---装配前预加工;7---装配;8---包装。
产品年度号:如030、031。
000为通用机型.程序文件规定的固定代码。
工艺流程图编码为: MBSZ/TF-C-***/****,其编制方法与作业指导书基本一致,区别只在于程序文件规定的固定代码的不同,以及其流水号固定为“00”。
注:由于此编码参考KONTO中的工序编码,为保持同步,唧胶工序(5)的类别代码为“1”时,代表煲身唧胶工序;类别代码为“0”时,代表盖唧胶工序。
唧胶工序的类别代码应用2-9来表示。
示例:MBSZ/WI-C-015/7005表示015产品装配工序的作业指导书第5页。
MBSZ /TF-C-015/7000表示015产品装配工序的工艺流程。
潜在失效模式(FMEA)编码为:MBPF-***-**-**,说明如下:文件版本:规定文件改次满5次,此处版本号就更新一次。
类别代号:代号与作业指导书相对应。
如煲身唧胶作业指导51”,此FMEA代码也应编为“51”。
机型:此处填写机型,如059,098,003,……固定代码控制计划(试生产)编码为:MBCP2-***-**-**,其文件编号与(FMEA)一致,区别在于固定代码不同。
控制计划(生产)编码为:MBCP3-***-**-**,其文件编号与(FMEA)一致,区别在于固定代码不同。
公路工程单位,分部,分项工程工序划分及代码
_公路工程单位、分部、分项工程工序划分及代码单位工程分部工程分项工程分项划分说明代码路基工程路基土石方工程土方路基 *以零填挖为分界点,按010101每 10Km 或每 *代码: 01填方、挖方或桥梁分段标段为单元( 1-3km路段)( 半挖半填路基可在同建议每标段为建议 3km为一个一段落中划分两个分一个单位工程分部工程,以路项 )代码: 01基中线零填挖(不包括零填挖石方路基 *以零填挖为分界点,按010102处理)或桥台回代码: 02填方、挖方或桥梁分段填与路基交界软土地基 *以一个完整的软土地基010103(中线处)作为代码: 03处理段分段分界点。
土工合成材料处治层 *以一个完整的处理段分010104代码: 01代码: 04段排水工程管节预制以一个完整的独立工程010201( 1-3km路段)代码: 01项目划分建议 3km为一个分部工程,并且同一个标段内,与路基土石方工程的段落划分一单位工程分部工程分项工程分项划分说明代码致代码: 02管道基础及管节安装*以一个完整的独立工程010202代码: 02项目划分检查(雨水)井砌筑*以一个完整的独立工程010203代码: 03项目划分浆砌排水沟 *以一个完整的独立工程010204代码: 04项目划分排水泵站以一个完整的独立工程010205代码: 05项目划分土沟以一个完整的独立工程010206代码: 06项目划分跌水以一个完整的独立工程010207代码: 07项目划分水簸箕以一个完整的独立工程010208代码: 08项目划分急流槽 *以一个完整的独立工程010209代码: 09项目划分盲沟以一个完整的独立工程010210代码: 10项目划分(可以是独立单位工程分部工程分项工程分项划分说明代码的一条或连成一片的盲沟网)小桥及符合小桥基础及下部构造 *以每墩台划分010301标准的通道 * ,人代码: 01行天桥,渡槽上部构造预制、安装或浇按每座划分010302(每座为单元)筑 *代码: 03代码: 02桥面 *按每座划分010303代码: 03栏杆按每座划分010304代码: 04人行道按每座划分010305代码: 05涵洞、通道基础及下部构造 *以每道划分010401( 1-3km路段)代码: 01建议 3km 为一个主要构件预制以每道划分010402分部工程,每座代码: 02为一个子分部,安装或浇筑 *以每道划分010403并且同一个标段代码: 03内,与路基土石填土以每道划分010404单位工程分部工程分项工程分项划分说明代码方工程的段落划代码: 04分一致。
加工工序编码表(修)
小磨
M1
W2
此表用于编写工艺定额及工序时查阅,没有安排工时的工序编码在表中有体现。因定额表篇幅有限,某些工时并记,铆焊成型、打磨、试水压工时记入铆焊;钳工钳焊、 试水压、试蒸汽压 和打磨工时记入钳工。超过14道工序的代码在前面1道工序的代码后输入空格再输入第15道工序的代码,15道工序的代码会自动显示在1道工序代码的下面,就表示第15道工序。后面 的工序于此类推。
加
名称 铸造 铆焊车间
工工Βιβλιοθήκη 序编热处理R
码
表
刨床B B665 插床 立万 B 铣X 龙门铣X 质检
热
型号
B50 X52 X201 XK24 GMC4 B201 BJ20 0A 20 DP35 20 0A 20B 0220 K 0WB201 B201 10m B50 X53 FD- GMC3 B690 2A 6A 20 060 32 K
益 技 益 采
工序 117 125- 160- 小加 130 30以 3m- 数控 2.3m 3.4m m10 m14m30 规格 以下 130 200 工中 以上 下车 8m车 车 以下 以上 以下 20 镗 镗 镗 心 数控 范围 编码 T1
T2 T3 T4 T5 C1 C2 C3 C4 C5 Y1 Y2 Y3 Y4
BQ20 20A BQ20 31
B50 X63 50A W B50 100
4m3m22m 6m数 检查 正火 4m 数控 控 B5 金工 X1 X2 装配加工 X3 X4 J R6
工序 规格 范围 编码 名称 T611
A
手割 数割 剪板 锯床 铆焊 钳焊
打磨 3m- 6m- 10m 堆焊 喷丸 喷漆 时效 水压 校平 退火 淬火 调质 电镀 发兰 小刨 成型 4m刨 8m刨 刨
工序流转卡
Drawing No. 来料规格 Hert Size
序号 工序名称 Item Pr发日期:
Process Card
PMC:
生产指令单号 Work Order
工单数量 Order QTY
原材料批次/批次号 Hert No./batch No.
操作者 Operator
首检 First Article inspection
转序检验 Turn order inspection
合格 Accept
不合格 Reject
检验员 Inspector
备注 Remart
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
工序代码: L1车床粗加工1序、L2车床粗加工2序、LA1车床精加工1序、LA2车床精加工2序、C1 CNC加工中心1序、C2 CNC加工中心2序..以此类推。HT: Heat treatment热处理;SB:Sand blasting喷砂;HA:Hard anodized硬质阳极;GS:Gear shaper插齿;GH:Gear hobbing滚齿; CG:Cylindrical grinder外圆磨床;SG:Surface grinder平面磨床;SB:Sand blasting喷砂;LSWC:Low Speed Wire Cut慢走丝;MSWC: Middle Speed Wire Cut中走丝;WEDM-HS快走丝;IQC:Incoming Quality Control质检;SW:Saw machine锯料;GE:godown entry入 库。 备注: 本卡应随产品流转,作为产品标识,检验和试验标识。本产品全部加工完成后,存放在最后工序的检验人员处,作为质量记录以备考察。 工序流转卡涂改无效。