
保险杠制造工艺 PPT
采用聚丙烯基体的TPO材料制作
2 1
配方设计
原料: 增韧剂: 交联剂: 填料: 润滑剂: 抗氧剂:
共聚PP(EPS30R) POE(8150) 双马来酰亚胺 滑石粉 (1250) PE蜡 抗氧剂1010
成型工艺
保险杠一般采用改性聚丙烯树脂材料,注塑机利用加热
料筒将树脂熔化,然后将熔融树脂推入模具,树脂在模 具冷却后,模具打开,产品取出。
成型周期:在连续生产中,完成一次生产所需时间
1.湿周期:
产品成型工艺时间,受产品结构,材料,模具结构等因素影响
2.干周期:
设备运行的时间,主要受注塑机性能影响
提高成型周期,必须从设备、模具、材料三个要素入手
PP保险杠喷涂工艺
System selection
Sikkens
1 系统选择
8 烤干
2 去 ➢喷涂工艺 ➢发展趋势
热塑性塑料
➢受加热后会软化、流动;冷却后又恢复到原先的状态, 不改变树脂的性质。
➢可以重复使用,但性能会有所下降。
热塑性塑料在汽车的应用
1前保险杠-PP
PP-聚丙烯
6
聚丙烯因其优异的性价比,
5 43
广泛的应用于轿车的前后保险杠上,
目前世界上80%以上的保险杠都是
3 清洁除油 4 塑料底漆
7 面漆喷涂
6 打磨处理
5 中涂底漆
大家有疑问的,可以询问和交流
可以互相讨论下,但要小声点
去脱膜剂 打磨处理
清洁除油 面漆喷涂
发展趋势
轿车竞争日趋激烈,保证高品质还要降低成本,新技术都在开发中, 如低压注射技术、保险杠设计薄壁化、全电动注塑机等。
保险杠分解图片PPT课件
1 为保证开模后产品能够顺利 取出,保险杠两侧底部翻边应 在开模方向上与盖帽大直顶上 至少存在5mm的顶出安全距 离;红色点为大斜顶与盖帽直 顶的分界
提程拉块
推块直顶
2 提程拉块需先完成斜
向上抽芯再随大斜顶一
. 起向右移动,完成底部
4
倒扣大翻边处抽芯
图二 顶出60mm状态,提 程拉块抽芯
翼子板 顶块
推块直顶
3 提程拉块及推块无法 从机床上直接获取动力 来运源动,在需 导要 向借 杆助 及大 导斜 轨顶 作. 用下获取顶出力
凹模
导向杆
导向杆
导轨
1 顶出时大斜顶斜向上 运动,带动提程拉块及 推块在导向杆及后侧导 轨的轨迹下联动,完成 抽芯动作
3
盖帽大直顶与大斜 顶的分接线
>5mm
盖帽直顶
凹模
大斜顶
8
图六 凸模顶出继续,提程拉块完 成抽芯,并随大斜顶一起运动,完 成轮毂区域抽芯,推块直顶向外侧 运动推动产品,免其顶出时轮毂翻 边与盖帽大直顶干涉影响取件
2 产品二顶出
1 抽芯完成
.
注意导轨位置
9
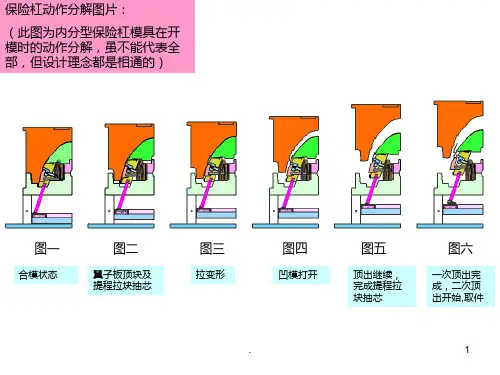
保险杠动作分解图片:
(此图为内分型保险杠模具在开 模时的动作分解,虽不能代表全 部,但设计理念都是相通的)
图一
合模状态
图二
翼子板顶块及 提程拉块抽芯
图三
拉变形
图四
凹模打开
图五
顶出继续, 完成提程拉 块抽芯
图六
一次顶出完 成,二次顶 出开始,取件
.
1
图一 合模状态 图一
凹模 大斜顶 提程拉块 推块直顶 凸模固定板1 模脚
底板
.
盖帽直顶块
凸模固定板2 导轨
(完整版)保险杠涂装工艺
保险杠涂装工艺目前典型的保险杠涂装可分为以下 20 道工序,具体见图 1:1. 上件2. 水洗3. 吹水4.烘干5.冷却6.静电除尘7. 火焰处理8.底漆喷涂 9.底漆闪干 10. 色漆一道喷涂 11. 色漆二道喷涂 12. 色漆闪干图1 塑料保险杠涂装线的工艺流程figure 1 Process chart of painting line for plastic bumper1、上件 :上件的主要任务是将需要喷涂的工件放置到涂装挂具上,使得被喷涂工件通过整个涂装线的各个工序段,完成被喷涂工艺。
保险杠在涂装线上的移动由输送链系统完成,整个涂装线是一条封闭的环型设备。
保险杠以适合喷涂的方式固定在挂具上,挂具固定在涂装小车上,并可以方便的更换。
链条带动小车在涂装线上循环运行。
所有小车形式是统一的,不同外形的保险杠使用不同的挂具,一种产品对应特定的挂具,更换喷涂产品时,只需要更换不同的挂具。
产品到达下件区时产品被取下,称为下件工序。
每辆小车在涂装线经过一点的时间称为涂装线的节拍,由于所有的小车是循环运行的,所以涂装线上瓶颈节拍就决定了整体涂装线的节拍。
通常,国内的涂装线节拍在 45 秒到 120 秒之间。
当然,在涂装线设计建设时,所有工序的节拍都是经过平衡计算的。
每辆小车上可以放置的产品数量称为小车上件数。
涂装线节拍和每辆小车上件数基本决定了一条涂装线的生产能力。
在上件工序中,主要的操作人员包括了更换挂具的人员和上件的人员。
根据产品的切换频率和生产产品的节拍和每辆小车的上件数量,通常需要每班 4-8 人。
2、水洗:水洗工序主要作用是完成产品涂装表面的清洁,水洗可除去零件表面的污垢、灰尘、油脂等。
标准水洗工艺分为五级水洗,分别是一级加热脱脂水洗、二级水洗、三级水洗、四级循环纯水洗、五级新鲜纯水洗。
每级水洗设备都是由水槽、水泵、管路和喷淋头组成。
保险杠在小车上通过水洗通道时被自动清洗。
根据设计,第一级槽液使用的能够去除油脂的含一定浓度化学药品的水,并加热槽液温度在55℃以上,第二、三级水是常规的自来水,第四、五级水是纯水。
汽车保险杠
3.汽车保险杠仿真分析
根据建模方法和功能主要可以分为两类: ① 采用多刚体系统动力学理论对碰撞伤害进 行模拟的软件。 ② 采用显式有限元(FEM)理论进行建模的 软件,比如 LS-DYNA3D、PAM-CRASH、 ABQUES等。
3.汽车保险杠仿真分析
显示非线性有限元是汽车碰撞模拟计算 机中常用的方法之一。目前国内使用较多 的两种软件是LS-DYNA3D和PAM-CRASH。 其中PAM-CRASH在汽车被动安全性领域 分析中的应用是大家公认比较成功的。
现代塑料汽车保险杠通常由热塑性聚碳 酸酯材料制造而成的。
2.保险杠的结构设计
在欧盟ECE法规通常要求设计达到承 受得住时速4km/h的物体撞击、北美洲的 IIHS规范要求承受得住时速8km/h物体撞击。 如果汽车保险杠可以承受时速高达15km/h 的低速碰撞,且除汽车保险杠底座系统外 对车身结构不造成损坏,那对消费者、保 险公司和汽车制造商都具有好处。
Hale Waihona Puke 2.保险杠的结构设计要满足吸能要求,在汽车保险杠底座 安装位置采用挤压变形管或碰撞吸能盒, 或者汽车保险杠具有能量吸收和即时恢复 的回弹能力。
2.保险杠的结构设计
3.汽车保险杠仿真分析
汽车被动安全性计算机仿真方面,目 前具有代表性的几个商品化软件有: • 美国LSTC公司开发的LS-DYNA3D软件; • 荷兰国家应用科学研究院(TNO)开发的 MADYMO软件; • 法国ESI公司开发的PAM-CRASH软件。
汽车保险杠
李升东 2013.12.30
目录
1. 保险杠的作用和结构类型 2. 保险杠结构设计 3. 汽车保险杠仿真分析
1.保险杠的作用和结构类型
1.1 汽车保险杠的作用 • 低速碰撞时保护相关部件的作用 • 事故中行人保护的作用 • 符合空气动力学的要求 • 装饰和美化作用
PP材料保险杠的注塑工艺的制作技术

本技术涉及汽车零件注塑工艺技术领域,具体涉及PP材料保险杠的注塑工艺,其特征在于包括以下步骤:配料、烘料、加热、设定注塑机参数、注塑、压力保持和开模。
本技术经过对保压时间与保压压力的调试,解决了现有技术中PP材料保险杠注塑工艺中存在的成品两端收缩严重,产品不符合公差要求、表面粗糙等技术问题,材料结构强度相比现有技术得到进一步的增强,大幅减少了废品率,提高了生产效率。
技术要求1.一种PP材料保险杠的注塑工艺,其特征在于包括以下步骤:1)配料:将颗粒状的PP材料、玻璃纤维和阻燃剂按如下质量份数配制成面板原材料:PP 材料700份、玻璃纤维3份、阻燃剂1.5份,将所述原材料放置在搅拌机内搅拌混合均匀;2)烘料:将步骤1)混合均匀所得的原材料吸入注塑机料筒中,将烘料温度设定为90℃,烘料时间设定为3h;3)加热:射料筒温度:一段265℃,二段270℃,三段270℃,四段265℃,五段260℃;热流道温度:235±5℃;4)设定注塑机参数:设定锁模压力130±5Kg/cm²,注射速度15-50%,冷却水温度20±3℃;5)注塑:动模定模合模,第一段注射压力为100 Kg/cm²,第二段注射压力为130 Kg/cm²,第三段注射压力为90 Kg/cm²;6)压力保持:保压一段3±2s,保压二段14±3s;7)开模:成型周期为100±5s,打开动模,机械手脱模。
2.根据权利要求1所述的PP材料保险杠的注塑工艺,其特征在于,所述步骤2)中PP原材料的含水率烘干至不超过0.2%。
3.根据权利要求1所述的PP材料保险杠的注塑工艺,其特征在于,步骤3)中热流道加热时间为≥30min。
4.根据权利要求1所述的PP材料保险杠的注塑工艺,其特征在于,步骤6)中保压一段压力为70 Kg/cm²,保压二段压力为50 Kg/cm²。
前保险杠(课堂PPT)
9
宝马
X1加长
3
铝合金
SUV
25.17-39.95
10
大众
途昂
2.5
双冲压辊压
SUV
30.89-51.89
11
特斯拉
ModelX 90D
2.2
双冲压辊压
SUV
98.47
12
奔驰
E320L
2.2
铝合金
三厢
62.98
13
宝马
540Li
2.18
铝合金
三厢
66.39
14
奇瑞
eQ1
2
铝合金
两厢
7.19-11.59
01 吸能盒的材料 03 吸能盒的新结构
02 吸能盒的常见结构 04 吸能盒的实际应用
18
吸能盒的材料
➢ 碳钢材料一直以来是汽车吸能部件的主要材料,但在发生碰撞时会发生因焊接导致的开裂现象,严 重影响吸能盒对碰撞能量的吸收 。
➢ 一般汽车中常用的铝合金吸能盒材料多为 6xxx 和 7xxxx 系类 ,欧美等国家已经广泛采用铝合金材料 制造吸能盒 。
4
防撞梁的成型工艺
将铸造铝合金注入模具成型 的工艺方式,重量轻,成本 高,硬度高 。
铸铝
辊压
其断面为箱体结构,重量较轻 ,空间较节省,需要与塑料配 合来实现行人保护,国内应用 较少,多见于日系车。
工 艺
成本低廉,但截面尺寸大,重 量高,焊点多(近60个),需 要与发泡塑料配合来实现 行人 保护,常用于国内自主品牌。
3
标致
5008
3.6
铝合金
SUV
18.77-27.97
4
奥迪
A4L
保险杠B0板加工工艺 (2)

下刀量:0.4 MM 进给为F4000 mm/min
2.小刀清角全部留0.3MM 3.下刀量为0.4,0.25,0.2,0.15MM( 5倍刀
ቤተ መጻሕፍቲ ባይዱ
转速为1300 mm/min
具直径,加长刀具根据刀具的大小长短而给
提刀为8000 mm/min
下刀量)
青岛中科昊泰新材料科技有限公司
Qing Dao Zhong ke hao tai new material science&technology CO.,LTD
3.不安全区域阀值、拐角圆弧半径不能小于中粗值 提刀为8000 mm/min 4.使用刀具不能小于中粗清角刀具
青岛中科昊泰新材料科技有限公司
Qing Dao Zhong ke hao tai new material science&technology CO.,LTD
精加工
1.根据圆角半径选择刀具 2.先光侧壁后光底面 3.倒角处要保证光洁度
平面精加工
第六步:平面精加工
刀路:等高切面区域清除 平行平坦面精加工
刀具:E50R6
步距:28 MM
侧壁余量:0.5 MM
1.平面精加工常用刀具:
E50R6/E35R0.8/E26R0.8/E21R0.8/E16R0.8
底面余量:0 进给为F800 mm/min
2.径向余量必须大于中粗所留余量
转速为2000 mm/min
2.分别装刀长150 ~200 ~250 ~300 MM的刀杆 3.下刀量为0.8MM ~0.7MM ~0.6MM~ 0.5MM (根据刀具的长度给不同的下刀量) 4.进给率为F4000 S700 提刀为8000
余量:5 MM
下刀量,进给率按左边设 定
汽车保险杠的设计开发图文详解-精
前号牌中点不得处于车辆纵向对称平面的左方;前号牌及号牌架不得超出车辆前端右边 缘。 b)安装于前号牌板(架)上的号牌应基本垂直于水平面,前号牌正面允许后仰不大于15°。
从而固定到车身翼子板上。
车头
(3)材料选择
保险杠蒙皮:一般采用PP+EPDM-TX混配料。其中的PP为保险杠蒙皮的基体; 弹性体(EPDM)能够提高保险杠蒙皮弹性,而TX的含义是材料中加上x%的滑 石粉,提供保险杠蒙皮刚度和降低成本。 吸能块:一般采用发泡聚丙烯(EPP)或者是PP类支架吸能结构,起到吸收撞击 能力作用。 防撞横梁:一般采用GMT材料模压制件或钢梁件,在低速碰撞过程中起到缓冲和 吸能作用,从而保护乘员和车辆其它部件。
与前保险杠相关内容 1、小腿部碰撞要求 为了保证小腿部碰撞满足行人保护法规要求,从布 置上。
P01:防撞梁与前保蒙皮之间最小距离。 H:小腿部碰撞器对称中心高度 (494mm)
Section b-b
(3) 行人保护 GB24550:
Front and rear protective devices for passenger cars ★ GB15741-1995 《汽车及挂车号牌板(架)及其安装位置》
The license plates and its position on motor vehicles and trailer ★ GB24550-2009《汽车对行人的碰撞保护》
后号牌板(架)应位于车辆后端。 a) 安装于后号牌板(架)上的号牌应垂直或近似垂直于车辆纵向对称平面。
原创经典详细后保险杠模具设计方案PPT演示文稿
5°
11
前后模开模动作
前模
增加定位,方便修理内 分型线处段差。
• 左图为内分型线脱模方案,而产 品主要是受大斜顶A的行程来变 形,大斜顶A的顶出角度为5°,前 模内分型倒扣距离为2.2MM.根 据分析,斜顶顶出80MM时,行程 为7MM,前模倒扣即可脱离,前后 模完全分开.
后杠产品排位图
TOP
1:根据模具排位图可以确定注塑压力在产品投影面积上所受的力是否在
模具中心上。
1
2:确定模具的模架尺寸
• 运水在主视图的排布,由于PP材料对冷却要求效高,一般需要控制到±5°,
所以我们会根据:1.5D≤A≤2.5D; 2.5D≤B≤3.5D设计运水。
2
• 根据侧视图,我们可以确定各模板的厚度,顶出油缸的安装
斜度c为15°
LB LA
• 由于脱模需要,斜顶B运动方 向为水平14°夹角方向,斜 顶E运动方向为垂直方向,为 避免两斜顶相干涉,所以用 斜度c做让位。
• 斜顶B的顶出角度设计为10°。 SB(斜顶B行程)=TAN 10°XS
(顶出行程) LA= TAN 14°XSB LB= TAN 15°X(LA /SIN14°) • 斜顶E的顶出角度设计为5° SE(斜顶E行程)=TAN 5°XS
此斜度b为25°
SA(斜顶A行程)=TAN 5°XS (顶出行程)
SC(斜顶A行程)=TAN 9°XS (顶出行程)
LA= TAN25°XSA
LC= S8°XSB
LC
LB
LA< LB- LC 由以上推算出两斜顶不会干涉。
7
E B
斜顶A行程( SB)
保险杠制造工艺ppt课件
5 43
广泛的应用于轿车的前后保险杠上,
目前世界上80%以上的保险杠都是
采用聚丙烯基体的TPO材料制作
完整版PPT课件
2 1
4
配方设计
原料: 增韧剂: 交联剂: 填料: 润滑剂: 抗氧剂:
共聚PP(EPS30R) POE(8150) 双马来酰亚胺 滑石粉 (1250) PE蜡 抗氧剂1010
完整版PPT课件
5
成型工艺
保险杠一般采用改性聚丙烯树脂材料,注塑机利用加热
料筒将树脂熔化,然后将熔融树脂推入模具,树脂在模 具冷却后,模具打开,产品取出。
完整版PPT课件
6
成型周期:在连续生产中,完成一次生产所需时间
1.湿周期:
产品成型工艺时间,受产品结构,材料,模具结构等因素影响
2.干周期:
设备运行的时间,主要受注塑机性能影响
保险杠制造工艺
主讲人 杨幂
完整版PPT课件
1
➢材料特点 ➢成型工艺 ➢喷涂工艺 ➢发展趋势
完整版PPT课件
2
热塑性塑料
➢受加热后会软化、流动;冷却后又恢复到原先的状态, 不改变树脂的性质。
➢可以重复使用,但性能会有所下降。
完整版PPT课件
3
热塑性塑料在汽车的应用
1前保险杠-PP
PP-聚丙烯
6
聚丙烯因其优异的性价比,
轿车竞争日趋激烈,保证高品质还要降低成本,新技术都在开发中, 如低压注射技术、保险杠设计薄壁化、全电动注塑机等。
完整版PPT课件
10
谢谢!
完整版PPT课件
11
提高成型周期,必须从设备、模具、材料三个要素入手
完整版PPT课件
7
PP保险杠喷涂工艺
保险杠总成的制作方法
保险杠总成的制作方法[0001]本公开总体上涉及车辆保险杠。
<b>背景技术:</b>[0002]全球技术法规(gtr)和新车评估规程(ncap)规定了行人保护的腿部受伤标准。
所述规定旨在减小车辆-行人碰撞期间车辆保险杠对行人腿部的碰撞力。
[0003]一些车辆,例如,诸如轻型卡车和运动型多用途车(suv),可能具有相对较高的保险杠高度,这可能导致在车辆-行人碰撞期间车辆保险杠对行人的股骨和/或胫骨的不均匀碰撞。
例如,轻型卡车可能具有相对较高的保险杠高度,以提供通过减速带、路沿、停车区、倾斜车道坡道、丘陵、崎岖道路等的最小离地间隙。
具有相对较高的保险杠高度的一些车辆也具有预防在保险杠下方具有任何部件的越野性能。
因此,希望设计一种用于行人腿部碰撞能量管理同时满足最小离地间隙要求的车辆前端。
<b>技术实现要素:</b>[0004]一种保险杠总成包括在车辆横向方向上伸长的保险杠梁以及塑料的保险杠。
所述保险杠在所述车辆横向方向上伸长并且附连到所述保险杠梁。
所述保险杠梁相对于所述保险杠是刚性的。
所述保险杠限定由所述保险杠围封的空腔。
所述空腔在所述车辆横向方向上伸长。
[0005]所述保险杠可以包括在所述车辆横向方向上伸长的进气口。
所述保险杠可以包括在所述进气口上方的上部梁和在所述进气口下方的下部梁。
所述空腔可以由所述下部梁和所述上部梁限定。
所述上部梁和所述下部梁可以是整体的。
所述保险杠可以包括在所述上部梁和所述下部梁之间的灯孔(lamp compartment)。
[0006]所述保险杠可以包括在所述空腔上方的灯孔。
所述保险杠可以包括在所述灯孔上方的上部梁和在所述灯孔下方的下部梁。
[0007]所述保险杠可以包括上部梁和与所述上部梁间隔开的下部梁。
所述下部梁可以限定所述空腔。
所述保险杠梁可以邻接所述上部梁和所述下部梁。
所述保险杠梁可以邻接所述上部梁并且防滑板(skid plate)可以邻接所述下部梁。