
模具加工检查表
10 Have all connections been checked for proper functioning: 检查所有连接器(开闭器等)是否发挥各自的作用?
11 Are the runners smooth and have sharp taper edges been radiused?
模号:
CHECKLIST FOR PLASTIC MOULD 模具加工检查表
负责人: 确认人: 日期:
1. ACCEPTANCE AND INSPECTION OF NEW MOLDS
General S/N Description
Yes No NA
1 Have the mold and insert been marked? 模具和镶件是否做标记?
direction? 型腔表面是否依照所设计的,在脱模方向是否被抛光?
17 Is a chemical surface treatment required? 模具表面是否按要求加工?
18 Is the hardness in accordance with the instructions?
硬度是否与要求的一致?
22 Are the return pins available? 顶出回位销是否可用?
23 Is the ejector plate provided with ejector guide pins and bushes?
中托司与司套是否装备在顶针版上?
24 Has an ejector pin been located in the vicinity of a submarine gates? 顶针是否定位在潜胶口附近?
25 Are the inserts locked and secured against rotation and wrong assembly?
镶件有没有被装反?
26 Does the design prevent the assembly of the exchangeable inserts in the wrong direction?
14 Are the guide pins longer than the highest part? 导柱是否比产品的最高点长?
15 Are the guide pins and guide bushes available? 导柱和导套是否可用?
16 Does the surface condition comply with the drawing and has the cavity been polished in the release
平滑的和带有锥度的流道边缘是否被做成圆角?
12 Have the mold been provided with thermocouples?
模具是否安装有发热棒?
13 Do the cavity and core fit onto each other in only one way? 配模时配合面红丹是否到位?
滑块底部边缘是否为圆角并且带有润滑油槽?
4 gate size whether reasonable?
进胶口大小是否合理?开通?
5 is the locationg ring measured at 100mm diameter?
定位圈的直径是否为100mm?
6 Is the radius of the sprue bush R20mm? 唧嘴是否成R20mm的圆角?
8 Is the water nipple for cooling type with thread PT1/8,PT1/4?
水路的螺纹接套是否接PT1/8,PT1/4快速接头?
9 Is the circulation of the cooling constrained?In and Out logo? 水路是否畅通?有没有打水路进出标记
7 Have the burrs or sharp parts on the mold been radiused, especially in the route followed by the hand
when inserting parts for insert molding? 模具圆角的地方是否有毛刺,特别是当镶件镶进模具时手触摸的地方。
2 Does the mold dimensions deviate from the ones indicated on the tool drawing? 模具尺寸是否偏离模具设计图档的尺寸?
3 Has the bottom edge of the slide been radiused and provided with grooves?
版本:2
生效日期:2016.的方向?
27 Do the ejector pins and sleeve ejector touch the cavity walls? 司筒和司筒针是否碰到型腔壁?
检查结果评审(以检查结果去判定模具是否可以进行试模或生产,或是对模具重新进行加工,维修):
表单编号:YPIR-200-006
19 Are the cavity numbers present in mirror writing? 型腔号是否反着写?
20 Is the stroke of the ejector plate long enough? 顶针版的回位针是否足够的长?
21 Ejector distance whether reasonable? 顶出距离是否足够?
模具检查表(Toolmaker Checklist for shipment)
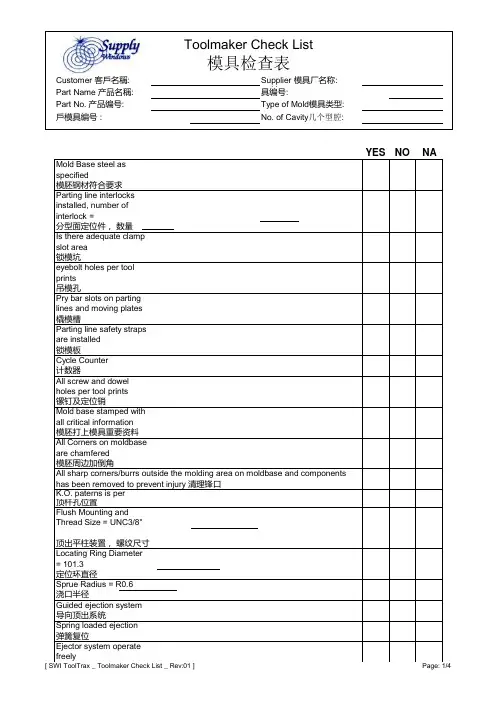
Toolmaker Check List模具检查表Customer 客戶名稱:Supplier 模具厂名称:Part Name 产品名稱:Supplier's Tool No. 模厂模具编号:Part No. 产品编号:Type of Mold模具类型:Customer's Mold No.客戶模具编号 :No. of Cavity几个型腔:YES NO NA Mold Base steel as specified模胚钢材符合要求Parting line interlocks installed, number of interlock =分型面定位件,数量Is there adequate clamp slot area锁模坑eyebolt holes per tool prints吊模孔Pry bar slots on parting lines and moving plates橇模槽Parting line safety straps are installed锁模板Cycle Counter计数器All screw and dowel holes per tool prints镙钉及定位销Mold base stamped with all critical information模胚打上模具重要资料All Corners on moldbase are chamfered模胚周边加倒角All sharp corners/burrs outside the molding area on moldbase and componentshas been removed to prevent injury 清理锋口K.O. paterns is per customer machine spec顶杆孔位置Flush Mounting and Thread Size = UNC3/8"顶出平柱装置,螺纹尺寸Locating Ring Diameter = 101.3定位环直径Sprue Radius = R0.6浇口半径Guided ejection system导向顶出系统Spring loaded ejection弹簧复位Ejector system operate freely顶出系统可自由滑动Ejector pins on contoured surface are keyed轮廓面顶针管位All ejector pins are numbered or lettered for location顶针位置编号Early Return are installed提早回顶针板Water leakage check检查漏水All water lines "INs" and "OUTs" properly identified运水编号Water Fittings are installed , type and model = NPT1/4" / JPB-2524, JPB-3524水嘴安装,标准/型号Note 备注:Signoff by Toolmaker 模具厂签认Check by 检查者:Date: Supervisor 主管:Date:。
0.模具设计检查表
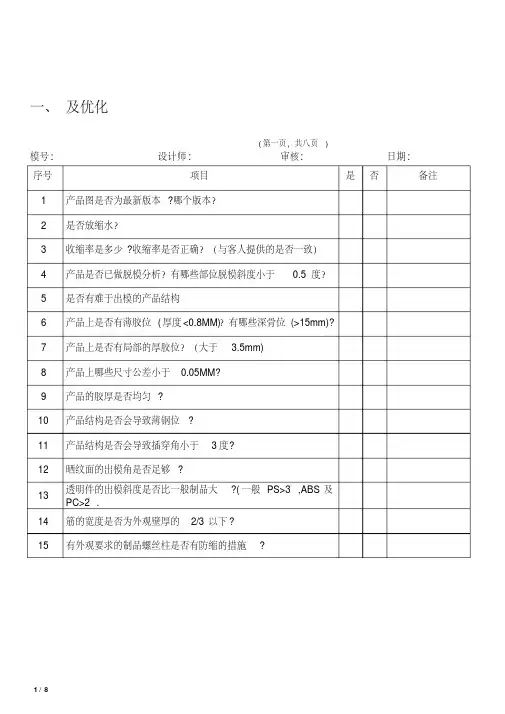
一、及优化(第一页,共八页)模号: 设计师: 审核: 日期:序号项目是否备注1 产品图是否为最新版本?哪个版本?2 是否放缩水?3 收缩率是多少?收缩率是否正确?(与客人提供的是否一致)4 产品是否已做脱模分析?有哪些部位脱模斜度小于0.5度?5 是否有难于出模的产品结构6 产品上是否有薄胶位(厚度<0.8MM)?有哪些深骨位(>15mm)?7 产品上是否有局部的厚胶位?(大于 3.5mm)8 产品上哪些尺寸公差小于0.05MM?9 产品的胶厚是否均匀?10 产品结构是否会导致薄钢位?11 产品结构是否会导致插穿角小于3度?12 晒纹面的出模角是否足够?13 透明件的出模斜度是否比一般制品大?(一般PS>3°,ABS及PC>2°.14 筋的宽度是否为外观壁厚的2/3以下?15 有外观要求的制品螺丝柱是否有防缩的措施?1 / 8二、模胚(第二页,共八页)序号项目是否备注1 模具安装方向的顶部是否标示出(TOP)?TOP方向是否合理?2 模具外形尺寸和重量是否符合指定的注塑机?是否需要装隔热板?3 模具是否便于吊装,运输;吊装时不得拆卸模具零部件?吊环是否与水嘴、油缸、预复位杆等干涉?4 重量超过800KG的模具安装在注塑机上时,是否用穿孔方式压螺丝,不得单独用码铁?(为安全)5 码模的位置和厚度是否足够?电气插头是否在模具顶部并有绝缘和保护措施?6 手工码模时,码铁是否与水嘴等干涉?7 冷却水嘴是否伸出模具表面?水嘴凹进外表面是否超过3MM?8 凸出模具边的部位有否加保护装置?9 模具配件是否影响模具的吊装和存放?如安装时下方有外露的油缸、预复位机构等是否有支撑腿保护?10 吊装是否能平衡(整体、半边、单件)?吊装孔是否够大?11 吊装有否装平衡杠?平衡杆是否超过模胚(不能超过模胚,否则会撞注塑机拉杆)?12 模胚上所有的导柱高出分型面的距离是否一样(这样装拆模比较便捷)?13 导柱的直径是否够?14 导柱长度是否够以保证合模时导柱是最先进入对边的模内?15 模板的宽度是否够?模板的宽度是否合理?16 模板的厚度是否合理(太厚或太薄)?17 模胚的高度是否大于注塑机的最小模具高度?18 三板模水口板是否有10-12MM的开模距?水口板和前模板之间的开模距是否适于取出水口?(一般情况下,S=水口长度+20-25MM,且>120MM)19 三板模水口边直径和长度是否够?(考虑A板重量和开模距离)20 三板模用机械手取水口时,限位拉杆和水口边是否会与机械手干涉?21 模具需要的开模行程加上模具高度是否小于注塑机的最大开模距?22 有否加边锁(INTERLOCK)?有否装计数器?23 有斜顶,扁顶或顶针较多或顶板重量较重或模芯偏离模胚中心>30MM时,顶针板有否装中托司?撑头是否足够?24 大模胚(500)以上是否每块板都有吊模孔?25 500以上的模胚顶针板使用弹弓复位时,顶针板有否装限位螺丝以便于拆卸?26 定位环的凸出是多少?定位环的凸出是否够?(一般10MM)27 定位环是否有沉入模板?定位环的大小是否合乎啤机?(一般100MM或150MM).28 如注塑机采用延伸喷嘴,定位圈内部是否有足够大的空间,以保证喷嘴带加热圈后能伸入?29 大模胚前后模板有否做止口?30 所有活动板是否有限位?31 锁模时不平整的分型面会令所受的锁模力不平衡,是否有设置锥锁或模芯止口进行调节?32 模具顶出孔是否符合指定的注塑机?除小型模具外,原则上不能只用一个中心顶出(模具长度>500MM时),顶出孔直径应比顶杆5-10MM.33 深模框根部是否有做R(深度>100MM)?34 模框较深时是否镶斜度镶块以便于拆卸模料(深度>100MM)?35 模芯偏离模胚中心大30mm时,是否有设置平衡块以平衡锁模力?36 直径超过20MM的弹簧内部是否有导向杆,导向杆比弹簧长10-15MM.三、浇注系统及排气(第三页,共八页)序号项目是否备注1 模具上相同两件产品的水口位置是否一样?2 水口的位置是否合理?点数是否合适?3 图纸上有无水口示意图?水口的形状及尺寸是否合理?4 水口的大小是多少?大小是否合理?5 水口的位置是否影响外观和装配?客户是否接受?6 水口能否从产品上自动分离?7 入水点有否做模流分析?8 每个入水点的进胶流程是多少?是否太长?( 流程太长产品易变形)9 入水点处是否有挡块让胶散开?(防止喷射和流痕)10 入水点是否对着薄钢位?11 入水点是否避开产品骨位?(如开在骨位处,骨位易产生缩水)12 当产品有两点以上入水时,其夹水纹在哪里?是否会影响产品的外观和强度?是否会困气?13 出在顶杆上的潜伏式浇口是否会引起产品缩水?14 潜水口和蕉型入水顶出的顶针离水口的距离是否合适?(保证水口顶出时有足够的空间变形)15 潜水口和蕉形入水的顶针上的胶柱长度是否足够?(顶出适应有足够长度导向).潜水口的口部离模腔的距离是否大于 2.7mm?16 蕉形入水时前模的流道是否取消?(顶出时蕉形流道易顶出)17 潜水和蕉形入水的形状和尺寸是否合理?18 潜顶针时潜水深度是多少?潜顶针时潜水是否太深?19 点浇口的的直径是多少?点胶口的形状及尺寸是否合理?20 点浇口是否凹进产品0.5mm?21 点浇口的对面是否有凹圆?22 点浇口的流道是否做梯形?尺寸是否合理?根部是否有R1?23 点浇口是否撞冷却水的密封圈槽?24 唧嘴的球半径是多少?唧嘴的球半径是否正确?25 流道设计是否符合平衡原则?26 流道取出方式是哪一种?(自动落下,手取,机械手)27 主流道是否做到最短以节约材料?28 主流道小端直径是多少?是否合乎材料的要求?(直径应大于喷嘴孔直径)29 主流道下端直径是否大于分流道?是否太大?(太大压力损失大)30 分流道直径是多大?分流道直径是否合理?31 流道的长度是多少?流道的长度是否足够短?32 流道是否会扣前模?33 流道能否自动掉下?34 流道掉下时是否会被模具零件挡住?35 主流道底端是否在后模做四个小柱位使主流道留在后模?36 流道重量占成品重量的百分比是否合适?37 透明料的流道是否做成圆弧过渡以避免流痕?38 流道末端是否有排气? 型腔是否需周圈排气?41 排气位置是否合理?排气槽深度是否符合胶料要求?(一般PP,PA为0.02MM,ABS,PC为0.04MM)42 深骨位处是否做镶件排气?43 易困气处是否做镶件排气?44 薄胶位处是否做镶件排气?45 排气最后引出面是否向地或备向注塑机操作员?四、冷却系统(第四页,共八页)序号项目是否备注1 冷却系统是否充分以保证符合注塑周期要求?2 运水接头是否尽量安装向地或备向注塑机操作员?3 运水孔侧避离胶位是否有最少9MM之距离?4 运水管之间的距离是否足够以保证可方便拆卸?5 模料的凸起部位冷却是否足够?6 冷却是否均匀? 是否有过热点?(角落、骨位交错处)7 冷却水是否撞螺丝、顶针、镶件等?8 运水接头型号是多少?运水接头型号是否按客人型号?9 装到注塑机上时,冷却水喉头是否跟其它配件及注塑机拉杆等相干涉?10 冷却水直径是多少?冷却水直径是否够大?11 相邻两条冷却水的截面积是多少?相邻两条冷却水的截面积是否相等?12 冷却水分流区的截面积是否大于支路的截面积?13 尺寸较大的镶件是否有冷却水?14 产品尺寸公差要求高或装配位置而又不能装冷却水的镶件是否用铍铜?15 冷却水进水是否靠近水口?16 三板模水口板是否有冷却水?17 每条冷却水的转折是否太多?(转折太多压力损失大冷却效果差)18 运水孔是否离顶针,螺丝,镶件太近?(孔壁间最小距离)5mm.19 图纸上有无运水线路图?有无标示进出(IN,OUT)?20 密封胶圈多的位置是否有多加螺丝以防漏水?21 密封胶圈是否太靠近模框边而不利于加工?22 防水胶圈是否与螺丝过孔干涉?23 密封胶圈是否安装在槽内不与水接触?24 当模温要求较高时是否用耐高温密封胶圈?五、前后模料及镶件(第五页,共八页)序号项目是否备注1 模料的承压面积是否足够? 模料的厚度是否足够?2 分型面是否合理?是否有粘前模的可能?是否有粘后模的可能?3 前后模插穿为是否有>3°的斜度?前后模是否有止口定位?4 圆形产品的模料是否可做成圆形?5 多腔模具是否分开几件模料(便于加工和维护)?6 产品公差<0.05MM部位是否做镶件便于修改?7 是否有深骨位需要做镶件以方便加工?8 模具上比较薄弱的部位是否有做镶件?9 产品凸出部位是否有做镶件便于加工?10 镶件的定位深度是否足够以保持不会摆动?11 镶件太薄且细长时,注塑或加工时是否易变形?是否需做备件?12 需与前模碰穿的细长镶件是否与前模插穿?13 深度超过15MM的螺丝是否做司筒?孔,柱根部要求清角的是否做镶件?14 薄胶位处有否做镶件?15 大模料有否做吊模螺丝?16 模料的紧固螺丝是否足够?大小是否合适?17 前模可见表面上的镶件是否做斜度(这样镶件装入时可让接合线最小)?18 镶件是否会影响外观?19 大镶件是否有做吊模螺丝便于拆装? 是否需要加工艺螺丝?20 大镶件侧壁有否做斜度便于配入模料? 异形镶件有否做斜度便于装配?六、出模及顶出(第六页,共八页)序号项目是否备注1 开模动作是否合理?图纸上有无标示开模顺序?2 合模顺序是否合理?图纸上有无标示合模顺序?3 产品是否会粘前模?产品是否会粘后模?4 前模是否会出现真空? 后模是否会出现真空?5 前模是否要气吹?后模是否要气顶?6 透明制品的顶出是否已考虑?7 顶出产品时是否有可能发生横向移动(加定位)?8 对于深且高的立壁是否考虑用直顶(从立壁正下方顶出)代替顶针?9 是否需要二次顶出?10 抽完滑块后再开模,产品是否会粘前模?11 是否要先抽滑块再开模以免产品变形?12 滑块是否需要延时抽(即先抽前模长型芯)?13 顶杆的排布是否能保证顶出平衡(避免顶白和变形)?大小是否合适?14 顶杆是否需要预先复位?15 顶出的行程是否够?顶出是否有限位?16 顶针板是否需加加中托司?17 深柱位是否用司筒顶出?司筒针是否用压块固定?18 产品落下时是否会撞到其它的模具零件?19 顶杆是否在产品可见表面?客户是否接受?20 顶杆是否布置在离侧壁较近处以及筋,凸台的旁边,并使用较大的顶杆?21 滑块是否会带着胶位一起走?22 是否有直径小于 1.5MM的顶针和小的扁顶?23 顶针侧边离胶位最近的距离是否>1.0mm?24 推板是否需要单独的导向?25 推板顶出时,所顶胶位宽度是多少?是否足够?是否会变形或顶坏?26 推板顶出时孔边离镶件边的最小距离是否大于0.25MM?(以防刮伤镶件)?27 推板顶出时是否有做推环?28 推板有否限位?29 斜顶的角度和行程是否合适?30 斜顶有否做导向块?斜顶是否会带着产品一起走?31 斜顶是否与顶针或其它零件干涉?32 斜顶座是否互相干涉?是否会撞到模腿?33 产品的胶位是否会阻碍斜顶运动?34 长斜顶是否做两段?35 深骨位是否有做扁顶或直顶?36 扁顶离壁的最小距离是否大于0.2mm?(以防刮伤骨位侧壁)37 固定在顶杆上的推块是否可靠固定?四周非成型部位是否加工3-5°的斜度,底部倒圆角?38 直顶或斜顶的方向是否不一致,为使产品收缩后不致卡在直顶或斜顶上?39 撑头是否与顶杆孔干涉?七、滑块(第七页,共八页)序号项目是否备注1 设计时是否考虑尽量不把滑块放在模具的顶部?2 滑块放于前模或后模的优缺点是否考虑?对产品外观的影响是否考虑?3 斜顶,滑块上的镶件是否有可靠定位?4 滑块做于前模侧且以弹簧推动时,后模侧是否考虑辅助拉勾?5 斜顶导向是否可靠?6 大滑块埋入模胚是否足够深以保证滑动的稳定?7 斜顶、滑块上有难脱模结构时,斜顶、滑块上是否应增加顶出装置以保证产品不粘斜顶、滑块?8 滑块怎样装入模具?行位能否装入模具?(有时图纸可画出但不能装配)9 滑块运动过程中是否始终有2/3长度在压条内?10 滑块行程是否够(大于开模要求行程5MM即可)?11 锁紧锲面积是否大于胶位的投影面积?有否做反铲锲入模胚?12 滑块下面是否有顶杆?有时是否做预复位机构和装复位开关?13 大滑块(>10KG)有否做吊装孔以便于搬运?吊装是否平衡?14 大滑块(宽度>250MM)底部有否做多个导向块?15 高滑块(鍥入高度>30mm)鍥入前模部分有否做斜度(>3°)?16 大滑块能否做成两个滑块或镶件(滑块太长加工不方便且尺寸难保证)?17 滑块上出滑块时,大滑块是否会先于小滑块复位?(小滑块应先复位)18 HALF滑块是否有做止口定位?定位是否合理?19 是否先导入模具的导柱导套,然后滑块的斜导柱才进入滑块?20 滑块是否有限位、复位弹弓和波珠?21 天侧滑块是否有滑块锁和复位弹弓?(小滑块无需滑块锁,可加大复位弹簧)22 滑块运动方向上锲入模料部位有否做斜度(>3°,易于装配和减少磨损)?23 推板上的滑块移动时,推板是否会同步移动?24 冷却接头能否装入滑块?装入后是否有滑动空间?25 滑块锁紧面斜度是否合理?斜导柱斜度是否小于锁紧面斜度?(3°-5°)26 斜导柱的长度是否够?是否球头斜导柱?27 斜导柱的数量和大小是否足够?28 当锁紧锲驱动滑块时,锁紧锲能否装入滑块?29 锁紧锲的安装是否有利于FIT模?(锁紧锲尽量不要安装在内模料上)30 滑块或锁紧锲是否有耐磨块?31 大耐磨板是否做成几块?(加工方便)32 长的滑块压条是否做成几段(便于加工)?33 旋转抽芯时头尾大小是否一样(否则两边都要旋转抽)?34 滑块上镶件的定位方式是否合理?35 考虑注塑时滑块是否会移动或不能锁紧?36 滑块下有顶杆时,是否做预复位机构,顶板加复位电气开关?八、油(汽)缸(第八页,共八页)序号项目是否备注1 油缸的功率是否合适?(力计算)2 油缸的安葬空间是否足够大以便于拆装? (汽)油缸有否被保护?3 (汽)油缸装入后,其进出(汽)油接头能否方便安装?4 (汽)油缸的行程是多少?(汽)油缸的行程是否够?是否满足螺纹旋转或滑块脱模的需要?5 有否装限位开关?型号是多少?型号是否合呼客人要求?6 当顶针板或模板以油缸驱动时,几个油缸能否同时动作?7 如油缸抽芯成型部位有胶位,油缸是否加自锁机构?九、螺纹抽芯序号项目是否备注1 螺纹在产品上的位置是否要固定?2 用齿条传动时,齿条太长是否考虑用长螺杆或液压马达代替?3 齿轮传动的传动比是否合适(太大导致螺纹型芯转动太快,易损坏产品)4 齿条有否导向(以保证运动的平稳)?5 齿条的行程是否够?长螺杆的行程是否够?6 螺纹型芯是否可不做导向螺纹进行轴向定位?(不用导向螺纹可保证螺纹型芯轴向位置的正确性).7 螺纹的转动方向是顺时针还是逆时针?螺纹的转动方向是否正确?8 螺纹型芯有否在头尾径向定位?螺纹型芯是否用718料表面氮化?9 推环有否做冷却水?螺纹型芯可否做冷却水?10 螺纹型芯中是否有薄胶位(薄胶位旋转时易断裂)?十、热流道序号项目是否备注1 图纸上是否有热流道的接线图?2 热流道板的加热功率是否合适?(一般 2.5W/KG)3 接线盒的型号是否合乎客人的要求?型号是多少?4 热流道接线盒与模胚是否有绝缘处理?(可用电木安装固定)5 电器元件是否高于水源?6 接线盒是否有保护装置?7 热嘴的型号是否合乎客人的要求?型号是多少?8 热电偶的型号是否与温控箱相匹配?(一般J型)?9 因受热变长,热流道板是否有可靠定位?(至少有两个定位销)10 热流道板是否用螺丝固定在模板上?11 热流道主嘴与模板处是否密封(以防漏胶流入模具)?12 胶料注塑加工的温度范围是多少?胶料注塑的温度范围是否大于热嘴的温差?13 加工PC,PA+GF等磨料的热嘴是否耐磨?14 热浇口处有否冷却?15 接线盒是否装在模具的天侧?位置是否跟其他配件干涉?16 热流道的接线是否捆扎,并用压板盖住,以免装配时压断电线?电线槽位置是否合理?17 热嘴与模具接触面是否尽量少以避免热量损失?18 于分型面内的热嘴是否有一环形料柄?(因热嘴受热伸长会顶到分型面)?19 隔热板是否尽量靠近定位环?FORM NO:FM-04 REV:01。
模具检查表

热流道**检查日检查员式外出荷样观出荷T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1T1防腐T1T1T1T1T1T1出荷T1T1是否有部品标记(确认部品的位置)是否做了决定必要位置的加工 (锁扣等)必要的部品有无拔出螺纹孔(一个 二个)是否有防腐处理(出荷前)外形尺寸是否符图纸(能否安装在预定成型机上)长喷嘴的式样内径加工间隙尺寸(φ1 3 5 )顶杆孔的尺寸.间距是否符图纸R符图纸 R21定位圈上是否封印尺寸是否符图纸 (φ100 120 150)安装孔的余量是否够安装孔的尺寸.间距是否符图纸平衡是否好(螺丝孔的位置正确否)导柱的长度是否够.弯曲.拉着.油槽.排气导套是否有台肩或横向顶丝固定侧是否有保护锁块(PL面上有突形)吊物是否平衡(各顶板的螺丝孔处理)基准面是否有标记螺丝有无弯曲和龟裂 (确认部品)350t的时候要使其能采取一点吊 (爱丽思的特别式样)吊的平衡是否好挂上钢丝绳时有无干涉物对突出物品的保护是否到位固定板和对各个板上的水嘴的保护热流道模具在换色时型板是否能分离确认为防止各型板丢失是否进行了丝锥处理支脚*4的粗细 平衡性螺丝是否够深根据模具的重量选择的型号是否合适 (是否安全)周围有无干涉物 (装卸有无问题)有/无有/无有/无OK/N检 查 项 目是否有标牌 (模具尺寸.重量...) 喷嘴NO是否按用户的式样表示的是否安装了防开模板 (操作侧和反操作侧)防开模板的螺丝是否够深 (是否全部拧进)防开模板是否容易装卸(是否和成型机的拉杆相冲突)OK/NOK/NOK/N有/无有/无有/无有/无OK/NOK/N有/无OK/NOK/N有/无有/无OK/NOK/NOK/N有/无备有/无OK/N有/无OK/NOK/N固定板成形机的安装安全 性外 观 及 安 全 保 障吊 环分解组装PL面开闭移动作业模具尺寸成形机 TON分 类喷嘴定位环OK/NOK/NOK/NOK/NOK/NOK/NOK/NOK/N模具检查表(新型)考口Array考未/完对应各点检项目 年 月 日 完了如纳品模具无此检项目时,要用斜线划掉每页的营业栏和右上的最终责任者栏要无一遗漏的盖章最后, 此文件做为检查说明的文件, 今后必需填写,并且填写后要全部提交.注意: 如不提交将不与办理验收手续天;实际工时: 天; 改造天数 天日 T5 月 日 完了日 年 月 日年 月 日( ) T2 月 日( ) 设计承设计承辅助说明)未/完。
模具检查表
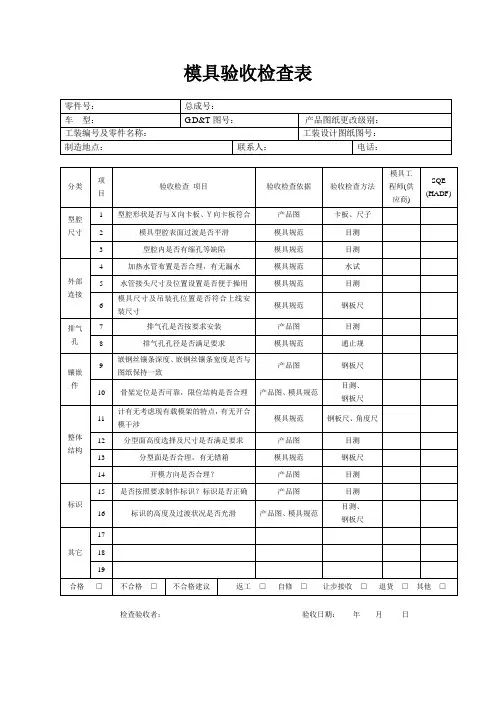
零件号:
总成号:
车型:
G.D&T图号:
产品图纸更改级别:
工装编号及零件名称:
工装设计图纸图号:
制造地点:
联系人:
电话:
分类
项目
验收检查项目
验收检查依据
验收检查方法
模具工程师(供应商)
SQE
(HADF)
型腔尺寸
1
型腔形状是否与X向卡板、Y向卡板符合
产品图
卡板、尺子
2
模具பைடு நூலகம்腔表面过渡是否平滑
产品图
钢板尺
10
骨架定位是否可靠,限位结构是否合理
产品图、模具规范
目测、
钢板尺
整体结构
11
计有无考虑现有载模架的特点,有无开合模干涉
模具规范
钢板尺、角度尺
12
分型面高度选择及尺寸是否满足要求
产品图
目测
13
分型面是否合理,有无错箱
模具规范
钢板尺
14
开模方向是否合理?
产品图
目测
标识
15
是否按照要求制作标识?标识是否正确
产品图
目测
16
标识的高度及过渡状况是否光滑
产品图、模具规范
目测、
钢板尺
其它
17
18
19
合格□
不合格□
不合格建议
返工□自修□让步接收□退货□其他□
检查验收者:验收日期:年月日
模具规范
目测
3
型腔内是否有缩孔等缺陷
模具规范
目测
外部连接
4
加热水管布置是否合理,有无漏水
模具规范
水试
5
模具出厂前检查表

送模日期:
检查者
日期
5
冷浇口□
冷流道□
热浇口□
热流道□
浇口点数
6.热流道供应商
电源接口□
接口针数
7.水嘴
DME标准□
Hasco标准□
型号
8.顶出系统
弹簧复位□
顶杆回位□
顶出拉回□
液压□
9.顶针限位开关
向前□
回程□ห้องสมุดไป่ตู้
提前返回□
10.顶杆孔位置(从模具中心计)
孔
X
Y
直径
(in/mm)
孔
X
Y
直径
(in/mm)
孔
X
Y
直径
(in/mm)
11.KO螺纹
□
尺寸
顶出平柱装置□
数量
包装
YES
NO
□
□
□
□
□
□
□
□
□
□
1.模具是否已上好油------------------------------------------------------
2.是否已做钢的硬度测试-------------------------------------------------
3.模具是否包装好并密封----------------------------------------------------
4.模具是否正确装箱--------------------------------------------------------
5.运送资料是否标于箱上-----------------------------------------------------
验模表topone Tooling check list
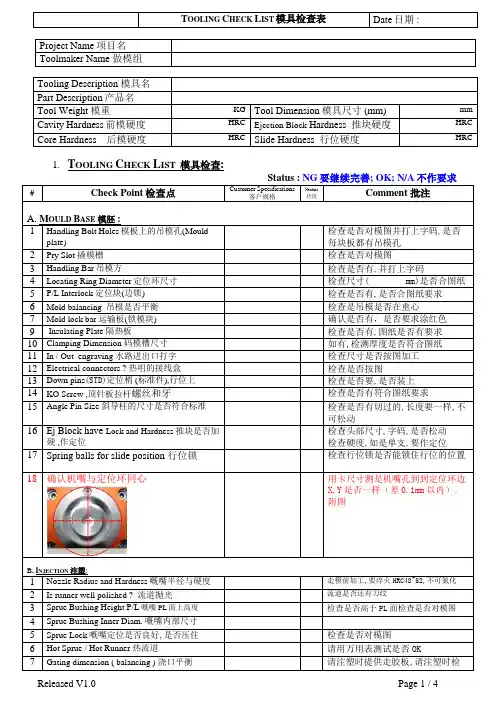
6
Plate Identification模板编号
打模板的装配编号.
I.Cavity marking模穴刻字:
1
Part number产品编号
2
Part revision产品版次号
3
Cavity number模穴号
如是一模多穴要作上
4
Raw material材料标记
5
Recycle LOGO回收标记
6
For Jack, sensor on slider滑块的油缸,感应器
7
Oil groove压条耐磨板斜顶是否有作油槽
8
Components concern slider and lifter need Ntrided.与滑块和斜顶有关的零件需氮化处理
H.Tooling Marking模具打字:
1
4
Hardness certificate硬度检测报告
5
Tooling drawing updated最新的模具图
6
Phytosanitary certific铜公
8
光碟
2.Others其它:
Issued by制作:
ToolmakerApproval供应商确认:
ToponeApproval确认:
检查行位锁是否能锁住行位的位置
18
确认机嘴与定位环同心
用卡尺寸测是机嘴孔到到定位环边X,Y是否一样(差0.1mm以内)。附图
B.Injection注塑:
1
Nozzle Radiusand Hardness嘅嘴半径与硬度
走模前加工,要淬火HRC48~52,不可氮化
2
Is runner well polished ?流道抛光
模具设计评审检查表
**-R3.2-01产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产 品 检 查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例6.工序图定位是否一致7.工序冲压方向一致(工件是否需要翻转)落料及冲孔模具1.展开尺寸的确定2.工序是否漏冲孔或漏折弯3.刃口材料及硬度要求4.凸凹模材料是否公用5.凸凹模是否单向受力及解决措施6.下料模具卸料板有没有加大避空以减少压伤和对模具的损坏;7.压力中心是否考虑8.冲孔凹模的刃口厚度及漏料孔的设计9.凸模结构是否合理10.凹模外形尺寸是否适合,是否存在凹模冲裁开裂风险?或增加加固套环必要性?11.卸料板硬度要求12.卸料板是否起导向作用13.是否需要人工取废料14.卸料是否需要人工脱料15.成品的脱料力是否平均(尤其是弯曲模、多孔模)16.弹簧的脫料力及压缩量是否足夠17.成品是否要浮升梢以防粘模18.废料刀的设计及废料自动脱落19.模具的闭合高度20.模具的冲裁力及使用设备21.冲头是否需要作阶梯式22.侧冲结构的设计23.侧冲的漏料设计24.加工基准孔是否需要25.模具的避位是否充分产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注拉 深 模 具 1.凸凹模材料及硬度是否合理2.凸模的设计方式是否合理3.凹模的设计方式是否合理4.压边圈的设计方式及材料硬度、厚度要求是否合理5.顶杆排步方式是否合理6.顶针板的厚度硬度要求7.预冲孔的设计依据及漏料方式是否合理8.模具的支撑是否排步均匀9.模具是否需要拉延筋及位置10.模具的排气孔的设计有没有考虑11.模具是否选用适用的设备12.拉伸凹模是否需要跟型13.是否需要预冲工艺孔14.有没有加回弹余料15.后工序是否定位可靠16.模具是否需要限位17.预冲孔的设计依据及漏料方式是否合理?18.零件折弯是否单向受力,材料是否会发生流动,如何解决?19.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?20.产品的定位是否会因材料流动而变形?21.成品是否需要浮升销以防粘模?22.后工序的定位是否进行考虑?23.是否考虑模具是否适合叉车运输产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注成型、折 弯 模 具 1.定位支撑是否可靠2.折弯线是否全部是直线3.模具设计是否考虑材料反弹补偿4.凸凹模侧向受力是否有抵消5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10.卸料是否需要人工脱料11.成品是否要浮升梢以防粘模12.搬运吊环设计有无必要,强度是否满足?13.闭合高度是否符合?14.安装T型槽是否需要?15.凹模模芯及顶出孔设计是否合理?16.使用设备规格是否合理17.模具安装方式及规格是否与设备工作台相符18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19.后工序的定位是否进行考虑?20.是否考虑模具是否适合叉车运输21.其他产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产品检查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例全 自 动 模 具 1. 料带设计是否是最理想的?2. 定位导正孔尺寸是否适中?3.模具设计是否考虑材料反弹补偿4. 确认最小冲头尺寸,是否强度足够?5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10. 折弯R/T比值,是否过小?11.成品是否要浮升销以防粘模12产品重要尺寸是否考虑如何保证,比如放回弹,加调整,下料取经验值等13.闭合高度是否符合?14. 压力弹簧数量,强度,排配是否合理?15. 模具结构是否恰当,导向件数量,强度是否足够?16.导位针结构型式,排配,数量是否合理17. 成形工站是否需要调节装置,装置是否可靠及便于调节,是否与导柱等干涉. 18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19. 零件强度是否足够,易损件是否有足够备件20.是否考虑模具是否适合叉车运输。
模具检查表
检图100%1√2√3√4√5√6√7√8√9√10√11√12√13√14√15√16√17√18√19√20√21√2223√24√25√2627√28√293031323334上下模U形沟数量L≥1500mm6-8个,L<1500mm4-6个, 是否符合技术协议,分布是否合理;U形沟位置是否与机床吻合;U沟高度是否符合技术协议;U槽是否倒角来增加感应面(感应面150㎜)是否考虑隐藏部件和运动部件有无干涉(螺栓、回程钩、斜楔等)研讨签名三维是否干涉;是否做静态、动态(含非工作状态)检查;前工序板件是否与本工序结构干涉;相关装配尺寸是否衔接技术要求是否填写完整,综合图中技术要求是否和本图纸相符图层管理是否符合要求(见标准)结构是否经过内审人员确认(针对复杂斜楔类结构)起吊的选择是否符合技术协议,是否会与四周干涉;吊钩、螺纹套等埋入件的孔是否做出,孔径与深度是否匹配图纸修改后,是否影响其附近结构,造成悬空、干涉、不匹配等模具连接板、漏水孔、侧视孔、导板窥视孔(导腿处、压芯托芯导滑处、DR凸模处)是否设计机床偏移量是否在75mm以内,中心键槽(28+0.1~0.3)是否与机床吻合,上下模是否要通槽上下模或其与压芯或托芯配合处(导向、各类凸台)及其它需让位处位置尺寸是否一致、形状尺寸是否匹配安全螺栓是否与压边圈干涉压芯侧销伸出部分是否在上模做了避让压边圈接柱垫块是否与凸模干涉研讨记录销钉、螺钉拆卸空间是否足够;是否考虑为螺钉头预留避让空间是否考虑汽缸弯接头的空间避让40mm废料刀和上模刃口的避让是否做出(结构可不做出,由加工数模做出)做压芯过桥设计时是否考虑压芯行程+20mm安全量二.干涉检查冲头固定座与压料芯之间有无干涉装夹U槽四周空间是否符合标准,是否与废料滑板干涉工艺内容是否与工法图一致(核对工艺数模与工法图)压力源(顶杆)行程是否与压芯、托芯、小凸芯、压边圈行程一致;安全行程为ST+15mm(DR为ST+20mm);工作侧销能否用双槽(有CAM、氮气弹簧时不能用)特殊结构处在图纸中是否有提示、指导说明,是否规避了对称制作(如快速定位、左右标记、左右件不完全对称处)是否有模具运动动作线图(弹簧行程图、斜楔行程图);三维行程运动关系是否表达;回程状态是否表达减轻孔设计是否按设计标准,壁厚是否均匀模具检查表制件号: 工序号:检图者:产品名: 客 户:设计者:加工部位(拉延分模线、修边线、冲孔、翻边线、翻孔线、整形区)是否按照工艺数模(工法图仅为参考,核对工艺数模侧工作内容角度等)模具高度、长、宽是否合理,是否设计最省检 查 点检图日期:自检CH孔位置是否与前序(工法图)一致;下模是否符型,上模是否让位“F”向是否标识,与工法图是否一致一.共性内容检查模具是否设计有模具中心线、机床中心线压料芯是否优先设计起吊和翻转螺纹套;是否设计压芯装夹槽行程设定是否合理;行程限制器、存放器、缓冲装置是否设计,是否符合技术协议与设计标准;存放状态下弹性元件是否受力;是否超出装模高度快速定位分布是否合理;强度是否合适;左右两模件是否规避了对称制作NO压芯走框架结构处如果有刀块,刀块螺孔销孔是否悬空冲裁力、成型力、压料力、退料力是否计算。
模具验收标准检查表
更多免费资料下载请进:
德信诚培训网 41 1 2 M12(含 M12)以上的螺丝是否为进口螺丝(12.9 级) 。 顶出时是否顺畅、无卡滞、无异响。 斜顶是否表面抛光,斜顶面低于型芯面 0.1—0.15mm。 斜顶是否有导滑槽, 材料为锡青铜, 内置在后模模架内, 用螺丝固定, 3 定位销定位。 4 顶出 复位、 抽插 芯、取 件 7 顶针板复位是否到底。 顶出距离是否用限位块进行限位, 限位材料为 45#钢, 不能用螺丝代 8 替,底面须平整。 9 10 复位弹簧是否选用标准件,两端不打磨、割断。 复位弹簧安装孔底面是否为平底,安装孔直径比弹簧大 5mm。 直径超过¢20mm 的弹簧内部是否有导向杆,导向杆比弹簧长 10— 11 15mm。 一般情况下,是否选用短形截面蓝色模具弹簧(轻负荷) ,重负荷用 12 红色,较轻负荷用黄色。 13 弹簧是否有预压缩量,预压缩量为弹簧总长的 10%—15%。 斜顶、滑块的压板材料是否为 638,氮化硬度为 HV700 或 T8A,淬火 14 处理至 HRC50—55。 滑块、抽芯是否有行程限位,小滑块限位用弹簧,在弹簧不便安装的 15 情况下可用波子螺丝,油缸抽芯有行程开关。 6 滑动部件是否有油槽(顶杆除外) ,表面进行氮化处理,硬度 HV700。 5 (大型滑块按客户要求) 。 所有顶杆是否有止转定位,按企业标准的三种定位方式,并有编号。 顶杆端面是否低于型芯面 0-0.1mm。
模具
6
冷却水嘴是否有进出标记,进水为 IN,出水为 OUT,IN、OUT 后加顺 序号,如 IN1、OUT1。 标识英文字符和数字是否大写(5/6″) ,位置在水嘴正下方 10mm 处, 7 字迹清晰、美观、整齐、间距均匀。 进出油嘴、进出气嘴是否同冷却水嘴,并在 IN、OUT 前空一个字符加 8 G(气) 、O(油) 。 模具安装方向上的上下侧开设水嘴,是否内置,并开导流槽或下方有支 9 撑柱加以保护。 10 无法内置的油嘴或水嘴下方是否有支撑柱加以保护。 模架上各模板是否有基准角符号, 大写英文 DATUM,字高 5/16″, 位置 11 在离边 10mm 处,字迹清晰、美观、整齐、间距均匀。
模具设计检查表
36
小拉杆行程( ),大拉杆行程( )
开模动作
37
扣机设计是否合理
设计标准
38
有前模行位,特殊机构模具确保动作先后顺序
39
模仁虎口设计是否合理
设计标准
40 模具定位 模胚精定位设计是否合理
设计标准
41
单边行位对侧是否设计定位块平衡模具
设计标准
42
模具合模确保导致最先导向(大于导柱直径)
设计标准
43 模具导向 热流道安装确保导柱先导向(大于导柱直径)
57
模具铭牌,水路铭牌,热咀铭牌的设计
打合资料
58 模具标示 日期章刻印等
打合资料
检查者判定 结果
冷却系统
17
冷却分配器(集水排)设置
打合资料 Core温度 BALANCE(平
衡) 350T 以上
18
水路干涉检查(安全间距>5MM,胶圈间距>3MM)
设计标准
19
顶针方式与打合资料是否一致(注意顶针不可位置)
打合资料
20
顶针是否平衡及数量适当与否
取出平衡
21 顶出系统 顶针强度是否足够,顶针板强度,顶针板螺丝设计
400宽以上模具面板,A板,B板,四面是否设计有吊环螺
50
丝
51
PL面排气开设
设计标准 设计标准 设计标准
52 排气设计 导柱的排气开设
设计标准
53
流道排气开设
设计标准
54
计数器,微动开关,先复位等
55
追加式样
支撑棒设计(要求占顶针板面及15%±5,注意进浇 下方)
56
E.G.P 设置与否
标准化 后模板强度 顶板 动作