
最新产品质量抽检记录表.pdf
QCP品质控制计划模板
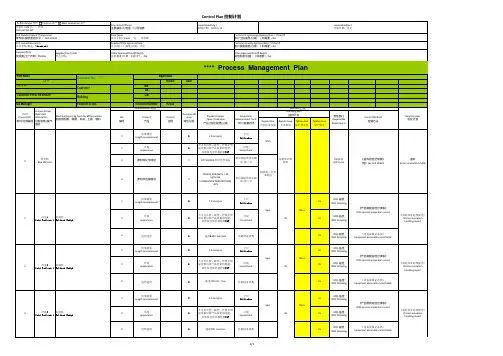
ApprovalsInitials DateME ***QE ***QA***Foxconn S.Q.E.Revision Number Rev.ARegular Size 正常样本容量Regular Freq.正常频率Tighten Size 加严样本量Tighten Freq.加严频率1厚度测量Length measurement★ 2.0 mm/pcs卡尺Callipers2外观appearance★不可有压伤、碰伤、开裂及明显印象后续产品质量的问题,具体参考原外观检验SOP 目视Visual check 3原材料化学成份☆依照SUS304 材料化学成份供应商提供相关测试/第三方4原材料性能测试☆TENSILE STRENGTH > 50kgf/mm2ELONGATION GREATER THAN40%供应商提供相关测试/第三方1厚度测量Length measurement★ 1.8 mm/pcs卡尺Callipers1HIPQC 抽检IPQC Sampling2外观appearance★不可有压伤、碰伤、开裂及明显印象后续产品质量的问题,具体参考原外观检验SOP目视Visual check1HIPQC 抽检IPQC Sampling3进给速度★速度1000 mm/min 监测设备参数1HIPQC 抽检IPQC Sampling 1厚度测量Length measurement★ 1.6 mm/pcs卡尺Callipers1HIPQC 抽检IPQC Sampling2外观appearance★不可有压伤、碰伤、开裂及明显印象后续产品质量的问题,具体参考原外观检验SOP目视Visual check1HIPQC 抽检IPQC Sampling3进给速度★速度700 mm /min 监测设备参数1HIPQC 抽检IPQC Sampling 1厚度测量Length measurement★ 1.3 mm/pcs卡尺Callipers1HIPQC 抽检IPQC Sampling2外观appearance★不可有压伤、碰伤、开裂及明显印象后续产品质量的问题,具体参考原外观检验SOP目视Visual check1HIPQC 抽检IPQC Sampling3进给速度★速度700 mm/min 监测设备参数1HIPQC 抽检IPQC Sampling 责任部门Responsible DepartmentsIQC 抽检IQC checkReaction plan 反应计划退料Return material to MRB《制程异常处理报告》Process exception handling report《制程异常处理报告》Process exception handling report《制程异常处理报告》Process exception handling reportControl Method 控制方法《进料检验记录表》IQC record sheet《产品制程巡检记录表》IPQC process inspection record《产品制程巡检记录表》IPQC process inspection record《产品制程巡检记录表》IPQC process inspection record每批原材料到时2H2H2HCustomer BuildingNO.编号Machine,Device,Jig,Tools for MFG.material 制造用机器、装置、夹具、工具、物料轧制机Rolling Brake轧制机Rolling Brake轧制机Rolling BrakePart/Process NO.零件/过程编号0123Process Name/Operation Description 过程名称/操作描述原材料Raw Material冷轧1Cold Rolling 1冷轧2Cold Rolling 1冷轧3Cold Rolling 1 Customer P/N & REVISION******QA ManagerCharacteristics 特性Methods 方法Sampling plan 抽样计划《设备参数记录表》Equipment parameter record table《设备参数记录表》Equipment parameter record table《设备参数记录表》Equipment parameter record tableProduct 产品Process 过程Characteristicclass 特性分类Product/Process /Spec./Tolerance 产品/过程/规格/公差Evaluation/Measurement Tech.评价/测量技术5PCS按照第三方要求提供5pcs5pcs5pcs10pcs10pcs10pcsSupplier/Plant供应商/工厂名称:HaoteSupplier/Plant Code 供方代码:Other Approval/Date(If Req'd)其他批准/日期(如需要):NAOther Approval/Date(If Req'd)其他批准/日期:(如需要) NAPart NameCPUH.H P/N******Document No.: **** **** Process Management Plan零件号/最新更改水平: 900-00539核心小组:Kevin Yj 司泉晓客户工程批准/日期:(如需要)NA Part name/Description零件名称/描述:Vertaical Supplier/Plant approval/Date 供应商/工厂批准/日期:待定Customer Quality Approve/Date (If Req'd)客户质量批准/日期:(如需要)NAApprovalsInitials DateME ***QE ***QA***Foxconn S.Q.E.Revision Number Rev.ARegular Size 正常样本容量Regular Freq.正常频率Tighten Size 加严样本量Tighten Freq.加严频率责任部门Responsible DepartmentsReaction plan 反应计划Control Method 控制方法Customer BuildingNO.编号Machine,Device,Jig,Tools for MFG.material 制造用机器、装置、夹具、工具、物料Part/Process NO.零件/过程编号Process Name/Operation Description 过程名称/操作描述Customer P/N & REVISION******QA ManagerCharacteristics 特性Methods 方法Sampling plan 抽样计划Product 产品Process 过程Characteristicclass 特性分类Product/Process /Spec./Tolerance 产品/过程/规格/公差Evaluation/Measurement Tech.评价/测量技术Supplier/Plant供应商/工厂名称:HaoteSupplier/Plant Code 供方代码:Other Approval/Date(If Req'd)其他批准/日期(如需要):NAOther Approval/Date(If Req'd)其他批准/日期:(如需要) NAPart NameCPUH.H P/N******Document No.: **** **** Process Management Plan零件号/最新更改水平: 900-00539核心小组:Kevin Yj 司泉晓客户工程批准/日期:(如需要)NA Part name/Description零件名称/描述:Vertaical Supplier/Plant approval/Date 供应商/工厂批准/日期:待定Customer Quality Approve/Date (If Req'd)客户质量批准/日期:(如需要)NAApprovalsInitials DateME ***QE ***QA***Foxconn S.Q.E.Revision Number Rev.ARegular Size 正常样本容量Regular Freq.正常频率Tighten Size 加严样本量Tighten Freq.加严频率责任部门Responsible DepartmentsReaction plan 反应计划Control Method 控制方法Customer BuildingNO.编号Machine,Device,Jig,Tools for MFG.material 制造用机器、装置、夹具、工具、物料Part/Process NO.零件/过程编号Process Name/Operation Description 过程名称/操作描述Customer P/N & REVISION******QA ManagerCharacteristics 特性Methods 方法Sampling plan 抽样计划Product 产品Process 过程Characteristicclass 特性分类Product/Process /Spec./Tolerance 产品/过程/规格/公差Evaluation/Measurement Tech.评价/测量技术Supplier/Plant供应商/工厂名称:HaoteSupplier/Plant Code 供方代码:Other Approval/Date(If Req'd)其他批准/日期(如需要):NAOther Approval/Date(If Req'd)其他批准/日期:(如需要) NAPart NameCPUH.H P/N******Document No.: **** **** Process Management Plan零件号/最新更改水平: 900-00539核心小组:Kevin Yj 司泉晓客户工程批准/日期:(如需要)NA Part name/Description零件名称/描述:Vertaical Supplier/Plant approval/Date 供应商/工厂批准/日期:待定Customer Quality Approve/Date (If Req'd)客户质量批准/日期:(如需要)NA。
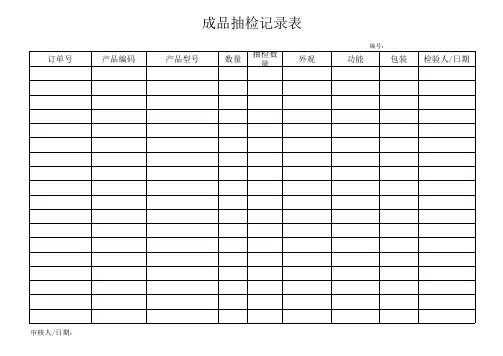
成品抽检记录表
订单号
产品编码
成品抽检记录表
产品型号
数量
抽检数 量
外观
编号:
功能Biblioteka 包装检验人/日期审核人/日期:
《成品抽检记录表》使用说明
一、使用范围:适用于成品抽检的整个过程的填写。
二、编号:各部门自行编号,建议采取以下格式:
□□-□□□□□□□
部门缩写,2位,参见《体系文件编写导则》; 年度缩写,2位,如2019年缩写为19; 月份缩写,2位,如4月份缩写为04; 序号,3位,从1开始,连续编号。 三、填写要求: 1、订单号、产品编码:抽查产品的订单号及产品编码。 2、产品型号、数量:抽检的产品型号及数量。 3、抽检数量、外观、功能、包装:检验人根据抽检实际情况如实填写。 四、原件存档及保存期规定: 原件由申请部门填写,保存期为1年。 五、归口管理部门:品质部。 六、发放范围:品质部 七、生效日期:
机动车辆制动液产品质量行业监督抽查实施规范(JDCC 2023-05)
机动车辆制动液产品质量行业监督抽查实施规范(JDCC 2023-05)1 范围本规范适用于交通运输部组织开展的机动车辆制动液产品质量行业监督抽查,地方交通运输主管部门组织的产品质量行业监督抽查可参照执行。
本规范内容包括产品种类、术语和定义、检验依据、抽样、检验要求、判定原则、检验结果告知、异议处理、复查、附则及附录。
2 产品种类机动车辆制动液产品包括用于机动车辆液压制动和液压离合系统的非石油基制动液。
本规范涉及四个产品种类,具体如下:1)HZY3机动车辆制动液;2)HZY4机动车辆制动液;3)HZY5机动车辆制动液;4)HZY6机动车辆制动液。
分别对应国际标准ISO4925:2020中Class3、Class4、Class5.1、Class6,其中HZY3、HZY4、HZY5对应于美国交通运输部制动液类型的DOT3、DOT4、DOT5.1。
3 术语和定义下列术语和定义适用于本规范。
3.1监督总体被实施监督的单位产品的全体。
3.2 复检对检验结果有异议时,为了验证检验结果的有效性,按原检测方案对备用样品重新进行检验。
3.3 复查发现的问题处理后,重新进行的抽样检验行为。
3.4 备用样品复检时使用的样品。
4 检验依据下列引用的文件,其最新版本或修改单均适用于本规范。
GB 12981 机动车辆制动液GB/T 265 石油产品运动粘度测定法和动力粘度计算法NB/SH/T 0430 制动液平衡回流沸点测定法交科技规〔2020〕2号公路水路行业产品质量监督抽查管理办法5 抽样5.1 抽样产品抽样产品应符合GB 12981标准的有关要求。
5.2 抽样方法、基数及数量5.2.1 抽样方法在生产企业或销售企业随机抽取同一生产企业生产的有效期内的产品,抽查的产品应具有生产企业的质量检验合格证明。
抽样人员不应少于2人。
5.2.2 抽样基数以同一个生产企业连续生产的同一型号、同一规格、同一生产批号的制动液为一批,作为监督总体。
注塑产品抽样检验记录表汇编
码
Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re Ac Re
A
2
01
B
3
01
C
5
01
D
8
01
12
E
13
01
1223
F
20
01
122334
G
32
01
12233456
H
50
01
1223345678
样
本
样
接 受 质 量 限(AQL)
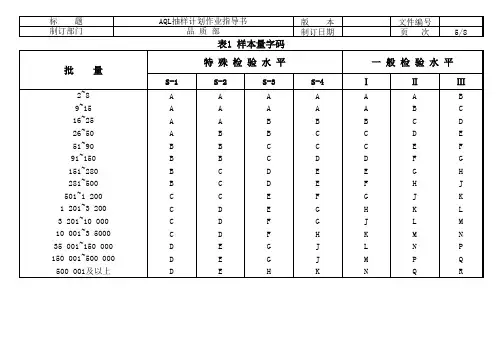
标题
AQL抽样计划作业指导书
版本
文件编号
制订部门
品质部
制订日期
页次
2/8
5.作业细则 5.1 抽检方案依据:接收质量限(AQL)检索的逐批检验抽样计划(GB/T 2828.1)及抽样表,其中检查水平为一般检查水平Ⅱ级。
5.2 样本的抽选:检验箱/包数规定。
5.2.1 一般物料,检查员对于来料少于5箱/包则每箱/包随机抽取相同数量的样本进行检验; 5箱/包或超过5箱/包至少开启1/4箱/包数(总
标题 制订部门
AQL抽样计划作业指导书 品质部
版本 制订日期
文件编号 页 次 6/8
表2-A 正常检验一次抽样方案(主表)
样
本
样
接 受 质 量 限(AQL)
量
本
字
量
0.010 0.015 0.025 0.040 0.065 0.10 0.15 0.25 0.40 0.65
1.0
1.5
2.5
4.0
6.5
食品厂的工厂质量检查表
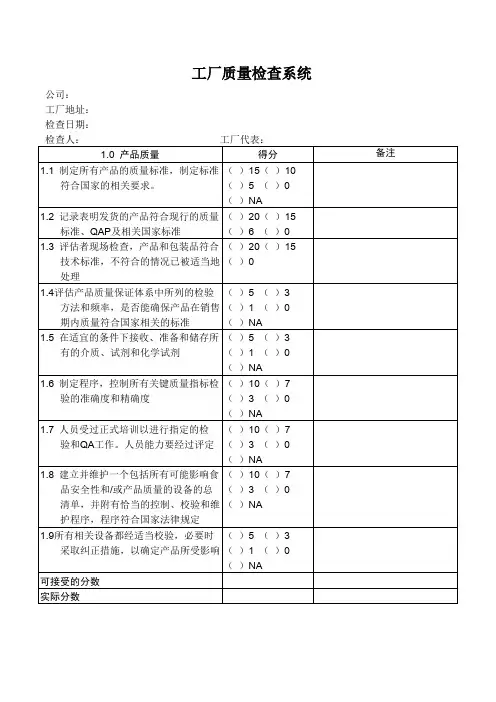
工厂质量检查系统公司:工厂地址:检查日期:检查人:工厂代表:1.0 产品质量得分备注1.1 制定所有产品的质量标准,制定标准符合国家的相关要求。
()15()10()5 ()0()NA1.2 记录表明发货的产品符合现行的质量标准、QAP及相关国家标准()20()15()6 ()01.3 评估者现场检查,产品和包装品符合技术标准,不符合的情况已被适当地处理()20()15()01.4评估产品质量保证体系中所列的检验方法和频率,是否能确保产品在销售期内质量符合国家相关的标准()5 ()3()1 ()0 ()NA1.5 在适宜的条件下接收、准备和储存所有的介质、试剂和化学试剂()5 ()3()1 ()0 ()NA1.6 制定程序,控制所有关键质量指标检验的准确度和精确度()10()7()3 ()0()NA1.7 人员受过正式培训以进行指定的检验和QA工作。
人员能力要经过评定()10()7()3 ()0()NA1.8 建立并维护一个包括所有可能影响食品安全性和/或产品质量的设备的总清单,并附有恰当的控制、校验和维护程序,程序符合国家法律规定()10()7()3 ()0()NA1.9所有相关设备都经适当校验,必要时采取纠正措施,以确定产品所受影响()5 ()3()1 ()0()NA可接受的分数实际分数2.0产品、配料及原料跟踪得分备注2.1 制定所有原料、包装材料和成品 的批次识别及跟踪的规程( )30( )20( )10( )0( )NA 2.2 适当地标识成品、包装和原料,已便跟踪( )20( )15( )6 ( )0( )NA 2.3 保存所有原材料、包装材料和成品的批次识别和追踪记录( )30( )20( )10( )0( )NA 2.4 制定程序确保产品的先进先出,批号最早的原料应优先使用,不应发现过期的原料准备用于生产;批号最早的产品先出货( )20( )15( )6 ( )0( )NA 可接受的分数总分3.0 原料的采购和管理得分备注3.1 所以使用的产品添加剂,符合国家相关法规和标准的要求,并保存相关证据( )15( )10( )5 ( )0( )NA 3.2 所以使用的生产助剂,符合国家相关法规和标准的要求,并保存相关证据( )15( )10( )5 ( )0( )NA 3.3 验证与食品接触的包装材料的二线供应商所用原料符合国家相关法规和标准的要求,并保存相关证据( )15( )10( )5 ( )0( )NA 3.4 制定原料和包装材料的采购质量标准,验收标准(方法),贮存的方法( )15( )10( )5 ( )0( )NA 3.5新材料/原辅料包括包装材料在使用前必须经过性能评估和安全评估程序( )15( )10( )5 ( )0( )NA 3.6 制定所有供应商的管理和认可程序,追踪供应商的表现,并对任何问题采取纠正措施( )15( )10( )5 ( )03.7 记录表明使用的原材料来自经认可的供应商;并符合检测标准或COA 中要求的标准;保存有供应商的“保证书”( )20( )15( )6 ( )0( )NA 3.8现场观原料是按照要求贮存,不存在受损或被污染的可能3.9 发往生产区域的原和包装材料都是已被查验放行的,并来自认可的供应商()20()15()6 ()0()NA可接受的分数总分4.0 产品储藏和运输得分备注4.1 制定能保护产品品质及其完整性需要的储存和运输条件的程序()20()15()6 ()0()NA4.2 记录表明产品是按照要求储存和运输()30()20()10()04.3 现场观察产品是按照要求储存和运输()30()20()10()0()NA可接受的分数总分5.0 不符合质量要求的物料和产品的管理得分备注5.1 已制定对不符合要求的原料、包装材料和成品的识别、隔离和处理的规程()20()15()6 ()05.2 保存对不符合要求的原材料、包装材料和成品的识别、隔离和处理的记录()15()10()5 ()05.3 不符合要求的产品记录实际上能与保存于“暂存”区中等待处理的产品数量相符()15()10()5 ()05.4 制定对所有返工产品和加工中产品的跟踪和控制的程序()15()10()5 ()0()NA5.5 制定返工流程不致影响产品质量和配方的规程()20()15()6 ()05.6 记录显示返工产品不影响成品质量并满足产品质量的要求,可追踪返工产品和加工中产品至最终产品()15()10()5 ()0可接受的分数总分6.0 生产流程控制得分备注6.1 制定描述生产步骤/流程的程序。
包装材料抽检记录表
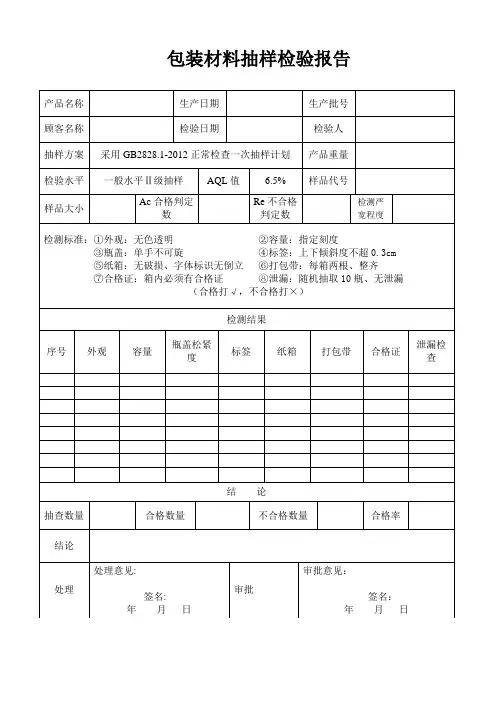
产品名称
生产日期
生产批号
顾客名称
检验日期
检验人
抽样方案
采用GB2828.1-2012正常检查一次抽样计划
产品重量
检验水平
一般水平Ⅱ级抽样
AQL值
6.5%
样品代号
样品大小
Ac合格判定数
Re不合格判定数
检测严宽程度
检测标准:①外观:无色透明 ②容斜度不超0.3cm
⑤纸箱:无破损、字体标识无倒立 ⑥打包带:每箱两根、整齐
⑦合格证:箱内必须有合格证 ⑧泄漏:随机抽取10瓶、无泄漏
(合格打√,不合格打×)
检测结果
序号
外观
容量
瓶盖松紧度
标签
纸箱
打包带
合格证
泄漏检查
结论
抽查数量
合格数量
不合格数量
合格率
结论
处理
处理意见:
签名:
年月日
审批
审批意见:
签名:
年月日
2023年卫生巾(护垫)产品质量监督抽查实施细则
2023年湖南省卫生巾(护垫)产品质量监督抽查实施细则1抽样方法以随机抽样的方式在被抽样生产者、销售者的待销产品中抽取。
随机数一般可使用随机数表等方法产生。
抽样以最小销售包装作为样本,共抽取12个最小销售包装,其中9个为检验样品,3个为备用样品,最小销售包装每包<6片时,需抽15个最小销售包装,其中12个为检验样品,3个为备用样品。
2检验依据序号检验项目检测方法1全长偏差GB/T8939-20182条质量偏差GB/T8939-20183pH GB/T8939-20184吸水倍率GB/T8939-20185吸收速度GB/T8939-20186甲醛含量GB/T34448-20177可迁移性荧光物质GB/T8939-20188细菌菌落总数GB15979-20029大肠菌群GB15979-200210真菌菌落总数GB15979-200211绿脓杆菌GB15979-200212金黄色葡萄球菌GB15979-200213溶血性链球菌GB15979-2002注:卫生护垫不考核吸收速度。
执行企业标准、团体标准、地方标准的产品,检验项目参照上述内容执行。
凡是注日期的文件,其随后所有的修改单(不包括勘误的内容)或修订版不适用于本细则。
凡是不注日期的文件,其最新版本适用于本细则。
3判定规则3.1依据标准GB/T8939-2018卫生巾(护垫)GB15979-2002一次性使用卫生用品卫生标准现行有效的企业标准、团体标准、地方标准及产品明示质量要求3.2判定原则经检验,检验项目全部合格,判定为被抽查产品所检项目未发现不合格;检验项目中任一项或一项以上不合格,判定为被抽查产品不合格。
若被检产品明示的质量要求高于本细则中检验项目依据的标准要求时,应按被检产品明示的质量要求判定。
若被检产品明示的质量要求低于本细则中检验项目依据的强制性标准要求时,应按照强制性标准要求判定。
若被检产品明示的质量要求低于或包含本细则中检验项目依据的推荐性标准要求时,应以被检产品明示的质量要求判定。
食品质量安全追溯体系示意图及通用表格.pdf
□不合格
□严重不合格
□合格
□不合格
□严重不合格
□合格
□不合格
□严重不合格
□合格
□不合格
□严重不合格
成员:
原因和改进要求
职工合理建议 / 处理 结果
日期:
供方名称
供方评价记录
联系人
企业地址
联系电话
所供产品
规格型号
序号
评价项目
得分
1
供方与本公司有较好的供货业绩,即合格率在 以上。 14 分
95%
日期
清洁消毒区域
采取措施
清洁消毒记录表
实施人
批准人
清洁消毒结果
检查人
备注
不合格 名称
发生地点
问题食品 评审表
编号:
数量
责任部门
不合 格品 状况
原因 分析
及 处置 建议
审批 意见
参加人员 :
质检员:
年月日
Hale Waihona Puke 年月日签字年月日
处置 结果
验证人:
备注 注:本表一式三份,一份责任部门自存,质检、技术各保存一份。
质检机构应是经过认可的或有行业的生产技术科
2 门合格证,生产技术科的面积和温度、湿度应是符
合行业规范的。 12 分
3 供方有满足本公司需要的生产设备和能力 12 分
4 化验人员应是考试合格上岗的, 并有行业要求的上 岗证。 8 分 供方所有的计量检定设备均处于完好状态, 并有检
5 定证书和粘贴合格标志。 7 分
食品生产企业食品安全追溯体系示意图
质量追溯
问题上报
追查生产加工过程
配料单
生产工艺控制
追查成品编号 生产入库单
钢管进场验收抽检记录表
钢管进场验收抽检记录表工程名称:花样年华住宅小区抽查时间:2021.9.24名称钢管规格型号φ48x3.25质量证明文件有总重量(t)10t批量(m)2857平均重量kg/m3.5外观检测情况:(检查是否有弯折、锈蚀,孔洞等情况)外观经现场检查、查看,外观质量较好,符合要求。
样品12345678910等级评定为:二级长度4.5m4.5m6m6m重量15.93kg15.705kg20.82kg20.06kg平均重量3.54kg/m3.49kg/m3.47kg/m3.51kg/m壁厚3.15mm3.2mm3.22mm3.19mm等级二级钢管二级钢管二级钢管二级钢管分色处理:已进行了刷漆分色处理。
所用部位:1#楼建筑物外架搭设。
施工项目部签章:监理部签章:1、钢管称重小于3.07k/m,壁厚小于2.75l,属于四级钢管,不得进入施工现场;称重在3.07-3.33k/m,壁厚在2.75-3.00l之间的,属于三级钢管,不得用于承重构件;称重在3.33-3.63k/m,壁厚在3.00-3.24l之间的,属于二级钢管,在施工现场按实际材质使用;称重在3.63-4.0k/m,壁厚在3.24-3.6l之间的,属于一级钢管,允许在施工现场按标准材质使用。
2、钢管验收以一车或10t为一检验批,不足10t为一检验批。
3、每批全数进行外观检测,不合要求的清退;每批随机抽查样品10根进行壁厚抽检。
4、每批某级钢管占80%以上时,该批判断为某级。
5、质量证明文件包括产品质量合格证、质量检验报告。
6、施工项目部应当由材料员签章,监理部应当由监理工程师签章。
工程名称:花样年华住宅小区抽查时间:2021.9.24名称钢管规格型号φ48x3.0质量证明文件有总重量(t)8t批量(m)2500平均重量kg/m3.2外观检测情况:(检查是否有弯折、锈蚀,孔洞等情况)外观经现场检查、查看,外观质量较好,符合要求。
样品12345678910等级评定为:三级长度4.5m4.5m6m6m3m3m1.5m1.5m重量14.535kg14.22kg19.92kg19.96kg9.81kg9.78kg4.785kg4.725kg平均重量3.23kg/m3.16kg/m3.32kg/m3.28kg/m3.27kg/m3.26kg/m3.19kg/m3.15kg/m壁厚2.85mm2.87mm2.78mm2.8mm2.83mm2.81mm2.8mm2.8mm等级三级钢管三级钢管三级钢管三级钢管三级钢管三级钢管三级钢管三级钢管分色处理:已进行了刷漆分色处理。
新版内审检查表(完整版本含审核记录)
QR9.2-03NO:2016审核日期:2016年5月17日过程名称P1组织环境过程主要负责人高层过程涉及文件QR4.1-01《组织环境外部因素识别清单》等标准条款要求方法、内容记录评价5.2质量方针6.2质量目标与相关人及负责人面谈、询问对质量方针的理解及质量目标分解实际情况经过面谈、相关人员的了解掌握质量方针和目标√6.1应对风险机遇措施QD6.1.1-2016风险机会控制规范已规定记录4组织环境QR4.1-01《组织环境外部因素识别清单》QR4.1-02《组织环境内部因素识别清单》QR4.1-03《组织绩效监视分析和评价改进》QR4.2-01《相关方需求和期望》QR4.3-01《质量管理体系的范围》QR4.4-01《QMS总过程流程》QR4.4-02《QMS总过程识别分析汇总》QR4.4-03《工艺流程与管理过程关联图》√过程特性:是否下述有关支持过程(风险)问题是否已明确是否是否明确执行者?√使用什么(材料、设备)√是否已定义过程?√有谁进行(技能、培训)√过程是否已经被文件化?√使用哪些主要标准?(测量、评估)√是否已明确过程相关接口?√如何进行?(方法、技术)√过程是否已经被监控?√是否保持了记录?√序号问题审核记录评价符合不符合1开展过程活动的条件(本过程的输入)不断变化的内部因素、外部因素相关方及其需求和期望,组织所有产品和服务基础设施、活动,外部供应过程、产品、服务组织方针目标知识,质量管理体系工厂经营理念、基准确定数据、标准要求、顾客要求、期望、公司中长期方针目标,运行过程,过程风险,符合要求的人员、基础设施、原材料等√2各项输入是否有效/受控?各项输入资料基本有效受控。
√3输入的关键要求是什么?有影响较大的主要因素,有记录√否记录?4过程中主要活动或开展的主要工作?识别、调查、分析、评价√5如何开展?(方法、程序、相应的技术)识别确定内外部影响因素:SWOT分析法、行业环境分析、培训会议、统计分析、管理评审等。