
攻螺纹前底孔直径的确定
攻螺纹前底孔直径的确定(1)普通螺纹攻螺纹前底孔的钻头直径(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径(3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径板料冲压件螺纹底孔冲压成形技术(2007-01-08 20:05:13 )摘要:在板料冲压件上,按其料厚不同分别采用精冲小孔、变薄翻边、冷冲挤等工艺方法,成形螺纹底孔。
本文论述了上述螺纹冲压成形工艺、冲模结构及其设计与制造技术。
主题词:冲件螺纹底孔冲小孔变薄翻边冷冲挤成形技术螺纹联接结构,尤其紧螺纹联接结构,是各种机电与家电产品中零部件最主要的联接结构型式。
薄板冲压件进行紧螺纹联接,需要有大于料厚的联接螺纹长度,以确保其联接可靠性,增强其负载能力,才能达到使薄板冲件联接牢靠、重量小的目的,从而使其成为结实、轻巧、紧凑的理想结构零件。
在仪器仪表、电子电器、各类家电、家用器具、玩具等产品的板料冲压件上,经常采用M2-M10的小螺纹紧联接结构。
为提高效率并满足大量生产的需求,采用精冲小孔、变薄翻边、冷冲挤等工艺方法,冲压成形这些小螺纹底孔,不仅能以冲压制孔取代钻孔而大幅度提高生产效率,同时能获得尺寸精确、一致性好的底孔,并可使螺纹联接有足够的长度,从而确保其联接可靠性及设计要求的承载能力。
所以,用冲压成形技术加工小螺纹底孔,具有优质高产的效果,也是一种成熟而值得推广的工艺技术。
1螺纹底孔的计算合适螺纹底孔的大小,不仅取决于螺纹直径,而且与其螺距有着密切的关系,通常可按下式计算:当t L≤1时,取:d Z=d-t L当t L>1时,取:d Z=d-(1.04~1.06)t L (2)式中t L-螺距,mmd z-螺纹底孔直径,mmd-螺纹直径,mm表1 螺纹底孔直径的合理值(mm)2冲制螺纹底孔的基本工艺方法用冷冲压冲制板料冲压件上螺纹底孔的主要工艺方法有如下几种:(1)厚料冲小孔与精冲孔当冲件厚t可以满足螺纹联接所需长度时,可用冲压制孔工艺解决。
通常在这种情况下,多为厚料冲小孔,即冲制螺纹底孔的直径dz≤t或稍大于t,见表2。
螺纹联接的最小有效长度取决于螺纹直径、螺距并与联接件的材料种类密切相关。
表2 厚板冲制小螺纹底孔参数(中碳钢冲件)从表2可以看出,一些t≥3~12mm的中厚板冲件,其料厚可以满足螺纹直径适中的一些紧螺纹联接要求的螺纹联接长度。
故可用冲孔或精密冲孔、冲小孔诸工艺方法冲制螺纹底孔。
螺纹底孔不仅尺寸要求较晋严,孔壁也要垂直平整。
否则,攻制螺纹时因丝锥较细而长,冲制孔壁因冷作硬化较硬,很易磨损与折断。
故一般用标准间隙或大间隙冲孔,均不能满足攻丝要求,除非另加扩孔或铰孔工序。
而这样做显然不经济。
这里推荐用精冲孔或小间隙厚料冲小孔工艺对表2所列小螺纹底孔的冲制加工。
这些冲压制孔工艺都已在生产中推广应用,比较成熟。
即便使用普通国产标准压力机进行精冲孔或厚料冲小孔工艺,国内使用也很普遍,尤其在仪表、开关电路行业、应用较多。
(2)变薄翻边对薄料冲件采用变薄翻边冲制小螺纹底孔是目前国内使用广泛的工艺方法。
通过对薄料的变薄翻边,增加螺纹底孔的轴向长度,使螺纹联接长度加大,使螺纹联接结构更坚固、可靠。
同时,还能有效减小产品重量。
利用变薄翻边冲制螺纹底孔多用于料厚t≥3mm的薄板冲件。
其翻边几何尺寸参数列入表3,供参考。
表3变薄翻边冲压成形螺纹底孔推荐参数(3)冷挤压对料厚t≤2mm的薄板冲件,采用冷挤压的方法在板料上冲挤出类似翻边的螺纹底孔。
此工艺无须预冲孔,用闭式冷挤模冲挤。
凸模压入板料后,材料在凹模中围绕在凸模周围重新分配成环状凸缘,从而获得孔径精确、高度足够的螺纹底孔。
孔的末端带有薄薄的连皮,在改制螺纹时由丝锥冲去。
这种工艺早在60年中期已在国外应用。
其优点是冷挤孔凸缘壁厚比翻边的厚而均匀,加上冷挤中比翻边更剧烈的冷作硬化,使其螺纹联接具有更高的负载能力。
但该工艺至今尚未在国内推广应用。
3冲制小螺纹底孔的工艺技术在t>3~12mm的中厚板上冲制d≤t的小孔作为螺纹底孔dz,不仅生产效率高,而且质量好,互换性强。
同时,冷作硬化效应还能提高螺纹强度。
为此,在料厚能保证螺纹联接长度时,为确保制螺纹底孔的孔形及孔壁垂直度与光洁表面,即使dz>t仍采用冲小孔或精冲孔的工艺技术加工,可省去普通冲孔后增加扩孔与铰孔工序,获取良好的经济效益。
厚料冲小孔及精冲孔与普通冲大孔在工艺技术上的主要区别在于:(1)普通冲大孔的冲孔间隙Z值,以中碳钢为例,Z=(5%~10%)t(单边,下同)。
故冲出孔径上小下大带有明显的锥度,仅上部约料厚三分之一为光亮带,孔口下部约料厚三分之二孔壁为粗糙的撕裂断面。
而冲小孔与精冲孔的冲孔间隙Z=(0.5%~1%)t,仅为普通冲大孔的十分之一左右,故冲出孔尺寸精确,孔壁垂直,孔壁表面粗糙度可达Ra0.8~Ra0.4。
(2)在中厚板上冲大孔,通常都采用硬性卸料板,板料在自由状态下冲孔;冲小孔与精冲孔均采用强力压料板,冲孔时在板料冲孔直径周围(5~8)d范围内施加0.3~0.5σs的压料力(σs为冲件材料的屈服极限),约为普通弹压卸料板压料力的3~5倍,见图2.a~m各图。
(3)与众所周知的普通冲大孔的分离变形过程不同,厚料冲小孔与精冲孔均使材料处在三向压应力状态下,以微间隙进行塑性纯剪切或接近塑性纯剪切的分离变形过程。
冲孔废料由同凸模强制冲挤进入凹模孔中。
当要求较高的冲孔尺寸精度和孔壁表面质量时,必须适当的减小冲孔间隙,增加压料力,以便产生更好的冲挤过程,见图1。
(4)精冲及冲小孔的孔壁与凸模中心线平行,没有普通冲大孔那样的锥度,而且孔的尺寸较稳定。
通常冲出孔直径比凸模稍大,孔壁为100%光亮带,其表面粗糙度Ra值为0.4~0.8μm。
(5)由于清冲孔,冲小孔的分离变形过程与普通冲大孔截然不同,见图1。
如使用普通标准机械压力机实施精冲孔,冲小孔时,除计算最大冲孔力外,还应计算其冲裁功,以便准确地选定设备吨位。
而在计算最大冲孔力时,采用众所周知的传统计算公式则不符合冲小孔、精冲孔的实际情况,推荐使用Timmerbeil 公式:Pmax=Loto(1-t'/t)σb (N) (1)式中Pmax--最大冲孔力,(N)L--冲裁线长度即冲孔周长,(mm)t--冲孔件料厚,(mm)t'--冲孔初始阶段,凸模挤入材料深度,(mm)σb--冲孔件材料抗拉强度,(MPa)(1-t'/t)--取决于冲件材料屈强比,即σs/σb比值。
就05~20钢而言,(1-t'/t)之值约在0.6~0.7之间。
只按最大冲孔力(冲裁力)选定压力机吨位是很不够的。
因为,压力机的输出压力取决于它的曲轴抗弯强度和齿轮齿廓的抗剪强度;而压力机输出的冲压(有效)功则取决于它的飞轮储备能量大小及其电机输出功率大小和充许的超载能力。
功率超载会使其飞轮转速急剧下降,电机滑差,线圈过热而烧毁。
压力机的公称压力是曲柄旋转至下死点前30°、滑块下行至下死点前6.7%的行和处所产生的整个行程的最大压力。
大于6.7%行程各点的压力都小于公称压力,行程中间点压力最小,仅为其公称压力的一半。
压力机输出的冲压功随飞轮转速下降而减少。
电机驱动飞轮旋转储备能量。
飞轮转速达到额定转速才能达到设计规定输出的冲压(有效)功。
与上述公称压力一样,电机功率、飞轮转速及有效功等参数,压力机使用说明书中都有详细论述。
计算时只要按下式求得的冲裁功小于所选压力机额定输出有效功,就可满足要求。
A=kpt/1000 (J) (2)式中A--平刃中冲裁变形功,JP--冲裁力,Nt--冲件料厚,mmk--材料种类系数,见表4。
表4系数K数值由于中厚板冲小孔、冲深孔与普通冲孔的变形过程、板料受力情况以及对冲压力和功的需要是截然不同的,应予分别对待。
在普通冲裁过程中,对中厚低碳钢板冲孔,如果冲孔间隙适当,凸模只需进入料厚的三分之一左右,冲孔就完成了,但由于此时间隙值达料厚的4%~13%t(单边),料厚的三分之二以上是拉断、撕裂而不是剪切,故在冲击孔的上边,即贴近凸模的一面,孔的尺寸接近凸模;而下部孔的底面即贴在凹模表面的孔径则按近凹模尺寸。
故孔的上下两端直径相差两边的冲孔间隙。
即便按4%t 小间隙(单边)计算,如t=5mm,冲孔直径d=4mm,孔上、下部直径差0.4mm。
国内目前在中厚板上冲小孔的工艺方法除强力齿圈压板精冲孔外,还有在普通机械压力机上进行光洁冲裁,包括小间隙圆刃口凹模、小间隙截锥形和圆锥形以及分段台阶式凸模精冲孔、小间隙强力压料板压料冲深孔等多种方法。
图1示出在t=7mm低碳钢板上冲制υ2.5mm小孔的过程。
当强力压料板通过凸模导向护套在板料上5~8d冲孔范围内施加的压料力和凸模端面加压后使材料应力达到比例极限σn时,使材料进入弹性变形阶段1。
此时,凸模挤入材料0.5mm,材料受压而聚集在凸模周围,形成轻微的环关凸起;凸模及压料板加大压力,应力达到材料的屈服极限σ。
使冲孔材料进入2塑性流动阶段,凸模挤入材料2mm,材料产生定向塑性流动,开始进入凹模;凸模继续下行,进入材料达33mm时,材料停止向孔周流动并大量挤入凹模。
此时刃口部分材料应力达到其抗剪强度极限στ并发生显微裂纹,即图示3剪切变形阶段;凸模再下行进入材料3.5mm深时,上述显微裂纹扩展并沿凹模刃口出现剪切裂纹,开始剪裂,见图1~4剪裂阶段;凸模再继续下行至凹模刃口上表面0.1~0.2mm 时,完全剪断。
凸模把冲孔废料推入凹模洞口,完成最后的5推卸阶段。
中厚板冲小孔,包括冲孔直径d=t或稍大于t的凸模,一般都采用图2所示加固结构。
但若冲制螺纹底孔,都采用图2-a~g强力压料及可伸缩(见图2-a.b.)导套或卸料板导向结构型式。
图2 冲小孔凸模的常用加固结构型式a~g 系强力压料冲孔凸模加固结构;a.b-可伸缩凸模护套;c~e-局部强力压料;f~g-导向压料结构;h~m 系固定卸料冲孔凸模加固结构;e.m.j-用于细长凸模的加固结构;h.k-普通冲孔凸模的加固结构。
4变薄翻边成形小螺纹底孔的工艺技术据长期现场工作实践经验,就A3、08~20钢、H62~H68黄铜及软态紫铜等材料的薄板冲压件变薄翻边成形小螺纹底孔而言,控制和合理确定其变薄翻边系数Ko、翻边孔壁的变薄系数Eo等,是保证变薄翻边成形合格螺纹底孔的关键。
推荐变薄翻边系数:Ko=do/dz=0.40~0.45 (3)推荐预冲孔直径:do≥t (4)推荐翻边孔壁变薄系数:Eo=[(Dz-dz)/2]/t=0.60~0.65 (5)推荐按以下各式进行小螺纹底孔的变薄翻边工艺计算:预冲孔直径:do≈(0.45~0.50)dz (mm) (6)翻边孔外径:Dz=dz+1.3t (mm) (7)翻边高度:Ho=[t(D2z-d2z)/(D2z-D2z)]+(0.1~0.3) (mm) (8)在正常情况下,采用上述计算方法及推荐工艺参数,翻边孔不会开裂,并具有足够的翻孔壁厚和强底,达到较好的翻边质量。
M1-M50螺纹前钻底孔直径及底径
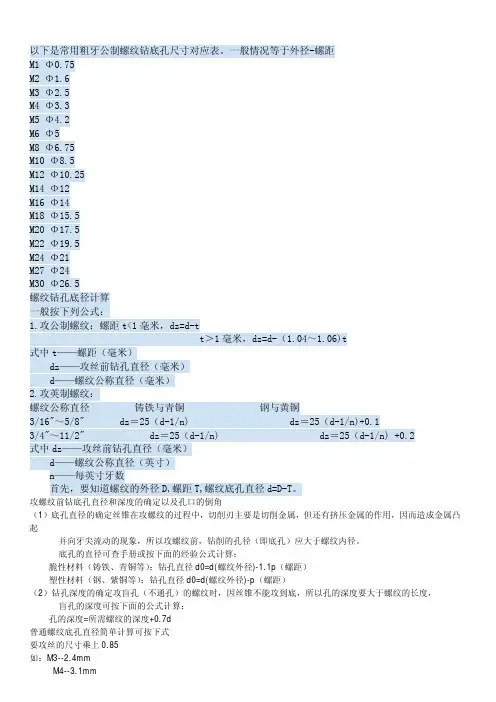
盲孔的深度可按下面的公式计算:
孔的深度=所需螺纹的深度+0.7d
普通螺纹底孔直径简单计算可按下式
要攻丝的尺寸乘上 0.85
如:M3--2.4mm
M4--3.1mm
M5--4.2m M6--5.1mm M8--6.8mm 公制螺纹的计算方法: 底径=大径-1.0825*螺距 英制螺纹的计算方法: 底径=大径-1.28*螺距 脆性材料钻孔直径 D=d(螺纹外径)-1.1p(螺距) 塑性材料钻孔直径 D=d(螺纹外径)-p(螺距) 除了以上的经验公司外,还要考虑螺纹的公差等级. 普通公制螺纹用外径-螺距。记这个最直观
退刀最距离 L2 L2 = (牙距 P ) * (主轴转速 S ) / 2000 牙深及牙底径 d 牙深 h =0.6495 * P 牙底径 d =公称外径 D - 2 * h 例题: 车制外牙 3/4"-10UNC 20mm 长 公制牙与英制牙的转换 牙距 P = 25.4 / (吋螺纹数 n) P = 25.4 / 10 = 2.54mm 因为工件材料及 刀具所决定的转速 外径 D = 3 / 4 英吋 = 25.4 * (3/4) =19.05MM 转速 N = (1000 周速 V) / (圆周率 p * 直径 D ) N = 1000V / pD = 1000 * 120 / (3.1416*19.05) =2005 rpm (转/分) 因为机器结构所决定的转速 刀座快速移动的影响 车牙最高转速 N = 4000 / P N = 4000/2.54 = 1575 rpm 综合工件材料刀具及机械结构 所决定的转速 N = 1575 转 N = 2005 转 两者转速选择较低者,即 1575 转 刀座快速移动加减速的影响 下刀点与退刀点的计算 (不完全牙的计算) 下刀最小距离 L1 L1 = (牙距 P) * (主轴转速 S) / 500 L1 = 2.54*1575/500=8.00mm 退刀最小距离 L2 L2 = (牙距 P) * (主轴转速 S) / 2000 L2 = 2.54*1575/2000=2.00mm 牙深及牙底径 d 牙深径 d = 公称外径 D-2*h =19.05-2*1.65 = 15.75mm
攻丝底孔解读

攻螺纹前底孔直径的确定(1)普通螺纹攻螺纹前底孔的钻头直径(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径螺纹公称直径(")1/8 1/4 3/8 1/2 3/4 1 11/4 13/8 11/2每25.4mm内牙数28 19 19 14 14 11 11 11 11钻头直径(mm)8.8 11.7 15.2 18.9 24.4 30.6 39.2 41.3 45.1 (3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径英制锥管螺纹英制锥螺纹公称直径(")每25.4mm 内牙数钻头直径(mm)公称直径(")每25.4mm内牙数钻头直径(mm)1/8 28 8.4 1/8 27 8.6 1/4 19 11.2 1/4 18 11.1 3/819 14.7 3/8 18 14.5 1/2 14 18.3 1/2 14 17.9 3/4 14 23.6 3/4 14 23.21 11 29.7 1 111/2 29.211/4 11 38.3 11/4 111/2 37.9 11/2 11 44.1 11/2 111/2 43.92 11 55.8 2 111/2 56丝锥用底孔钻头直径表(螺纹牙型高度为75%时的推荐钻头尺寸)准备攻丝的螺纹钻头规格代码(最接近的英制分数规格) 英制小数规格0-80UNF 3/64" 3/64" .04691-64UNC #53 - .05951-72UNF #53 1/16" .05952-56UNC #50 - .07002-64UNF #50 - .07003-48UNC #47 5/64" .07853-56UNF #45 - .08204-36UNS #44 - .08604-40UNC #43 3/32" .08904-48UNF #42 3/32" .0935M3×0.60 2.5mm - .09841/8-40UNS #38 - .10155-40UNC #38 - .10155-44UNF #37 - .10406-32UNC #35 7/64" .11006-36UNS #34 - .11106-40UNF #33 - .11306-48UNS #31 - .1200M4×0.70 3.4mm - .1338M4×0.75 3.4mm - .13388-32UNC #29 - .13608-36UNF #29 9/64" .13608-40UNS #28 - .14053/16"-24UNS #26 - .147010-24UNC #25 5/32" .14953/16"-32UNS #22 - .157010-32UNF #21 5/32" .1590M5×0.90 4.2mm - .1653M5×0.80 4.3mm - .169312-24UNC #16 11/64" .177012-28UNF #14 3/16" .182012-32NEF #13 - .185014-20UNS #10 - .19351/4"-20UNC #7 13/64" .201014-24UNS #7 - .2010M6×1.00 5.2mm - .20471/4"-24UNS #4 - .20901/4"-28UNF #3 7/32" .21301/4"-32NEF 7/32" 7/32" .21881/4"-40UNS #1 - .2280M7×1.00 6.1mm 15/64" .24015/16"-18UNC 字母F 17/64" .2570M8×1.25 6.9mm 17/64" .27165/16"-24UNF 字母I - .2720M8×1.00 7.1mm - .27955/16"-32NEF 9/32" 9/32" .2812M9×1.2 7.9mm - .31103/8"-16UNC 5/16" 5/16" .3125M9×0.75 8.3mm - .3268M9×1.00 8.1mm - .3189*该螺纹仅用于火花塞准备攻丝的螺纹钻头规格代码(最接近的英制分数规格) 英制小数规格3/8"-24UNF 字母Q 21/64" .3320M10×1.50 8.7mm - .3425M10×1.25 8.9mm 11/32" .3503M10×1.00* 9.1mm - .35837/16"-14UNC 字母U 23/64" .3680 M11×1.50 9.7mm - .38187/16"-20UNF 25/64" 25/64" .3906M12×1.75 10.5mm - .4133M12×1.50 10.7mm 27/64" .42121/2"-13UNC 27/64" 27/64" .4219M12×1.25* 10.9mm 27/64" .42911/2"-20UNF 29/64" 29/64" .45311/2"-24UNS 29/64" 29/64" .4531M14×2.00 12.2mm - .48039/16"-12UNC 31/64" 31/64" .4844M14×1.50 12.7mm - .4999M14×1.25* 12.8mm - .50399/16"-18UNF 33/64" 33/64" .51565/8"-11UNC 17/32" 17/32" .5312M16×2.00 14.2mm 35/64" .55905/8"-18UNF 37/64" 37/64" .5781M16×1.50 14.7mm - .578711/16"-11UNS 19/32" 19/32" .5938M18×2.50 15.8mm 39/64" .522011/16"-16UNS 5/8" 5/8" .62503/4"-10UNC 21/32" 21/32" .6562M18×1.50* 16.8mm - .66143/4"-16UNF 11/16" 11/16" .6875M20×2.50 17.8mm 11/16" .70087/8"-9UNC 49/64" 49/64" .76567/8"-14UNF 13/16" 13/16" .8125M22×1.50 20.9mm - .82287/8"-18UNS* 53/64" 53/64" .8281M24×3.00 21.4mm 53/64" .8425 1"-8UNC 7/8" 7/8" .8750M24×2.00 22.3mm - .87791"-12UNF 59/64" 59/64" .92191"-14UNS 15/16" 15/16" .937511/8"-7 UNC 63/64" 63/64" .984411/8"-12 UNF 13/64" 13/64" 1.0469 11/4"-7 UNC 17/64" 17/64" 1.1094 11/4"-12 UNF 111/64" 111/64" 1.1719 13/8"-6 UNC 17/32" 17/32" 1.2188 13/8"-12 UNF 119/64" 119/64" 1.2969 11/2"-6 UNC 111/32" 111/32" 1.3438 11/2"-12 UNF 127/64" 127/64" 1.4219NPT螺纹底孔表(螺纹牙型高度为75%时的推荐钻头尺寸)准备攻丝的螺纹钻头规格代码(最接近的英制分数规格) 英制小数规格1/8"-27NPT 字母R - .33901/4"-18NPT 7/16" 7/16" .43753/8"-18NPT 37/64" 37/64" .57811/2"-14NPT 45/64" 45/64" .70313/4"-14NPT 59/64" 59/64" .92191"-11½ NPT 15/32" 15/32" 1.15621¼"-11 ½ NPT 1½" 1½" 1.50001½"-11 ½ NPT 147/64" 147/64" 1.73442"-11½ NPT 27/32" 27/32" 2.2188。
螺栓攻丝前底孔直径计算070412

螺栓攻丝前底孔直径计算070412
!
丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙
尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。底孔的直径可查手册或按下面的
经验公式计算:
脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p(螺距)
塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)
攻螺纹前钻底孔直径及底径教程文件

攻螺纹前钻底孔直径及底径以下是常用粗牙公制螺纹钻底孔尺寸对应表。
一般情况等于外径-螺距M1 Φ0.75M2 Φ1.6M3 Φ2.5M4 Φ3.3M5 Φ4.2M6 Φ5M8 Φ6.75M10 Φ8.5M12 Φ10.25M14 Φ12M16 Φ14M18 Φ15.5M20 Φ17.5M22 Φ19.5M24 Φ21M27 Φ24M30 Φ26.5螺纹钻孔底径计算一般按下列公式:1.攻公制螺纹:螺距t<1毫米,dz=d-tt>1毫米,dz=d-(1.04~1.06)t式中t——螺距(毫米)dz——攻丝前钻孔直径(毫米)d——螺纹公称直径(毫米)2.攻英制螺纹:螺纹公称直径铸铁与青铜钢与黄铜3/16"~5/8" dz=25(d-1/n) dz=25(d-1/n)+0.13/4"~11/2" dz=25(d-1/n) dz=25(d-1/n) +0.2 式中dz——攻丝前钻孔直径(毫米)d——螺纹公称直径(英寸)n——每英寸牙数首先,要知道螺纹的外径D,螺距T,螺纹底孔直径d=D-T。
攻螺纹前钻底孔直径和深度的确定以及孔口的倒角(1)底孔直径的确定丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p(螺距)塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)(2)钻孔深度的确定攻盲孔(不通孔)的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d普通螺纹底孔直径简单计算可按下式要攻丝的尺寸乘上0.85如:M3--2.4mmM4--3.1mmM5--4.2mM6--5.1mmM8--6.8mm。
螺纹钻孔底径计算
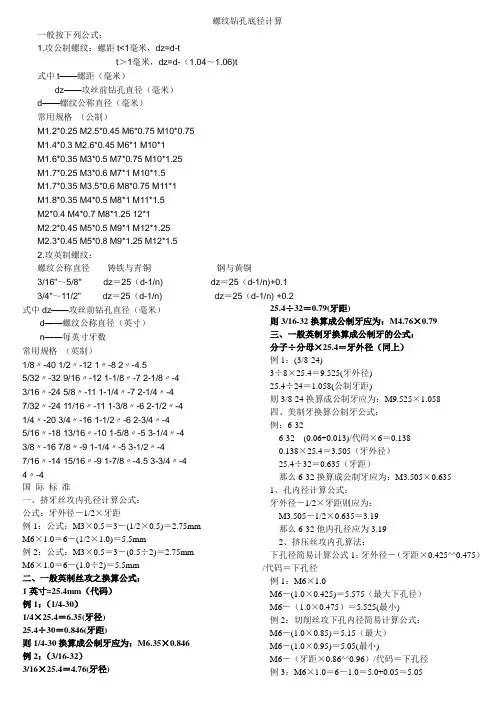
螺纹钻孔底径计算一般按下列公式:1.攻公制螺纹:螺距t<1毫米,dz=d-tt>1毫米,dz=d-(1.04~1.06)t式中t——螺距(毫米)dz——攻丝前钻孔直径(毫米)d——螺纹公称直径(毫米)常用规格(公制)M1.2*0.25 M2.5*0.45 M6*0.75 M10*0.75M1.4*0.3 M2.6*0.45 M6*1 M10*1M1.6*0.35 M3*0.5 M7*0.75 M10*1.25M1.7*0.25 M3*0.6 M7*1 M10*1.5M1.7*0.35 M3.5*0.6 M8*0.75 M11*1M1.8*0.35 M4*0.5 M8*1 M11*1.5M2*0.4 M4*0.7 M8*1.25 12*1M2.2*0.45 M5*0.5 M9*1 M12*1.25M2.3*0.45 M5*0.8 M9*1.25 M12*1.52.攻英制螺纹:螺纹公称直径铸铁与青铜钢与黄铜3/16"~5/8" dz=25(d-1/n) dz=25(d-1/n)+0.1 3/4"~11/2" dz=25(d-1/n) dz=25(d-1/n) +0.2式中dz——攻丝前钻孔直径(毫米)d——螺纹公称直径(英寸)n——每英寸牙数常用规格(英制)1/8〃-40 1/2〃-12 1〃-8 2〃-4.55/32〃-32 9/16〃-12 1-1/8〃-7 2-1/8〃-43/16〃-24 5/8〃-11 1-1/4〃-7 2-1/4〃-47/32〃-24 11/16〃-11 1-3/8〃-6 2-1/2〃-41/4〃-20 3/4〃-16 1-1/2〃-6 2-3/4〃-45/16〃-18 13/16〃-10 1-5/8〃-5 3-1/4〃-43/8〃-16 7/8〃-9 1-1/4〃-5 3-1/2〃-47/16〃-14 15/16〃-9 1-7/8〃-4.5 3-3/4〃-4 4〃-4国际标准一、挤牙丝攻内孔径计算公式:公式:牙外径-1/2×牙距例1:公式:M3×0.5=3-(1/2×0.5)=2.75mm M6×1.0=6-(1/2×1.0)=5.5mm例2:公式:M3×0.5=3-(0.5÷2)=2.75mm M6×1.0=6-(1.0÷2)=5.5mm二、一般英制丝攻之换算公式:1英寸=25.4mm(代码)例1:(1/4-30)1/4×25.4=6.35(牙径)25.4÷30=0.846(牙距)则1/4-30换算成公制牙应为:M6.35×0.846例2:(3/16-32)3/16×25.4=4.76(牙径)25.4÷32=0.79(牙距)则3/16-32换算成公制牙应为:M4.76×0.79三、一般英制牙换算成公制牙的公式:分子÷分母×25.4=牙外径(同上)例1:(3/8-24)3÷8×25.4=9.525(牙外径)25.4÷24=1.058(公制牙距)则3/8-24换算成公制牙应为:M9.525×1.058四、美制牙换算公制牙公式:例:6-326-32 (0.06+0.013)/代码×6=0.1380.138×25.4=3.505(牙外径)25.4÷32=0.635(牙距)那么6-32换算成公制牙应为:M3.505×0.6351、孔内径计算公式:牙外径-1/2×牙距则应为:M3.505-1/2×0.635=3.19那么6-32他内孔径应为3.192、挤压丝攻内孔算法:下孔径简易计算公式1:牙外径-(牙距×0.425^^0.475)/代码=下孔径例1:M6×1.0M6-(1.0×0.425)=5.575(最大下孔径)M6-(1.0×0.475)=5.525(最小)例2:切削丝攻下孔内径简易计算公式:M6-(1.0×0.85)=5.15(最大)M6-(1.0×0.95)=5.05(最小)M6-(牙距×0.86^^0.96)/代码=下孔径例3:M6×1.0=6-1.0=5.0+0.05=5.05五、压牙外径计算简易公式:1.直径-0.01×0.645×牙距(需通规通止规止)例1:M3×0.5=3-0.01×0.645×0.5=2.58(外径) 例2:M6×1.0=6-0.1×0.645×1.0=5.25(外径) 六、公制牙滚造径计算公式:(饱牙计算)例1:M3×0.5=3-0.6495×0.5=2.68(车削前外径) 例2:M6×1.0=6-0.6495×1.0=5.35(车削前外径) 七、压花外径深度(外径)外径÷25.4×花齿距=压花前外径例:4.1÷25.4×0.8(花距)=0.13 压花深度应为0.13 八、多边形材料之对角换算公式:1.四角形:对边径×1.414=对角径2.五角形:对边径×1.2361=对角径3.六角形:对边直径×1.1547=对角直径公式2:1.四角:对边径÷0.71=对角径2.六角:对边径÷0.866=对角径九、刀具厚度(切刀):材料外径÷10+0.7参考值十、锥度的计算公式:公式1:(大头直径-小头直径)÷(2×锥度的总长)=度数等于查三角函数值公式2:简易(大头直径-小头直径)÷28.7÷总长度攻丝前需钻孔对于一般材料钻底孔需钻多大孔径较合适攻丝前为什么要先对孔口倒角回答正在发表回答,请稍候……您输入的内容将会在您成功登录之后自动发表。
螺纹底孔孔径经验算法
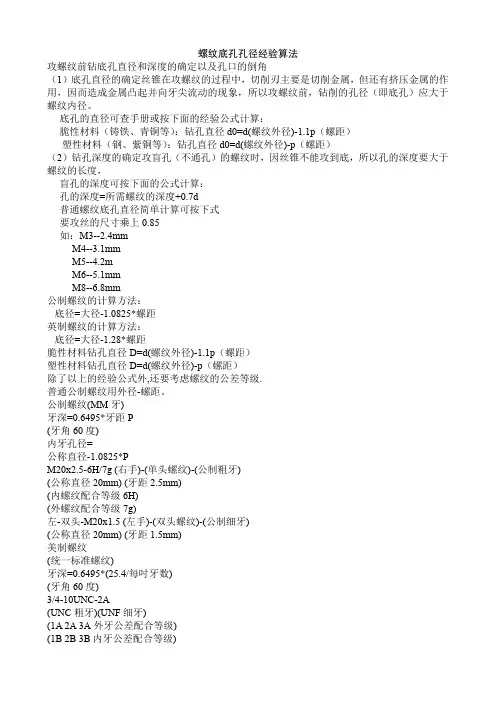
螺纹底孔孔径经验算法攻螺纹前钻底孔直径和深度的确定以及孔口的倒角(1)底孔直径的确定丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p(螺距)塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)(2)钻孔深度的确定攻盲孔(不通孔)的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d普通螺纹底孔直径简单计算可按下式要攻丝的尺寸乘上0.85如:M3--2.4mmM4--3.1mmM5--4.2mM6--5.1mmM8--6.8mm公制螺纹的计算方法:底径=大径-1.0825*螺距英制螺纹的计算方法:底径=大径-1.28*螺距脆性材料钻孔直径D=d(螺纹外径)-1.1p(螺距)塑性材料钻孔直径D=d(螺纹外径)-p(螺距)除了以上的经验公式外,还要考虑螺纹的公差等级.普通公制螺纹用外径-螺距。
公制螺纹(MM牙)牙深=0.6495*牙距P(牙角60度)内牙孔径=公称直径-1.0825*PM20x2.5-6H/7g (右手)-(单头螺纹)-(公制粗牙)(公称直径20mm) (牙距2.5mm)(内螺纹配合等级6H)(外螺纹配合等级7g)左-双头-M20x1.5 (左手)-(双头螺纹)-(公制细牙)(公称直径20mm) (牙距1.5mm)美制螺纹(统一标准螺纹)牙深=0.6495*(25.4/每吋牙数)(牙角60度)3/4-10UNC-2A(UNC粗牙)(UNF细牙)(1A 2A 3A外牙公差配合等级)(1B 2B 3B内牙公差配合等级)UNC美制统一标准粗牙螺纹外径3/4英吋,每英吋10牙外牙2级公差配合管螺纹(英制PT)牙深=0.6403*(25.4/每吋牙数)(牙角55度)PT 3/4-14 (锥度管螺纹)锥度管螺纹,锥度比1/163/4英吋管用,每英吋14牙管螺纹(PS直螺纹)(PF细牙)牙深=0.6403*(25.4/每吋牙数)(牙角55度)PS 3/4-14 (直形管螺纹)PF1 1/8-16 (直形管螺纹)(细牙)直形管螺纹3/4英吋管用,每英吋14牙1 1/8英吋管用,每英吋16牙管螺纹(美制NPT)(牙角60度)NPT 3/4-14 (锥形管螺纹)锥形管螺纹,锥度比1/163/4英吋管用,每英吋14牙梯形螺纹(30度公制)TM40*6公称直径40mm牙距6.0mm梯形螺纹(29度爱克姆螺纹)TW26*5外径26mm,每英吋5牙方形螺纹车牙的计算考虑条件计算公式公制牙与英制牙的转换每吋螺纹数n = 25.4 /牙距P牙距P = 25.4 /每吋螺纹数n因为工件材料及刀具所决定的转速转速N = (1000周速V ) / (圆周率p *直径D )因为机器结构所决定的转速刀座快速移动的影响车牙最高转速N = 4000/ P刀座快速移动加减速的影响下刀点与退刀点的计算(不完全牙的计算)下刀最小距离L1L1 = (牙距P ) * (主轴转速S ) / 500退刀最距离L2L2 = (牙距P ) * (主轴转速S ) / 2000牙深及牙底径d牙深h =0.6495 * P牙底径d =公称外径D - 2 * h例题:车制外牙3/4"-10UNC20mm长公制牙与英制牙的转换牙距P = 25.4 / (吋螺纹数n)P = 25.4 / 10 = 2.54mm因为工件材料及刀具所决定的转速外径D = 3 / 4英吋= 25.4 * (3/4) =19.05MM 转速N = (1000周速V) / (圆周率p *直径D )N = 1000V / pD = 1000 * 120 / (3.1416*19.05)=2005 rpm (转/分)因为机器结构所决定的转速刀座快速移动的影响车牙最高转速N = 4000 / PN = 4000/2.54 = 1575 rpm综合工件材料刀具及机械结构所决定的转速N = 1575转N = 2005转两者转速选择较低者,即1575转刀座快速移动加减速的影响下刀点与退刀点的计算(不完全牙的计算)下刀最小距离L1L1 = (牙距P) * (主轴转速S) / 500L1 = 2.54*1575/500=8.00mm退刀最小距离L2L2 = (牙距P) * (主轴转速S) / 2000L2 = 2.54*1575/2000=2.00mm牙深及牙底径d牙深径d =公称外径D-2*h =19.05-2*1.65 = 15.75mm。
螺栓 螺钉 通孔 螺牙底孔 沉头规格及尺寸表
螺栓和螺钉用通孔尺寸表
攻螺纹前底孔直径的确定
(1)普通螺纹攻螺纹前底孔的钻头直径
(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径
(3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径
螺丝及沉头孔尺寸表
六角承孔头螺丝[JIS B1176(1988) *JIS B1176(1976)拔粹
TEL FAX
E-mail
ccsmould@pchome.c
(0512)65015828(0512)65012333参考:对六角承孔头螺丝的沉头及螺丝孔的呎吋
(1)S(最大)之第1栏,适用于强度区分8.8及10.9者及形状区分A2-50,A2-70者,第2栏适用于强度区分12.9者,可依供需双方协议,将强度区分12.9者适用第一栏.螺丝称号M20以上的S(最大),可适用于全部强度区分及性情区分者.
(2)头部侧面应施予直条刻纹等压在刻纹[JIS B0591(金花刻纹)],此时,dk(最大)为本表所示,** 记号的数值,不需压花刻纹者, 由订购人径行指定.此时的dk(最大)为本表所示附*记号的数值.。
攻螺纹前底孔直径确定
攻螺纹前底孔直径的确定(1)普通螺纹攻螺纹前底孔的钻头直径(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径(3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径板料冲压件螺纹底孔冲压成形技术(2007-01-08 20:05:13 )摘要:在板料冲压件上,按其料厚不同分别采用精冲小孔、变薄翻边、冷冲挤等工艺方法,成形螺纹底孔。
本文论述了上述螺纹冲压成形工艺、冲模结构及其设计与制造技术。
主题词:冲件螺纹底孔冲小孔变薄翻边冷冲挤成形技术螺纹联接结构,尤其紧螺纹联接结构,是各种机电与家电产品中零部件最主要的联接结构型式。
薄板冲压件进行紧螺纹联接,需要有大于料厚的联接螺纹长度,以确保其联接可靠性,增强其负载能力,才能达到使薄板冲件联接牢靠、重量小的目的,从而使其成为结实、轻巧、紧凑的理想结构零件。
在仪器仪表、电子电器、各类家电、家用器具、玩具等产品的板料冲压件上,经常采用M2-M10的小螺纹紧联接结构。
为提高效率并满足大量生产的需求,采用精冲小孔、变薄翻边、冷冲挤等工艺方法,冲压成形这些小螺纹底孔,不仅能以冲压制孔取代钻孔而大幅度提高生产效率,同时能获得尺寸精确、一致性好的底孔,并可使螺纹联接有足够的长度,从而确保其联接可靠性及设计要求的承载能力。
所以,用冲压成形技术加工小螺纹底孔,具有优质高产的效果,也是一种成熟而值得推广的工艺技术。
1螺纹底孔的计算合适螺纹底孔的大小,不仅取决于螺纹直径,而且与其螺距有着密切的关系,通常可按下式计算:当t L≤1时,取:d Z=d-t L当t L>1时,取:d Z=d-(1.04~1.06)t L (2)式中t L-螺距,mmd z-螺纹底孔直径,mmd-螺纹直径,mm表1 螺纹底孔直径的合理值(mm)2冲制螺纹底孔的基本工艺方法用冷冲压冲制板料冲压件上螺纹底孔的主要工艺方法有如下几种:(1)厚料冲小孔与精冲孔当冲件厚t可以满足螺纹联接所需长度时,可用冲压制孔工艺解决。
攻螺纹前底孔直径的确定
攻螺纹前底孔直径的确定
(1)丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:
脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p(螺距)
塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)
(2)钻孔深度的确定
攻盲孔(不通孔)的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d
(3)孔口倒角
攻螺纹前要在钻孔的孔口进行倒角,以利于丝锥的定位和切入。
倒角的深度大于螺纹的螺距。
3.攻螺纹的操作要点及注意事项
(1)根据工件上螺纹孔的规格,正确选择丝锥,先头锥后二锥,不可颠倒使用。
(2)工件装夹时,要使孔中心垂直于钳口,防止螺纹攻歪。
(3)用头锥攻螺纹时,先旋入1~2圈后,要检查丝锥是否与孔端面垂直(可目测或直角尺在互相垂直的两个方向检查)。
当切削部分已切入工件后,每转1~2圈应反转1/4圈,以便切屑断落;同时不能再施加压力(即只转动不加压),以免丝锥崩牙或攻出的螺纹齿较瘦。
攻螺纹前底孔直径的确定
(1)普通螺纹攻螺纹前底孔的钻头直径
(2)非螺纹密封的管螺纹攻螺纹前钻底孔的钻头直径
(3)英制锥管螺纹和英制锥螺纹攻丝前钻底孔的钻头直径。
丝攻用钻头尺寸经验
攻丝外径乘以0.85,比如M4用3.3钻头M5用4.2钻头;M6用5的钻头;M8用6.8钻头;M10用8.5钻头(细牙螺纹不是此表)。
要看加工材质的软硬,厚度,软薄料孔相对小些,硬厚料孔大点点,更薄的板可直接用适当大。
说法二:攻丝前,底孔直径的确定:1.加工工件材料塑性较大时:D=d-t2.加工铸铁及脆性金属时时:D=d-(1.04t—1.08t)式中:D—钻头直径d—螺纹直径t—螺距M8用6.7;M10用8.5;M12用10.2的钻头打孔等。
说法三:P<1mm:do=d-pP>1mm:do=d-(1.04~1.06)p式中:P—螺距(mm)do—钻头直径(mm)d—螺纹公称直径(mm)攻不通孔螺纹:钻孔深度=所需螺孔深度+0.7说法四:这是90年代的<机械工人>提供的攻丝钻孔直径经验公式,实际使用效果不错。
M 1--M10 *0.83=钻孔直径; M12--M20 *0.86=钻孔直径M22--M30 *0.87=钻孔直径; M32--M40 *0.88=钻孔直径M42--M48 *0.89=钻孔直径; M50--M68 *0.90=钻孔直径说法五:硬性材料(生铁、青铜):底孔直径=螺纹外径d - 1.2t螺距脆性材料(钢、黄铜、):底孔直径=螺纹外径d - 1.1t螺距对一般要求不高的,取螺纹直径d直接减去螺距t即可!这样简单方便!钻孔的深度也有要求:钻孔深度=需要的螺纹深度+0.7d螺纹外径.如需要的螺纹深度是25毫米,螺纹外径d是20毫米,钻孔深度应该为39毫米。
公制螺纹钻孔英制螺纹钻孔管螺纹钻孔M3 2.7 1/8" 2.7 1/8" 8.8 M4 3.2 5/32" 3.2 1/4" 11.7 M5 4.2 3/16" 3.9 3/8" 15.2 M6 5 1/4" 5.2 1/2" 18.9 M8 6.7 5/16" 6.8 5/8" 20.8 M10 8.5 3/8" 8.2 3/4" 24.3表二:。