
IPQC首件检查表
品管(IPQC)确认:
生技(PE)确认:
制造(MFG)确认:
备注: 1、各种要求请参考公司相关的检验标准规范.
品管(IPQC)确认:
生技(PE)确认:
制造(MFG)确认:
IPQC 首件 CHECK LIST
制令单号: 机种规格: NO. 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 1 2 3 4 5 6 7 8 9 制令数量: 有铅/RoHS: 查 检 内 容 PCS 成品编码: 线别:
结 是(V) 果 否(X)
日期:
客户: 段别:
备注
前 段
后 段
所有物料料号,规格,材质,供货商是否与BOM表,订单等一致. 零件表面无不清洁,灰尘,脏污,氧化,毛刺,毛边等异常现象. 零件表面无刮伤,烫伤,压痕,破损,针孔,起泡等异常现象. 零件表面印字,丝印,捺印或标示无错误,模糊,偏位,错位,漏印等异常现象. 有颜色规定或有颜色标示的零件,颜色或色序符合要求. 有耐压,耐温,防火等级,安规等零件或PCB板标示是否正确或清楚. 无铅版本机种混有铅物料现象. 检查零件是否有漏插,插错,有极性零件有插反之不良. 锡面不可有锡裂,空焊,冷焊,吃锡不足,针孔,脚未出,脚长等不良 零件面和锡面残留锡珠,锡渣,锡块,不良标签,松香,头发丝等异物. PCB板变形,翘起,破损,断裂,铜箔翘皮,掉絿漆,严重划伤,缺损或断裂. 零件浮高应在检验规范标准内,相关零件不可漏点胶,漏加绝缘套管,漏加磁珠. 补焊段初测站实测电压: V;电流: A; 组装段复测站实测电压: V;电流: A; 机板,SR是否卡入槽内 包装段初测站实测电压: V;电流: A; 高压测试电压: V,实测漏电流值: MA CASE结构,材质符合规格要求. 机板,SR是否卡入槽内. CASE间隙,断差,色差是否在客户要求之规格范围内. 塑料成型类或五金类材料分模线,亮面,凹痕,压痕,咬花,刮伤,缩水等未超出标准. 线材无芯线外露或脱皮,烫伤,刮伤,起泡等现象. DC线,DC头型号或机械尺寸是否符合客户要求. 摇动成品是否有异常响声. 备注: 1、各种要求请参考公司相关的检验标准规范. 2、此表格前后段可分开使用。
IPQC首件CHECK LIST
制令单号: 机种规格: 制令数量: 有铅/RoHS: PCS 成品编码: 线别: 客户: 段别:
结 果Leabharlann 日期:NO.查
检
内
容
是(V) 否(X)
备注
1 2 3 4 5 6 7 前 段 8 9 10 11 12 13 14 15 1 2 3 4 后 段 5 6 7 8 9
所有物料料号,规格,材质,供货商是否与BOM表,订单等一致. 零件表面无不清洁,灰尘,脏污,氧化,毛刺,毛边等异常现象. 零件表面无刮伤,烫伤,压痕,破损,针孔,起泡等异常现象. 零件表面印字,丝印,捺印或标示无错误,模糊,偏位,错位,漏印等异常现象. 有颜色规定或有颜色标示的零件,颜色或色序符合要求. 有耐压,耐温,防火等级,安规等零件或PCB板标示是否正确或清楚. 无铅版本机种混有铅物料现象. 检查零件是否有漏插,插错,有极性零件有插反之不良. 锡面不可有锡裂,空焊,冷焊,吃锡不足,针孔,脚未出,脚长等不良 零件面和锡面残留锡珠,锡渣,锡块,不良标签,松香,头发丝等异物. PCB板变形,翘起,破损,断裂,铜箔翘皮,掉绿漆,严重划伤,缺损或断裂. 零件浮高应在检验规范标准内,相关零件不可漏点胶,漏加绝缘套管,漏加磁珠. 补焊段初测站实测电压: 组装段复测站实测电压: 机板,SR是否卡入槽内 包装段初测站实测电压: 高压测试电压: V;电流: A; MA V;电流: V;电流: A; A;
V,实测漏电流值:
CASE结构,材质符合规格要求. 机板,SR是否卡入槽内. CASE间隙,断差,色差是否在客户要求之规格范围内. 塑料成型类或五金类材料分模线,亮面,凹痕,压痕,咬花,刮伤,缩水等未超出标准. 线材无芯线外露或脱皮,烫伤,刮伤,起泡等现象. DC线,DC头型号或机械尺寸是否符合客户要求. 摇动成品是否有异常响声. 2、此表格前后段可分开使用。
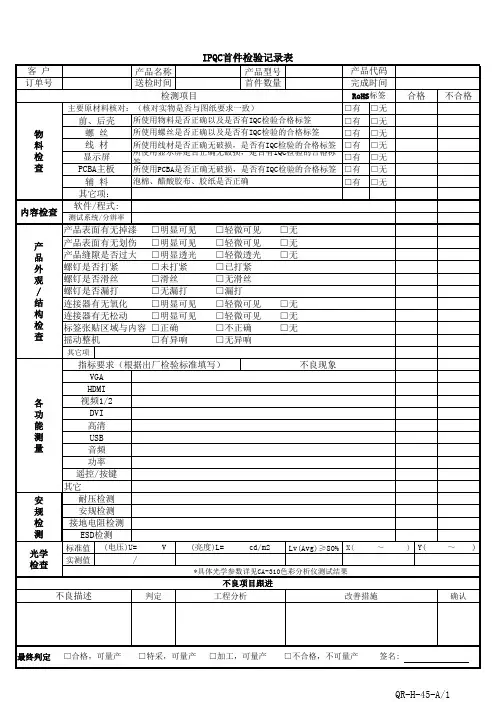
IPQC首件检验记录表
检 查
显示屏 PCBA主板
所使用显示屏是否正确无破损,是否有IQC检验的合格标 签
□有
□无
所使用PCBA是否正确无破损,是否有IQC检验的合格标签 □有 □无
辅料
泡棉、醋酸胶布、胶纸是否正确
□有 □无பைடு நூலகம்
其它项:
内容检查 软件/程式:
测试系统/分辨率
产品表面有无掉漆 □明显可见 □轻微可见 □无
产 产品表面有无划伤 □明显可见 □轻微可见 □无
其它项
指标要求(根据出厂检验标准填写)
不良现象
VGA
HDMI
各
视频1/2
功
DVI
能
高清
测
USB
量
音频
功率
遥控/按键
其它
安
耐压检测
规
安规检测
检
接地电阻检测
测
ESD检测
光学 检查
标准值 (电压)U=
实测值
/
V
(亮度)L=
cd/m2 Lv(Avg)≥80% X(
~
*具体光学参数详见CA-310色彩分析仪测试结果
IPQC首件检验记录表
客户
产品名称
产品型号
产品代码
订单号
送检时间
首件数量
完成时间
检测项目
RoHS标签
主要原材料核对:(核对实物是否与图纸要求一致)
□有 □无
前、后壳 所使用物料是否正确以及是否有IQC检验合格标签
□有 □无
物
螺丝
所使用螺丝是否正确以及是否有IQC检验的合格标签
□有 □无
料
线材
所使用线材是否正确无破损,是否有IQC检验的合格标签 □有 □无
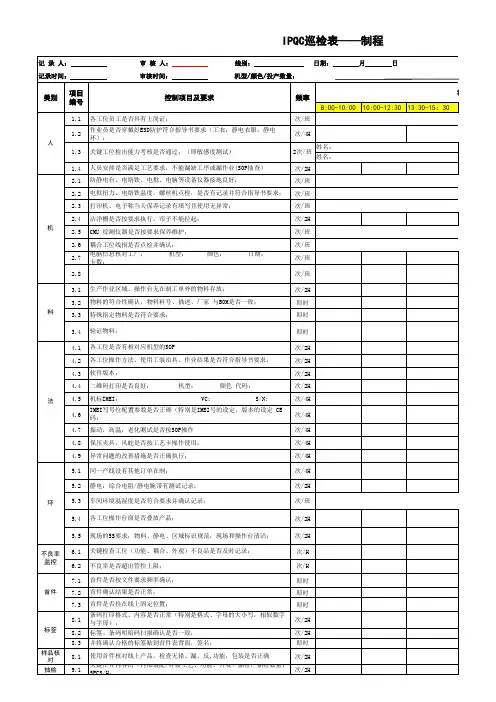
IPQC巡检表-模板
次/4H
4.6 异常问题的改善措施是否正确执行;
次/4H
5.1 同一时间内产线没有其他订单在制;
次/4H
5.2 静电:综合电阻/静电腕带有测试记录;
次/2H
环
5.3 车间环境温湿度是否符合要求并确认记录;
次/班
5.4 各工位操作台面是否叠放产品;
次/2H
5.5 现场的5S要求:物料、静电、区域标识规范,现场和操作台清洁;
次/2H 即时 即时
3.4 验证物料:
即时
4.1 各工位是否有相工装治具、作业结果是否符合指导书要求;
次/2H
4.3 软件版本:
次/2H
4.4 二维码打印是否良好:
机型:
颜色 代码:
次/2H
法
4.5 机标IMEI:
VC:
S/N:
次/4H
4.6
IMEI写号位配置参数是否正确(特别是IMEI号的设定,版本的设定 CE 码:
IPQC巡检表——制程
记 录 人: 记录时间:
审 核 人: 审核时间:
线别:
日期:
月
日
机型/颜色/投产数量:
类别 人 机 料
项目 编号
控制项目及要求
1.1 各工位员工是否具有上岗证;
1.2
作业员是否穿戴好ESD防护符合指导书要求(工衣,静电衣服,静电 环);
1.3 关键工位检出能力考核是否通过;(即敏感度测试)
注②:工序目标不良管控时机:关键检查工位不良超标, IPQC 发出“品质异常处理单”要求分析、改善;不合格项经确认已导致已包装品存在不合格品,各部门作出
注③:IPQC将问题记录“IPQC每日巡线报告”,记录发生的区域(工位)、问题描述、影响产品台数等信息,并在15分钟内重检并记录结果;发现问题时,IPQC通知线
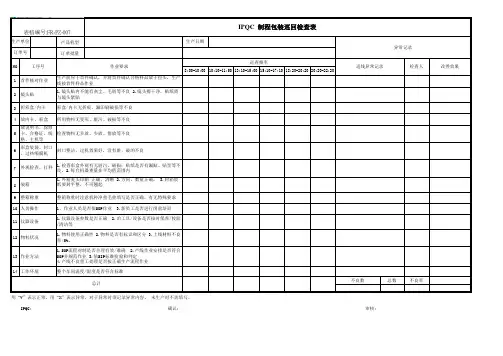
IPQC制程包装巡回检查表
7
外观检查、打秤
1.检查彩盒外观有无脏污、破损;贴纸是否有漏贴、贴歪等不 良,2.每台机器重量在平均值范围内
8 装箱
1.外箱麦头印刷 正确、清晰 2.方向、数量正确, 3.封箱胶 纸要封平整,不可翘起
9 整箱称重 10 人员操作 11 仪器设备 12 物料状况
13 作业方法 14 工作环境
整箱称重时注意机种净重毛重填写是否正确,有无特殊要求
1.镜头贴内不能有灰尘、毛屑等不良 2.镜头擦干净,贴纸需 与镜头紧贴
3 折彩盒/内卡 彩盒/内卡无折痕、漏印刷破损等不良
4 放内卡、彩盒 所用物料无变形、脏污、破损等不良
放说明书、保修 5 卡、合格证、线 检查物料无多放、少放、错放等不良
格、主机等
6
彩盒装袋、封口 、过热缩膜机
封口整洁,过机效果好,没有脏、破的不良
表格编号:FR-PZ-007
生产单位
产品机型
生产日期
IPQC 制程包装巡回检查表
订单号
NO
工序号1 首ຫໍສະໝຸດ 核对作业2 镜头贴订单批量
作业要求
巡查频率 8:00-10:00 10:10-11:50 13:10-15:00 15:10-17:10 18:20-20:20 20:20-22:20
生产前应予首件确认,并将首件确认合格样品放于拉头,生产 线按首件样品作业
总计
用“V”表示正常,用“X”表示异常,对于异常时须记录异常内容, 未生产时不需填写。
IPQC:
确认:
异常记录
巡线异常记录
检查人
不良数
总数
不良率
审核:
改善效果
1、作业人员是否依SOP作业 3.新员工是否进行岗前培训
首件确认检查表

□ 已执行ROHS规版 本类别序号1□ OK □ NG □ OK □ NG 2□ OK □ NG □ OK □ NG 3□ OK □ NG □ OK □ NG 4□ OK □ NG □ OK □ NG 5□ OK □ NG □ OK □ NG 6□ OK □ NG□ OK □ NG 7□ OK □ NG□ OK □ NG 8□ OK □ NG □ OK □ NG 9□ OK □ NG □ OK □ NG 10□ OK □ NG □ OK □ NG 11□ OK □ NG □ OK □ NG 12□ OK □ NG □ OK □ NG 13□ OK □ NG □ OK □ NG 14□ OK □ NG □ OK □ NG 15□ OK □ NG □ OK □ NG 16□ OK □ NG□ OK □ NG17□ OK □ NG □ OK □ NG 18□ OK □ NG □ OK □ NG 19□ OK □ NG □ OK □ NG 20□ OK □ NG □ OK □ NG 21□ OK □ NG □ OK □ NG 22□ OK □ NG □ OK □ NG 23□ OK □ NG □ OK □ NG 24□ OK □ NG□ OK □ NG 25□ OK □ NG□ OK □ NG 26□ OK □ NG□ OK □ NG生产自检IPQC确认结果IPQC检查详细记录检查内容作业员&作业指导书生产设备、工治具(含在线测试/老化设备)物料(含辅料)制造方法包装纸箱确认,纸箱规格以及外箱字唛物料不可掉落地板上(掉落的物料经IQC确认合格后可用)生产工序排布是否符合《生产工艺流程图》和《质量控制计划》顺序?在线检查岗位检查方法是否正确?物料/半成品摆放或搬运方法是否符合要求?有无导致损坏的隐患?(例如:不允许堆叠,必要的防护等)查看ECN,检查是否按照ECN规定有效执行(如有需注明ECN编号)各工位使用的物料须有IQC检验合格标识物料必须在有效期内:化学胶剂/油剂,看容器的制造日期标签其他物料,以IQC检验日期算有效存储期限(具体以“物料仓储有效期限规定”)特采、挑选物料是否按评审结果执行?并且在物料外箱明确标识?ECN变更的前3~5批次物料,是否在物料包装标明“变更后”字样?物料装配是否符合SOP和样机的要求,不得少件、错件、零件外观/性能完好产品标签内容确认:内部标签与机壳标签、外箱标签同类内容的一致性保证调出测试程序查看测试项目,对照成品质量标准核对不得遗漏,标准值设定须一致检查生产设备和测试设备的参数设置,查看是否符合作业指导书和规范的要求电批/扭力批设置的扭力是否正确(根据SOP规定,参考螺丝规格及装配工件材质),须附上扭矩测试记录工作台与电烙铁是否正确接地?电烙铁温度是否符合SOP 要求(实测值)核对BOM,检查实际用料与BOM规定的一致(包括物料规格、数量、位置号、品牌、丝印(参见物料承认书))装配到整机的物料必须完好并符合SOP要求(物料本体不得破损、紧固程度、机壳内不得有金属异物等等)作业员是否熟悉SOP内容,是否按照SOP操作?机器设备、工治具状态能否正常运作(查看加工动作)?机器设备、工治具是否在开线生产前点检和保养?烧录程序版本是否符合BOM规定?烧录成功是否有状态标识?生产在线测试设备是否定期点检校准?测试程序版本符合SOP和工单要求(出货地/客户特殊要求)环保状态BOM编号检查项目工序现场有与产品装配相匹配的作业指导书?作业文件有经过审核和受控作业员是否有接受对应的装配技能培训,是否持有其工作岗位的上岗证?作业员是否有效佩戴静电手环?着装符合ESD防护要求□ 已执行ROHS规版 本类别序号生产自检IPQC确认结果IPQC检查详细记录检查内容环保状态BOM编号检查项目线缆插接与接线图是否一致?是否导通、极性接反、连接□ 已执行ROHS规版 本类别序号生产自检IPQC确认结果IPQC检查详细记录检查内容环保状态BOM编号检查项目。
IPQC 巡检报表

8:00--- 10:01--- 13:30--- 15:31--- 18:30--- 20:31--- 22:31-----10:00 ---12:00 ---15:30 ---17:30 ---20:30 ---22:30 ---24:00
22
23
24
25 生产组长签名
备注:IPQC巡检第一次发现一项目不良时通知生产组长签名及时处理好。当发现二项或前一次不良项目未切底改善处理时回 报
10 螺丝螺帽是否锁紧
11 点胶位是否点胶且正确 作业方法是否按作业指导书作
12 业
13 电批烙铁是否点检
14 静电手环是否有点检 锡炉温度是否有点检且符合要
15 求
16 工OM
18 PCB包装方式是否合格
19 PCB摆放是否合格
20 PCB放置位是否有标示
21 PCB是否有标示清楚
IPQC组长处理,当发现三项已上不良或前二次不良项目未彻底改善处理时写《CAR》回报主管处理。
巡检合格打:“√” 不合格打:“×” 如产品不存在点检项目即留空白。
IPQC:
主管:
CW-IPQC-B02
xxxxxx科技有限公司
IPQC 巡检记录表
组别: 客户:
订单号:
型号:
数量:
日期:
序 号 检查项目
时间
1 元器件是否标识明确
2 元器件是否摆放整齐
3 线材规格是否符合要求
4 元器件型号规格是否正确 接触PCB的作业人员是否配戴
5 静电手环
6 PCB焊接是否良好
8 组件组装是否良好
9 锁付螺丝规格是否正确
IPQC首件及制程检查指引
文件制修订记录1.0目的为本公司IPQC核对新型号产品或转线时进行首件检查及制程质量检查与稽核提供依据。
2.0范围适用于本公司所有产品的首件检查及制程质量检查与稽核。
3.0参考文件《不合格控制程序》《工序中检验和测试程序》《纠正和预防措施》《产品首件确认指引》4.0定义4.1.IPQC:制程质量控制4.2.FAI:首件检查(确认)4.3.PI:巡线检查.4.4工程变更通知(ECN)4.5作业指导书(SOP)4.6材料表(BOM)5.0职责5.1品质管理部负责此程序的制订,IPQC负责对生产部组长首件确认后的结果进行确认及判定,并保证检查结果的准确性,及对生产线所有工位巡查及炉后产品品质抽检工作。
5.2生产部负责首件的制作与自检,保证产品与作业指导书的符合性和准确性。
5.3生产新产品时,需由生产部组长、IPQC及IE共同确认首件,参见QP750R10(产品首件确认指引)。
6.0程序6.1每班开线生产时或转换机种时必须进行首件检查,经生产部组长及IPQC确认OK后即可正常生产,若首件不合格必须重新制作并经IPQC确认后方可正常生产,新机种首件检查需工程IE确认审查。
6.2每天开线生产时组长及IPQC应对在制品按作业指导书及其它相关资料要求并参照6.5所述内容进行首件检查,针对每个工位4小时抽查5PCS或以上,监控每一工位品质状况及确保制程品质系统的符合性。
6.3首件检查及巡线抽查过程中发现不良时则按《不合格品控制程序》及《纠正和预防措施程序》处理。
6.4IPQC记录报表的“签名”栏在有不良或异常时需生产管理签名确认,无异常时不需签名.6.5IPQC首件及巡线检查项目对照表:7.0记录表格《IPQC巡拉检查记录表》(SMT、插机、后焊、组装) 《SMTIPQC产线巡检记录表》。
IPQC巡检记录表
4H
改善情况
19 产品装箱时是否有漏装、混装、多装、标识错误等现象。
4H
20 有无特采物料在线使用,重点跟进时有无异常。
2H
21
物料、半成品摆放是否合理,不同的机型物料有无混合;换 机种生产时,不合格品和有无及时确认,出现混料错料是否及时挑选或换料 4H
IPQC巡检记录表
日期: 年 月 日
序号
巡检内容
频次
01
接触PCB及电子元器件的员工必须佩戴静电环,是否有进行静电环 检测
4H
02 员工是否有按要求佩戴厂牌,穿工衣、工鞋上班。
4H
03
作业指导书是否正确合理,相关文件是否受控,临时修改的受控文 件,修改人员是否签名。
4H
04
所加工物料是否与BOM单相符,不符项是否有ECN或相关文件 支持。
4H
29 工作台面、地上、仪器等是否干净
4H
30 良品和不良品是否有清晰标识、分开摆放
4H
31 待检、检验中、待灌胶等状态的产品有无挂状态牌
4H
32 各箱的标识与实物相符,且摆放整齐
4H
品质异常:
异常处理方法:
备注:IPQC需严格按要求进行巡检并填写记录;每次检查的量≧10PCS;若出现异常将不良现象标出,用“X”标示并写上处理方法,跟进记录,巡查时若无异常用“√”表示 。
23
各工序或质量控制点单项不良比率达10%以上要求开品质异常 单要求工程分析,并跟进改善效果。
每天
24 清洁烙铁头的海绵是否干净,持水适量
4H
25 锡炉的温度是否符合操作说明要求,是否点检
4H
26 物料盒是否明确标识物料规格且规格正确
每天
装配IPQC巡检记录表
拉 别:
日期:
项目
1 订 是否有做首件
2
单 确
是否首件与BOM相符
3 认 是否拉线上留有本机种以外物料(成品)
4 员 是否按作业指导书操作
5 工 是否与上岗资质相符
6
/ 管
是否着装规范
7 理 是否5S工作符合要求8 器 机 是否有保养及保养记录
9
/器 治/
是否按要求点检及点检记录
10 具 仪 是否仪器参数设置正确
11 物 是否产品(部品)与标识一致
12 料 是否物料(产品)摆放正确 13 / 是否不良品标识规范
产 14 品 是否产品包装正确
15 作 是否有挂作业指导书 16 业 是否作业指导书内容严重错误
17 工 是否作业指导书指导性正确 18 艺 是否作业员易看懂或理解作业指导书
19
是否工作场所温度符合要求
20 其 它 改善方案效果确认及实施状况
备 注 : 审核人:
装配IPQC巡检记录表
8:00~10:00
10:00~12:00
时间段 13:30~15:30 15:30~17:30
18:00-20:00
车间管理:
巡检IPQC:
20:00-21:30
限公司
表
IPQC首件检查表——模板
送检状态
检测区分
检查项目
外观部品的检查
样Hale Waihona Puke 首件确认报告订单号 送检人
□ 组装
检查内容
上下壳有无破损、毛边、刮伤 上下壳有无不可接受黑点
订单数
送检时间
□ 包装
样品编号
#1
#2
#3
品质判定 OK NG
外观
部品式样检查
检查各部品的组装状 态
成品与样品色差 印刷错误、无印刷 刻字错误、无刻字 是否具有认证标志 型号规格与样品、订单要求一致 上下壳组装嵌合有无松动 成品嵌合间隙0.2mm以上 成品组装段差0.15mm以上 产品贴纸、标签有无贴歪
配件包数量是否齐全、型号是否正确
外箱尺寸、箱唛信息是否正确
批次号是否与订单要求一致
□可以量产 选可量产需改善时请具体描述:
历史重大问题检查项
产品型号
检查内容
最终判定 □可量产需改善
判定方法
首件判定
□不可以量产 备注(异常描
首件检查人:
审核:
工作电流 DB值 灵敏度 静态电流 低电压报警 有效工作距离
包装
包装检查有无漏装、少装材料
彩盒、外箱有无脏污、破损、
彩彩盒盒信标息签是贴否纸正是确否信息是否正确、外观印刷是否良 好
包材外观、数量的检 说明书保修卡版本型号是否正确、有无缺页、少页
查
保护膜、PE袋大小是否适中、有无破损、脏污
3M胶是否大小合适、沾性良好、无其他公司信息
组装
检查部品有无漏装
有无漏装对结构、性能有影响的部件 有无漏装产品标签、贴纸 有无漏装螺丝
异物混入的检查
晃动产生声音的异物 0.5-1mm的影响外观的金属、塑胶异物 屏幕显示被较大的异物覆盖影响正常观看
IPQC巡检记录表最新
IPQC:
审核:
产品型号/规格:
上午
下午
8:00-10:00 10:00-12:00 13:30-15:30 15:30-17:30
加班 18:30-20:30 20:30-22:30
备注:IPQC严格按以上频率进行核查,若出现异常将不良现象标出,并写上处理方法,跟进效果,巡查时若无异常用“√”表示。 注:当异常问题大于5%以上必须出具品质异常单。
IPQC制程巡检记录表
日期:
客户:
订单/生产单号:
产品名称:
序 号
巡检内容
1 检查开线时是否按BOM表进行首件制作和测试,是否OK。
2
所用物料是否与物料清单相符,不符项是否有ECN(工程变更通知单)或相关文件支持 。物料标示、摆放是否合理。
3
生产员工是否按作业、装配指导书作业,动作方式是否正确,工具等是否正确,有无 正确佩戴静电环作业。
9 有无特采物料在线使用,如有需重点跟进有无异常。
10
装配过程有无漏装螺丝、套管等;产品内有无螺丝、杂物等未清理干净,产品是否干 净。
11 检测设备是否按规定进行了校对,结果是否符合。
12 产品的外型结构是否与标准相符,有无使用近似部件进行替代,颜色是否符合标准。
13 产品和配件是否与订单相符,试装是否合适。
14 电线是否符合标准要求,有无破皮和断芯。
15 产品耐压和绝缘电阻测试是否符合标准要求,有无异常。
16 产品标签和包装是否与标准一致,粘贴是否符合要求。
17 物料员更换物料及时确认,出现混料错料及时通知拉长及作业员挑选或换料
18
各工序或质量控制点单项不良比率达5%以上要求开品质异常单要求工程分析,并跟进 改善效果。