
MSA 线性分析
MSA(线性)分析

0
100.18 0.14 148.16 0.08
次 8 5.02
-0.1
26.84
0.03
58.84
0.02
100.1
0.06 148.18
0.1
数9
5.02
-0.1
26.84
0.03
58.82
0
100.08 0.04 148.16 0.08
(m)
10 5.04 -0.08 26.82 0.01 58.84 0.02 100.08 0.04 148.14 0.06
0.02 100.08 0.04 148.18
0.1
5 5.04 -0.08 26.85 0.04 58.82
0
100.14 0.1 148.16 0.08
6
5
-0.12 26.86 0.05 58.84 0.02 100.14 0.1 148.18 0.1
测
量7
5
-0.12 26.86 0.05 58.82
100.1
0.06 148.18
0.1
2 5.04 -0.08 26.84 0.03 58.86 0.04 100.08 0.04 148.16 0.08
3 5.02
-0.1
26.84
0.03
58.84
0.02
100.1
0.06 148.14 0.06
4 5.02
-0.1
26.82
0.01
58.84
58.82
0
58.836
58.82
0.016
0.04
100.14 0.1 100.1066667 100.04 0.066666667 0.1
MSA线性分析报告

MSA线性分析报告一、背景介绍MSA(Measurement System Analysis)是衡量一个测量系统可靠性和准确性的一种分析方法。
线性分析是MSA的一种常用方法,用于评估测量系统在不同测量条件下的偏差和重复性。
本报告对测量系统进行了线性分析,旨在评估该测量系统的稳定性和可靠性。
二、实验设计本次实验选择了20个随机样本点,并在不同的测量条件下对这些样本进行了测量。
实验中,测量条件包括不同的测量设备、不同的操作人员和不同的测试时间。
三、数据收集在实验中,我们记录了每个测量点的测量结果,并根据不同的测量条件进行了分类。
在统计过程中,我们忽略了任何测量超过正常范围的数据。
四、数据处理我们首先对每个测量条件下的测量结果进行了平均计算,然后计算了每个测量条件下的平均值、偏差和方差。
接下来,我们使用Shewhart控制图对测量系统的稳定性进行了分析,用于检测任何特殊原因变异。
五、结果分析1.平均值分析:通过对不同测量条件下的平均值进行分析,发现测量设备A的平均值为10.25,测量设备B的平均值为10.45,测量设备C的平均值为10.35、由此可见,不同的测量设备在测量结果上存在一定的差异。
2.偏差分析:我们计算了每个测量条件下的偏差,并对其进行了平均。
结果显示,测量设备A的偏差为0.25,测量设备B的偏差为0.15,测量设备C的偏差为0.20。
根据偏差分析结果,测量设备B的偏差最小,表明其测量结果相对更加准确。
3.方差分析:方差分析是评估测量系统重复性的一种方法。
我们计算了每个测量条件下的方差,并对其进行了平均。
结果显示,测量设备A的方差为0.10,测量设备B的方差为0.08,测量设备C的方差为0.12、根据方差分析结果,测量设备B的重复性最好,表明其测量结果具有较高的可靠性。
4.控制图分析:我们使用Shewhart控制图对测量系统的稳定性进行了评估。
控制图显示,测量设备A和测量设备B在样本均值上呈稳定的趋势,但测量设备C的样本均值存在一定的波动。
MSA测量系统线性分析报告

MSA测量系统线性分析报告测量系统分析(MSA)是一种评估和验证测量系统能力的方法,用于确保使用的测量设备和方法是准确和可靠的。
线性分析是MSA的一种方法,用于评估测量系统的线性性能。
本报告将对我们使用的测量系统进行线性分析,并评估其可靠性和准确性。
在进行线性分析之前,我们首先选择了一组参考物件,这些参考物件涵盖了我们使用测量系统的范围。
接下来,我们使用该测量系统对这些参考物件进行测量,并记录了测量结果。
我们重复了一定次数的测量,在不同条件下进行了多次测量,以考察测量系统的稳定性。
下面是我们的线性分析结果:1.线性度评估:我们对测量结果进行了回归分析,以确定测量系统的线性度。
通过绘制回归线并计算其斜率和截距,我们可以得出结论测量系统相对于参考物体的线性度良好。
我们还计算了线性度指标R-square,用于衡量回归方程的拟合程度。
大于等于0.95的R-square值表示测量系统的线性度较好,我们的测量系统达到了这个标准。
2.斜率稳定性:为了评估测量系统的斜率稳定性,我们分析了在不同时间点、不同测量人员和不同测量条件下的测量结果,并计算了它们的标准差。
通过比较标准差,我们可以判断测量系统的斜率稳定性。
较小的标准差表示测量系统的斜率较为稳定。
根据我们的分析,测量系统的斜率稳定性得到了验证。
3.截距稳定性:我们还评估了测量系统的截距稳定性。
通过分析在不同条件下的截距差异,我们可以评估测量系统的稳定性。
较小的截距差异表示系统的截距较为稳定。
根据我们的分析,测量系统的截距稳定性也得到了验证。
4.线性系统鉴别能力:为了评估测量系统的线性系统鉴别能力,我们进行了线性系统鉴别实验。
我们选择了一组具有已知线性关系的物体,并对其进行测量。
然后,我们通过计算测量值与实际值之间的误差,来评估测量系统的鉴别能力。
较小的误差表示测量系统能够准确地鉴别线性关系。
我们的测量系统在线性系统鉴别能力方面表现良好。
综上所述,我们的测量系统通过线性分析表明其具有良好的线性度、斜率稳定性、截距稳定性和线性系统鉴别能力。
MSA线性分析报告
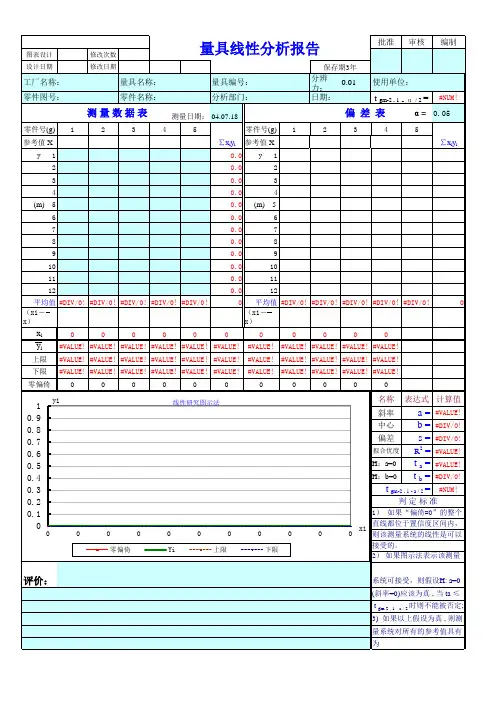
0 平均值 #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0!
0
(xi-
(xi-
x)
x)
xi yi 上限
0
0
0
0
0
0
0
0
0
0
0
#VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE!
零偏倚
0
0
0
0
0
0
0
0
0
0
0
1 yi 0.9 0.8 0.7 0.6
线性研究图示法
名称 表达式 计算值
斜率 中心 偏差
拟合优度
a = #VALUE! b = #DIV/0! s = #DIV/0! R2 = #VALUE!
0.5
H:a=0 t a = #VALUE!
0.4
H:b=0 t b = #DIV/0!
0.3
t = gm-2 , 1 - a / 2
#NUM!
0.2
判定标准
0.1
1) 如果“偏倚=0”的整个
0
xi 直线都位于置信度区间内,
0
0
0
0
0
0
0
0
0
0
0
则该测量系统的线性是可以
零偏倚
Yi
上限
下限
接受的。 2) 如果图示法表示该测量
评价:
系统可接受,则假设H: a=0 (斜率=0)应该为真 , 当 ta ≤ t gm-2 , 1 - a / 2 时则不能被否定; 3) 如果以上假设为真 , 则测 量相系同统的对偏所倚有,这的个参偏考移值必具须有 为
【MSA】确定线性的指南
【MSA】线性(Linearity)线性是在测量设备预期的工作(测量)量程内,偏倚值的差异。
线性可被视为偏倚对于量程大小不同所发生的变化。
注意:不可接受的线性会增添不同结果。
不要假设偏倚是不变的。
造成线性误差的可能原因如下:●仪器需要校准,缩短校准周期●仪器、设备或夹具的磨损●维护保养不好—空气、动力、液体、过滤器、腐蚀、尘土、清洁●基准的磨损或损坏,基准的误差—最小/ 最大●不适当的校准(没有涵盖操作范围)或使用基准设定●仪器质量不好—设计或符合性●缺乏稳健的仪器设计或方法●应用了错误的量具●不同的测量方法—作业准备、载入、夹紧、技巧●随着测量尺寸不同,(量具或零件)变形量不同●环境—温度、湿度、振动、清洁●错误的假设,应用的常数不对●应用—零件数量、位置、操作者技能、疲劳、观测误差(易读性、视差)如果测量设备存偏差,把每一个范围内刻度做一张对照表,配合使用。
当然前提是稳定性比较好。
【MSA】确定线性的指南进行研究可使用以下指南进行线性评价:1)由于存在过程变差,选择g≥5个零件,使这测量涵盖这量具的整个工作量程。
2)对每个零件进行全尺寸测量,从而确定其参考值,并确定涵盖了这量具的工作量程。
3)让经常使用该量具的操作者测量每个零件m≥10次。
V要随机的选择零件,从而减少评价者对测量中偏倚的“记忆”。
结果分析-图示法4)计算零件每次测量的偏倚,以及每个零件的偏倚平均值。
5)在线性图上画出相对于参考值的每个偏倚及偏倚平均值。
(参见图II-B 3)6)应用以下公式,计算并画出最适合的线及该线的置信度区间。
对最适合的线,用公式:式中以及σ重复性=S按下式计算,确定重复性是否可接受%EV= 100 [EV/TV] =100[σ重复性/TV]这里的总变差(TV)是基于预期的过程变差(首选)或规格范围除以6。
( 见下面的GRR研究)如果%EV是大的(详情见第二章,第D节),那么这个测量系统的变差不可接受,因为偏倚分析中假设重复性是可接受的,所以继续对一个%EV值大的测量系统进行分析会导致误导与混淆的结果。
铝轮毂MSA线性分析指导书

MSA线性分析指导书(利用MINITAB软件分析)第一步:选择需要研究的量具,在其量程范围内选择3至5个落在不同量程的产品特性。
第二步:例如选择一把游标卡,其量程为0-150mm,精度为0.01mm,再选择落在其卡尺不同量程范围的产品特性(控制计划中的特性)的5个不同特性的样品。
第三步:利用比游标卡尺精度高一等级的仪器分别测量5个特性的样品各10次,计算结果为5个特性样品的“参考值”。
省略计算演示,得到5个参考值为:①39.96、②49.84、③69.60、④88.84、⑤120.24第四步:在利用需要研究的游标卡尺分别对5个样品测量各12次(次数可以是10-15次),得到数据例如:第五步:打开MINITAB软件,将此结果复制在MINITAB软件的数据表中,例如:数据连续输入在此表格中第六步:点击功能条Stat / Regression / Fitted Line Plot…Stat/Regression/Fitted Line Plot…第七步:等自动弹出对话框后,将光标移到“Response[ Y ]”空白处,将光标移到左边的空白框内双击“C4”,再将光标移到“Predictor[ x ]”空白处,将光标移到左边的空白框内双击“C3”,然后再点击“Options”例如:第八步:将自动弹出对话框,再选择“display options”中的“display confidence bands”的复选框,在点击“OK”,如图所示:第九步:MINITAB 将自动运算和画图,自动显示出:第十步:复制MINITAB 中的图形:1201101009080706050400.10.0-0.1C3C 4R-Sq = 0.039Y = -2.3E-02 + 2.70E-04X95% CIRegression Regression Plot第十一步:判断结论:如果偏倚=0 的线可以落在95%的线性拟合置信范围内,线性可以接受。
MSA线性研究测量报告
MSA线性研究测量报告一、引言测量系统分析(MSA)是确保测量过程稳定、可重复和准确的一种方法。
线性研究是一种MSA方法,用于评估测量系统的线性度。
本报告旨在通过对一些测量系统进行线性研究,评估其线性度。
二、方法1.样品选择:选择一组20个样品,每个样品有不同的已知值(称作参考值)。
确保样品的值分布均匀,覆盖整个测量范围。
2.测量过程:使用待测试的测量系统对每个样品进行测量,记录测量结果。
3.数据处理:计算每个样品的测量误差,即测量结果与参考值之间的差异。
4.统计分析:将测量误差按样品进行分组,计算每组的平均值和标准差。
5.绘制散点图:将每个样品的测量误差绘制成散点图,其中x轴表示参考值,y轴表示测量误差。
6.直线回归分析:对散点图进行直线回归分析,计算回归方程的斜率和截距。
7.判断线性度:根据回归方程的斜率和截距,判断测量系统的线性度。
如果斜率接近于1且截距接近于0,则说明测量系统具有较好的线性度。
三、结果1.数据处理:计算20个样品的测量误差,并将其按样品进行分组。
计算每组的平均值和标准差。
结果如下表所示:样品编号,参考值(单位),测量误差(单位)-------,-----------,-------1,10.0,-0.12,15.5,0.23,20.0,0.04,25.5,0.35,30.0,-0.26,35.5,-0.17,40.0,0.18,45.5,-0.29,50.0,0.110,55.5,0.011,60.0,-0.112,65.5,0.213,70.0,0.114,75.5,0.315,80.0,-0.216,85.5,-0.117,90.0,-0.118,95.5,0.219,100.0,0.020,105.5,-0.2平均值:0.03标准差:0.14[散点图]3.直线回归分析:对散点图进行直线回归分析,得到回归方程为y=0.99x+0.0154.判断线性度:根据回归方程的斜率和截距,该测量系统具有较好的线性度,斜率接近于1,截距接近于0。
Msa线性分析报告
Msa线性分析报告一、引言Msa线性分析(Measurement Systems Analysis)是一种用于评估测量系统准确性和可重复性的方法。
在许多行业中,准确的测量是确保产品质量和过程控制的关键因素。
通过进行Msa线性分析,可以了解测量系统的偏差、稳定性和重复性等指标,进而帮助生产过程的改进和优化。
二、测量系统分析目的Msa线性分析的目的在于评估测量系统的能力,确定其是否能够提供准确和可靠的测量结果。
通过分析测量系统的变异性,可以判断测量误差的来源,避免产生误导性的测量结果。
具体而言,Msa线性分析可达到以下目标:1.评估测量系统的稳定性:确定测量系统的变异程度,判断其是否存在明显的漂移或不稳定的情况。
2.评估测量系统的重复性:确定测量值的重复性,即在相同条件下进行多次测量的结果是否相近。
3.评估测量系统的偏差:确定测量系统的系统性偏差,即测量结果与实际值之间的差异。
4.评估测量系统的线性:确定测量系统的线性关系,即测量结果是否与被测量对象的实际值成比例。
三、Msa线性分析方法Msa线性分析通常采用以下步骤进行:1. 收集数据首先,需要收集足够数量的测量数据,以便对测量系统进行分析。
这些数据可以来自于实际的生产环境或者实验室测试,确保数据的多样性和代表性。
2. 数据处理在收集好数据后,需要对数据进行处理,以便进行后续的分析。
常用的数据处理方法包括:•数据清洗:去除异常值和不符合实际情况的数据。
•数据平滑:采用滑动平均或其他平滑方法,消除数据中的噪声和波动。
•数据转换:对数据进行转换,以符合分析模型的要求。
3. Msa线性分析在数据处理完成后,可以进行Msa线性分析的具体步骤。
以下是常用的分析方法:a. 方差分析(ANOVA)方差分析是一种常用的统计方法,用于比较不同因素对测量系统变异性的影响。
通过方差分析,可以确定测量系统的不确定性来源,例如操作员、设备、环境等因素,进而优化测量系统。
b. 回归分析回归分析可以用来评估测量系统的线性关系。
MSA 线性分析报告
0偏倚线 ta是否小于 tb是否小于 0.5 拟合优度 或等于 是否在置 或等于 线性判定 大于0.8 tgm-2,1-a/2 tgm-2,1-a/3 0.4 信区间内 FALSE #DIV/0! #NUM! #NUM! 0.3 0.2 0.1 0 0 2 4 6 参考值 8
10
12
结论
#DIV/0!
评价人/日期
#DIV/0!
No.: 年 月 日
量具规格:
操作人:
2 偏倚 读数 偏倚 读数
3 偏倚 读数
4 偏倚 读数
5 偏倚
#DIV/0! 0 #DIV/0! 0 R2 5.84% 0
#DIV/0! 0 #DIV/0! 0
#DIV/0! 0 #DIV/0! 0
α
0.05
S 9261 ∑Yi2 #DIV/0!
ZB.W-PB-02-0006-08 (A)
测量系统分析 MSA 线性分析
量具名称/编号: 基准值 1 零件数(g) 读数 1 2 3 4 5 6 测 量 次 数 (m) 7 8 9 10 11 12 13 14 15 零件平均值 基准值 偏倚 极差 m 0 g 0 a #DIV/0! 0 #DIV/0! 0 #DIV/0! 0 b #DIV/0! 0 #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! 0 #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! 0 #DIV/0! 0 Y=aX+b
偏倚平均值 #DIV/0! 24.0692 95%置信区间上限 95%置信区间下限
∑(Xi-Xbar)2 201.9258 m
线性 (偏倚平均值) b
上限大于0 #DIV/0! 0.7 下限小于0 #DIV/0! 0.6 偏倚
Msa线性分析报告
Msa线性分析报告
1. 引言
•介绍Msa线性分析的背景和目的。
•提供读者一个整体了解本文档的概述。
2. 方法
•说明使用的数据收集方法和样本大小。
•阐述使用的Msa线性分析方法和技术。
•详细描述数据分析的流程。
3. 数据收集和准备
•描述数据收集的过程和所使用的工具和设备。
•说明数据的来源和样本的选择方法。
•阐明数据的准备过程,如数据清洗和预处理。
4. 数据分析结果
4.1 数据总体统计分析
•提供数据的基本统计信息,如均值、标准差、最大值、最小值等。
•解释数据分布的特点和变异程度。
4.2 Msa线性分析结果
•介绍Msa线性分析的目的和应用领域。
•给出所使用的Msa线性分析模型和算法。
•展示分析结果,如回归系数、拟合优度等。
•对结果进行解释和讨论。
4.3 统计显著性检验
•描述所使用的统计显著性检验方法和步骤。
•提供统计显著性检验结果。
•对结果进行解释和讨论。
4.4 准确性和精确度分析
•详细解释准确性和精确度的概念和意义。
•使用适当的指标和方法进行准确性和精确度分析。
•给出分析结果和结论。
5. 结论与建议
•总结整个Msa线性分析报告的主要内容和结果。
•提供对结果的解释和评价。
•根据分析结果,给出相应的建议和改进措施。
6. 参考文献
•列出所使用的参考文献和相关资料的引用。
以上是Msa线性分析报告的基本框架,根据具体的研究对象和数据,可适当添加或调整内容。