
工装治具流程规范
工装治具流程规范公司标准化编码 [QQX96QT-XQQB89Q8-NQQJ6Q8-MQM9N]
工装治具流程规范
申请人写申请治具单并提供相关资料
设计人接申请治具单及协商治具制作事宜
设计人绘图
是否外发
是
设计人写创建采购需求申请单
否
使用人提出申请治具
文员系统登记图纸
治具申请制作流程
采购发治具图纸给供应商 供应商报价 文员跑单 采购议价后下P/O 供应商加工制作治具 收货中心(仓库)收货 设计人验收治具 申请人签名确认领取治具 治具制作周期21天(除特殊外) 收货人领取治具 技术员取图纸并确认要求
技术员加工制作治具
外发加工治具
收货中心(仓库)收货 内部加工治具
设计人签名领收治具 设计人验收治具
治具验收流程
治具修复流程
治具验收周期2天(除特殊
设计人确认治具是NG
相关负责人确认治具是NG
分析治具NG的原因
设计人和负责人协商改善NG治具对策方案
找出相关治具制作责任人
治具NG 责任人是供应商
通知供应商以及协商治具改善
方案和完成日期
治具
治具NG 责任人是内部 技术员加工改善治具
设计人和相关人员再一次验收治具 治具修复周期2--5天(除特殊外)
设计人确认治具是否报废
治具确认可以修复
治具再一次修复
相关负责人确认治具报废
分析治具报废的原因
治具报废流程。
工装治具管理规范及流程控制
4.2 工程部: 4.2.1 依据使用部门提出的需求评估治(工)具数量; 4.2.2 治(工)具的设计制作及请购,并跟进交期; 4.2.3 申购之治(工)具/自动化设备的验收; 4.2.4 治(工)具/自动化设备的点检、维护、保养、维修和报废; 4.2.5 对作业员进行使用现场操作规则、安全注意事项和日常维护与保养等培训,并制作相 关的作业,使其操作使用标准化。
公司 LOGO
xxx 公司
工装治具管理规范及流程
文件编号 版次 页次 制订部门
3/5 工程部
5.2 治(工)具请购及制作 5.2.1 新产品导入打样或试产产品之治(工)具,在研发中心设计完成后,由研发中心填写 《请购单》请购; 5.2.2 量产产品之治(工)具请购由工程部填写《请购单》; 5.2.3 所有《请购单》均需总经办签字批准后,将设计图纸与《请购单》一并移交给采购部, 采购部对接供应商报价、议价; 5.2.4 对精度要求不高、制作工艺简单的治(工)具可由采购部购买原材料,工程部自行制 作或使用公司产品打印制作; 5.2.5 如制作高精度、制作工艺复杂的治(工)具需有采购部负责委外加工。
6.0 相关文件 无
7.0 相关表单 7.1 《治(工)具点检表》 7.2 《工装夹具制作申请单》 7.3 《请购单》 7.4 《工装、治具清单》
8.0 附件 8.1《治(工)具管理作业办法》流程图
公司 LOGO
工程部/品质 部/生产部
xxx 公司
工装治具管理规范及流程
文件编号 版次 页次 制订部门
5.5 治(工)具维修与报废 5.5.1 治(工)具的维修应由使用部门(生产部、品质部)向工程部提出申请,工程部安排 计划后进行; 5.5.2 治(工)具的一般维修由工程部负责; 5.5.3 大修应在治(工)具无法保证精度或故障频繁时才能进行,大修计划由工程部安排进 行; 5.5.4 客户提供的治(工)具需要维修时由工程部联系客户进行处理。 5.5.5 报废条件: 5.5.5.1 超过使用年限,无修理价值;
工装治具管理规范
工装治具管理规范编制:郑小兵审核:何占科批准:受控状态:持有人:1目的为对工装治具进行有效控制和管理,确保工装在设计、制作、加工、验收、保管、维护、使用以及报废处理等过程中满足产品加工质量要求,特制定本程序。
2范围适用本公司所有的工装治具的管理控制。
3职责工程部为工装治具的管理部门,负责工装治具设计、制作、验收、保养、报废、建档和维护管理等工作。
生产部为工装治具的使用部门,负责工装治具的领用、日常点检、归还等工作。
4.作业流程:4.1工装治具的设计和制作4.1.1工程部根据产品的功能和外形以及研发提供的工装图纸,选择合适的工装结构和技术参数,并提供PCB样板与工装制作公司衔接,负责完成工装治具的设计。
4.1.2工程部根据生产、维修和检验的实际需要安排工装治具的委外制作。
4.1.3委外制作工装治具需填写《设备申购单》,走相应的审批流程。
4.2测试工装治具的验收和调试4.2.1工装治具到货后,由工程部对工装治具进行首次验收并根据研发部提供的工装治具接线图纸连接内部线路,校验合格的工装治具,才可投入使用。
4.2.2为了确保检测结果的有效性和测量准确度,工装治具应在使用的工作环境下校准/调试。
4.2.3工装治具在正常使用的工作环境下校准/调试符合研发给出的技术要求的为验收合格,合格品才能纳入工装治具管理中去;对于验收不合格工装治具,由工程部负责联系供应商对不合格工装治具进行改进、更换或者退货。
4.3工装治具的管理4.3.1工装治具校验合格,工程部应进行测试工装标识、编号登记,记入《设备管理台帐》。
4.3.2测试工装的命名、编号规则:命名方式:AFT-****-** 例:AFT-0001-01»四位设备编号各类治具对应字符:434工装治具的标贴: 工装标贴范例:4.4工装治具的使用4.4.1按照工艺指导的方法正确使用工装夹具,轻拿轻放,不可以私自改装工装夹具。
4.4.2使用前先按照保养方法进行检查治具,日常点检。
检查治具管理规范

检查治具管理规范一、引言治具是指用于生产创造过程中的工装、夹具、模具等设备,对于保障生产质量和提高生产效率起着重要作用。
为了确保治具的有效管理和使用,制定本规范,以规范治具管理流程,提高治具使用效率。
二、治具管理流程1. 治具登记a. 对于新购或者自制的治具,需要进行登记。
登记内容包括治具名称、编号、规格型号、创造商、购买日期、购买价格等信息。
b. 登记时应将治具与相应的生产工序、产品进行关联,以便追踪治具的使用情况。
2. 治具领用a. 治具领用需要填写领用单,包括领用人员、领用日期、领用数量等信息。
b. 领用人员应对领用的治具进行检查,确保治具完好无损。
c. 治具领用后应及时归还,不得私自挪用或者私自借用。
3. 治具使用a. 使用治具的操作人员应经过培训,熟悉操作规程并遵守相关安全操作规定。
b. 使用过程中发现治具损坏或者存在问题应即将上报,并住手使用。
c. 治具使用完毕后应进行清洁、维护和保养,确保下次使用时处于良好状态。
4. 治具维修a. 发现治具损坏或者存在问题时,应及时上报维修部门,并填写维修申请单。
b. 维修部门应及时处理维修申请,并按照维修流程进行维修。
c. 维修完成后,维修部门应进行验收,并更新治具的状态和维修记录。
5. 治具报废a. 治具达到使用寿命或者无法继续修复时,应进行报废处理。
b. 报废治具应进行标识,并填写报废申请单。
c. 报废治具的处理方式可以是销毁、回收或者其他合适的方式,具体根据治具的材质和特性来决定。
6. 治具盘点a. 定期进行治具盘点,核对治具库存和实际使用情况。
b. 盘点时应对治具进行检查,确保治具的完好性和准确性。
c. 盘点结果应进行记录和统计,发现异常情况应及时处理。
三、治具管理的注意事项1. 治具管理人员应具备相关的专业知识和技能,能够对治具进行有效的管理和维护。
2. 治具管理人员应制定相应的管理制度和操作规程,并进行培训和宣传,确保治具管理规范得以落实。
工装治具管理规定流程
工装治具管理规定流程工装治具是指在生产过程中用于夹持、定位、测量和检查产品的专用工具。
为了提高生产效率和产品质量,需要对工装治具进行管理。
以下是一份关于工装治具管理的规定流程,以确保工装治具的有效使用和维护。
一、工装治具管理的目的和范围1.目的:规范工装治具的使用和维护,提高生产效率和产品质量。
2.范围:适用于所有需要使用工装治具的生产线。
二、工装治具库存管理1.建立工装治具清单:建立一份工装治具清单,包括治具名称、编号、规格、状态等信息。
2.定期盘点:定期对工装治具进行盘点,确保库存准确性。
三、工装治具使用流程1.工装治具申请:生产线负责人根据需要填写工装治具申请单,并提交给工装治具管理员。
2.审批工装治具申请:工装治具管理员对申请进行审批,审批通过后才能领取工装治具。
3.领取工装治具:领取工装治具时,需要填写领用登记表,并由领用人员签字确认。
4.使用工装治具:严格按照工装治具使用说明进行使用,不得私自改动或调整。
5.归还工装治具:生产完成后,及时归还工装治具,并填写归还登记表。
6.工装治具维护:使用中发现工装治具损坏或失效,需要及时报修或更换。
四、工装治具维护与保养1.日常保养:每日对工装治具进行检查和清洁,保持良好的工作状态。
2.周期性维护:按照工装治具的使用频率和要求,制定维护计划,并进行周期性的维护和检修。
3.维修记录:对工装治具的维修情况进行记录,包括维修时间、维修内容和维修人员等信息。
五、工装治具报废处理1.报废判定:工装治具管理员对损坏或失效的工装治具进行评估,确定是否报废。
2.报废记录:将报废的工装治具进行登记,包括报废原因和报废日期等信息。
3.报废处理:对报废的工装治具进行处理,包括销毁、回收或重新加工等方式。
六、培训和考核1.培训:对使用工装治具的员工进行培训,包括工装治具的正确使用方法和维护保养等知识。
2.考核:定期对员工进行考核,考核内容包括工装治具使用的规范性和维护保养的情况。
工装夹治具管理程序
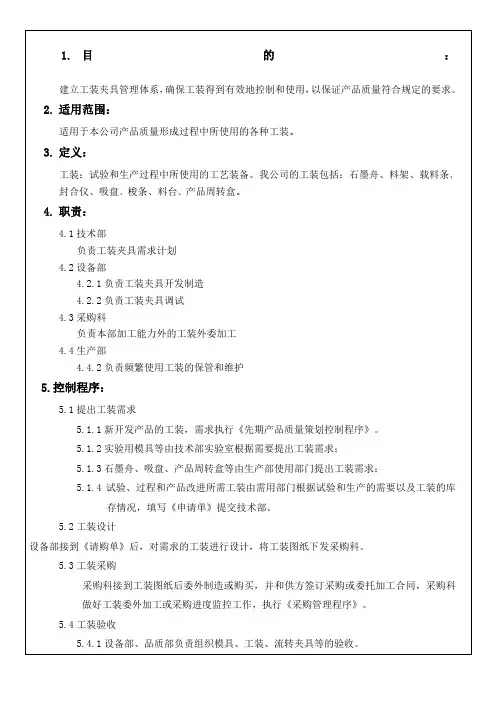
1.目的:建立工装夹具管理体系,确保工装得到有效地控制和使用,以保证产品质量符合规定的要求。
2.适用范围:适用于本公司产品质量形成过程中所使用的各种工装。
3.定义:工装:试验和生产过程中所使用的工艺装备。
我公司的工装包括:石墨舟、料架、载料条、封合仪、吸盘、梭条、料台、产品周转盒。
4.职责:4.1技术部负责工装夹具需求计划4.2设备部4.2.1负责工装夹具开发制造4.2.2负责工装夹具调试4.3采购科负责本部加工能力外的工装外委加工4.4生产部4.4.2负责频繁使用工装的保管和维护5.控制程序:5.1提出工装需求5.1.1新开发产品的工装,需求执行《先期产品质量策划控制程序》。
5.1.2实验用模具等由技术部实验室根据需要提出工装需求;5.1.3石墨舟、吸盘、产品周转盒等由生产部使用部门提出工装需求;5.1.4试验、过程和产品改进所需工装由需用部门根据试验和生产的需要以及工装的库存情况,填写《申请单》提交技术部。
5.2工装设计设备部接到《请购单》后,对需求的工装进行设计,将工装图纸下发采购科。
5.3工装采购采购科接到工装图纸后委外制造或购买,并和供方签订采购或委托加工合同,采购科做好工装委外加工或采购进度监控工作,执行《采购管理程序》。
5.4工装验收5.4.1设备部、品质部负责组织模具、工装、流转夹具等的验收。
5.4.2外观、尺寸检测:委外制作、购买的工装,采购科向品质部报检。
品质部按照图纸进行检测,尺寸检测合格后,再进行使用验证。
5.4.3使用验证(针对产品的专用工装):除对工装本身进行尺寸、外观检测外,还需对工装进行使用验证,验证结果合格,通知模具库办理入库登记。
产品专用模具、工装、产品周转盒等由设备部试模,样件和“委托书”一起送品质部检测,品质部检验员将检测结果填入《尺寸检测报告》,反馈产品设计工程师,检测合格的由产品设计工程师填写《试生产启动检查表?通知》,启动试生产执行《试生产管理规定》;不合格的由设备部重新调试或采购科委外修模或重新加工模具。
IATF16949工装治具管理程序
文件制修订记录
1.0目的
旨在规范公司内治具制作、使用、保养、报废管理的统一性,确实执行保养管理,确保检治具精度,并延长其使用时间。
2.0范围
凡用于公司内产品或来料检验用,与质量有关的检具、量测辅助治具及相关之组装辅助治具皆适用之。
3.0权责
3.1技术部
3.1.1负责工装治具的设计构思(必要时可委请外协协助绘图)和编号管理。
3.1.2负责检/治具完成时的初次确认及适用性判定,最终由工程生技组认定后生效。
3.1.3检/治具检验不合原图纸规格,但工装治具功能合格,可维修后经工程生技组确认,最终由工程技术主管确认后生效。
3.2使用单位
3.2.1必须做好工装治具的保管、保养之责,以使工装治具发挥最高性能及准确性。
3.2.2发现使用工装治具有精度疑虑时,要负责随时提报生技技术组确认,以确保准确性。
3.2.3有自行设计检/治具时,亦必须将设计图送生技组确认登记后制作。
3.2.4生技技术员负责工装治具的收发管理。
3.3外协加工厂:负责工装治具承制或再委外加工的进度管理(必要时可委请外协协助绘图)。
4.0定义
4.1检测工装治具:依规格上下限所制作之简易量具,只判定工件之良否限度
以代替繁杂的仪器操作及节省量测时间,一般较适用在量产中的质量检验或全检,对初期模具检验则不适用。
4.2生产辅助治具:用于量测中的辅助工具或组装用的辅助治具。
5.0流程图:无。
6.0程序内容:
见下页。
无
8.0相关表格。
工装治具管理规定流程
新产品导入.工程技术部下试产单后,工程技术部负责跟踪产品所需使用治具回司日期以免影响试产.
量产过程中现场生产人员/现场管理人员可以根据实际生产需要提出数量添置/制成改善采购申请.
5.2.2工装治具由采购部负责采购,特殊治具需要图纸定制工程技术部协助出图纸.
5.3工装、治具的验收
5.3.1工装、治具由工程技术部与夹具管理员验收及进行测试.
5.3.2工装、治具验收的同时,要清点附件技术资料和维修配件、填写设备夹具验收/移交单.
将验收文件和相关技术资料归档案室,维修配件由夹具管理员保管.
所有的申请必须填写物品申购单,申请单须注明工装、治具名称、规格、用途和数量要求,对自行设计的工装、治具须有使用要求说明.
5.1.2批准:经审核后的申请单交总经理批准,只有经总经理批准的申请单方可进入定制、采购程序.
5.2定制、采购
.1工装、治具的定制、采购,采购对象供应商应在公司合格供应商名单中选择.
5.7工装、设备维修
5.7.1工装、治具的维修应由生产人员提出申请,工装、治具的一般维修由夹具管理员负责..
5.7.2大修应在工装、治具无法保证精度或故障频繁时,才能大修,大修计划由夹具管理员根据订单情况安排进行.
5.8工装、设备的报废
5.8.1报废条件
超过使用年限,无修理价值.
加工精度无法修复.
耗能大.
7.5标准由总经办考核小组文件规范公司工装夹负责检查,结合每年一次的清查,编制检查报告.
7.6总经理负责检查报告的考核.
工装治具管理制度
工装治具管理制度关键信息项:1、工装治具的定义与分类2、工装治具的采购流程3、工装治具的验收标准4、工装治具的编号与登记5、工装治具的使用规范6、工装治具的维护与保养7、工装治具的维修流程8、工装治具的报废处理9、工装治具的库存管理10、工装治具管理的责任划分1、目的为了加强工装治具的管理,确保工装治具的正常使用和有效维护,提高生产效率和产品质量,特制定本制度。
11 适用范围本制度适用于公司内所有工装治具的管理。
2、工装治具的定义与分类21 工装治具是指在生产过程中用于辅助生产、提高生产效率、保证产品质量的工具、夹具、量具等。
211 按用途可分为加工工装、装配工装、检测工装等。
212 按使用频率可分为常用工装、不常用工装。
3、工装治具的采购流程31 需求部门提出工装治具采购申请,填写《工装治具采购申请表》,注明工装治具的名称、规格、数量、用途、技术要求等。
311 采购部门根据采购申请,进行市场调研,选择合适的供应商,并签订采购合同。
312 采购的工装治具到货后,由采购部门通知需求部门和品质部门进行验收。
4、工装治具的验收标准41 工装治具的外观应无明显缺陷,如划痕、变形、锈蚀等。
411 工装治具的尺寸、精度应符合技术要求。
412 工装治具的功能应正常,能够满足生产需求。
5、工装治具的编号与登记51 新采购或自制的工装治具,由设备管理部门进行统一编号,并建立《工装治具台账》。
511 编号应具有唯一性,便于识别和管理。
512 《工装治具台账》应包括工装治具的编号、名称、规格、数量、制造日期、使用部门等信息。
6、工装治具的使用规范61 使用部门应根据工装治具的操作规程进行使用,严禁违规操作。
611 使用者在使用前应检查工装治具是否完好,如有异常应及时报告。
612 工装治具使用完毕后,应及时清理、保养,并妥善存放。
7、工装治具的维护与保养71 使用部门负责工装治具的日常维护与保养,定期进行清洁、润滑、紧固等工作。
工装流程和注意事项
工装流程和注意事项工装是指在制造业中生产现代机械设备的一种装置,它是把多种零部件组装成成品的过程。
它是一个复杂的系统,由多种协调协作的设备和工序组成。
下面介绍一下工装的流程和注意事项。
一、工装流程1.系统设计:在开始工装之前,首先需要进行系统设计,把机械装置的结构和功能定义出来,并进行完善的设计评审,以确保设计的合理性和可执行性。
2.零件报批:在系统设计完成之后,需要将所有的零件分类统计,把每个零件的规格参数报批给相关部门,经过审查后,零件方可投入工装。
3.装配工艺:根据系统设计,制定装配工艺,并编制装配工艺文件,确定装配标准和工艺流程,以确保装配精度和质量。
4.装配实施:根据装配工艺文件,按照规定的工艺流程进行装配,实施者需要根据组装图纸和装配工艺文件,按照规定的工艺流程进行装配,期间要加强监督管理,以确保装配质量和精度。
5.质检:装配完成后,需要进行质量检查,检查装配是否满足设计要求,以确保设备的正常运行。
二、工装注意事项1.安全注意事项:在工装过程中,必须遵守安全操作规程,按照规定使用安全工具,并经常检查有无安全隐患,以确保安全生产。
2.装配注意事项:在装配过程中,必须使用正确的工具和材料,严格按照装配要求进行装配,不得进行更改或私自擅自修改,以确保装配质量和精度。
3.质量检查:在装配完成后,必须进行质量检查,检查装配是否符合设计要求,以确保设备的正常运行。
4.维护保养:维修保养是长期稳定使用设备的关键,因此,在工装完成后,必须定期维护保养设备,以确保机器的正常运行。
以上就是关于工装流程和注意事项的介绍,希望对大家有所帮助。
在工装过程中,必须加强安全意识,严格按照要求进行装配,并定期维护保养,以确保设备的正常运行。
工装治具的设计与制作及管控标准流程
工装治具旳设计与制作及管控流程1 目旳将工装治具用于生产助定位作业,使生产之工序顺畅,避免制程之问题发生,保证生产顺利,提高生产效率,从而满足客户旳品质规定,且达到公司旳质量目旳。
2 合用范畴合用于建荣公司生产之制程。
3 治具设计旳工作及注意事项3.1 明确理解工艺规程及产品效果图而设计治具之目旳,应明确产品旳生产性,根据设计筹划、工艺规程和产品图纸进行设计。
务必注明产品旳零件号、工件穴号、治具名称、制造旳数量、要用旳型号和规格以及其他特殊阐明。
根据工艺规程可以理解工件旳定位基准和夹紧面、本工序具体旳加工规定、原始尺寸及技术条件和公差、加工余量、定位基准旳精度和光洁度、工件旳材料硬度和解决、以及表面解决旳状况等。
务必理解各工序之间旳互相关系,如在本工序之前旳有关表面旳尺寸和光洁度等。
根据产品图纸可以理解工件旳全貌及尺寸,各个表面化旳尺寸精度、光洁度及技术条件、检查工艺规程所规定旳规定与否对旳合理,确认治具状态。
3.2 拟定设计方案就是根据生产性,所用旳设备,工件旳技术规定和使用规定,来拟定治具旳构造型式。
在考虑设计方案时,一般应根据下列规定:1)拟定定位方式,涉及拟定定位之工件旳构造及工件排位/排模之间距(一般来说,定位基准是工艺人员按产品之工艺规定指定旳,必须注意治具上旳产品在喷漆过程中要喷到油漆,但喷漆人员和治具旳设计人员共同检讨提出好旳意见)。
2)拟定夹紧力旳方向和作用点。
3)拟定动力来源.4)拟定单件夹紧还是多件夹紧。
5)拟定单工位还是多工位。
6)根据上述几点方案,选择合适旳夹紧装置和构造。
4 定位基准旳选择4.1、在定位时,每个工件在治具中旳位置是不拟定旳,对同一批工件来说,各件旳位置也将是不一致旳。
工件位置旳这种不拟定性,工件有几种自由度,沿坐标轴旳移动自由度和绕坐标轴旳转动自由度。
未定位前旳工件是自由体,因此,为了使工件在治具中有一种对旳位置,必须对影响工件加工表面位置精度旳自由度加以限制。