
FANUC存储卡又称CF卡的使用
储卡(又称C F卡)的使用使用CF卡可以存储系统参数,梯形图以及程序等。
对于我们维修中常用重装系统参数来解除一些系统故障。
此外,我们也应该备份一下系统参数,万一机床损坏后,为恢复机床性能,应重装系统参数。
一个卡和架。
卡一般用金士顿(KINGSTON)的CF卡。
现在256MB,512MB,1GB,架和笔记本电脑上用的卡的架是一致的,通常在电脑市场上都可以买到。
架约30元左右。
卡多在100元以内。
个概念:中存储系统参数,加工程序,各种补偿值。
系统FROM中存储了梯形图,宏执行程序。
ELETE键只清除SRAM中的参数,不清除FROM中的梯形图和宏执行程序部分。
备份:时作的备份,全部数据是以机器码的形式存放,不能在计算机中打开,但是可以作为一个文件保存。
作步骤:1.按住显示屏幕下最右边两个软键,同时上电(NCON)2.触摸屏没软键,按住字母6,7进入画面TALOADINGTACHECKTADELDTETASAVESAVERDFILEDELETERDFORMAT解释:1.由存储卡将数据加载到FROM中FROM的文件FROM的文件ROM文件保存到存储卡中的数据备份和回装除存储卡的数据式化45项系统参数操作第五项或DOWN软键选择第五项,按(SELECT)选择操作软键,显示如下画面CKUPN]UP(CNC→MEMORYCARD)RAM(MEMORYCARD→CNC)ES][NO][UP][DOWN]N]键移光标到1,备份,将系统参数保存储到CF卡,按[SELECT]选择[YES]或[NO],[YES]为执行,[NO]为放弃。
,回装由CF卡→CNC,将参数回装系统再选择[YES]或[NO],进行执行回装或放弃。
想好了再按,以免出错!主画面END后,系统继续加载,正常开机。
名字的存储卡上的文件名是由装在CNC上的SRAM的容量大小来决定的,由系统自动定义,后缀为(flashdatabackup)FDB_0A.FDB表示文件容量为1M,A表示第1个文件,B,C,D,E分别表示第2,3,4,5个文件梯形图﹑宏执行程序UP/DOWN)到第四项4SYSTEMDATASAVE,按[SELECT]键出现18个项目:1.NCBASIC(10)2.OPRMINF(1)3.PSOB408A(8)4.PS1B408A(4)5.PS2B408A(4)6.GRAPH(10)7.EIH2EMB(8)8.PMM(1)9.DGB5SRVO(2)10.NC1OPTN(8)11.NC2OPTN(8)12.NC3OPTN(8)13.NC4OPTN(8)14.NC5OPTN(8)15.NC2BSIC(8)16.NC3BSIC(8)7.MINFO(1)8.PMC-SB(2)ND到第一项,按[SELECT]键之后,再按[YES],开始存取,这时存取项会闪烁,停止闪烁后,再按一次[SELECT]键,这才完成保存动作。
作将每项都存入CF卡中回装FROM中文件1.移动光标到第一项(1.SYSTEMDATALOADING)2.再按[SELECT],进入选择画面,将存储卡中的每一项都加载到FROM中。
份即为备份某一种特定类型的数据,如参数,程序,补偿值等,并且可以在计算机上打开。
通道:参数][程序][补偿值][宏变量]是通过SYSTEM中的ALLI/O通道输出][程序]是通过PMC中的I/O通道输出来备份的。
两者路径不一致,一个是系统的I/O通道,一个是PMC的I/O通道。
系统数据输入输出操作备份,一定要将I/O通道设为4。
有如下两种方式:数20设为4T软键RITE=1(0:DISABLE1:ENABLE)0:OFF1:ON)1(0:EIA1:ISO)0(0:MM1:INCH)=4(0-3:CHANNELNO)=0(0:OFF1:NO)=0(0:NOCNV1:F15)OP=0(0:PROGRAMNO)OP=0(0:SEQUENCENO)NEL在I/O通道中选择4一样的,在一处改为4,另一处也变为4传输参数(PARA)步骤:模式开关切换到EDIT模式操作面板上(SYSTEM)键软键(参数)再按(◣)软键软键(操作)[EXEC],再扩展(◣)软键择(READ)(资料从CF卡传输到CNC控制器),档案名必须为●DAT (PUNCH)(资料从CNC控制器传输至CF卡)LL)软键,再按(EXEC)软键即开始传输传输间距(PITCH)步骤:模式开关切至EDIT模式操作面板上(SYSTEM)键再按(◣)软键软键(间补)软键(操作),再按(◣)软键择READ(资料从CF卡传输至CNC控制器)PUNCH(资料从CNC控制器传输到CF卡)XEC)软键即开始传输输程序(PROGRAM)步骤模式开关切到EDIT模式二.按操作面板上(PROGRAM)软键,按软键(◣)软键(CARD),按(操作)软键四.按软键(READ),输入0XXXX(程序名)键(PUNCH),输入0XXXX(程序名)XEC)软键即开始传输。
输PMC步骤(WRITE备份,READ回装)MC梯形图从CF卡回装到CNC一.操作面板上(SYSTEM)软键,再按(PMC)软键二.按(PMCPRM)软键,再按(SETING)软键三.按操作面板上(PAGE)键设定PROGRAMENABLE=1,程序可编辑四.模式开关转到EDIT(编辑模式)五.按操作面板(SYSTEM),再按(PMC)软键六.按(◣)扩展软键,按软键(I/O),即可传输①DEVICE=M-CARDFUNCTION=READ(资料从CF卡传输到CNC)DATAKIND=O=XX(程序号)程序后按(EXEC)②传输完毕,须将PLC程序写入FROM中,否则断电后,会消失,必须存到FROM中。
DEVICE=F-ROMFUNCTION=WRITEDATAKIND=LADDER③按(◢)再按软键(RUN),执行梯形图,使梯形图运行。
PMC梯形图备份到CF卡一,二,三,四,五,六步骤相同(α)DEVICE=M-CARDFUNCTION=WRITE(梯图从CNC写到CF卡中)DATAKIND=LADDERFILENO=@PMC-RA.000(梯图名@可用#代替)按软键(EXEC)即可PMC参数备份到CF卡)DEVICE=M-CARDION=WRITE(梯图参数从CNC写到CF卡中)IND=PARAMO=@PMC-RA.PRM键(EXEC)即开始传输,将参数输到CF卡PMC参数从CF卡写到CNC中(α)DEVICE=M-CARDFUNCTION=RENDDATAKIND=FILENO=@PMC-RAPRM按软键(EXEC)将参数传输到CNC中.使用CF卡进行在线加工参数20设定为4(等同设定画面I/O=4)138#7设为1,使存储卡在线加工有效统在DNC方式下,按下软键(PROGRAM)展软键(◣),出现如下画面ERATION(M-CARD)NOFILENAMESIIEDATA0001O0111837606-12-230002O0004187006-12-240003O00053852606-12-240004O000630827806-12-24HOSTCONECTDNC-CD(操作)按下[DNC-CD]软键三.选择想要执行的DNC文件,如O0004文件,输入2,按下右下脚[DNC-ST],此时文件变成O0004即选择了相关的文件。
DNCOPERATION(M-CARD)DNCFILENAME:O0005[DNC-ST]四.按下循环启动键,即可使用O0004程序进行DNC加工。
使用注意事项:CF插上即报警,不能被系统承认接受,请在电脑上以FAT格式格式化,不要用FAT32格式化,会损坏卡.统数据备份和回装应在返回参考点状态下进行。
特别是机床以绝对位置无档块方式下回零方式,备份时间长,换刀点,主轴定向,刀号等都会有变化,应重整刀具,重调换刀点,主轴变向角度。
ADDER-Ⅲ的使用方法:ADDERⅢ是梯形图开发软件,具有WINDOW操作的一些特点DER-Ⅲ软件的主要功能入,输出,显示,编辑PMC顺序程序控及调试PMC程序定和显示PMC参数行和停止PMC程序入和输出PMC程序PMC程序写入CNC系统FROM中印PMC程序TLADDER-Ⅲ的工作方式线方式PMC不通信的方式下编辑程序,包括顺序程序的制作和编辑,传送,打印。
FANUC16/18/21/OiA只能在离线方式下实现PMC的传送。
线方式C通信的同时进行程序的编辑和监视。
包括顺序程序的监视,在线编辑,诊断功能(信号状态显示,扫描,报警显示),写入FROM中。
-16i/18i/21i/OiB/OiC即可在离线工作方式下传送PMC也可以在线方式下传送PMCTLADDER-Ⅲ的使用方法建一个PMC程序软件,在NEW中新建一个文件名,与系统相同的PMC类型,按[确定]输形式的确定工具菜单(TOOL)来确定传输形式,统PMC传送给计算机,选择LOAD算机传送给系统PMC,选择STORE作方式的确定方式传输选择I/OBY“I/O”KEYOPERATION方式传输选择I/OBYMONIT-ONLINEFUNOTION程序装载方式的确定的PMC程序装载到计算机中,选择LOADFROMPMC 机中的PMC程序装载到系统中,选择STORETOPMC 传输程序的确定输PMC梯形图程序时,选择LADDER传输PMC梯形图和C语言时,选择ALL通信协议的设定定通信端口(PORT),选择COM1,要求计算机要有COM口的波特率(BAUD-RATE),要与系统的设置一致偶校验(PARITY)(NONE)止位(STOP-BIT)选择2,发那科为2位停止位选择内容的确定容确定是检查传输内容是否正确括LADDER-Ⅲ的工作方式(TRANSFER),传输方向(DIRECTION)输内容(CONTENT)的确定果处理内容不符合要求,可通过(上一步)按钮重新确定。
如果处理内容符合要求,则按[完成],此时即可进行PMC程序的传输,此后要去操纵设备,对数控系统做出一些设置。
PMC程序传输结束时,将会出现传输成功(TRANSFERENDED)对话框,[确定]按钮,完成对PMC程序的传输。
上是对计算机侧FAPTLADDERⅢ的设定,为保证传输成功,还要对数控系统进行相关设定。
C-16/18/21/OiA系统的PMC程序传输。
PMC程序传输参数的设定且钥匙处于打开状态SYSTEM→软键PMC→系统扩展键→软键I/O→系统扩展键→[SPEED]出现波特率(BAUDRATE)设定为3,传输的波特率为9600,与计算机中一致奇偶校验位(PARITYBIT):设为0,不进行奇偶校验位检查停止位(STOPBIT)设为1,传输的停止位为2位。
FUC系统中CF卡的使用精编版
F U C系统中C F卡的使用公司内部编号:(GOOD-TMMT-MMUT-UUPTY-UUYY-DTTI-FANUC数控系统Compact flash card (CF存储卡)的选用和详细操作步骤1. 前言: Compact flash card (CF 卡) 可以当作FANUC控制器的数据服务器储存空间。
而且,当插在FANUC控制器的PCMCIA 接口上可以当作备份数据用的记忆卡(IC 卡)。
2. 组成:如果使用桌上型计算机请选配CF 卡、CF转接槽及USB型式的CF卡片阅读机。
如果使用笔记型计算机请选配CF 卡、CF转接槽(但要确认你的笔记型计算机是否支持PCMCIA 接口)。
CF 卡、CF转接槽 USB型式的CF卡片阅读机3. 兼容的控制器:控制器厂商控制器型式数据服务器/网络接口发那科 0i-MB 数据服务器(ATA flash 型式)21i-MB 数据服务器(ATA flash 型式)18i-MB 数据服务器(ATA flash 型式)4. 规格:4.1 使用TYPE II 接口。
4.2 不需要备份电池。
4.3 需格式化成FAT 格式。
4.4 目前支持的容量为128MB、256MB、512MB、1GB、,2GB等。
5. 注意事项:5.1 CF 卡如果初次使用请事先格式化。
5.2 抽取或安装CF卡请先关闭控制器电源避免CF卡损坏。
5.3 不要在格式化或数据存取的过程中关闭控制器电源避免CF卡损坏。
【产品名称】FANUC存储卡【产品容量】标配512M【产品组成】CF卡、CF卡转接板、CF卡专用usb型读卡器【产品概述】Compact flash card (CF卡)可以当作FANUC制器的数据服务器储存空间。
而且,当插在FANUC控制器的PCMCIA接口上可以当作备份数据用的记忆卡(IC卡)。
目前在FANUC数控系统中,均提供PCMCIA插槽,通过PCMCIA插槽可以很方便的对系统数据进行备份。
FANUC系统中CF卡的使用审批稿
F A N U C系统中C F卡的使用YKK standardization office【 YKK5AB- YKK08- YKK2C- YKK18】FANUC数控系统Compact flash card (CF存储卡)的选用和详细操作步骤1.前言: Compact flash card (CF 卡) 可以当作FANUC控制器的数据服务器储存空间。
而且,当插在FANUC控制器的PCMCIA 接口上可以当作备份数据用的记忆卡(IC 卡)。
2.组成:如果使用桌上型计算机请选配CF 卡、CF转接槽及USB型式的CF 卡片阅读机。
如果使用笔记型计算机请选配CF 卡、CF转接槽(但要确认你的笔记型计算机是否支持PCMCIA 接口)。
CF 卡、CF转接槽 USB型式的CF卡片阅读机3.兼容的控制器:控制器厂商控制器型式数据服务器/网络接口发那科0i-MB 数据服务器(ATA flash 型式)21i-MB 数据服务器(ATA flash 型式)18i-MB 数据服务器(ATA flash 型式)4. 规格:使用TYPE II 接口。
不需要备份电池。
需格式化成FAT 格式。
目前支持的容量为128MB、256MB、512MB、1GB、,2GB等。
5. 注意事项:CF 卡如果初次使用请事先格式化。
抽取或安装CF卡请先关闭控制器电源避免CF卡损坏。
不要在格式化或数据存取的过程中关闭控制器电源避免CF卡损坏。
?【产品名称】FANUC存储卡【产品容量】标配512M【产品组成】CF卡、CF卡转接板、CF卡专用usb型读卡器【产品概述】Compact flash card (CF卡)可以当作FANUC制器的数据服务器储存空间。
而且,当插在FANUC控制器的PCMCIA接口上可以当作备份数据用的记忆卡(IC卡)。
目前在FANUC数控系统中,均提供PCMCIA插槽,通过PCMCIA插槽可以很方便的对系统数据进行备份。
由于PCMCIA插槽位于显示器的左侧,所以使用起来更加方便。
FANUC加工中心U盘CF卡机床数据线三种方法传程序
一、FANUC加工中心U盘CF卡机床数据线三种方法传程
序
1.四种通道:在MDI模式——OFFSET—设定一-I/O通道
0 9600
1:电脑连线(19200)
4 : CF 卡
17: U 盘
2.CF卡和U盘传程序:
在EDIT编辑模式——PROG—-列表一操作-■设备一一M 卡(或U盘)---- F输入-一键入要选择程序的排列顺序号(如:
4)--一点F设定-一-键入新建的程序名(如:5020)一一点0
设定-一执行-一-切换到程序自动模式一一看到了调入的程序;
3.CF卡在线加工传输(程序较大,超过512KB):
在RMD连线模式-一PROG-一列表一操作——设备——M卡——
键入要选择程序的顺序号(如:2)---按DNC--- 按绿色循环
启动键---点PROG查看运行的程序
4.机床数据线在线传输加工:
在RMT连线模式-一-先按绿色启动键预接受(注意此时的进给
倍率和快速移动倍率都调到0%,预防突然动作)-一用CIMCOEDIT.
EXE传输软件一-打开程序-一机床通讯一-发送-一然后逐渐调
大进给倍率。
1.注意:在RMT连线模式也可以启用单段加工功能,在按到M6T1
换刀指令时要多按几次绿色启动键才能循环过去,因为换刀
是一个复合指令,它内部其实有好几段程序。
2.注意:在CIMCOEDIT. EXE软件一-DXC设置一-设置S——波特率
19200 (不同的机
床波特率不一样,要设置的和机床的一样)。
fanuc存储卡又称cf卡)的使用

存储卡(又称CF卡)的使用使用CF卡可以存储系统参数,梯形图以及程序等。
对于我们维修中常用重装系统参数来解除一些系统故障。
此外,我们也应该备份一下系统参数,万一机床损坏后,为恢复机床性能,应重装系统参数。
CF卡分为一个卡和架。
卡一般用金士顿(KINGSTON)的CF卡。
现在256MB,512MB ,1GB,架和笔记本电脑上用的卡的架是一致的,通常在电脑市场上都可以买到。
架约30元左右。
卡多在100元以内。
强调一个概念:系统SRAM中存储系统参数,加工程序,各种补偿值。
系统FROM中存储了梯形图,宏执行程序。
按RESET+DELETE键只清除SRAM中的参数,不清除FROM中的梯形图和宏执行程序部分。
系列备份:在系统上电时作的备份,全部数据是以机器码的形式存放,不能在计算机中打开,但是可以作为一个文件保存。
操作步骤:1.按住显示屏幕下最右边两个软键,同时上电(NC ON)2.触摸屏没软键,按住字母6,7 进入画面显示如下:①SYSTEM DATA LOADING②SYSTEM DATA CHECK③SYSTEM DATA DELDTE④SYSTEM DATA SAVE⑤SRAM DATE SAVE⑥MEMORY CARD FILE DELETE⑦MEMORY CARD FORMAT10 END解释:1.由存储卡将数据加载到FROM中2.检查系统FROM的文件3.删除系统FROM的文件4.系统中FROM文件保存到存储卡中5.SRAM中的数据备份和回装6.检查和删除存储卡的数据7.存储卡格式化我们常用1 4 5项SRAM 备份系统参数操作第五项按软键UP或DOWN软键选择第五项,按(SELECT)选择操作软键,显示如下画面SRAM DATA BACKUP[BOARD:MAIN]1.SRAM BACKUP (CNC→MEMORY CARD)2.RESTORE SRAM (MEMORY CARD→CNC)END[SELECT] [YES] [NO] [UP] [DOWN]用[UP][DOWN]键移光标到1,备份,将系统参数保存储到CF卡,按[SELECT]选择[YES]或[NO],[YES]为执行,[NO]为放弃。
FANUC程序CF传输及DNC操作说明

FANUC程序CF卡传输及DNC操作说明
一、相关参数设定
参数号参数内容说明设定值备注
P0020I/O设备输入接口号4外部CF卡接口
P0138#7从CF卡进行DNC运行有效1
二、运用CF卡进行程序传输操作说明
1、传输程序格式要求
①程序文件名不能以"O9000-O9999"进行命名;且文件名格式可为“字母O+数字”,文件
名不得包含有其他字符或空格。
②程序内容开头和结尾必须加“%”符号,例如:
%
O0123;
G00G90G54X0Y0Z50.;
............
M30;
%
③程序文件后缀名可以不要或者用“.NC”。
2、CF卡程序传输操作说明
①选择“编辑”模式,进入程序“列表”,点击“操作”,选择“设备”进入,点选“CF
卡”选项,此时画面会显示出现CF卡内存放的所有程序文件;
②程序传输方式分为:F输入;N输入,分别为“顺序号传输”和“文件名传输”两种方
式选择任一项均可。
③若要在传输中变更程序文件名,可在F输入或N输入功能选项中,设置“O设定”来实
现文件名的更改。
三、运用CF卡进行DNC加工操作说明
①查看P0138#7位参数是否设置为“1”,开放DNC加工操作功能;
②选择“连线”模式(DNC),在程序列表中,选择CF卡存储介质;
③选择输入要进行DNC加工程序前面的排列序号,然后选择按下“DNC”软体键,程序
登陆成功,接下来按“循环启动”键即可实现DNC加工(CF卡介质)。
整理:赵海军
2010-6-17。
FANUCiMC与MD系统CF卡传输程序图解步骤
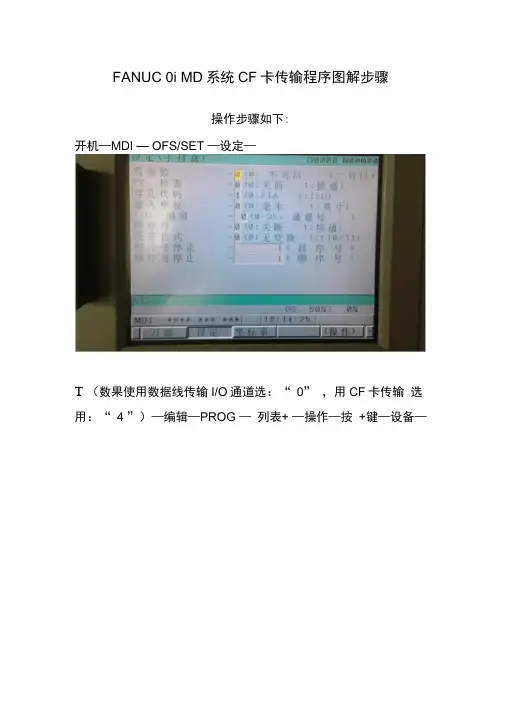
FANUC 0i MD系统CF卡传输程序图解步骤操作步骤如下:开机—MDI — OFS/SET —设定—T (数果使用数据线传输I/O通道选:“ 0” ,用CF卡传输选用:“ 4 ”)—编辑—PROG —列表+ —操作—按+键—设备—(“ CNCMEM ”为系统内存,“ M-卡”为CF卡存)—!I.CUT\p CUT 0 1113,CNC.1 , J U uL |C 1I1CUT』105O 1113.TXT 0^0601115.CUT W007011L6.CMC W0B80111 &CUT输入-F NO.=(需要传输到系统的文件序号)O NO.=(传输到系统保存的程序号,如果不设定安CF 卡存的程序名保存)例如要把0001号O1111.CUT 文件传到系统应该是T输入0001按“F设定”按建-(设定保存的程序名为0100 )输入100 —按“ O设定”按建按—执行。
FANUC 0i MC 系统CF 卡传输程序图解步骤操作步骤如下:开机T MDI T OFS/SET T(数果使用数据线传输I/O 通道选:“ 0” ,用CF卡传输。
3位道式止止H 単頻号格停停=m w :彳可 -0 (ft :OFF 1 :可 I :ON) =1 : INCIO =1 <0: M < I : H ] «z - If 程序+ - [ ON : 1 ) - - [OFF:选用:“4 ”0 <0 :不tCO : OF 1 1(M U- 1 A0 < 0:MMCONTRASTJ Q£1.0] F : 0 I )I 01%)(齬人)T编辑T PROG TgtlFp按向右箭头按键TCARD —操作—F READ —-F NO.=(需要传输到系统的文件序号)O NO.=(传输到系统保存的程序号,如果不设定安CF 卡存的程序名保存)例如要把0001号O1111.CUT 文件传到系统应该是T输入0001按“F设定”按建-(设定保存的程序名为0100 )输入100 —按“ O设定”按建按—执行。
CF卡在FANUC 0i中进行数据传输的方法
CF卡在FANUC 0i中进行数据传输的方法摘要:论述了cf卡的使用。
cf卡可以进行程序的传输(将卡上的程序传输到cnc系统上和将cnc系统上的程序传输到卡上),可以备份和传输系统参数、刀补、梯形图等,还可实现数控机床系统参数的备份、恢复及dnc在线加工。
关键词:cf卡数据传输在线加工compact flash card (cf卡)可以当作fanuc制器的数据服务器储存空间。
而且,当插在fanuc控制器的pcmcia接口上可以当作备份数据用的记忆卡(ic卡)。
目前在fanuc数控系统中,均提供pcmcia插槽,通过pcmcia插槽可以很方便的对系统数据进行备份。
由于pcmcia插槽位于显示器的左侧,所以使用起来更加方便。
用存储卡进行数据的输入输出的方法可以分为三种,每种方法各有特点。
1 通过boot画面的备份这种方法备份数据,备份的是sram的整体,数据为二进制形式,在计算机上打不开。
但此方法的优点是恢复或调试其他相同机床时可以迅速完成。
第一步 boot画面的进入boot是系统在起动时执行cnc软件建立的引导系统,作用是从f-rom中调用软件到d-ram中。
boot画面的进入方法,首先插上存储卡,按住显示器下面最右边两个键,然后通电(注意这里的时序是先按住软键再通电。
此时,系统会进入boot画面)。
如图1:boot画面的各选项所对应的意义为:第二步 s-ram数据的备份在boot画面中,1~ 4项是针对存储卡和f-rom的数据交换,第5项是保存s-ram中的数据,因为s-ram中保存的系统参数、加工程序等都是我们系统出厂时没有的,所以我们要注意保存,做好备份。
①在boot画面中按软键[up],[down]把光标移至 5.sram data backup。
②然后按软键[select],显示s-ram备份画面,如图2:这时,注意message下的信息提示,按照提示进行操作。
进入s-ram备份画面后,我们可以看到有两个选项:①s-ram数据备份,作用是把s-ram中的内容保存到存储卡中。
FANUC 系统CF卡位置说明
FANUC 0I系统CF卡位置说明信息软硬件不段进步,在FANUC的控制系统上已加入可以使用CF的界面,但是还有许多人不知道它的便利性,为了达到机台互相传输程序的目地,依就使用旧有的RS232界面,在移动性与传输速率都比较差。
信息软硬件不段进步,在FANUC的控制系统上已加入可以使用CF的界面,但是还有许多人不知道它的便利性,为了达到机台互相传输程序的目地,依就使用旧有的RS232界面,在移动性与传输速率都比较差。
透过此界面可以让FANUC控制器下载的资料,能够在个人计算机上快速复制、修改或备份,也可以透过其它不同的适配卡进行机台的参数调整控制,让圆弧加工纹路更均匀顺畅。
0I控制器界面卡位置图1 0I-TA 图2 0I-TB1. 0I-TA系统位于电气箱内控制器上的ATA卡插槽(如图1),用于系统资料传输使用,无法使用于程序传输。
2. 0I-TB系统位于电气箱内控制器上的ATA卡插槽(如图2),可用于系统传输及程序传输,需使用ATA 卡转CF接口,CF卡建议使用256MB以下。
图3 转接卡 图4 0I-TC3. 0I-TC系统位于屏幕左侧上的ATA卡插槽(如图4),可用于系统传输及程序传输,需使用ATA卡转CF接口,CF卡建议使用1GB以下。
传输界面卡型式一般CF卡无法直接使用在机台插槽,必须使用「ATA卡转CF卡」,使用前要在CNC机台上格式化(FORMAT),因为个人计算机不断进步,各种界面与软件不断更新,而工业用的计算机硬件界面虽然随著个人计算机发展而增加许多工能或接口,但发展的软件并不多,因此会有兼容性的问题。
传输设定方式一般的传输设定共有RS232C接口一组及ATA卡传输界面一组。
RS232C接口易受外界干扰或接地不良(包括个人计算机)损坏,RS232C接口因传送线路讯号耗损问题,30米以上线路容易将资料传输漏接,传输速率建议设定在4800bps(请参照精机操作手册),避免因传送程序漏接时产生加工位置错误而撞车。
fanuc_imc与md系统cf卡传输程序图解步骤
FANUC 0i MD系统CF卡传输程序图解步骤
操作步骤如下:
开机→MDI→OFS/SET→设定→
→(数果使用数据线传输I/O通道选:“0”,用CF卡传输选用:“4”)→编辑→PROG→列表+→操作→按+键→设备→
(“CNCMEM”为系统内存,“M-卡”为CF卡存)→
输入→
→ F NO.= (需要传输到系统的文件序号)
O NO.= (传输到系统保存的程序号,如果不设定安CF卡存的程序名保存)
例如要把0001号 O1111.CUT 文件传到系统应该是→输入0001按“F 设定”按建→(设定保存的程序名为O100)输入100→按“O 设定”按建按→执行。
FANUC 0i MC系统CF卡传输程序图解步骤
操作步骤如下:
开机→MDI→OFS/SET→
设定→
→(数果使用数据线传输I/O通道选:“0”,用CF卡传输选用:“4”)
→编辑→PROG→
按向右箭头按键→
CARD →操作→F READ→
→ F NO.= (需要传输到系统的文件序号)
O NO.= (传输到系统保存的程序号,如果不设定安CF卡存的程序名保存)
例如要把0001号 O1111.CUT 文件传到系统应该是→输入0001按“F 设定”按建→(设定保存的程序名为O100)输入100→按“O 设定”按建按→执行。
FANUC数控系统数据备份和恢复的使用说明(存储卡)
FANUC使用存储卡数据备份和恢复的使用1.关闭系统插存储卡 2.起动引导系统方法及画面如下(BOOT SYSTEM ):3. 注意事项:CF 卡如果初次使用请事先格式化;抽取或安装CF 卡请先关闭控制器电源避免CF 卡损坏;不要在格式化或数据存取的过程中关闭控制器电源避免CF 卡损坏。
4. 系统数据被分在两个区存储。
F-ROM 中存放的系统软件和机床厂家编写PMC 程序以及P-CODE 程序。
S-RAM 中存放的是参数,加工程序,宏变量等数据。
通过进入BOOT 画面可以对这两个区的数据进行操作(按住以上两个键后同时接通CNC 电源,引导系统起动后,开始显示『MAIN MENV 画面』,下面对此画面及操作进行说明。
5. 操作方法:用软件UP DOWN 进行选择处理。
把光标移到要选择的功能上,按软件SELECT ,英文显示请确认?之后按软件YES 或NO 进行确认。
正常结束时英文显示请按SELECT 键。
最终选择END 结束引导系统BOOT SYSTEM ,起动CNC ,进入主画面。
6. 软菜单:[<1][SELECT 2][YES 3][NO 4][UP 5][DOWN 6][7>]使用软键起动时,数字显示部的数字不显示。
用软键或数字键进行1-7操作说明如下表:序号显示 键 动作 1 < 1 在画面上不能显示时,返回前一画面SYSTEM MONITOR MAIN MENU 60M4-01 (显示标题。
右上角显示的是引导系统的系列号和版号。
)1. SYSTEM DA T A LOADINC (把系统文件、用户文件从存储卡写入到数控系统的快闪存储器中。
)2. SYSTEM DA T A CHECK (显示数控系统快闪存储器上存储的文件一览表,以及各文件128KB 的管理单位数和软件的系列、确认ROM 版号。
)3. SYSTEM DA T A DELETE (删除数控系统快闪存储器上存储的文件。
)4. SYSTEM DA T A SA VE (对数控系统 F-ROM 中存放的的用户文件,系统软件和机床厂家编写PMC 程序以及P-CODE 程序写到存储卡中。