
模具零件公差标准
0/40.01E
ASS LTX
0/+0 015
好
D/+0 OLS
GP-PS
0/+0 01S
MI-FS
Q/+^.U15
WYLCtf
0/+0 006
f IIK&Dl*
0/H) oie
PC
0/+0 OLE
PC30<
0/+0 OLE
FC+ftBS Nort
0/+O 015
PCtftBS 20« gl•队
模具零件通用尺寸公差标准(仅供内部使用)20081215 V2.0
第1页,共4页
隹
3一
B
.LJL
—
F
对应项目
模玉外围
管位框中心
管位框大小
D0.00+0.05
原身管位
PL面
镶件孔
胶位
公差
通用公差
前模 后模玉
0/-0.01
±0.01
0/+0.02
±0.01 0/ -0.02
0/+0.02
镶(顶)针孔
斜顶孔
0/+0.015
KE
Q/W.Ol
脚AHum
0/W.015
o/+o.ooe1
FT
0/K) OT5
FPO
0/-H)0L5
FVT
0/+0 005
注上赛未列物利0/+0 01^差执行
Q(M用标准
0.00/+0.05
0.00/+0.05
±0.50
±0.50
EDM CNC口工-0.02/+0.05
说明:
1.本公差标准仅适用于本司加工的模具零部件.外发加工不适用.
2008-12-15
版本号2.0
2.如果图纸或客户文件另有公差要求,以图纸或客户文件要求的公差 为准,QC不可使用本表中的放用标准.
MODERN PRECISION PLASTICS & MOULD CO.,LTD.
现代精密塑胶模具(深圳)有限公司
模具零件通用尺寸公差标准
零件名称
制定日期
2007-8-1
适用模具等级
所有模具
修订日期
行位槽
铲基槽
镶件挂肩深度
运水孔中心
螺丝孔中心
CN伽工胶位
EDM日工胶位
省模后胶位
按产品材料确定公差
0/+0.02
0/+0.02
0/+0.02
0/+0.02
±0.01
0/+0.02
±0.20
±0.20
0/+0.05
0/+0.05
±0.05
±0.05
±0.03
材料毒加物
fS件孔'M孔'顶M■孔' 斜购L会整
模具设计公差标准

页 次:
7 / 11
模仁上滑块槽宽及滑块槽深的公差标准 Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.7 顶针孔与镶件孔位置度公差标准:
文件编号: 1-T-AD-06002
页 次:
8 / 11
顶针孔中心到模仁中心公差±0.02 镶件孔中心到模仁中心公差±0.01
2、 适用范围: 第三事业部模具部
3、 参考文件 无
4、 定义 无。
5、 职责 5.1 设计科: 5.1.1 模具部公差标准的制订、发行、维护、更新; 5.1.2 公差标准的培训、推行; 5.2 品质科: 5.2.1 依据模具公差标准执行品质检测; 5.3 计划科: 5.3.1 依据公差标准,评估合适精度的机台加工,拟订工艺; 5.4 编程科: 5.4.1 依据公差标准,编写合适的CNC加工程式; 5.5 各加工科: 5.5.1 依据公差标准,执行加工;
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.2 滑块槽公差标准:
文件编号: 1-T-AD-06002
页 次:
4 / 11
滑块槽中心距模板中心公差±0.01
耐磨板底面
开框底面(Z 方向)基准)
6.3 滑块束块公差标准: 斜面起点与基准面共面
槽的深度50mm以下垂直度≤0.01 滑块束块槽中心到模板中心±0.0.01
深度(H)
1-50 精框尺寸精度 L≤300mm
长度(L)
+0.02 0
宽度(W)
+0.02 0
深度(H)
模具零件未注公差加工要求

模具零件未注公差的加工要求
1、销孔、导柱、导套孔直径按H7公差加工,粗糙度按Ra1.6~0.8。
2、销孔贯穿零件厚度,以方便装配。
3、各销孔孔距按GB/T 1804-2000标准“中等m级”公差控制和入
厂验收。
4、导柱、导套孔同时加工,孔距一致。
5、螺纹孔螺纹深度应为≥2.5倍螺钉直径。
相同
6、同一高度的平面尺寸按GB/T 1804-2000标准“中等m级”公差
控制和入厂验收,粗糙度按≤Ra3.2控制。
7、同一方向的槽宽尺寸按GB/T 1804-2000标准“中等m级”公差
控制和入厂验收,粗糙度按≤Ra3.2控制。
8、落料或冲孔模冲裁间隙根据需要定,一般为板料厚度5%左右,板
料越薄、精度要求越高间隙越小。
9、铸件不许有夹渣、裂纹、过硬及大于3mm缩孔。
10、铸件不加工的表面应平整,需清砂、打磨浇口。
11、相配合模板表面粗糙度1.6,平面度0.3。
13、半径、倒角尺寸按GB/T 1804-2000标准“中等m级”公差控制。
14、角度尺寸按GB/T 1804-2000标准“中等m级”公差控制。
注:GB/T 1804-2000是国家标准“未注公差的线性和角度尺寸的公差”公差值在各表中查。
工程制造部、技术中心2013.7.10。
冲压模具公差及间隙标准
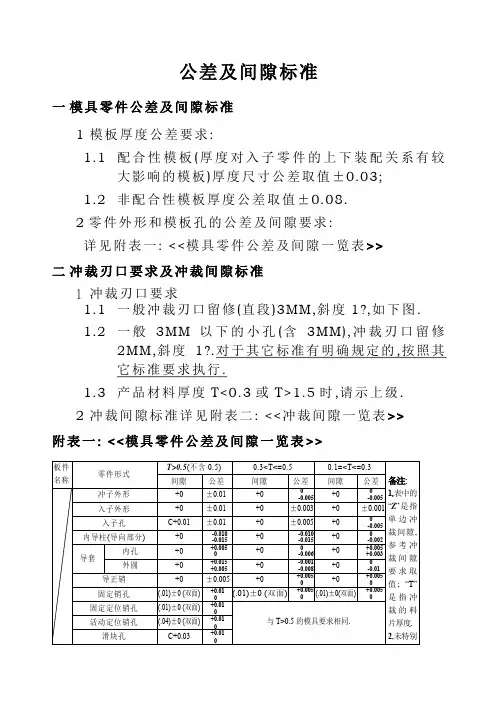
公差及间隙标准
一模具零件公差及间隙标准
1 模板厚度公差要求:
1.1 配合性模板(厚度对入子零件的上下装配关系有较
大影响的模板)厚度尺寸公差取值±0.03;
1.2 非配合性模板厚度公差取值±0.08.
2零件外形和模板孔的公差及间隙要求:
详见附表一: <<模具零件公差及间隙一览表>>
二冲裁刃口要求及冲裁间隙标准
1 冲裁刃口要求
1.1 一般冲裁刃口留修(直段)3MM,斜度1?,如下图.
1.2 一般3MM以下的小孔(含3MM),冲裁刃口留修
2MM,斜度1?.对于其它标准有明确规定的,按照其
它标准要求执行.
1.3 产品材料厚度T<0.3或T>1.5时,请示上级.
2 冲裁间隙标准详见附表二: <<冲裁间隙一览表>>
附表一: <<模具零件公差及间隙一览表>>
附表二: <<冲裁间隙一览表>>
注: 1.上表所列间隙值均是指单边冲裁间隙Z.
2.冲裁间隙Z的取值与冲裁的料片材质、厚度及生产条件
(模具形式等)有关.
3.未作注明者均不区分模具形式是工程模/连续模.
4.对于3MM以下小孔,当冲裁的料片材质为GI或不锈钢
/CRS/铝时,单边冲裁间隙Z=10%T.
5.冲裁的料片材质上表未列出时(如铜),冲裁间隙请示上
级.。
模具零件公差与配合尺寸标注标准(试行版)
5、重要配合尺寸的形位公差选用5~7级。
6、粗糙度:外观面~。配合、滑动面等~。
6、上述配合公差及等级为一般精度模具。
7、一般配合尺寸公差不在图纸上标注,只注明本张图纸或某部分尺寸加工等级(既指定公差级别),车间按此等级公差标准进行生产与检验的方法也是一种方法。但从成本与效率及长远角度讲应在图纸上标注为好。
三、运水井孔
位置公差:小于150㎜、±㎜,大于150㎜、±㎜。
深度公差:+1㎜。 直径公差:+㎜。
四、避空位、倒角、底孔钻孔深度、有效牙深度等如下表:
螺纹规格
M4
M5
M6
M8
M10
过孔直径
φ
φ
φ
φ
φ11
杯头直径
φ7
φ
φ10
φ13
φ16
沉孔直径
φ8
φ10
φ12
φ14
φ18
杯头长度
4
5
6
8
10
沉孔深度
9
3)、除上述极端尺寸外,多数模具零件重要配合尺寸选用6级~9级。
2、优先配合孔、轴公差表等相关配合类表依据国家标准。
3、常用公差5~12级和尺寸分段如下表(表一)
基本尺寸㎜
IT5
IT6
IT7
IT8
IT9
IT10
IT11
IT12
IT13
IT14
≤3
4
6
10
14
12
18
30
48
75
20
29
46
72
115
185
290
模具结构零件的形位公差

模具结构零件的形位公差
模具结构零件的形位公差是指模具结构零件在装配后与设计要求位置之间的允许偏差范围。
形位公差通常用来描述模具结构零件之间的相对位置关系。
形位公差包括两个方面:位置公差和姿态公差。
位置公差描述了模具结构零件之间相对位置的允许偏差范围,通常用位移量来表示。
例如,两个模具结构零件之间的位置公差可以用两个坐标轴的位移量表示。
姿态公差描述了模具结构零件之间相对姿态的允许偏差范围,通常用角度来表示。
例如,两个模具结构零件之间的姿态公差可以用两个平面的夹角来表示。
形位公差一般由设计要求和生产制造要求来确定,可以根据具体项目和零件的要求进行调整。
在模具设计中,形位公差的确定对于确保模具结构零件的精度和装配质量非常重要。
模具公差等级3级

模具公差等级3级
3级指标准公差等级IT3,对于尺寸50~80mm的零件,其偏差范围为0.005mm(5μm),普通机床的加工精度等级一般达不到这个等级(相当精密了)。
精密加工加工精度在10—0.1微米左右表面粗糙度Ra在0.03—0.3微米的加工技术如金刚车。
金刚镗。
研磨镜面磨等适用于精密机床精密测量仪器等产品中的关键部件的加工,如精密丝杠、精密齿轮、精密涡轮、精密导轨。
准确度等级是指符合一定的计量要求,使误差保持在规定极限以内的测量仪器的等别、级别。
一般加工加工精度在0.1毫米左右表面粗糙度Ra在0.3—0.8微米的加工技术,如车铣刨磨等适合汽车拖拉机的制造。
超精密加工加工精度在0.1---0.01微米表面粗糙度Ra在0.03—0.05微米的加工技术如。
金刚石刀具超精密切削。
超精密磨料加工。
超精密特种加工和复合加工等。
f6公差标准
f6公差标准
F6公差标准是指在机械制造中,零件的公差等级为F6级别的情况下所采用的公差范围。
公差是指允许的尺寸偏差,即允许零件的实际尺寸与设计尺寸之间的差异。
根据国际标准ISO 286,F6公差等级的公差范围适用于尺寸在3mm至6mm之间的机械零件。
具体的公差范围为公差下限是-0.008mm,公差上限是-0.012mm,也可以用公差上限是
0.012mm,公差下限是0.008mm来表示。
F6公差标准通常适用于对尺寸要求较为严格的零件,如精密机械零件、模具等。
通过控制公差范围,可以确保零件的尺寸精度和配合精度,提高整体装配质量和性能。
模具零件公差与配合尺寸标注标准(试行版)
模具零件公差与配合尺寸标注标准标准(试行版) 编制:编制:审查:审查:审批:审批:批准:二零壹零年年一月二零壹零年年一月配合类:顶针孔类1、孔位置度公差≤±0.1mm 。
垂直度≤0.03/30㎜。
㎜。
2、孔表面粗糙度1.6。
3、孔尺寸公差如下表:PP 料顶针取值-0.02mm 顶针孔尺寸公差+顶针孔尺寸公差+0.020.020.02~~0.04mm ABS 料顶针取值-0.02mm 顶针孔尺寸公差+顶针孔尺寸公差+0.030.030.03~~0.06mm4、远胶口位置非胶料冲击位PP 料可略大0.01mm mm。
ABS 料可略大0.02mm mm。
5、若顶针来料、若顶针来料-0.01mm -0.01mm -0.01mm,则公差须相应变动。
,则公差须相应变动。
,则公差须相应变动。
6、若采用快EDW 加工,则快EDW 后,孔表面最后须铰加工。
后,孔表面最后须铰加工。
司筒孔类1、孔位置度公差:≤150㎜、±0.03㎜,>150㎜、±0.05㎜。
垂直度≤0.02/30㎜,㎜,2、孔表面粗糙度1.6。
3、尺寸公差如下表:PP 料 司筒取值-0.02mm 司筒孔尺寸公差+司筒孔尺寸公差+0.010.010.01~~0.03mmABS 料司筒取值-0.02mm 司筒孔尺寸公差+司筒孔尺寸公差+0.020.020.02~~0.04mm5、若司筒来料、若司筒来料-0.01mm -0.01mm -0.01mm,则公差须相应变动。
,则公差须相应变动。
,则公差须相应变动。
6、上述位置度公差为一般精度要求公差、上述位置度公差为一般精度要求公差((非精密模下同非精密模下同))。
7、根据具体产品情况,如果司筒定位精度要求较高,或采用慢EDW 控制位置度公差。
制位置度公差。
8、快EDW 后,孔表面最后须铰加工。
铰加工。
镶件孔类1、孔位置度公差: ≤150㎜、±0.03㎜, >150㎜、±0.05㎜。
模具零件的公差配合形位公差及表面粗糙度要求
模具零件的公差配合、形位公差及表面粗糙度要求2010-01-27 09:04:53| 分类:默认分类| 标签:|字号大中小订阅模具零件的公差配合、形位公差及表面粗糙度要求设计模具时,应根据模具零件的功能和固定方式及配合要求的不同,合理选用其公差配合、形位公差及表面粗糙度。
否则,将不仅直接影响模具的正常工作和冲压件的质量,而且也影响模具的使用寿命和制造成本。
一、模具零件的公差配合要求模具零件的公差配合分为过盈配合、过渡配合及间隙配合三种。
过盈配合用于模具工作时其零件之间没有相对运动且又不经常拆装的零件,如导柱、导套与模板的配合;过渡配合用于模具工作时其零件之间没有相对运动但需要经常拆装的零件,如压入式凸模与固定板的配合;间隙配合用于模具工作时需要相对运动的零件,如导柱与导套之间的配合等。
模具中常用零件的公差配合见下表。
二、模具零件的形公差形位公差是形状和位置公差的简称,它包括直线度、平面度、圆柱度、平行度、垂直度、同轴度、对称度及圆跳动公差等多种。
根据模具零件的技术要求,应合理选用其形位公差的种类及数值。
模具零件中常用的形位公差有平行度、垂直度、同轴度、圆柱度及圆跳动公差等,现分述如下:1、平行度公差模板、凹模板、垫板、固定板、导板、卸料板、压边圈等板类零件的两平面应有平行度要求,一般可按下表选取。
注:1.基本尺寸是指被测表面的最大长度尺寸和最大宽度尺寸。
2.滚动式导柱模架的模座平行度公差采用公差等级4级。
2.垂直度公差矩形、圆形凹模板的直角面,凸、凹模(或凸凹模)固定板安装孔的轴线与其基准面,模板上模柄(压入式模柄)安装孔的轴线与其基准面,一般均应有垂直度要求,可按下表的垂直度公差选取。
而上、下模板的导柱、导套安装孔的轴线与其基准面的垂直度公差,应按如下规定:安装滑动式导柱、导套时取为0.01:100;安装滚动式导柱、导套时取为0.005:100。
>25~40>40~63>63~100>100~160>160~250>250~400公差等级5公差值0.0100.0120.0150.0200.0250.030注:1.基本尺寸是指被测零件的短边长度。
注塑模具装配图公差规范
.注塑模具工程图“公差”规范第一部分:配合公差部分0.001备注:重复配合部分,不重复说明(精度到千分位)H9/f9 一、定位圈::与浇口套配合(实际按三维是否需要)H9/f9 上固定板配合(小径):与T/m6(过渡)二、浇口套:与T上固定板配合:H7 R脱料板配合:锥度配合,采用基本尺寸与H7/f6 T上固定板:与部分拉料针配合:三、/m6 ,其中导套与导柱配合:与导柱配合:H7导柱固定端与模座之间一般/f7的间隙配合。
/f7或H8H7采用H7/m6或/k6的过度配合,导柱的导向部分通常采用H7H7/g6 脱料板:与部分拉料针配合:四、R/h6(略紧)五、侧面限位拉板:与侧圆柱定位销配合:N7(略松)/h6母模板:与侧圆柱定位销配合:H7六、A/m6 H7 与模仁配合:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7S活动板:与模仁配合:七:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7母模板:与模仁配合:八、BH7 与导套配合:H7 板的中托司导套配合:与EF间隙配合(标准)H7 ,其中导套与导柱配合:上顶针板九、E:与导套(中托司)配合:与回针配合:/p6 :与垃圾钉配合:H7十、F下顶针板顶针孔深度公差:K7 与中托司孔位配合:;与导滑槽配合:H8/f8 十一、斜导柱、侧滑块:;/g7或与成型部分接触,防止溢料,采用H8/f7H8/f7/f8与模架(或模仁)配合:十二、顶针:H8(直径大、材料流动性差);反之H8.../g6H5与型芯配合(八连管盖)配合:十三、尼龙拉钉:与之相配合的孔位,均给配合:H7十四、键:键公差:h8与键槽轴的配合:H9(松)/N9(正常)/P9(紧)与毂(gu)的配合:JS9十五、轴承:与模架配合:M7与轴配合:k6...第二部分:几何公差部分一、各块模板:平面度:0.015mm侧边与平面垂直度:0.01mm上下平行度:0.01mm模仁配合侧边与平面垂直度:0.01mm孔:位置度0.015mm二、顶针、复位杆等长轴类:直线度:0.01mm圆度:0.01mm同轴度:0.015mm三、定位圈:面轮廓度:0.01mm四、带锥度型芯:面轮廓度:0.01mm,2个锥度标注一个直径尺寸同轴度:0.015mm...第三部分:技术要求部分模仁的技术要求:1.工件除模具成型部位外,其余锐边均须倒圆角:R1;2.工件中所有的公差孔以及公差尺寸边的粗糙度为Ra1.6;上下两面须磨加工;3.工件中外形定位面应保证其与基准C的相互垂直以及其对应边与基准A、B的相互平行;4.未注尺寸公差为IT13级,未注圆角为R1;5.模具成型部位及四周10度斜面须抛光,抛光后粗糙度为Ra0.4,抛光加工时请勿刮伤其余工件表面;6.材料粗加工单边须留0.8-1mm余量,粗加工后工件淬火热处理,硬度至48-52HRC,热处理后再精加工到图纸尺寸;7.其余未注尺寸请参照三维图或咨询设计人员。