
电主轴设计模板
电主轴部件设计
机自73班
张强
07011077
第三组 数据如下
主轴转子(材料:20CrMnTi )和转子内套(材料:45#钢) 主轴转子结构 前轴颈直径
(mm )
最高转速
(r/min ) 额定功率 (kW ) 额定转矩 (Nm )
阶梯过盈套结构的特点
阶梯过盈套是由两段相邻的过盈联结表面组成的、套内呈阶梯状的联结装置,如图1所
示。
阶梯过盈套结构的特点主要有[2]:
图1 阶梯过盈套的主要结构形式
(1)为了便于拆卸,阶梯过盈套的内表面有一个阶梯。
当压力油注入油槽进行拆卸时,这个阶梯会对套产生一个轴向推力,如果两配合过盈面此时已形成了压力油膜,该轴向推力会自动地把阶梯过盈套从轴上推下来,过盈套两过盈面的阶梯差很小,通常在1mm 以下。
(2)在确定阶梯过盈套两结合面的过盈量的时候,应注意加工误差对最终过盈量的影响,特别是圆度误差和同轴度误差的影响。
通常过盈套两段的过盈量不一致。
但过盈套大小端过盈量的差值不能太大,其差值应补偿加工圆度和同轴度误差对过盈量的影响。
否则,将大大增加拆卸的难度。
(3)为方便拆卸,大小端配合面的宽度b 1、b 2应该一致。
阶梯过盈套过盈量的确定
高速机床上所用的阶梯过盈套是一种可拆的过盈联结,工作时,配合面不允许产生塑性变形。
因此,过盈量应该控制在材料不产生塑性变形所允许的最大过盈量范围之内;另一方面它又必须大于该过盈联结传递负荷所需的最小过盈量。
设D为过盈套(包容件)的外径,d0为主轴内孔的直径,d为配合处(结合面)主轴的外径;l为配合面的有效长度(l=l1+l2),如图2所示。
图2阶梯过盈套传递力和转矩
当过盈联结传递转矩为M(单位为Nm)时,结合面上所需最小结合压力P min,可按下式计算:=108..79KPa
式中μ=0.08——配合面的摩擦系数
由轴颈直径为145mm查轴承取d=160mm l=100mm D=200mm
d0=80mm
根据弹性力学原理,过盈联结传递负荷所需的最小有效过盈量δemin可按下式计算[3]:=0.52μm
式中Ea、Ei——过盈套材料和主轴材料的弹性模量,
20CrMnTi:
密度:7.8×10³kg/m3,弹性模量:207GPa泊松比:0.25屈服强度835MPa 45钢弹模210Gpa,泊松比0.3,密度7800千克/立方米屈服强度取355Mpa
Ca、Ci——和包容件(过盈套)与被包容件(主轴)的直径比有关的系数
=4.81
=1.37
式中va、vi——过盈套材料和主轴材料的泊松比
必须指出,按式(3)所求的并不是最终所需的最小过盈量,还应考虑以下因素的影响:
(1)配合表面的粗糙度。
考虑表面粗糙度影响的修正量δs,等于过盈套结合面的压平深度sa和主轴结合面的压平深度si之和的两倍,即:
=4.16μm
式中R aH、R aS——过盈套与主轴结合处的表面轮廓算术平均偏差,μm
R zH、R zS——过盈套与主轴结合处的表面微观不平度十点高度,μm
(2)联结件的工作温度与装配温度之差,以及主轴与过盈套材料线胀系数之差。
此项的修正量为:
δt=d(αiΔti-αaΔta)=31.2μm
式中αi、αa——主轴与过盈套材料的线胀系数,1/℃
Δti、Δta——主轴、过盈套工作温度和装配温度之差,℃
(3)主轴高速旋转时过盈套所受到的离心力。
该离心力会引起过盈套内孔的扩张,导致过盈量减少。
当主轴材料和过盈套的材料泊松比、弹性模量和密度相差不大时,离心力引起
过盈量的减少量δω可由下式求得[4]:
=120μm
式中ω——主轴的转速,800πrad/s
ρ——主轴材料和过盈套材料的密度,7.8×103kg/m3
v——主轴材料和过盈套材料的泊松比0.3
E——主轴材料和过盈套材料的弹性模量,210GPa
(4)重复装卸引起过盈量的减小δp。
补偿值δp可依据装拆方法的不同,按经验方法确定。
δp=8μm
(5)结合面形位公差对过盈量的影响。
结合面的形位公差,特别是圆度和同轴度公差对过盈联结强度影响非常复杂,目前尚无定量的补偿措施。
经有限元分析表明,当圆柱度误差很小时,尽管轴和套的结合压力在某种程度上随着过盈的形状、位移的大小、状态而变化,但是它的平均过盈不变,平均结合压力也大致不变,对联结强度影响不大。
在高速主轴阶梯过盈套的设计中,由于主轴的制造精度很高(IT6级以上),因此设计时,如适当提高过盈套配合面的制造精度,则此项影响可以忽略不计。
δt=0
考虑以上因素后,可求得传递力矩或者承受轴向力所需的最小过盈量δmin:
δmin=δemin+δs+δt+δω+δp=163.36μm
在确定过盈套的基本过盈量时,还需要考虑由阶梯过盈套结构引起的应力集中、载荷波动的影响和可靠性、安全因素等[4]。
取阶梯过盈套的基本过盈量:
δb=Kδmin=196.03μm
式中K——安全系数,K取1.2~2.0
在弹性范围内,过盈联结结合面不发生塑性变形时所容许的最大有效过盈量
δemax可按下述步骤计算:
根据第四强度理论,过盈套不产生塑性变形所容许的最大结合压力[3]为:
=69.2MPa
式中σsa——过盈套材料的屈服强度,Pa
同理,主轴结合面不产生塑性变形所容许的最大结合压力为:
=313.125MPa
式中σsi——主轴材料的屈服强度,Pa
比较上述两式数值,可取较小者作为计算最大有效过盈量结合面容许的最大结合压力P max,最大有效过盈量按下式求得[3]:
=329.5μm
过盈套过盈量的实现方法
(1) 利用公差配合来实现。
根据基本过盈量δb的计算值和配合面的公称尺寸d,
查有关手册图表[3],即可得出相应的配合。
选出的配合应满足:最大过
盈量[δmax]<δemax,最小过盈量[δmin]>δmin。
313.125μm <[δmax][δmin]>196.03μm
(2)利用配合面的公称尺寸的差值来实现,查表选用公差大端为H6/v6,直径为160mm。
实际最大过盈量为253μm,最小过盈量为203μm;
小端过盈量大一些,H6/x6,直径为159.8mm。
实际最大过盈量为305μm,最小过盈量为255μm
计算拆卸所需要的油压
有原理分析:当需要拆卸的时候,通入高压油,只要高压油的压力能够克服轴套过盈量所产生的压力,从而取消轴与轴套间的作用力,由于阶梯轴的两端面积不一样大,设为S1.,S2;则可以在主轴两端产生压力差,就能拆卸
有以上分析知实际装配中最大过盈量为305μm,反推过盈量为305μm的压强为:由解得当=305时P=63.8MPa
电主轴的二维零件图
电主轴三维建模装配图:
电主轴
过盈套
轴承
装配1
装配完成
结论
阶梯过盈套是一种用于传递扭矩与轴向定位的新型可拆式过盈联结装置,具有结构简单、动平衡特性好、安全可靠等优点,特别适合于高速、高精度主轴单元主轴上零件的轴向定位和传递转矩。
本文所介绍的设计方法简单易行,已在实际电主轴的设计和开发中得到应用。
实践证明,阶梯过盈套为改善电主轴的动态性能起到了良好的作用。
100MD60Y4磨削用电主轴设计

摘要高速加工能显著提高生产率和降低生产成本,是一种很有前途的先进制造技术。
实现高速加工的前提是高质量的高速机床,高速电主轴是数控技术的关键部件和加工中心。
电主轴系统,静态和动态刚度是影响其性能的主要问题。
本文介绍了电主轴的工作原理及关键技术。
然后,确定了合理的电主轴总体结构,分别对电主轴的电机、编码器、转子、定子和冷却系统等各零部件作了设计,产生了装配图、零件图与设计说明书等设计文档。
最后,对电主轴的旋转轴和轴承进行了详细的分析和校核,计算表明,该电主轴设计符合要求。
关键词:加工中心;电主轴;主轴;轴承AbstractHigh-speed machining can significantly improve productivity and reduce production costs, is a very promising advanced manufacturing technology. The first condition to achieve high-speed processing of high quality high-speed machine tools, and high-speed electric spindle speed CNC machining center technology and key components. Electric spindle system static and dynamic stiffness is one of the main challenges affecting performance. This article describes the working principle of the spindle and key technologies. Then, determine a reasonable overall structure of the spindle, respectively, spindle motor, encoder, rotor, stator and cooling systems and other components were designed, produced assembly drawings, part drawings and design specifications and other design documents. Finally, the rotation of the spindle shaft and bearings for a detailed analysis and verification, calculations show that the design meets the requirements of the spindle.Key Words:Machining center;electrical spindle;spindle;bearingII目录摘要 (I)Abstract (II)目录 (III)第1章绪论 (1)1.1选题的目的和意义 (1)1.2国内外的研究现状和发展趋势 (2)1.2.1国内外电主轴技术的研究现状与发展趋势 (2)1.2.2数控车床电主轴的国内外的发展趋势 (3)1.3本课题主要研究内容 (4)第2章加工中心电主轴的介绍 (5)2.1电主轴的工作原理 .................................................................... 错误!未定义书签。
电主轴的设计
学士学位论文系别:机电工程系学科专业:机械设计制造及其自动化名:运城学院2009年5月电主轴支承型式与润滑方式的设计系别:机电工程系学科专业:机械设计制造及其自动化*名:***指导教师:***运城学院2009年5月电主轴支承型式与润滑方式的设计设计总说明高速电主轴作为高速机床的核心功能部件,其性能好坏直接影响着机床的高速加工性能。
电主轴轴承的选择和配置以及相应的润滑,是保证电主轴性能的关键,具有重要的研究价值和意义。
本文在充分考虑了电主轴转速高、动平衡精度高、内装主轴电机及过盈连接等因素的基础上,介绍了高速电主轴轴承的主要润滑方式:喷油润滑油雾润滑脂润滑油气润滑等,并着重说明了油气润滑系统的原理及设计过程;介绍了电主轴轴承的主要典型类型:磁悬浮轴承动静压轴承陶瓷轴承等,系统分析了角接触陶瓷球轴承的性能优点及其配置形式;最后通过弹性力学和动力学理论推导得出了高速电主轴轴承内圈与转轴配合过盈量的计算公式。
本文对高速电主轴支承型式及润滑方式的研究可作为优化电主轴结构,改善机床高速加工性能的依据,有利于高速电主轴系统的整体设计及制造。
油气润滑,在学术界被称为“气液两相流体冷却润滑技术”,是一种新型的润滑技术,它与传统的单相流体润滑技术相比具有无可比拟的优越性。
它成功地解决了干油润滑和油雾润滑所无法克服的难题。
它适应了机械工业设备的最新发展的需要,尤其适用于高温、重载、高速、极低速以及有冷却水和脏物侵入润滑点的工况条件恶劣的场合。
由于它能解决传统的单相流体润滑技术无法解决的难题,并有非常明显的使用效果,大大延长了摩擦副的使用寿命,改善了现场的环境,因此正在得到越来越广泛的应用。
油气润滑系统主要由主站、两级油气分配器、PLC电气控制装置、中间连接管道和管道附件等组成。
主站是润滑油供给和分配,压缩空气处理、油气混合和油气流输出以及PLC 电气控制的总成。
根据受润滑设备的需油量和事先设定的工作程序接通气动泵。
压缩空气经过压缩空气处理装置进行处理。
电主轴说明书模板

YG62-60L使用说明书目录一、产品概述 (1)▷产品简介 (1)▷产品用途 (1)二、主轴外形图 (2)三、技术参数表 (3)四、电机特性曲线 (4)五、主轴安装说明 (5)▷测温传感器及其阻温特性对照表 (6)▷循环冷却系统说明 (8)▷换刀装置的控制 (8)▷空气密封及主轴吹尘的控制 (8)▷压缩空气气体质量要求 (9)▷跑合程序说明 (9)▷主轴驱动要求 (9)▷主轴安装要求 (10)六、使用注意事项 (11)▷主轴装机过程注意事项 (11)▷启动注意事项 (11)▷维护和保养注意事项 (12)一、产品概述▷产品简介1.本主轴为电机内装式主轴, 内置三相交流异步感应电机, 有变频器进行无级变速控制。
由于本主轴具有结构紧凑、重量轻、惯性小、振动小、噪声低等特点因此能够实现高转速, 高精度及高运转稳定性。
2.本主轴轴承采用油脂润滑陶瓷复合球轴承, 可在轴承的使用寿命周期内实现终生润滑3.本主轴使用强制冷却的方式对电机、前后轴承进行冷却。
冷却液流经主轴机体合理布置的循环水道带走主轴高速旋转产生的热量, 达到热平衡, 使电主轴的温度恒定在一定值内。
外置的冷却装置: 保持冷却液的温度恒定。
4.本主轴内置PTC130测温传感器( 其技术参数详见本说明书其它章节) , 如需进行对电机做温度保护时能够读取。
5.刀具加紧方式: 本主轴内置自动换刀装置, 刀柄形式为直接换刀, 标配为ф6, 可选配ф4, ф3.175.▷产品用途本产品为基础主轴, 主要用于雕铣机或加工中心进行有色金属、黑色金属、玻璃、石墨等材料的加工。
二、主轴外形图三、技术参数表20 电机绕组耐压试验1500V/min四、电机特性曲线▷功率、扭矩-转速曲线▷电压-频率曲线五、主轴安装说明▷测温传感器技术参数1.传感器类型: PTC(正温度系数), 常温阻值R25≤255Ω2.开关特性: 温控点Tk=130℃,Tk-5≤1650Ω,Tk+5≧4200Ω偏差△T=±5℃, Tk重复性△T=±0.5℃4.热动作时间: ≤2S5.最大工作电压30V(DC),绝缘强度2.5KW6.最高允许存放温度180℃, 最低允许存放温度-25℃▷循环冷却系统说明◆水冷要求: 推荐使用蒸馏水, 同时推荐使用费诺克斯( Femox) 保护剂F1(使用配比1:200).冷却液的温度建议为24℃-28℃, 当不能达到时, 应该与环境温度基本一致, 进水管、回水管温差不超过5℃◆一般在冷却系统的回水管中设置流量开关, 以便控制冷却液的流量, 确保主轴冷却液的正常供给。
数控车床电主轴总体结构方案的创新设计
机床电器 2 1. 0 15
数 控 车 床 电 主 轴 总 体 结 构 方 案 的创 新 设 计
孙 彦旭 。 李 鹤 , 彦平 , 王 朱 奇 ( 山东鲁 南机 床有 限公 司 ,7 5 0 270 )
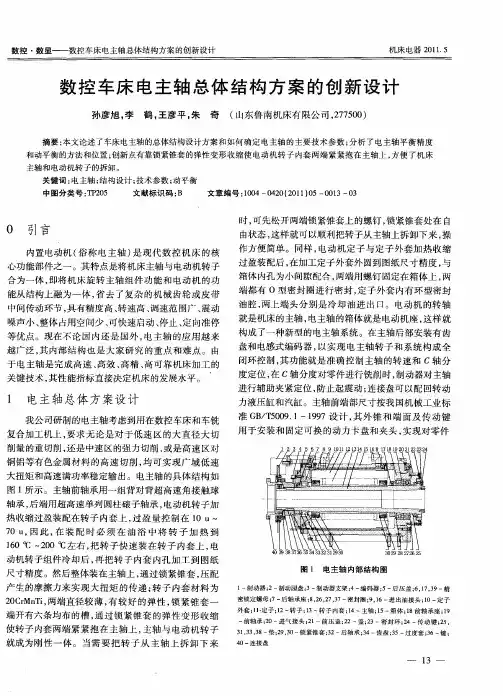
摘要 : 本文论述 了车床 电主轴 的总体结构设计方 案和如何 确定 电主轴 的主要 技术参 数 ; 分析 了电主轴 平衡精 度 和动平衡 的方法 和位置 ; 创新点有靠锁 紧锥套 的弹性 变形 收缩使 电动机转 子 内套两端 紧紧抱 在主轴 上 , 便 了机 床 方
大扭 矩和高 速满功率稳定 输 出。电主轴 的具体 结构 如 图 1 示 。主轴前 轴承用 一组背对背超 高速 角接触 球 所
轴承, 后端用超 高速单列 圆柱磙子轴 承 , 电动机 转子 加 热 收缩过盈装 配在转子 内套 上 , 过盈 量 控制 在 1 ~ 0t l 7 , 0U 因此 , 装 配 时 必 须 在 油 浴 中将 转 子 加 热 到 在
额定 输 出扭矩 M 5 =95 0×1/ 6 53 0=3 8N 高 速 绕 9 m; 组: 额定输 出 功 率 2 W , 功 率 转 速 范 围 ( 5 2k 恒 6 0~4 50 / n 连 续实 现 额定 输 出扭 矩 M 5 0 )rmi, =950×2 / 2
6 0 =3 3 Nm 。 5 2
主轴和 电动机转子 的拆 卸。 关键词 : 电主轴 ; 结构设计 ; 技术参数 ; 动平 衡
中 图分 类 号 :P0 T 25 文 献 标 识 码 : B 文章 编 号 :04— 4 0 2 1 )5— 0 3— 3 10 0 2 (0 1 0 0 1 0
时, 可先松 开两端锁 紧锥 套上 的螺钉 , 锁紧锥套 处在 自
加工中心电主轴结构设计及仿真分析
e毕业论文﹙设计﹚题目加工中心电主轴结构设计及其仿真分析学生姓名 ee学号 ee所在院(系)机械工程学院专业班级 ee指导教师ee完成地点ee2009年6月 20 日加工中心电主轴结构设计及仿真分析ee(ee)指导教师:ee[摘要]本文阐述了高速电主轴的发展历史、现状以及趋势,并介绍了电主轴的工作原理及关键技术。
然后,确定了合理的电主轴总体结构,分别对电主轴的主轴、电机、转子、定子和冷却系统等各零部件作了设计,产生了装配图、零件图与设计说明书等设计文档。
最后,对电主轴的旋转轴和轴承进行了详细的分析和校核,计算表明,该电主轴设计符合要求。
[关键词]数控机床;电主轴;主轴;轴承High-Speed Electric Spindle Digital Design AndSimulation Of CNC Machine Toolseeeetutor:eeAbstrac:This paper describes the history, status and trends of lathe electrical spindle development, and also introduce the working principle and key technology of electrical spindle. Then, the reasonable structure of the electrical spindle is determined. The structure of main components is designed, such as axis, encoders, rotor, stator and cooling systems. The assembly drawings, part drawings and design specifications and other design documents is generated. Finally, the detailed analysis and verification of the axis and bearing are made. The calculation result shows that the design of electrical spindle meets the requirements.Key words: Electrical spindle;spindle;bearing目录引言 (1)1.1 概念 (2)1.2 电主轴的基本结构 (3)1.3 电主轴的分类 (4)1.4 电主轴的研究现状和发展趋势 (5)1.4.1 电主轴的研究现状 (5)1.4.2 电主轴的发展趋势 (5)1.5 课题研究内容 (6)1.5.1 通过对结构设计中一些关键性技术问题的解决 (6)1.5.2 对电主轴进行三维建模 (6)1.6 研究的意义 (6)2 高速电主轴结构设计 ........................................................................ 错误!未定义书签。
加工中心用电主轴结构设计及其仿真分析

加工中心用电主轴结构设计及其仿真分析一、综述随着科技的不断发展,加工中心在制造业中的地位越来越重要。
加工中心作为一种高效、高精度、高自动化的加工设备,已经成为现代制造业的重要支柱。
然而加工中心在使用过程中,电主轴作为其核心部件,其结构设计和性能对加工中心的整体性能具有重要影响。
因此对加工中心用电主轴的结构设计及其仿真分析进行研究,对于提高加工中心的性能和降低生产成本具有重要意义。
电主轴是一种将交流电源转换为高速旋转并带传动功能的电动机。
它具有结构简单、重量轻、惯性小、响应速度快等优点,广泛应用于数控机床、加工中心等机械设备中。
电主轴的结构设计主要包括电机、减速器、轴承、冷却系统等部分。
其中电机是电主轴的核心部件,其性能直接影响到整个电主轴的性能;减速器用于降低电机转速,提高扭矩;轴承用于支撑转子并实现转动;冷却系统用于降低电机温度,保证电主轴的正常运行。
为了提高加工中心的性能,需要对电主轴的结构进行优化设计。
首先应选择合适的电机类型和参数,以满足加工中心的工作要求。
其次应合理选择减速器类型和参数,以保证电主轴具有较高的转速和扭矩输出。
此外还应考虑轴承的选择和配置,以确保电主轴具有较低的噪声和振动。
冷却系统的设计也至关重要,应根据加工中心的工作环境和工艺要求,选择合适的冷却方式和参数。
为了验证电主轴结构设计的合理性和性能,可以采用仿真分析方法对其进行评估。
通过建立数学模型,对电主轴的结构参数进行优化设计,并利用仿真软件对其进行模拟分析。
仿真分析可以帮助我们了解电主轴在不同工况下的性能表现,为实际应用提供依据。
同时仿真分析还可以发现结构设计中的潜在问题,为改进设计提供参考。
加工中心用电主轴结构设计及其仿真分析是一项重要的研究工作。
通过对电主轴结构的设计优化和仿真分析,可以提高加工中心的性能,降低生产成本,为现代制造业的发展做出贡献。
1.1 研究背景和意义随着现代制造业的飞速发展,加工中心在工业生产中扮演着越来越重要的角色。
电主轴设计模板
电主轴部件设计数据如下主轴转子(材料:20CrMnTi )和转子内套(材料:45#钢) 主轴转子结构 前轴颈直径(mm )最高转速(r/min ) 额定功率 (kW ) 额定转矩 (Nm )阶梯过盈套结构的特点阶梯过盈套是由两段相邻的过盈联结表面组成的、套内呈阶梯状的联结装置,如图1所示。
阶梯过盈套结构的特点主要有[2]:图1 阶梯过盈套的主要结构形式(1)为了便于拆卸,阶梯过盈套的内表面有一个阶梯。
当压力油注入油槽进行拆卸时,这个阶梯会对套产生一个轴向推力,如果两配合过盈面此时已形成了压力油膜,该轴向推力会自动地把阶梯过盈套从轴上推下来,过盈套两过盈面的阶梯差很小,通常在1mm 以下。
(2)在确定阶梯过盈套两结合面的过盈量的时候,应注意加工误差对最终过盈量的影响,特别是圆度误差和同轴度误差的影响。
通常过盈套两段的过盈量不一致。
但过盈套大小端过盈量的差值不能太大,其差值应补偿加工圆度和同轴度误差对过盈量的影响。
否则,将大大增加拆卸的难度。
(3)为方便拆卸,大小端配合面的宽度b1、b2应该一致。
阶梯过盈套过盈量的确定高速机床上所用的阶梯过盈套是一种可拆的过盈联结,工作时,配合面不允许产生塑性变形。
因此,过盈量应该控制在材料不产生塑性变形所允许的最大过盈量范围之内;另一方面它又必须大于该过盈联结传递负荷所需的最小过盈量。
设D为过盈套(包容件)的外径,d0为主轴内孔的直径,d为配合处(结合面)主轴的外径;l为配合面的有效长度(l=l1+l2),如图2所示。
图2阶梯过盈套传递力和转矩当过盈联结传递转矩为M(单位为Nm)时,结合面上所需最小结合压力P min,可按下式计算:=108..79KPa式中μ=0.08——配合面的摩擦系数由轴颈直径为145mm查轴承取d=160mm l=100mm D=200mmd0=80mm根据弹性力学原理,过盈联结传递负荷所需的最小有效过盈量δemin可按下式计算[3]:=0.52μm式中Ea、Ei——过盈套材料和主轴材料的弹性模量,20CrMnTi:密度:7.8×10³kg/m3,弹性模量:207GPa泊松比:0.25屈服强度835MPa 45钢弹模210Gpa,泊松比0.3,密度7800千克/立方米屈服强度取355MpaCa、Ci——和包容件(过盈套)与被包容件(主轴)的直径比有关的系数=4.81=1.37式中va、vi——过盈套材料和主轴材料的泊松比必须指出,按式(3)所求的并不是最终所需的最小过盈量,还应考虑以下因素的影响:(1)配合表面的粗糙度。
(项目管理)工程施工电主轴设计方案
SPP1240-06加工中心手动换刀主轴【详细说明】我公司生产的铣削用电主轴包括SPX、SPS、SPC三大系列,与数控铣、雕铣机及并联机床相配套,进行高速铣削和雕刻加工,适用于常规无零件、工具模、木工件加工。
其中SPS系列带有自动拉刀机构。
加工中心电主轴装有码盘,能对转速进行精确控制和实现准停,且具有自动更换刀具功能。
Model 型号RPM转速DrivenPower/KWDimensions/mm外形尺寸JOINTOFNOSE轴端连接BEARINGTYPE轴承型号D D1 D2 D3 L L1 L2 N-d1 d2*L3SPP8030-06-10F 6,000 4 80 65 85 97 100 60 86 6-φ7φ11*7BT30 2*7008C1*6007C SPP8530-08-22F 8,000 4 85 69.832 95 110 212 76 120 12-φ7φ11*7BT30 2*7008C2*7007C SPP1030-10-17F 10,000 4.5 100 69.832 110 127 183 135 65 8-φ9φ14*8BT30 2*7209C2*7007C SPP1230-06-10F 6,000 4.5 120 58 120 140 171 75 134 8-φ9φ14*10BT30 2*7211C2*7209C SPP1240-06 6,000 5.5 120 80 120 146 194 122 64 6-φ9φ14*9BT40 3*7011C1*6010 SP1240-08-18F 8,000 5.5 120 88.882 130 146 175 128 122 6-φ9φ14*9BT40 2*7012C2*7011C SPP1540-20 2,000 7.5 150 88.882 110 210 190 48 145 4-φ17φ26*20BT40 2*7014C2*7012C SPP1850-40 5,000 11 180 128.57 180 202 320 80 210 6-φ13φ18*13BT50 4*7017C2*7015C SPP2150-05-46F 4,500 15 210 128.57 210 260 440 90 255 4-φ17.5φ26*20BT50 4*7017C2*7015C 加工中心铣削电主轴洛阳轴研科技股份有限公司加工中心铣削电主轴技术参数型号转速r/min转矩Nm功率KWn1-n2r/min电压V220电流Af3Hz润滑轴承轴端318XDJ04Y 4000 200 6.3 300-3000 61 133.3 油脂4-70202-7018BT50260XDJ12Y 12000 112 14 1200-8000 12038056.8 400 油脂4-VEX65/NS2-VEX55BT40240XDJ10Y 10000 66 5.5/7.5 800-8000 15035032.4 333 油脂3-VEX652-VEX55BT40200XDJ24Y 24000 32 22 6500-12000 15038053 400 油气3-VEX652-VEX55HSK-E50200XDS24Y 24000 32 22 6500-12000 30038053 400 油气3-VEX652-VEX55HSK-E50160XDS30Y 30000 9.5 22 23000-30000 30038042 500 油气3-VEX452-VEX45HSK-E40220XD08 8000 28.6 6 2000-8000 380 31 133.3 油脂3-VEX652-B7009ISO40160XD12 12000 8.3 3.5 4000-8000 16038012.9 400 油脂2-B70102-B7009ISO30150XD20 20000 4 2.5 6000-20000 2203809.5 333.3 油脂2-B70082-B7007ISO30120XD12 12000 4.8 1 2000-12000 2203442.4 400 油脂2-B70082-B7005ISO30a b加工中心铣削电主轴安装尽寸型号 D L D1 D2 L0 L1 L2 N-安装孔图样备注318XDJ04Y 318 570 400 360 90 30 240 6-M12 a 有准停260XDJ12Y 260 380 320 290 148 26 215 8-M12 a 有准停240XDJ10Y 240 380 290 265 132 22 290 8-M12 a 有准停200XDJ24Y 200 450 238 216 13 30 160 12-M8 a 有准停200XDS24Y 200 450 238 216 13 30 76 12-M8 a - 160XDS30Y 160 330 198 176 16 18 - 6-M8 a - 220XD08 220 345 268 240 45 20 - 6-M8 b - 160XD12 160 338 210 185 - 20 - 8-M8 b - 150XD20 150 287 190 170 - 16 - 6-M8 b - 120XD12 120 260 150 135 - 20 - 12-M6 b -。
车床电主轴的毕业设计说明书
车床电主轴的毕业设计说明书毕业设计题目: 数控车床电主轴设计学号:姓名:班级级()班专业:指导教师:学院:答辩日期:年月日本文阐述了车床电主轴的发展历史、现状以及趋势,并介绍了电主轴的工作原理及关键技术。
然后,确定了合理的电主轴总体结构,分别对电主轴的电机、编码器、转子、定子和冷却系统等各零部件作了设计,产生了装配图、零件图与设计说明书等设计文档。
最后,对电主轴的旋转轴和轴承进行了详细的分析和校核,计算表明,该电主轴设计符合要求。
关键词:车床;电主轴;主轴;轴承AbstractThis paper describes the history, status and trends of lathe electrical spindle development, and also introduce the working principle and key technology of electrical spindle. Then, the reasonable structure of the electrical spindle is determined. The structure of main components is designed, such as axis, encoders, rotor, stator and cooling systems. The assembly drawings, part drawings and design specifications and other design documents is generated. Finally, the detailed analysis and verification of the axis and bearing are made. The calculation result shows that the design of electrical spindle meets the requirements.Key words: lathe;electrical spindle;spindle;bearing目录第1章绪论............................................................................................... . (1)1.1选题的目的和意义............................................................................................... (1)1.2数控车床电主轴的国内外的研究现状和发展趋势 (1)1.3本课题主要研究内容............................................................................................ .. (4)第2章数控车床电主轴的介绍............................................................................................... (5)2.1车床电主轴的工作原理............................................................................................ (5)2.2数控车床电主轴的特征............................................................................................ (5)第3章车床电主轴结构设计............................................................................................ (7)3.1电主轴结构图............................................................................................ (7)3.2同步带的选择............................................................................................ (7)3.3内置编码器的选择............................................................................................ (11)3.4转子和定子的设计............................................................................................ (12)3.5轴承的选择............................................................................................ . (14)3.6冷却系统的设计............................................................................................ .. (16)3.7主轴的主要结构参数……………………………………………………………………………….. …… (18)第4章轴的校核............................................................................................ .. (25)4.1轴的强度校核计算............................................................................................ (25)4.2轴的刚度校核计算............................................................................................ (28)4.3轴的CAE分析............................................................................................ . (29)第5章轴承的校核............................................................................................ (31)5.1角接触球轴承的校核............................................................................................ .. (31)5.2深沟球轴承的校核............................................................................................ (33)5.3轴承的CAE分析............................................................................................ .. (34)总结............................................................................................ .................................. .. (36)参考文献............................................................................................ . (37)致谢............................................................................................ . (39)附录1 电主轴的装配图............................................................................................ .. (40)附录2 电主轴的主轴零件图............................................................................................ .. (41)附录3 电主轴的同步带轮零件图 (42)附录4 电主轴的压盖零件图……………………………………………………………………………….. ……..43附录5 电主轴的刀套零件图............................................................................................ .. (44)第1章绪论1.1 选题的目的和意义我国数控机床的发展历程充分证明,数控机床电主轴发展的滞后,始终是制约我国数控机床发展的瓶颈问题之一。
瑞士电主轴IBAG新样本 .pdf
Motor spindle overviewMotorspindel-Übersicht/////////////iBAG>sMAll Motor spindles > KLEINE MOTORSPINDELN/1/////////////iBAG > technicAl specificAtion > TECHNISCHE DATEN/2Small motor SpindleS KLEINE MOTORSPINDELNØ 16mm - 60mm /ht 16 s 100 - hf 6015 do p t i o n s : s t a n d a r d e q u i p m e n t | o p t i o n a l e q u i p m e n t O p t i o n e n : S e r i e n a u s s t a t t u n g | S o n d e r a u s s t a t t u n g//////////////3iBAG>MediUM siZed Motor spindles> MITTLERE MOTORSPINDELN //////////////4mediUm Sized motor SpindleS MITTLERE MOTORSPINDELNØ 60mm - 150mm /hf 60 A/d/s 60 - hf 150 A 24 piBAG > technicAl specificAtion > TECHNISCHE DATENo p t i o n s : s t a n d a r d e q u i p m e n t | o p t i o n a l e q u i p m e n t O p t i o n e n : S e r i e n a u s s t a t t u n g | S o n d e r a u s s t a t t u n g//////////////5iBAG > lArGe Motor spindles > GROSSE MOTORSPINDELN//////////////6larGe motor SpindleS GROSSE MOTORSPINDELNØ 170mm - 360mm /ht 170 A 17 - hf 360 Ai 7iBAG > technicAl specificAtion > TECHNISCHE DATENO p t i o n e n : S e r i e n a u s s t a t t u n g | S o n d e r a u s s t a t t u n g/////////////iBAG > plUG ‚n‘ Go - Motor spindles > VORSATZ-MOTORSPINDELN/7//////////////8plUG ‚n‘ Go - motor SpindleS VORSATZ-MOTORSPINDELNHt 25 S 60 S - HFK 135 m/S 30the charts show only an extract of available motor configurations for iBAG motor spindles. do you wish an alternative motor spindle or a customized solution? feel free to contact us.Die Tabellen zeigen nur einen Teil der möglichen Motorkonfigurationen für IBAG Motorspindeln. Wünschen Sie eine alternative Motorspindel oder eine Sonderlösung? Kein Problem, fragen Sie uns bitte an.iBAG > technicAl specificAtion > TECHNISCHE DATENo p t i o n s : s t a n d a r d e q u i p m e n t | o p t i o n a l e q u i p m e n t O p t i o n e n : S e r i e n a u s s t a t t u n g | S o n d e r a u s s t a t t u n g/////////////iBAG > v-sectionAl view > MOTORSPINDEL IM V-SCHNITT/9M7GMc/cc(p)/cp fArvi Mxi3hw B/K/U/YlMno/////////////iBAG > options > OPTIONEN /10optionS OPTIONENWerkzeugschnittstelle BT/BBT/CAT/SK Keramik-Hybrid-Kugellager Hochleistungs-Keramik-Hybrid-Kugellager Spindelverlängerung Ring-Flansch zur axialen Befestigung Anti-Statikbürsten hydraulischer WerkzeugausstoßWerkzeugwechsel-Sensoren Pl-Sensor zur Kolbenüberwachung Werkzeugschnittstelle HSK Öl-Absaugung automatische Längenwachstumskompensation Lagertemperatur-Sensoren Datalogger Schwingungssensor Lageranordnung für höhere axiale Steifigkeit Kugellager fett-dauergeschmiert hydraulische Vorspannung für höhere axiale Belastung Spezial / Kundenlösung Werkzeugschnittstelle MEGA-xS Gebersystem für Lageorientierung/Vektorkontrolle Innere-Kühlmittelzufuhr Werkzeugschnittstelle CAPTO Bt/BBt/cAt/sK tooling systemceramic ball bearingshigh speed ceramic ball bearingsspindle extensionflange according to spindle drawingAntistatic brushestool change by hydraulic pressure sensors to check the tool holder positionpiston position monitoringhsK tooling systemoil extraction systemspindle axial extension measurementBearing temperature sensordataloggervibration sensorBearing arrangement for higher stiffnessGrease-packed ball bearings hydraulic preload for higher axial loadspecial / customized solution MeGA-xs tooling systemencoder for vector control and shaft positioningtool cooling through spindle-centrecapto tooling system B c cc e f G h i i3 K l M Mn Mx M7o p r s U v w Y HF/HT motor spindles for micro- milling application with synchro- nous motor technology.IBAG small motor spindles have beendeveloped for use on turning centersand CNC automatic lathes. Resulting withdramatically improve cutting efficiency inmedical and micro-manufacturing tech-nologies./////////////IBAG> SMALL MOTOR SPINDLESSMALL MOTOR SPINDLES Ø 16mm - 45mmIBAG spindles deliver the highest produc- tivity and quality for all manufacturing processes, including finishing, grinding, micro-drilling, engraving and high speed cutting. Typical applications include tool and die production, mold making, optical components and nanotechnology parts. Models are available with maximum speeds to 160‘000 RPM and power up to 1.3 kW (see details on the back side).IBAG Small Spindle Systems are sup-plied as a complete package insuring the best high speed performance, installed on a new machine by the OEM, or as a retrofit on existing equipment. The com-plete system includes the HF/HT motor spindle, supply unit, frequency converter, and all necessary cables, tubes and con-nectors. All components have a two year warranty.。