
水雾化与气雾化合金粉末性能及成本的比较
水雾化与气雾化制作合金粉末的方法,虽然制粉的原理相同,但制得的粉末的物理性能相差还是很大的,特别是形状。
由于气体的热容量要比水小,所以采用气雾化时,合金受到的激冷度低,受到雾化介质冲击时,雾化成细小液滴的合金液不会马上凝固,这给了合金液滴在下落过程中收缩成球的时间,所以容易获得球形合金粉末。
水雾化时情形正好相反,由于水对雾化成细小合金液滴的激冷作用,几乎是在一瞬间,就凝固成了合金粉末,这使得那些表面张力较小的合金形成的合金粉末,呈土豆状或不规则形状,只有那些表面张力较大的合金,例如镍基合金,才能做成球形合金粉末。
通过调整雾化参数和雾化时合金液的过热度,采用水雾化也能做出近似球形的合金粉末,满足热喷涂的需要。
用于管状焊丝的中间合金粉末,形状上没有特别的要求,水雾化比较适合。
化学成份
不论是采用水雾化还是采用气雾化,制作出的合金粉末的化学成份不会因为制作方法的不同而产生差异。
金相组织
采用气雾化制作的合金粉末,合金的过冷度要比采用水雾化做的小许多,所以相同的化学成份,采用不同的雾化方法做出的合金粉末的金相组织会不一样。
合金粉末的氧含量
合金粉末的氧含量,与合金本身对氧的敏感性和雾化时的雾化环境中的氧含量有关。
如果合金本身对氧非常敏感,则不仅在雾化时要采取措施,在熔化时最好也采用真空熔炼。
对于大多数合金,只要在雾化时采取减少与氧的接触,就能达到降低合金粉末中氧的含量的目的。
气雾化时,通常是使用氮气作为雾化介质,大量的氮气充满了雾化区,将雾化区的氧气驱逐掉了,所以能保护合金液滴在雾化及冷却时很少氧化。
当一炉熔融的合金液被雾化成金属粉末时,它的表面积在雾化的一瞬间增大了无数倍,换言之,其与氧结合的面积也增大了,有更多的金属表面暴露在雾化环境中。
所以,水雾化时,如果不采取措施,是无法避免合金液滴的氧化的。
为了在水雾化时,能让雾化环境少氧或无氧,首先,必须将雾化筒体密封起来,将雾化环境与周围的环境隔绝开来。
其次,是要将已封闭起来的雾化筒体中的氧气排除掉。
最后,是在雾化的过程中一直保持这样的一个无氧或低氧的雾化环境,直到雾化结束,合金液滴全部凝固成合金粉末。
投资额
水雾化和气雾化在设备上投入的资金是差不多的,气雾化的筒体的投入资金较大,但雾化介质工作组
——气瓶组及表、阀投入小;水雾化则相反,雾化筒体投入要比气化小,但高压水泵、离心水泵的投入要大于气雾化雾化介质工作组。
其它部分,二者的投入是相近的,综合起来,就差不多了。
单位合金粉末生产成本
每公斤合金粉末的生产成本,气雾化要比水雾化高,实际测算,一瓶氮气,大约可做十到二十公斤的合金粉末,(合格粉的收得率多少与雾化器的效率有关)合到一公斤的合金粉末需要五到十元的雾化介质费用。
水雾化时,雾化介质所消耗的主要是运行水泵时的电能,一次雾化下来,最多合到一公斤的合金粉末用掉零点五元的电费。
由于这个原因,市场上气雾化合金粉末一般要比水雾化的贵一些。
气雾化合金粉
气雾化合金粉气雾化合金粉是一种先进的材料,具有广泛的应用领域。
本文将从气雾化合金粉的定义、制备方法、应用领域等方面进行介绍。
一、气雾化合金粉的定义气雾化合金粉是指通过气雾化技术制备的金属或合金粉末。
所谓气雾化技术,是将金属或合金熔融后通过高速气流将其喷雾成粉末。
与传统的机械研磨方法相比,气雾化合金粉具有粒径均一、形态规则、纯度高等优点。
气雾化合金粉的制备过程主要包括以下几个步骤:1. 材料准备:选择适合的金属或合金作为原料,并进行预处理,如除去杂质、调整成分等。
2. 熔融:将原料加热至熔点以上,使其熔化成液态。
3. 气雾化:通过高速气流将熔融金属或合金喷雾成粉末。
喷雾过程中,熔融金属会迅速冷却凝固,形成均匀的粉末。
4. 收集和处理:将喷雾得到的粉末收集起来,并经过筛分、除磁等处理,得到所需的气雾化合金粉。
三、气雾化合金粉的应用领域1. 金属粉末冶金领域:气雾化合金粉可用于制备高性能的金属零件,如航空航天、汽车、机械等领域的零部件。
其均匀的粒径和形态规则有助于提高零件的力学性能和表面质量。
2. 表面涂层领域:气雾化合金粉可用于制备高耐磨、高耐腐蚀的表面涂层。
将气雾化合金粉与粘结剂混合后喷涂在基材表面,形成坚固的保护层,提高材料的使用寿命。
3. 3D打印领域:气雾化合金粉可用于金属3D打印。
将气雾化合金粉与粘结剂混合后,通过3D打印设备逐层喷射成形,制备复杂形状的金属零件。
4. 催化剂领域:气雾化合金粉具有高活性和均匀的粒径分布,可用于制备高效的催化剂。
催化剂在化学反应中起到促进反应速率和选择性的作用,广泛应用于化工、能源等领域。
气雾化合金粉是一种先进的材料,具有均匀的粒径、形态规则和高纯度的特点。
其制备方法包括材料准备、熔融、气雾化和收集处理等步骤。
气雾化合金粉在金属粉末冶金、表面涂层、3D打印和催化剂等领域有着广泛的应用。
随着科技的不断进步,气雾化合金粉的应用前景将更加广阔。
水雾化与气雾化合金粉末性能及成本的比较

水雾化与气雾化制作合金粉末的方法,虽然制粉的原理相同,但制得的粉末的物理性能相差还是很大的,特别是形状。
由于气体的热容量要比水小,所以采用气雾化时,合金受到的激冷度低,受到雾化介质冲击时,雾化成细小液滴的合金液不会马上凝固,这给了合金液滴在下落过程中收缩成球的时间,所以容易获得球形合金粉末。
水雾化时情形正好相反,由于水对雾化成细小合金液滴的激冷作用,几乎是在一瞬间,就凝固成了合金粉末,这使得那些表面张力较小的合金形成的合金粉末,呈土豆状或不规则形状,只有那些表面张力较大的合金,例如镍基合金,才能做成球形合金粉末。
通过调整雾化参数和雾化时合金液的过热度,采用水雾化也能做出近似球形的合金粉末,满足热喷涂的需要。
用于管状焊丝的中间合金粉末,形状上没有特别的要求,水雾化比较适合。
化学成份不论是采用水雾化还是采用气雾化,制作出的合金粉末的化学成份不会因为制作方法的不同而产生差异。
金相组织采用气雾化制作的合金粉末,合金的过冷度要比采用水雾化做的小许多,所以相同的化学成份,采用不同的雾化方法做出的合金粉末的金相组织会不一样。
合金粉末的氧含量合金粉末的氧含量,与合金本身对氧的敏感性和雾化时的雾化环境中的氧含量有关。
如果合金本身对氧非常敏感,则不仅在雾化时要采取措施,在熔化时最好也采用真空熔炼。
对于大多数合金,只要在雾化时采取减少与氧的接触,就能达到降低合金粉末中氧的含量的目的。
气雾化时,通常是使用氮气作为雾化介质,大量的氮气充满了雾化区,将雾化区的氧气驱逐掉了,所以能保护合金液滴在雾化及冷却时很少氧化。
当一炉熔融的合金液被雾化成金属粉末时,它的表面积在雾化的一瞬间增大了无数倍,换言之,其与氧结合的面积也增大了,有更多的金属表面暴露在雾化环境中。
所以,水雾化时,如果不采取措施,是无法避免合金液滴的氧化的。
为了在水雾化时,能让雾化环境少氧或无氧,首先,必须将雾化筒体密封起来,将雾化环境与周围的环境隔绝开来。
其次,是要将已封闭起来的雾化筒体中的氧气排除掉。
气雾化工艺参数对金属粉末粒度影响的研究
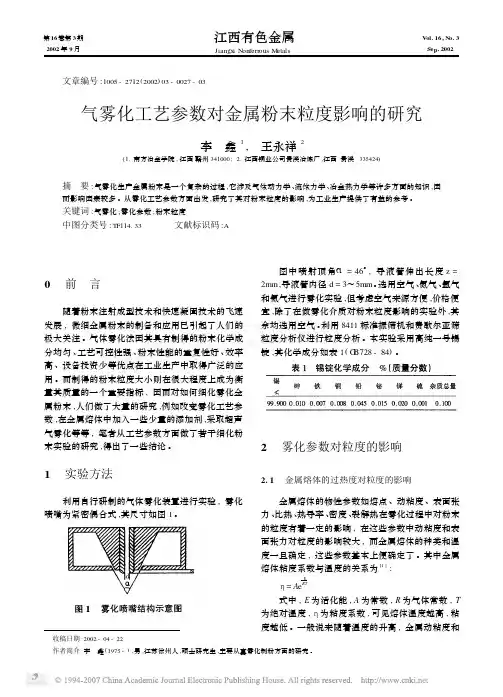
金属熔体雾化时 , 雾化介质的种类对粉末粒度 的影响是比较重要的 , 在做雾化介质对粉末粒度影 响的实验时 ,我们选择了四种雾化介质 :空气 ,氮气 , 氩气和氦气 , 金属熔体温度为 472 ℃时粒度分布见 图 5。
第 3期
李 鑫 ,等 :气雾化工艺参数对金属粉末粒度影响的研究
《江西有色金属》国际标准刊号 ISSN1005 - 2712、国内统一 刊号 CN36 - 1130/ TF,每期定价 5 元 ,全年计 20 元。需要订阅本刊 的单位和个人 ,直接向编辑部订阅。欢迎广大专家、学者、工程技
术人员及管理干部踊跃为《江西有色金属》撰稿 ,并优先刊用国家
自然科学基金项目及其他重要研究项目的稿件。
摘 要 :气雾化生产金属粉末是一个复杂的过程 ,它涉及气体动力学 、流体力学 、冶金热力学等许多方面的知识 ,因
而影响因素较多 。从雾化工艺参数方面出发 ,研究了其对粉末粒度的影响 ,为工业生产提供了有益的参考 。
关键词 :气雾化 ;雾化参数 ;粉末粒度
中图分类号 : TF114. 33
文献标识码 :A
《江西有色金属》征稿征订启事
《江西有色金属》系江西有色金属工业公司 (原中国有色金属 工业南昌公司) 和江西省有色金属学会共同主办的综合性有色冶 金技术刊物 (季刊) ,公开发行。主要刊登有色金属采矿、选矿、冶 炼、分析、机电、自动化、节能、环保、企业管理和资源综合利用等 方面的科研成果、学术论文和综合评述 ,并辟有国内外最新科技 动态 ,市场信息 ,新知识、新技术专题讲座等栏目。本刊可供以上 专业的教学、科研、设计、生产、管理等方面的科技人员、干部、院 校师生参考。
升高到一定温度 ,粉末的粒度变化很小 。 (2) 粉末的粒度受雾化压力和气液质量流率比
水雾化金属粉末

水雾化金属粉末一、什么是水雾化金属粉末水雾化金属粉末是一种由金属材料制成的细小颗粒,其制备过程中,通过高速气流将金属液体喷雾成细小颗粒,并在喷雾的同时进行冷却和固化,在此过程中形成了水雾化金属粉末。
这种技术被广泛应用于各种行业,如航空航天、汽车工业、电子工业等。
二、水雾化金属粉末的制备过程1. 原料准备:将所需的金属材料加入到熔炉中进行熔融处理。
2. 喷雾:将熔融的金属液体通过高速气流喷射成细小颗粒。
3. 冷却:在喷射的同时,通过冷却装置对喷射出来的颗粒进行快速冷却和固化。
4. 筛选:将制备好的水雾化金属粉末进行筛选,去除不符合要求的颗粒。
三、水雾化金属粉末与传统制备方法比较1. 高纯度:由于在水雾化过程中,金属液体的快速冷却和固化,可以有效地避免金属材料氧化和杂质的混入,因此制备出来的水雾化金属粉末具有较高的纯度。
2. 细小颗粒:水雾化过程中,喷射出来的颗粒非常细小,一般在1-50微米之间,因此可以提高材料的表面积和反应活性。
3. 均匀性:由于水雾化过程中金属液体被分散成许多小颗粒,并且经过了均匀冷却和固化处理,所以制备出来的水雾化金属粉末具有很好的均匀性。
4. 节约能源:与传统制备方法相比,水雾化技术可以节约大量能源。
四、水雾化金属粉末的应用1. 航空航天:水雾化技术可以制备出高强度、高温抗氧化性能优异的钛合金、铝合金等材料,广泛应用于航空航天领域。
2. 汽车工业:水雾化技术可以制备出高强度、高韧性、耐磨损的汽车零部件,如发动机缸体、曲轴等。
3. 电子工业:水雾化技术可以制备出高纯度、高导电性能的金属粉末,广泛应用于电子元器件的制造。
五、水雾化金属粉末的未来发展随着科学技术的不断进步和人们对材料性能要求的提高,水雾化技术将会得到更广泛的应用。
未来,随着新材料、新工艺和新设备的不断涌现,水雾化金属粉末将会在更多领域展现其无限潜力。
粉末冶金原理 答案

1.为什么要控制松装密度:2.如何提高粉末的p松和流动性:松装密度高的粉末流动性也好,方法:粒度粗、形状规则、粒度组成用粗+细适当比例、表面状态光滑、无孔或少孔隙3.粉末颗粒有哪几种聚集形式,他们之间的区别在哪里:1、一次颗粒,二次颗粒(聚合体或聚集颗粒),团粒,絮凝体 2,通过聚集方式得到的二次颗粒被称为聚合体或聚集颗粒;团粒是由单颗粒或二次颗粒靠范德华引力粘结而成的,其结合强度不大,用磨研、擦碎等方法或在液体介质中就容易被分散成更小的团粒或单颗粒;絮凝体是在粉末悬浮液中,由单颗粒或二次颗粒结合成的更松软的聚集颗粒4.雾化法可生产哪些金属粉末:常用于:铁、钢(低合金、高合金、不锈钢等), Cu、Al及其合金, Pb、Sn, Superalloy, Ti合金等.5.雾化法制取金属粉末有哪些优点,简述雾化法和气体雾化法的基本原理:优点:①易合金化—可制得预合金粉末(因需熔化), 但完全预合金化后, 又易使压缩性下降. 一般采用部分预合金.②在一定程度上, 粒度、形状易控制. ③化学成分均匀、偏析小, 且化学成分较还原粉为纯. ④生产规模大(2)都属于二流雾化法,即利用高速气流或高压水击碎金属液流,破坏金属原子间的键合力,从而制取粉末6.影响电解铜粉粒度的因素有哪些:(1)电解液的组成1)金属离子浓度的影响。
2)酸度(或H+浓度)的影响;3)添加剂的影响(2)电解条件1)电流密度的影响;2)电解液温度的影响;3)电解时搅拌的影响;4)刷粉周期的影响;5)关于放置不溶性阳极和采用水内冷阴极问题7.电解法可生产哪些金属粉末,为什么:、1)水溶液电解法:可生产铜、镍、铁、银、锡、铅,铬、锰等金属粉末,在一定条件下可使几种元素同时沉积而制得Fe-Ni、Fe-Cu等合金粉末。
(2)熔盐电解法:可以制取Ti、Zr、Ta、Nb、Th、U、Be等纯金属粉末,也可以制取如Ta-Nb等合金粉末以及各种难熔化合物(5如碳化物、硼化物和硅化物等)8.欲得细W粉,应如何控制各种因素:(1) 采用两阶段还原法,并控制WO2的粒度细;(2)减少WO3的含水量和杂质含量;(3)H2入炉前应充分干燥脱水以减少炉内水蒸气的浓度;(4)还原,从而可得细W粉);(5)采用顺流通H2法;(6)减小炉子加热带的温度梯度;(7)减小推舟速度和舟中料层的厚度;(8)WO3中混入添加剂(如重铬酸氨的水溶液)9.简述侧压力及其侧压系数:10.压制压力分配:压制压力分配:①使粉末产生位移、变形和克服粉末的内摩擦(粉末颗粒间的) —净压力P1;②用来克服粉末颗粒与模壁之间外摩擦的力—压力损失P2 .总压力为净压力与压力损失之和:压力降原因:粉末与模壁之间的摩擦力随压制压力而增减,在压坯高度上产生压力降压力分布不均匀的原因:由于粉末颗粒之间的内摩擦、粉末颗粒与模壁之间的外摩擦等因素影响, 压力不能均匀地全部传递, 传到模壁的压力始终小于压制压力.11.压坯中密度分布不均匀的状况及其产生的原因是什么?如何改善密度分布?密度分布不均匀的状况:一般,高度方向和横断面上都不均匀. ①平均密度从高而低降低.②靠近上模冲的边缘部分压坯密度最大; 靠近模底的边缘部分压坯密度最小.③当H/D(高径比)较大时,则上端中心的密度反而可能小于下端中心的密度. 产生的原因:压力损失改善压坯密度不均匀的措施:①在不影响压坯性能前提下, 充分润滑; ②采用双向压制; ③采用带摩擦芯杆的压模; ④采用浮动模; ⑤对于复杂形状采用组合模冲, 并且使各个模冲的压缩比相等; ⑥改善粉末压制性(压缩性、成形性)—还原退火;⑦改进模具构造或适当变更压坯形状 . ⑧提高模具型腔表面硬度和光洁度. HRC58~63,粗糙度9级以上.12.压坯可分为哪几类?压坯形状设计一般原则是什么?压坯形状分类①Ⅰ型柱状、筒状、板状等最简单形状压坯,如,汽车气泵转子.模具由阴模、一个上模冲、一个下模冲及芯棒等组成.②Ⅱ型端部有外凸缘或内凸缘的一类压坯; 如汽车转向离合器导承.模具由阴模、一个上模冲、两个下模冲及芯棒等组成.③Ⅲ型上、下端面都有两个台阶面的一类压坯,如汽车变速器毂.模具由阴模、两个上模冲、两个下模冲及芯棒等组成.④Ⅳ型下端面有三个台阶面的一类压坯,如汽车发动机的带轮毂.模具由阴模、一个上模冲、三个下模冲及芯棒等组成.⑤Ⅴ型上端面有两个台阶面、下端面有三个台阶面的一类压坯,如汽车的变速器齿毂.模具由阴模、两个上模冲、三个下模冲及芯棒等组成. 当压坯外凸缘的径向尺寸小时, 可用带台阴模成形的话, 则可压制成形下部有四个台阶面的压坯.13.什么是弹性后效?它对压坯有何影响?弹性后效:在去除P压后,压坯所产生的胀大现象。
金属粉末气体雾化制备技术的研究现状与进展

Chen Shiqi , Huang Baiyun (State Key Laboratory for Powder Metallurgy ,Central Sout h University ,Changsha 410083 ,China)
Abstract : The principles ,properties and development of technologies for gas atomization which are used for metal powder production on a commercial scale are viewed on t he basis of characteristics of t he nozzles ,t heir advantages and disadvantages as well as t heir applications are discussed in t his paper1 Key words : atomization ;nozzle ;development ;powder
的 Grant 教授改进和完善 ,研究目的是为了生产具 有快速冷凝效果的微细粉末 。超声雾化喷嘴由拉瓦 尔喷嘴和 Hart man 振动管组合在一起 ,在产生 2~ 215M (马赫) 的超音速气流的同时产生 80~100k Hz 的脉冲频率 。所用介质压力在 114~812MPa 之间 , 气流的最高速度可以达到 640m/ s ,粉末冷凝速度可 以达到 104 ~105 K/ s。在雾化铝粉时平均粒度可达 到 22μm ,粉末呈表面光滑的球形状 。
图 1 两种紧耦合雾化喷嘴结构图[9]
紧耦合雾化粉末的特点是微细粉末收得率高 , 对高熔点金属如钢铁合金 ,粉末平均粒度可以达到 30μm ,低熔点金属则可低至 10~20μm ;其次粉末粒 度分布窄 。一般限制式喷嘴粉末的标准偏差为 2~ 3 ,而紧耦合的可以达到 118~210 左右 。最后粉末 具有高的冷却速度 。在同样的生产条件下 ,粉末的 冷速与粉末的粒径 1/ d2 成比例 ,因而粉末的细化明 显提高粉末的冷凝速度 ,高的冷却速度有利于快速 冷凝合金或非晶合金粉末的生产 。紧耦合雾化技术 是研究最丰富 、工业中应用最成熟的一种气体雾化 制粉技术 ,应用覆盖从几十公斤的试验装置到日产 上吨的工业化生产设备 。
真空气雾化参数对粉末粒度及形貌的影响研究
真空气雾化参数对粉末粒度及形貌的影响研究马尧;鲍君峰;胡宇;王辉;胡丹丹【摘要】对雾化压力、雾化气体温度等雾化参数对粉末粒度、形貌的影响进行了研究.试验结果表明,雾化压力在2.3~3.2MPa范围内对粉末粒度影响不大,当雾化压力超过3.5MPa时,粉末粒度开始变细小.雾化气体温度对粉末粒度影响最大,较高的雾化气体温度有利于获得较细小的粉末.【期刊名称】《热喷涂技术》【年(卷),期】2014(006)001【总页数】4页(P45-48)【关键词】真空熔炼;雾化参数;合金粉末;粒度分布【作者】马尧;鲍君峰;胡宇;王辉;胡丹丹【作者单位】北京矿冶研究总院,北京100160;北京市工业部表面强化与修复工程技术研究中心,北京100160;北京矿冶研究总院,北京100160;北京市工业部表面强化与修复工程技术研究中心,北京100160;北京矿冶研究总院,北京100160;北京市工业部表面强化与修复工程技术研究中心,北京100160;北京矿冶研究总院,北京100160;北京市工业部表面强化与修复工程技术研究中心,北京100160;北京矿冶研究总院,北京100160;北京市工业部表面强化与修复工程技术研究中心,北京100160【正文语种】中文【中图分类】TG174.4真空气雾化是近期发展和不断完善的一项新技术。
真空熔炼技术可以有效的防止合金元素的氧化烧损,具有改善合金元素的固溶度,减少偏析,细化晶粒,改善第二相的形状、尺寸及分布等优点;而惰气雾化技术可以起到细化合金组织、改善合金性能的效果,尤其适用于合金化程度较高、对组织形态依赖性较高的工具钢、超合金等金属材料[1],这是传统铸造技术难以实现的。
相对于普通气雾化技术,用真空熔炼惰气雾化法生产的金属粉末,还具有氧含量低、细粉收得率高、外貌球形度好等优点,适合于各粒度段、高性能喷涂粉末的制备,特别适用于粉末冶金、注射成型、冷喷涂等超细粉末的生产,而这些是普通气雾化技术较难实现的。
粉末冶金技术
流、水流)对金属液
流作用的方式不同, 雾化具有多种形式:
平行喷射(气流与金
属液流平行)
垂直喷射(气流或水
流与金属液流互成垂 直方向)
水雾化时,控制好以下条件可以得细粉末:水 的压力高,水的流速、流量大,金属液流直径小, 过热温度高,金属的表面张力和粘度小,金属液流 长度短,喷射长度短,喷射顶角适当等。 控制好以下条件可以得球形粉末:金属表面张 力要大,过热温度高,水的流速低,喷射顶角大, 液流飞行路程长等。
粉末的羰基物热离解法
从气态金属卤化物气相还原制取金属、合金粉末
以及金属、合金涂层的气相氢还原法
从气态金属卤化物沉积制取金属化合物粉末以及
涂层的化学气相沉积法
从过程的实质来看,现有制粉方法大体上可归纳 为两大类,即机械法和物理化学法。
机械法是将原材料机械地粉碎,而化学成分基本
上不发生变化;
物理化学法是借助化学的或物理的作用,改变原
熔体淬火技术(Melt Quenching
Technology或MQT)。
静力学方法
针对通常铸造合金都是在非均匀形核条件下凝
固,因而针对合金凝固过冷度很小的问题,设法 尽管冷速不高但也同样可以达到很大的凝固过冷
提供近似均匀形核的条件。在这种条件下凝固时, 度,从而提高凝固速度。具体实现这种方法的技
炼法相比,性能优越:
高合金粉末冶金材料的性能比熔铸法生产的好,
例如,粉末高速钢、粉末超合金可避免成分的 偏析,保证合金具有均匀的组织和稳定的性能, 同时,这种合金具有细晶粒组织使热加工性大 为改善;
生产难熔金属材料或制品,一般要依靠粉末冶
金法,例如,钨、铝等难熔金属,即使用熔炼 法能制造,但比粉末冶金的制品的晶粒要粗, 纯度要低。
急冷水雾化工艺对金属粉末性能的影响
1 前言
雾化法是制备金属粉末的重要方法之一[1 ,2] 。 近年来雾化制粉技术朝着微细 、低氧方向发展 。特别 是从 20 世纪 80 年代以来蓬勃发展起来的金属粉末 注射成形工艺 (MIM) ,带动了对微细金属粉末的大量 需求。这种粉末要求粒度在 22μm 以下 ,甚至更小 , 而且还要求氧含量要非常低[3] 。本试验力图采用一 种新型水雾化工艺 ,以期在同样的水压下 ,使所雾化 粉末更加细小、低氧、优质。方法为 :在普通雾化喷嘴 的下面附加冷却喷嘴 ,形成组合雾化 ,令熔融金属首 先进入雾化区被雾化喷嘴破碎 ,使其成为细小的金属 熔滴 ,雾化射流下面的冷却水射流再次撞击金属熔
图 2 水 、水组合雾化对 CuSn 锡青铜合金粉的粒度影响
喷嘴是雾化工艺的关键部件 , 依据 d = A / ( V · sinα) [4] 的雾化模型 ,雾化粉末的粒度 d 不仅与雾化 射流的速度 V 以及喷射角度 a 有关 ,还与喷嘴的设计 和结构紧密相关 ,即喷嘴的雾化效率直接影响上式中 的系数 A 值 ,喷嘴效率高 ,则 A 值就大。雾化过程中 雾化介质的动能转换为粉末的比表面能 ,在这个转化 过程中 ,雾化介质与熔融金属液流的接触面积越大 ,
图 4 水组合雾化对 CuSn 及 Sn 粉显微结构的影响
从所制备的粉末的二次枝晶间距照片上可以定
性地看出水水组合雾化所制粉末比同样条件下单纯
普通水雾化所制粉末的二次枝晶间距λ2 要小 ,取λ2 近似从 118μm 减小到 1μm 左右 ,取 B 为 38 ,取 n 为
1/ 3 ,依据式 (1) 估算粉末冷却速度 ,由 103 K/ S 提高到
1) (北京科技大学材料科学与工程学院 ,北京 100083) 2) (安泰科技股份有限公司粉末分公司 ,北京 100081)
3d打印金属粉末材料制备方法【干货技巧】
金属3D打印机火了之后,金属3D打印粉末材料也跟着开始火了,而3D打印金属粉末市场将保持高增长的态势,目前国内外3D打印金属粉末的制备工艺——气雾化技术的最新进展,广东银纳科技有限公司对3D打印金属粉末制备技术的现状进行分析,提出一些意见。
3D打印技术是一种新型的打印技术,其突出优点在于无需机械加工或任何模具,就能直接从计算机图形数据中生成任何形状的零件,从而极大地缩短产品的研制周期,提高生产率和降低生产成本。
3D打印金属粉末作为金属零件3D打印最重要的原材料,其制备方法备受人们关注,3D打印金属粉末作为金属零件3D打印产业链最重要的一环,也是最大的价值所在。
在“2013年世界3D打印技术产业大会”上,世界3D打印行业的权威专家对3D打印金属粉末给予明确定义,即指尺寸小于1mm的金属颗粒群。
包括单一金属粉末、合金粉末以及具有金属性质的某些难熔化合物粉末。
目前,3D打印金属粉末材料包括钴铬合金、不锈钢、工业钢、青铜合金、钛合金和镍铝合金等。
但是3D打印金属粉末除需具备良好的可塑性外,还必须满足粉末粒径细小、粒度分布较窄、球形度高、流动性好和松装密度高等要求。
为了进一步证明3D打印金属粉末对产品的影响。
采用选择性激光烧结法(SLS法)打印两种不同的不锈钢粉末,发现制备出的产品存在明显差异。
德国某厂家的不锈钢粉末打印样品表面光泽、收缩率小、不易变形、力学性能稳定。
而国内某厂家的不锈钢粉末的打印样品则远远不及前者。
为此,对两种不同的不锈钢粉末进行的微观形貌分析。
金属粉末的制备工艺目前,粉末制备方法按照制备工艺主要可分为:还原法、电解法、羰基分解法、研磨法、雾化法等。
其中,以还原法、电解法和雾化法生产的粉末作为原料应用到粉末冶金工业的较为普遍。
但电解法和还原法仅限于单质金属粉末的生产,而对于合金粉末这些方法均不适用。
雾化法可以进行合金粉末的生产,同时现代雾化工艺对粉末的形状也能够做出控制,不断发展的雾化腔结构大幅提高了雾化效率,这使得雾化法逐渐发展成为主要的粉末生产方法。