
装配工艺卡片模板_共10篇.doc
★装配工艺卡片模板_共10篇范文一:工艺卡片模板(这个可不写,但工艺过程卡和加工工序卡必须要有)各工序工序名称工序余量(mm)经济精度工序尺寸表面粗糙度Ra(um)工序尺寸及公差mm表面粗糙度Ra(um)工艺过程卡产品型号(厂名)机械加工工艺过程卡产品名称材料牌号毛坯总类毛坯外形尺寸零件名称每毛坯可制件数共页每台件数第页备注工时工序号工序名称工序内容车间工段设备工艺装备准终单件零件图号标记处数更改文件号签字日期标记处数更改文件号签字设计审核标准化(.)(厂名)机械加工工序卡片加工工序卡模板(一)产品型号零件图号产品名称零件名称车间工序号毛坯种类设备名称夹具编号毛坯外形尺寸设备型号共页工序名称每毛坯可制件数设备编号夹具名称第页材料牌号每台件数同时加工件数切削液工序工时工位器具编号工位器具名称标准进给次数单件工步号工步内容工艺装备主轴转速rmin切削速度mmin进给量mmr切削深度mm工序工时机动辅助设计(日期)标记处数更改文件号签字日期审核(日期)标准化(日期)会签(日期)(.)加工工序卡模板(二)湖南工程学院材料材料名称机械加工工序卡片毛坯种类毛坯尺寸产品名称零件重零件名称每台件数1卡片编号零件图号第页共页加工工序图工序号夹具工序名工量具主轴转速(rmin)设备刃具径向轴向进给进给吃刀深走刀量量度(mm)次数(mmr)(mmr)工步工步内容及要求123工艺编制工时定额学号校核审定会签批准执行时间范文二:工艺卡片模板机械加工工艺过程卡材料牌号45钢毛坯种类棒料工件名称工毛坯外形尺寸容序内产品型号产品名称Φ65mm×70零(部)件图号零(部)件名称2每台件数备注量具工艺装备夹具名称刀具名称及型号90度外圆刀90度外圆刀中心钻麻花钻镗孔刀三爪卡盘30度外圆刀镗孔刀螺纹刀加工设备背吃刀量进给速度1mm1mm粗2mm精0.3mm粗1mm精0.3mm80080060080080010001.车工艺台阶。
2.装夹工艺台阶,将工件伸出40mm长。
3.车平端面。
4.中心钻打定位孔。
5.麻花钻打通孔。
6.粗精镗出件一左端φ41mm内孔、φ36mm件(一)内孔。
7.粗精车出左端轮廓(椭圆及φ61mm外圆)数控车床到39mm处。
8.调头装夹φ61mm外圆将工件伸出30mm长。
9.粗精镗出工件右端φ23mm,φ22mm内孔。
10.粗精车出右端外轮廓到27mm处。
11.切退刀槽。
12.车M30X2外螺纹。
游标卡尺千分尺粗1mm600精0.3mm800件(二)1.车工艺台阶。
2.装夹工艺台阶,将工件伸出40长。
3.车平端面。
4.中心钻打定位孔。
5.麻花钻扩孔到30长。
6.粗精镗出孔及内螺纹底径。
7.车内螺纹。
8.将俩件配合,粗精车外圆及椭圆。
1mm1mm数控车床粗1mm精0.3mm粗2mm精0.3mm800800三爪卡盘600800800100090度外圆刀90度外圆刀游标卡尺千分尺镗孔刀30度外圆刀范文三:工艺卡片模板生效期:BCD-208E型电冰箱台面预装工艺卡片编制:审核:会签:批准:青岛海尔电冰箱股份有限公司二零零零年三月(.)更标记改处数一览表更改文件号文件编号共更改人页第页日期(.)青岛海尔电冰箱股份有限公司工序号简图:工序名称工艺卡车间片产品型号产品名称工段设备文件编号共页工序工时第页工步号工步内容工艺装备辅助材料工时定额(分)(.)青岛海尔电冰箱股份有限公司工序号工序名称工艺卡车间片内产品型号产品名称工段设备文件编号共页工序工时第页工艺工步号容工艺装备辅助材料工时定额(分)工步内容范文四:总装工艺卡模板跨越农机公司装配工艺卡产品型号产品名称序号12345678KY26载货汽车零名组部件代号组部件名称部称件代号数量12221222工序号工序名称序号910111213141516名一门锁总成零称部文件编号件代号共*页第*页数量21313112车门限位器总成(左)Ⅰ型六角头螺栓平垫圈弹簧垫圈车门限位器总成(右)Ⅰ型六角头螺栓平垫圈弹簧垫圈车门限位器膨胀销锁体总成(左)十字槽沉头螺钉和锥形锁紧垫圈组合件锁体总成(右)十字槽沉头螺钉和锥形锁紧垫圈组合件锁芯(左)锁芯(右)锁芯弹簧卡子工具备注序号123装配内容技术要求装车门限位器总成:用M6×25的六角头螺栓、φ6平垫圈、φ6弹车门限位器左右分清楚,左右不能装反,簧垫圈4套把车门左、右限位器总成分别固定在车门左右立柱和车门上。
紧固牢固,并限位准确。
装车门锁体总成:用M6×16十字槽沉头螺钉和锥形锁紧垫圈组合件锁体要装十字槽沉头螺钉和锥形锁紧6套把车门左右锁体分别固定在左右车门侧面上。
垫圈组合件,紧固牢固。
装车门锁心:用锁芯弹簧卡子把车门锁心固定在车门上。
弹簧卡子卡入槽内,锁心号码要与油箱盖锁及点火开关号码相符。
装车门锁锁座:用M8×16十字槽沉头螺钉和锥形锁紧垫圈组合件4套把车门锁座分别固定在车门左右门框上。
装门锁外手柄:用M6六角法兰面螺母把门锁左、右外手柄分别固定在左右车门外门板上,并与锁体连杆相连。
固定搬手(8~10)二把、十字槽螺丝刀(150㎜)二把、十字槽螺丝刀(120㎜、㎜)150各一把、尖嘴钳一把、橡胶锤(0.4㎏)一把、45位置正确,紧固牢固。
位置正确,紧固牢固;开启门锁灵活。
编标审标记处数更改文件号签字日期标记处数更改文件号签字日期批制审核准王定江(.)跨越农机公司装配工艺卡产品型号产品名称序号1718192021222324KY26载货汽车零名组部件代号组部件名称部称件代号数量24121212技术要求工序号工序名称序号2526272829303132名一门锁总成零称部文件编号件代号共*页数量21221111备注门锁锁座十字槽沉头螺钉和锥形锁紧垫圈组合件十字槽盘头自攻螺钉-F型门锁内手柄(右)通孔式嵌装塑料螺母十字槽盘头自攻螺钉-F型车门玻璃导向槽(左)十字槽盘头螺钉平垫圈门窗玻璃内侧密封条(左)工具门锁外手柄(左)六角法兰面螺母门锁外手柄(右)六角法兰面螺母门锁内手柄(左)通孔式嵌装塑料螺母序号装配内容装车门锁内手柄:用M6通孔式嵌装塑料螺母、ST6.3×13十字槽盘6头自攻螺钉-F型各4件,把门锁左右内手柄分别固定在左右车门内板上。
内手柄上的拉杆与锁体相连。
7装车门玻璃导向槽:用M6×10十字槽盘头螺钉、φ6平垫圈、弹簧垫圈各2件分别把车门玻璃导向槽固定在左右车门内板上。
装车门玻璃升降器总成:用M6×10十字槽盘头螺钉12件、φ6平垫圈、弹簧垫圈各16件分别把车门玻璃升降器固定在左右车门内板上。
装车门玻璃呢槽:把车门玻璃呢槽嵌入左右车门玻璃导向槽内。
910装车门内侧密封条:把车门内侧密封条嵌入左右门玻璃框下沿内侧。
位置正确,紧固牢固,玻璃在车门玻璃导向槽内滑动自如。
位置正确,紧固牢固。
位置正确,紧固牢固,开启灵活。
8位置正确位置正确范文五:装配工艺模板工具有限公司文件编号:JS-88-400版本号:1.02013-11-11发布2013-11-实施(.)装配工艺目录产品型号及名称序号1234567891011121314151617过程名称及要求头壳内轴承的压装压输出轴并装齿轮中间盖的压装齿轴的压装齿轴的安装压转子,组头壳准备工作装定子装电位器旋扭装压线板接开关布线装上手柄盖头壳与机壳的合并装碳刷软启动接线软启动布线盖后盖并性能检测线扣钳,热风枪电动螺批气动螺批装配装配气动螺批专用卡线工具气动螺批气动螺批装配定位工具压机冲压机,剥线机,尖嘴钳剥线机,冲扣机,热风枪,气动螺丝刀工装设备气枪,压机,电动螺丝刀压机,卡簧钳压机压机零部件名称及图号装备工装工装工装工装车间装配装配装配装配装配装配装配装配装配装配装配文件编号共1页JS-88-400第1页检验部门工种部装部装部装部装部装部装部装部装部装部装部装扭矩检验部装扭矩检验扭矩检验扭矩检验检具、量具扭矩检验部装部装扭矩检验扭矩检验资料来源编会批事制签准务签字2013-11-16编版本号标记处数更改文件号制1.0技术部签字日期编制部门日期(.)装配工艺过程卡片产品型号及名称零部件名称及图号工艺过程卡号过程号过程名称车间图1图2设备夹具或模具编号材料图3图4头壳JS-88-400第1页共17页MSPM1300-0101头壳内轴承的压装装配数量111116003轴承0810滚针轴承1010滚针轴承油封图5序号12345图6工步名称内容及参数工具电动螺丝刀气枪工装量(刃)具螺丝扭力首检、巡检1只2h扭矩调整为0.5-0.8N.m,拆除减速箱和中间盖的固定螺钉一枚,将头壳和中间盖中的铝沫及其它杂物吹净,并剔除有缺陷(刮伤、破损等)的头壳,如图1所示;调整气压机0.8MPa,在压三轴承工装上放入6003轴承和两滚针,如图2所示。
注意滚针有字的一面朝下。
在工装上模卡入沾有油脂的油封,如图3所示。
把头壳放入工装,并双手按下按扭,把各轴承压到位。
压机如有疑问请加QQ2789288898本人常年免费提供各种专业学习资料注意事项:“共同学习,共同进步”一直是本人奉行的宗旨1234压好后的滚针轴承有字一面应朝上螺丝扭力首检、巡检2只2h检查油封面要求低于头壳头部表面头壳无磕碰划伤,漆膜明亮,无缺漆,无漆瘤,无毛刺等缺陷资料来源编会批事制签准务签字日期2013-11-16编版本号标记处数更改文件号制1.0技术部签字日期编制部门范文六:装配工艺模板XXXXXX工艺文件文件编号:JE131001XXXXXXX装配作业指导书编制:审核:会签:会签:批准:201411-19发布2014-11-20实施XXXXXX技术部发布(.)产品名称所属系列图号XXXXXXX工艺文件产品型号工序号代号艺文件明名细表称页数备注编审制核标准化版更改标记数量更改单号签名日期批准本第共页页(.)产品名称微型货车瑞丰XXXXXXX工艺文件产品型号整车工艺流程图编审制核标准化版更改标记数量更改单号签名日期批准第本页共A页(.)XXXXXXX工艺文件装序号物料名产品名称产品型号工序名称工位名称号数量备注图工序号工位号示配称工艺卡编工序内容及要求工装工具编审制核工工种时标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件调序号产品名称产品型号工序名称工位名称号数量备注图示工序号工或位号表格试工艺卡编调试项目工装工具编审制核工工种时标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件检序号产品名称产品型号工序名称工位名称号数量备注工序号工位号测工艺卡编检测项目检测结果(图示或表格)检测内容及要求检测工具编审制核工工种时标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件工序号产品名称产品型号序控制点工艺卡关键工序名称工位名称特性类别安全控制方法工序号工位号检测工具检测频次控制项目控制内容检测内容及要求检测工具编审制核工工种时标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件仪器仪表明细表序号名称型号用产品名称产品型号工序名称工位名称途数量工序号工位号备注编审制核标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件工序号名产品名称产品型号具称量具明型细表号用工序名称工位名称途数量工序号工位号备注编审制核标准化版更改标记数量更改单号签名日期批准第本页共页(.)XXXXXXX工艺文件辅料消耗定额汇总表序号名称编号用产品名称产品型号工序名称工位名称途单位工序号工位号用量台备注编审制核标准化版更改标记数量更改单号签名日期批准第本页共页范文七:装配工艺模板(1)有限公司文件编号:JS-88-400版本号:1.02014-11-11发布2014-11-实施(.)装配工艺目录产品型号及名称序号1234567891011121314151617过程名称及要求头壳内轴承的压装压输出轴并装齿轮中间盖的压装齿轴的压装齿轴的安装压转子,组头壳准备工作装定子装电位器旋扭装压线板接开关布线装上手柄盖头壳与机壳的合并装碳刷软启动接线软启动布线盖后盖并性能检测线扣钳,热风枪电动螺批气动螺批装配装配气动螺批专用卡线工具气动螺批气动螺批装配定位工具压机冲压机,剥线机,尖嘴钳剥线机,冲扣机,热风枪,气动螺丝刀工装设备气枪,压机,电动螺丝刀压机,卡簧钳压机压机零部件名称及图号装备工装工装工装工装车间装配装配装配装配装配装配装配装配装配装配装配文件编号共1页JS-88-400第1页检验部门工种部装部装部装部装部装部装部装部装部装部装部装扭矩检验部装扭矩检验扭矩检验扭矩检验检具、量具扭矩检验部装部装扭矩检验扭矩检验资料来源编会批事制签准务签字2013-11-16编版本号标记处数更改文件号制1.0技术部签字日期编制部门日期(.)装配工艺过程卡片产品型号及名称零部件名称及图号工艺过程卡号过程号过程名称车间图1图2设备夹具或模具编号材料图3图4头壳JS-88-400第1页共17页MSPM1300-0101头壳内轴承的压装装配数量111116003轴承0810滚针轴承1010滚针轴承油封图5序号12345图6工步名称内容及参数工具电动螺丝刀气枪工装量(刃)具螺丝扭力首检、巡检1只2h扭矩调整为0.5-0.8N.m,拆除减速箱和中间盖的固定螺钉一枚,将头壳和中间盖中的铝沫及其它杂物吹净,并剔除有缺陷(刮伤、破损等)的头壳,如图1所示;调整气压机0.8MPa,在压三轴承工装上放入6003轴承和两滚针,如图2所示。
总装装配及调整工艺卡

安装工
编制
校对
审核
批准
第7页
日期
日期
日期
日期
共8页
南通大通宝富风机有限公司
装配工艺过程卡片
产品类型
产品名称
离心通风机
(带整体支架)
序号
工序名称
工艺要求
工装及设备
工种
备注
二
检 验
按图纸技术条件及有关标准规定的要求检验
检验员
三
运 转
(1)如带减振器,将减振器以风机基础平面图的位置将其放置在风机整体与试车台之间,若各减振器的变形量不相等时,可以适当移动减振器的位置,以使其变形量相等。清除机内杂物用手搬动叶轮检查是否有擦壳,连接部分是否牢固,保证在无异常现象后方可试运转,并按图纸上技术要求进行。
⑵装止退垫圈、圆螺母
液压机、手锤、铜垫、吊车
安装工
6
装传动组
将传动组吊装在整体支架上并用螺栓预固定
扳手、吊车
安装工
编制
校对
审核
批准
第1页
日期
日期
日期
日期
共8页
南通大通宝富风机有限公司
装配工艺过程卡片
产品类型
产品名称
离心通风机
(带整体支架)
序号
工序名称
工艺要求
工装及设备
工种
备注
7
校正校平
1)校正可用大平尺按中心线量取平行线进行检查,若偏斜可用撬杠拨正。
(2)如不带减振器,将风机整体置于试车台上压紧,清除机内杂物用手搬动叶轮检查是否有擦壳,连接部分是否牢固,保证在无异常现象后方可试运转。
(3)按QP/NFJ(Q)8.2.4-03《组件、成品装配、油漆、包装检验技术规范》的有关规定执行。
装配工艺过程卡片
日期
标记
处数
更改文件号
签字
日期
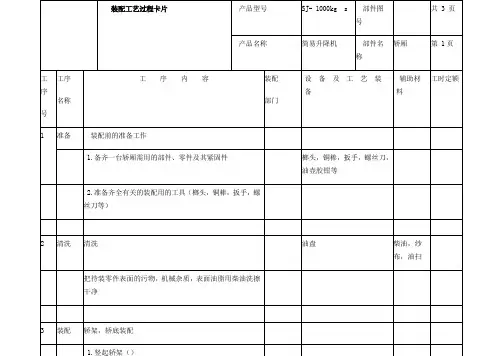
装配工艺过程卡片
产品型号
SJ-1000kgs
部件图号
共1页
产品名称
简易升降机
部件名称
轿架
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
一
准备
装配前的准备工作
10’
1.备齐一台轿底所需的零件及配件
2.准备齐全有关装配用的工具
活手板,钢卷尺
10’
5’
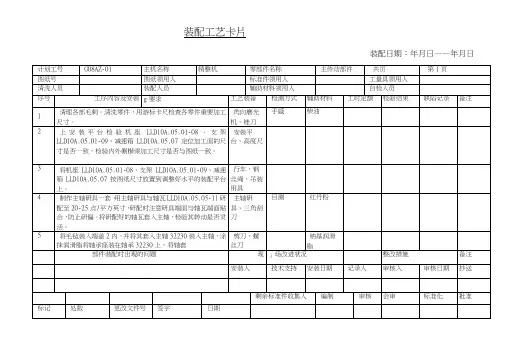
装配工艺过程卡片
产品型号
SJ-1000kgs
部件图号
共3页
产品名称
简易升降机
部件名称
轿厢
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
1
准备
装配前的准备工作
1.备齐一台轿厢需用的部件、零件及其紧固件
榔头,铜棒,扳手,螺丝刀,油壶胶钳等
2.准备齐全有关的装配用的工具(榔头,铜棒,扳手,螺丝刀等)
辅助材料
工时定额
四 轿顶护栏和拉杆转配
10’
1.安装轿顶护栏
2.安装拉杆
10’
3.检验
5’
15’
五 安全钳装配
六 门机和轿门试装
5’
1.在下梁上安装安全钳底座
1.安装门机和轿门
20’
2.在上梁上安装其安全钳的传动机构,并用拉条拉杆与
2.门机调试
安全钳底座连接
3.检验
3.检验
编制
审核
装配工艺卡片
工序内容及安装
g要求
工艺装备
检测方式
辅助材料
工时定额
检验结果
缺陷记录
备注
7
mm,对角线长度差小于1mm,检测导轨固定面与主轴的平行度要求小于0.05-0.08/1000,检测位置度误差小于0.04-0.05/1000,如不符合则需刮研校正导轨固定面。
平面刮刀、标准平尺
8
清理导轨各部毛刺,将导轨1、导轨2安装到内外侧横梁上。使用专用检具检测两侧导轨的纵向水平小于0.08/1000mm,横向水平小于0.04/1000mm。检测两侧导轨两侧距离差小于0.4,对角线长度差小于1mm,检测导轨与主轴的平行度要求小于0.05-0.08/1000,检测位置度误差小于0.04-0.05/1000,如不符合则需刮研校正导轨。
自检人员
序号
工序内容及安装
g要求
工艺装备
检测方式
辅助材料
工时定额
检验结果
缺陷记录
备注
10
将前后拉拔小车安装到导轨上,注意调整前后拉拔小车下部行走轮与拉拔凸轮的接合面涂红丹粉检验接触表面,研合接触面,使接触表面大于60-75%,且上下接触点分布均匀。
目测
红丹粉
11
O
角向磨光机、锉刀
手感
9
镶条LLD10A.05.01-19一个侧边倒角,与模座架LLD10A.05.01-13配钻配铰6-*12H7,用销套1、销套2及防撞销将模座架及镶条装配到一起。将模座架LLD10A.05.01-13核对中心线高度,并修整。
清洗人员
装配人员
辅助材料领用人
自检人员
序号
工序内容及安装
g要求
工艺装备
检测方式
辅助材料
模具装配工艺设计卡

标记 处数 更改文件号 签 字 日 期 标记 处数 更改文件号 签 字 日 期
市第一水泵厂
..
装配工序卡片
..范文
产品型号 产品名称
..
GD
管道泵
零件图号 零件名称
共2页 第2页
工序号 Ⅳ 工序名称
.
总装
车间 装配 工段 总装 设备
.. .
工序工时
工
步
工步
容
号
1 ①将 O 形密封圈 2)套入泵盖;
.
.. .
五金冲压模
装配工艺卡片
班级
学号
2010 年 月 日
..
..范文
..
.
.. .
×××厂
装配工艺过程卡片
工 工序
序 号
名称
工序
容
Ⅰ 装配 领件、清洗、检查
Ⅱ 部装 叶轮、机械密封、泵盖与电机组装
Ⅲ
双头螺栓等与泵体组装
Ⅳ 总装 总装
产品型号 产品名称
零件图号
零件名称
共 页 第页
装配 部门
设备及工艺装备
工
步
工步
容
号
3 按图检查叶轮跳动,不得大于 0.08。
..
..范文
工艺装备
百分表及表架
工时
辅助材料
定额
min
设计(日期) ..
审核(日期)
会签(日期)
.
标记 处数 更改文件号 签 字 日 期 标记 处数 更改文件号 签 字 日 期
武新
06.09.18
XX 厂
装配工序卡片
工序号 Ⅲ 工序名称 双头螺柱、紧定螺钉与泵体组装 车间
(在检查之前,各台泵的零件不得互换)。如属装配问题,则应按装配工序重新 装配,并送试验部门重试。重试后再执行本工序;如属零件加工或铸件质量问题, 应送有关人员鉴定,以确定该零件是否回用或报废。
装配工艺过程卡和工序卡
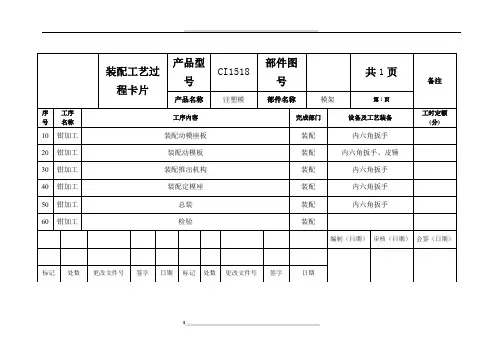
共2页
产品名称
注塑模
部件名称
动模板
第2页
车间
装配
装配部分
动模板、型芯1、型芯2、导柱
工序号
20
工序名称
装配动模板
1-M8 22螺栓2-型芯13-动模板4-导柱5-型芯2
装配工艺卡片
产品型号
CI1518
部件图号
J30-1
共2页
产品名称
注塑模
部件名称
推出机构
第1页
车间
装配
装配部分
推杆固定板、推板、推杆、拉料杆、复位杆
装配工艺附图
产品型号
CI1518
部件图号
J50-1
共2页
产品名称
注塑模
部件名称
模架
第2页
车间
总装
装配部分
定模座、动模板、推出机构、动模座
工序号
50
工序名称
总装模架
工序号
30
工序名称
装配推出机构
工
序
号
工步内容
工艺装备及辅助材料
作业
时间
准备
时间
名称规格或编号
名称规格或编号
31
清理、去毛刺
棉纱、机油、锯条
32
找正
33
将6根φ6的推杆,1根拉料杆放入动模板上相应的推杆孔内。
(保证推杆、拉料杆与推杆固定板的垂直度,垂直精度为0.02)
34
将4根复位杆放入推杆固定板上的4个相应的孔。(保证复位杆与推杆固定板的垂直度,垂直精度为0.02,复位杆与推杆固定板为φ12F7/h6过渡配合)
装配工艺过程卡片
产品型号
CI1518
部件图号
(工艺技术)装配工艺卡

4.整机装配工艺卡整机装配工艺卡或装配工艺指导卡,它是工艺设计人员,根据产品的结构、技术文件和流水节拍,对整机的生产操作过程进行分解,制定流水作业线上每个工位流水节拍时间内的操作内容。
因此,流水作业生产线上每个操作者必须按照装配工艺卡上规定的内容、方法、操作次序和注意事项等进行作业。
不同的工序,装配工艺卡有不同的格式,但目前还没有统一的格式规定。
下面分别以组件加工、整机装配、调试、检测、包装等工序为例,介绍装配工艺卡的一般格式。
(1)工艺文件封面。
工艺文件封面的格式如表7.4所示。
表7.4工艺文件封面(2)工艺文件明细表。
工艺文件明细表的格式如表7.5所示。
表7.5工艺文件明细表(3)整机工艺流程图。
整机工艺流程图的格式如表7.6所示。
表7.6 整机工艺流程图格式(4)装配、加工、修理工艺卡。
装配、加工、修理工艺卡的格式如表7.7所示。
表7.7装配、加工、修理工艺卡格式(5)调试工艺卡。
调试工艺卡的格式如表7.8所示。
表7.8调试工艺卡格式(6)检测工艺卡检测工艺卡的格式如表7.9所示。
表7.9检测工艺卡格式(7)工序控制点操作卡。
工序控制点操作卡的格式如表7.10所示。
表7.10工序控制点操作卡格式(8)仪器仪表明细表。
仪器仪表明细表的格式如表7.11所示。
表7.11仪器仪表明细表格式(9)工具量具明细表。
工具量具明细表的格式如表7.12所示。
表7.12工具量具明细表格式(10)辅料消耗定额汇总表。
辅料消耗定额汇总表的格式如表7.13所示。
表7.13辅料消耗定额汇总表格式。
装配工艺卡片
4
AG X3-OUT
5
1
5
3 6
7
8
9
容
序号
1 2 3 4 5 6 7 8 9 10 11 12 13
1.将所需工具及材料准备齐全并备好装配中需要的图纸、接线布置图及有关设计文件。
2.将图中的按钮安装于PUP1-CONV。
3.连接按钮的导线至X3-PUP1,按图接线。
4.连接电缆W001,从X3-PUP1至电控柜AG X3-IN及AG X3-OUT。
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
材料名称
号码管 线号机 黄色贴纸 0.75mm2管型绝缘端头 管型绝缘端头 色带 扎带 螺钉 螺母 弹片 垫片 电机(0.25KW)
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
材料名称
号码管 线号机 黄色贴纸 0.75mm2管型绝缘端头 管型绝缘端头 色带 扎带 螺钉 螺母 弹片 垫片 行程开关 光电开关 光电开关配套的夹子 光电开关反光板
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
模具装配工艺过程卡
大型芯的装配
先将要装配型芯擦净去除油渍等杂物,先压入一小部分后,借助型腔的直线部分用百分表进行矫正其位置,合格后在压入型腔。型腔装配后找正位置用螺钉固定,最后在平面磨床上将两端面和模板磨平。
6
导套的装配
擦拭干净导套和型芯固定板的配合面,并涂上机油。放在压力机工作台上,注意保持导套与型芯固定板的垂直度,在压力机上进行预压配合,检查垂直度进行调整,并与导柱进行配合,应保证开合模滑动灵活,无阻滞现象,有阻滞可用红丹粉涂于导柱表面,往复运动观察阻滞部位,分析原因后,重新装配。
工艺编制
曾国铭
审核
批准
日期
2013-10-14
日期
2013-10-14
日期
2013-10-14
模具装配工艺过程卡片
制件名称
塑料零件
模具名称
塑料膜
制件代号
01
模具代号
01
装配号
装配名称
装配内容
工具
量具
检测
定额
检验
1
小型芯的装配
将型芯压入型腔,注意型芯的垂直,防止型芯变形。压入后,在平面磨床上用等高垫块支承磨平底面
2
型腔的装配
先将要装配型腔擦净去除油渍等杂物,先压入一小部分后,借助型腔的直线部分用百分表进行矫正其位置,合格后在压入型腔。型腔装配后找正位置用定位销固定,最后在平面磨床上将两端面和模板磨平。
3
导柱的装配
将导柱与型腔板上配合孔擦净并在配合面涂上机油,将型腔固定板放在等高环上,将导柱先插入型芯上导柱孔内,在压力机上进行预压配合。检查导柱与型芯板面的垂直度后,继续往下压,直到导柱压实为止。其他用相同方法进行装配。
4
浇口套的装配
将待装的模具零件、板放在装配平板上,将他们中孔轴线对齐,用铜棒将浇口套敲打入定模板和型腔中孔。
装配工艺过程卡片
6
喷漆
漆作业前应核对喷漆种类、颜色与图纸与顾客、标准要求一致; 2. 喷漆时应先检查工件表面无明显毛刺、变形、锈蚀等瑕疵
7
组装
框架、支架、螺栓等组装
8
成品
成品包装
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件Hale Waihona Puke 签字日期标记
处数
更改文件
签字
日期
装配工艺过程卡片
1
编制(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件
签字
日期
标记
处数
更改文件
签字
日期
装配工艺过程卡片
产品型号
HH S001 ZPGC
零(部)件图号
HPRB-17-00
HH-JH-060301
产品名称
人孔盖
零(部)件名称
武器柜
共1页
第1页
工序号
工序名称
工序内容
装配部门
设备及工艺装备
辅助材料
工时定额(min)
1
下料
用火焰切割数控下料外形偏差不得超过±2
装配车间
数控
2
机加工
螺栓周边加工3.2其他材料开孔等
机加工车间
3
装配
据图纸要求对零件材料进行组装
装配车间
4
电焊
电焊加固、分处焊和加焊
装配车间
5
打磨
去除焊渣飞溅渣、焊瘤、毛刺、锈蚀、油污等,使焊接光滑平整匀
称,喷漆时增强油漆的附着力。
HH S001人孔盖
工艺文件汇编
工艺卡片样本(DOC 28页)
工艺卡片样本(DOC 28页)工艺规范产品名称工序名称设备名称编号共 16 页 AH/TLC70-01 框扇下料工装名称编号第 1 页工序简图技术标准1、下料长度L充差≤2000mm±1mm2、下料角度90°±0.5°3、切割后型材断面应平整光洁,外表面清洁无划伤。
操作要求1、切割前检查设备运转是否正常。
2、装夹注意夹紧力适当,牢固,定位正确,切割过程中防止型材变形。
3、型材搬取,存放过程中防止型材划伤,磕碰,表面质量。
4、首件产品严格检查合格后方可生产。
检验方法1、用钢卷尺检查下料长检测工具1.钢卷尺。
2.角度尺。
不合格品处置度。
2、用角度尺检查下料角度。
3、目测外观质量。
更改记录编制批准日期批准审核日期工艺规范产品名称工序名称设备名称编号共 16 页 AH/TLC70-01 铣排水孔工装名称编号第 2 页工序简图技术标准1、排水孔为Φ5×30槽孔,每根料数量2个。
2、纵向位置允差别±3mm,排列均匀。
3、排水孔表面光洁,无毛刺、铣刀不得损坏型材腹板4、排水孔设在外轨道左侧。
操作要求1、铣料前检查设备运转是否正常。
2、注意排水孔的位置均匀和数量。
3、铣孔时避免划伤型材表面质量。
4、首件产品严格检查,合格后方可生产。
检验方法1、用卡尺测量排水孔尺检测工具1、卡尺。
2、卷尺。
不合格品处置寸。
2、用卷尺测量排水孔位置。
更改记录编制批准日期批准审核日期工艺规范产品名称工序名称设备名称编号共 16 页 AH/TLC70-01 铣边框料工装名称编号第 3 页工序简图技术标准1、边框上方仿型铣深度距离为40mm。
2、边框下方仿型铣深度距离为50mm。
3、仿型铣后,光滑无毛刺,深度距离偏差L±1mm。
4、边框左右铣切距离为68mm,距离偏差L±0.5mm。
操作要求1、工作前检查仿型铣床运转是否正常。
2、检查铣刀型号是否正确。
3、工作时型材轻取轻放,避免划伤型材表面质量。