
引线框架铜合金材料与SnAg3.0Cu0.5的界面组织
引线框架铜合金材料与SnAg3.0Cu0.5的界面组织
集成电路由芯片、引线框架、塑封三部分组成,其中引线框架的作用是导电、散热、连接外部电路。
制作引线框架的材料不仅要具有高强度、高导电、高导热性能,而且还要有优良的钎焊性能,近年来铜合金引线框架材料因其优良的性能得到了广泛的应用。
引线框架通过引脚采用钎料进行焊接形成焊点,从而实现电子封装中的各级焊接。
当钎料与铜合金母材充分润湿形成焊点后,会在其界面处形成一层金属间化合物。
钎焊初期形成的金属间化合物可以确保铜合金母材与焊料之间有良好的冶金连接,金属间化合物的厚度直接影响焊点的性能,当金属间化合物的厚度小于1μm时,焊料和金属间化合物之间没有裂纹产生;当金属间化合物厚度介于1-10μm之间时,抗拉强度开始下降;当金属间化合物厚度大于10μm时,随着残余应力的积累,金属间化合物与焊料的拉伸强度显著下降,直至断裂。
电子设备出现的故障中有很大一部分是由于焊点接触不良造成的,尤其是移动式设备,焊点可靠性问题受到了越来越多的重视。
随着表面组装技术的迅速发展及无铅钎料的应用,无铅钎料焊点的可靠性已成为近年来微连接领域关注的热点之一。
在众多的无铅钎料合金当中,SnAgCu合金以其优良的润湿性能及力学性能被认为是最有潜力的含铅钎料的替代品。
金属间化合物的晶体结构、形貌以及它们对焊点力学性能的影响已经有人进行了大量的研究,但不同的铜合金成分对无铅焊料与铜合金框架材料的界面金属间化合物的影响却很少有人进行研究。
新型高性能框架材料Cu-Cr-Sn-Zn系合金具有优良的高导电性、高强度、耐软化温度、冲压成形性、电镀性等性能而得以开发。
日本报道的该合金的导电率为80/75%IACS,抗拉强度35/65kgf/mm2,显微硬度105/195HV,目前国内对该合金系的研究甚少。
本文着重研究该合金与目前常用的Cu-Fe-P系、Cu-Cr-Zr系合金与SnAgCu系钎料的钎焊焊点界面组织,比较不同的引线框架铜合金材料与SnAgCu系钎料焊点在焊接后以及经高温恒温时效后的界面组织,探讨了不同的铜合金成分对引线框架铜合金材料与SnAgCu 钎料界面金属间化合物厚度的影响。
时效前3种铜合金框架材料与SnAg3.0Cu0.5焊膏所形成焊点均获得了良好的界面形貌,表现出很好的可焊性。
焊点经160℃保温老化300h后界面处的金属间化合物均发生了不同程度的生长,厚度逐渐增加,IMC形态由扇贝状转变为层状,靠近SnAg3.0Cu0.5焊料的一侧为Cu6Sn5层,而靠近铜合金片材基体的一层则存在极薄的一层Cu3Sn层。
Cu-0.38Cr-0.17Sn-0.16Zn合金的焊接可靠性好于Cu-0.1Fe-0.03P合金和Cu-0.36Cr-0.03Zr合金。
Cu-0.38Cr-0.17Sn-0.16Zn合金中Zn元素在界面处的富集有效地减慢Cu原子的扩散速度,提高了其活化能,降低了焊点界面处金属间化合物的生长速度。
SnAg3.0Cu0.5锡膏物性规格书
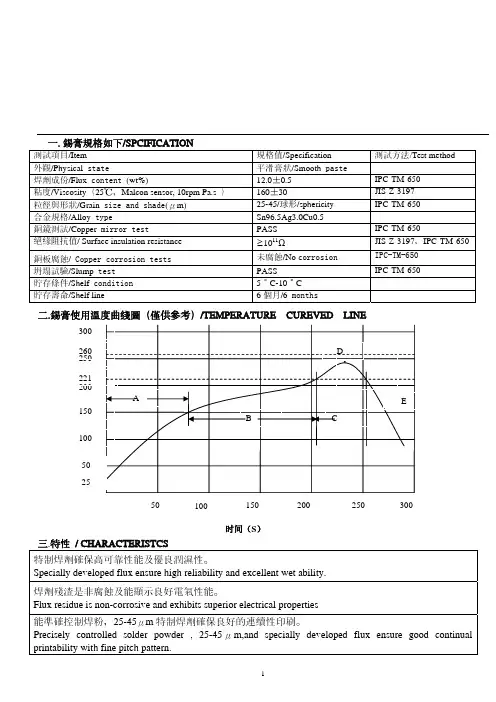
一.锡膏规格如下/SPCIFICATION测试项目/Item规格值/Specification 测试方法/Test method外观/Physical state平滑膏状/Smooth paste焊剂成份/Fluxcontent (wt%)12.0±0.5 IPC-TM-650 粘度/Viscosity(25℃,Malcon sensor, 10rpm Pa.s ) 160±30JIS-Z-3197粒径与形状/Grain size and shade (μm) 25-45/球形/sphericity IPC-TM-650合金规格/Alloy typeSn96.5Ag3.0Cu0.5 铜镜测试/Copper mirror testPASS IPC-TM-650绝缘阻抗值/ Surface insulation resistance ≥1011ΩJIS-Z-3197,IPC-TM-650铜板腐蚀/ Copper corrosion tests 未腐蚀/No corrosion IPC-TM-650 坍塌试验/Slump test PASSIPC-TM-650贮存条件/Shelf condition 5°C-10°C贮存寿命/Shelf line6个月/6 months三.特性 / CHARACTERISTCS特制焊剂确保高可靠性能及优良润湿性。
Specially developed flux ensure high reliability and excellent wet ability. 焊剂残渣是非腐蚀及能显示良好电气性能。
Flux residue is non-corrosive and exhibits superior electrical properties能准确控制焊粉,25-45μm 特制焊剂确保良好的连续性印刷。
Precisely controlled solder powder , 25-45μm,and specially developed flux ensure good continual printability with fine pitch pattern.持久粘性。
引线框架铜合金材料与SnAg3.0Cu0.5的界面组织

引线框架铜合金材料与SnAg3.0Cu0.5的界面组织集成电路由芯片、引线框架、塑封三部分组成,其中引线框架的作用是导电、散热、连接外部电路。
制作引线框架的材料不仅要具有高强度、高导电、高导热性能,而且还要有优良的钎焊性能,近年来铜合金引线框架材料因其优良的性能得到了广泛的应用。
引线框架通过引脚采用钎料进行焊接形成焊点,从而实现电子封装中的各级焊接。
当钎料与铜合金母材充分润湿形成焊点后,会在其界面处形成一层金属间化合物。
钎焊初期形成的金属间化合物可以确保铜合金母材与焊料之间有良好的冶金连接,金属间化合物的厚度直接影响焊点的性能,当金属间化合物的厚度小于1μm时,焊料和金属间化合物之间没有裂纹产生;当金属间化合物厚度介于1-10μm之间时,抗拉强度开始下降;当金属间化合物厚度大于10μm时,随着残余应力的积累,金属间化合物与焊料的拉伸强度显著下降,直至断裂。
电子设备出现的故障中有很大一部分是由于焊点接触不良造成的,尤其是移动式设备,焊点可靠性问题受到了越来越多的重视。
随着表面组装技术的迅速发展及无铅钎料的应用,无铅钎料焊点的可靠性已成为近年来微连接领域关注的热点之一。
在众多的无铅钎料合金当中,SnAgCu合金以其优良的润湿性能及力学性能被认为是最有潜力的含铅钎料的替代品。
金属间化合物的晶体结构、形貌以及它们对焊点力学性能的影响已经有人进行了大量的研究,但不同的铜合金成分对无铅焊料与铜合金框架材料的界面金属间化合物的影响却很少有人进行研究。
新型高性能框架材料Cu-Cr-Sn-Zn系合金具有优良的高导电性、高强度、耐软化温度、冲压成形性、电镀性等性能而得以开发。
日本报道的该合金的导电率为80/75%IACS,抗拉强度35/65kgf/mm2,显微硬度105/195HV,目前国内对该合金系的研究甚少。
本文着重研究该合金与目前常用的Cu-Fe-P系、Cu-Cr-Zr系合金与SnAgCu系钎料的钎焊焊点界面组织,比较不同的引线框架铜合金材料与SnAgCu系钎料焊点在焊接后以及经高温恒温时效后的界面组织,探讨了不同的铜合金成分对引线框架铜合金材料与SnAgCu 钎料界面金属间化合物厚度的影响。
Sn-3.0Ag-0.5Cu-XNi钎料及焊点组织和性能研究的开题报告

Sn-3.0Ag-0.5Cu-XNi钎料及焊点组织和性能研究的开题报告一、选题背景随着电子技术的快速发展,电子元器件的封装密度越来越高,对于高密度的电子元器件,传统的紫铜焊料已经无法满足其可靠性和性能需求。
Sn-3.0Ag-0.5Cu合金是一种常用的高可靠性钎料,具有优异的高温力学性能、高抗疲劳性能、高可靠性等优点。
但在一些特殊的工作条件下,例如极端温度环境(如北极、沙漠等)或者需要经历多次循环载荷的情况下,该合金仍会出现断裂和裂纹等现象。
因此,在这些特殊工作条件下需要进一步增强Sn-3.0Ag-0.5Cu钎料的力学性能,提高其可靠性。
纳米晶技术在材料加工中被广泛应用,可以显著改善材料的性能。
通过制备纳米晶材料,可以在晶粒尺寸小于50 nm的范围内实现高强度、高韧性、高导电性和高热稳定性。
因此,采用纳米晶技术对Sn-3.0Ag-0.5Cu-XNi(X为纳米晶晶粒尺寸)钎料进行改性,可以改善其高温力学性能和高抗疲劳性能,提高其在特殊工作条件下的可靠性。
二、研究方法和技术路线本研究通过液相球磨法和等离子喷涂技术制备Sn-3.0Ag-0.5Cu-XNi钎料,并利用扫描电镜、透射电镜等手段对纳米晶晶粒尺寸进行表征。
然后,采用微区拉伸实验、剪切实验、疲劳寿命试验等手段,对Sn-3.0Ag-0.5Cu-XNi钎料的高温力学性能和高抗疲劳性能进行测试分析。
最后,对Sn-3.0Ag-0.5Cu-XNi钎料焊接接头进行力学性能测试和显微组织分析。
三、预期成果本研究旨在通过纳米晶技术对Sn-3.0Ag-0.5Cu钎料进行改性,提高其高温力学性能和高抗疲劳性能,进而提高其在特殊工作条件下的可靠性。
预期实现以下成果:1. 成功制备Sn-3.0Ag-0.5Cu-XNi钎料,并对其纳米晶晶粒尺寸进行表征。
2. 测试分析Sn-3.0Ag-0.5Cu-XNi钎料的高温力学性能和高抗疲劳性能,并与传统Sn-3.0Ag-0.5Cu钎料进行对比分析。
液态Sn3.0Ag0.5Cu钎料与Cu、Fe及Co基板界面反应研究

文章编号:1001G9731(2018)02G02163G06液态S n3.0A g0.5C u钎料与C u㊁F e及C o基板界面反应研究∗李㊀超,胡小武,李玉龙,江雄心(南昌大学机电工程学院,南昌330031)摘㊀要:㊀研究了在固定温度380ħ和不同钎焊时间条件下,液态S n3.0A g0.5C u钎料与C u㊁F e㊁C o等3种金属基板的界面反应及其界面化合物(I M C).研究结果表明,随着钎焊时间的增加,三者界面金属间化合物的平均厚度逐渐增加.S n3.0A g0.5C u/C u界面I M C主要由C u6S n5和C u3S n组成,经过长时间钎焊后界面化合物大部分是C u3S n.S n3.0A g0.5C u/F e界面化合物成分是F e S n2,相比另外两种界面,I M C在钎焊过程中生长最慢,形成的厚度最小.S n3.0A g0.5C u/C o界面在短时间钎焊时(1m i n)会出现分层现象,认为是少量C o S n2和S n原子在靠近钎料一侧反应生成C o S n3,靠近基板一侧生成C o S n2.长时间钎焊后观察到界面化合物只有C o S n3.通过对数据拟合可得到S n3.0A g0.5C u/C u㊁F e㊁C o㊀3种液固反应界面的I M C层的生长率常数分别为9.55ˑ10-6t0.34,1.51ˑ10-6t0.18,0.85ˑ10-6t0.45.比较3种基板,液态S n基钎料与C u基板的界面反应速率最快,I M C平均厚度也更厚.关键词:㊀S n A g C u系无铅钎料;界面反应;金属间化合物;钎焊时间中图分类号:㊀T G425文献标识码:A D O I:10.3969/j.i s s n.1001G9731.2018.02.0280㊀引㊀言在今日快速发展的电子工业中,锡铅钎料被广泛利用,实现了电子封装中的各级焊接.但是,铅是剧毒重金属,长期使用对人体和环境都会造成巨大的危害.在国际立法的推动下和人类对环保意识的增强,电子工业无铅化是大势所趋.由于S n A g C u系合金具有良好的润湿性能和力学性能,被国际上公认为最可能是含铅铅料的替代品之一[1].相对于传统S n P b钎料相比,无铅钎料具有更好的力学性能[2G3].在电子封装中,最为常见的基板材料是铜,关于S n A g C u系无铅钎料与铜基板之间的界面反应已有许多研究.例如Y a n g等[4]研究了钎料中A g含量对S n A g C u/C u界面反应的影响,在固态钎料S n A g C u和C u基中,A g主要是通过减缓C u原子而不是S n原子的扩散,从而抑制I M C界面的生长.而在液态S n A g C u与C u基之间的界面反应,钎料中A g的添加提高了润湿性.大量研究表明,S n基钎料与C u基板之间的界面反应是较为剧烈的,C u基板消耗大,反应生成的I M C化合物较厚,会影响焊点的可靠性.在电子封装中,C u是被用作为基板最为广泛的材料,为了寻找可能替代C u基板的其它基板材料,研究人员也有关于其它基板的研究,文献[5]指出与传统U B M使用典型无铅焊料的相比,F e N i合金的界面反应速率慢得多.马立民等[6]研究了C o对S nG3.0A gG0.5C u钎料接头显微组织和服役可靠性的影响,结果表明,C o的添加虽然对钎料合金的熔点无明显影响,但是会显著地提高钎料合金的凝固点,因此可以有效降低合金的过冷度.基于此,本文选用了S n3.0A g0.5C u钎料与C u㊁F e㊁C o3种基板,研究在相同温度380ħ㊁不同钎焊时间下的界面化合物生长情况.1㊀实㊀验1.1㊀钎焊接头的制备钎焊前,准备好所用到的3种基板,C u㊁F e㊁C o基板规格均为10mmˑ10mmˑ2mm.接着,依次用800,1200,2000#的砂纸将基板焊接面进行打磨,然后在抛光机上进行抛光,使用了0.02和0.05的金刚石抛光膏.本次实验使用的钎焊材料是S n3.0A g0.5C u,反应温度固定位为380ħ,钎焊时间分别为1,10,30,60和90m i n.将钎料膏放于基板的中心位置(每次取的钎料膏的量尽量相近,因为钎料膏的量对I M C的生长会有影响),如图1(a)所示,然后将其置于温度设定为380ħ的箱式电阻炉中,进行钎焊.保温1m i n后,用镊子迅速分别取出C u㊁F e㊁C o基板各1个,空冷至室温后装入贴好标签的试样袋.后面的反应时间为10,30,60,90m i n的对照前面的做法完成焊接.将制备好的焊接接头从中间处切开,横截面如图1(b)所示,选取焊料分布均匀的一半,通过镶嵌机36120李㊀超等:液态S n3.0A g0.5C u钎料与C u㊁F e及C o基板界面反应研究∗基金项目:国家自然科学基金资助项目(51465039);江西省自然科学基金资助项目(20151B A B206041)收到初稿日期:2017G07G12收到修改稿日期:2017G11G14通讯作者:胡小武,EGm a i l:h u x i a o w u@n c u.e d u.c n 作者简介:李㊀超㊀(1995-),男,江西分宜人,在读硕士,师承胡小武副教授,从事无铅钎焊研究.进行镶嵌,然后将制备好的试样依次用800,1200,2000#的砂纸进行打磨,再进行抛光处理,并且用腐蚀液[无水甲醇(92%)+H N O 3(6%)+H C l (2%)]对抛光好的试样进行腐蚀,腐蚀时间为10~15s ,再用清水和无水乙醇洗净吹干,钎焊焊接头试样制备完成.图1㊀钎焊样品制备示意图钎焊焊接接头横截面F i g 1S c h e m a t i c d i a gr a m o fs o l d e r j o i n t ss o l d e r e d j o i n t ,c r o s s Gs e c t i o no f t h e a n a l y z e d r e gi o n 1.2㊀I M C 厚度测量将制备好的试样,采用扫描电子显微镜(S E M )对钎焊接头的横截面的组织进行观察,由于界面I M C 层厚度分布不均匀,采用A d o b eP h o t o s h o pe 软件来测量照片中I M C 层的厚度.其厚度通过式(1)来计算[7]L I MC =N I MC N S E Mæèçöø÷ˑL S E M(1)㊀㊀式中,L I M C 为I M C 实际厚度,L S E M 为S E M 照片实际高度,N I M C 为I M C 层的像素,N S E M 为S E M 照片的总像素.2㊀结果分析2.1㊀S n 3.0A g0.5C u /C u 钎焊界面化合物分析如图2,表示S n 3.0A g 0.5C u /C u 在380ħ条件下,不同钎焊时间的界面I M C 的扫描电子显微镜图.通常来说,大多数S n 基合金焊料和C u 基板之间会形成C u 6S n 5和C u 3S n 反应层.本次实验最低钎焊时间是1m i n,图2㊀不同钎焊时间下S n 3.0A g0.5C u /C u 钎焊接头横截面组织F i g 2C r o s s Gs e c t i o n a l i m a g e s o f S n 3.0A g 0.5C u /C u i n t e r f a c e s f o r d i f f e r e n t b r a z i n g ti m e ㊀㊀由图2(a )可以看出,此时界面处已经形成了C u 6S n 5和C u 3S n 相成的双层结构,C u 6S n 5相靠近纤料一侧,呈扇贝形状生长,C u 3S n 相靠近C u 基板一侧.随着钎焊时间的增加,I M C 厚度会明显增大,同时界面处的扇贝状C u 6S n 5相数量减少,钎焊时间增加到10和30m i n 时,C u 3S n 层厚度明显增加(图2(b )和(c )).到90m i n 时候,I M C 的总厚度也在增加,其中C u 3S n 层厚度已经占据绝大部分,表明在高温下经过长时间钎焊,C u 3S n 成为I M C 的主要成分,C u 6S n 5层数量变少,镶嵌在C u 3S n 和钎料之间,在高温下的C u 原子和之前生成的C u 6S n 5层反应生成C u 3S n 相.有研究表明[8],在液态钎料和基板进行钎焊时,钎料中的S n 先与基板中的C u 反应生成连续的C u 6S n 5层,这在一定程度上抑制了C u 向钎料内部的进一步扩散,但是固态的C u 基板和C u 6S n 5界面化合物仍处于非平衡状态,一旦热力学条件满足,在C u /C u 6S n 5非稳定界面处便会形成新的界面化合物C u 3Sn .而J e o n g GW o n Y o o n 等[9]研究了在S n GA gGC u /C u 焊料接头的固态反应中,两种I M C 层C u 6S n 5和C u 3S n 随着时效温度的升高而增长,在150和170ħ的时效温度下,C u 3S n 层的生长速率高于C u 6S n 5层.表1展现了界面化合物随钎焊时间变化的情况.S n 3.0A g0.5C u /C u 界面化合物厚度钎焊时间1m i n 后为24.72μm ,当钎焊90m i n 后界面化合物厚度增至74.62μm .从图3可以看出,钎焊时C u 基板间金属化合物的生长分为两个部分.第一阶段是生长速度较快461202018年第2期(49)卷的阶段:此时是反应扩散阶段,钎料中的S n 原子与基板中的C u 原子会快速扩散到相界面处并发生化学反应形成新相C u 6S n 5,较短的钎焊时间内界面金属间化合物C u 6S n 5相的生长速率较快;第二阶段是生长速度较慢的阶段,在380ħ的钎焊温度下,反应界面生成的C u 6S n 5层会发生凝固,因此一定程度上阻止了钎料和C u 基板的直接接触,反应扩散受到抑制,此时主要是晶界扩散和体扩散,I M C 层生长速度变慢.表1㊀在钎焊温度380ħ下,S n 3.0A g0.5C u /C u ㊁F e ㊁C o 不同钎焊时间的I M C 厚度T a b l e 1T h e t o t a l t h i c k n e s s o f I M Co f S A C 305/C o ,C u ,F e a t 380ħw i t hv a r i o u s t i m e s钎焊时间/m i n110306090S A C 305/C u I M C 厚度/μm 24.7245.6451.9264.4674.62S A C 305/F e I M C 厚度/μm 4.6811.4214.1515.4318.20S A C 305/C o I M C 厚度/μm 5.3815.2422.3230.5643.68图3㊀S A C /C u ㊁F e ㊁C o 金属间化合物生长厚度与钎焊时间关系F i g 3Th i c k n e s so fS A C /C o ,C u ,F e I M Cu n d e rd i f Gf e r e n t s o l d e r i n g ti m e ㊀㊀实验保持反应温度在380ħ条件下进行,对不同的钎焊时间形成I M C 厚度进行测量.I M C 厚度与钎焊时间的关系可概括如下[10]X =k t n(2)㊀㊀其中,X 是钎焊界面在时刻t 的平均厚度,k 是生长速率常数,n 是时间指数.对(2)两端取对数有l g (X )=l g k +n l g(t )(3)㊀㊀根据式(3)作图得到图4.从图4中的S A C 305/C u 曲线根据拟合可以得到C u 界面I M C 生长的时间指数为n =0.34,纵截距为l g K =0.98,通过计算可得到生长率常数K =9.55ˑ10-6m 2/s ,所以S A C 305/C u界面金属间化合物(I M C )的厚度随时间变化的关系可表示为X =9.55ˑ10-6t0.34.图4㊀S A C /C u ㊁F e ㊁C o 的钎焊接头界面金属间化合物生长的时间指数F i g 4Ti m e i n d e x f o r t h e g r o w t ho f i n t e r m e t a l l i c c o m Gpo u n d s a t t h e i n t e r f a c e o f S A C /C u ,F e ,C o ㊀㊀Y u 等[11]的研究表明,通过晶界扩散的界面金属间化合物生长的时间指数为0.33,通过体积扩散的时间指数则为0.5.本次钎焊实验中时间指数为n =0.34,由此可知,S A C 305/C u 的界面金属间化合物的生长是由两种扩散机制共同作用的结果.2.2㊀S n 3.0A g 0.5C u /F e 钎焊界面化合物分析图5是S n 3.0A g0.5C u 在F e 基板下的I M C 形貌.图5(a )G(e )分别表示在温度380ħ下,钎焊时间1~90m i n 的界面化合物扫描电子显微镜图.图5(a)表示钎焊1m i n 后的界面化合物组织图,可以看到已经形成一层较薄的界面化合物,厚度为4.68μm .根据能谱分析(图6),S n 3.0A g0.5C u /F e 的钎焊界面化合物是F e S n 2.图5(a )㊁(b )可以看到在界面处形成一个较均匀和连续的I M C 层,但是当焊接反应时间达到30m i n 时,界面化合物层中间出现很明显的间隙,是因为在钎焊过程中一般都是母材向液体钎料溶解,这样可以使钎料的成份合金化,这有助于加强焊接接头的强度.但是当母材过度溶解时,液体钎料的熔点和粘度都会增加,钎料的流动性变差,往往能够导致钎料无法填满钎焊焊缝的间隙.随着钎焊时间增加,F e S n 2的厚度也在逐渐增大,在钎焊90m i n 后,界面化合物厚度增长至18.20μm .从图3可以看出,S A C /F e 界面化合物生长速率最慢,F e S n 2厚度增长也最缓慢,与S n 3.0A g 0.5C u /C u 界面相比,在F e 基板上形成的界面化合物厚度要薄得多,且I M C 增长并不明显.文献[12G13]指出F e S n 2相是一层致密的化合物,能有效阻挡钎料和基板进一步反应,因为F e 元素具有较低的活性,F e S n 2化合物生长速率缓慢.可以看出F e 可以作为阻挡层的添加元素.从图4中的S n 3.0A g0.5C u /F e 曲线根据拟合得到F e 界面I M C 生长的时间指数为n =0.29,纵截距为l gK =0.18,通过计算可得到生长率常数K =1.51ˑ10-6m 2/s ,所以界面金属间化合物(I M C )的厚度随时间变化的关系可表示为X =1.51ˑ10-6t0.18.2.3㊀S n 3.0A g0.5C u /C o 钎焊界面化合物分析图7表示S n 3.0A g0.5C u /C o 在380ħ条件下钎焊接头界面金属间化合物扫描电子显微镜(S E M )图.如图7(a ),是钎焊1m i n 的界面化合物形貌,可以观察到一个均匀的反应层,其平均厚度为5.38μm .此外可以看到有分层的情况,分析其成分,由于本次实验钎焊温度在380ħ,在短时间的钎焊中,可能有部分C o S n 2和S n 原子反应生成C o S n 3.56120李㊀超等:液态S n 3.0A g0.5C u 钎料与C u ㊁F e 及C o 基板界面反应研究图5㊀不同钎焊时间下S n 3.0A g0.5C u /F e 钎焊接头横截面组织F i g 5C r o s s Gs e c t i o n a l i m a g e s o f S n 3.0A g 0.5C u /C u i n t e r f a c e s f o r d i f f e r e n t b r a z i n g ti m e 图6㊀S n 3.0A g0.5C u /F e 界面化合物能谱分析F i g 6A n a l y s i s o f e n e r g y s p e c t r a o f S n 3.0A g0.5C u /F e i n t e r f a c i a l c o m po u n d s ㊀㊀已有研究报道表明,固态S n /C o 界面反应中,C o S n 3是唯一的反应相,S n 是主要的扩散物质.而C h a o Gh o n g W a n g 等[14]研究温度对液态Sn /C o 界面反应影响的结果表明,当界面温度在327ħ以下时,液态下的S n /C o 界面反应只能生成C o S n 3,低温增强C o S n 2和液态S n 反应生成C o S n 3.由此得出,在380ħ温度下,短时间钎焊1m i n时,少量C o S n 2和S n 原子反应生成C o S n 3,出现分层现象,靠近基板一侧是C o S n 2,C o S n 2和钎料之间为少量的C o S n 3.图7㊀不同钎焊时间下S n 3.0A g 0.5C u /C o 钎焊接头横截面组织F i g 7C r o s s Gs e c t i o n a l i m a g e s o f S n 3.0A g 0.5C u /C o i n t e r f a c e s f o r d i f f e r e n t b r a z i n g ti m e 661202018年第2期(49)卷㊀㊀随着钎焊时间的增加,如图7(b )㊁(c )㊁(d )所示,I M C 层逐渐增厚,且只有一种界面化合物,钎焊90m i n 后,界面化合物厚度增至43.68μm .通过能谱分析(图8),成分为C o S n 2.S A C /C o 钎焊界面化合物的生长总厚度要大于S A C /C o 界面,但比S A C /C u 界面要小.与类似C u ㊁F e 基板,可以得到C o 界面I M C生长的时间指数为n =0.45,纵截距为l gK =-0.07,通过计算可得到生长率常数K =0.85ˑ10-6m 2/s ,所以界面金属间化合物(I M C )的厚度随时间变化的关系可表示为X =0.85ˑ10-6t0.45.图9所示是3种基板的界面化合物形貌.图9(a)是C u 基板的界面,从图9可以看到,在高温长时间钎焊下,C u 基板的I M C 层晶粒的形貌是长条柱状,比另外两种基板的I M C 层晶粒要更为粗大.经过能谱分析晶粒成分是C u 3Sn .图9(b )是F e 基板下的I M C 层,从图中看出界面化合物晶粒较为细小,形状不规则,晶粒分布不均,成分分析为F e S n 2.图9(c )为C o 基板下的界面化合物俯视图,从图中看出C o S n 3晶粒呈多边形,扁平状,致密地分布.图8㊀S n 3.0A g0.5C u /C o 界面化合物能谱分析F i g 8A n a l y s i s o f e n e r g y s p e c t r a o f S n 3.0A g0.5C u /C o i n t e r f a c i a l c o m po u n d s 图9㊀界面化合物形貌F i g 9C o m p o u n dm o r p h o l o g y3㊀结㊀论研究了S n 3.0A g0.5C u /C u ㊁F e ㊁C o3种基板在不同钎焊时间下的界面化合物.观察3种基板在380ħ钎焊下,不同钎焊时间形成的化合物,有如下结论:S n 3.0A g 0.5C u /C u 界面I M C 主要由C u 6S n 5㊁C u 3GS n 组成,且C u 6S n 5和C u 3S n 形成了双层结构,C u 6S n 5分布在靠近钎料的一侧呈扇贝状,C u 3S n 分布在靠近C u 基板一侧.从界面金属间化合物生长厚度与反应时间的关系可以看出,I M C 的生长分两个阶段:第一阶段生长速率较快,第二阶段生长速率较缓慢.I M C 随着钎焊时间增加而变厚.经过长时间钎焊后,I M C 主要成分为C u 3S n .S n 3.0A g0.5C u /F e 反应界面I M C 成分只有F e S n 2,当反应时间达到30m i n 后会出现明显的分层现象,且层与层之间有明显的间隙,认为是母材的过度溶解使液体钎料的熔点和粘度升高,流动性变差,进而导致出现间隙而分层.I M C 厚度随着钎焊时间增加变化并不明显.从俯视图可以看出I M C 分布不均匀,且晶粒较小.S n 3.0A g 0.5C u /C o 界面只生成了C o S n 3相.随着钎焊时间增加时I M C 厚度越来越厚,钎焊时间只有1m i n时出现分层现象,认为是短时间钎焊时,少量C o S n 2和S n 原子反应生成C o S n 3,出现分层现象,靠近基板一侧是C o S n 2,C o S n 2和钎料之间为少量的C o S n 3.从3组横截面组织图可以看出,界面化合物都随着钎焊时间增加而增加,3种基板中,C u 基板形成的I M C 层最厚.通过实验对数据的处理得到S n 3.0A g0.5C u /C u ㊁S n 3.0A g 0.5C u /F e ㊁S n 3.0A g 0.5C u /C o3种界面系统I M C 层的生长率常数分别为9.55ˑ10-6,1.51ˑ10-6和0.85ˑ10-6m 2/s ,时间指数分别为0.34,0.29,0.45.参考文献:[1]㊀L i S h a o l i a n g ,Z o n g X i a o m i n g ,W a n g Ju n t a o ,e ta l .M e Gc h a n i c a l p r o p e r t i e s a n d s t r u c t u r e c h a r a c t e r o f S n G3.5A gG0.5C u l e a d Gf r e es o l d e r [J ].E l e c t r o n i c sP r o c e s sT e c h n o l o g y ,2015,36(3):134G162(i nC h i n e s e ).李少亮,宗晓明,王俊涛,等.S n G3.5A g G0.5C u 无铅焊料力学性能与组织特征研究[J ].电子工艺技术,2015,36(3):134G162.[2]㊀Z h a n g L i a n g ,T uK i n g n i n g ,C h e nX i n gw e n ,e t a l .D e v e l Go p m e n t o f l e a d Gf r e e s o l d e r s i nC h i n ad u r i n g th e p a s td e c Ga d e [J ].S c i S i nT e c h ,2016,46:767G790(i nC h i n e s e ).张㊀亮,T uK i n g N i n g ,陈信文,等.近10年中国无铅钎料研究进展[J ].中国科学,2016,46(8):767G790.[3]㊀C h e n J i a n x u n ,Z h a oX i n g k e ,L i uD a y o n g,e t a l .R e s e a r c h 76120李㊀超等:液态S n 3.0A g0.5C u 钎料与C u ㊁F e 及C o 基板界面反应研究d e v e l o p m e n t o fS n A g C us y s t e ml e a dGf r e es o l d e r s i ne l e cGt r o n i c s p a c k i n g[J].J o u r n a l o fM a t e r i a l sE n g i n e e r i n g,2013(9):91G98(i nC h i n e s e).陈建勋,赵兴科,刘大勇,等.电子组装用S n A g C u系无铅钎料的研究进展[J].材料工程,2013(9):91G98.[4]㊀Y a n g M,K oY H,B a n g J,e t a l.E f f e c t so fA g a d d i t i o n o n s o l i dGs t a t e i n t e r f a c i a l r e a c t i o n s b e t w e e nS nGA gGC u s o l dGe r a n dC u s u b s t r a t e[J].M a t e r i a l sC h a r a c t e r i z a t i o n,2017,124:250G259.[5]㊀Z h a n g H,Z h uQ S,L i uZ Q,e t a l.E f f e c to fF ec o n t e n t o n t h e i n t e r f a c i a l r e l i a b i l i t y o f S n A g C u/F eGN i s o l d e r j o i n t s[J].J o u r n a l o fM a t e r i a l s S c i e n c e&T e c h n o l o g y,2014,30(9):928G933.[6]㊀M aL i m i n,T a i F e n g,S h e nH a o,e t a l.E f f e c t s o fC o e l eGm e n t o nm i c r o s t r u c t u r a l e v o l u t i o n a n d s e r v i c e r e l i a b i l i t y o f S nG3.0A gG0.5C u s o l d e r a l l o y[J].R a r eM e t a lM a t e r i a l s a n dE n g i n e e r i n g,2010,39(1):341G345(i nC h i n e s e).马立民,邰㊀枫,申㊀灏,等.C o对S nG3.0A gG0.5C u钎料接头显微组织和服役可靠性的影响[J].稀有金属材料与工程,2010,39(1):341G345.[7]㊀X uT a o,H u X i a o w u,J i a n g X i o n g x i n.E f f e c to fR E m iGc r o a l l o y i n g i ns u b s t r a t eo ni n t e r f a c er e a c t i o no fS n3A g0.5C u/C u s o l d e r j o i n t[J].E l e c t r o n i cC o m p o n e n t sa n d M aGt e r i a l s,2016,35(2):65G69(i nC h i n e s e).徐㊀涛,胡小武,江雄心.基板稀土微合金化对S n3A g0.5C u/C u钎焊界面反应的影响[J].电子元件与材料,2016,35(2):65G69.[8]㊀L i F e n g h u i.S t u d y o n I M C g r o w t h i nS n A g C u/C u i n t e r f aGc i a l[D].B e i j i n g:B e i j i n g U n i v e r s i t y o fT e c h n o l o g y,2007(i nC h i n e s e).李凤辉.S nA g C u/C u界面金属间化合物长大规律[D].北京:北京工业大学,2007.[9]㊀Y o o n JW,N o h BI,K i m B K,e t a l.W e t t a b i l i t y a n d i nGt e r f a c i a l r e a c t i o n s o f S nGA gGC u/C ua n dS nGA gGN i/C us o lGd e r j o i n t s[J].J o u r n a lo f A l l o y sa n d C o m p o u n d s,2009,486:142G147.[10]㊀X uY u a n y u a n,Y a nY a n f u,W a n g X i n y a n g,e t a l.E f f e c t o fs o l d e r i n g t i m eo ni n t e r m e t a l l i cc o m p o u n d so fS nG3.0A gG0.5C ua n dC uw e l d i n g j o i n t[J].T r a n s a c t i o n s o fM aGt e r i a l s a n dH e a t T r e a t m e n t,2015,36(3):67G71(i nC h iGn e s e).许媛媛,闫焉服,王新阳,等.钎焊时间对S nG3.0A gG0.5C u/C u钎焊接头界面化合物的影响[J].材料热处理学报,2015,36(3):67G71.[11]㊀Y uD Q,W a n g L.T h e g r o w t ha n dr o u g h n e s se v o l u t i o n o fi n t e r m e t a l l i cc o m p o u n d s o f S nGA gGC u/C ui n t e r f a c ed u r i n g s o l de r i n g r e a c t i o n[J].J o u r n a l o fA l l o y s a n dC o mGp o u n d s,2008,458:542G547.[12]㊀L i u W e i,J i nP e n g.L i q u i dGs o l i di n t e r f a c i a l r e a c t i o nb eGt w e e nS n3.8A g0.7C us o l d e ra n d e l e c t r o d e p o s i t e d F eGN ia l l o y s[J].E l e c t r o n i cC o m p o n e n t sa n d M a t e r i a l s,2014,33(8):53G55(i nC h i n e s e).刘㊀葳,金㊀鹏.S n3.8A g0.7C u焊料与F eGN i镀层的液固界面反应[J].电子元件与材料,2014,33(8):53G55.[13]㊀L i G u a n g d o n g,S h i Y a o w u,X i a Z h i d o n g,e t a l.R e s e a r c h p r o g r e s s o f S nG0.7C u s y s t e ml e a dGf r e e s o l d e rm o d i f i e db ym i c r o e l e m e n t s[J].E l e c t r o n i cC o m p o n e n t sa n d M a t e r iGa l s,2009,28(2):70G73(i nC h i n e s e).李广东,史耀武,夏志东,等.微量元素改性S nG0.7C u系无铅钎料的研究进展[J].电子元件与材料,2009,28(2):70G73.[14]㊀W a n g C H,K u oC Y,H u a n g SE,e t a l.T e m p e r a t u r ee f f e c t s o n l i q u i dGs t a t eS n/C o i n t e r f a c i a l r e a c t i o n s[J].I nGt e r m e t a l l i c s,2013,32:57G63.S t u d y o n i n t e r f a c i a l r e a c t i o no f l i q u i dS n3.0A g0.5C u s o l d e rw i t hC u,F e a n dC o s u b s t r a t eL IC h a o,HU X i a o w u,L IY u l o n g,J I A N G X i o n g x i n(S c h o o l o fM e c h a n i c a l E l e c t r i c a l E n g i n e e r i n g,N a n c h a n g U n i v e r s i t y,N a n c h a n g330031,C h i n a)A b s t r a c t:I n t h i s p a p e r,t h e i n t e r f a c i a l r e a c t i o n s a n d i n t e r f a c i a l l i c c o m p o u n d s(I M C)b e t w e e n l i q u i dS n3.0A g0.5C u s o l d e ra n dC u,F ea n dC o s u b s t r a t e d u r i n g d i f f e r e n ts o l d e r i n g t i m ea n dc o n s t a n t t e m p e r a t u r e380ħw e r e s t u d i e d.T h e r e s u l t s i n d i c a t e t h a tw i t ht h e i n c r e a s eo f s o l d e r i n g t i m e,t h e a v e r a g e t h i c k n e s so f t h e t h r e e I M C s i n c r e a s e s g r a d u a l l y.I M Cc o m p o s i t i o no f S n3.0A g0.5C u/C u i n t e r f a c e i sC u6S n5a n dC u3S n,b u t t h em a i nc o m p oGn e n t o f t h e i n t e r f a c e I M C i s C u3S n a f t e r a l o n g t i m e o f s o l d e r i n g.I M Cc o m p o s i t i o n o f S n3.0A g0.5C u/F e i n t e r f a c e i sF e S n2,w h i c h g r o w s s l o w l y a n d f o r m s t h e s m a l l e s t t h i c k n e s s d u r i n g s o l d e r i n gp r o c e s s c o m p a r e d t o t h e o t h e r t w o i n t e r f a c e s.W h e n s o l d e r i n g f o r a s h o r t t i m e(1m i n),S n3.0A g0.5C u/C o i n t e r f a c ew i l l d i v i d e i n t o t w o l a y e r s.I t i s c o n s i d e r e d t h a t a s m a l l a m o u n t o f C o S n2a n dS n a t o m s r e a c tw i t h e a c ho t h e r t o f o r m C o S n3n e a r t h e s i d e o f t h e s o l d e r,a n dC o S n2i s g e n e r a t e dn e a r t h es u b s t r a t es i d e.A f t e r p r o l o n g e ds o l d e r i n g,o n l y t h eC o S n3w a so bGs e r v e d i n t h e I M C.B y f i t t i n g t h e d a t a,t h e g r o w t h r a t e c o n s t a n t s o f t h e I MC l a y e r o f S n3.0A g0.5C u/C u,F e a n d C ow e r e9.55ˑ10-6t0.34,1.51ˑ10-6t0.18,0.85ˑ10-6t0.45,r e s p e c t i v e l y.C o m p a r e dw i t h t h e t h r e e s u b s t r a t e s,t h e i n t e r f a c i a l r e a c t i o n r a t e o f l i q u i dS nGb a s e d s o l d e r a n dC u s u b s t r a t ew a s t h e f a s t e s t,a n d t h e a v e r a g e t h i c k n e s s o f I M Cw a s a l s o t h i c k e r.K e y w o r d s:S n A g C u l e a dGf r e e s o l d e r;i n t e r f a c e r e a c t i o n;i n t e r m e t a l l i c c o m p o u n d s;s o l d e r i n g t i m e 861202018年第2期(49)卷。
引线框架铜合金材料研究

引线框架铜合金材料研究
引线框架铜合金材料是一种广泛应用于电子封装领域的材料。
目前,其研究重点主要集中在提高材料的强度、导电性、耐腐蚀性等方面。
其中,铜合金是一种具有良好机械性能和导电性能的金属材料,其被广泛应用于高端电子器件的引线框架制造中。
近年来,随着电子产品的不断更新换代,对引线框架材料的要求越来越高。
因此,我们需要对引线框架铜合金材料进行深入的研究,以满足市场需求。
在铜合金材料的制备方面,研究人员主要通过合金化、热处理等方法来提高材料的性能。
此外,还可以通过表面处理来改善材料的耐腐蚀性能,提高材料的稳定性和寿命。
在使用铜合金材料制造引线框架的过程中,需要考虑材料的强度、导电性、电学稳定性等因素。
为了缓解材料的脆性、降低加工难度,我们可以在材料中添加适当的合金元素,同时控制热处理工艺和加工参数的变化以获得理想的性能。
综上所述,引线框架铜合金材料的研究具有重要的现实意义和广阔的应用前景。
相信在不断深入的研究中,我们能够开创出更加优异的材料性能,为电子封装领域的发展做出贡献。
引线框架铜合金

引线框架铜合金引线框架铜合金材料1)介绍引线框架:作为集成电路的芯片载体,是一种借助于键合材料(金丝、铝丝、铜丝)实现芯片内部电路引出端与外引线的电气连接,形成电气回路的关键结构件,它起到了和外部导线连接的桥梁作用,绝大部分的半导体集成块中都需要使用引线框架,是电子信息产业中重要的基础材料。
2)优势所在:科学技术现代化对铜及铜合金材料提出越来越多的新要求,引线框架的作用是导电、散热、联接外部电路,因此要求制作引线框架材料具有高强度、高导电、良好的冲压和蚀刻性能。
目前全世界百分之八十的引线框架使用铜合金高精带材制作,据不完全统计,引线框架合金约77种,最为显著的是C194铜合金材料:抗拉强度?410 MPa,硬度120,145HV,-2电导率?3.48×10S/m。
3)C194热轧工艺:本试验所用C194铜合金取自国内某铜厂热轧后的板坯,用水冷铁模浇铸合金扁锭,铸锭尺寸为40 mmxl00 mmx600mm。
加热温度、保温时间和终轧温度是热轧工艺的几个关键因素。
1、开轧温度,是轧机开始对金属轧制的温度。
开轧温度在金属的塑性变化温度以上,这多半是使金属坯按照要求轧制成某种形状,每种金属均有自己的开轧温度。
生产现场总是希望开轧温度高一点,以便提高轧件的塑性,降低变形抗力,节省动力,易于轧制变形。
2、终轧温度,是金属产生塑性变形结束时的温度。
这个温度有两个要求:(1)要满足金属仍在塑性变化的温度区域,以便顺利完成轧制;(2)要满足某种金相组织。
这是因为,不同的温度,金属有不同的金相组织。
如果超过终轧温度,就会出现其他组织的金相组织,这就影响了轧制质量。
终轧温度是控制金属合金组织性能的重要条件,需考虑到晶粒大小、第二相的析出。
保温时间主要考虑到合金对温度的敏感性。
C194合金对温度不敏感,加热时间的影响较小,实验中控制在2 h。
重点研究开轧温度和终轧温度的确定及其对组织性能的影响。
3.1)开轧温度实验合金的屈服强度和延伸率随温度的变化关系合金在铸态时的屈服强度随实验温度的升高而明显降低;同时,合金的延伸率随实验温度的升高急剧上升。
Bi对Sn_3_0Ag_0_5Cu无铅焊料微观组织和性能的影响
《热加工工艺》 2011 年第 40 卷第 23 期
187
金属铸锻焊技术 Casting·Forging·Welding
2011 年 12 月
均匀无微孔。 1.3 熔点的测定
合金的液相线温度及固相线温度采用差分扫描量 热计的加热曲线进行测定。升温速率为 10℃/min,升 温范围为 30~300 ℃,试验过程中采用氩气保护。 1.4 润湿性测试
99.99%的 Cu、99.99%的 Bi 作为原料制备合金。将称 量好的上述配料放入洁净的陶瓷坩埚中,搅拌均匀, 熔炼时再放入适量覆盖剂[1]以防氧化。 将盛放 配料 的坩埚置入加热炉中,当温度升至 600 ℃时保温,每 15 min 用坩埚钳夹起坩埚摇晃,使焊料混合均匀,保 温 1h 后取出, 自然冷却至室温。 熔炼后的合金试 样,表面洁亮,无夹杂物,无蜂窝状,切割后内部组织
将制备好的合金切成小片,并将其表面磨光滑, 最终四个试样的形状、厚度、质量等因素基本一致, 再用丙酮和酒精充分清洗后置于酒精中待用。 将薄 铜板退火去除表面氧化物,切成 50 mm×50 mm 的小 块,在金相预磨机上磨掉表层的氧化物,再用抛光机 抛光至光亮状态,用酒精清洗后放入酒精中待用。把 炉温升至 270 ℃, 将焊料表面与铜片表面都涂上助 焊剂后将焊料置于铜片上一起放入加热炉中保温 5 min, 再 自 然 缓 慢 冷 却 至 室 温 , 后 用 游 标 卡 尺 测 量 焊 料扩展的尺寸,每种样品做 3 次,取其平均值。 1.5 焊接接头的微观形貌观察
1 实验方法
1.1 配方设计 目前已有的研究成果中,Bi 元素作为改性元素
添加时,添加量最多不超过 8%,同时考虑掺加 Bi 带 来的脆性问题,选定掺加 0%、1%、3%和 5%的 Bi 为 研究对象。 焊料合金的成分见表 1。
高端集成电路引线框架铜合金材料研发与应用
高端集成电路引线框架铜合金材料研发与应用一、引言高端集成电路是现代电子技术的重要组成部分,它具有高集成度、高性能、高可靠性等特点。
而其中的引线框架则是集成电路中最为关键的部分之一,其质量和可靠性直接影响着整个芯片的性能和寿命。
因此,研究和开发高品质的引线框架材料对于提升集成电路质量和可靠性具有非常重要的意义。
二、传统引线框架材料存在问题传统引线框架材料主要采用镍铁合金或钨合金等材料制作,这些材料虽然具有较好的导电性和耐腐蚀性能,但同时也存在一些问题。
首先,这些材料硬度较大,在加工过程中容易产生裂纹和变形等缺陷;其次,这些材料价格昂贵,难以满足大规模生产需求;最后,这些材料由于密度较大,在使用过程中容易导致芯片热量积聚过多而影响芯片稳定运行。
三、铜合金作为新型引线框架材料针对传统引线框架材料存在的问题,近年来研究人员开始关注铜合金作为新型引线框架材料。
铜合金具有良好的导电性和热导性能,同时密度较小、硬度适中,易于加工成型。
另外,铜合金价格相对较低,可以满足大规模生产需求。
因此,铜合金被认为是一种非常有潜力的引线框架材料。
四、铜合金引线框架材料研发进展目前,国内外已经有不少研究机构和企业开始进行铜合金引线框架材料的研发工作。
其中,美国IBM公司开发出了一种新型铜合金引线框架材料,并在其生产的Power7系列芯片中使用。
该材料不仅具有优异的导电性和耐腐蚀性能,而且硬度适中、加工容易、价格相对较低。
此外,在国内也有不少企业开始进行相关研究工作,并取得了一定进展。
五、应用前景随着集成电路技术的不断发展和应用领域的不断扩大,高品质的引线框架材料将会越来越受到关注和重视。
铜合金作为一种新型引线框架材料,具有优异的性能和广阔的应用前景。
未来,随着铜合金材料技术的进一步发展和完善,相信它将会在集成电路领域中得到更加广泛的应用。
六、结论高端集成电路引线框架铜合金材料研发与应用是一个非常重要的课题。
传统引线框架材料存在缺陷,而铜合金作为一种新型引线框架材料具有优异的性能和广阔的应用前景。
引线框架铜合金
引线框架铜合金材料1)介绍引线框架:作为集成电路的芯片载体,是一种借助于键合材料(金丝、铝丝、铜丝)实现芯片部电路引出端与外引线的电气连接,形成电气回路的关键结构件,它起到了和外部导线连接的桥梁作用,绝大部分的半导体集成块中都需要使用引线框架,是电子信息产业中重要的基础材料。
2)优势所在:科学技术现代化对铜及铜合金材料提出越来越多的新要求,引线框架的作用是导电、散热、联接外部电路,因此要求制作引线框架材料具有高强度、高导电、良好的冲压和蚀刻性能。
目前全世界百分之八十的引线框架使用铜合金高精带材制作,据不完全统计,引线框架合金约77种,最为显著的是C194铜合金材料:抗拉强度≥410 MPa,硬度120~145HV,电导率≥3.48×10⁻²S/m。
3)C194热轧工艺:本试验所用C194铜合金取自国某铜厂热轧后的板坯,用水冷铁模浇铸合金扁锭,铸锭尺寸为40 mmxl00 mmx600mm。
加热温度、保温时间和终轧温度是热轧工艺的几个关键因素。
1、开轧温度,是轧机开始对金属轧制的温度。
开轧温度在金属的塑性变化温度以上,这多半是使金属坯按照要求轧制成某种形状,每种金属均有自己的开轧温度。
生产现场总是希望开轧温度高一点,以便提高轧件的塑性,降低变形抗力,节省动力,易于轧制变形。
2、终轧温度,是金属产生塑性变形结束时的温度。
这个温度有两个要求:(1)要满足金属仍在塑性变化的温度区域,以便顺利完成轧制;(2)要满足某种金相组织。
这是因为,不同的温度,金属有不同的金相组织。
如果超过终轧温度,就会出现其他组织的金相组织,这就影响了轧制质量。
终轧温度是控制金属合金组织性能的重要条件,需考虑到晶粒大小、第二相的析出。
保温时间主要考虑到合金对温度的敏感性。
C194合金对温度不敏感,加热时间的影响较小,实验中控制在2 h。
重点研究开轧温度和终轧温度的确定及其对组织性能的影响。
3.1)开轧温度实验合金的屈服强度和延伸率随温度的变化关系合金在铸态时的屈服强度随实验温度的升高而明显降低;同时,合金的延伸率随实验温度的升高急剧上升。
引线框架用高性能铜合金板带材及制备工艺
引线框架用高性能铜合金板带材及制备工艺
梁海成;高博伦;王松伟;刘劲松;邓偲瀛
【期刊名称】《铜业工程》
【年(卷),期】2024()2
【摘要】电子信息产业的飞速发展,对铜及铜合金产品性能提出了更高的要求,其中集成电路封装用引线框架材料代表了铜合金板带材发展的较高水平。
本文对近年来引线框架用高性能铜合金板带材及制备工艺进行了综述,介绍了国内外高性能铜合金板带材料的成分和制备加工技术及发展过程,并对其未来发展趋势进行了展望,提出未来高性能铜板带材性能将朝着抗拉强度为700 MPa、导电率为70%IACS的目标发展,其制备工艺将向着智能化、绿色化、高效化等方向发展。
【总页数】9页(P45-53)
【作者】梁海成;高博伦;王松伟;刘劲松;邓偲瀛
【作者单位】沈阳理工大学材料科学与工程学院;中国科学院金属研究所
【正文语种】中文
【中图分类】TG164.1
【相关文献】
1.KFC引线框架铜合金带材的生产工艺研究
2.引线框架用KFC铜合金带材加工工艺及性能研究
3.蚀刻型高密度引线框架铜合金带材的研制进展
4.夹杂物诱发超薄引线框架铜合金带材表面微裂纹缺陷的研究
因版权原因,仅展示原文概要,查看原文内容请购买。