
产品出厂检验合格证1
产品名称检验日期
生产厂家检验编号
规 格代表批量
检 验 员生产批号
审 核检验结果
Ⅰ级Ⅱ级
1%≦12.00≦25.00
2%≦5.0≦8.0
3%≦95≦105
4%
5%
7%
8%
9%
10
6%序号计量单位 细度(0.045mm) 方孔筛筛余F类粉煤灰≤1.0含水量烧失量C类粉煤灰≤4.0检验专用章:报告无“检验专用章”无效。产品出厂检验报告≤(对于硫酸盐侵蚀环境)检验项目 检验 数据标准要求≦3.0≦1.0粉煤灰钦州市壮盛建材有限公司Ⅱ级F类安定性氯离子二氧化硫需水量比检 验 相 关 数 据游离氧化钙
氧化钙
碱含量备 注检验结论﹨
≤0.02
F类粉煤灰≤5.0
沙棘枸杞原浆1(食品安全企业标准)

沙棘枸杞原浆1 范围本标准规定了沙棘枸杞原浆的技术要求、试验方法、检验规则、标志、包装、运输及贮存。
本标准适用于以沙棘原果汁为原料,经压榨、过滤,辅以浓缩枸杞汁、浓缩苹果汁调配后经离心分离、均质、灌装、灭菌等工序制成的可直接饮用的沙棘枸杞原浆。
2 规范性应用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本标准。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志GB 2760 食品安全国家标准食品添加剂使用标准GB 2762 食品安全国家标准食品中污染物限量GB 4789.1 食品安全国家标准食品微生物学检验总则GB 4789.2 食品安全国家标准食品微生物学检验菌落总数测定GB 4789.3 食品安全国家标准食品微生物学检验大肠菌群计数GB 4789.4 食品安全国家标准食品微生物学检验沙门氏菌检验GB 4789.10 食品安全国家标准食品微生物学检验金黄色葡萄球菌检验GB 4789.15 食品安全国家标准食品微生物学检验霉菌和酵母菌计数GB 5009.12 食品安全国家标准食品中铅的测定GB 7101 食品安全国家标准饮料GB/T 10789 饮料通则GB/T 12143 饮料通用分析方法GB/T 12456 食品中总酸的测定GB 12695 食品安全国家标准饮料生产卫生规范GB 17325 食品安全国家标准食品工业用浓缩液(汁、浆)GB 17762 耐热玻璃器具的安全与卫生要求GB 18454 液体食品无菌包装用复合袋GB/T 18963 浓缩苹果汁GB/T 24694 玻璃容器白酒瓶GB 29921 食品安全国家标准食品中致病菌限量JJF 1070 定量包装商品净含量计量检验规则SL 353 沙棘原果汁国家质量监督检验检疫总局第75号令《定量包装商品计量监督管理办法》国家质量监督检验检疫总局第123号令《食品标识管理规定》3 技术要求3.1 原料和辅料要求3.1.1 原料:3.1.1.1 沙棘原果汁:应符合SL 353的规定。
工程材料构配件设备报审单(1)
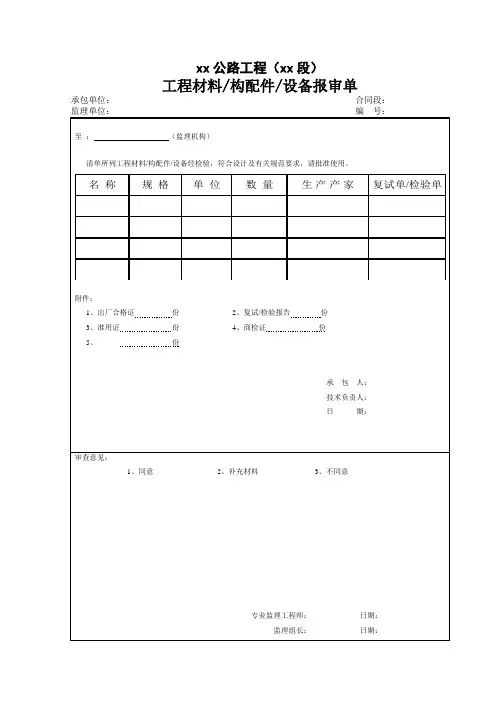
xx公路工程(xx段) 工程材料/构配件/设备报审单 承包单位: 合同段: 监理单位: 编 号:
至 : (监理机构) 清单所列工程材料/构配件/设备经检验,符合设计及有关规范要求,请批准使用。 名 称规 格单 位数 量生 产 产 家复试单/检验单
附件: 1、出厂合格证 份 2、复试/检验报告 份 3、准用证 份 4、商检证 份 5、 份
承 包 人: 技术负责人: 日 期:
审查意见: 1、同意 2、补充材料 3、不同意
专业监理工程师: 日期: 监理组长: 日期: 备品备件验收清单 序号 验收内容 是否符合 备注 1 产品合格证、装箱单等资料是否齐全 □是,□否 2 备件外形有无损坏、锈蚀、变形及其他异常情况 □是,□否 3 主要几何尺寸、规格、数量是否和图纸资料相符 □是,□否
4 特殊重要的备件是否有产品鉴定书、材质化验单、技术资料,必要时进行物理、化学试验,核实是否与技术要求相符 □是,□否 5 电气设备的绝缘备件耐压试验是否合格 □是,□否 6 压力容器类设备水压或风压试验是否合格 □是,□否 7 进口备品备件报关资料是否齐全 □是,□否 8 单据、凭证、名称、规格、型号、数量、质量验收手续是否齐全 □是,□否 需求部门: 物资采购部门: 库房管理员: 备品备件验收清单 序号 验收内容 是否符合 备注 1 产品合格证、装箱单等资料是否齐全 □是,□否 2 备件外形有无损坏、锈蚀、变形及其他异常情况 □是,□否 3 主要几何尺寸、规格、数量是否和图纸资料相符 □是,□否
4 特殊重要的备件是否有产品鉴定书、材质化验单、技术资料,必要时进行物理、化学试验,核实是否与技术要求相符 □是,□否 5 电气设备的绝缘备件耐压试验是否合格 □是,□否 6 压力容器类设备水压或风压试验是否合格 □是,□否 7 进口备品备件报关资料是否齐全 □是,□否 8 单据、凭证、名称、规格、型号、数量、质量验收手续是否齐全 □是,□否 需求部门: 物资采购部门: 库房管理员:
凉皮1(食品安全企业标准)

凉皮1范围本标准规定了凉皮的(产品分类)、技术要求、试验方法、检验规则、标志、包装、运输及贮存。
本标准适用于以小麦粉、小麦淀粉、生活用水、食用盐、食用碱等为原辅料,辅以或不辅以植物油、食用酵母等,经熟制、冷却、分切、包装(或不包装)而制成的凉皮面制品。
2 范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本标准。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志GB1355 小麦粉GB2716 食品安全国家标准植物油GB2760 食品安全国家标准食品添加剂使用标准GB 4789.1 食品安全国家标准食品微生物学检验总则GB 4789.2 食品安全国家标准食品微生物学检验菌落总数测定GB 4789.3 食品安全国家标准食品微生物学检验大肠菌群计数GB 4789.4 食品安全国家标准食品微生物学检验沙门氏菌检验GB 4789.10 食品安全国家标准食品微生物学检验金黄色葡萄球菌检验GB 5009.239 食品安全国家标准食品酸度的测定GB 5009.3 食品安全国家标准食品中水分的测定GB/T 5461 食用盐GB5749 生活饮用水卫生标准GB 7718 食品安全国家标准预包装食品标签通则GB/T 8883 食用小麦淀粉GB/T 12456 食品中总酸的测定GB 14881 食品安全国家标准食品生产通用卫生规范GB/T20980 饼干GB 31639 食品安全国家标准食品加工用酵母JJF 1070 定量包装商品净含量计量检验规则国家质量监督检验检疫总局令(2005)第75号《定量包装商品计量监督管理办法》国家质量监督检验检疫总局令(2009)第123号《食品标识管理规定》3 技术要求3.1 原料和辅料要求3.1.1 原料a).小麦粉:应符合GB 1355的规定。
b).生活饮用水:应符合GB 5749的规定。
1单晶硅片 (企业标准)
太阳能级单晶硅片1 范围本标准规定了太阳能级单晶硅片的术语和定义、技术要求、试验方法、检验规则、标志、包装、运输和贮存。
本标准适用于太阳能电池用的太阳能级单晶硅片(以下简称单晶硅片)。
2 规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可以使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T 2828.1-2003 计数抽样检验程序第1部分:按接收质量限(AQL)检索的逐批检验抽样计划3 术语和定义3.1本产品导电类型为p-型半导体硅片导电类型是指半导体材料中多数载流子的性质所决定的导电特性,本产品导电类型是p-型半导体,其多数载流子为空穴的半导体。
3.2杂质浓度单位体积内杂质原子的数目。
本产品的主要杂质是指氧含量、碳含量。
3.3体电阻率单位体积的材料对于两平行面垂直通过的电流的阻力。
一般来说,体电阻率为材料中平行电流的电场强度与电流密度之比。
符号为ρ,单位为Ω·cm 。
3.4四探针测量材料表面层电阻率的一种探针装置。
排列成一直线、间距相等的四根金属探针垂直压在样品表面上,使电流从两外探针之间通过,测量两内探针的电位差。
3.5寿命晶体中非平衡载流子由产生到复合存在的平均时间间隔,它等于非平衡少数载流子浓度衰减到其始值的1/e(e=2.718)所需的时间。
又称少数载流子寿命,简称少子寿命。
寿命符号τ,单位为μs 。
3.6孪晶在晶体中晶体是两部分,彼此成镜象对称的晶体结构。
连接两部分的界面称为孪晶或孪晶边界。
在金刚石结构中,例如硅,孪晶面为(111)面。
3.7单晶不含大角晶界或孪晶界的晶体。
3.8直拉法(CZ)本产品单晶硅的生长方式为直拉法,其工艺为沿着垂直方向从熔体中拉制单晶体的方法,又称切克劳斯基法,表示符号为CZ。
出口产品包装储运须知-1
第六章
工厂商检要求 ............................................................................. 4
第七章
增值税发票的开据 ...................................................................... 4
xxxxx 电站
包装储运须知
至少捆扎 5 道,确保不散捆。捆装货物钢结构之间以及钢结构与捆装材料 之间,须加衬胶皮或麻袋片等衬垫物,以防物件蹿动、散捆,以及由此产生 的工件磨损或丢失。罗纹钢可用足够强度的钢带捆扎。
2) 铁箱 (IRON CASE): 精密设备必须采用铁箱包装方式。
3) 托盘 (PALLET): 同规格尺寸的小型箱装货物应采用托盘组合包装方式,组 合包装后的托盘重量一般为 2 至 3 吨,体积不小于 2 立方米。托盘包装必 须组合牢固,确保不散捆。
4) 捆装(BUNDLE): 中型钢结构和管件,可采用捆装方式。须以角钢和槽钢为 材料进行捆扎,长度 5 米以下的货物至少捆扎 4 道,长度 5 米以上的货物
1) 箱件清单
4 份 (格式见附录一)
2) 装箱单
4 份 (格式见附录二)
3) 质量合格证
4 份 (格式见附录六)
4) 出厂检验证
4 份 (格式见附录七)
联系方式:
xxxx 电站项目部:联 系 人:
联系电话:
传 真:
邮件地址:
中设商运:
邮件地址:
传 真:
1.4 在交货发运前 2 周,请各供货厂向 CMEC 邮寄最终的箱件清单、装箱单、质量 证书和出厂检验证书正本各 4 份(注:需加盖公章和签字)及电子版,以便完 成最终的出口报关工作。
(完整版)GB50310-2002电梯工程施工质量验收规范

电梯工程施工质量验收规范GB50310-20021 总则1.0.1 为了加强建筑工程质量管理,统一电梯安装工程施工质量的验收,保证工程质量,制订本规范。
1.0.2本规范适用于电力驱动的曳引式或强制式电梯、液压电梯、自动扶梯和自动人行道安装工程质量的验收;本规范不适用于杂物电梯安装工程质量的验收。
1.0.3本规范应与国家标准《建筑工程施工质量验收统一标准》GB50300—2001配套使用。
1.0.4本规范是对电梯安装工程质量的最低要求,所规定的项目都必须达到合格。
1.0.5 电梯安装工程质量验收除应执行本规范外,尚应符合现行有关国家标准的规定。
2 术语2.0.1电梯安装工程 installation of lifts,escalators and passenger conveyors电梯生产单位出厂后的产品,在施工现场装配成整机至交付使用的过程。
注:本规范中的“电梯”是指电力驱动的曳引式或强制式电梯、液压电梯、自动扶梯和自动人行道。
2.0.2电梯安装工程质量验收 acceptance of installation quality of lifts, escalators and passeng er conveyors电梯安装的各项工程在履行质量检验的基础上,由监理单位(或建设单位)、土建施工单位、安装单位等几方共同对安装工程的质量控制资料、隐蔽工程和施工检查记录等档案材料进行审查,对安装工程进行普查和整机运行考核,并对主控项目全验和一般项目抽验,根据本规范以书面形式对电梯安装工程质量的检验结果作出确认。
2.0.3 土建交接检验 handing over inspection of machine rooms and wells电梯安装前,应由监理单位(或建设单位)、土建施工单位、安装单位共同对电梯井道和机房(如果有)按本规范的要求进行检查,对电梯安装条件作出确认。
3 基本规定3.0.1安装单位施工现场的质量管理应符合下列规定:1具有完善的验收标准、安装工艺及施工操作规程。
二级检查一级验收制度
二级检查一级验收制度成果验收常见问题及处理XX省测绘产品检验站XXXX年XX月XX日1两级检查制度的概念 (2)1.1过程检查 (2)1.2最终检查 (3)1.3两者的区别 (3)1.3.1针对对象不同 (3)1.3.2检查比例相同但评价方式有所不同 (3)1.3.3检查的执行者及责任人不同 (4)1.3.4检查的目的不同 (4)1.3.5对检查记录的要求有所不同 (4)3两级检查制度的基本内容 (4)3.1制度内容 (4)3.2最终检查的流程图 (5)3.3明确两级检查所执行的技术标准、依据 (5)3.4明确对不同产品类型的检查内容、检查方法、评价标准 (6)3.4.1检查内容 (6)3.4.2检查方法 (6)3.4.3评定标准 (7)3.5检查形成的成果及质量记录 (7)3.5.1检查报告的主要格式及内容 (7)3.5.2检查记录 (8)3.6两级检查的资料管理 (8)5监督检查内容 (9)5.1监督检查的目的 (9)5.2质量保证体系 (10)5.3典型测绘产品成果质量 (10)6监督检查工作实施 (10)6.1组织形式 (10)6.1.1较大测绘项目监督检查检验程序及要求 (11)6.1.2以丙丁级为例,说明监督检查 (12)6.2两个体系检验 (13)6.3典型测绘产品检验 (13)7以往监督检查质量状况 (13)7.1两个体系检验情况 (13)7.1.1质量管理方面 (14)7.1.2人员和设备 (15)7.2典型测绘产品质量综述 (16)7.2.1技术文档编写 (16)7.2.2控制测量 (21)7.2.3各种图件 (23)7.2.4其它方面 (24)7.2.5建议 (24)1两级检查制度的概念1.1过程检查1)过程检查:它是在作业组(人员)自查互检的基础上,按相应的技术标准、技术设计书和有关的技术规定所进行的全面检查。
2)由生产单位的作业部门(如分院、中队、分队)进行。
1.2最终检查1)最终检查:它是在过程检查的基础上,质量管理部门代表生产单位对生产部门生产的产品所进行的再一次全面检查,相当于出厂合格证。
国家开放大学一网一平台电大《建筑工程质量检验》形考任务2及3网考题库答案
国家开放大学一网一平台电大《建筑工程质量检验》形考任务2及3网考题库答案形考任务21.设计要求的洞口、管道、沟槽应于砌筑时正确留出或预埋,未经设计同意,不得打凿墙体和在墙体上开凿水平沟槽。
正确答案:对2.砌体子分部工程验收时,当发现砌体存在裂缝均不得验收。
正确答案:错3.冬期施工砂浆试块的留置与常温下的规定相同。
正确答案:错4.构造柱浇灌混凝土前,必须将砌体留槎部位和模板浇水湿润,将模板内的落地灰、砖渣和其他杂物清理干净,并在结合面处注入适量与构造柱混凝土相同的去石水泥砂浆。
振捣时,应避免触碰墙体,严禁通过墙体传振。
正确答案:对5.砌体子分部工程验收时,不需要进行观感质量评价。
正确答案:错6.钢材复验报告是进场钢筋抽样检验的结果,它是该批钢筋能否在工程中应用的最终判断依据。
正确答案:对7.检验批验收时,当混凝土试块强度小于设计强度标准值时,可判混凝土强度不合格。
正确答案2错8.混凝土结构工程的承包合同和工程技术文件对施工质量的要求可以低于《混凝土结构工程施工质量验收规范》中的规定。
正确答案:错9.预制构件应进行结构性能检验。
结构性能检验不合格的预制构件不得用于混凝土结构。
正确答案:对10.在对混凝土结构子分部工程的质量验收中,应对涉及结构安全的材料、试件、施工工艺和结构的重要部位进行见证检测或结构实体检验。
正确答案:对I1预应力筋进场时,如果具有产品合格证和出厂检验报告,无须再抽取试件作力学性能检验。
正确答案:错12.当混凝土试件强度评定不合格时,可采用非破损或局部破损的检测方法,按国家现行有关标准的规定对结构构件中的混凝土强度进行推定,并作为处理的依据。
正确答案:对13.混凝土结构子分部工程施工质量验收合格应符合:有关分项工程施工质量验收合格;有完整的质量控制资料;观感质量验收合格;结构实体检验结果满足规范要求。
正确答案:对14.砖砌体施工时对砂浆饱满度的要求严于小砌块砌体施工的要求。
正确答案:错15.施工脚手眼补砌时,灰缝应填满砂浆,不得用干砖填塞。
无极绳连续牵引车出厂检验规程1
用测量精度不低于±1%的拉力表。在绞车一侧的钢丝横上连接拉力表和拉力计,并使绞车制动闸处于制动状态,用拉力计拉牵引绳,当绞车滚筒出现转动时,读出拉力计上的拉力值。松闸并使闸轮转动120°角,合闸再测,共测三次,取最小值。带入以下公式计算:Mz=FD/2i
检验
项目
技术要求
检验方法
1.制造与
装配
电动机与减速器之间的联轴器应有弹性缓冲性能。
按图纸及技术文件规定
张紧装置上下箱不得有明显的焊接变形。
所有紧固件联结应可靠,不得有松动现象。
机座应有足够的刚度,能承受频繁的起动和制动。
锐边、尖角和凸出部分的设计应符合GB/T 15706.2的规定。
2.外观质量
涂漆应均匀,不允许有漏涂、针孔、气泡、裂纹、脱落、流挂等缺陷。
无极绳连续牵引车
出厂检验规程
1.无极绳连续牵引车的检验依据为:
《MT/T988-2006》
对出厂的绞车100%进行出厂检验。需型式检验的从出厂检验合格的全年生产同一类型绞车中抽取一台进行型式实验。
2.检验项目及检验方法:
检验
项目
技术要求
检验方法
1.制造与
装配
所用材料均应有质量保证书,并应确认其有效、合格后方可使用。
铸件应符合JB/T5000.4-1998和JB/T5000.6-1998的规定。
锻件不得有裂纹、夹层氧化层、折叠、结疤等缺陷。
焊接件焊缝不得有裂纹、夹渣、间断、烧穿等缺陷。不得有明显的焊接变形。
各零件在组装前表面的毛刺、锐边应铲平,磨光,铁屑、锈迹、焊渣、氧化皮及油污应清理干净。绞车内型装配前应清理干净,且不允许有铁屑、氧化皮等杂物。
固定修复体产品标准 1
YZB/ 粵0934-2011固定修复体1范围本标准规定了固定修复体的分类与标记﹑要求﹑试验方法﹑检验规则﹑标志﹑标签﹑使用说明书﹑包装﹑运输﹑贮存。
本标准适用于采用贵金属、含低量贵金属合金或贱金属合金烤瓷,烤瓷粉经烧结﹑成型﹑工艺雕刻而成的固定修复体(以下简称烤瓷牙)。
该烤瓷牙供修复牙体缺损﹑牙齿缺失,恢复咀嚼功能和美观用。
烤瓷牙使用前应经消毒后方可使用。
规范性引用文件下列文件中的条款通过标准引用而成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准成协议各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新本适用于本标准。
GB/191-2000 包装储运图示标志GB/T4340-1999金属维氏硬度试验第1部分:试验方法GB 9969-2008 工业产品使用说明书总则YY0301-1998 牙科学陶瓷牙YY0466 医疗器械用于医疗器械标签﹑标记和提供信息的符号医疗器械说明书管理规定国家药品监督管理局(2002.1.4)3 分类与标记3.1 分类按医疗器械管理分类,烤瓷牙属口腔科材料中定制式义齿(6863-16),管理类别为Ⅱ类。
3.2 原材料制作义齿的原材料(主体和辅助)应具有医疗器械产品注册证。
4 要求4.1 设计单烤瓷牙的制作应根据医疗机构提供的患者牙模及按规定程序批准的图样制造。
4.2 材料4.2.1 烤瓷牙所用金属合金的熔点应大于烤瓷粉的熔点,并能与烤瓷粉相匹配。
4.2.2 烤瓷牙所用金属的维氏硬度范围应符合下列规定。
a) 贵金属应在140HV1~190HV1范围;B) 含低量贵金属应在200HV1~295HV1范围内;C) 鎳铬金属应在600HV1~800HV1范围内。
D) 钴铬金属应在500HV1~900HV14.3 颜色和色泽调和性烤瓷牙的颜色和色泽调和性应与设计单要求的比色板相符,无明显的色泽差异。