
生产首件检查确认表
东莞市钺
诚五金制品有
生产
首件检查/确
日期
年 月
日
客户名称类型型号规格
产品名称订单总数量表面处理颜色要求
本批计划数量
首件数量生产日期
规格值实测值判定
下料材料的型号要正确,与加工细目表核对
材料颜色要正确,与加工细目表核对
材料表面质量表面平整,无铝屑,毛刺
下料长度尺寸在公差内
下料角度在公差内
下料口无脱漆
钻孔位置偏差在公差内
孔与孔的距离偏差在公差内
孔径偏差在公差内
铣位偏差(宽铣、深铣)在公差内
铣榫宽度偏差在公差内
铣榫深度偏差在公差内
特殊端铣深度H在公差内
特殊端铣角度 △α在公差内
仿形、冲床加工长度在公差内
仿形、冲床加工角度α在公差内
仿形、冲床加工销孔直径在公差内
仿形、冲床加工冲孔位置在公差内
外观
1.有无铝屑\毛刺\油污等;
2.有无外溢的胶粘剂;
3.表面平整\无明显色差\凹凸不
平\划伤\擦伤\碰伤等
包装方式按加工细目标准要求包装
说
明:
受控
文件:
经理品质
备注工序作业者签字工序班组长签字检 查 结 果工序流程开料数冲钻铣加工组角.组装.装配工序检验项目技 术 要 求
装配首件检验点检表(装配品质专用)

11
生产时装配线是否按SOP要求使用防呆防混料检具/销钉垂直度检具全 检适配产品
12
待装配区是否只有一个编码的产品?易混物料、相似型号是否实施物 理隔离后分开生产?
备注:1、此表由装配品质班长线长或指定专人进行点检,点检时符合要求在“OK”栏填写“OK”;不符合要求在“NG”栏填写“NG”,同时在“异常情况描述”栏填写具体NG情况。 2、首件点检按要求确认合格后,由品质部LQC对首件样品进行确认按首件样品进行检验,发现异常情况,品质部有权停线,要求生产线整改OK后再生产。 3、对于生产线首件异常情况,必须由品质部组长级以上人员跟踪异常情况的处理结果,首件检验确认合格后方可进行开线生产。
首检人签名:
审核签名:
装配首件检验点检表
装配线号: 线
年/月/日果 OK NG
1
首件检验前首先确认测量工具是否良好/销钉垂直度检验工装是否损坏 或丢失,检验合格标签是否在校验有效期内
2
首件检验前首先确认装配产线物料版本号是否与最新版本物料结构一 致/版本号一致/ECN变更设变要求相符一致,
准备装配开线生产产品的SOP/SIP是否为最新有效版本,对变更位置是
3 否描述清楚,SOP/SIP是否与图纸要求/质量控制要点要求不一致的地
方
4
首件检验时是否按【质量控制要点】/【开模会议纪要】/其它技术要 求进行一一核对确认
5
首件检验时按2D图纸确认不清楚的位置是否找装配品质工程师/项目工 程师看3D图纸进行再次确认
6
试制物料第一次及量产物料第一次是否找对应品质工程师/项目工程师 进行首件检验确认,工程师与你本人首件确认是否一致
7
单独打包的附件装配生产是否按客户要求核对附件型号/图号/包装方 式一致
首件确认报表
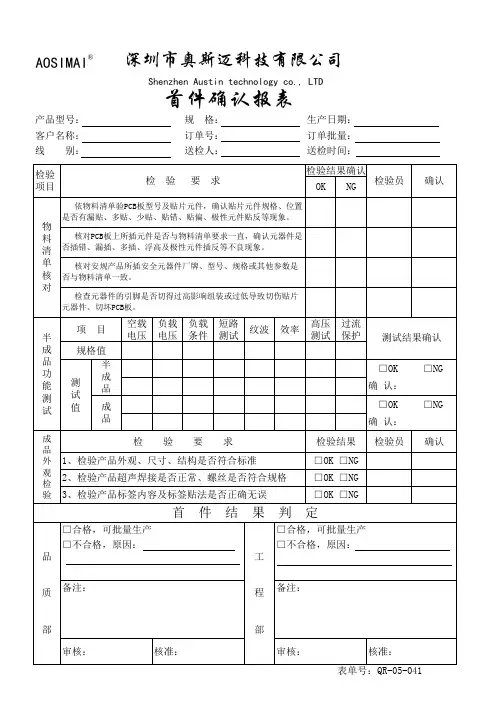
元器件、切坏PCB板。
半
项目
空载 电压
负载 电压
负载 条件
短路 测试
纹波
效率
高压 测试
过流 保护
测试结果确认
成 规格值
品半Biblioteka 功 能测 测试成 品
试值 成
品
□OK 确 认:
□OK 确 认:
□NG □NG
成
检验要求
品
外 1、检验产品外观、尺寸、结构是否符合标准
观 检
2、检验产品超声焊接是否正常、螺丝是否符合规格
是否有漏贴、多贴、少贴、贴错、贴偏、极性元件贴反等现象。
物
料
核对PCB板上所插元件是否与物料清单要求一直,确认元器件是
清 否插错、漏插、多插、浮高及极性元件插反等不良现象。
单
核对安规产品所插安全元器件厂牌、型号、规格或其他参数是
核 否与物料清单一致。
对
检查元器件的引脚是否切得过高影响组装或过低导致切伤贴片
验 3、检验产品标签内容及标签贴法是否正确无误
检验结果 □OK □NG □OK □NG □OK □NG
检验员
确认
首件结果判定
□合格,可批量生产
□不合格,原因: 品
□合格,可批量生产
□不合格,原因: 工
质 备注:
程 备注:
部 审核:
核准:
部 审核:
核准: 表单号:QR-05-041
AOSIMAI®
深圳市奥斯迈科技有限公司
Shenzhen Austin technology co., LTD
首件确认报表
产品型号: 客户名称: 线 别:
规 格: 订单号: 送检人:
生产日期: 订单批量: 送检时间:
首件检验记录表格模板(模版)

备注:检验时发现有一项不合格则判首件确认不合格;(合格用“OK”表示,不合格用“NG”表示)
生产现场确认:???????????????????????????????????????????????????????????????签名:
首件检验记录表
检验日期: 年 月 日
产品图号
产品名称
数量
1
检验依据
□设计图纸□标准样件□制程检验标准□产品标准□其它
检验时机
□开机首检 □批量生产之前 □修模首件 □转产首件 □生产参数变更
检查项目
检查标准
检查方式
检查结果描述
判定
尺寸
设计图纸要求
游标卡尺
电装□
SMT贴片
目视/显微镜
手工焊接
目视/显微镜
钳装□
螺钉装配
目视
外观□
焊锡/渣
目视/显微镜
孔毛刺
目视/显微镜
边毛刺
目视/显微镜
划伤
目视/显微镜
元件方向
目视/显微镜
缺料
目视/显微镜
分层
表面清洁度
目视/显微镜
总装□
信号线焊接
目视
导线焊接
目视
结构件组装
目视
其它□
□作业文件
□作业人员
□设备能力
综合判定
□合格???(开始量产);
吹膜产品首件检查记录表

模温时段设置 一段温度: 重 点 参 数 二段温度: 模温设定标准 三段温度: 四段温度: 五段温度: 六段温度:
ห้องสมุดไป่ตู้
早 一段温度: 二段温度: 三段温度: 四段温度: 五段温度: 六段温度:
中 一段温度: 二段温度: 三段温度: 四段温度: 五段温度: 六段温度:
晚
检查人员:
审核:
承认:
QC确认:
吹膜首件检查记录表
客户名称: 产品料号: 尺 寸 / 厚 度 检 查 宽度检查一次 宽度检查二次 左侧厚度检查一次 左侧厚度检查二次 右侧厚度检查一次 右侧厚度检查二次 晶点/颗粒检查 褶皱检查 压伤检查 外 观 检 查 水波纹检查 脏污检查 色差检查 破损检查 颜色检查 其他 原物料件使用项目 原 物 料 检 查 主料 辅料 色母 抗静电剂 品名 批号1 批号2 批号3 批号4 批号5 □符合 □不符合 □符合 □不符合 □符合 □不符合 □符合 □不符合 □符合 □不符合 □符合 □不符合 □符合 □不符合 □符合 □不符合 外观检查判定 □OK □NG 尺寸/厚度 检查判定 □OK □NG 机台No.: 宽度规格: 班别:□白班 厚度规格: □夜班 日期: 颜色:
注塑首件检验记录表

说 明:
首件时机为①首次开机后;②修模后(首件取样需在制程稳固时) 记录方式:1.尺寸取1模,每模穴合格均在判定栏填写OK,不合格填写NG; 2. 外观至少取5模检验 合格则在对应的模穴号打“√”;不合格则写上对应的不良现象;3.试装合格则填写OK,不合格则填写试装不良现象.4.性能测试合格填写测试合格,不合格则照实 填写不良现象
外观缺点编号:1.水口高出; 2.顶针高出; 3.顶针位批锋; 4.缩水; 5.料 花;6.熔接纹; 7.发白; 8.孔位堵; 9.(少)断柱; 10.拖伤; 11.缺料; 12. 射不饱; 13.多胶; 14.功能面溢胶; 15.分型面批锋;16.端子变形;17.压 伤;18.扣位断;19扣孔堵;20.顶穿;21.烧焦;22.色彩不符;23.模印;24.拖 伤;25.孔位批锋;26.结构不对;27.断针;28.断呵;29.漏刻字;30.字唛模 糊;31.HSG变形;32.;油污;33.其它
品名 生产日期
检测 项目
序号
尺 寸
规格
P/N
物料批次
工具代
穴号
码 工具编号
注塑首件检验记录表
材质
原料Lot No 模具编号
检验记录
原料供应商 REV
班别 机台#
判定 备注
实物与图面/样板核对结构
外 核对过往非常履历 观 核对外观检验项目
三星产品请确认生产穴号与 承认穴号是否一致
水份 检测
水份测试≦0.03%
材质 核对使用材质与图面是否相 确认 符
参照BOM表提供相关辅料进 试装 行试做,试做后确认实物是
否符合成品要求
性能
测试参照SIP要求进行(IR测 试/强度测试等)
综合判定
首件检验记录表
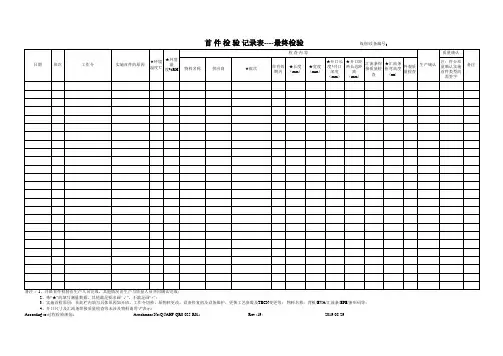
线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;物料名称:背板/EVA/汇流条/EPE/条形码等;4、开口尺寸及汇流条焊接质量检查等未涉及物料请用“/”表示;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01; Rev.:19; 2019-08-29首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、未涉及部分用“/”;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:3; 2020-03-31记录表----最终检验线别/设备编号:2020-03-31首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:备注:1、开班首件检验由生产人员完成,其他情况由生产与质量人员共同确认完成;2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、未涉及部分用“/”;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:20; 2019-08-29Rev.:20; 2019-08-29线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:23; 2020-03-31记录表----最终检验线别/设备编号:mm)2020-03-31线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:备注:1、开班首件检验由生产人员完成,其他情况由生产与质量人员共同确认完成;2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、中间电池片距汇流条距离仅适用半片电池组件(未涉及半片电池组件用“/”)According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:19; 2019-08-29。
首件检验记录表和末件检验记录
检验方式
检验结果描述
判定
外观
目视
尺寸
①孔距
卷尺/卡尺
②孔深③孔径④⑤ Nhomakorabea结构
目视
颜色
■目视*
性能
治具、万用表
作业方法
作业指导书
材质
BOM
综合判定
□合格(开始蚩产);
□不合格□重新调幣工艺和设备□停止生产,开《品质异常报告处理单》。
备注:检验时发现有一件不合格项则判首件确认不合格:(合格用“0K”表示,不合格用“MG”表示)
(5)机器在生产运行期间被修理,重新工作或机器的参数从原始首件被批准后改变及新的生产工艺被实施时要进行首件检验。
日期:年 月日
编制:
审核:
批准:
XXXX有限公司
QP/FLB-XXF-0X版本:X
首件检验记录表
检验日期: 年 月 日
工序名称
产品編号
产品名称
部件名称
①、 ②. ③、 ④. ⑤、
检验依据
□SOP□标准样件□制程检验标准□其它
检验时机
□上班第i个配件□批呈生产之前□调机换模之后
□更换操作员之后□停产达24小时之后□丝印换网版之后
检验项冃
生产现场确认:签名:
审核:
品管员:
首、末件检验记录
产品代号:产品日期:
班次
早班
中班
晚班
检验规定
首件
末件
首件
末件
首件
末件
签名
说明:(1)首末件确认人员:生产工程师、质量控制人员
(2)在生产前十分钟内完成检查,按2和数据确认
(3)质量管理人员有责任在生产、班次结束时完成末件检查
(4)首件检验必须在每班开始前
注塑类首件确认表
配合不良(无法 配合或歪斜/不顺
畅等)
字体图案清晰、 正确、完整;无 可见的螺纹残缺
配合密封 性
盖无明显翘曲变形,进胶 点无明显凸起
变量
模腔数 功能
判定
色调/色相与标准版相 符
披锋/毛刺
垫片效果 及其它项目
形状端正,饱 满;无明显毛 刺,黑点、缺
料;
无可见油污、污 渍、异物
无异味
1个或1个以上直径大于 0.5mm的黑点,或者3个以 上直径小于0.5mm黑点均判 定为不合格
口可生产 口重 试
备注:符合产品发放标准项用“OK”表示,不符合项作“NG”,无要求项用“/”。
重点提示:
QC签名:
保存期:3年
QC班长签名:
版本号:A/0
日期/班次:
品名规格
产品编号
注塑类首件确认表模具号:源自生产批号表单编 号:
原因:口换模 口修模 口换线 口换机台 口换料 口换生产通知单 口开机生产 口其它(说明)
时间
属性(根据《检 验指导书》)
危险的或污染的异物 (碎玻璃、钢铁屑、头 发、昆虫、污点、灰
尘等)
盖破裂/变形
环保标识/客 户名称
首件检验记录表
5
OK□NG□
6
OK□NG□
7
OK□NG□
8
OK□NG□
9
OK□NG□
10
OK□NG□
11
OK□NG□
12
OK□NG□ቤተ መጻሕፍቲ ባይዱ
13
OK□NG□
14
OK□NG□
15
OK□NG□
16
OK□NG□
外观
□少孔 □开裂 □变形 □起皱、叠料 □孔毛刺 □边毛刺 □划伤 □压痕 □拉痕 □缺料 □尺寸 □焊渣
首件检验记录表
新产品样品□ 量产首件□ 日期: 送检人:
生 产 部
首检确认目的
□新产品试产 □旧型号每批首件 □旧型号因客户要求变更
客户名称
产品名称
工令号
数量
送验样本数
编号
产品材质
加工工序
□ 车□ 铣□磨 □钳□焊
检 验
图纸要求尺寸
检验记录
检验结果
不良备注
1
OK□NG□
2
OK□NG□
3
OK□NG□
4
检
验
结
果
□A:合格,继续生产
□B:不合格,更正后重新送样
□C:不能生产,立即停产
□D:其他
备 注
1.新产品试产的首件或旧型号生产批量第一期的首件,由生产单位送检人员填写本表单,并附送首件产品交给巡检人员确认。 2.品管根据相关资料确认合格后,方可批量生产。
首件确认记录表
签核流程: 研发→业务→生产 → 检验员→审核→ 核准 (部门主管) 注: 1.首件样品经确认后方可上线批量 生产. 2.批量生产品必需和首件样品保持一致性.
核准(Approved by):
审核(Checked by):
检验员(Inspector):_______________
焊锡 焊锡效果
SOP要求
规格/型号 线材
长度(
)mm
端子 规格/型号
开路电压(
组合后内阻(
mΩ 组合后 组合后容量( 电性测 mAh
试 过流保护值 (
)V )
)
)A
规格书/订单评审 表 /产品认证要求 规格书/订单评审
表
规格书/综合测试 仪器
NTC阻值( )KΩ 电池组内部压差( )mV
□喷码 □标签
容量mah内阻保护板型号及重要零件单体组合方式bom编号实测结果无数据显示则填写ok或ng规格型号首件确认项目及规格xxx新能源有限公司首件确认记录表firstarticalconfirmationrecordsheet生产日期订单数量
客 生产日期
XXX新能源有限公司
首件确认记录表
(First artical confirmation record Sheet)
线别
订单数量
组合方式
首件确认项目及规格
规格/型号
单体 电芯
厂牌/生产周期 容量( )mAh 内阻( )mΩ
电压( )V
保护板 型号及重要零件
业务 工艺标准
BOM编号
实测结果(无数据显示则填写“OK”或“NG”)
1
2
3
4
5
判定
厂牌: 规格书/订单评审 表 /产品认证要求