
钣金识图培训 ppt课件
• 长对正、高平齐、宽相等(各个视图之间的对应关系)
什这 么三 视个 图视 ?图
分 别 称 为
最基本的看图原则
13
主视图解读
如何看图
14
分解仰视图
如何看图
15
左视图
如何看图
16
有几个视图取决于能不 能足够的表达内容
如何看图
17
如何看图
视图分析: 通过各视图,想像出零件的整体形状结构.
18
如何看图
26
认识图纸表达的要求
• 未注公差 线性公差表
27
认识图纸表达的要求
• 未注公差 角度公差表
28
29
认识图纸表达的要求
• 表面粗糙度 符号
30
认识图纸表达的要求
• 表面粗糙度 简单描述
31
一点经验
•
只有多看勤练才能学会快速的识别图纸所表达的意思。
• 并不是图纸上的就一定是对的,也要学会判断图是否也有不正确的 地方。
尺寸分析:确立零件的长、宽、高三个方向的尺寸基准, 根据零件各部分 形状结构,分析各组成部分的定形尺寸和定位尺寸,最终确定出零件 的整体形状结构。
19
• 实际的形状
如何看图
20
认识图纸表达的要求
• 所用的材料 • 标注理解 • 未注公差 • 表面粗糙度 看标题栏 :了解零件的品名、料号(图号)、版次、 材质规格、表处方法等.
21
认识图纸表达的要求
• 标注理解
22
认识图纸表达的要求
• 标注理解
23
打断线
由于图纸空间的缘故,要表达 的物体过长常会做打断处理。
24
认识图纸表达的要求
看技术要求:分析零件图上标注的尺寸公差,形位公差,表面粗糙度及表面处理等,了解各项 质量指标.
25
认识图纸表达的要求
• 未注公差 尺寸的定义
• 图没理解前不要操作,必须理解后才可以操作。
32
The end,thank you!
如何看图
• 分辨下图采用了什么投影法?
第一投影:从哪边投影 得到的图放在对面(左 边投影得到的图放置在 右边)
第三投影:从哪边投影 得到的图放在哪边(左 边投影得到的图放置在 左边)
11
如何看图
• 分辨下图采用了什么投影法?
采用了第三投影法
12
如何看图
• 视图分析: 通过各视图,想像出零件的整体形状结构.
主视俯视长相等且对正 主视左视高相等且平齐 俯视左视宽相等且对应
5
宽 高
长
宽
三等关系
长对正 高平齐 宽相等
三视图之间的方位对应关系
上
上
左
右后 前
下
下
后
左
右
前
• 主视图反映:上、下 、左、右 • 俯视图反映:前、后 、左、右 • 左视图反映:上、下 、前、后
6
如何看图
• 有几个视图取决于能不能足够的表达内容 • 除了会有主要的视图还会有其它的视图
2
⒉ 六个投影面的展开
如何看图
3
体的投影及三视图
一、体的投影 体的投影,实质上是构成该体的所有表面的投影总和。
V
4
三面投影与三视图
1.视图的概念 视图就是将物体向投影面投射所得的图形。
主视图(front view) 体的正面投影
俯视图(vertical view) 体的水平投影
左视图(left view) 体的侧面投影 2.三视图之间的度量对应关系
钣金识图培训
如何看图
目的:理解图纸表达的形状
认识图纸中的制造要求
目的:知道制作当中的重点
目录
1
精品资料
主要有哪些视图,它们是怎 么得来的(投影) 一、基本视图
零件向基本投影面投射所得的视图。
⒈ 形成
V
• 主视图 • 俯视图 • 左视图
• 右视图 从右向左投射
• 仰视图 从下向上投射
• 后视图 从后向前投射
剖视图
7
如何看图
向视图,指明投影的方向,摆放位置 可以自由摆放。
8
斜视图、局部视图
• 第一投影法与第三投影法
如何看图左视Fra bibliotek主视图 人物
左视图 投影
左视
左视图
主视图
物
人 投影
从上图可知,第一角画法的特点为: 左视图放在主视图的右边,
由此可得到一条规律:从某一方向 投影,它的视图摆在与它相反的方 向,也就是“人、物、投影”.
从上图可知,第三角画法的特点为: 左视图放在主视图的左边,
即从哪个方向看,它的投影就放在 哪一个方向, “投影、人、物”.
9
第一角画法和第三角画法区别 我国《机械制图》标准规定,图样中的图形采用第一角投影法,但世
界一些国家采用第三角画法.本公司采用第一角画法.
识别标记 第一角画法:
第三角画法:
10
什这 么三 视个 图视 ?图
分 别 称 为
最基本的看图原则
13
主视图解读
如何看图
14
分解仰视图
如何看图
15
左视图
如何看图
16
有几个视图取决于能不 能足够的表达内容
如何看图
17
如何看图
视图分析: 通过各视图,想像出零件的整体形状结构.
18
如何看图
26
认识图纸表达的要求
• 未注公差 线性公差表
27
认识图纸表达的要求
• 未注公差 角度公差表
28
29
认识图纸表达的要求
• 表面粗糙度 符号
30
认识图纸表达的要求
• 表面粗糙度 简单描述
31
一点经验
•
只有多看勤练才能学会快速的识别图纸所表达的意思。
• 并不是图纸上的就一定是对的,也要学会判断图是否也有不正确的 地方。
尺寸分析:确立零件的长、宽、高三个方向的尺寸基准, 根据零件各部分 形状结构,分析各组成部分的定形尺寸和定位尺寸,最终确定出零件 的整体形状结构。
19
• 实际的形状
如何看图
20
认识图纸表达的要求
• 所用的材料 • 标注理解 • 未注公差 • 表面粗糙度 看标题栏 :了解零件的品名、料号(图号)、版次、 材质规格、表处方法等.
21
认识图纸表达的要求
• 标注理解
22
认识图纸表达的要求
• 标注理解
23
打断线
由于图纸空间的缘故,要表达 的物体过长常会做打断处理。
24
认识图纸表达的要求
看技术要求:分析零件图上标注的尺寸公差,形位公差,表面粗糙度及表面处理等,了解各项 质量指标.
25
认识图纸表达的要求
• 未注公差 尺寸的定义
• 图没理解前不要操作,必须理解后才可以操作。
32
The end,thank you!
如何看图
• 分辨下图采用了什么投影法?
第一投影:从哪边投影 得到的图放在对面(左 边投影得到的图放置在 右边)
第三投影:从哪边投影 得到的图放在哪边(左 边投影得到的图放置在 左边)
11
如何看图
• 分辨下图采用了什么投影法?
采用了第三投影法
12
如何看图
• 视图分析: 通过各视图,想像出零件的整体形状结构.
主视俯视长相等且对正 主视左视高相等且平齐 俯视左视宽相等且对应
5
宽 高
长
宽
三等关系
长对正 高平齐 宽相等
三视图之间的方位对应关系
上
上
左
右后 前
下
下
后
左
右
前
• 主视图反映:上、下 、左、右 • 俯视图反映:前、后 、左、右 • 左视图反映:上、下 、前、后
6
如何看图
• 有几个视图取决于能不能足够的表达内容 • 除了会有主要的视图还会有其它的视图
2
⒉ 六个投影面的展开
如何看图
3
体的投影及三视图
一、体的投影 体的投影,实质上是构成该体的所有表面的投影总和。
V
4
三面投影与三视图
1.视图的概念 视图就是将物体向投影面投射所得的图形。
主视图(front view) 体的正面投影
俯视图(vertical view) 体的水平投影
左视图(left view) 体的侧面投影 2.三视图之间的度量对应关系
钣金识图培训
如何看图
目的:理解图纸表达的形状
认识图纸中的制造要求
目的:知道制作当中的重点
目录
1
精品资料
主要有哪些视图,它们是怎 么得来的(投影) 一、基本视图
零件向基本投影面投射所得的视图。
⒈ 形成
V
• 主视图 • 俯视图 • 左视图
• 右视图 从右向左投射
• 仰视图 从下向上投射
• 后视图 从后向前投射
剖视图
7
如何看图
向视图,指明投影的方向,摆放位置 可以自由摆放。
8
斜视图、局部视图
• 第一投影法与第三投影法
如何看图左视Fra bibliotek主视图 人物
左视图 投影
左视
左视图
主视图
物
人 投影
从上图可知,第一角画法的特点为: 左视图放在主视图的右边,
由此可得到一条规律:从某一方向 投影,它的视图摆在与它相反的方 向,也就是“人、物、投影”.
从上图可知,第三角画法的特点为: 左视图放在主视图的左边,
即从哪个方向看,它的投影就放在 哪一个方向, “投影、人、物”.
9
第一角画法和第三角画法区别 我国《机械制图》标准规定,图样中的图形采用第一角投影法,但世
界一些国家采用第三角画法.本公司采用第一角画法.
识别标记 第一角画法:
第三角画法:
10
合集下载
钣金识图培训(优秀课件)

医6 药&医学
7
如何看图
• 有几个视图取决于能不能足够的表达内容 • 除了会有主要的视图还会有其它的视图
剖视图
医7 药&医学
8
如何看图
向视图,指明投影的方向,摆放位置 可以自由摆放。
医8 药&医学
斜视图、局部视图
9
• 第一投影法与第三投影法
如何看图
左视
主视图 人物
左视图 投影
左视
左视图
主视图
物
人 投影
从上图可知,第一角画法的特点为:
从上图可知,第三角画法的特点为:
左视图放在主视图的右边,
左视图放在主视图的左边,
由此可得到一条规律:从某一方向
即从哪个方向看,它的投影就放在
投影,它的视图摆在与它相反的方
哪一个方向, “投影、人、物”.
向,也就是“人、物、投影”.
医9 药&医学
10
第一角画法和第三角画法区别 我国《机械制图》标准规定,图样中的图形采用第一角投影法,但世
钣金识图培训
医药&医学
1
如何看图
目的:理解图纸表达的形状
认识图纸中的制造要求
目的:知道制作当中的重点
目录
医1 药&医学
2
主要有哪些视图,它们是怎 么得来的(投影) 一、基本视图
零件向基本投影面投射所得的视图。 ⒈ 形成
V
医药&医学
2
主视图 俯视图 左视图
右视图 从右向左投射
仰视图 从下向上投射
• 未注公差 线性公差表
医27药&医学
29
认识图纸表达的要求
• 未注公差 角度公差表
钣金必备基础知识-钣金工培训课件

焊接设备
手工电弧焊机
利用电弧热将两块钢板熔化,再通过填充焊丝将熔化的钢板连接 起来。
气体保护焊机
利用气体保护电弧热将两块钢板熔化,再通过填充焊丝将熔化的钢 板连接起来。
激光焊接机
利用高能激光束照射两块钢板,使钢板迅速熔化并连接起来。
其他辅助设备
剪板机
用于将大块钢板剪裁成所需的小块。
钻床
用于在钢板上钻孔。
利用高温等离子气体熔化金属,具有 高效率和高质量的切割效果。
折弯技术
折弯角度控制
根据图纸要求,精确控制折弯角 度,以保证零件的准确性和一致
性。
折弯半径控制
选择合适的折弯半径,以避免折 弯过程中出现裂纹或变形。
折弯后处理
对折弯后的零件进行矫直、去毛 刺等后处理,以提高零件的质量
和外观。
焊接技术
焊接方式选择
攻丝机
用于在钢板上攻丝。
05
钣金质量控制基础
钣金质量标准与检测方法
质量标准
根据产品用途和行业规范,制定 相应的钣金质量标准,如厚度、 平整度、角度等。
检测方法
采用合适的检测工具和方法,如 千分尺、角度尺、拉力试验机等 ,对钣金产品质量进行检测。
钣金加工过程中的质量控制
工艺控制
制定合理的钣金加工工艺流程,确保加工过程中的质量控制 。
焊接性
金属材料能够被焊接成一体的能力 ,对于复杂结构的制作至关重要。
切割性
金属材料能够被顺利切割成所需尺 寸和形状的能力。
02
钣金加工技术基础
切割技术
火焰切割
利用火焰切割原理,通过调整氧气和 燃气比例来控制切割速度和效果。
等离子切割
激光切割
利用高能激光束对金属进行快速、精 确的切割,具有高精度和高质量的切 割效果。
《钣金识图培训》课件
钣金零件设计
设计原则
学习钣金零件设计的基本原 则和要求。
基本要素
掌握钣金零件的主要构造要 素和设计规范。
几何特征
了解钣金零件的常见几何特 征和形状变化。
钣金加工工艺
பைடு நூலகம்
工艺与理论
深入研究钣金加工的基本工艺 和工艺路线。
材料选择
了解不同材料在钣金加工中的 特性和适用性。
质量控制
掌握钣金加工过程中的质量控 制指标和方法。
总结
应用前景
展望钣金识图在未来的广泛应用 前景。
发展趋势
探索钣金识图领域的新技术和发 展趋势。
问题解答与交流
结束时回答听众提出的问题并进 行交流讨论。
《钣金识图培训》PPT课件
# 钣金识图培训 ## 概述 - 什么是钣金识图? - 钣金识图的应用领域 - 钣金识图的重要性 ## 基础知识 - 钣金的定义和特点 - 钣金加工工艺与理论 - 钣金工艺流程
基础知识
钣金加工设备
了解钣金加工所需的常用设备和 工具。
钣金成形工艺
钣金焊接工艺
深入探讨钣金的成形工艺和技术。 介绍常用的钣金焊接方法和技巧。
钣金图纸
1 图样种类
介绍钣金图样的常见种类 和使用场景。
2 表示方法
学习常用的钣金图样表示 方法和标记规范。
3 标记和注释
了解钣金图样中常用的标 记和注释方法。
案例分析
1
实例分析1
通过一个钣金零件加工图的案例进行详细分析。
2
实例分析2
探索复杂钣金结构图的设计和制作过程。
3
实例分析3
了解钣金设计与制作流程的实践案例。
钣金技术培训教材1课件.ppt
但这需要长久的经验和优秀的观察能力才可以达到。
车身材料加热
❖ 钢铁颜色和温度
❖ 温度 600 700 800 900 1000 1100 1200 1300
❖ 颜色 暗红 红色 淡红 橘红 黄色 淡黄 白色 亮白
车身材料加热
❖ 由于汽车制造厂所供应的原零件已经适当的热处理过程, 以符合零件的特性要求(在钢铁和汽车制造中,针对钢铁 的热处理过程,是以电子方式来精确控制其加热和冷却的 程度。
❖ 高强度钢板
❖ 高强度钢泛指强度高于低碳钢的各种类型的钢材。一般强度 为340N/mm2以上。
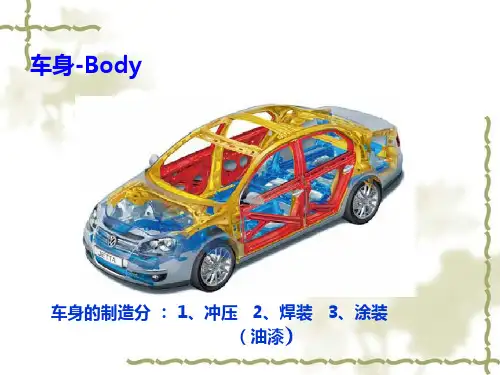
❖ 整体式车身要求使用高强度钢:对构件的要求:要求重量轻 同时还要能够承受悬架的部分载荷;它还能容易的加工成设 计的抗弯截面,以减少传递到乘坐室内的损害。
❖ 相同的强度,高强度钢板的厚度比一般钢板薄,因此近来的 汽车车身上普遍使用高强度钢板,以降低车辆重量。
用途-Use
敞篷轿车在大多数情况下,是 从双排座轿车和双门车的车身演化 而来的。它们采用可折叠的车顶来 封闭车内空间。
越野车SUV是一种多功能车。
双门运动跑车
如果一辆车被定位为“乘坐 者之车”,其乘员就不能超过9 人,并且他们搭载的行李与车身 形状无关。
无顶蓬的敞篷 轿车
Van,夏朗, 提供多种内 饰选择
热处理的结果依金属的含碳量和合金的种类而有所不 同。
车身钢铁热处理的种类
车身钢铁热处理的种类
❖ 正火处理
❖ 正火处理是将材料加热到850度后,以空气来冷却的一 种热处理过程。
❖ 当钢铁经过机械加工产生塑性变形后,其内部结构将 变得散乱,而造成强度不均,此时可籍正火处理来整 顿其内部结构,改善机械特性。
❖ 在车身校正期间,如果以氧乙炔来加热受损的车架,可以 很容易地修正它的形状,然而它的内部结构会因受热而受 损,这意味着此区域已受了错误的热处理过程。
车身材料加热
❖ 钢铁颜色和温度
❖ 温度 600 700 800 900 1000 1100 1200 1300
❖ 颜色 暗红 红色 淡红 橘红 黄色 淡黄 白色 亮白
车身材料加热
❖ 由于汽车制造厂所供应的原零件已经适当的热处理过程, 以符合零件的特性要求(在钢铁和汽车制造中,针对钢铁 的热处理过程,是以电子方式来精确控制其加热和冷却的 程度。
❖ 高强度钢板
❖ 高强度钢泛指强度高于低碳钢的各种类型的钢材。一般强度 为340N/mm2以上。
❖ 整体式车身要求使用高强度钢:对构件的要求:要求重量轻 同时还要能够承受悬架的部分载荷;它还能容易的加工成设 计的抗弯截面,以减少传递到乘坐室内的损害。
❖ 相同的强度,高强度钢板的厚度比一般钢板薄,因此近来的 汽车车身上普遍使用高强度钢板,以降低车辆重量。
用途-Use
敞篷轿车在大多数情况下,是 从双排座轿车和双门车的车身演化 而来的。它们采用可折叠的车顶来 封闭车内空间。
越野车SUV是一种多功能车。
双门运动跑车
如果一辆车被定位为“乘坐 者之车”,其乘员就不能超过9 人,并且他们搭载的行李与车身 形状无关。
无顶蓬的敞篷 轿车
Van,夏朗, 提供多种内 饰选择
热处理的结果依金属的含碳量和合金的种类而有所不 同。
车身钢铁热处理的种类
车身钢铁热处理的种类
❖ 正火处理
❖ 正火处理是将材料加热到850度后,以空气来冷却的一 种热处理过程。
❖ 当钢铁经过机械加工产生塑性变形后,其内部结构将 变得散乱,而造成强度不均,此时可籍正火处理来整 顿其内部结构,改善机械特性。
❖ 在车身校正期间,如果以氧乙炔来加热受损的车架,可以 很容易地修正它的形状,然而它的内部结构会因受热而受 损,这意味着此区域已受了错误的热处理过程。
钣金识图培训1ppt课件
• 长对正、高平齐、宽相等(各个视图之间的对应关系)
什这 么三 视个 图视 ?图
分 别 称 为
最基本的看图原则
13
15
主视图解读
如何看图
14
16
分解仰视图
如何看图
15
17
左视图
如何看图
16
18
有几个视图取决于能不 能足够的表达内容
如何看图
17
19
如何看图
视图分析: 通过各视图,想像出零件的整体形状结构.
20
18
如何看图
尺寸分析:确立零件的长、宽、高三个方向的尺寸基准, 根据零件各部分 形状结构,分析各组成部分的定形尺寸和定位尺寸,最终确定出零件 的整体形状结构。
19
21
• 实际的形状
如何看图
20
22
认识图纸表达的要求
• 所用的材料 • 标注理解 • 未注公差 • 表面粗糙度
看标题栏 :了解零件的品名、料号(图号)、版次、 材质规格、表处方法等.
即从哪个方向看,它的投影就放在
投影,它的视图摆在与它相反的方
哪一个方向, “投影、人、物”.
向,也就是“人、物、投影”.
9
10
第一角画法和第三角画法区别 我国《机械制图》标准规定,图样中的图形采用第一角投影法,但世
界一些国家采用第三角画法.本公司采用第一角画法.
识别标记 第一角画法:
第三角画法:
10
钣金识图培训
1
如何看图
目的:理解图纸表达的形状
认识图纸中的制造要求
目的:知道制作当中的重点
目录
1
2
主要有哪些视图,它们是怎 么得来的(投影) 一、基本视图
什这 么三 视个 图视 ?图
分 别 称 为
最基本的看图原则
13
15
主视图解读
如何看图
14
16
分解仰视图
如何看图
15
17
左视图
如何看图
16
18
有几个视图取决于能不 能足够的表达内容
如何看图
17
19
如何看图
视图分析: 通过各视图,想像出零件的整体形状结构.
20
18
如何看图
尺寸分析:确立零件的长、宽、高三个方向的尺寸基准, 根据零件各部分 形状结构,分析各组成部分的定形尺寸和定位尺寸,最终确定出零件 的整体形状结构。
19
21
• 实际的形状
如何看图
20
22
认识图纸表达的要求
• 所用的材料 • 标注理解 • 未注公差 • 表面粗糙度
看标题栏 :了解零件的品名、料号(图号)、版次、 材质规格、表处方法等.
即从哪个方向看,它的投影就放在
投影,它的视图摆在与它相反的方
哪一个方向, “投影、人、物”.
向,也就是“人、物、投影”.
9
10
第一角画法和第三角画法区别 我国《机械制图》标准规定,图样中的图形采用第一角投影法,但世
界一些国家采用第三角画法.本公司采用第一角画法.
识别标记 第一角画法:
第三角画法:
10
钣金识图培训
1
如何看图
目的:理解图纸表达的形状
认识图纸中的制造要求
目的:知道制作当中的重点
目录
1
2
主要有哪些视图,它们是怎 么得来的(投影) 一、基本视图
钣金质量培训流程ppt课件
电压测试仪
用于成套产品电器元件的耐 压测试(组装工段)
附着力测试仪
用于产品表面塑粉、油漆、丝印 油墨的附着力测试(喷涂、丝印)
电阻测试仪
用于产品各测量点的接地连续性
12
测试(组装工段)
质量培训
质量方针
质量方针
质量至上
顾客满意
信誉第一
追求卓越
1
技术部 采购部
图纸/工艺 质量要求
采购物资 外协物资
质量证明书
验收 判定
合格 不合格
签字 填写
采购/外协物资清单
供货/外协检验报告 来料不良退货通知单
反馈
生产物资
生产部
清单
处理方案 跟踪
验收 判定
合格 不合格
返工
签字 填写
不合格评审表
过程转序交接单 过程检验报告
角度尺
用于测量折弯、型材斜角下料角度
外径千分尺
用于测量材料厚度(圆形除外)
10
一 质 量 测量工具
高度尺
用于测量划线(辅助)尺寸
型材测量平面度
用于测量产品的平面度
直角尺
用于测量焊接件的直角角度。 如“L”“T”“工”型焊接件
水平仪
用于测量300范围内的平面度
11
一 质 量 测量工具
厚度仪
用于测量塑粉和油漆涂层(喷 涂)、电镀层(电镀)、浸锌层厚 度(浸锌)
钻孔加工流程
高度尺
材料的选择
划定位线
图纸
钻床设备的选择 设备调试 钻头大小的选取 钻头的装夹 测量设备的选取
开始加工 去毛刺
测量
9
一 质 量 测量工具
300/500/
200表针
汽车车身钣金修复技术课件-车身数据图识图和测量方法培训
致上可以通过行李 舱盖开关和缝隙的 变化评估出来。为 了确定损坏及漏水 的可能性,有必要 对图所示的测量点 进行精确测量。
• 后部地板上的皱折 通常都由于后部元 件的扭弯,因此, 测量后部车身的同 时,也要测量车身 的底部。
28
2.三维测量方法测量车身尺寸
⑤ 上部尺寸的测量。
–根据图纸的的要求把三角立尺放置在米桥尺上,设置好立尺的长 度基准。调整上横尺高度的基准,把上横尺安装到位在两个立尺 上,然后把刚性量规安装在上横尺上。在刚性量规上安装标尺座, 选择合适的标尺筒、标尺柱和量头,然后安装在标尺座上就可以 对上部发动机室或行李厢的尺寸进行测量了。
38
学习目标
任务一
掌握车身数据图的识读方法
任务二
掌握车身尺寸的测量方法
3
一、车身数据图的识图
各汽车公司的汽车都有车身数据,有些 数据公司通过测量来获得数据。不同的数据 公司和厂家提供的数据格式可能不同,但要 表达的基本内容是一致的,都要提供出车身 主要结构件、板件等安装位置,机械装置的
安装尺寸。
车身数据
• 在数字5的下方圆圈内有字母C和数字 233,六角形内有字母C和数字200, 表示用C形测量头测量时,5号测量点 是孔是高度为233mm,为螺栓时高度 为200mm,5号点距离原高度基准的高 度尺寸是850-233=617mm和850200=650mm。
• 在发动机舱图下方表示的是长度尺寸, 5号点距离新长度基准6号点的长度尺 寸是184mm,而距离长度基准18号点 的长度尺寸是1790+184=1974mm。
19
4.上部车身三维数据图
• 宽度基准中心 面 在俯视图 中心有一条线 把车身一分为 二,这条线就 是中心面。车 身上的测量点 用1~17表示, 每个数字代表 车身上左右两 个测量点。通 过每个测量点 到中心面显示 的数据可以直 接读出宽度数 据。
• 后部地板上的皱折 通常都由于后部元 件的扭弯,因此, 测量后部车身的同 时,也要测量车身 的底部。
28
2.三维测量方法测量车身尺寸
⑤ 上部尺寸的测量。
–根据图纸的的要求把三角立尺放置在米桥尺上,设置好立尺的长 度基准。调整上横尺高度的基准,把上横尺安装到位在两个立尺 上,然后把刚性量规安装在上横尺上。在刚性量规上安装标尺座, 选择合适的标尺筒、标尺柱和量头,然后安装在标尺座上就可以 对上部发动机室或行李厢的尺寸进行测量了。
38
学习目标
任务一
掌握车身数据图的识读方法
任务二
掌握车身尺寸的测量方法
3
一、车身数据图的识图
各汽车公司的汽车都有车身数据,有些 数据公司通过测量来获得数据。不同的数据 公司和厂家提供的数据格式可能不同,但要 表达的基本内容是一致的,都要提供出车身 主要结构件、板件等安装位置,机械装置的
安装尺寸。
车身数据
• 在数字5的下方圆圈内有字母C和数字 233,六角形内有字母C和数字200, 表示用C形测量头测量时,5号测量点 是孔是高度为233mm,为螺栓时高度 为200mm,5号点距离原高度基准的高 度尺寸是850-233=617mm和850200=650mm。
• 在发动机舱图下方表示的是长度尺寸, 5号点距离新长度基准6号点的长度尺 寸是184mm,而距离长度基准18号点 的长度尺寸是1790+184=1974mm。
19
4.上部车身三维数据图
• 宽度基准中心 面 在俯视图 中心有一条线 把车身一分为 二,这条线就 是中心面。车 身上的测量点 用1~17表示, 每个数字代表 车身上左右两 个测量点。通 过每个测量点 到中心面显示 的数据可以直 接读出宽度数 据。
CAD钣金图入门参考幻灯片
练习
36
结 合 实 际 图 纸 分 析 焊 接 要 求
29
37
认识图纸不中对于焊接描述
30
38
认识图纸中对于焊接描述
31
39
认识图纸中对于焊接描述
• 没有明确的焊接符号怎么办?
32
40
一点经验
•
只有多练习才能学会快速的识别图纸所表达的意思。
• 并不是图纸上的就一定是对的,也要学会判断图是否也有不正确的 地方。
4
斜视图、局部视图
5
如何看图
• 视图中看不见的部分用虚线表示 • 切边可以有也可以没有(高亮部分)
没有显示切边
5
6
如何看图
• 第一投影法与第三投影法
第一投影:从哪边投影得到的图 放在对面(左边投影得到的图放 置在右边)
第三投影:从哪边投影得到的 图放在哪边(左边投影得到的 图放置在左边)
6
7
如何看图
14
15
如何看图
• 显示了不可见的部分(虚线)
15
16
• 实际的形状
如何看图
16
17
想 象 一 下 这 个 图 所 对 应 的 形 状
17
18
18
19
认识图纸表达的要求
• 所用的材料 • 标注理解 • 未注公差 • 表面粗糙度
19
20
认识图纸表达的要求
• 标注理解
20
21
认识图纸表达的要求
采用了第三投影法
8
9
如何看图
• 长对正、高平齐、宽相等(各个视图之间的对应关系)
什这 么三 视个 图视 ?图
分 别 称 为
最基本的看图原则
钣金工艺培训课件(PPT 83页)
钣金工艺
2024/2/24
2
一、钣金的定义
钣金至今为止尚未有一个比较完整的定义,根据国外某专业期 刊上的一则定义可以将其定义为:钣金是针对金属薄板(通常 在6mm以下)一种综合冷加工工艺,包括剪、冲/切/复合、折、 焊接、铆接、拼接、成型(如汽车车身)等。其显著的特征就 是同一零件厚度一致。
钣金:钣,即板,薄板之意,就是对薄的金属板材进行系列加 工之意,包含折、剪、冲、焊、铆、拼接等工艺
H3--加工硬化及稳定化处理的状态。适用于加工硬化后经 低温热处理或由于加工过程中的受热作用致使其力学性能达 到稳定的产品。
H4--加工硬化及涂漆处理的合金。适用于加工硬化后,经 涂漆处理导致了不完全退火的产品
2024/2/24
15
钣金材料
工业纯铝的铝含量大于99.00%,通常有以下牌号:1050,1060, 1070,1100, 1200.板材规格多为1250X2500或1000X2000.厚 度从0.3-7.0mm.
2024/2/24
23
折弯加工
折弯成形的模具种类:
2024/2/24
24
折弯加工
压段差模
2024/2/24
折死边模
25
折弯加工
折弯两相邻折边时,如
相互间存在包边关系, 在折弯边角要考虑开 工艺孔(工艺孔直径不 小于板材厚度),且跟 据板材厚度留出合理 的间隙(0.15倍板材厚 度)。
2024/2/24
2024/2/24
18
下料加工
普通冲床(硬模)下料:普通冲床(硬模)下料必须与剪床配 合, 剪床剪出工件的最大外形, 冲床才能加工出所需工件 之形状.剪冲下料的特点:效率高适合大批量生产之产品. 缺点是模具开发需一定前置时间和费用.剪冲床的设备主 要有:数控剪床系列, 普通剪床系列,普通冲床系列,高速 冲床系列等.
2024/2/24
2
一、钣金的定义
钣金至今为止尚未有一个比较完整的定义,根据国外某专业期 刊上的一则定义可以将其定义为:钣金是针对金属薄板(通常 在6mm以下)一种综合冷加工工艺,包括剪、冲/切/复合、折、 焊接、铆接、拼接、成型(如汽车车身)等。其显著的特征就 是同一零件厚度一致。
钣金:钣,即板,薄板之意,就是对薄的金属板材进行系列加 工之意,包含折、剪、冲、焊、铆、拼接等工艺
H3--加工硬化及稳定化处理的状态。适用于加工硬化后经 低温热处理或由于加工过程中的受热作用致使其力学性能达 到稳定的产品。
H4--加工硬化及涂漆处理的合金。适用于加工硬化后,经 涂漆处理导致了不完全退火的产品
2024/2/24
15
钣金材料
工业纯铝的铝含量大于99.00%,通常有以下牌号:1050,1060, 1070,1100, 1200.板材规格多为1250X2500或1000X2000.厚 度从0.3-7.0mm.
2024/2/24
23
折弯加工
折弯成形的模具种类:
2024/2/24
24
折弯加工
压段差模
2024/2/24
折死边模
25
折弯加工
折弯两相邻折边时,如
相互间存在包边关系, 在折弯边角要考虑开 工艺孔(工艺孔直径不 小于板材厚度),且跟 据板材厚度留出合理 的间隙(0.15倍板材厚 度)。
2024/2/24
2024/2/24
18
下料加工
普通冲床(硬模)下料:普通冲床(硬模)下料必须与剪床配 合, 剪床剪出工件的最大外形, 冲床才能加工出所需工件 之形状.剪冲下料的特点:效率高适合大批量生产之产品. 缺点是模具开发需一定前置时间和费用.剪冲床的设备主 要有:数控剪床系列, 普通剪床系列,普通冲床系列,高速 冲床系列等.
新员工钣金基础培训教材(PPT 63页)
1
新员工钣金基础培训大纲
一.制图的基本知识
1.三视图画法及读法 2.第一视角画法与第三视角画法区别 3.了解零件图上的技术要求
二.装配图
三.焊接图
1.焊接图示例。 2.焊接接头形式。 3.焊接符号及标注
四.展开图
1.原材料介绍。 2.钣金件的分类、结构。 3.钣金加工工序。
从物体的上方向下方观察,在水平面(H)上所得的视 图称为俯视图。
从物体的左方向右方观察,在侧面(W)上所得的视图 称为左视图。
13
2. 2 三视图的投影关系
主视图和俯视图同时反映了物体的长度,所以主视图、俯 视图“长相等”。
主视图和左视图同时反映了物体的高,所以主视图、左视 图“高相等”。
15
图2-4
16
第三章:零件的形体分析及表达 方法
简单的零件可用一个或两个视图并配合尺寸标注就可 以清楚。而复杂的零件用三视图都很难表达清楚。为 了将零件结构表达正确、清晰、完整和简练。必须根 据机械制图国家标准,选择合理的一些表达方式。
17
3.1视图
3.1.1 基本视图 在原有的三个视图的基础上对应增加三个投影面,组
GB和ISO标准一般用第一视角法,日本,台湾等习惯用第 三角法。第三角法俯视图放在主视图上,左视图放在主视图左 边,依次类推,与第一角法刚好相反,所以一开始会不大习惯。 因为第三角法视图放的位置与第一角法不一样,特别是大图纸 A1、A0,第三角法更合理一点。
第一角投影法:常称欧洲方法或E法。我国机械制图标准中 采用的投影法与此相同。
成一个别正六面体系,国家标准将这个六个投影面定 为基本投影面。将零件放在这个正六面体内并进行投 影,就可得到零件的六个基本视图,见图2-11所示。
新员工钣金基础培训大纲
一.制图的基本知识
1.三视图画法及读法 2.第一视角画法与第三视角画法区别 3.了解零件图上的技术要求
二.装配图
三.焊接图
1.焊接图示例。 2.焊接接头形式。 3.焊接符号及标注
四.展开图
1.原材料介绍。 2.钣金件的分类、结构。 3.钣金加工工序。
从物体的上方向下方观察,在水平面(H)上所得的视 图称为俯视图。
从物体的左方向右方观察,在侧面(W)上所得的视图 称为左视图。
13
2. 2 三视图的投影关系
主视图和俯视图同时反映了物体的长度,所以主视图、俯 视图“长相等”。
主视图和左视图同时反映了物体的高,所以主视图、左视 图“高相等”。
15
图2-4
16
第三章:零件的形体分析及表达 方法
简单的零件可用一个或两个视图并配合尺寸标注就可 以清楚。而复杂的零件用三视图都很难表达清楚。为 了将零件结构表达正确、清晰、完整和简练。必须根 据机械制图国家标准,选择合理的一些表达方式。
17
3.1视图
3.1.1 基本视图 在原有的三个视图的基础上对应增加三个投影面,组
GB和ISO标准一般用第一视角法,日本,台湾等习惯用第 三角法。第三角法俯视图放在主视图上,左视图放在主视图左 边,依次类推,与第一角法刚好相反,所以一开始会不大习惯。 因为第三角法视图放的位置与第一角法不一样,特别是大图纸 A1、A0,第三角法更合理一点。
第一角投影法:常称欧洲方法或E法。我国机械制图标准中 采用的投影法与此相同。
成一个别正六面体系,国家标准将这个六个投影面定 为基本投影面。将零件放在这个正六面体内并进行投 影,就可得到零件的六个基本视图,见图2-11所示。