
塑胶表面处理
塑胶喷油工艺流程

塑胶喷油工艺流程塑胶喷油是一种常用的表面处理方法,可以提高塑胶制品的外观质量和抗氧化性能。
下面是一个简单的塑胶喷油工艺流程。
首先,准备工作。
将需要喷油的塑胶制品进行分类,并按照不同的材质、颜色和形状分别进行分组。
同时,清洁塑胶制品表面的灰尘、油污等杂物,确保表面干净。
第二步,表面处理。
对于没有经过前处理的塑胶制品,可以使用砂纸或钢丝刷等工具进行砂光处理,去除表面的凹凸不平。
此外,还可以使用特殊的清洗剂或去胶剂去除塑胶表面的残留物。
第三步,喷涂底漆。
选择合适的底漆,并按照产品的颜色和要求进行喷涂。
底漆的选择应根据制品的材质和表面条件,确保底漆能够粘附在塑胶表面上并起到保护作用。
第四步,塑胶喷油。
选择合适的喷油设备和喷油材料,将底漆干燥后的塑胶制品放置在喷油房内,并使用专业的喷油枪进行均匀喷涂。
喷油时要注意控制喷涂的厚度和均匀性,避免产生滴落和斑点。
第五步,烘干。
喷油完成后,将塑胶制品放置在烘干室内进行干燥处理。
依据喷涂材料的要求,设置适当的温度和时间,保证涂层能够充分固化,提高附着力和耐久性。
第六步,质量检验。
对喷油完成的塑胶制品进行质量检验,主要检查表面的均匀性、光泽度和附着力等指标。
如发现问题,应及时进行修复和调整。
最后,包装和存储。
喷油完成且经过质量检验合格的塑胶制品,经过包装后可以进行存储和运输。
包装时要注意避免重叠和碰撞,以防止表面涂层受到损坏。
塑胶喷油工艺流程大致如上所述。
在实际操作中,还应根据不同的塑胶材料和喷涂要求进行适当的调整和改进,以确保最佳的喷油效果和产品质量。
同时,也要关注环保要求,选择环保型的喷涂材料,并合理管理工艺中产生的废液和废气。
塑胶件银色镀层表面处理工艺流程

塑胶件银色镀层表面处理工艺流程示例第一篇:嘿,朋友们!今天咱来聊聊塑胶件银色镀层表面处理工艺流程,这可真是个有意思的事儿呢!你想想看,一个普通的塑胶件,经过一系列神奇的操作,就能变得银光闪闪,多酷啊!就好像灰姑娘穿上了水晶鞋,一下子就变得光彩照人啦!首先呢,得把塑胶件清洗干净,这就好比给它洗个舒服的澡,把身上的脏东西都洗掉。
要是不洗干净,那后面的镀层可就没法好好附着啦,就像脸上有灰尘,粉底都抹不匀呢!然后就是关键的一步啦,活化处理!这就像是给塑胶件打了一针兴奋剂,让它活跃起来,能更好地和镀层结合。
这一步可不能马虎,得恰到好处,不然效果可就大打折扣咯。
接下来就是镀银啦!哇,看着那银色的镀层一点一点地覆盖在塑胶件上,就像给它穿上了一件华丽的银色外衣,那感觉真是太棒啦!这过程就好像是在给一件艺术品上色,得小心翼翼,又得充满激情。
镀完银可不算完哦,还得进行后处理呢!这就像是给刚刚打扮好的塑胶件再化个精致的妆,让它更加完美。
要检查镀层有没有瑕疵,有没有不平整的地方,要是有,那可得赶紧修补。
你说这像不像我们装修房子呀,先清理干净,再做基础处理,然后刷上漂亮的油漆,最后还要检查检查有没有问题。
嘿嘿,是不是很形象呢?在这个过程中,每一个环节都很重要哦!就像链条上的每一环,缺了哪一个都不行。
如果清洗不干净,那镀层就不牢固;如果活化处理不好,那镀银效果就不佳;如果后处理不仔细,那最后出来的成品就不完美。
咱可不能小瞧了这塑胶件银色镀层表面处理工艺流程啊,它里面的学问可大着呢!就像人生一样,每一步都要走得稳稳当当,才能有一个美好的结果。
所以啊,朋友们,不管是做什么事情,都要像对待这塑胶件银色镀层表面处理工艺流程一样,认真、细心、负责。
只有这样,我们才能做出让自己满意,让别人惊叹的成果来!这就是我对这个工艺流程的看法,你们觉得呢?示例第二篇:嘿,咱今儿就来说说塑胶件银色镀层表面处理工艺流程这档子事儿!你想想看啊,那塑胶件就好比是我们生活中的小宝贝,要给它穿上一层漂亮的银色镀层衣服,那可得精心照料呢!首先得把塑胶件清洗干净,这就跟咱出门得先洗把脸一样重要。
塑胶表面处理:蚀纹

HN3000 3001 3002 3003 3004 3005 3006 3007 3008 3009 3010 3011 3012 3013
HN3100 3101 3102 3103 3104 3105
1
#800 至#1000
1.5
#600 至#800
1.5
#600 至#800
2
#600 至#800
2
#600 至#800
2.5
#400 至#600
3.5
#400 至#600
1.5
#605
#400 至#600
2.5
#400 至#600
3
#400 至#600
3.5
#400 至#600
3.5
#400 至#600
2 至 2.5 1.5 至 2 1 至 1.5
1 1 1
1 1 至 1.5
1 1 1 1
#1200 #1000 #1200 #1200 #1200 #1200
价格便宜 可以做幼的纹 欠点:耐久性短
梨地
绞番号:HN—24 至 31,418 至 422,梨地 NO.1 至 9 HN—2000 至 2026
加工时间:1 天至 4 天 优点:可以做比喷砂粗的纹
耐久性比喷砂长二倍时间 因为纹粗,所以夹水线和缩水看不见 欠点:纹深并且细纹面会有不同
皮绞
绞番号:HN—423 至 441,608 至 631,LEATHER NO.1 至 181 HN—4000 至 4045
蚀纹
1. 种类
绞
喷砂(SAND BLAST)
蚀纹(CHEMICAL ETCHING) 梨地
皮纹
喷吵(SAND BLAST)
塑胶表面处理之电镀
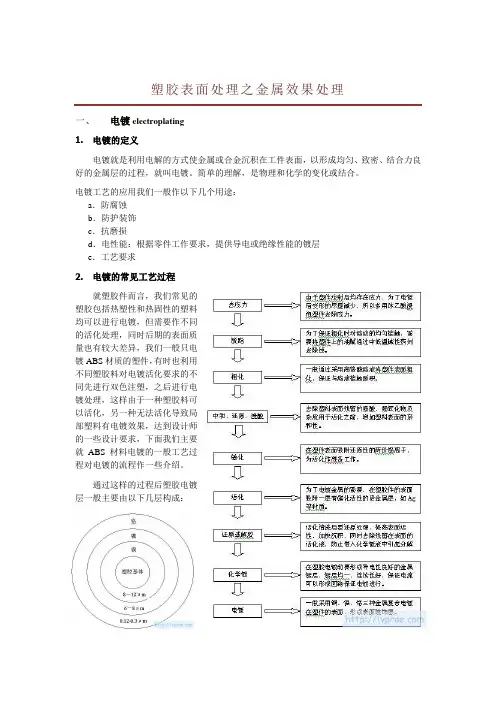
塑胶表面处理之金属效果处理一、电镀electroplating1.电镀的定义电镀就是利用电解的方式使金属或合金沉积在工件表面,以形成均匀、致密、结合力良好的金属层的过程,就叫电镀。
简单的理解,是物理和化学的变化或结合。
电镀工艺的应用我们一般作以下几个用途:a.防腐蚀b.防护装饰c.抗磨损d.电性能:根据零件工作要求,提供导电或绝缘性能的镀层e.工艺要求2.电镀的常见工艺过程就塑胶件而言,我们常见的塑胶包括热塑性和热固性的塑料均可以进行电镀,但需要作不同的活化处理,同时后期的表面质量也有较大差异,我们一般只电镀ABS材质的塑件,有时也利用不同塑胶料对电镀活化要求的不同先进行双色注塑,之后进行电镀处理,这样由于一种塑胶料可以活化,另一种无法活化导致局部塑料有电镀效果,达到设计师的一些设计要求,下面我们主要就ABS材料电镀的一般工艺过程对电镀的流程作一些介绍。
通过这样的过程后塑胶电镀层一般主要由以下几层构成:高光电镀高光电镀的效果的实现通常要求模具表面良好抛光,注射出的塑件采用光铬处理后得到的效果。
亚光电镀亚光电镀的效果的实现通常要求模具表面良好抛光,注射出的塑件采用亚铬处理后得到的效果。
珍珠铬珍珠铬电镀的效果的实现通常要求模具表面良好抛光,注射出的塑件采用珍珠铬处理后得到的效果。
蚀纹电镀蚀纹电镀的效果的实现通常要求模具表面处理出不同效果的蚀纹方式后,注射出的塑件采用光铬处理后得到的效果。
混合电镀在模具处理上既有抛光的部分又有蚀纹的部分,注射出的塑件电镀后出项高光和蚀纹电镀的混合效果,突出某些局部的特征。
混合电镀效果对设计的要求:我们在设计中常常采用高光电镀和蚀纹电镀的效果共同作用在一个制品上得到特殊的设计效果,通常在设计中建议采用较小的蚀纹,这样效果会比较好,但这样的设计时,为了不会使蚀纹的效果被电镀所掩盖,有时会电镀两层后就不进行电镀,这样的后果是电镀第二层的镍会比较容易氧化变色,影响设计的效果。
塑胶喷涂的工艺流程

塑胶喷涂的工艺流程塑胶喷涂是一种常见的表面处理工艺,用于增强产品外观,提高耐磨性和耐腐蚀性。
下面将介绍塑胶喷涂的工艺流程,包括前处理、喷涂、固化和后处理过程。
1.前处理在进行塑胶喷涂之前,需要对待涂物的表面进行适当的处理,以确保喷涂能够牢固附着并提供良好的涂层质量。
前处理的主要步骤包括:-清洗和去污:使用溶剂、碱性或酸性清洗剂对表面进行清洗,去除油污和其他污渍。
-去除缺陷:如有需要,可以通过打磨或填补来修复表面的缺陷,如凹坑或裂纹。
2.喷涂在前处理完成后,就可以进行塑胶喷涂了。
喷涂的主要步骤包括:-涂料准备:将涂料按照规定的比例配制好。
通常,涂料是由树脂、添加剂和颜料等组成的。
-喷涂设备调整:根据产品的尺寸和形状特点,调整喷涂设备的喷嘴形状、喷涂压力和喷涂速度等参数。
-喷涂操作:将涂料均匀地喷涂在待涂物表面上,确保涂层的厚度均匀一致。
可以采用手动喷涂或自动喷涂的方式进行。
3.固化喷涂完成后,涂层需要进行固化,以确保涂料能够牢固附着并具有所需的性能。
固化的主要方法有:-空气干燥:将喷涂的涂层在室温下静置足够长的时间,使其自然干燥和固化。
这种方法通常适用于水性涂料。
-热固化:将喷涂的涂层放入烘箱或使用热气吹枪进行加热,以加速固化过程。
这种方法通常适用于有机溶剂基涂料。
4.后处理固化完成后,可以进行一些后处理步骤,以进一步提高涂层的质量和外观。
-抛光:通过打磨和抛光等手段,使涂层表面变得光滑和亮泽。
-添加附件:根据需要,可以在涂层表面添加标识、贴纸或其他附件,以增加产品的功能或装饰性。
-检查与包装:对涂层进行质量检查,确保涂层没有瑕疵或缺陷。
然后,将产品包装妥善,以防止在运输和储存过程中受损。
总结:塑胶喷涂的工艺流程包括前处理、喷涂、固化和后处理。
通过这些步骤,可以获得外观良好、耐磨耐腐蚀的塑胶涂层,提高产品的质量和价值。
塑胶电镀工艺(3篇)
第1篇一、引言随着科技的不断进步,塑胶制品在日常生活、工业生产以及电子设备等领域得到了广泛的应用。
塑胶电镀作为一种表面处理技术,能够有效提高塑胶制品的耐腐蚀性、耐磨性、导电性等性能,使其在各个领域发挥更大的作用。
本文将详细介绍塑胶电镀工艺的技术原理、应用及发展趋势。
二、塑胶电镀工艺技术原理1. 塑胶电镀基本原理塑胶电镀是利用电化学原理,在塑胶表面形成一层金属镀层的技术。
其基本原理是:将塑胶制品作为阳极,金属离子作为电解质,通过电解作用,使金属离子在塑胶表面还原沉积,形成金属镀层。
2. 塑胶电镀工艺流程(1)预处理:对塑胶制品进行清洗、脱脂、活化等预处理,以提高镀层附着力。
(2)电镀:将预处理后的塑胶制品放入电镀液中,通过电流使金属离子在塑胶表面还原沉积,形成金属镀层。
(3)后处理:对电镀后的塑胶制品进行封孔、钝化、烘干等后处理,以提高镀层性能。
三、塑胶电镀工艺应用1. 电子行业塑胶电镀在电子行业中的应用十分广泛,如手机、电脑、家用电器等。
通过电镀技术,可以提高塑胶制品的导电性、耐磨性、耐腐蚀性等性能,从而提高电子产品的使用寿命。
2. 汽车行业在汽车行业,塑胶电镀技术主要用于提高汽车零部件的耐磨性、耐腐蚀性、装饰性等。
如汽车保险杠、仪表盘、座椅等。
3. 医疗器械行业医疗器械行业对产品的质量要求极高,塑胶电镀技术可以提高医疗器械的耐腐蚀性、耐磨性、生物相容性等性能,使其在临床应用中更加安全可靠。
4. 建筑材料行业在建筑材料行业,塑胶电镀技术可以提高塑料制品的耐腐蚀性、耐磨性、装饰性等性能,如排水管、电线电缆护套等。
四、塑胶电镀工艺发展趋势1. 绿色环保随着环保意识的不断提高,绿色环保成为塑胶电镀工艺的重要发展方向。
未来,环保型电镀液、环保型电镀工艺以及环保型设备将得到广泛应用。
2. 高性能化为满足不同行业对塑胶制品性能的要求,高性能化将成为塑胶电镀工艺的重要发展趋势。
如高导电性、高耐磨性、高耐腐蚀性等。
史上最全的表面处理-Plastic
史上最全的表面处理大全-塑料篇引言:表面处理即是通过物理或化学的方法在材料表面形成一层具有某种或多种特殊性质的表层。
通过表面处理可以提升产品外观、质感、功能等多个方面的性能。
外观:颜色、图案、logo、光泽\线条(3D、2D);质感:手感、粗糙度、寿命(品质)、流线型等等;功能:硬化、抗指纹、抗划伤;塑料的表面处理一、模内装饰技术(IMD)模内装饰技术(In-Mold Decoration-IMD):是将已印刷好图案的膜片放入金属模具内,将成形用的树脂注入金属模内与膜片接合,使印刷有图案的膜片与树脂形成一体而固化成成品的一种成形方法。
IMD包含IML(无拉伸、曲面小)、IMF(高拉伸产品、3D)、IMR(表面薄膜去掉,只留下油墨在表面)。
目前业内把IML和IMF统称IML。
IML工艺流程:IMR工艺流程:技术特点:1、精美的装饰图文、标识内藏,不受摩擦或化学腐蚀而消失;2、图文、标识及颜色设计可随时改变,而无需更换模具;3、三维立体形状产品的,印刷精度准确,误差±0.05mm;4、能提供图文、标识背透光性及高透光性的视窗效果;5、功能按键凸泡均匀、手感好,寿命可达100万次以上;6、三维变化,可增加设计者对产品设计的自由度;7、复合成型加工达到无缝效果。
IMD加工厂商:1、NISSHA2、Automotive3、应宏科技4、……二、喷涂( Painting )喷涂:利用喷枪等喷射工具把涂料雾化后,喷射在被涂工件上的涂装方法。
工艺流程:注塑→底漆→烘干→面漆→烘干技术特点:优点:1、颜色丰富;2、液体环境中加工,可实现复杂结构的表面处理;3、工艺成熟、可量产;4、有独特的透明度,光泽度高。
缺点:1、成本过高,低成本定位产品不适用于此工艺;2、工艺相对复杂,良率较低。
喷涂相关企业:1、富士康2、比亚迪3、赫比4、……三、NCVM不导电真空镀NCVM:又称不连续镀膜技术或不导电电镀技术,是采用镀出金属及绝缘化合物等薄膜,利用各不连续之特性,得到最终外观既有金属质感且不影响到无线通讯传输之效果。
塑胶材料的表面处理及技巧
塑料材料的表面处理及技巧钢材表面的张力为500~5000mN/cm,而塑料、橡胶、玻璃钢等材料的表面张力100mN/cm,所以称为低表面能材料,具有不易附着的涂装特性,所以均需要进行特殊处理。
这类材料本身具有很好的防腐能力,涂装的主要目的是装饰及延长使用寿命。
塑料是带有塑性的材料。
作为高分子材料,与金属材料相比,塑料具有质量轻,易加工成型、耐水性能好、不腐蚀等优点;但其耐热差、在负荷条件下易变形、热塑性塑料的耐溶剂性能差等缺点。
与金属材料相比,塑料的比强度小,热膨胀系数高,所以经常加入碳纤维、玻璃布、无机填料等进行改性。
塑料的电阻很高,一般大于1013Ω·cm,容易带静电和沾染灰尘,所以经常加入防静电剂以降低防静电性能,但防静电剂容易迁出,影响漆膜附着。
由于塑料的分子结晶性高,其表面张力小于100mN/cm,不及金属的1/5,属于低表面能表面,导致漆膜附着力小,需要进行特别的表面处理,仔细地选用涂料;另一方面,塑料的溶胀和溶解作用,又有利于溶剂型涂料的附着。
一、塑料的分类不同类型的塑料具有很大的性能差异,因而对表面处理和涂装的要求相差很大,所以必须了解塑料的分类和名称。
塑料通常可分为热固性树脂和热塑性树脂两大类,热固性树脂包括酚醛、脲醛、三聚氰胺甲醛、环氧、聚氨酯、聚脲、不饱和聚酯、烯丙基树脂、丙烯酸环氧、丙烯酸聚氨酯和有机硅树脂。
热塑性树脂包括聚烯烃类:结晶型聚乙烯、聚丙烯、聚甲基戊烯、聚丁烯、聚丁二烯和非结晶型的聚苯乙烯、聚丁二烯、聚丁二烯-苯乙烯等;乙烯基类:聚氯乙烯、聚乙酸乙烯、聚甲基丙烯酸甲酯、乙烯-乙酸乙烯共聚物、聚四氟乙烯、聚偏氯乙烯、丙烯腈-苯乙烯共聚树脂、丙烯腈-丁二烯-苯乙烯三元共聚树脂、氯化聚乙烯-丙烯腈-苯乙烯共聚树脂、离子聚合物等;工程塑料:聚甲醛、聚酰胺、聚碳酸酯、聚苯醚、聚对苯二甲酸乙二醇酯、聚对苯二甲酸丁二醇酯、聚丙炔、聚砜、聚酰亚胺、氯化聚醚、氟塑料、线形聚酯等以及纤维素类:硝基纤维素、乙酸纤维素、乙基纤维素等。
塑胶件的表面处理_2015
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
{
做在塑胶模具上的表面处理
}
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
咬花/
常用规格:MT-11010、MT-11020等 基本制作流程: 模仁清洗 —> 遮蔽 —> 咬花(蚀刻) —> 清洗 —> 完 成
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
THE FINISHING OF THE PLASTIC
塑胶件的表面处理
---Jamie 2015/07/10
大纲
THE FINISHING OF THE PLASTIC
-Jamie 2015/07/10
做在模具上的表面处理/
咬花(MT or TT)、放电花(VDI)、 抛光、 蚀刻、CNC雕刻、CD纹、 拉发丝等
与塑胶件结合的表面处理/
IML、IMD、NCVM、PVD、喷涂、 电镀、镭雕、网版印刷、移印等
塑胶喷漆工艺流程
塑胶喷漆工艺流程塑胶喷漆是一种常见的表面处理工艺,用于增强塑胶制品的外观和耐久性。
下面是一篇介绍塑胶喷漆工艺流程的文章,详细描述了各个环节的步骤和注意事项。
塑胶喷漆工艺流程主要包括以下几个步骤:准备工作、表面处理、底漆喷涂、面漆喷涂和后续处理。
首先是准备工作。
在进行喷漆工艺之前,需要准备好所需的工具和材料,例如喷枪、喷漆颜料、底漆、面漆、溶剂等。
同时还需要清洁作业区域,确保操作环境的整洁。
接下来是表面处理。
塑胶表面常常存在油污、灰尘等杂质,需要进行清洗和打磨。
首先,使用清洁剂和水将塑胶表面进行清洗,去除油污和污物。
然后,使用砂纸或研磨机进行打磨,去除表面的凹凸痕迹,使其平整。
完成表面处理后,就可以进行底漆喷涂了。
底漆可以提供好的附着力和保护塑胶表面的功能。
在喷涂底漆之前,需要将底漆与适量的溶剂进行混合,使其达到适合喷涂的流动性。
然后,使用喷枪将底漆均匀地喷涂在塑胶表面,注意控制喷涂的厚度和均匀性。
接下来是面漆喷涂,面漆是喷涂工艺中的最后一道工序,专门用于增强塑胶制品的外观效果。
面漆的选择因应用场景的不同而不同,可以根据需求选择亮光面漆、哑光面漆等。
在喷涂面漆之前,同样需要将面漆与适量的溶剂进行混合。
然后,使用喷枪将面漆均匀地喷涂在底漆表面,确保喷涂的厚度均匀一致。
最后是后续处理。
等待喷涂的塑胶制品完全干燥后,可以进行后续处理。
例如调整和修整喷漆表面的光泽、剔除喷涂过程中产生的不良痕迹等。
最后,经过质量检验合格的塑胶制品可以进入下一道工序或包装出货。
总结而言,塑胶喷漆工艺流程包括准备工作、表面处理、底漆喷涂、面漆喷涂和后续处理。
每个步骤都需要严格控制,确保喷漆质量的稳定和一致性。
只有通过专业的技术和科学的工艺流程,才能获得令人满意的塑胶喷漆效果。