
焊缝符号大全
箭头相反方向
宽度22mm 长度50mm 焊接4处 焊缝间距150mm 坡口角度0° 焊接深度6mm
十 八
焊接位置 箭头所指方向
箭头相反方向
板材间距为0
十 九
焊接位置 堆焊厚度为6mm 宽度为50mm 长度100mm
形状 形状
表示记 号
表示记 号
二 十
焊接位置 箭头所指方向 平面 必须平坦,并 使用 电极焊接
锯齿型焊接 正面焊接高度 6m对m面焊接高度 9mm 焊缝长度50mm 焊缝数量正反 各2处
焊缝间距 300mm
锯齿型焊接 两面焊缝高度 6mm 焊缝长度为 50mm 焊缝数量
箭头侧3处 箭头对面2 处焊缝间距 300mm
十 七
焊接位置 箭头所指方向
形状
表示记 号
箭头相反方向
孔直径22mm 焊接4处 焊缝间距100mm 坡口角度60° 焊接深度6mm
焊缝间距75mm
点焊2处
形状
点 焊 箭头相反方向
平必面须平坦,并 使用 电极焊接
焊缝间距25mm
点焊5处
表示记 号
箭头所指方向 平面
发散熔接
发散熔接
发 散 型 箭头相反方向 焊 接
发散熔接
发散熔接
二 十
焊接位置
形状
表示记 号
二 十
焊接位置 对接焊,角焊 表面 平坦
形状
表示记 号
对接焊,角焊 表面 凸起
焊缝长度为 500mm
十 五
焊接位置 两面焊缝高度 为6mm
形状
表示记 号
焊缝两侧高度 不同时
一边连续焊接
一边是段焊 两边焊缝高度 为6mm 段焊 焊接长度为 50mm 焊接3处 段焊间距为 250mm
侧面图上没有记号表示
十 六
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
两面
并列焊接 焊缝长度50mm 焊接3处 焊缝间距 150mm
一 ,
焊接位置
箭头所指方向
焊接符号说明 形状
参考 JIS-
表示记 号
箭头相反方向
二 ,
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
三 ,I
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向 两面
板材间距2mm 板材间距2mm
闪光焊接
闪光焊接
闪光焊接
摩擦压接
闪光焊接
闪光焊接
摩擦压接
四 ,V
焊接位置
二 十
焊接位置 对接焊接部位 进行 超声波探伤
一般场合
形状
表示记 号
对接焊接部位 进垂行直超声波探 伤
对接焊接部位 进斜行角超音波探 伤
二 十
焊接位置
磁粉探伤
一般场合
形状
表示记 号
磁粉探伤 荧光探伤场合
渗透探伤 一般场合
渗透探伤 荧光探伤场合
渗透探伤 非荧光探伤场 合
箭头所指方向
形状
表示记 号ຫໍສະໝຸດ 箭头相反方向板厚19mm
坡口深度16mm 坡口开口角度 60° 板材间距2mm
完全熔透焊接 板厚12mm 坡口开口角度 45° 使用垫板 板材间距4.8mm 焊后表面突出 部要分机加处理平 整
部分熔透焊接 板厚12mm 坡口深度5mm 坡口开口角度 60° 板材间距为0
五 ,X
角焊表面凹型
二 十
焊接位置 对接焊接突出 部位 进行削平处理
不等高的角焊 部位 打磨下凹2mm
形状
该部位进行削平处理
表示记 号
该部位进行打磨处理
园管对接突出 焊部接位进行机加 磨全平周焊接的辅 助 记号省略场合
二 十
焊接位置 现场连续角焊 接
该部位进行机加磨平处理
形状
表示记 号
全周连续角焊 接 圆管场合
九 ,
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
坡口深度24mm
坡口角度35° 板材根部半径 12mm 板材间距3mm
十 ,U
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
部分熔透焊接 坡口深度
27mm
完全熔透焊接
坡口角度25° 板材根部半径 6mm 板材间距为0
十 一
焊接位置
两面
形状
表示记 号
T连接 坡口深度7mm 坡口角度45
° 板材间距为0
角连接 坡口深度7mm 坡口角度45
° 板材间距为0
闪光焊接
坡口深度3mm 坡口角度45 °
闪光焊接
闪光焊接
摩擦压接 T连接 坡口深度7mm 坡口角度45 °
八 ,J
焊接位置 箭头所指方向
形状
摩擦压接
表示记 号
箭头相反方向
坡口深度28mm
坡口角度35° 板材根部半径 12mm 板材间距2mm
部分熔透焊接
坡口深度 25m坡m口角度25 °
板材根部半 径6mm
板材间距为0
十 二
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
两侧
十 三
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
两面
十 四
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向 两面
焊缝高度6mm
焊缝高度不同 时先标注小的尺 寸再,标准大的尺 寸用()括起表 示另外这种焊高 不的同场合,要表 示清 楚方向
六 ,V
焊接位置
箭头所指方向
形状
表示记 号
箭头相反方向
T连接 坡口角度45
°板材间距 6.4mm
使用垫板
角连接
板厚25mm 坡口角度45 °坡口深度 10mm 板材间距为0
七 ,K
焊接位置
形状
表示记 号
箭头所指方向
箭头方向 坡口深度
16m坡m口开口角 度45° 箭头相反方向
坡口深度9mm 坡口开口角 度45° 板材间距2mm
焊接位置 两面
该部位机加磨平处理
形状
表示记 号
坡口深度 箭头方向
16m箭m头对面方 向9mm 坡口开口角度
箭头方向60 °箭头对面方 向90° 板材间距3mm
闪光焊接 坡口深度3mm 坡口开口角
度90° 板材间距为0
闪光焊接
闪光焊接
摩擦压接
坡口深度3mm 坡口开口角 度90° 板材间距为0
摩擦压接
全周现场连续 角焊 接
二 十
焊接位置 型焊接与拍 子型 焊接
K型焊接与角焊 接
形状
表示记 号
型焊接与 角焊接
J型焊接与角焊 接 以及拍子型焊 接组合
双面J型焊接与 角接焊以及进行凹 型打磨 组合
二 十
焊接位置 射线探伤 一般场合
形状
表示记 号
部分(抽检) 射线 探伤
全部进行射线 探伤 场合
园管对接焊接 部双位管面射线探 伤
焊接符号大全

①尾缀T只用于特殊的焊缝,例如,焊接方法改变、焊条改变等,可以在图纸上有详细参考说明。
如果没有参考意义或无须规范,尾缀可以省略。
②参考线上的S记号S取决于焊缝类型,如有坡口焊缝的熔深、填角焊缝的尺寸、塞焊或开槽焊缝的尺寸、点焊或凸焊焊缝的剪切强度等,这个记号一般是位于焊缝符号的左边。
③记号E 在这里代表一个开坡口焊缝的有效尺寸,也称为焊缝尺寸或焊脚高。
有效尺寸的尺度标在圆括号内,无论箭头指向哪里,这个尺寸和坡口总是位于参考线上焊缝符号的左边。
④R在这里代表形成所需形状的焊缝数之间的空间,对于对接接头来说是敞开的根部。
如果是塞焊或开槽焊缝,R在这里表示填充深度。
这个记号位于焊缝符号的中间位置。
⑤A在这里表示对接接头的坡口角度(倾斜角),也包括塞焊焊缝的沉入角度。
⑥F和A之间的水平短线—在这里代表完成的焊缝外形形状。
⑦F在这里表示获得所需焊缝外形的方法,焊缝外形可以通过下述方法获得。
打磨(G)、机械加工(M)、铲削(C)、锤击(H)、滚轧(R)或者其他(U)。
⑧L在这里表示焊缝长度,这个长度标示总是位于焊缝符号的右边。
无论箭头位于何处,这个位置总是不变的。
⑨P 在这里表示当焊接中断时焊缝的中心线与中心线的间距。
⑩(N)在这里代表点焊、缝焊、栓焊、塞焊、开槽焊或凸焊焊缝所要求的数量。
问题5:箭头一般放置在哪里?答:箭头线位于参考线的一端或另一端,在焊接接头的箭头线一边有一个箭头,这个箭头能指向任何方向,向上、向下或向前、向后。
一个焊接符号甚至可以有多个箭头。
问题6:箭头符号告诉人们些什么信息?答:与箭头相关的符号放置在参考线各自接头一边的上面或下面。
参考线的术语“箭头侧”是指箭头指向焊缝接头一侧。
位于参考线箭头侧的符号是指接头的箭头侧。
位于参考线另一侧的符号是指接头的另一侧。
当从图纸的底部观看时,箭头侧总是更靠近观看者。
箭头侧和另一侧的例子见图2。
基本符号问题7:什么是基本的焊接符号?答:基本的焊接符号如图3所示。
常用焊缝符号及其标注方法全)..
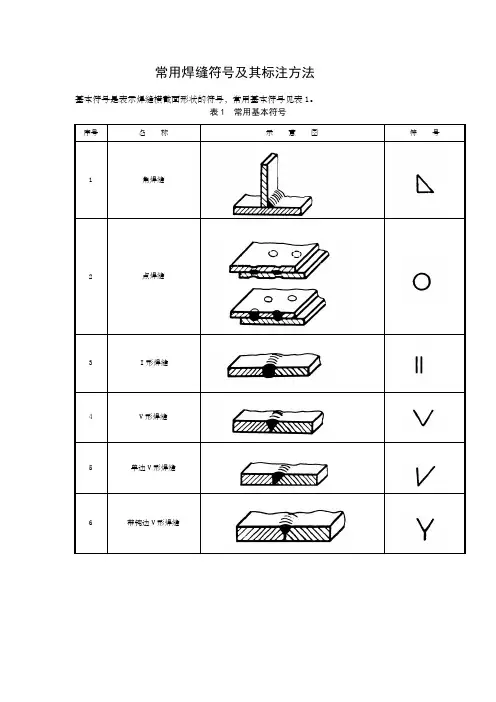
常用焊缝符号及其标注方法基本符号是表示焊缝横截面形状的符号,常用基本符号见表1。
表1 常用基本符号序号名称示意图符号1 角焊缝2 点焊缝3 Ⅰ形焊缝4 V形焊缝5 单边V形焊缝6 带钝边V形焊缝7 缝焊缝表1(完)常用基本符号序号名称示意图符号8 塞焊缝或槽焊缝9 封底焊缝10 喇叭形焊缝11 单边喇叭形焊缝4.1.2 在焊接标注时,焊缝的基本符号必须标注。
4.1.3 对于需要开坡口的焊缝,当设计对坡口形状有特殊要求时,则应在技术图样中画出焊缝坡口的断面图,并明确各项要求;设计对坡口形状无特殊要求时,则技术图样中不做规定,应由工艺人员在工艺文件中予以明确。
4.2 辅助符号4.2.1 辅助符号是表示焊缝表面形状特征的符号,见表2。
表2 辅助符号序号名称示意图符号标注示例说明1 平面符号平面V形对接焊缝一般通过加工保证2 凹面符号凹面角焊缝3 凸面符号凸面V形对接焊缝4.2.2 对焊缝的表面无要求时,则不标注辅助符号。
4.3 补充符号4.3.1 补充符号是为了补充说明焊缝的某些特征而采用的符号,见表3。
4.3.2 当焊缝具有表3所列特征时,则必须标注相应的补充符号。
表3 补充符号序号名称示意图符号标注示例说明1 带垫板符号 V形对接焊缝,底面有垫板2 三面焊缝符号工件三面施角焊缝,焊接方法为手工电弧焊3 周围焊缝符号沿工件周围施角焊缝4 尾部符号 (同上述三面焊缝符号)标注焊接方法及处数N 等说明4.4 尺寸符号4.4.1 常用尺寸符号见表4,表中各尺寸符号,在图样中应标出具体数值。
表4 焊缝尺寸符号序号名称示意图符号标注示例说明1焊脚尺寸K角焊缝焊脚尺寸为K2焊缝宽度焊缝厚度c SⅠ形焊缝 焊缝宽为c 焊缝厚为S3熔核直径d塞焊缝 熔核直径d点焊缝 焊点直径d4 焊缝间距 e角焊缝 焊脚尺寸为K焊缝长度为l 焊缝间距为e 焊缝段(点)数n5 焊缝长度l 6 焊缝段(点)数 n7 相同焊缝处数 d角焊缝 焊脚尺寸为K相同焊缝处数为N4.4.2 确定焊缝位置的尺寸不在焊缝符号中给出,而是将其标注在图样上。
钢结构设计图中的焊接符号标注大全(图)
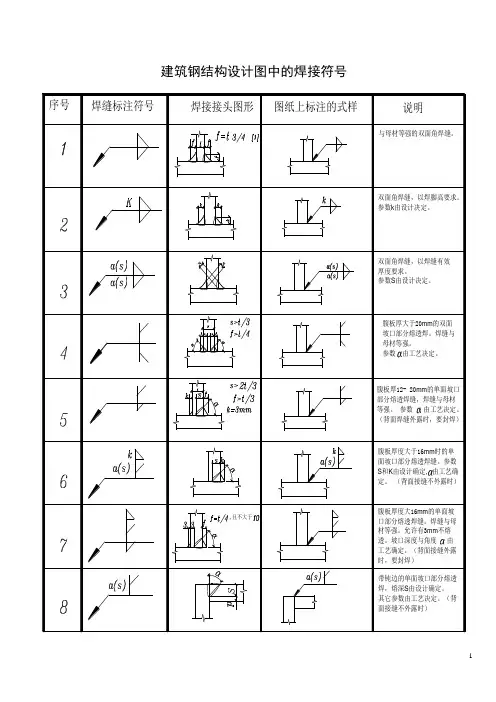
建筑钢结构设计图中的焊接符号123表中所示说明如下:1.凡是符号中未注焊缝尺寸要求的,如序号1的角焊缝和序号4的双面坡口焊缝,表示要求焊缝与母材等强。
省去了对坡口尺寸或焊脚要求的标注。
反之符号中标有数字的焊缝就表示要按数字的要求进行,不代表等强与否,如序号2、3、6.在此需要指出的是现在对等强焊缝有个误区,即认为要与母材等强,焊缝必须是熔透焊。
本文中对角焊缝和部分熔透焊所说的等强,主要是指它的有效焊缝厚度等于或大于母材板厚.强度指标包括抗拉、抗弯和冲击功等,对于等强的角焊缝或部分熔透焊缝有些性能是大于全熔透焊缝的,因熔透焊焊缝接头的应力集中性较大,它的抗弯和某些抗裂性还不如角焊缝和部分熔透焊缝。
2. 带钝边的坡口焊缝按传统的理解不是全熔透焊缝,但在实际上现在随着碳弧气刨的使用增多,和坡口间隙的调整,越来越多的全熔透焊缝都采用带钝边的坡口焊缝.特别是T形接头,利用钝边有许多优点,一是定位准确,收缩变形小,二是在加强首道打底焊熔透性前提下,钝边大了,熔敷金属量减少,带来生产效率提高,变形减少等一系列好处。
但在现在的图纸中往往是把全坡口的焊缝才认定为全熔透焊缝,而带钝边的坡口焊都往往按部分熔透焊对待,有的也按全熔透焊,但在尾部加编号,另用图解说明。
由于在现有的国标中没有对符号的熔透与否有具体说明,只在GB/T50105-2001《建筑结构制图标准》中对熔透角焊缝有一个标注符号。
但笔者认为该符号并不值得推广,因为把一个实心圆放在引出线的折转处,至少它直接影响了周围焊与相同焊标记的表示.所以随着图纸中熔透焊要求的增多,有必要对一些符号中加上熔透焊的表记。
为了方便符号的使用,使它更直接,省事,好记,认为符号尾部的编号标注宜尽可能的不用或少用,符号要简易好懂。
所以对不易区别的全熔透焊缝在符号的横的基准线上,在上下坡口的中间部位以涂黑的圆圈为标记。
见表中序号15、16、20、21。
3. 对背面带衬垫的全熔透焊缝,由于国标中未有该方式的符号表示,所以编制了序号14、24、25的图形表示.4. 序号17、19、26、27,表示的是背面封底焊,该图形基本是按GB/T324-2008《焊缝符号表示法》中表A.3 补充符号的标注示例中序号1的图形。
常用焊缝符号与标注方法(全)
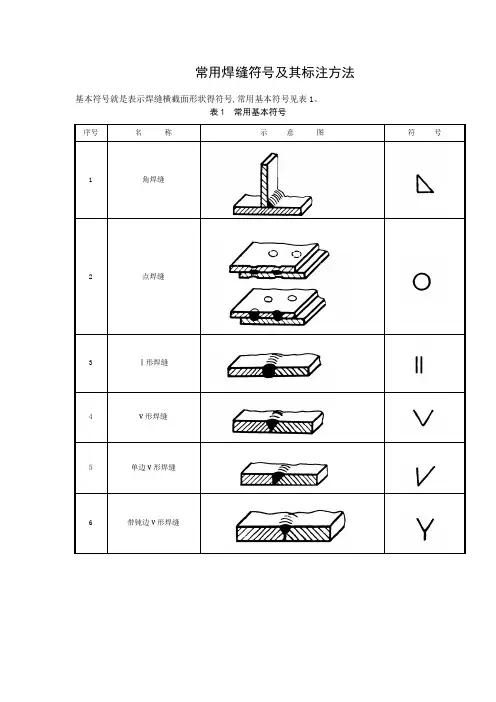
常用焊缝符号及其标注方法基本符号就是表示焊缝横截面形状得符号,常用基本符号见表1。
表1 常用基本符号序号名称示意图符号1 角焊缝2 点焊缝3 Ⅰ形焊缝4 V形焊缝5单边V形焊缝6 带钝边V形焊缝7 缝焊缝序号名称示意图符号8 塞焊缝或槽焊缝9 封底焊缝10 喇叭形焊缝11 单边喇叭形焊缝4、1、2在焊接标注时,焊缝得基本符号必须标注。
4、1、3 对于需要开坡口得焊缝,当设计对坡口形状有特殊要求时,则应在技术图样中画出焊缝坡口得断面图,并明确各项要求;设计对坡口形状无特殊要求时,则技术图样中不做规定,应由工艺人员在工艺文件中予以明确。
4、2 辅助符号4、2、1 辅助符号就是表示焊缝表面形状特征得符号,见表2。
表2 辅助符号序号名称示意图符号标注示例说明1平面符号平面V形对接焊缝一般通过加工保证2 凹面符号凹面角焊缝3 凸面符号凸面V形对接焊缝4、2、2 对焊缝得表面无要求时,则不标注辅助符号。
4、3 补充符号4、3、1 补充符号就是为了补充说明焊缝得某些特征而采用得符号,见表3。
4、3、2 当焊缝具有表3所列特征时,则必须标注相应得补充符号。
表3 补充符号序号名称示意图符号标注示例说明1 带垫板符号V形对接焊缝,底面有垫板2三面焊缝符号工件三面施角焊缝,焊接方法为手工电弧焊3 周围焊缝符号沿工件周围施角焊缝4 尾部符号(同上述三面焊缝符号) 标注焊接方法及处数N等说明4、4 尺寸符号4、4、1 常用尺寸符号见表4,表中各尺寸符号,在图样中应标出具体数值。
表4 焊缝尺寸符号序号名称示意图符号标注示例说明1 焊脚尺寸K角焊缝焊脚尺寸为K2 焊缝宽度焊缝厚度cSⅠ形焊缝焊缝宽为c焊缝厚为S3 熔核直径 d 塞焊缝熔核直径d 点焊缝焊点直径d4焊缝间距 e角焊缝焊脚尺寸为K焊缝长度为l焊缝间距为e焊缝段(点)数n 5焊缝长度l6焊缝段(点)数n7 相同焊缝处数 d 角焊缝焊脚尺寸为K相同焊缝处数为N4、4、2 确定焊缝位置得尺寸不在焊缝符号中给出,而就是将其标注在图样上。
常用焊接符号大全

常用焊接符号表示法 1 范围 本标准规定了焊接符号的表示方法。
本标准适用于金属熔化焊及电阻焊。
2 规范性引用文件 GB/T 5185 金属焊接及钎焊方法在图样上的表示代号 GB/T 12212 技术制图焊缝符号的尺寸、比例及简化表示法 3 基本要求 3.1焊接符号应明确表示所要说明的焊缝,不应增加过多的注解。
焊缝的表示方法包括焊缝图示法和焊缝符号标注法。
一般应采用焊缝符号标注法,如果仅采用焊缝符号标注法无法表达清楚或采用图示法比标注法简单明了时,可采用图示法。
3.2焊缝符号由基本符号与指引线组成,必要时可以加上辅助符号、补充符号、焊缝尺寸符号。
图形符号的比例、尺寸和在图样上的表示方法按GB/T 12212的规定; GB/T 12212中常用的图示方法见附录C(规范性附录)。
3.3当专业标准规定焊缝尺寸、焊接工艺时,焊缝符号中应表示这些内容。
焊接方法在图样上标注时,按附录B(规范性附录)的规定。
要求焊后加工的,如铲平、磨平、切削加工等,应在技术要求中标明。
4 符号 4.1基本符号 基本符号是表示焊缝横截面形状的符号,见表1。
表1基本符号 序号 符号名称 示意图 焊缝符号 1卷边焊缝(卷边完全熔化) 注:不完全熔化的卷边焊缝用Ⅰ形焊缝符号表示,并加注焊缝有效厚度S,见表72 Ⅰ形焊缝 3 V形焊缝 4单边V形焊缝 表1(续)序号 符号名称 示意图 焊缝符号 5 带钝边V形焊缝 6 带钝边单边V形焊缝 7 带钝边U形焊缝 8 带钝边J形焊缝 9 封底焊缝 10 角焊缝 11 塞焊缝或槽焊缝 12 点焊缝 13 缝焊缝 4.2 辅助符号 4.2.1辅助符号是表示焊缝表面形状特征的符号,见表2。
表2 辅助符号 序号 符号名称 示意图 符号 说明 1 平面符号 焊缝表面平齐 2 凹面符号 焊缝表面凹陷 3 凸面符号 焊缝表面凸起 注:不需要确切地说明焊缝的表面形状时,可以不用辅助符号。
4.2.2辅助符号应用示例见表3。
焊缝符号及其意义.3[精选]
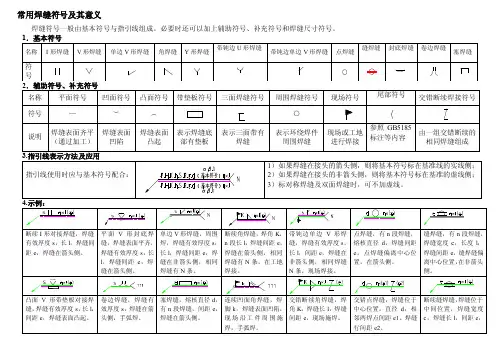
常用焊缝符号及其意义焊缝符号一般由基本符号与指引线组成。
必要时还可以加上辅助符号、补充符号和焊缝尺寸符号。
1.基本符号2.辅助符号、补充符号名称平面符号凹面符号凸面符号带垫板符号三面焊缝符号周围焊缝符号现场符号尾部符号交错断续焊接符号符号—)(○说明焊缝表面齐平(通过加工)焊缝表面凹陷焊缝表面凸起表示焊缝底部有垫板表示三面带有焊缝表示环绕焊件周围焊缝现场或工地进行焊接参照GB5185标注等内容由一组交错断续的相同焊缝组成3.指引线表示方法及应用指引线使用时应与基本符号配合:1)如果焊缝在接头的箭头侧,则将基本符号标在基准线的实线侧;2)如果焊缝在接头的非箭头侧,则将基本符号标在基准的虚线侧;3)标对称焊缝及双面焊缝时,可不加虚线。
4.示例:断续I形对接焊缝,焊缝有效厚度s,长l,焊缝间距e,焊缝在箭头侧。
平面V形封底焊缝,焊缝表面平齐,焊缝有效厚度s,长l,焊缝间距e,焊缝在箭头侧。
单边V形焊缝,周围焊,焊缝有效厚度s,长l,焊缝间距e,焊缝在非箭头侧,相同焊缝有N条。
断续角焊缝,焊角K,n段长l,焊缝间距e,焊缝在箭头侧,相同焊缝有N条,在工地焊接。
带钝边单边V形焊缝,焊缝有效厚度s,长l,间距e,焊缝在非箭头侧,相同焊缝N条,现场焊接。
点焊缝,有n段焊缝,熔核直径d,焊缝间距e,点焊缝偏离中心位置,在箭头侧。
缝焊缝,有n段焊缝,焊缝宽度c,长度l,焊缝间距e,缝焊缝偏离中心位置,在非箭头侧。
凸面V形带垫板对接焊缝,焊缝有效厚度s,长l,间距e,焊缝表面凸起。
卷边焊缝,焊缝有效厚度s,焊缝在箭头侧,手弧焊。
塞焊缝,熔核直径d,有n段焊缝,间距e,焊缝在箭头侧。
连续凹面角焊缝,焊脚k,焊缝表面凹陷,现场沿工件周围施焊,手弧焊。
交错断续角焊缝,焊角K,焊缝长l,焊缝间距e,现场施焊。
交错点焊缝,焊缝位于中心位置,直径d,相邻两焊点间距e1。
焊缝行间距e2。
断续缝焊缝,焊缝位于中间位置,焊缝宽度c,焊缝长l,间距e,名称I形焊缝V形焊缝单边V形焊缝角焊缝Y形焊缝带钝边U形焊缝带钝边单边V形焊缝点焊缝缝焊缝封底焊缝卷边焊缝塞焊缝符号。
焊缝符号及标注
焊缝表示法
一、焊 缝 画 法
二、焊 缝 符 号
三、焊 缝 尺 寸 的 标 注 位 置
四、标注示例
一、焊缝画法(图示法)
返 回
二、焊缝符号(标注法)
常见焊缝的基本符号及标注示例
名称
I形焊缝 V形焊缝 单边V形 焊缝 角焊缝 带钝边U形 焊缝 封底焊缝
焊缝形式
基本符号
标注示例
焊缝符号(标注法)
基本符号表示法示例
基本组合符号表示法示例
基本组合符号表示法示例
基本组合符号表示法示例
基本组合符号表示法示例
基本组合符号表示法示例
基本组合符号表示法示例
基本符号错误标注示例
基本符号错误示例
基本符号错误示例
电阻焊
电阻点焊 电阻缝焊 闪光对焊 电阻对焊 高频电阻焊 气焊 氧-燃气焊 氧-乙炔焊 压焊
441
45 7 71 72 78 91 912 94 952
爆炸焊
扩散焊 其他焊接方法 铝热焊 电渣焊 螺柱焊 硬钎焊 火焰钎焊 软钎焊 烙铁软钎焊
返回
三、焊缝尺寸标注
焊缝尺寸一般不予标注,如需标注,应随基本符号注在指定位置。 标注格式如下: 1)焊缝横截面上的尺寸标在基本符号左侧;
焊条电弧焊
药芯焊丝电弧焊 埋弧焊 双丝埋弧焊 熔化极气体保护电弧焊 MIG焊(熔化极惰性气体保护电弧焊) MAG焊(熔化极非惰性气体保护电弧焊/CO2) 非惰性气体保护药芯焊丝电弧焊 非熔化极气体保护电弧焊 TIG焊(非熔化极惰性气体保护电弧焊/钨极氩弧焊)
2
21 22 24 25 291 3 31 311 4
2)焊缝长度方向尺寸标在基本符号右侧;
3)坡口角度、根部间隙等尺寸标在基本符号的上侧或下侧; 4)相同焊缝数量符号及焊接方法代号标注在尾部。
最常用焊缝符号表示方法
4 焊缝符号4.1 基本符号4.1.1基本符号是表示焊缝横截面形状的符号,常用基本符号见表1。
表1 常用基本符号序号名称示意图符号1 角焊缝2 点焊缝3 Ⅰ形焊缝4 V形焊缝5 单边V形焊缝6 带钝边V 形焊缝序号名称示意图符号7 缝焊缝8 塞焊缝或槽焊缝9 封底焊缝10 喇叭形焊缝11 单边喇叭形焊缝4.1.2在焊接标注时,焊缝的基本符号必须标注。
4.1.3对于需要开坡口的焊缝,当设计对坡口形状有特殊要求时,则应在技术图样中画出焊缝坡口的断面图,并明确各项要求;设计对坡口形状无特殊要求时,则技术图样中不做规定,应由工艺人员在工艺文件中予以明确。
4.2 辅助符号4.2.1辅助符号是表示焊缝表面形状特征的符号,见表2。
表2 辅助符号序号名称示意图符号标注示例说明1 平面符号平面V形对接焊缝一般通过加工保证2 凹面符号凹面角焊缝3 凸面符号凸面V形对接焊缝4.2.2 对焊缝的表面无要求时,则不标注辅助符号。
4.3 补充符号4.3.1补充符号是为了补充说明焊缝的某些特征而采用的符号,见表3。
4.3.2当焊缝具有表3所列特征时,则必须标注相应的补充符号。
表3 补充符号序号名称示意图符号标注示例说明1 带垫板符号 V形对接焊缝,底面有垫板2 三面焊缝符号工件三面施角焊缝,焊接方法为手工电弧焊3 周围焊缝符号沿工件周围施角焊缝4 尾部符号(同上述三面焊缝符号)标注焊接方法及处数N等说明4.4 尺寸符号4.4.1 常用尺寸符号见表4,表中各尺寸符号,在图样中应标出具体数值。
表4 焊缝尺寸符号序号名称示意图符号标注示例说明1 焊脚尺寸K角焊缝焊脚尺寸为K2焊缝宽度焊缝厚度cSⅠ形焊缝焊缝宽为c焊缝厚为S3 熔核直径 d 塞焊缝熔核直径d点焊缝焊点直径d4 焊缝间距 e角焊缝焊脚尺寸为K焊缝长度为l焊缝间距为e焊缝段(点)数n5 焊缝长度l6 焊缝段(点)数n7 相同焊缝处数 d 角焊缝焊脚尺寸为K 相同焊缝处数为N4.4.2 确定焊缝位置的尺寸不在焊缝符号中给出,而是将其标注在图样上。
焊接符号、补充焊接符号类型和图纸(大全)
基本焊接符号单V 型坡口焊这是坡口/对接焊缝边缘处理的常见形式。
方坡口焊缝根据焊接工艺,方坡口焊缝将受到最大截面厚度的限制。
单斜角坡口焊缝一种边缘准备工艺,通常在相邻截面只有一个边缘可供准备时使用。
基本焊接符号如果截面厚度大于12 毫米,则使用这种类型的焊接来限制所需焊接金属的数量。
如果型材的厚度大于16mm,并且只有相邻型材的一个边缘可供准备,则使用这种类型的焊缝来限制所需焊接金属的数量。
根据ISO 标准,它说明了具有凸起边缘的板之间的坡口焊缝。
根据AWS 标准,它展示了法兰凹槽接头上的边缘焊缝。
角部法兰坡口焊缝带宽根面的单V型坡口焊缝带宽宽根面单坡口焊缝宽基本焊接符号它展示了带有一个凸起边缘的坡口焊缝板。
根面的单V 型坡口焊缝的ISO 标准符号。
根面单坡口焊缝的ISO 标准符号。
尽管ISO 2553中提到了这两种情况,但最好还是避免使用。
扩口V 型坡口焊缝AWS 标准符号,用于说明由两个曲扩口斜角坡口焊缝一种AWS 标准符号,用于说明由一陡峭侧面V 型坡口焊缝陡峭侧面V 型坡口焊缝的ISO 标陡峭侧面斜角坡口焊缝陡峭侧面斜角坡口焊缝的ISO 标准符号,坡口角度为15 – 30⁰,用于边缘准备。
基本焊接符号角焊缝的符号,是最常用的焊接类型。
如果没有指定,则腿长相等。
说明边缘焊缝,通常仅沉积在一侧。
一种使用完全充满焊接金属的圆形或细长孔形成重叠接头的焊接类型。
电弧点焊电阻点焊电阻缝焊缝基本焊接符号点焊是在单个点使用高热量输入进行的。
符号说明了从接头一侧进行的电弧点焊。
符号用于说明电阻点焊,需要从两侧进行操作。
点焊通常是指电阻点焊。
焊与点焊类似,但它不是单点焊接,而是以线性形式进行。
该符号表示电阻缝焊,需要从接头两侧进行操作。
弧形缝焊符号用于说明弧形缝焊,仅从接头的一侧进行焊接。
缝焊通常采用电阻缝焊,而很少使用电堆焊顾名思义,该符号的箭头线指向要涂敷焊缝金属的整个表面。
补充焊接符号补充焊接符号用于提供有关焊接接头的附加信息。
焊接符号对照表
磨平;反面清根后对接焊,焊后磨平;此焊缝为全
4.8
TYP T&B
熔透焊,未标注的类似情况相同。
第1页共4页
符号 6.4 (4.8)
常用焊接符号对照参考表
符号意义 箭头所指部位周围均为 6.4mm 角焊缝,未标注的类 似情况相同。 TYP
箭头所指部位为对接焊,焊后磨平;反面为天然喇 叭口焊,熔深 4.8mm,未标注的类似情况相同。 TYP
箭头所指部位四周均为 3.2mm 角焊缝。 3.2
TYP AT 4 CORNERS
箭头所指部位为对接焊缝,未标注的类似情况的四 个角都相同。
箭头所指部位为 3.2 角焊缝,未标注的各类似角部
TYP
位置情况相同。
3.2
AT CORNERS
箭头所指部位的正反面均为天然喇叭口焊缝,熔深
3 3
38 38
TYP
常用焊接符号对照参考表
符号 3.2 50-150 3.2 50-150
4.8
TYP
符号意义 箭头所指部位正、反面均为 3.2mm 角焊缝,且为间 断焊,每间隔 150mm 焊接 50mm。如下如图:
150mm
150mm
50mm
50mm
50mm
箭头所指部位为 4.8mm 角焊缝,反面对接焊且焊后 需磨平焊道。
第2页共4页
符号 4.8 4.8
500
(3.2)
常用焊接符号对照参考表
符号意义 箭头所指部位为 4.8mm 熔深坡口焊,焊后焊缝磨 平,要求粗糙度 500μm;反面为 4.8mm 角焊缝,
TYP
未标注的类似情况相同。
箭头所指部位为 3.2mm 熔深的对接焊缝,焊后磨 平,未标注的类似情况相同。 TYP