
首件样品检验报告
购货商(客户)/ BUYER (Customer) 首件样品检验原因 Reas on for in itial sample in specti on _新供应商 new supplier 新零件n ew part _ 规格更改 changed specifications
_ 产品加工过程更改 changed production process _ 新的制造地 new manufacturing location 产品长期停产 >1 年 exten ded in terrupti on of product ion >1year 由供应商和客户共同核准的首件样品检验的规范,存放在以下文档中 in specti on are con tai ned in the follow ing docume nts:
第1张 共 Sheet 1 of sheet
供应商编号Supplier ID : 名称Name 填写"公司的英文或中文名及相应中文拼音" Write “company name or in Chinese pinyi 地址Address 填写"公司地址"
接收人 RecipienWrite “company adress “ -----------
部门Dept:填写“相关接收样品的部门” write a recipient department name “ 姓名Name:填写“接收样品的人员姓名” Write a recipient name “
首件样品检验报告 In itial Sample In specti on Report
外观批准报告(由品质部批准) Appeara nce Approval Report (AAR by quality)
尺寸检验报告 材料检验报告 Dime nsion Report Material Report 性能检验报告 Function Report
零件编号. Part No. 填写“图号" Write “ part 签发日期 Date issued 填写报告日期 Write report date
零件名称 Desig nati on Write “ . ” part n ame
报告编号 Report No. 填写内部报 告编号 Write report No
图纸版本 In dex: 参考 Refere nce Write last FSR No 零件编号. Part No. 签发日期 Date issued 零件名称 Desig nati on 报告编号. Report No. 模具编号填写模具编号 模腔数目填写模腔数 Tool No. write “ mould No No. of cavities write “ cavity NO 样品数量 Quan tity of samples 备注 Remark 图纸版本 In dex
参考 Refere nce
检验结果见附表 实际尺寸见样品检验单 不合格的在“ AT ”栏中注明
违禁物质声明 /Declaration of substances: 是 /yes 否/no REACH 禁用物质清单 REACH candidate list(SVHC): no SVHC substances in a concentration>0.1%, reference 参见:
___ 是 /yes | 否/no* ----- >* 签名 / Signature
For in specti on results, refer to attached sheets: The actual measureme nts are give n in order of the samples. Non-conforming specificati ons are in dicated in the colum n "AT".
备注(供应商"Remarks (Supplier): 填写: 「此样品第几次送样; 2.所附加其它报告(如材质报告),或其它报告见哪份 FSR Write: 1. Sample delivery times; 2. Attached report name 备注 /Remarks (CEN): 1. Initial samples must be taken from 1~8 hours production with a minimum 300 consecutive parts, unless otherwise specified by CEN quality re除.非斯易安品质代表特别同意,首件样品必须 1~8小时 的量产,且规定的生产数量至少为 300件连续生产的零件。
条件 Conditions
我们供应商在此声明, 1. 所提交的样品是完全采用正常生产的原材料,按照正常批量生产的方 法生产的; 2. 样品检验准确结果如报告(偏差见附表) , 3. 首件样品批准并不免除供应商按适用的图纸和规格交付产品的责任 We hereby certify, 1. That samples submitted are completely made with regular production resources following regular series production methods. 2. The correct inspections of the samples and their listing in this report (deviations are shown separately). 3. That a sample approval does not relieve the supplier of his responsibility to deliver material according to the applicable drawings and specifications.
1 2 3 4 5 尺寸 Dimensions 材质报告 Material analyse 性能测试 Eng.Fuction Test
RoHS REACH 放行 Release
结论 /Decision: 1=接收 approv ed;2. 一定条件下接收 approved with concession;3 拒收,交 新样品 rejected new samples required;4. 无要求 not requested;5. 处理中 in process.
重新送样 new sample needed I | 是 yes 日期 Date: .. .................................. . 部门Dept:
供应商/ SUPPLIER The specifications jointly approved by the Buyer and Supplier for the initial sample 名字/~电话号码(如有疑问以便联系) Name / Teleph one No. (in case of queries) 日期:填写日期date 责任人签名:签字sig nature Date Acco un table Sign ature
分发:品质 / 采购/ 物流/ 研发/ 工艺工程师 Distribution: QA/Purchasing/R&D/Logistic/Process Engineering
修改日期. Modification No. 进料日期 In com ing date 填表日期
Date of Issue
尺寸检验报告 Dime nsion Report 材料检验报告 Material Report 性能检验报告 Fun kti on Report 首件样品检验报告
In itial Sample In specti on Report 检验结果/ Test result 检验结论见表一 / Result report see page 1
供应冏 SUPP LIER 报告编号. Report No. 参考 Refere nce
供应商「SUPPLIER 填写“公司的英文或中文名及相应中文拼音” Write supplier n ame in En glish or in Chin ese Pinyi 购货商(客尸) BUYER (Customer) 报告编号. Report No. 参考 Refere nce
~ 张,第 > Sheet of Sheet 零件编号/名称 Part No./Desig nation 填写“图号”和“零件名称” write code and part name 零件编号/名称 Part No./Desig nation 供应商 /SUPPLIER 购货商(客户"Purchaser (Customer)~
编号 Pos. 规格要求 Dime nsions nominal 实测结果(供应商
)
Actual Results (Supplier) AT 实测结果(客户) Actual Results (Buyer) AT
结论
Decisi on A B C D
1 填写“图纸尺寸(必须包括公 差)或其它要求“ 填写“实测尺寸或其它要求的结果”
Write “ dimension require pluge tolera nee or other requireme nt ”
Write “ acutal measured dimension or other requireme nt result ”
重量 / Weight 备注(供应商"Remarks (Supplier):
-正楷填写 Plain Writ ing
………责任人签字 " Acco un table Sign ature
产品首检的规定
产品首件检验的规定1.首件检验规定1.1定义本规章所称的首件是指各生产车间加工生产的产品,经自我调试确认,判定合格后,拟进行批量生产前的第一个产品(半成品、成品)。
1.2首件检验时机(1)新产品第一次量产时的首件产品。
(2)每一个生产任务单(订单)开始生产的首件产品。
(3)每一种产品各个工序开始生产的首件产品。
(4)每次更换模具后、调整工装定位后、CNC程序改变后、刀具更换后、重新调整油墨后等开始生产的首件产品1.3新产品首件检验1.3.1检验流程(1)各生产车间依工艺流程加工或调试,并进行自检。
(2)品管巡检人员在各生产车间加工调试时,应调出各相关检验依据文件或样品,并从旁协助,同时就外观等易于判定之特性予以确认。
(3)各生产车间认定生产之产品合乎要求时,将该首件交巡检人员进一步检验。
(4)巡检人员依据检验文件、规范、对首件进行全面的检查,如判定不合格,应向生产部提出,并要求改善,直到判定合格为止。
(5)不管首件产品是否合格,巡检人员都应该填写《首件检验报告》,并由送检人员签字。
(6)巡检人员判定合格,或判定不合格但属设计问题或生产部无法改善之问题时,巡检人员填写《首件检验报告》,呈品管部主管审核。
(7)经品管部主管审核之《首件检验报告》及首件产品后,由巡检人员直接送往工程技术部门,交具体负责该产品之技术人员作检验。
(8)工程技术部技术人员经检验后,作出合格或不合格的判定,并填入《首件检验报告》中。
(9)工程技术部、品管部均判定合格后,《首件检验报告》由品管部保留,并由巡检通知生产车间可以正式量产。
(10)工程技术部、品管部判定不合格时,如属生产原因时,应由生产部改善、调试直到合格为止;如属设计原因时,应停止生产,由工程技术部负责拟出对策加以改善后,方可恢复生产,并需重新作首件确认。
1.3.2注意事项(1)某些品质特性之判定无法在短时间内得出结论,这些特性于新产品试制时应进行检测,在首件检验时,可先不检验这些项目。
首件检验管理规定

文件编号
WI-QC-009
文件名称
首件检验管理规定
页码
1/2
版本
A/0
1.目的:
为了规范首件检验作业,特制定本规定。
2.范围:
适用于本公司所有产品的首件检验作业。
3.权责:
3.1生产部负责自主检验及送检;
3.2品质部负责首件检验。
4.定义:
首件:批量生产前由生产单位调试好经品管确认OK的第一个产品。
5.3.2找到相应的图纸、检验规范、样办等相关的文件及信息。
5.4首件检验:
5.4.1先确认《首件确认表》填写是否完整无误,若有误必须要求重新填写。
5.4.2尺寸检验:
依据产品图纸检查尺寸是否符合规格;且尺寸检验需做全面测试。
5.3.3外观检验:
检查产品是否刮伤、压伤、污渍;产品是否变形、撞伤、螺纹是否烂牙、滑牙;铆脚是否松动、脱落、变形;毛刺是否刮手等。
5.程序内容:
5.1首件检验的时机:
在转换新产品、换模、换料、换机、修模或修机时,需作首件确认。
5.2首件送检:
5.2.1生产单位作业员应将调试好且经自检OK品1-3PCS送IPQC做首件检查;
5.2.2送检前必须将《首件确认表》填写完整。
5.3首件前的准备:
5.3.1首件检验前必须先了解产品的检验重点;
5.4.4试装检验:
依据检具或客户提供的装配板检测是否符合装备要求。
5.4.5首件检查合格时,由QC在首件上作首件标记并将首件品和填写好的《首件确认表》
XXX汽车传动轴有限公司
文件编号
WI-POCห้องสมุดไป่ตู้009
文件名称
首件检验管理规定
首件鉴定的法律规定(3篇)

第1篇一、引言首件鉴定是指在产品生产过程中,对第一件产品进行检测、检验、试验等活动,以确定产品是否符合设计要求、技术标准的一种质量控制手段。
首件鉴定是确保产品质量的重要环节,对于提高产品质量、降低生产成本、保障消费者权益具有重要意义。
为了规范首件鉴定工作,保障生产者和消费者的合法权益,我国制定了相关的法律规定。
本文将重点介绍首件鉴定的法律规定。
二、首件鉴定的法律依据1.《中华人民共和国产品质量法》《中华人民共和国产品质量法》是我国产品质量的基本法律,其中第三十三条规定:“生产者应当对其生产的产品进行质量检验,对不合格的产品不得出厂、销售。
生产者应当建立产品质量检验制度,对生产过程中的产品进行检验,确保产品质量符合规定的要求。
”2.《中华人民共和国标准化法》《中华人民共和国标准化法》是我国标准化工作的基本法律,其中第二十一条规定:“企业应当建立健全产品质量检验制度,对生产过程中的产品进行检验,确保产品质量符合标准的要求。
”3.《中华人民共和国认证认可条例》《中华人民共和国认证认可条例》是我国认证认可工作的基本法律,其中第二十一条规定:“认证机构应当对认证产品的首件产品进行抽样检验,确保产品符合认证要求。
”三、首件鉴定的法律程序1.制定首件鉴定计划生产企业在生产新产品或者对原有产品进行重大改进时,应当制定首件鉴定计划。
首件鉴定计划应包括以下内容:(1)鉴定目的:明确首件鉴定的目的和意义。
(2)鉴定内容:明确首件鉴定的检验、检验、试验项目。
(3)鉴定方法:明确首件鉴定的检验、检验、试验方法。
(4)鉴定时间:明确首件鉴定的检验、检验、试验时间。
2.实施首件鉴定(1)生产第一件产品:按照首件鉴定计划,生产第一件产品。
(2)检验、检验、试验:对第一件产品进行检验、检验、试验,确保产品符合设计要求、技术标准。
(3)记录鉴定结果:对首件鉴定结果进行记录,包括检验、检验、试验数据、结论等。
3.分析鉴定结果(1)判定首件产品是否符合要求:根据鉴定结果,判定首件产品是否符合设计要求、技术标准。
首件制实施细则(详细完整版)

首件制实施细则首件制实施细则是一种生产管理方式,旨在提高产品制造的质量和效率。
下面是详细完整版的首件制实施细则:一、总则为了确保产品制造的质量和效率,提升企业的竞争力,制定本首件制实施细则。
本细则适用于生产制造过程中采用首件制管理的相关工作。
二、工作内容1.首件确认:在正式批量生产之前,必须进行首件确认。
首件确认是指在生产过程中取一件样品进行全面检验,确保该产品满足设计要求,并与客户或质检部门共同确认。
2.首件报告:完成首件确认后,需编写首件报告。
首件报告应包括产品的基本信息、生产工艺流程、采用的设备和工具、操作人员及其资质、检验方法和结果等详细内容,并由相关部门审核并签字确认。
3.工艺文件更新:根据首件确认的结果,及时更新工艺文件。
如发现需要调整工艺参数或改进工艺流程,应及时进行修订,并确保所有相关人员都能获得最新版本的工艺文件。
4.培训与授权:对参与首件制的操作人员进行培训,确保其熟练掌握工艺要求和操作规程。
同时,制定授权程序,明确哪些人员有权进行首件确认,并规定必须满足的条件。
5.过程监控:建立过程监控机制,对首件生产过程进行检查和记录,确保生产过程中的每个环节符合工艺要求。
如发现异常情况,应及时采取纠正措施并记录下来,以便后续分析和改进。
6.不良品处理:对于首件确认中发现的不合格品,应按照相关流程进行处理,包括返工、报废或其他适当措施。
同时,要对不良品进行统计和分析,找出不良原因,并进行改进措施的制定。
7.持续改进:根据首件确认的结果和不良品处理的反馈信息,进行持续改进。
重点关注不良率、生产效率和客户满意度等指标,设定改进目标,并定期评估和复查改进效果。
三、工作要求1.生产部门应认真履行质量管理职责,建立健全首件制管理制度,确保全员参与,落实到位。
2.产部门应加强与质量部门之间的沟通协调,定期召开首件制会议,共同解决存在的问题和风险。
3.生产部门应加强对操作人员的培训和技能提升,确保其熟练掌握工艺要求和操作规程,减少操作失误和不良品发生。
APQP 程序
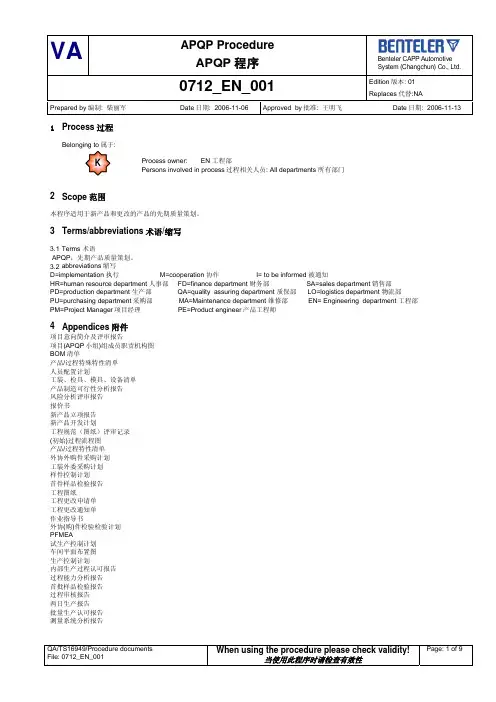
0712_EN_001 Edition版本: 01Replaces代替:NAPrepared by编制: 柴丽军 Date日期: 2006-11-06 Approved by批准: 王明飞 Date日期: 2006-11-13 1 Process过程Belonging to属于:EN工程部owner:ProcessKPersons involved in process过程相关人员: All departments 所有部门2 Scope范围本程序适用于新产品和更改的产品的先期质量策划。
3 Terms/abbreviations术语/缩写3.1Terms 术语APQP:先期产品质量策划。
3.2abbreviations缩写D=implementation 执行 M=cooperation 协作 I= to be informed 被通知HR=human resource department人事部 FD=finance department 财务部 SA=sales department销售部PD=production department 生产部 QA=quality assuring department 质保部 LO=logistics department 物流部PU=purchasing department采购部 MA=Maintenance department 维修部 EN= Engineering department 工程部PM=Project Manager项目经理 PE=Product engineer产品工程师4 Appendices附件项目意向简介及评审报告项目(APQP小组)组成员职责机构图BOM清单产品/过程特殊特性清单人员配置计划工装、检具、模具、设备清单产品制造可行性分析报告风险分析评审报告报价书新产品立项报告新产品开发计划工程规范(图纸)评审记录(初始)过程流程图产品/过程特性清单外协外购件采购计划工装外委采购计划样件控制计划首件样品检验报告工程图纸工程更改申请单工程更改通知单作业指导书外协(购)件检验检验计划PFMEA试生产控制计划车间平面布置图生产控制计划内部生产过程认可报告过程能力分析报告首批样品检验报告过程审核报告两日生产报告批量生产认可报告测量系统分析报告0712_EN_001 Edition版本: 01Replaces代替:NA物流器具图纸物流技术条件物流评价报告经验教训记录项目开发总结顾客要求评审程序供应商开发和批量供货管理程序设备管理程序培训管理程序工装管理程序PPAP程序测量系统分析程序文件和资料控制程序5 Distribution分发All departments of Benteler CAPP Automotive system (changchun) Co.Ltd.本特勒长瑞汽车系统(长春)有限公司所有部门6 Notes注释APQP是通过项目管理来实现。
样品承认书
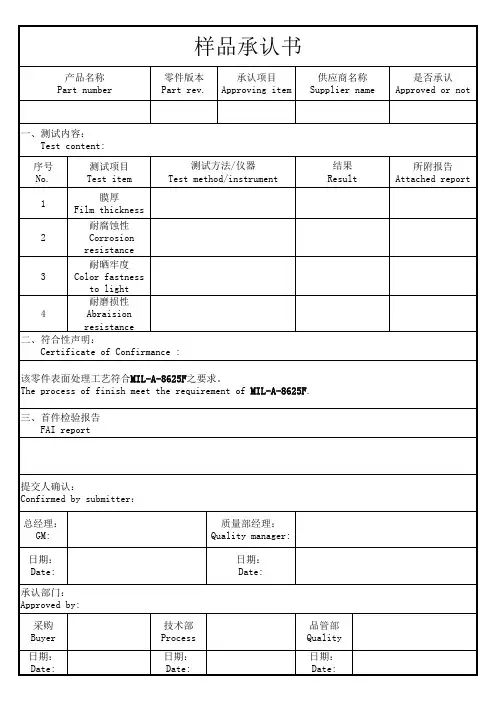
产品名称 Part number 零件版本 Part rev. 承认项目 Approving item 供应商名称 Supplier name 是否承认 Approved or not
一、测试内容: Test content: 序号 No. 1 测试项目 Test item 膜厚 Film thickness 测试方法/仪器 Test method/instrument 结果 Result 所附报告 Attached report
耐腐蚀性 2 Corrosion resistance 耐晒牢度 3 Color fastness to light 耐磨损性 4 Abraision resistance 二、符合性声明: Certificate of Confirmance : 该零件表面处理工艺符合MIL-A-8625F之要求。 The process of finish meet the requirement of MIL-A-8625F. 三、首件检验报告 FAI report
提交人确认: Confirmed by submitter: 总经理: GM: 日期: Date: 承认部门: Approved by: 采购 Buyer 日期: Date: 技术部 Process 日期: Date: 品管部 Quality 日期: Date: 质量部经理: Quality manager: 日期: Date:
首件检验规范
首件检验标准目的为确保生产品质,预防出现批量性的产品不合格,特制定本标准。
范围本公司的生产加工过程均应进行首件检验并依本制度进行。
职责品质部PQC负责首件检验并填写首件检验报告。
生产部负责首件的自检及送检工作,生产组长负责检验确实认。
术语首件:是指生产部加工生产的产品,经自我调试确认,判定符合要求后,进行批量生产前的第一个或三个产品〔半成品、成品〕。
只有在首件检验合格后才可以进行批量生产。
首件检验:产品生产时进行的检验、试验,目的是为了验证人、机、料、法、环、测这些影响因素在正常的控制条件下。
标准内容首件检验的时机:在每批产品投产时,以及生产过程当中人员、机器设备、物料、工艺方法、环境条件、测试方法这六种因素有一个或一个以上发生显着变化时进行。
新产品第一次试产、量产时的首件产品。
每一批开始生产的首件产品。
5MIE变更后的首件产品。
制程中换料或工艺更改条件下生产之产品;生产线连续中断生产2小时以上工装、设备维护维修后的首件产品;新产品首件检验生产部依工艺流程加工或调试并进行自检。
品质部PQC在生产部加工测试时,应依照相关检验依据或样板,从旁协助同时就外观等易于判定之特性予以确认。
生产部认定生产之产品符合要求时,将该首件交PQC进一步检验。
PQC依据检验标准对首件进行全面的检查,如判定不合格,应向生产部提出并要求改善,直到判定合格为止。
PQC判定合格或判定不合格,但属设计问题或生产部无法改善之问题时,将首件产品送往开发部门,交具体开发该产品之技术人员做检验。
研发技术人员经检验后,作出合格或不合格的判定,并填入?首件检验单?中。
研发部、品质部均判定合格后,生产部方可正式量产。
研发部、品质部判定不合格时,如属生产原因应对生产部改善、调试直到合格为止,如属设计原因时,应停止生产,由研发部拟出对策加以改善后,方可恢复生产,并需重新作首件确认。
正式量产后的首件检验。
参照就产品之首件检验流程进行。
因不属新产品在客户没有技术修改变更之一般状况下,只要品质部判定合格即可生产,不必送研发部检验。
制程检验规范
产品(半成品、成品).3.2全检:对制程中的产品或产品的某些检验项目进行100%检验。
3.3巡检:指对生产过程中影响产品品质的因素进行随机抽样检验、确认。
4.职责4.1品管部4。
1.1 负责制程中产品外观、检验流程、检验标准、检验规范、检验站的编制和设置.4.1。
2 IPQC:负责对产品、物料首件确认的主导工作,并对产品首件做出合格与否的判定;制程品质检控,品质异常之追踪与确认;主导不合格品或异常品管问题的提出、跟进、落实、效果确认.4。
1.3 FQC:负责制程中产品外观、产品指定项目的全检。
4.1.4 测试员:负责制程中产品接地、耐压、点亮的全检4。
2工程部4.2.1 参与新产品、试产、设计变更首件的确认,负责制程中产品电气、结构、功能、测试标准,品质异常、不合格品原因的分析及改善对策的提出。
4.2.2 负责制程中产品SOP的制定,工装夹具制作,工艺跟进改善,产能效率的提升,结构性能异常的跟进与落实。
4。
2。
3 负责制程中仪器、设备测试规范的制定;机器、设备、仪器、仪表、治夹具、工具运行状况的监控,设备的正常运转的巡视及日常保养工作监管。
4。
3 业务部:参与新客户第一次生产及客户要求变更后首次生产时首件的确认.4.4 生产部4。
4.1 负责首件的制作与送样确认,自验互检。
4.4.2 制程中5M1E 的落实及制造过程的监控,配合IPQC与PIE的工作;品质异常的受理与改善,改善对策的具体实施。
5.作业内容5.1生产、检验前作业准备5.1.1生产部门5。
1.1.1生产部门在开拉生产前进行自我核查,发现不合格品及异常,采取措施立即纠正,再行生产。
5.1.1。
2 生产部门开拉生产前需查核领用物料是否与制令工单相符,是否有相应的BOM、或样品,工作环境是否符合产品生产需求,各作业工站是否悬挂相应的SOP,人员对作业方法、产品品质是否清楚了解。
【首件确认报告】、【耐压/极性测试记录表】5。
1.1.3 机器、设备、作业工具是否处于正常状态,风批、电批扭力设置是否正确符合作业需求.5。
首件检验(16949)
首件检验1目的1.1确保生产过程的工艺正确和使用的零部件正确从而避免批量质量问题。
1.2每个工序的第一件样品、生产过程得到及时有效的评估。
2范围适用制造过程当中所有首件检验、过程检验的活动。
3定义首件检验:每班开班时,生产换型时,重新开机后,设备重新调整后生产的第一件半成品或成品。
4涉及部门4.1质量部4.2生产部4.3物流部5一般原则5.1首件检验进行时间5.1.1每个班上班时。
5.1.2产品换型时(产品零件号更换时)。
5.1.3设备重新开机后。
5.1.4生产过程中设备重新调整后。
5.1.5工装模具调整后。
5.2首件检验的数量至少一件,并进行首末件对比。
5.3首件检验是对各工序的设置(如工装,模具,工艺参数等)和零部件的使用正确与否进行验证,从而避免产品批量质量问题。
必要时对一些重要的参数,如连杆焊定位块的符合性进行SPC 数据分析。
5.4首件检验原则上不对原材料合格与否进行重复检验,因为原材料的检验由来料检验控制。
除紧急发放的原材料外,首件检验将假设所有到生产线上的原材料都是合格的原材料。
5.5所有从原材料仓库申领的零件标识必须随时和物料一起,不能丢失,原材料仓库在发放零件时必须确保生产部申领的零件都有正确的标识,并且这些标识必须伴随零件到达相应的加工工序,该工序加工完成后由该工序的零件编号代替上一道工序的零件编号。
5.6首件检验将根据批准的最新版本的工程图纸,批准的控制计划,有关技术标准和/或特殊的指导书进行。
5.7生产部员工必须确定用于制作首件的各零件规格正确,并有正确的标识卡。
5.8生产班长和员工必须确保首件经过了质量部的检验并合格,如果未经首件检验而擅自进行生产的(不管产品合格与否),将按照公司有关规定对有关当事人进行处罚。
5.9生产部经理,生产车间部长,代部长,班长等管理人员必须确保每位新入厂的员工得到有关首件检验、过程检验的培训。
5.10首件检验的合格与否由质量部检验员确定,检验员不能确定的,必须会同生产班长,车间部长,质量经理等熟知该产品和工艺的人员共同判定。
供应商ppap管理规定规定
供应商PPAP管理规定规定简介PPAP(Production Part Approval Process)又称为生产件批准流程,是供应商向客户展示其生产过程的一种标准化程序。
它涉及到所有供应链的组成部分,包括原材料供应商、零部件供应商以及最终装配制造商。
通过PPAP程序,供应商可以向客户证明其生产过程的稳定性和可靠性,促进了质量管理的不断改进。
本文将对PPAP的基本概念和规定进行详细介绍,帮助供应商了解如何符合PPAP的标准要求,提高产品质量和客户满意度。
PPAP程序的基本概念•生产件:指产品中的零部件,需要进行PPAP程序。
•关键特性:指影响产品性能、质量或安全的特性。
•PPAP等级:指PPAP程序所需文件的种类和数量,通常用PPAP等级1到5来表示。
•PPAP工具:指在整个PPAP流程中使用的各种工具,例如FMEA、控制计划和MSA等。
PPAP程序的标准要求PPAP是一种用于验证和批准零部件和材料生产过程的标准方法。
它的目标是确保零部件和材料能够符合客户的要求,并能够维持一致的质量水平。
为了能够成功地通过PPAP程序,供应商需要遵守以下标准要求:1. PPAP等级要求供应商需要根据客户的要求和产品风险,选择适当的PPAP等级。
通常情况下,等级1和等级2适用于小批量生产和较低风险的产品;等级3适用于中等风险的产品;等级4和等级5适用于高风险的产品。
供应商需要严格按照PPAP等级要求提交相关文件。
2. PPAP文件要求不同PPAP等级要求不同的文件,但通常包括以下几种:•样品检测报告:需要提供合格的样品,以便进行检测和验证。
•首件样品检验报告:需要提供生产批量第一件样品的检测报告,以便确认生产过程的稳定性。
•生产件样本检验报告:需要提供生产的首批产品样本,以便确认产品的稳定性。
•控制计划:需要详细描述生产过程的各个环节,以便控制和管理生产过程。
•FMEA:需要对生产过程进行风险分析,以便及时发现问题并采取措施。