
精益生产方式——标准化作业
精益生产课程大纲
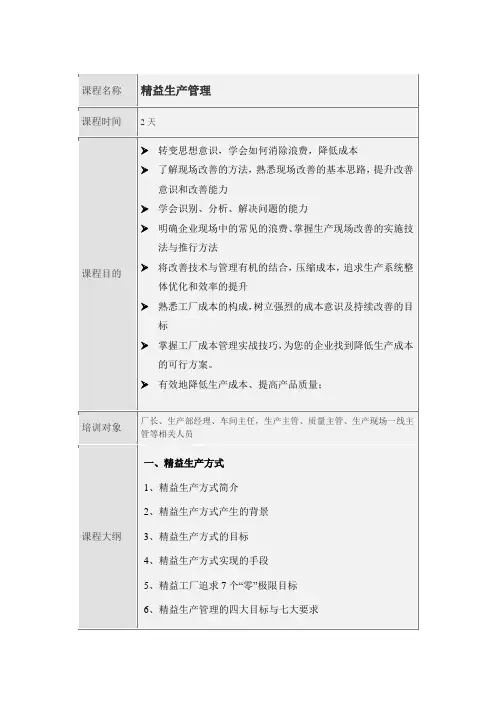
掌握工厂成本管理实战技巧,为您的企业找到降低生产成本的可行方案。
有效地降低生产成本、提高产品质量;
培训对象
厂长、生产部经理、车间主任,生产主管、质量主管、生产现场一线主管等相关人员
课程大纲
一、精益生产方式
1、精益生产方式简介
2、精益生产方式产生的背景
1、物料管理概述
2、物料的分类
3、物料管理的范围
4、物料管理的5R原则
5、物料管理执行流程
6、欠料对计划与交期的影响,解决对策
7、物料计划管理流程七步骤
分析:采购物料跟催系统分析
讨论:物料源头控制分析表
案例:仓库提前7天实物备料滚动排查
案例:车间提前3天实物领料滚动排查表
七、现场质量控制与改善
1、质量预防成本
(6)进度跟催箱
(7)目视管理看板
(8)推移图
5、生产异常管理
6、紧急订单处理的12种方法
7、少量多样化及其解决的六项措施
8、产销失调及其解决的六项措施
9、生产进度落后及其解决七项措施
10、跨部门生产进度控制七步骤
案例:某企业周异常工时统计表
案例:生产异常改善案例分析
案例:主生产计划员的中午两小时
六、物料计划统筹与物料进度控制
1、成本VS浪费
2、生产现场浪费之源
◆消除浪费的四步骤
◆了解七类浪费
1)纠正错误的浪费
2)过量生产的浪费
3.)物料搬运的浪费
4)动作的浪费
5)等待的浪费
6)库存的浪费
7)过量加工的浪费
讨论:现场浪费的具体现象分析
四、精益柔性计划与产能负荷分析
精益生产方式的原则和方法

精益生产方式的原则和方法1. 引言精益生产是一种以削减浪费、提高效率和质量为核心的制造业改进方法。
它的目标是通过优化生产过程,减少非价值添加的活动,从而提高生产效率,降低成本。
本文将介绍精益生产方式的原则和方法。
2. 精益生产的原则精益生产方式遵循以下原则:2.1 尊重员工精益生产的第一原则是尊重员工。
这意味着公司应该重视员工的意见和建议,并提供良好的工作环境和培训机会。
尊重员工可以激发员工的积极性和创造力,提高生产效率。
2.2 优化价值流程精益生产的第二原则是优化价值流程。
价值流程是指从原材料进入生产线到最终产品交付给客户的整个过程。
通过消除浪费和减少非价值添加的活动,可以优化价值流程,提高生产效率。
2.3 持续改进精益生产的第三原则是持续改进。
持续改进是指不断寻找和解决问题的过程。
公司应该建立一个持续改进的文化,鼓励员工提出改进建议,并及时落实这些改进措施。
2.4 一次正确地做好精益生产的第四原则是一次正确地做好。
这意味着公司应该在生产过程中确保质量,避免出现不合格品。
一次正确地做好可以减少不合格品的数量,提高生产效率和客户满意度。
2.5 基于客户价值精益生产的第五原则是基于客户价值。
公司应该根据客户的需求和期望来设计产品和生产过程,以提供最大的客户价值。
基于客户价值可以增加产品的市场竞争力,提高销售额和利润率。
3. 精益生产的方法精益生产采用了一系列的方法来实现生产过程的优化和效率提升。
以下是一些常用的精益生产方法:3.1 价值流程映射价值流程映射是一种绘制生产流程图的方法,用于识别和分析整个生产过程中的浪费和瓶颈。
通过分析价值流程图,可以找到优化生产过程的关键点,从而提高生产效率。
3.2 5S 方法5S 方法是一种用于改善工作环境的方法,包括整理、整顿、清扫、标准化和维护。
通过实施5S 方法,可以提高工作效率,减少浪费和错误,并提高员工的职业素养。
3.3 Kaizen 活动Kaizen 活动是指小步持续改进的活动。
标准化作业实施步骤概述

15
标准作业的实施步骤 三
步骤 内容 16 标准化小组收集过去三个月的发货记录
,并分类整理,得出各个生产线的客户 需求
17 根据客户需求,计算各个生产线的客户 需求节拍、目标节拍
18 在各个生产线小组填写标准作业指导书 的过程中给予跟踪、帮助、指导
19 根据完成的标准作业指导书情况,制定 各条生产线的研究计划
当外部条件改变时(工艺、设备、工具 等),必须更改标准作业指导书
22
您的疑问?
1. 标准化作业我们做过,并没见到什么改善 领导支持,员工参与,详细的实施计划,缺一不可
2. 标准化作业就是增加几张表格,摆摆花架子,走走形式 把表当作标准,按照标准做了留下记录,,顺理成章;为了填表而填表,自然觉得是 走形式。不是表走形式,而是人走形式。
20 按计划拍摄录像
21 分析录像,计算手工时间、走动时间、 等待时间、机器时间、循环时间
22 绘制柱状图、目标人力计算、生产线能 力计算
23 将计算结果与主管、组长讨论,达成一 致后公示在信息板上
责任人 标准化 小组
标准化 小组 标准化 小组 标准化 小组 标准化 小组 标准化 小组 标准化 小组 标准化 小组
组长1个工作日标准化小组编制标准作业指导书表格并征求班组和主管的意见标准化小组1个工作日组织培训标准化的理念对象为各个班组组长和生产主管ci1个休息日下发标准作业表至各个生产单元组长处并培训组长如何填写表格标准化小组2个工作日组长在晨会时向小组成员宣贯工作标准化的理念散发表格教授填写方法组长1个工作日员工在操作过程中思考正确的操作步骤并在工作完成后集体安排时间填写表主管组长督促检查表格填写完成情况主管组长1个工作日员工在第二个工作日严格按自己填写的步骤操作检查标准作业表是否完善所有员1个工作日14步骤内容责任人完成时间收集标准作业表由协理员交至标准化小组包括每个生产单元的所有班次协理员1个工作日10标准化小组整理收集来的标准作业表输入电脑按规范整理后交付生产线主标准化小组3个工作日生产线11生产线主管分发整理后的表格至操作者并将之作为现状描述的依据主管1个工作日12标准化小组与工艺工程师组长讨论研究现有的指导书提出改进意见制定改进版的指导书标准化小组1个工作日生产线13标准化小组整理改进后的表格输入电脑按规范整理后交付生产线主管标准化小组3个工作日生产线14生产线主管分发整理后的表格至操作者并将之作为管理和改进的依据主管1个工作日15生产线质检员增加日常检查标准作业内容5s检查小组增加标准作业检查项质检员5s小组1个工作日15步骤内容责任人完成时间16标准化小组收集过去三个月的发货记录并分类整理得出各个生产线的客户需求标准化小组5个工作日17根据客户需求计算各个生产线的客户需求节拍目标节拍标准化小组1个工作日18在各个生产线小组填写标准作业指导书的过程中给予跟踪帮助指导标准化小组3个工作日19根据完成的标准作业指导书情况制定各条生产线的研究计划标准化小组1个工作日20按计划拍摄录像标准化小组1个工作日生产单元21分析录像计算手工时间走动时间等待时间机器时间循环时间标准化小组2个工作日生产单元22绘制柱状图目标人力计算生产线能力计算标准化小组1个工作日生产单元23将计算结果与主管组长讨论达成一致后公示在信息板上标准化小组1个工作日生产单元16内容责任人完成时间24扩大标准化小组召集相关经理主管组长技术工程师等讨论改进措标准化小组2个工作日生产单元25实施改进主管3个工作日26验证结果标准化小组1个工作日生产单元27绘制改进后的图表标准化小组1个工作日生产单元28将计算结果与主管组长讨论达成一致后公示在信息板上标准化
精益生产的管理方式【优质文档】
1.精益生产2.6SIGMA
1、何谓精益生产方式
Lean Production
精益生产
1960年代开始,以丰田为代表的日本汽车制造业通过实施JIT生产模式,以低成本、高质量的突出优势迅速占领美国汽车市场,引发了美日之间长达十年的汽车贸易战。 JIT——因其经营效率极限化被美国学者赞誉为“精益生产”,并对人类的生产革命产生了长远影响。
1、1978年开始质量管理小组的活动。2、QC小组累计注册数达1554个;3、为企业直接创造的经济效益达2546亿元。
QC小组在中国
群众性质量管理活动
质量管理小组的活动
干部参加劳动,工人参加管理;改革不合理的规章制度;领导干部、技术人员和工人群众三结合;
1、自检:操作者按照图样、标准、工艺、或作业指导书等文件中所规定的项目、频次的要求,对自己加工的工件进行检测。2、自分:操作者将自己加工的工件通过检测判断合格与不合格后,必须使之分别堆放。3、操作者将自己加工的合格品上打上标记。4、控制自检正确率:操作者控制自己检测的工件正确率,用以对“三自”活动的控制。
零库存
发现真正问题
大量库存造成成本高、周转困难,且看不到真正的问题在哪里
· 探求必要库存的原因 · 库存规模的合理使用 · 均衡化生产 · 设备流水化
零浪费
降低成本
“地下工厂”浪费严重,似乎无法发现、无法消除
· 整体能力协调 · 拉式生产彻底暴露问题 · 流程路线图
7个“零”目标
Lean生产模式年表
1890 - Sakichi Toyoda 获得了木制纺织的专利,由于市场竞争的压力及需要,改善 (KAIZEN) 这种哲学思想应运而生。“没有任何机器或生产流程是不可以被改善和提高的” - Sakichi Toyoda
精益生产精髓121212

精益思想
首先确立一个要达到的理想状态, 然后去想
怎么办?
精益生产推进给企业创造的价值
直接成效 树立新的价值观 培养和发掘企业未来所需的
人才
精益生产的终极目标
“零浪费”为精益生产的终极目标,具体表现 在七个方面:
1.“零”转产工时浪费——多品种混流生产; 2.“零”库存——削减库存; 3.“零”浪费——全面成本控制; 4.“零”不良——高品质; 5.“零”故障——提高运转率; 6.“零”停滞——快速反应、短交期; 7.“零”灾害——安全第一。
精益生产的核心是消除一切无效劳动和浪费。 精益生产的灵魂是“永无止境的改善”。
精益生产的起源
起源于20世纪50年代丰田汽车 公司,而在80中期被欧美企业纷纷 采用。随着微利时代来临,精益生
产模式成为企业竞争的有力武器。
大面积的传播开始于1990年பைடு நூலகம்《改变世界的机器》的出版。 1985年,美国麻省工学院组 织了53位专家学者用5年的时 间对14个国家的近90个汽车 装配厂进行了实地考察,写 成这本书,书中第一次将丰 田方式命名为精益生产。
维修问题
效率问题
质量问题
交货问题
通过降库存暴露问题
库存水平
维修问题 效率问题
质量问题
交货问题
案例分析:哪些工作使这个“弹簧”增值了?
第二章 精益生产方式概要
何为精益生产
精益生产(Lean Production,LP),又称精 良生产,其中“精”表示精良、精确、精美;“益” 表示利益、效益等等。精益生产就是及时制造,消 灭故障,消除一切浪费,向零缺陷、零库存进军。
精益生产方式体系构筑
顾客满意
精益工厂 员工满意
精益生产及精益工具大纲

【培训大纲】精益生产第一单元精益生产基础篇⇨企业自评表●企业的运营目的与获得利润的两手法:①降低成本②提高生产效率●精益生产起源①丰田生产方式起源②精益生产系统起源③丰田生产方式与精益生产系统●精益思想①成本每降低10%,等于经营规模扩大一倍②成本可以无限下降(改善无止境)③成本取决于制造的方法④工人动作到处都存在浪费现象●丰田生产方式的特征——消除浪费①工厂中的七大浪费制造过剩的浪费等待的浪费搬运的浪费加工的浪费库存的浪费动作的浪费生产不良品的浪费②浪费的源头制造过剩的浪费人员过多的浪费●精益生产方式两大支柱——自働化和准时化①自働化②准时化③丰田屋⇨案例研究⇨模拟游戏1:推动-流动-拉动(观察小结)第二单元精益生产工具篇●工具一:5S——现场改善基础①5S真经②5S应用③工作场地有序安排(录像)●工具二:目视化管理(Visual Management)①周期性信息展示②3M的实时监控③基于“三现主义”的异常管理④目视化管理(录像)●工具三:问题解决①5Why ② PDCA循环③快速响应异常管理六要素●工具四:全员生产维护(TPM)①TPM的概念和目的②五大对策和八大策略③自主维护保养的七个层次④TPM实施的十大步骤●工具五:标准化作业①准作业条件②标准作业三要素(TT,WS,SWIP)●工具六:现场改善-Kaizen①改善步骤②改善ECRS手法③改善突破法-现场改善的利器(录像)●工具七:防错(Pokayoke)①追求零缺陷②品质三不政策③自働化三原则●工具八:看板(Kanban)①看板的种类与工作原理②看板的实施前提③看板六原则●工具九:快速换模(SMED原理)①明确划分内外部因素②将内部因素转化成外部因素③理顺留下的内部因素④理顺所有外部因素⑤使用工件更换器(快速夹紧装置或完全去除夹紧装置)⑥进行平行作业⑦去除调整/校准过程●工具十:价值流图析(Value Stream Mapping)①确定产品系列②现状图绘制③未来状态图绘制④计划与实施⇨案例研究⇨模拟游戏2:推动-流动-拉动(观察小结)第三单元精益生产总结篇●精益改善失败原因●精益改善-终身之旅①精益改善路线图②精益改善的顺序③精益改善的合理化建议④精益改善实施绩效指标⑤精益企业4项基本标准⑥精益企业5项基本特征⇨案例研究⇨模拟游戏3:推动-流动-拉动(观察小结)精益工具一:5S-工作场地有序安排第一部分 5S基础篇一、现场5S改善科学推行二、现场管理与市场意识三、5S推行关系与成效四、5S活动原则与误区五、生产经理心智修炼六、建立最优素质模型七、专业能力与管理提升八、5S管理技巧分享第二部分 5S推进篇一、整理推进快刀斩乱麻二、倡导提领法则三、整理不良的对策与分析四、整顿的推进重点五、目视化定置管理六、动作经济原则七、彻底杜绝污染源八、点检与点检通道优化九、清洁的最有效推进十、制度与标准化模型建立十一、修养的推进重点十二、标杆推进十三、团队作战十四、责任重于泰山十五、常见不安全现状与行为分析第三部分 5S方法篇一、现场可视化管理要点二、3级标准管理方法三、可视化的合理分类四、颜色管理与视觉原理五、企业文化与基础设施六、看板管理三大要素七、识别管理大全八、识别与形迹管理第四部分 5S督导篇一、建立5S推行组织二、拟定推进方针和目标三、拟定计划和实施方法四、5S推行过程五、样板区的选择与总结推广六、5S绩效考核七、确定评比方法八、5S纠正与预防第五部分持续改进篇一、5S推进中易存在问题二、问题意识与五现手法三、PDCA与SDCA递进四、改善与创新五、日常管理与改善六、激发创新思维七、标准化八、防错法九、提案改善活动第六部分 5S延伸篇一、5S与制造业精益生产LP模式二、5S与设备维护管理TPM的推行三、办公室5S四、文件5S五、会议5S六、5S问与答精益工具二:目视化管理第一部分目视化管理1.什么是目视控制2.目视化管理的定义和作用3.目视化Vs。
精益生产管理的十大工具和实施步骤
精心整理
精益生产(LeanProduction,简称LP)是美国麻省理工学院数位国际汽车计划组织(IMVP)的专家对日本“丰田JIT(JustInTime)生产方式”的赞誉之称,精,即少而精,不投入多余的生产要素,只是在适当的时间生产必要数量的市场急需产品(或下道工序急需的产品);益,即所有经营活动都要有益有效,具有经济性。
辨识精益生产的活动与方式、优化过程/流程、明确附加的价值、避免一切不附加价值的浪费、工序与操作作业标准化和准时交货。
2.连续改进:连续不断改进顾客要求的产品、过程与服务。
减少浪费。
其原理是实现使竞争对手吃惊的业绩改进和提升组织的精益能力。
3.顾客为中心:使企业的一切业务工作、业绩与质量的测度指标以顾客的满意作为目标和最终的评价标准。
4.完美无缺:以精益求精的工作精神和态度,利用改进各种资源的效率与效应的无穷机遇,以最低的成本、最高的质量和最短的交货期实现TCS,超越竞争对手,占领更多的市场份额,夺取竞争优势。
】,。
精益生产知识宣传
精益知识问答1、什么是精益生产?精益生产(Lean Manufacturing),简称“精益”,是利用杜绝浪费和不间断的作业流程----而非分批和排队等候----的一种生产方式。
2、精益生产的两大支柱是什么?精益生产的两大支柱是准时化生产和自働化。
3、什么是兵装集团制造管理体系?兵装集团制造管理体系(China South Production Systerm),简称“CSPS”,是指立足企业制造系统,以优化企业制造资源为目的,以各相关要素和过程为管理对象,以消除浪费为精髓,以利用多种现代管理工具为内容,以进行持续改善为实现手段的兵装集团制造管理模式。
4、CSPS体系结构包括哪十二大模块?CSPS体系结构包括:领导能力、人才培育、班组建设与管理、形象塑造及行为规范、制造工程与过程控制、设备及工装管理、质量管理、物流及计划管理、成本控制、信息化建设与应用、职业健康安全管理、环境管理。
5、现代生产管理模式下地企业领导应重视哪八方面意识?学习意识、危机意识、精益意识、参与意识、创新意识、集体意识、成本意识、持续改进意识6、精益生产五大原则价值、价值流、流动、需求拉动、尽善尽美7、什么是全面质量管理?全面质量管理,即TQC(Total Quality Control),是指一个组织以质量为中心,以全员参与为基础,目的在于通过顾客满意和本组织所有成员及社会受益而达到长期成功途径。
8、什么是全面生产维护?全面生产维护,即TPM(Total Productive Maintenance),是通过全员参与,并以团队工作的方式,创建并维持优良的设备管理系统,提高设备的开机率(利用率),增进安全性及高质量,从而全面提高生产系统的运作效率。
9、七大浪费包括哪些?七大浪费包括:制造返工、生产过剩、多余动作、物料搬运、等待、库存、多余流程。
10、SQDCMEI衡量指标分别代表什么意思?S-----安全;Q-----质量;D-----交付;C-----成本;M-----士气;E-----环境;I-----持续改进;衡量指标11、现场管理6S是什么?6S就是整理、整顿、清扫、清洁、素养、安全。
《精益生产》PPT课件
设备现场管理应用
在精益生产方式中,设备故障被视为无效劳动和浪费, 提出设备故障要向零进军,这就要求设备运行过程尽量 不发生故障,少发生故障。
实行全员维修和保养; 实行针对性预防检修; 实行改善性维修;
精益生产系统的五项原则
质量是 制造出来的
标准化
精益的 制造系统
持续改进
员工参与
短的制造周期
拉动式方法的特点:
坚持一切以后道工序需求出发,宁肯中断生产,也不搞超前超
1 量生产。拉动式生产的核心就是准时化,就是要求在需要的事
后,生产需要的产品和需要的数量,所以又把它称为准时化生 产(Just In Time)。
生产指令不仅仅是生产作业计划,而且还用看板进行为调节。
2 看板成为实施拉动式生产的重要手段。
看板来源于大野耐一从美国超级市场的启示。
拉动式方法 在生产制造过程中的具体运用
1 以市场需求拉动企业生产。
在企业内部,以后道工序拉动前道工序生产,以总装配拉动总
2 成装配,以总成装配拉动零件加工,以零件拉毛坯生产,用以
大幅度压缩在制品储备,消除无效劳动。
U型平面布置的“一个流”生产线; 多工序管理和多机床操作 成批轮番作业的生产线 快速换模技术,实现小批量多批次生产
jit以小批量生产为准则换模工作必须尽快完成消除浪费的方设计流程连接操作平衡工作站能力减小批量规减少安装换模时间2tqm全面质量管理尊重员工qcc小组合理化建议3稳定计划均衡计划不超过生产能力建立冻结区间指计划固定不弯一个时间区段4看板控制由后向前传送指令5与供应商紧密合作缩短提前期增加供货频率交货要及时保证质量可靠性6减少额外存货寻找其他区采用传送带运输机7改进产品设计产品标准化零件标准化及零件数减少改进过程设计产品质量期望jit七个前提条件61传统生产管理中的生产指令生产计划实际生产数量生产顺序表库存工序a工序b工序c库存完成生产指令计划生产数量与实际生产数量不同生产指令生产指令62jit生产计划实际生产数量生产顺序表看板工序a工序b工序c看板完成生产指令计划生产数量与实际生产数量相同63确定看板数量每个容器内数量64防止过量生产生产没有看板不能生产也不能运送目视管理看板必须附在实物上按照取下看板的顺序进行生产改善工具不能把不良品送往下一工序看板机能生产及运送的工作指令65生产系统
精益生产管理的十大工具和实施步骤
一、何为精益生产精益生产(LeanProduction,简称LP)是美国麻省理工学院数位国际汽车计划组织(IMVP)的专家对日本“丰田JIT(JustInTime)生产方式"的赞誉之称,精,即少而精,不投入多余的生产要素,只是在适当的时间生产必要数量的市场急需产品(或下道工序急需的产品);益,即所有经营活动都要有益有效,具有经济性。
精益生产是当前工业界最佳的一种生产组织体系和方式。
精益生产既是一种以最大限度地减少企业生产所占用的资源和降低企业管理和运营成本为主要目标的生产方式,同时它又是一种理念,一种文化。
实施精益生产就是决心追求完美的历程,也是追求卓越的过程,它是支撑个人与企业生命的一种精神力量,也是在永无止境的学习过程中获得自我满足的一种境界。
其目标是精益求精,尽善尽美,永无止境的追求七个零的终极目标。
二、精益生产的四个特点大部分的企业都已经认识到了精益生产对企业的一个重要性,当然精益生产管理企业也是一样的,精益生产在一定的程度上会让企业的生产效率提高,同时还可以在一定的程度上增强企业的自己的竞争能力,但是虽然很多的企业都想实行精益管理,但是却没有真正的明白精益生产的一个特点,那么精益生产管理有什么特点呢?1、消除一切浪费,追求精益求精精益生产的特点是消除一切浪费,追求精益求精和不断改善。
去掉生产环节中一切无用的东西,每个工人及其岗位的安排原则是必须增值,撤除一切不增值的岗位。
精简是它的核心,精简产品开发设计、生产、管理中一切不产生附加值的工作,旨在以最优品质、最低成本和最高效率对市场需求作出最迅速的响应。
2、强调人的作用,发挥人的潜力精益生产方式把工作任务和责任最大限度地转移到直接为产品增值的工人身上。
而且任务分到小组,由小组内的工人协作承担.为此,要求工人精通多种工作,减少不直接增值的工人,并加大工人对生产的自主权.当生产线发生故障,工人有权自主决定停机,查找原因,做出决策。
小组协同工作使工人工作的范围扩大,激发了工人对工作的兴趣和创新精神,更有利于精益生产的推行.3、零浪费目标库存是”祸根":高库存是大量生产方式的特征之一。