
15系列钩尾框检查作业指导书
15系列钩尾框检查
作业指导书
15系列钩尾框检查岗位作业要领
安全风险提示
1. 工作时必须穿戴防砸皮鞋,防止车轮碾伤或铁屑扎伤;
2. 必须戴安全帽、防护眼镜,防止异物溅入眼睛;
3. 检修时要轻拿轻放,检修、搬运、存放时均不得落地。
类别: A2、A3级修
系统:15系列车钩缓冲装置
部件:15系列钩尾框
15系列钩尾框检查作业指导书
适用车型:22(B)、23、25B、25G、25K、25T、19K等型客车
作业人员:车辆钳工 作业时间:20~25分钟/辆
作业材料:
作业场所:钩缓间
环境要求:通风、采光良好 工装工具:天车、钩尾框/从板检查修复样板、卷尺、白色油漆笔。
操作规程:
编制依据: 1.《中国铁路总公司关于印发〈铁路客车段修规程(试行)〉的通知》铁总运﹝2014﹞349号
2.《车辆处转发中国铁路总公司运输局关于印发客车检修规程勘误的通知》(辆函〔2016〕96号)
安全防护及注意事项:
1. 警告——作业人员穿戴安全帽、劳保鞋、作业服、劳保手套。
2. 警告——各配件须轻拿轻放、防止摔碰。
3. 警告——各检测样校验标签清晰完好,校验不过期。
4. 警告——按照设备操作规程操作天车。
基本技术要求:
1. 钩尾框扁销孔长度磨耗大于105mm或钩尾框扁销孔前圆弧面至尾部内端面尺寸大于780mm时焊修。
2.钩尾框上下四个弯角处及销孔边缘须进行探伤检查。横裂纹在同一断面上宽度或深度不超过1/2、弯角处裂纹不大于10mm时焊修,
超限时报废。
15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
1 作业前
准备 检查样板 1.1 检查各检测样板状态。检测样板外形良好,无变形、破损;校验标签清晰完好,校验不过期。
检测样板就近摆放整齐,便于作业时取用。
1.2 检查各工具状态,确保各工具功能作用良好;同时工具就近摆放整齐,便于作业时取用。
1.3 检查天车状态。启动天车,操作天车前进、后退及吊具的升降,确保天车行进过程中无卡滞,
吊具升降过程无卡滞,并检查天车吊具探伤日期未超期。
2 钩尾框
外观检
查 2.1 目测检查钩尾框外观。钩尾框表面除锈彻底,露出金属本色。
2.2 检查钩尾框铸造标识。无制造年代和制造
单位标识的钩尾框一律报废,并在钩尾框前端
面用白色油漆笔涂打“X”型报废标记(图1)。
铸造标识
图1 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
3 钩尾框
外形尺
寸测量 3.1用钩缓检修间的天车吊具卡住钩尾框的框身部位,然后启动天车进行试动作,确保天车吊具卡
死钩尾框,然后操作天车,将钩尾框吊送至工作台上,使钩尾框扁销孔朝上(图2)。
风险提示:天车吊送前,检查确保天车吊具卡死钩尾框,天车吊送过程中,天车行进速度应缓慢,
并确保行进路线上无其他作业人员及配件,防止吊送过程中磕碰作业人员或造成钩尾框的磕碰。
3.2检测钩尾框扁销孔长度。
检测方法:使用钩尾框/从板检查修复样板的“105”端检测钩尾框扁销孔的长度磨耗,样板检测端
不能通过。不符者送钩尾框焊修岗位进行焊修,并在钩尾框扁销孔磨耗过限部位处用白色油漆笔
涂打“#”型待修标记(图3)(图4)。
1
2
图2 天车吊具卡持钩尾框的两个部位 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
3.3检测钩尾框扁销孔前圆弧面至尾部内端面尺寸。
检测方法:使用卷尺测量钩尾框扁销孔前圆弧面至尾部内端面尺寸,大于780mm时送钩尾框焊修岗
位进行焊修,并在钩尾框尾部用白色油漆笔涂打“#”型待修标记(图5)(图6)。
图3 钩尾框/从板检查修复样板 图4 检测方法图示 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
3.4检测钩尾框框身厚度磨耗。
检测方法:使用钩尾框/从板检查修复样板的“3”端对钩尾框框身厚度磨耗进行检查,样板“3”
端不能通过,不符时送钩尾框焊修岗位进行焊修,并在钩尾框框身磨耗过限部位用白色油漆笔涂
打“#”型待修标记(图7)。
测量起始端测量终止端
图5 测量方法图示 图6 测量方法图示 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
3.5检测钩尾框其他部位磨耗。
检测方法:使用钩尾框/从板检查修复样板的“4”端对钩尾框除框身外的其他部位磨耗进行检查,
样板“4”端不能通过,不符时送钩尾框焊修岗位进行焊修,并在钩尾框磨耗过限部位用白色油
漆笔涂打“#”型待修标记(图8)。 量规“3”端
图7 检测方法图示 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
4 填写检
修记录 4.1 工作者按实际检修情况,在《车钩缓冲装置检修记录单》中逐项填写以上各项检修实际情况,
工作者、工长、质检员、验收员检验合格后分别签章。检修记录应如实填写,杜绝漏填错填,确
保检修数据的准确性和可追溯性,并将检修记录纳入“一车一档”管理,保存期限为1个A3修
周期或5年。 量规“4”端
图8 检测方法图示 15系列钩尾框检查作业指导书
序号 作业项目工具及材料 作业程序及标准
5 钩尾框
探伤 5.1 将检查合格的钩尾框送至钩尾框探伤岗位进行探伤,钩尾框上下四个弯角处及销孔边缘须进行
探伤检查。钩尾框上的横裂纹在同一断面上宽度或深度不超过1/2、弯角处裂纹不大于10mm时焊
修,超限时报废,并在钩尾框裂纹处用白色油漆笔涂打“#”型待修或“X”型报废标记。
6 不良件
送修 6.1 将涂打“#”型待修标记的钩尾框送至钩尾框加修岗位,将涂打“X”型报废标记的钩尾框送至
废料存放区。
7 完工整
理 7.1 擦拭样板、量规,并将工具备品放入工具箱。
7.2 清理作业场地卫生,清扫多余杂物,保证地面应无油垢、杂物,物料定置摆放。
检验指导书模板

适用范
围:适用条
件:
页码:1 总页码:00
序号
特性分类频次
0★
首件
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/1H
全数
2件/2H
全数
2件/3H
全数
1
2
3
4
会签:批
准:检验作业指导书表格编号:Q-JYZD-HQ14-001
版 本/次:A/0
零件名称:TF133BH定子部件产品名称:HQ14后桥总成工 序:定子部件装配
巡检记录表检验项目要求/规范检验工具人员记录图示受控标识
零 件 号:-产品图号:-过程编号:-
1原材料素材件外观无异常、磕碰、表面无杂质,无明显变形,
型号规格与技术文件要求一致;目视检验员巡检记录表
操作工/首件检查包含所有检验项目,并检查设备、技术参数是否符合作
业指导文件-检验员首末件记录表
操作工/
3绕线检验项
(图示2)▲1.绕组:Φ1.0×7×6排列整齐、紧密无伤线、断线游标卡尺/目视检验员巡检记录表2装绝缘扣检验项
(图示1)1.绝缘扣安装到铁芯,要求绝缘扣对准铁芯槽进行安
装,绝缘扣底部与铁芯接触,目视无明显间隙,无间隙塞规检验员
操作工
2.绝缘扣安装后,对接处无明显台阶,两绝缘扣相差台
阶高度≤1mm;塞规巡检记录表
/
检验员
操作工/
2.线头长度:120±10mm 线尾长度:180±10mm
过桥线:145±10mm游标卡尺检验员巡检记录表
操作工/
5整体拼装检验项
(图示4) 铁芯整体拼装完成后,铜线无损伤、断裂,铁芯之间台
阶高度≤1mm游标卡尺/目视检验员巡检记录表
操作工/4 一道拼装检验项
(图示3) 铁芯拼装完成后,铜线无损伤、断裂,铁芯之间台阶高
度≤1mm游标卡尺/目视检验员巡检记录表
操作工/
巡检记录表
操作工/
7定子整形检验项 定子整形完成后,铜线无损伤、断裂,顶部平整目视检验员巡检记录表6耐压测试▲电压设定为1200V,测试时长1S,电流≤50mA为测试合格耐压仪检验员
操作工/
8定子浸漆检验项 浸漆完成后,定子无漏浸漆,并无流挂、油漆未干透等
车辆涂打标记作业指导书

作业指导书 车辆标记涂打
2/17 目 次 一、作业介绍 ...................................................... 3 二、作业流程示意图 ................................................ 4 三、作业程序、标准及示范 .......................................... 5 1. 班前准备 .................................................. 5 2. 开工准备 .................................................. 5 3. 工序控制 .................................................. 5 4. 车辆标记涂打 .............................................. 5 5. 设备故障处置 ............................................. 15 6. 质量反馈处置 ............................................. 15 7. 完工要求 ................................................. 16 四、工装设备、检测器具及材料 ..................................... 17
3/17 一、作业介绍 作业地点:检修车间检修库。 适用范围:适用于铁路货车厂修车标记涂打作业。 上道作业:车辆面漆涂装作业。 下道作业:车辆交验。 人员要求:本岗位作业须由车辆钳工完成,作业人员上岗前要进行岗前培训,并持有《岗位培训合格证》,上岗人员须持证上岗。 作业要点:劳动防护用品穿戴整齐;开工前全面检查工具、材料状态确认性能良好无故障;检查测量具计量检定不过期;作业过程注意人身安全;完工进行整理,清扫场地。
内燃机车辅修作业指导书(DF5机车交验)
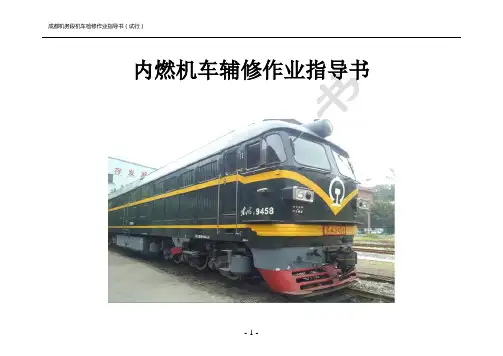
成都机务段机车检修作业指导书(试行)
- 1 -
内燃机车辅修作业指导书
成都机务段机车检修作业指导书(试行)
- 2 - 内燃机车辅修作业指导书 编号:
版本:201309
系统:DF5机车交验
部件:
适用范围:DF5型内燃机车交验 作业工种:
作业工装:
作业材料:
编制依据:
成都机务段内燃机车车上检修工艺(成机技„2013‟21号)
安全风险提示:
1.易燃品按规定存放、领用。
2.作业区禁止烟火。
3.按规定穿戴安全防护用品和使用劳动保护用品。
4.作业前检查所使用工具,禁止使用不合格工具。
编制 审核 批准 日期
成都机务段机车检修作业指导书(试行)
- 3 - 序号 作业项目 工具及
材料 作业步骤 质量标准 备注 作业图示
1
倒车
根据机车检修进度提前做好倒车计划,机车倒至交车棚内
2 静态检查
车钩及缓冲装置检查
提杆无弯曲与裂纹,转动灵活。
提杆链环、链蹄环连接良好,上锁销动作可靠。
提杆座安装螺栓紧固。
车钩托板安装应牢固。磨耗板应卡牢。
车钩左右摆动灵活。
车钩伸出车架端板500mm。
车钩距轨面高度为850±10mm。
车钩三态作用灵活,开闭无阻滞。
钩舌与钩腕内侧面距离在闭锁位置时为112-122mm。
钩舌与钩腕内侧面 成都机务段机车检修作业指导书(试行)
- 4 - 距离在全开位置时为220-235mm。
车钩锁闭后钩舌内侧与车钩喉部距离为90±3mm。
钩舌尾部与钩锁间横向间隙不大于6.5mm。
钩锁跳动量不大于18mm。
将钩锁垂直向上托起,使钩锁与钩提贴靠钩锁与钩锁之间的贯通间隙不大于10mm。
上锁销与上锁销杆连接良好。
钩舌销良好,开口销位置正确。
钩体、钩舌、钩锁、上销锁无裂纹及铸造缺陷。
内燃机车辅修作业指导书(DF4B、DF12机车交验)
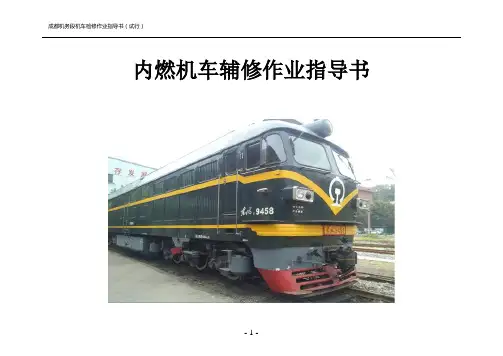
成都机务段机车检修作业指导书(试行)
- 1 -
内燃机车辅修作业指导书
成都机务段机车检修作业指导书(试行)
- 2 - 内燃机车辅修作业指导书 编号:
版本:201309
系统:DF4B、DF12机车交验
部件:
适用范围:DF4B、DF12型内燃机车交验 作业工种:
作业工装:
作业材料:
编制依据:
成都机务段内燃机车车上检修工艺(成机技〔2013〕21号)
安全风险提示:
1.易燃品按规定存放、领用。
2.作业区禁止烟火。
3.按规定穿戴安全防护用品和使用劳动保护用品。
4.作业前检查所使用工具,禁止使用不合格工具。
编制 审核 批准 日期
成都机务段机车检修作业指导书(试行)
- 3 - 序号 作业项目 工具及
材料 作业步骤 质量标准 备注 作业图示
1
倒车
根据机车检修进度提前做好倒车计划,机车倒至交车棚内
2 静态检查
车钩及缓冲装置检查
提杆无弯曲与裂纹,转动灵活。
提杆链环、链蹄环连接良好,上锁销动作可靠。
提杆座安装螺栓紧固。
车钩托板安装应牢固。磨耗板应卡牢。
车钩左右摆动灵活。
车钩伸出车架端板500mm。
车钩距轨面高度为850±10mm。 成都机务段机车检修作业指导书(试行)
- 4 - 车钩三态作用灵活,开闭无阻滞。
钩舌与钩腕内侧面距离在闭锁位置时为112-122mm。
钩舌与钩腕内侧面距离在全开位置时为220-235mm。
车钩锁闭后钩舌内侧与车钩喉部距离为90±3mm。
钩舌尾部与钩锁间横向间隙不大于6.5mm。
钩锁跳动量不大于18mm。
将钩锁垂直向上托起,使钩锁与钩提贴靠钩锁与钩锁之间的贯通间隙不大于10mm。
上锁销与上锁销杆成都机务段机车检修作业指导书(试行)
SS7D型直流电力机车趟检作业指导书(走行部分)
- 3 - 适用范围 SS7D型机车趟检
任职条件 电力机车钳工
作业工
装工具 机车钳工常用工具、制动钳工常用工具、常用量具
作业材料 清洗剂、白布、毛刷、砂布、工业凡士林、油漆、各配件
作业流程 准备常用工具及材料→穿戴劳动保护用品→车钩装置检查→自动
过分相装置检查→总风缸、列车管、双风管、平均软管检查→单缸
制动器检查→轴箱检查→低牵引装置检查→转向架及附属装置检
查→支承、减振系统检查→轮对检查→齿轮箱检查→轮缘喷脂器检
查→车体及附属装置检查→牵引电动机检查→抱轴承检查→走行
部防脱落装置检查→直供电装置检查→储能制动装置检查→清理
作业现场→填写检修记录作业
安全风
险提示 1.工作场地整洁。
2.按规定使用劳动防护用品。
3.工作前要认真检查所使用工具,严禁使用不合格工具。
4.按操作规程正确使用仪器、设备。
编制依据 1.SS7C型电力机车趟检范围及标准
关键工序
标识说明 作业者、班组工长、质检员、:验收员;
:视频留存 ; :拍照留存。
重点提示标
识说明 :八防(防裂、防脱、防燃、防断、防爆、防火、防腐、防飏);
:注意安全; :安全防护;
编制说明 非正常情况处置在重点提示栏一并说明 作业指导书 SS7D型车趟检 (走行部分)
直流电力机型机车趟检作业指导书(走行部分)
- 4 -
序
号 作业
项目 工具
材料 作业
步骤 质量标准 关键
工序 重点
提示 作业图示
1 车钩
装置 电筒、
检点
锤 1.检查车
钩三态作
用,并目测
车钩的锁
闭、全开开
度。 1.车钩开闭灵活;开锁状态、全开状态、锁
闭状态作用良好。目测车钩的开度:锁闭状
态为110-129mm,全开状态为220-249 mm 。
2.检查车
钩中心高
度。 2.检查车钩水平中心线距轨面高度为
820-890mm;磨耗板须焊接牢固。可在车钩均
衡梁的磨耗板上焊装调整板及钩尾框托板上
加垫增大车钩中心高度。
3.检查车
钩提杆装
置、托板、
均衡梁及
吊杆并适
639-2008-11客车单车技术检查作业标准(SW-220K转向架)

广深铁路股份有限公司广州车辆段
客车单车技术检查作业标准
(SW-220K转向架)
Q/GT604-QW639-2008-11
2008-11-15发布 2008-11-25实施
广州车辆段 客车单车技术检查作业标准(SW-220k转向架)
Q/GT604-QW639-2008-11 第 1 页 共 9 页
1 目的
规范客车技术检查及修理作业,以确保客车出库质量良好,符合《铁路客车运用维修标准》铁运(2006)27号中有关规定和要求,以确保列车运行安全。
2 适用范围
本指导书适用于铁路客车库列检对客车走行部技术作业,本标准适应于铁路库列检进行SW-220k型转向架客车单车技术检查作业。作为《库列检客车下部(地沟)技术作业指导书》的附件执行。
3 职责
按规定对入库列车进行检修,检查发现客车下部转向架、制动、钩缓、轴箱装置等部位的故障,为客车修理和处理故障提供依据,确保客车的安全。
4 人员要求
4.1 从事客车检查的工作人员,应具有一定的文化水平,掌握相关专业技术知识,责任心强、热爱本职工作的人员。
4.2 本岗位必须经过严格培训、考试合格后,持《上岗合格证》方可进行本岗位的工作。
4.2 熟悉《铁路运用维修运规》、《铁路技术管理规程》、《车辆部门安全技术规则》、《行车组织规则》、《铁路交通事故调查处理规则》及客车运用的有关规定和规章。
4.3 熟练掌握车辆制动、车钩缓冲装置、转向架各部构造、作用及运用维修限度,能正确故障判断及进行处理。
客车单车技术检查作业标准(SW-220k转向架)
Q/GT604-QW639-2008-11 第 2 页 共 9页
5.检修范围划分
1 车端以车钩缓冲装置摆块内侧为界,摆块内侧面以外为地面检查作业范围,摆块内侧面以内为地沟检查作业范围。
SS4型电力机车走行部趟检作业指导书
作业指导书 SS4型电力机车走行部趟检
- 4 - 总则 适用范围 SS4型电力机车走行部趟检作业 任职条件 初级工及以上 岗位名称 机车检查保养员 作业工具及及用品 录像电筒、钢尺、内外卡尺、高度尺、检点锤。 作业材料 棉丝、黄油、钢丝刷、记号笔、油漆笔。 作业范围 SS4型电力机车走行部趟检。 安全风 险提示 1.工作场地整洁。 2.按规定穿戴使用劳动防护用品。 3.工作前要认真检查所使用工具,严禁使用不合格量具。 4.按操作规程正确使用工具、设备。 5.工作场地严禁接打手机,严禁使用明火或吸烟,并注意室内通风情况。 6.机车到达检查台位,按规定设置防溜措施,将机车的前后端防护牌立起加锁,将小闸手把置缓解位后,方可开始作业。 7.由机车前部开始,按规定检查线路行走,按规定检查顺序作业,避免漏检。使用正确检查方法作业,不得锤击压力及易损部件,不得大力拉拽、摇晃导线或油管等带状部件。 编制依据 1.机务段《韶山4型电力机车趟检作业范围及标准》 关键工序 标识说明 作业者、班组工长、质检员; :视频留存 ; :拍照留存。 重点提示标识说明 :八防(防裂、防脱、防燃、防断、防爆、防火、防腐、防飏);:注意安全; :安全防护; 编制说明 非正常情况处置在重点提示栏一并说明 - 5 - SS4型机车走行部检查作业流程图 A节I端车钩三态及防洪部件A节第1轮 左侧轴箱及其附属 A节I端左侧低位牵引拉杆、侧向摩擦、横向液压减震器确认防护 A节第2轮对左侧轴箱及其附属 总风缸及蓄电池箱部份 A节第3轮对左侧轴箱及其附属 A节II端左侧低位牵引拉杆、侧向摩擦、横向液压减震器 A节第4轮对左侧轴箱及其附属 B节第4轮对右侧轴箱及其附属 B节I端右侧低位牵引拉杆、侧向摩擦、横向 重联各线路、管路 B节第3轮对右侧轴箱及其附属 B节第2轮对右侧轴箱及其附属 总风缸及蓄电池箱一部份 B节第1轮对右侧轴箱及其附属 B节I端车钩三态及防洪部件 B节第1轮对左侧轴箱及其附属 总风缸及蓄电池箱部份 B节第4轮对左侧轴箱及其附属 A节II端右侧低位牵引拉杆、侧向摩擦、横向液压减震器 B节第3轮对左侧轴箱及其附属 A节第4轮对左侧轴箱及其附属 重联各线路、管路 总风缸及蓄电池箱一 A节第2轮对右侧轴箱及其附属 B节II端右侧低位牵引拉杆、侧向摩擦、横向液压减震器 B节I端左侧低位牵引拉杆、侧向摩擦、横向液压减震器 B节第2轮对左侧轴箱及其附属
涂刷车体标记作业指导书
作业指导书
涂刷车体标记
目 次
一、作业介绍 ............................................................................................................. 1
二、作业流程示意图 ................................................................................................. 2
三、作业程序、标准及示范 ..................................................................................... 3
1.作业准备 .......................................................................................................... 3
2.检查上道工序作业情况 .................................................................................. 3
3.安全防护 .......................................................................................................... 3
4.调配稀释油漆 .................................................................................................. 4
5.除锈 .................................................................................................................. 4