
液压变速摇臂钻床传动故障排除法
液压变速摇臂钻床传动故障排除法
【摘要】本文根据对液压摇臂钻床的维修经验,对常见的传动链故障进行了总结与归纳得出了转速图诊断法。
该办法通过逐级递推能够快速找出故障点,提高维修效率。
【关键词】液压摇臂钻;传动链故障;转速图诊断法
陕西法士特齿轮有限责任公司作为中国最大的重型变速箱生产基地,同时也作为一个典型的机加工企业,摇臂钻床特别是自动化程度较高的液压变速型摇臂钻床在我公司得到了广泛地的应用。
在摇臂钻床的频繁使用过程中发生故障是不可避免的,而其中传动故障又是该系列机床比较典型、而且又比较高发的故障。
本文就以我车间使用最多的Z3050为例,来浅析此类的故障的排除法。
Z3050摇臂钻床是由沈阳中捷机床厂自行设计的摇臂钻床系列的基本型产品。
该机床主轴正、反转、空档、制动以及主轴转速和进给量变换均靠液压操纵实现。
主传动和进给传动变速齿轮都采用了轴中心提拉式结构,变速油缸设在滑移齿轮所在轴的顶部,各传动齿轮与传动轴全封闭于主轴箱内。
传动链一旦发生故障,其故障原因分析比较棘手,因为机床主轴传动和进给传动变速均为液压与机械联合实现。
机床在工作中如出现:若干档转速突然没有,某几档转速会停等故障,这涉及到液压与机械两个方面。
维修人员若对产生故障的原因分析不清,便盲目乱拆,不但修不好机床,还有可能造成新的故障,导致停机修理时间过长。
对该系列机床传动链故障的分析与思考方法会因人而异,大相径庭。
总结我们的实践经验,在维修之前用转速图诊断法,颇感得心应手,该方法简单可靠易于掌握,针对性亦较强。
1 转速图诊断法原理
利用转速图诊断法的原理是:首先记录下所有发生故障的转速,再分别以这些转速为起点,在转速图上递推上去,并逐档标上箭头,然后再根据箭头的归结点来确定传动链故障发生在哪一对或几对传动齿轮上。
由此寻找传动元件发生故障的最终原因是什么。
2 转速图诊断法应用举例
(1)故障症状
Z3050摇臂钻床主传动系统见图1,图2为主轴转速图。
故障表现为:有下列8档转速起动后约1min就会自动停下来:25、63、80、160、200、400、500、1250,即使空转也会停。
停下来之后,正、反转都没有,要重新压下操纵手柄变速,才会重新转起,片刻又停,如此反复。
从主轴后玻璃窗向内观察,正、反转油缸拨叉上、下压紧摩擦片动作可靠。
(2)故障诊断
针对上述现象,可诊断为传动链断开。
至于传动链中哪个传动元件引起断链,尚需我们根据前述8种转速值对照转速图递推分析。
由图2中的箭头可发现:这八档转速都是由Ⅲ轴上的齿轮Z=29传递而来(参见图1),因此,我们可以初步断定:该齿轮在传动过程中脱开啮合。
那么,是何种原因使Z=29齿轮脱开啮合?经进一步检查,Ⅲ轴控制滑移齿轮移动的油缸油流方向正确;对测压点接表测压,系统压力正常;拆检该油缸亦无异常。
那么,据此就可以断定该滑移齿轮在花键轴上定位失效,使之在振动和自重作用下慢慢脱开啮合(见图3)。
之所以要重新挂档变速,是因该齿轮向下脱开啮合后,需靠油压将油塞杆1通过横销4带动滑移齿轮3上移复位将断链重新接起来。
经拆检,发现该滑移齿轮3上箍紧钢球5用的弹簧6断裂,使之不能可靠定位而掉档。
从而证实,与拆检前分析相符合。
3 结束语
一般情况下,故障如果是:若干档转速没有,则可能是油路、油缸故障,致使滑移齿轮不移动或移动齿轮受卡等原因引起。
如果是某几档转速变停,则可能是滑移齿轮定位不可靠或变速完成之后,通往油缸下腔的油路没有完全切断等原因,使传动链慢慢脱开,引起断链。
前述例子,便属于这种情况。
这两种情况反映在转速图上,会归结于某一档变速齿轮上。
若是乱档,则是由于预选阀(用于控制各变速缸活塞位置的协调动作)串油或错位而使油路发生变化。
这种情况反映在转速图上,其箭头不会归结于某个档位。
利用转速图分析机床传动链故障,不仅适用于Z3050摇臂钻主传动和进给传动系统,亦可用于该系列其它机床的传动链故障诊断。
参考文献:
[1]《Z3050摇臂钻床说明书》.沈阳中捷机床厂
[2]《液压液压与气压传动原理》.吉林大学出版社。
摇臂钻床液压系统知识介绍

摇臂钻床液压系统知识介绍一、摇臂钻常见问题之液压系统出现压力异常现象该如何处理二、Z3040摇臂钻床液压系统操作知识汇总三、液压摇臂钻液压系统出现不稳定状态如何处理四、摇臂钻床液压系统如何进行调试成海机床有限公司2016.3.5一、摇臂钻常见问题之液压系统出现压力异常现象该如何处理摇臂钻使用过程中,液压系统经常会出现压力异常现象。
其中,液压系统压力过低和过高都是摇臂钻床液压系统的典型故障。
比如,引起摇臂钻床液压系统出现压力异常现象和液压泵、控制阀和执行元件都有一定的相关性。
下面就上述问题进行分析并寻求解决之道。
摇臂钻床液压系统原理图一.摇臂钻床液压系统压力过低1.液压系统压力值为零。
这表明液压系统中动力元件未向液压系统提供压力油,出现这种情况应该首先检查摇臂钻床液压泵和油箱之间的所有零部件。
例如,检查液压系统油箱中液压油是否足够使用,滤油器和输油管是否通路,然后将摇臂钻床液压泵出油接头拆开并查看是否能够正常进行输出液压油。
液压油不能输出则表明摇臂钻床液压泵安装或使用有误或是摇臂钻床液压泵调试方向不对导致出油方向完全错误。
2.液压系统压力小于正常使用值这种情况应该先检查溢流阀,并观察压力表数字变化并判断其故障。
溢流阀调整时,压力无变化,说明溢流阀有故障。
究其原因有:溢流阀的发心和阀座的不能正常接触或溢流阀内部使用的密封件、调压弹簧的损坏。
主阀芯上的阻尼孔堵塞,摇臂钻床液压油不能争创箱主阀传递,此时,主阀芯打开溢流便不能形成正常压力。
如果摇臂钻床液压泵油量输出降低,压力达不到正常使用数值,摇臂钻床液压泵有故障,应该先检查油泵内零件是否损坏。
各结合面的密封装置是否严密。
若是摇臂钻床液压泵内的零件配合间隙超出说明规定,也会引起压力下降。
因此,摇臂钻床在构造和材料使用方面也是导致摇臂钻床液压系统压力下降的外在因素之一。
另外,摇臂钻床压力油管中的控制阀中由于污物堵塞等原因引起的卡滞、控制阀的严重泄露和脱落也会造成压力值过低。
钻机故障及排除方法

钻机故障及排除方法
钻机故障及排除方法包括但不限于以下几种情况:
油泵不排油:故障原因是电动机转向错误或截止阀门未打开。
排除方法是调换电动机接线方向或打开截止阀门。
泵排油不足、噪音大:故障原因是油箱内油面过低、油的黏度过高、油箱空气过滤器堵塞、吸油管道漏气或油泵内部损坏或磨损严重。
排除方法包括加注液压油、换用低黏度油或预热、拆卸清洗空气过滤器、查明漏气处加以紧固,以及检修或更换新泵。
主、副油泵压力上不去:故障原因包括油泵不排油或油量不足、安全阀开启压力太低、操纵手柄定位不当、内部串油、系统有漏油或杂质进入油管导致油泵损坏。
排除方法包括按上述方法排除、调整开启压力或检修、调整手柄位置、对系统顺次检查打开背压阀、更换油泵。
马达不回转:故障原因包括主泵不上油或者无压力、背压阀堵死、主轴卡死或马达发生故障。
排除方法包括按上述方法排除、逆时针旋手轮打开背压阀、检查轴承或者配油套以及检查或更换新马达。
马达回转无力:故障原因可能包括回转手把不在正确位置上、卡盘配油泄漏严重、马达调节手轮位置不当、马达磨损严重,内漏过大或主泵漏油器滤芯变形损坏。
排除方法包括将手把打在正确位置上、更换配油套与主轴组件、减小流量以增加扭矩、检修马
达以及更换主泵滤油器。
马正转无力:故障原因是主泵安全阀有油污堵住或损坏。
排除方法是清洗安全阀或更换。
摇臂钻床操作使用细则

有时也会出现因液压系统发生故障,使摇臂没有完全松开,活塞杆压不上行程开关ST
3、加工范围大:
传统的万向摇臂钻床加工范围实际上受到很大局限,例如:
当主轴转到水平位置时,除非主轴箱处于摇臂最外端,否则由于摇臂与主轴平行且离的过近,而使工件无法置于钻头轴向移动范围之内(即无法加工工件)。而这种新型钻床则完全克服了上述缺点,因为其特殊结构,使得主轴无论转到何种角度,主轴始终处于最外端,这就不会因摇臂的干涉而使加工受到丝毫影响。
2、"KM
3、"KM4都不能启动
11、"KM5不能启动11
2、"YA不能启动
二、新型万向摇臂钻床的几个优点:
1、钻孔位置调整方便:
钻孔位置调整时不需要摇手把使主轴箱沿摇臂导轨移动,而只需要轻松推拉摇臂上一特定部位,即可使主轴方便、快捷地到达新的加工位置。
2、一机多用:
一台电机即可驱动主轴旋转,又可控制摇臂升降,而且这两种运动分别进行,主轴旋转时摇臂不升降,摇臂升降时主轴不旋转,这样设计结构简单,操作方便,省时省力。
故障分析:
1、控制冷却泵电机不转
2、控制主轴电机不运转
3、控制摇臂电机(正反)不运转
4、控制液压泵电机不转
5、控制变压器失电,按任意开关无反应
6、故障点控制主控电路失电,任何动作不能起动
7、KM1不能启动
8、KM1能启动,其它都不能启动
摇臂钻床维修宝典
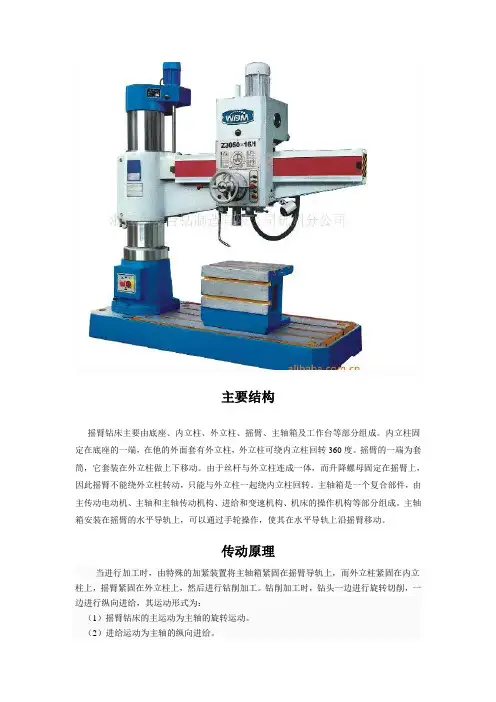
主要结构摇臂钻床主要由底座、内立柱、外立柱、摇臂、主轴箱及工作台等部分组成。
内立柱固定在底座的一端,在他的外面套有外立柱,外立柱可绕内立柱回转360度。
摇臂的一端为套筒,它套装在外立柱做上下移动。
由于丝杆与外立柱连成一体,而升降螺母固定在摇臂上,因此摇臂不能绕外立柱转动,只能与外立柱一起绕内立柱回转。
主轴箱是一个复合部件,由主传动电动机、主轴和主轴传动机构、进给和变速机构、机床的操作机构等部分组成。
主轴箱安装在摇臂的水平导轨上,可以通过手轮操作,使其在水平导轨上沿摇臂移动。
传动原理当进行加工时,由特殊的加紧装置将主轴箱紧固在摇臂导轨上,而外立柱紧固在内立柱上,摇臂紧固在外立柱上,然后进行钻削加工。
钻削加工时,钻头一边进行旋转切削,一边进行纵向进给,其运动形式为:(1)摇臂钻床的主运动为主轴的旋转运动。
(2)进给运动为主轴的纵向进给。
(3)辅助运动有:摇臂沿外立柱垂直移动,主轴箱沿摇臂长度方向的移动,摇臂与外立柱一起绕内立柱的回转运动。
特点液压摇臂钻主要特点:1.采用液压预选变速机构,可节省辅助时间2.主轴正反转、停车(制动)、变速、空挡等动作,用一个手柄控制,操纵轻便3.主轴箱、摇臂、内外柱采用液压驱动的菱形块夹紧机构,夹紧可靠4.摇臂上导轨、主轴套筒及内外柱回转滚道等处均进行淬火处理,可延长使用寿命5.主轴箱的移动除手动外,还能机动6.有完善的安全保护装置和外柱防护及自动润滑装置机械摇臂钻床主要特点:1,双速电机2,单手柄变速3,联锁夹紧4,机械电气双重保险5,开门断电,急停按钮技术参数最大钻孔直径100毫米主轴中心线至立柱母线距离最大3150毫米最小570毫米主轴箱水平移动距离2580毫米主轴端面至底座工作面距离最大2500毫米最小750毫米摇臂升降距离1250毫米摇臂升降速度0.61米/分摇臂回转角度360度主轴圆锥孔莫氏#6 主轴转速范围8-1000转/分主轴转速级数22级主轴进给量范围0.06-3.2毫米/转主轴进给量级数16级主轴行程500毫米刻度盘每转钻孔深度170毫米主轴允许最大扭转力矩2450牛²米主轴允许最大进给抗力50³103牛顿主电机功率15千瓦摇臂升降电机功率3千瓦主轴箱及摇臂液压夹紧电机功率0.75千瓦立柱液压夹紧电机功率0.75千瓦主轴箱水平移动电机功率0.25千瓦主轴箱水平移动速度7.6米/分冷却泵电机功率0.09千瓦机床重量(约)20000公斤机床轮廓尺寸(长³宽³高)4650³1630³4525单位技术参数最大钻孔直径Mm Φ80主轴中心线至立柱母线距离最大Mm 2500最小Mm 500主轴下端面至底座工作面距最大Mm 1800 离最小Mm 550主轴箱水平移动距离Mm 2000摇臂升降距离Mm 800摇臂升降速度m/min 1.14摇臂回转角度度±180主轴锥孔度Morse 6#主轴转速范围r/min 16-1250主轴转速级数级16送刀量范围Mm 0.04-3.3送刀量级数级16主轴行程Mm 450刻度盘每转钻孔深度Mm 151主轴允许的最大扭矩Kg.m 150主轴允许的最大送刀抗力Kg 3500主电机功率Kw 7.5工作台尺寸Mm 590*750机床重量Kg 11000机床轮廓尺寸(长*宽*高)mm 36000*1400*3223*电磁离合器变速*加强型主轴*联锁夹紧*机械电气双重保险*主轴限位保险*开门断电,急停按钮ZN3050*16立柱直径(mm) 370最大钻孔直径(钢材/铸铁)(mm)50/72主轴中心线至立柱母线距离350~1600(mm)主轴端面至底座工作面距离(mm)350~1200主轴孔锥度MT5主轴行程(mm)315主轴转速及级数(r/min) 25~2020,12级进给速度及级数(mm/r) 0.05~2.0,8级主电机功率(KW) 4机床净重(Kg)4000机床外形(L*W*H mm³)2545*982*2547摇臂钻床电气拖动特点及控制要求(1)摇臂钻床运动部件较多,为了简化传动装置,采用多台电动机拖动。
液压钻车常见故障、原因及处理方法
液压钻车常见故障、原因及处理方法1. 简介液压钻车是一种常见的工程机械设备,广泛应用于矿山、建筑和工程施工等领域。
然而,在使用过程中,液压钻车可能会出现各种故障,影响其正常运行。
本文将介绍液压钻车的常见故障、原因和处理方法,帮助用户快速解决问题,提高工作效率。
2. 常见故障及原因2.1 液压系统故障故障1:液压系统漏油•原因:密封件老化、磨损或破损;管路接头松动或损坏。
•处理方法:检查液压系统各处密封件,更换磨损、老化或破损的密封件;重新紧固管路接头或更换损坏的接头。
故障2:液压系统压力过高或不足•原因:泵的排量调节不当;阀门堵塞或损坏。
•处理方法:调整泵的排量;清洗、维修或更换堵塞或损坏的阀门。
2.2 电气系统故障故障1:电气部件不能工作•原因:电源线路接触不良;开关故障。
•处理方法:检查电源线路接触是否良好,并重新插拔;更换故障开关。
故障2:电气系统短路•原因:电线破损或搭铁;电气部件损坏。
•处理方法:修复破损的电线或更换搭铁部件;更换损坏的电气部件。
2.3 机械部件故障故障1:液压钻车负载能力降低•原因:钻机部件磨损;液压缸漏油。
•处理方法:更换磨损的钻机部件;检查并修复漏油的液压缸。
故障2:液压钻车运动不平稳•原因:液压元件内漏;液压油粘度过高或过低。
•处理方法:检查液压元件是否存在内部漏油情况,修复或更换漏油元件;更换合适粘度的液压油。
3. 预防故障措施为了降低液压钻车故障的发生频率,可以采取以下预防措施:1.定期检查液压系统,包括检查密封件、管路连接等,确保无泄漏现象。
2.定期维护液压油,保持合适的粘度和清洁度。
3.注意电气部件的维护,防止短路等故障的发生。
4.定期检查机械部件磨损情况,及时更换磨损的部件。
5.做好日常保养工作,如清洗、润滑、检查螺栓等。
4. 总结液压钻车是一种重要的工程机械设备,故障的发生会影响工作进程和效率。
本文介绍了液压钻车的常见故障、原因和处理方法,希望可以帮助用户更好地理解故障的产生机理,并能够快速解决问题。
Z3040摇臂钻床故障分析及修理
5.蜗杆轴 的故 障 当手柄置于 自动进刀位置 ,而 自动进刀后又 向 上 自动复位。这是 因为 :①蜗杆轴上的两开 口螺母
3.摇臂夹紧故障
钻 孔 时发 现 摇 臂摆 动 立 柱不 动 ,其 原 因是 外 柱 与摇 臂 大 孔 间隙 过大 ,这 时需 要 调 整外 柱 与摇 臂 的 间隙 。
调整方法 :①去掉摇臂侧盖 ,在按升降按钮的 过 程 中切 断机 床 电源 使活 塞 处于 下 降阶 段 ,这 时 摇 臂与立柱处于松开状态。②去掉摇臂大孔上压 圈, 松开四个螺钉上的螺母再旋紧锁紧螺钉 ,这时打开 总 电源使夹紧液压泵工作 ,液压缸下部进油推 动活 塞 上 升 ,再 用 0.04mm塞 尺 检查 摇 臂大 孔 间 隙不 能 塞入 。如锁紧螺钉锁得过 紧将使升降电动机超负荷 或 升 降箱 内离合 器 打滑 。
1.立柱夹紧机构 的故障 在 工 作 中 常 因摇 臂 钻夹 不 紧 而无 法 工 作 及造 成 工件报废而影响生产 ,摇臂钻床内外柱夹紧力的大 小 直接 影 响 机床 在 大 切 削时 的 夹 紧力 ,可避 免 切 削 过 程 中 的摆 动 。 当立 柱夹 不 紧 时 ,首 先应 检 查 夹 紧 液 压 泵 的 压 力 是 否达 到 2.5~3.5MPa。检 查 方 法 : 将 摇 臂 电 器门 打开 ,然后 将 油 压表 接 到 电磁 阀上 测 压处螺钉孔内分别按夹紧 、松开按钮 ,观察压力是 否达 到 2.5~3.5MPa,如 未 达 到就 需 调 整 液 压 泵 压 力 ,使 其 达 到 工 作 压 力 ;若 液 压 泵 压 力 正 常还 未 能 夹 紧 可 将 立 柱 松 开 ,卸 下 立 柱 顶 上 的 盖 板 ,适 当 地 拧 紧 柱 顶 上 的 锁 紧 螺 钉 ,然 后 再 夹 紧 立 柱 , 在摇臂末端施加 1.28kN的水平推 力。如内外柱之 间不产生 相对转动 则表 明夹 紧力 已调整适 当 。如 锁 紧螺钉 已调至极 限位置 ,夹 紧力仍不 够大时 , 可将立柱 松开适 当拧松 圆板弹 上的六 角头螺钉 , 再 重 新 调 整 夹 紧 力 ,调 好 后 再 检 查 松 开 情 况 即 立 柱 松 开 后在 摇 臂末 端 施加 不 大 于 30N的水 平 推 力就 能 使 摇 臂 回转 。 2.主轴 箱夹紧故障 当发现主轴箱与摇臂夹不紧,调整夹 紧块与楔 块仍然夹不紧时 ,润滑脂必须拆除夹紧座检查夹紧 块 与菱形块是否有破裂或掉下现象 ,两轴承是否磨 损过大与破裂 ,没破裂再看镶条是否位移与脱落 。 如发现以上情况应更换零件 ,按主轴箱夹紧机构装 好并将菱 形块 、夹 紧块 处填满润 滑脂以防 菱形块 倒 ;然后将夹紧块放在 最小位 置上拧 紧6颗锁 紧螺
Z3050摇臂钻床一特殊故障分析
2.2 分 析 其 原 因 : Z3050 摇 臂 钻 床 是 一 种 典 型 的 机 械 、液 压 、电 器 并配合时间继电器协同控制的通用机床 ( 如 图 1) 。 当 YC1 和 YC2 任 意一个处于得电状态时, 分配阀体就会切断摇臂夹紧机构的液压油 路, 而接通主轴夹紧机构( 或立柱夹紧机构) 的液压油路, 从而为主轴 箱和立柱的夹紧和放松做好了液压油路的准备。此时如果按下摇臂的 上升或下降按钮( 如图 2) , KT1- 1 得电, 其瞬时常开触头闭合, 使得接触 器 KM4 得电, 液压泵电机运转。液压油经过分配阀体顺着主轴夹紧机 构( 或立柱夹紧机构) 的液压油路流向操纵主轴夹紧机构动作的液压缸 ( 或操纵立柱夹紧机构动作的液压缸) , 使得主轴夹紧机构( 或立柱夹紧 机构) 放松。而不会流向操纵摇臂夹紧机构动作的液压缸, 所以摇臂不 会放松, 其后续动作也不能够实现。因此出现了上述的故障现象。
当摇臂上升( 或下降) 到所需位置时, 松开按钮 SB3( SB4) , 交流接 触 器 KM2( 或 KM3) 和 时 间 继 电 器 KT1 失 电 释 放 , 升 降 电 机 M2 停 止 旋转, 摇臂停止上升( 或下降) 。由于时间继电器 KT1- 2 失电释放经 1- 3 秒延时后, 其延时闭合的常闭触点闭合。交流接触器 KM5 得电吸合, 液 压 泵 电 机 M3 反 向 旋 转 , 供 压 力 油 , 压 力 油 经 分 配 阀 体 进 入 摇 臂 夹 紧油腔, 使摇臂夹紧, 同时活塞杆通过弹簧片压限位开关 SQ3- 1, 使交 流接触器 KM5 失电释放, M3 停止旋转。
Z3050摇臂钻床故障的分析与排除
低压电器控制安装与调试
一、主要结构及运动形式 Z3050摇臂钻床主要由底座、内立柱、外立柱、摇臂、主轴箱、 工作台等组成。内立柱固定在底座上,在它外面套着空心的外立 柱,外立柱可绕着内立柱回转一周,摇臂一端的套筒部分与外立 柱滑动配合,借助于丝杆,摇臂可沿着外立柱上下移动,但两者 不能作相对转动,所以摇臂将与外立柱一起相对内立柱回转。主 轴箱是一个复合的部件,它具有主轴及主轴旋转部件和主轴进给 的全部变速和操纵机构。主轴箱可沿着摇臂上的水平导轨作径向 移动。当进行加工时,可利用特殊的夹紧机构将外立柱紧固在内 立柱上,摇臂紧固在外立柱上,主轴箱紧固在摇臂导轨上,然后 进行钻削加工。
• (2)立柱和主轴箱单独松、夹 如希望单独控制主轴箱, 可将转换开关SA1扳到右侧位置,按下松开按钮SB6(或夹 紧按钮SB7),此时时间继电器KT2和KT3的线圈同时得电, 电磁铁YA2单独通电吸合,即可实现主轴箱的单独松开 (或夹紧)。
• 松开复合按钮SB6(或SB7),时间继电器KT2和KT3的线圈 断电释放,KT3的通电延时闭合的常开触头瞬时断开,接 触器KM4(或KM5)的线圈断电释放,液压泵电动机停转。 经过1~3秒的延时,电磁铁YA2的线圈断电释放,主轴箱松 开(或夹紧)的操作结束。
低压电器控制安装与调试
• 三.电气控制线路分析 • 主电路分析 • Z3050摇臂钻床共四台电动机,除冷却泵电动机采用开关直接启动外,
其余三台异步电动机均采用接触器控制启动。
• M1是主轴电动机,由交流接触器KM1控制,只要求单方向旋转,主轴 的正反转由机械手柄操作。M1装在主轴箱顶部,带动主轴及进给传动 系统,热继电器FR1是过载保护元件,短路保护电器是总电源开关中 的电磁脱扣装置。
的工作过程是由电气与机械、液压系统紧密结合实现的。因此,在维
液压机械常见故障排除方法
液压机械常见故障排除方法摘要:目前,液压机械的应用范围非常广泛。
而液压机械在使用过程中出现一些小故障是不可避免的,这就要求我们了解一些常见的液压机械故障处理方法,以便快速排除障碍,保证工作的顺利进行。
阐述了液压传动系统的故障分类和检测方法,分析了液压传动系统的预防措施,以期对其中的不足提供参考,希望同行多加指正。
关键词:液压;机械;故障;排除简介:目前,液压机的应用范围非常广泛。
而液压机在使用过程中一些小故障是不可避免的,这就要求我们了解一些常见故障的液压机处理方法,以便快速排除障碍,保证工作的顺利进行。
1常见故障分析液压传动系统的故障大致可分为三类1.1压力太大或太小在系统的管道设计中,通常会预留多个测压点。
读数由压力表测量,与正常值比较,可确定引起压力异常的液压元件。
1.2太快和太慢逐个调整节流阀、调速阀和变量泵变量机构,通过与设计值比较,确定相应试验执行机构的转速范围值。
1.3动作行程不准确切换各换向阀,观察相关执行机构动作状态是否正常,找出异常换向阀,检查动作顺序和行程控制,找出异常部位。
2故障检测方法液压系统状态监测与故障诊断包括油样分析、系统部件状态监测、控制系统状态监测与故障诊断、故障原因分析与定位等。
通过观察和测量油中磨损粉末的形状、大小、颜色和数量,可以准确地获得液压系统的磨损和腐蚀情况,确定液压系统的故障类型、程度和位置。
常用的方法有铁谱记录诊断、光谱分析、粒子计数和简单的比较判断。
此外,还有一些空气含量和水分的测试方法。
该仪器可以在线分析油样,获取油污染信息。
利用系统部件的振动和噪声信息,对系统部件进行状态监测,可以分析系统的工作状态,诊断液压元件的故障原因和部位。
加速度传感器一般用于测量振动信号。
对于液压系统中壳体振动比较明显的液压泵和液压阀,通过对壳体振动信号的测量和分析,可以确定其工作状态电液伺服系统控制系统的状态监测与故障诊断,特别是以轧机液压AGC系统为代表的结构复杂、机电液一体化的工业电液伺服系统。
Z3050摇臂钻床故障的分析与排除
Z3050摇臂钻床故障的分析与排除
• 9.1 项目任务:
•
9.1.1 Z3050钻床的功能及基本的操作方法任务书
•
9.1.2 Z3050摇臂钻床的电气控制线路的分析任务书
•
9.1.3 Z3050摇臂钻床常见电气故障的分析与维修任
务书
• 9.2 项目准备
•
9.2.1 Z3050摇臂钻床故障的分析与排除训练材料清
单
•
9.2.2 Z3050摇臂钻床故障的分析与排除训流程图
• 9.3 项目实施
•
9.3.1 Z3050摇臂钻床电气控制线路分析
•
9.3.2第二节 电气线路常见故障分析
1.1 项目任务:
低压电器控制安装与调试
• 项目导读:
• Z3050摇臂钻床钻床是一种用 途广泛的孔加工机床。主要 用于钻削精度要求不太高的 孔,另外还可用来扩孔、铰 孔、镗孔,以及刮平面、攻 螺纹等。
• 3.加工螺纹时要求主轴能正反转。摇臂钻床的正反转一般用机 械方法实现,电动机只需单方向旋转。
• 4.摇臂升降由单独电动机拖动,要求能实现正反转。 • 5.摇臂的夹紧与放松以及立柱的夹紧与放松由一台异步电动机
配合液压装置来完成,要求这台电动机能正反转。摇臂的回转 和主轴箱的径向移动在中小型摇臂钻床上都采用手动。 • 6.钻削加工时,为对刀具及工件进行冷却,需要一台冷却泵电 动机拖动冷却泵输送冷却液。
• 钻床的结构型式很多,有立 式钻床、卧式钻床、深孔钻 床及多轴钻床等。摇臂钻床 是一种立式钻床,它适用于 单件或批量生产中带有多孔 的大型零件的孔加工。
低压电器控制安装与调试
9.1.1 Z3050钻床的功能及基本的操作方法 任务书