
月份标签样板
产品标识与可追溯性控制程序文件
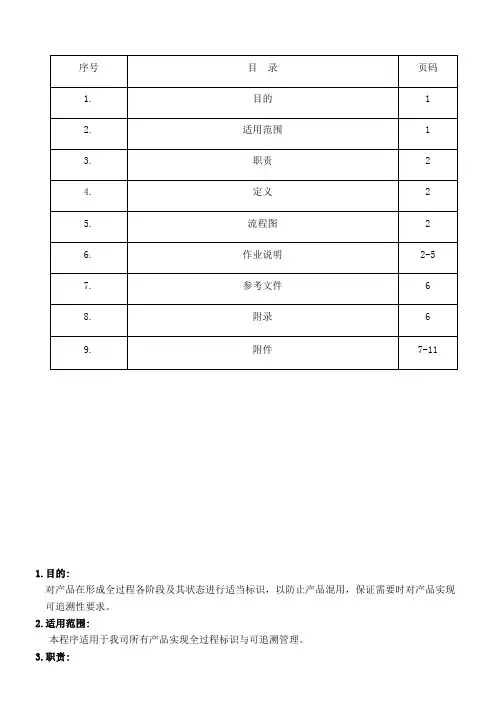
1.目的:对产品在形成全过程各阶段及其状态进行适当标识,以防止产品混用,保证需要时对产品实现可追溯性要求。
2.适用范围:本程序适用于我司所有产品实现全过程标识与可追溯管理。
3.职责:3.1 生产部:3.1.1 须确保半成品及成品制程中及储存时皆有明确标识,以利掌握制程品质状况。
3.1.2 确保各制程段之品质状况均能被连贯追溯直至前工段。
3.1.3 须确保每一作业人员皆能了解本文件之要求并确实遵循。
3.1.4 确保制程所发现之不合格品被正确标识,以防止误用。
3.1.5 协助异常追溯处理及调查。
3.1.6 执行追溯性数据管理表单的登录填写。
3.1.7 样品张贴样品标识3.2 品质部:3.2.1 确保制程中合格品、不合格品及疑虑品被有效标识、验证。
3.2.2 主导异常追溯处理及调查,以防止不合格品流入生产线或出货。
3.3 仓库部:3.3.1 确保所有的原物料、产品(含半成品、成品)入库时皆有明确标识,必要时可利追溯。
3.3.2 须确保每位仓管人员,均能了解本文件之要求并确实遵循。
3.3.3 确保制程所发现之不合格品及多余物料退回仓库时有正确标识,以防止误用或擅用。
3.3.4 协助异常追溯处理及调查。
3.4 工程部:在设计时考虑产品可追溯性,包括但不限于以下方式:产品上标记模穴号、产品上喷码、镭雕公司代码、委外或外购产品在产品打供应商标识等。
4.定义:4.1批号:一个批号只能标识一天的产品,即当某一产品连续多天生产时,则要求每天的批号必须不同,以便于缩小后续追溯的范围。
4.2标识:分为产品的标识和检验状态的标识。
4.3追溯性:追踪产品在各阶段的制造过程和质量状况。
5.流程图:无6.作业说明:6.1 原则和要求:6.1.1物料/产品标识作业方式应依据生产状态及物料/产品状况予以适当标识。
标识之内容需提供足够信息以追溯物料/产品来源或制程条件,至少应包含。
A:物料标签标识:物料/产品名称,料号,规格,材质/型号,生产或入库日期,材料批号/生产批号,订单号,数量等。
电子料进料通用检验规范

将物料引脚浸入松香內 1 秒后,立即浸入温度为 250℃±5℃ 的锡炉內 3~5 秒,上锡面积应不小于浸锡面积;
V
每批只取其中1-2片作检验
材料名称:电阻器
检验
检验仪器
检 验 方 法 及 规 格 要 求
判定缺点类别
备注
项目
设备工具
CRI
MAJ
MIN
1.包装
目视
每一包装箱外及内盒上是否有相应之品名、规格、料号、供货商、出厂日期,物料标示单上月份标签颜色是否正确;
V
METER
5.DF值
LCRMETER
测试其DF值是否与规格承认书相符(记录数据5PCS);
V
6.防爆
直流电源
施加反向电压使其爆裂,检查是否从防爆孔处爆裂.(5Φ以上电解电容);
V
7.E.S.R
LCR
针对特殊要求之低内阻电解电容,测试其内阻必须小于,等于其标准值;
V
8.绝缘阻抗(适用时)
高压机
不得低于标准值(参照承认书);
V
2.外观
目视
目视检查外观是否不洁、变形、氧化.引脚是否有压伤或压痕;
V
目视检查外观是否破损、字体、正负极标示是否正确清楚,OEM兴安规报备物料须检查来料供货商是否为LIST中指之供货商,与样品是否相符;
V
3.尺寸
卡尺
本体长,宽、厚,孔径、脚径、脚距、编带宽、封装形式是否与承认相符;
V
4.电功能测试
1.包装
目视
每一包装箱外及内盒上是否有相应之品名、规格、料号、供货商、出厂日期,物料标示单上月份标签颜色是否正确;
V
有无混料(包括系列、规格、尺寸、颜色、日期)印字须清晰、包装箱变形、破损等情形;
常用唛头英语

中国制造 中国制造(法语) 毛重 净重 (测量)尺寸 长 宽 高 箱容积 立方米 立方英尺 外箱 内箱 彩盒 开窗盒 陈列盒 白盒 吸嗦装 密封封盒 独立装 混合装 胶袋装 收缩包装 铁线扎带 胶片带 挂钩 挂钩贴 蝴蝶孔 说明书 故事书 日期印 平咭 隔卡 双坑 单坑 厚度 拷贝纸 保证书 海报 地址表 目录 版本
颜色 白色 黑色 红色 金黄色 灰色 透明色 半透明 深蓝色 浅蓝色 深/浅色
国家
54、CHINA 55、JAPAN 56、INDIA 57、INDONESIA 58、SINGAPORE 59、HONG KONG 60、MACAO 61、KOREA 62、PHILIPPINES 63、AUSTRIALIA 64、NEW ZEALAND 65、U.S.A 66、CANADA 67、MEXICO 68、PANAMA 69、ARGENTINA 70、BRAZIL 71、AUSTRIA 72、BELGIUM 73、DENMARK 74、FINLAND 75、FRANCE 76、GREECE 77、GERMANY 78、ITALY 79、CZECHOSLOVAKIA 80、LUXEMBOURG 81、NETHERLAND 82、NORWAY 83、PORTUGAL 84、SPAIN 85、SWEDEN 86、SWITZERLAND 87、UNITED KINGDOM 四、包装/箱唛 89、Shipment Advice 90、Shipping Note 91、Shipping order 92、Purchase order No. 93、Order No. Invoice No. 94、Contract No. 95、Item No. 96、Manufacturing No. 97、Manufacturer 98、Customer 99、Vendor 100、Subcontractor 101、Sample 102、Sample request form 103、Inspection Advice 104、Delivery date 105、Shipping mark 106、Main mark 107、Side mark 108、Inner mark 109、Print both side 110、Carton No. 111、Cartons 112、Country of origin
品质周报(样板)PPT

重新承认。
72C-5主要原因是浩力升喷面壳、底壳和喷按键 72C-5,浩力升更改喷涂工艺,工厂内的库存品换
6
色差事宜 72C-5
的工艺不一致导致,前者采用自动线喷,后者采 货;
用手喷;
84A-3,其正正在尝试将底壳与电池盖合在一起进
84A-3主要是喷涂的前后时间有差异,厚度不同 行喷涂;
84A-3
导致
PASS
4
海盈电池BL-5C 920Mah
0.2C 3个周期,0.5C4个周期,1C5个周 期测试
NG样品不符合要求
5
德普特TP(D35- A0425U)3.5通用
强度测试,压力测试
NG,强度测试TP出现 破裂现象
6 其正高光UV3501
耐醇测试,百格测试,耐磨测试
7 其正84A-54
耐醇测试,百格测试,耐磨测试
w47yfinternationallimited一sqe周报1供应商稽核2标准文件的统一及宣导3重大品质异常处理4供应商稽核发现点的确认5日常品质问题的跟踪6新样品的认证7会议8索赔目录四客户验货周报1验货合格率表现2验货问题点三制程周报1产品送检批合格率表现2产品送检异常分布3重点问题分析与改善五客户投诉周报1客户投诉问题处理二iqc周报1进料合格率表现2进料不合格状态分布3主要不良物料缺陷分布4重点供应商物料问题改善状况整改通知书发放状况六其它1培训yfinternationallimitedsqe周报供应商稽核说明
YF INTERNATIONAL LIMITED
SQE周报--样品认证
序号 认证物品
1
海盈电池653446 1000MAH
2 其正面壳84A-54
实验内容
结果
0.2C 3个周期,0.5C4个周期,1C5个周 期测试
SATA7+15P母头倒端子DIP脚作业指导书SOP

使用物料
文件编号 版本(REV) 作业图示
SOP-EN-1390 A1
图二
1.SATA 7PIN端子. 2.SATA 15PIN端子.
图三
7PIN端子
图四 15PIN端子
使用工具
1.手工作业.
日期 2013/3/28
修改记录
修改说明 作业方式变更
页码 (Page)
审核
制定
吕华兵 2013/3/28
1/10
使用工具
1.气动冲压机.
图三
修改记录
日期
修改说明
页码 (Page)
审核
制定
吕华兵 2013/3/8
4/10
适用机种 工站名称
SATA7+15P/F倒端子DIP脚 折料带 作业步骤
文件编号
作 业 指 导 书 (S.O.P)
版本(REV)
作业图示
SOP-EN-1390 A0
1.将双手的大拇指,食指和中指各戴上手指套.先试折1-2PCS,经IPQC确认外观 OK后,方可开始作业.
适用机种 SATA7+15P/F倒端子DIP脚
工站名称
折端子
作 业 指 导 书 (S.O.P)
作业步骤
1.依工程蓝图及BOM表对物料进行确认,先试折1-1PCS,经IPQC确认外观OK后方 可开始作业.
2.将双手的大拇指,食指和中指各戴上手指套.将物料装在转料轴上,将透明胶 撕开,托出纸带将物料带出,保持7PIN端子料带面朝自己,镀金面朝上,双手捏住 7PIN端子料带处,从料带预断处向下折弯90°(如图一所示),将端子折下,将折 好的7PIN端子整齐地摆放在吸塑盘内(如图二所示),然后再折,依此反复进行折 端子作业.
塑胶内置件胶壳外观检验标准

文件名称笔电胶壳内置件检验标准制定日期2021-3-5
页码第2页共4页
3.2.7 C面检查条件示意图
3.2.8 检查条件
目视条件:距离30±5cm,被测面与视线在45°~90°内旋转。
检验人员视力在0.8—1.2。
3.3 不良定义
3.3.1 软划痕—没有深度的划痕(无手感且须反光后才能看到的划痕)。
3.3.2 硬划痕—硬物摩擦造成的划痕或有深度的划痕,(用指甲有明显感觉)。
3.3.3 顶白—因模具顶针问题造成塑料制品顶针处外部出现白色圆弧。
3.3.4 缺料—因塑胶成型不当或产品结构问题造成表面产品某些部位未射饱。
3.3.5 结合线—由于塑料材料的聚、合出现于表面的模糊裂痕或显著的线或图样。
3.3.6 披锋—制成品在沿着合模线及斜顶、行位处形成的成型挤料或突出物。
3.3.7 料花—因原料未烘干或其他原因造成表面出现异色斑点。
3.3.8 模伤—因模具变异造成的表面不平整的痕迹。
3.3.9 烧焦—塑胶件表面温度过高造成的棕色或黄色的痕迹或条纹。
3.3.10 脏污—因模具、包装或操作等问题造成表面颜色不同,分可擦拭和不可擦拭。
3.3.11杂质—因灰尘,异物造成印刷图案表面出现点状凸起物。
3.3.12 色斑—印刷图案上出现的块状异色或织维状异色。
3.3.13缩水—此为塑料模具成型循环时,因大量热塑料流质流动到厚度较厚处,未完全冷却所产生的凹陷。
因
为表面已冷却,但内部仍旧温热,导致表面往内缩。
3.3.14 变形—成型品因为某种原因造成边缘或面的弯曲不平。
月份标签
品
标
示
卡
产
品
标
示
卡
产
品
标
示
卡
产
品
标
示
产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
1月份
4月份
7月份
产
品
标
示
卡
产
品
标
示
卡
产
品
标
示
卡
产品标源自示产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
2月份
5月份
8月份
产
品
标
示
卡
产
品
标
示
卡
产
品
标
示
卡
产
品
标
示
产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
产品名称 产品型号 数 量
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
生产日期 生产者 备 注
3月份
6月份
9月份
产
品
标
示
卡
10月份
产
品
标
示
卡
QC品质管控手法
不合格物料处理方法: 如处理结果为“选别”,IQC人员在物料外箱盖“特 采”印,贴上月份标签进仓; 不合格物料的处理结果为“特采”、“选别”时, IQC要将《物料异常处理报告》复印一份给到生产部, 品管部要在物料异常处理报告上要说明特采和选别的 相关事项,等生产部使用完后将此份报告返回品管, 品管要将特采使用中选出的不良品数量、选别使用所 产生的工时给到采购,由采购部向供应商申请相关费 用。 急上线物料处理方法: 如生产急需物料“急上线”时,生产部填写《来料紧 急放行单》交品管部,品管部副主任或以上人员确认 环保合格后批准放行,IQC在外箱上盖“紧急放行” 印,紧急放行数量不可超过来料数量的1/3.
四、出货品管
出货品管包括生产完成品抽检和出货包装检查.
出货检查流程图
QA抽检的职责:
生产完成 品
QA抽 检
OK
NG
放 行
盖PASS印
拒 收 让 步
发纠正及预 防单
➢对生产完成品进行抽样检查,包 括对产品的外观、尺寸、电气特性、 产品标示、数量及环保要求进行确 认,保证满足规格书要求的产品出 给客户;
2-4、进料检查步骤:
检验项目:
➢1.外观检验; ➢2.尺寸检验、结构特性检验; ➢3.电气特性检验; ➢4. 环保物质检验等;
检验方法:
➢1.外观检验:一般用目视、手感、限度样板对比; ➢2.尺寸检验:一般用卡尺、千分尺、工具显微镜等; ➢3.结构特性检验:如拉力计等; ➢4.电气特性检验:使用检测仪器检测,如电感机、耐压机等; ➢5.环保物质检验:暂时没有分析仪检测,以环保标示确认.
➢2.有包装的料:合格标记、封 口、标示、防护措施等,如散数 则允许专门包装;
记录检查状态、结果
excel数据表格样例
竭诚为您提供优质文档/双击可除excel数据表格样例篇一:excel电子表格制作实例拓展案例1——制作校历【任务要求】建立以下电子表格,要求:(1)表格标题为隶书、20磅大小,合并居中。
(2)表格内部标题、周次、月份、为黑体、12磅大小。
(3)表格内部标题、周次水平居中,月份竖排居中。
(4)假日为红色、加粗。
(5)外框线为粗框线、周次、月份和日期之间的竖线为粗线、各月之间的日期用双线间隔。
(6)以“校历.xls”为文件名保存在【我的文档】文件夹中。
【操作提示】excel20xx可以方便地制作电子表格,利用填充柄可充等差数列的数据,利用【格式】工具栏中的工具可设置字体、字号、颜色、基本格式边框、合并居中等,利用【格式】/【单元格】命令,弹出【单元格格式】对话框,可设置单元格的自定义边框格式。
【操作步骤】(1)启动excel20xx,输入表格标题,并设置格式为隶书、20磅大小。
选定a1:i1单元格区域,单击【格式】工具栏中的【合并单元格】按钮。
(2)输入表格内部标题,并设置格式为黑体、12磅大小,单击【格式】工具栏中的【居中】按钮。
(3)输入周次的“1”和“2”,选定这两个单元格,拖动填充柄到a22单元格,填充周次,并设置为黑体、12磅大小,单击【格式】工具栏中的【居中】按钮。
(4)在相应单元格内输入月份,并设置格式为黑体、12磅大小,单击【格式】工具栏中的【居中】按钮。
合并各月份的单元格区域。
选定这些单元格区域,选择【格式】/【单元格】命令,在【对齐】选项卡中设置文字方向为竖排。
(5)对于每一周,先输入前两个日期,然后用填充的方法填充其余的日期。
设置假日的格式为红色、加粗。
(6)选定a2:i22单元格区域,选择【格式】/【单元格】命令,在【边框】选项卡中设置外围边框为粗边框。
(7)选定a2:a22单元格区域,选择【格式】/【单元格】命令,在【边框】选项卡中设置右边框为粗边框。
(8)选定i2:i22单元格区域,选择【格式】/【单元格】命令,在【边框】选项卡中设置左边框为粗边框。
MI 制作指引
TOPSEARCH PRINTED CIRCUITS (HONG KONG) LTD TOPSEARCH PRINTED CIRCUITS (SHEN ZHEN) LTDMEMO致:各工序由:制作工程部MI组日期:06/03/2003主题:MI制作指引♑♑未经客户认可,不允许更改客户资料♑♑一. 材料部分1. 板料类型A. FR4 (普通Tg,高Tg,Halogen free)常用客户如下:B. Rogers料Rogers material:是一种陶瓷基材料A). Ro4350B 和Ro4003 (Tg>280o C,仅Ro4350B有UL 认可)B). Ro3003(无Tg要求),Ro3006,Ro3010 (PTFE聚四氟乙烯材料)C). UL22 (PTFE聚四氟乙烯材料)C. Taconic 材料(均为PTFE材料)A). RF35 (TG>=315o C),RF60 (Tg>=380 o C)B). TLX /TLY (TG>=315o C)特殊板料需通知PMC事先备料。
2. Prepreg 5. Prepreg型号二.单元排列------- 见《单元排列注意事项》三.排板结构------- 见《排板注意事项》四.钻孔部分 ------- 见《钻嘴选择注意事项》五. 内层部分1.蚀板线损偿1/2oz(加大0.75mil),1oz(加大1mil);2oz(加大1.5 mil)2.内Clearance:每边10mil(min),为避免影响电气性能,菲林的修改不能导致铜面面积减小超过铜面的0.25%。
3.单元内,线路离板边最小15mil.4.保证钻孔后内层焊环最少2mil,内层焊盘应比钻咀大10mil以上.5.PTH边到线边(Drill to metal),按下列要求:a.Mass volume (no restriction in volume): 10 mil (min),b.Limited volume (2,000sq. ft/ day): 8 mil (min),c.Prototype (24 panels): 6 mil (min),d.Smaller than 6 mil should turn down.6.当要加大某些孔的内层Clearance时,必须注意是否会影响设计功能, 以下几种情况特别留意:①.铜通道被切断或严重缩少②.铜通道严重切断③.树脂通道内有钻孔要求.PTH孔只有<5mil在铜面上,其余落入Clearance此时若存在对位偏差则易导致此孔与铜面断开影响功能.加大Clearance后, Clearance相连,或Cu Channel太小 (应保证此尺寸>=6mil).当Master A/W上原来的设计可能导致一些孔不能更好地与铜面导通,应问客户是否影响PCB功能。