
某水电站引水工程压力钢管施工方案
某水电站引水工程压力钢管施工方案一、 工程概况某水电站位于贵州省务川县境内,为引水式电站。
电站主要由拦河闸坝、引水隧洞、压力管道及发电厂房等水工建筑物组成。
本电站的设计方为贵州省水利水电勘测设计研究院设计,我局承担了水电站引水道工程建设任务。
该工程的引水隧洞长323.968米,断面为圆形,其净尺寸为直径5米,开挖直径为6米。
压力钢管长169.047米,其末端分岔为两个支管。
其中的主管直径为4.5米,长157.757米,重286.4t;支管直径2.5米,长21.615米,重21.46t;加劲环120个,重85.23t;岔管1个,重25.16t。
总安装吨位418t。
压力钢管的材质为16MnR,主管管壁厚度为16-20mm;支管管壁厚度为18mm;岔管的壁厚为24mm。
本工程项目计划于2005年2月20日开工,于2005年6月20日全部完工。
二、主要实物工程量项目名称 单位 工程量 备注压力钢管的制造和安装主管 δ=16-20mm t 286.40 16MnR岔管 δ=24mm t 25.16 16MnR支管 δ=18mm t 21.46 16MnR加劲环 t 85.23 16MnR三、 主要技术规程、规范及标准1、《压力钢管制造安装及验收规范》DL5017-93;2、 某水电站工程《压力钢管制造和安装技术要求》;编号:洪沙-S-水工-B-053、 《水利水电工程施工手册》〈金属结构制作与机电安装工程〉第4卷4、《气焊、手工电弧焊及气体保护焊焊缝焊缝坡口的基本型式与尺寸》GB985-885、 《埋弧焊焊缝坡口的基本型式与尺寸》GB986-885、 《钢熔化焊接接头射线照相和质量分级》GB3323-87;6、 《水工金属结构防腐蚀规范》SL105-95;7、 《施工现场临时用电安全技术规范》JGJ46-88;8、 《建筑施工安全检查标准》JGJ59-99;四、主要施工技术措施根据工程实际情况需要,压力钢管主要施工过程分解为1、 材料进货物资检验所有构成实物工程的钢材、焊条、焊剂、焊丝以及油漆等送到现场后,项目部立即组织相关技术负责人,材料员对来料依据设计图纸,设计更改,材料计划等进行验收,主要检查材料的规格及型号是否与材料质量证明书相符,几何尺寸是否超标。
本工程所用的16MnR,必须满足《压力容器用钢》GB6654-1996的规定。
对可疑钢板采用超声波检查或采用样送检,检查合格后方能使用。
2 、钢管制作钢管的制作采用以下的工艺流程2.1 样本制作为方便检查,保证钢管及各种管道零部的制作安装精度,采用δ=0.5mm镀锌钢板制作样板。
根据设计要求,钢管内径弧度检查、支撑环、加劲环等都须制作样板,样板的弧长必须符合规范要求(根据管径不同,样板的弧长在1.5~2m)。
样板制作完毕后,必须经过专业施工员检查,同时作上标记,以防止在使用过程中混用。
弯头、锥管及叉管采用地规、钢直尺等直接在拼接好的钢板上放样,由专业施工员,质量员或技术负责人检查无误后,方可下料。
2.2钢板拼接及下料根据设计要求,结合现场实际情况,制作钢管的钢板全部采用定尺钢板,长、宽边均留有少许余量;为保证将钢管周长误差控制在最小范围内,采用将两张定尺板拼接好后下料的方法;拼接采用二氧化碳保护焊工艺焊接,拼接前应检查边长是否为直线、宽边与长边是否垂直,同时,用氧气-乙炔焰割刀对钢板进行修整,保证钢板宽度与设计相符,切割和刨边面的熔渣、毛刺和缺口,应用砂轮磨去,所有板材加工后的边缘不得有裂纹、夹层和夹渣等缺陷;焊前将焊口两侧10~20厘米范围的铁锈、熔渣、油垢、水渍等清除干净,检查合格后方可施焊;当单侧焊完后,将钢板用龙门吊缓慢翻面,用电弧刨清根、打磨干净后再继续施焊。
拼接好的钢板根据板厚的不同,确定展开尺寸,同时在钢板上画出展开图,认真检查平行线和对角线,检查无误后方可下料;下料采用氧气-乙炔焰割刀切割。
叉管、弯管、渐缩管等管件与钢管的下料方法相同。
异径叉管的管壳,实际上是由锥管割去开口部分而成;首先用电脑绘制出叉管管壳的平面展开图,找到各点在X轴和Y轴上的坐标后,将得到各基准点的弦长;在实际放样时,将两张钢板对接,长度大于最大口的弦长,宽度为小口展开弦高加钢管的实际高度,同时,在钢板上画出各坐标点,圆滑连接各坐标点,认真检查支管与主管连接处的弧长是否相同,核对无误后方可下料。
下料后,焊缝处的坡口用氧气-乙炔焰切割,然后用角向砂轮机打磨成型。
叉管、弯管、渐缩管等管件与钢管的下料方法相同。
板材放样及下料时应考虑板材的切割余量和焊接收缩余量,一般情况下留3-4mm。
3 、钢管卷制3.1钢管卷制时利用加工场已安装好的壹台龙门吊配合卷制;首先,利用10T龙门吊将钢板缓慢送入卷板机,调整好小车与卷板机的位置,在卷制过程中,大车与卷筒保持同一速度,用准备好的样板对钢管的弧度进行监控,随时调整卷板机上下轴的间距;当钢板卷至一定长度时,用龙门吊将卷制好的部分吊住,使钢板自重不致将卷制中的钢板压变形。
卷制成形后,用夹具将接口对平,点焊牢固,同时,用与管道内径等长的临时支撑在管口两边加以固定,使其不致在吊装过程中发生变形。
3.2叉管、弯管制作叉管制作时,将卷板机的上滚筒调到一定倾斜角度,按照大、小边弧度的等分线卷制,在卷制的同时,用两块不同半径的样板,在管口平面位置检查,当一段钢板已卷制成型时,继续转动钢板到下一等分线继续卷制;当叉管卷制成型后,局部地方的弧度可能会出现偏大或偏小的现象,需采用火焰对叉管进行校弧,校弧完毕后,采用临设支撑加固两端管口。
当叉管各段均加工完毕后,应在加工现场进行预组装,经检查合格后再分段运至现场安装。
弯管、渐缩管的制作方法与叉管的制作方法相同。
3.3 钢管卷制成型后,为防止自然变形,直接采用龙门吊吊至焊接平台上施焊。
4、 钢管焊接4.1压力管道工程的管道材质为16MnR,管道壁厚为:主管16~20mm,岔管24mm,支管18mm;根据设计文件及施工现场的具体情况,焊接采用手工电弧焊,二氧化碳保护焊和埋弧焊相结合的焊接方式,一般情况下,钢板接料和管道的纵缝焊接采用埋弧焊,二氧化碳保护焊和手工电弧焊,管道环缝及加劲环采用二氧化碳保护焊和手工电弧焊,其余部分采用二氧化碳保护焊或手工电弧焊焊接。
4.2 坡口加工预制(1) 管道坡口加工时,由于壁厚均小于25mm,故均采用V型坡口(25°~30°)。
(2) 管道坡口采用氧气-乙炔半自动割刀加工,半自动割刀无法加工的特殊部位可采用手工切割加工。
(3) 坡口加工后必须除去坡口表面的氧化皮、溶渣及影响接头质量的表面后,并应将凹凸不平处打磨平整。
4.3 焊接工艺(1) 工程管道焊缝按其重要性分为三类。
其中:一类焊缝:A、岔管的所有焊缝。
B、主管管壁纵缝。
C、主厂房内明管环缝。
D、凑合节合拢环缝。
E、闷头与管壁的连接焊缝。
此类焊缝若用超声波探伤抽查率为50%,射线探伤复查率为5%,质量要求为B1级合格。
二类焊缝:A、钢管管壁环缝;B、止水环、加劲环的对接焊缝及其与管壁之间的组合焊缝。
此类焊缝若用超声波探伤抽查率为50%,质量要求为B2级合格。
三类焊缝:受力很小,且修复时不致停止发电或供水的附属构件焊缝。
(2) 焊缝组对前应将坡口及其内侧表面不小于10mm范围内的油、漆、垢、锈、毛刺等清除干净,且不得有裂纹、夹层等缺陷。
(3)管子或管件对接焊缝组对时,内壁应齐平,内壁错边量不宜超过管壁厚度的10%,且不应大于2mm;(4) 焊条使用前应按规定进行烘干,并应在使用过程中保持干燥。
焊丝使用前应清除其表面的油污、锈蚀等。
压力管道焊接各类焊缝所选用的焊条、焊丝、焊剂可参照下表选用。
钢牌号 手 工 焊 二 氧 化 碳 气 体 保 护 焊焊 剂 种焊条 牌号 符合国标型号相当于AWS型号焊丝牌号牌号符合国标型号相当于AWS型号低合金钢16MnRJ506J507J507HE5016E5015E5015E7016E7015E7015H08MnSiH10MnSiH08Mn2SiA(5)焊接材料应按下列要求进行烘焙和保管:焊条、焊剂应放置于通风、干燥和室温不低于5℃的专设库房内,设专人保管,烘焙和发放,并应及时作好实测温度和焊条发放记录。
烘焙温度和时间应严格按厂家说明书的规定进行。
烘焙后的焊条应保存在100-150℃的恒温箱内,药皮应无脱落和明显的裂纹。
现场使用的焊条应装入保温筒,焊条在保温筒内的时间不宜超过4h,超过后,应重新烘焙,重复烘焙次数不宜超过2次。
焊丝使用前应清除铁锈和油污。
(6)遇有穿堂风或风速超过8m/s的大风和雨天、雪天以及环境温度在-5℃以下、相对湿度在90%以上时,焊接处应有可靠的防护措施,保证焊接处有所需的足够温度,焊工技能不受影响,方可施焊。
(7)施焊前,应将坡口及其两侧50-100mm范围内的铁锈、熔渣、油垢、水迹等清除干净。
(8) 焊缝(包括定位焊)焊接时,应在坡口上引弧、熄弧,严禁在母材上引弧,熄弧时应将弧坑填满,多层焊的层间接头应错开。
(9) 定位焊焊接应符合下列规定:一、二类焊缝的定位焊焊接工艺和对焊工要求与主缝(即一、二类焊缝,下同)相同;对需要预热焊接的钢板,焊定位焊时应以焊接处为中心,至少应在150mm范围内进行预热,预热温度较主缝预热温度高出20-30℃;定位焊位置应距焊缝端部30mm以上,其长度应在50mm以上,间距为100-400mm,厚度不宜超过正式焊缝高度的二分之一,最厚不宜超过8mm;施焊前应检查定位焊质量,如有裂纹、气孔、夹渣等缺陷均应清除。
(10)工卡具等构件焊接时,严禁在母材上引弧和熄弧。
(11)双面焊接时,单侧焊接后应用碳弧气刨或角向砂轮机进行背面清根,将焊在清根侧的定位焊缝金属清除。
采用碳弧气刨清根时,清根后应用砂轮修整刨槽。
(12)焊缝组装局部间隙超过5mm,但长度不大于该焊缝长的15%时,允许在坡口两侧或一侧作堆焊处理,但应符合下列规定:a、 严禁在间隙内填入金属材料;b、 堆焊后应用砂轮修整;c、 根据堆焊长度和间隙大小,对堆焊部位的焊缝应酌情进行无损探伤检查。
(13) 纵缝埋弧焊在焊缝两端设置引弧板和熄弧板,引弧板和熄灭弧板不得用锤击落,应用氧-乙火焰或碳弧气刨切除,并用砂轮修磨成原坡口型式。
(14)焊接完毕,焊工应进行自检。
一、二类焊缝自检合格后,应在焊缝附近用钢印打上代号,作好记录。
5、钢管的校正和加固5.1 加劲环焊接钢管校正加固后就地进行加劲环组装焊接,加劲环在组装前,先在钢管壁上划出组焊的位置,焊好托板,将加劲环放在托板上,加劲环要垂直、紧贴管壁,局部间隙不得大于3mm,在拼接加劲环时,其接头间隙应小于4mm,组对时,应错开拼接时的焊缝。
加劲环焊缝采用平角焊,一面焊完后管道进行180度翻身,并进行气刨、清根、打磨后继续施焊。
某抽水蓄能电站输水发电系统压力钢管安装

某抽水蓄能电站输水发电系统压力钢管安装摘要:本文对某抽水蓄能电站输水系统压力钢管的安装方案进行了介绍,着重对隧洞下斜井上直管凑合节及施工支洞口凑合节整管安装的方法进行了详细叙述,分别介绍了两种不同于传统(瓦片式和套管式)的凑合节整管安装方法。
关键词:抽水蓄能电站;输水系统压力钢管安装;专项施工方案;凑合节整管安装0前言某抽水蓄能电站安装4台单机容量为300MW的立轴单级混流可逆式水泵水轮机,输水系统采用“一洞两机”平行布置。
引水隧洞均由上平段、上斜井段、中平段、下斜井段及下平段组成。
两级斜井倾角均为60°。
单条主管长507.93m(上斜井渐变段起点至高压岔管中心)。
压力钢管安装量约1.36万t。
上斜井段钢管直径6.4/6.0m,长315.72m(包含弯管),材质Q460D;中平段管径6.0m,长77.00m,材质Q690D;下斜井段管径6.0m/4.8m,长319.34m(包含弯管),其中下斜井段经10m长渐变段,管径由6m减缩至4.8m,材质Q690D;下平段管径为4.8m,总长60.70m(至钢岔管中心),材质Q690D。
岔管(800Mpa级钢板)后1#~4#高压支管长度分别为61.75m/70.37m/103.05m/111.77m(高压岔管中心至厂房上游边墙)。
支管管径3.4m,在厂房前渐缩为2.4m,渐缩段长度为9m,厂房内至球阀段明管直径2.4m,材质Q460D。
尾水管出口至尾水闸门洞中心线下游25.26m洞段采用钢板衬砌,钢衬段长111.41m,钢板材质采用Q345R,钢衬厚度26~28mm。
其后接钢筋混凝土岔洞。
施工支洞:①1#施工支洞:布置在上平段引水调压室下游侧,城门洞型,净断面8.0m×8.5m(宽×高);②3#施工支洞:由上下库连接道路接至两引水隧洞中平段,城门洞型,净断面8.0m×8.5m(宽×高);③4#施工支洞:布置在下平洞,城门洞型,净断面8.5m×8.5m(宽×高);④6#施工支洞:接进厂交通洞至地下厂房,城门洞型,净断面8.5m×8.5m(宽×高)。
红河南沙水电站引水发电压力钢管(坝后背管)设计
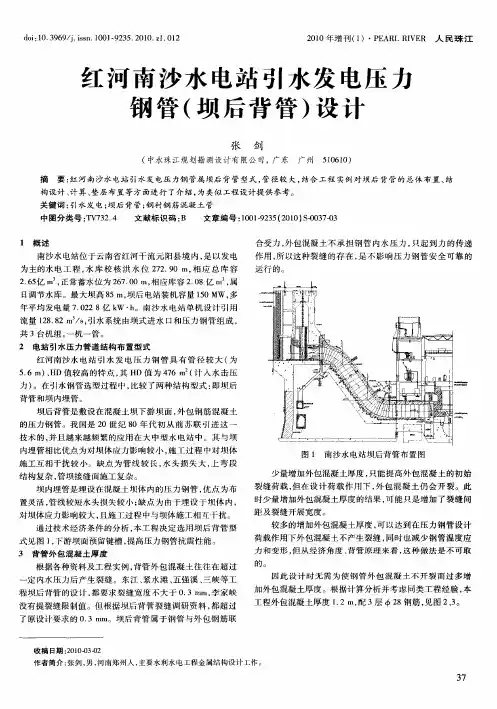
图 1 南 沙 水 电 站 坝 后 背 管 布 置 图 少量 增 加 外 包 混 凝 土 厚 度 , 能 提 高 外 包 混 凝 土 的初 始 只
裂缝 荷载 , 但在 设计 荷载 作用 下 , 外包 混凝 土仍会 开 裂。此 时少量增 加外包混凝土厚度 的结 果 , 能只是增 加 了裂缝 间 可
出 口中心高程 2 95 最大静水头 8 设计内水 压 0 8 1 .0m, 0m, .5 MP , a设计外水压 0 2M a 含放空负压 ) . P ( 。 4 1 管壁厚度计算 .
4 11 按 照 构 造 要 求 计 算 管 壁厚 度 ..
构造要求是不分坝内埋管 、 坝后背管 的。本工 程钢管 内 径为 5 6m, . 查规范可知管壁最小厚度不得小于 1 m。 2m
关键词 : 引水 发 电 ; 后 背 管 ; 衬 钢 筋混 凝 土 管 坝 钢 中 图分 类号 :V 3 . T 724
1 概 述
文 献标 识 码 : B
文 章 编 号 :0 1 2 5 2 1 )-0 70 10 - 3 (0 0 SO 3 -3 9
合受力 , 外包混凝 土不 承担 钢管 内水 压力 , 只起 到力 的传递 作用 , 以这种裂缝 的存 在 , 不影 响压力 钢管 安全 可靠 的 所 是
距 及 裂 缝 开展 宽 度 。
对坝体应力影 响较 大 , 且施工过 程中与坝体施工相互 干扰 。
通 过 技 术 经 济 条件 的 分 析 , 工 程 决 定 选 用 坝 后 背 管 型 本
较 多的增 加外包混凝土厚度 , 以达到在压 力钢管设 计 可 荷载作用 下外 包混凝土不产生裂缝 , 同时也减少 钢管温度 应
没 有提裂缝限制值 。计要求 的 0 3m . m。坝后背管 属于钢 管与外包 钢筋 联
电站压力钢管工程施工方案
一、工程概况本工程为某水电站压力钢管安装工程,主要包括压力钢管的制作、运输、吊装、安装和焊接等工序。
压力钢管设计直径为12.4m,最大设计内水压力为1.4MPa,是目前世界上管径最大的引水压力钢管。
本工程采用钢衬钢筋砼联合受力结构,布置上顺水流分为坝内段、坝后背管段及下水平段。
二、施工准备1. 施工组织机构成立项目领导小组,负责工程的全面管理;成立工程技术组,负责工程的技术指导和施工方案编制;成立质量安全管理组,负责工程的质量和安全监督。
2. 施工人员组织施工队伍,对施工人员进行专业培训,确保施工人员具备相应的技能和素质。
3. 施工材料根据设计要求,选用60kgf/mm2级高强度低合金调质钢和16MnR钢制作压力钢管。
确保钢材质量,满足工程要求。
4. 施工设备配备足够的施工设备,如吊车、运输车、焊接设备、检测设备等,确保施工顺利进行。
三、施工工艺1. 制作工艺(1)下料:根据设计图纸,按照钢管尺寸进行下料。
(2)成型:采用冷弯成型工艺,确保钢管尺寸和形状符合设计要求。
(3)焊接:采用自动焊接技术,确保焊接质量。
(4)探伤:对焊接后的钢管进行超声波探伤,确保焊接质量。
2. 运输工艺(1)采用平板车运输,确保钢管在运输过程中的安全。
(2)在运输过程中,对钢管进行固定,防止钢管发生位移。
3. 吊装工艺(1)根据现场条件,选择合适的吊装设备。
(2)吊装前,对吊装设备进行安全检查。
(3)吊装过程中,确保钢管垂直、平稳,避免碰撞。
4. 安装工艺(1)根据设计图纸,确定安装位置。
(2)采用高精度测量仪器,确保钢管安装精度。
(3)安装过程中,对钢管进行固定,防止钢管发生位移。
5. 焊接工艺(1)采用自动焊接技术,确保焊接质量。
(2)焊接过程中,严格控制焊接参数,确保焊接质量。
四、质量控制1. 严格按设计图纸、规范和施工方案进行施工。
2. 加强对施工材料、设备、工艺和质量检测的监控。
3. 建立质量管理体系,确保工程质量。
压力钢管安装施工方案(参考)

压力钢管安装施工方案一、工程概况务川沙坝水电站位于贵州省务川县境内,为引水式电站。
电站主要由拦河闸坝、引水隧洞、压力管道及发电厂房等水工建筑物组成。
本电站的设计方为贵州省水利水电勘测设计研究院设计,我局承担了水电站引水道工程建设任务。
该工程的引水隧洞长323.968米,断面为圆形,其净尺寸为直径5米,开挖直径为6米。
压力钢管长169.047米,其末端分岔为两个支管。
其中的主管直径为4.5米,长157.757米,重286.4t;支管直径2.5米,长21.615米,重21.46t;加劲环120个,重85.23t;岔管1个,重25.16t。
总安装吨位418t。
压力钢管的材质为16MnR,主管管壁厚度为16-20mm;支管管壁厚度为18mm;岔管的壁厚为24mm。
本工程项目计划于2005年2月20日开工,于2005年6月20日全部完工。
二、主要实物工程量项目名称单位工程量备注压力钢管的制造和安装主管δ=16-20mm t 286.40 16MnR岔管δ=24mm t 25.16 16MnR支管δ=18mm t 21.46 16MnR加劲环t 85.23 16MnR三、主要技术规程、规范及标准1、《压力钢管制造安装及验收规范》2、务川沙坝水电站工程《压力钢管制造和安装技术要求》;编号:洪沙-S-水工-B-053、《水利水电工程施工手册》〈金属结构制作与机电安装工程〉第4卷4、《气焊、手工电弧焊及气体保护焊焊缝焊缝坡口的基本型式与尺寸》GB985-885、《埋弧焊焊缝坡口的基本型式与尺寸》GB986-886、《钢熔化焊接接头射线照相和质量分级》GB3323-87;7、《水工金属结构防腐蚀规范》SL105-95;8、《施工现场临时用电安全技术规范》JGJ46-88;9、《建筑施工安全检查标准》JGJ59-99;四、主要施工技术措施根据工程实际情况需要,压力钢管主要施工过程分解为1、材料进货物资检验所有构成实物工程的钢材、焊条、焊剂、焊丝以及油漆等送到现场后,项目部立即组织相关技术负责人,材料员对来料依据设计图纸,设计更改,材料计划等进行验收,主要检查材料的规格及型号是否与材料质量证明书相符,几何尺寸是否超标。
压力钢管防腐蚀施工方案

压力钢管防腐蚀施工方案一、概述赞比亚LUSIWASI水电站位于LUSIWASI河流中段,距塞伦杰约80km。
电站设计三台套5MW水轮发电机组,总装机容量为15MW。
本工程为引水式水电站,主要由上游滚流坝及引水口、明渠引水渠道、沉砂池及前池、压力管道、发电厂房及变电站等建筑物组成。
压力钢管制造车间位于施工现场生活区与砂石料加工场之间的一块平地上,平地面积约为2400㎡(40m×60m),可做压力钢管临时停放场地,厂房面积约为400㎡(10m×40m)。
压力钢管生产完毕后,利用现有集装箱和防雨油布,围城一个简易密封的防腐蚀车间,其中喷砂除锈在简易车间进行,喷涂油漆在车间外进行。
本项目压力钢管由Q345C钢板卷制焊接组装而成,其中主管段总长420m,外径为2536mm,支管总长约75米,外径1324mm。
防腐面积约为7936㎡。
二、施工前的准备工作1、技术交底1)、组织技术人员及相关施工人员熟悉、理解本项目压力钢管防腐蚀的设计要求、技术条款及相关技术规范、技术标准。
本项目防腐蚀工程相关技术标准:BS 7773 金属表面清理和制备实用规程BS 6150 建筑物涂料BS EN ISO 12944 涂料和清漆防护涂层系统对钢结构的腐蚀防护BS EN 10300 近岸和海上管道用钢管和配件外涂层用沥青热涂覆材料BS 6076 地下铁管和配件保护套用聚乙烯薄膜规范GB/T8923.1 涂覆涂料前钢材表面处理表面清洁度的目视评定第1部分: 未涂覆过的钢材表面和全面清除原有涂层后的钢材表面的锈蚀等级和处理等级GB/T8923.2 涂覆涂料前钢材表面处理表面清洁度的目视评定第2部分: 已涂覆过的钢材表面局部清除原有涂层后的处理等级SL281 水电站压力钢管设计规范SL105 水工金属结构防腐蚀规范SL432 水利工程压力钢管制造安装及验收规范DL5017压力钢管制造安装及验收规范2)、编写作业指导书,对施工中的重要环节进行技术交底,重点做好对施工中的质量通病预防工作,如喷砂除锈的死角等部位一定要到位,漆膜的层数、厚度、均匀度等需到达相应的技术要求、标准、规范等2、主要材料准备由于施工现场采购材料不便,以下材料从国内采购,随岔管一起运输到施工现场。
给水工程钢管施工方案范本
给水工程钢管施工方案范本一、工程概况水工程钢管施工是指在水利工程建设中利用钢管进行输水、排水、供水等工程施工的过程。
水工程钢管施工涉及到钢管的选材、设计、施工工艺及验收等多个环节,需要充分考虑工程所在的环境、用途等因素,保障水工程的安全和可靠性。
二、施工前准备1.设计方案确认:施工前需确认水工程钢管的设计方案,包括钢管的材质、规格、布置方式等内容。
2.人员准备:组织施工人员,包括工程负责人、现场监理、钢管安装人员等。
3.材料准备:准备好所需的钢管、管件、连接件、防腐涂料等材料。
4.施工设备准备:确保施工所需的机械设备、施工工具等设备齐全、完好。
三、施工工艺1.测量布线:根据设计方案,进行施工现场的测量布线,确定钢管的布置尺寸和位置。
2.开挖基坑:根据布线图纸,在地面上进行基坑的开挖,保证基坑的准确尺寸及深度。
3.钢管安装:根据设计要求,进行钢管的安装,包括管道的连接、固定等工作。
4.管道保护:施工完成后,对钢管进行防腐涂料处理,将钢管固定在基坑内,并进行管道周围的填充和覆盖。
5.检验验收:工程完工后,进行钢管工程的检验验收,确保工程的质量和安全。
四、安全措施1.施工现场应设置施工标志,禁止外人进入;2.严格遵守作业环境的规定,禁止吸烟等行为;3.施工人员需佩戴安全帽、手套、安全鞋等个人防护用具;4.提前对施工区域进行排查,清除障碍物,确保施工安全。
五、施工质量检验1.工程验收时,对钢管的材质、规格、连接质量等进行检查验收;2.检验验收过程中,如发现不合格的问题,需对问题进行整改并重新验收。
3.施工完成后,对工程进行定期检查,确保工程运行安全、稳定。
六、施工后的维护与管理1.施工完成后,对工程进行定期巡查,确保工程运行安全、稳定。
2.对钢管进行定期维护和保养,延长钢管的使用寿命,确保工程的长期稳定运行。
3.建立工程档案,对施工图纸、验收报告等文件进行归档保存,为今后的维护和管理提供依据。
七、总结水工程钢管施工是一项重要的水利工程施工工程,需要充分考虑钢管的选材、设计、施工工艺及验收等多个环节。
引水式水电站引水隧洞及压力管道工程施工方案
引水式水电站引水隧洞及压力管道工程施工方案第一节施工特性1.1.1工程项目内容1.引水隧洞段53.07m(隧洞桩号18+000∙000m~18+053∙07m)石方洞挖、混凝土浇筑、喷混凝土、锚杆制安、钢筋制安等项目的施工;2.压力管道石方洞挖、石方井挖、混凝土浇筑、喷混凝土、锚杆制安、钢筋制安、支洞封堵等项目的施工;3.引水隧洞及压力管道工程工程所规定的其它土建项目;1.1.2工程特性引水隧洞本标段长53.07m,主要围岩类别为11~11I类,采用喷混凝土和挂网喷混凝土支护,设计开挖洞径6.6m,底板混凝土衬砌厚20cm,喷碎厚度10cm。
压力管道为埋管,由上平段、斜井段、下平段组成,最长单根长度483.438m。
主管段直径4.20m,开挖直径5.40m,支管直径2.00m o全部采用钢管衬护,钢衬材质6MnR,厚度20~36mm,钢管外回填混凝土厚60cm。
其中,上平段长约40.29m,斜段长约314.7m(含上、下弯段),下平段长约81.54mo 压力管道约在管轴线HOOm高程以下位于侵入岩体中外,其余均位于白云岩中。
白云岩中围岩总体为HI类,局部为IV类。
白云岩与侵入岩接触带约在管轴线IllOm高程左右,接触带岩体较破碎,属W~V类围岩;侵入岩中围岩以11类为主,局部In类,断裂破碎带及其影响带为IV类。
1.1.3主要工程量第一节施工规划及程序压力管道开挖形成二个施工通道。
第一施工通道:从7#支洞至上平段;第二施工通道:从8#支洞至下平段。
在各施工通道贯通后,分上、下游同时进行开挖。
平段采用全断面开挖,斜井段采用LM-300反井钻机自上而下钻①216mm导井,在井底更换钻具,自下而上扩挖成直径1.4m导井,再自上而下扩挖。
在压力管道开挖完成后跟进钢管安装、碎衬砌施工等。
结合本标工程总体进度计划,施工程序见下图。
施工程序框图第一节洞内布置1.3.1施工供风、供水施工风、水管路由7#施工支洞引入上平段(斜井)供施工用风和用水,下平段采用8#施工支洞引入;风水管分别采用①3”供风管、①2”供水管引入,布置于隧洞左侧,随开挖延伸。
压力管道施工方案
压力管道施工方案第一节施工工艺及流程根据本工程的特点,压力钢管段属于地下式埋管,首先进行压力钢管段和高压段洞室开挖,再进行高压段砼衬砌和灌浆,再进行压力管道的安装。
第二节压力钢管段土建施工压力钢管段施工主要包括:土石方明挖和石方洞挖。
1.土石方明挖土石方明挖严格按照施工图进行施工,施工中采取在现已开挖的厂区断面上进行开挖,开挖中采取至上而下的顺序,结合人工与预裂爆爆的施工方法进行土石方开挖,石方钻爆中采取手风钻进行钻爆作业,其钻头直径为φ40,挖掘机配合自卸车运输出渣,高边坡施工中,针对岩石稳定情况,可采取洞门喷锚施工工艺,限制边坡变形,以防产生危险。
2.石方洞挖当洞门形成后,石方洞挖主要施工方法与高压引水洞缓平段施工方法一致,这里不再敖述。
第三节压力钢道制作当洞挖施工开始后,我部准备开始对压力管道段进行制作,由于本标段压力管道钢材用量少,而且制作难度大,焊接工艺复杂,因此我部不准备建设压力钢管生产厂房,准备委托具有资质的厂家进行订作生产与安装,以节省成本和保证质量。
1.压力钢管委托生产要求压力钢管委托制作条件:我部准备在具有压力容器生产、制作、安装、焊接一级资的厂家中招标一家生产单位进行压力钢管的制作、安装、焊接工作。
并签订正式施工生产合同。
其委托厂家全方位履行钢管的制造、焊接、运输、安装、涂装、灌装及质量检验和验收等全部工作。
并且应指派持有上岗证的合格焊工和无损检测人员进行焊接、检验和评定工作。
2.压力钢管制作安装材料采购及质量控制钢管制作和安装所需的钢材、焊接材料、连接件和涂装材料的每一批材料到货后须经监理工程师验收签认后,方准使用。
2.1钢板(1)每批钢材入库验收时,应向监理工程师提交产品质量证明书,并接受监理工程师的检查,没有产品合格证件的钢材不得使用。
(2)所有钢板均由委托厂家质检部门负责进行抽样检验。
每批钢板抽样数量为2%,且不少于2张,同一牌号、同一质量等级、同一炉罐号、同一品种、同一尺寸、同一热处理制成的钢板可列为一批,检验成果报送监理工程师。
水利水电工程中引水压力钢管的安装技术
水利水电工程中引水压力钢管的安装技术我国虽然资源丰富,但是由于人口众多,所以人均资源占有率并不高'为了解决部分地区用水难的问题' 近年来水利水电工程的数量有所增多,在施工的过程中,有的施工单位存在技术漏洞,缺乏对施工人员的培训,使得安全问题频频发生,降低了水利水电工程经济效益的提升。
弓I 水压力钢管的安装是一项复杂的工作,对安装人员的技术水平有着较高的要求,在实际操作时,需要结合现场环境,做好调整与应对工作,控制好每一项重要的施工环节,这样才能保证水利水电工程的整体施工质量。
1.水利水电工程中引水压力钢管的安装流程1.1测量放线。
应该结合图纸i 憤坐标,用全站仪放出各条压力钢管起点、末端的中心线、里程线。
再测出安装每节压力钢管所需的中心、里程和高程于一个控制点上,将控制点设置在同一块铁板上,用膨胀螺栓将铁板设置于混凝土垫层上,并且检查和记录所有的控制点。
1.2铺设轨道。
根据放出的压力钢管中心线,在各引水下平洞内铺设压力钢管运输台车轨道,轨道在钢管中心线两侧各 1.6m。
在垂直于各引水下平洞的右下2-1 施工支洞内铺设相同的台车轨道,轨距均为3.2m。
轨道的安装高程比混凝土垫层高30mm1.3确定始装节。
在安装引水压力钢管时,应该把压力钢管末端的两节<D7740mmxl35mm 压力钢管在安装间组焊成整体,从主厂房用桥机运人各引水下平洞末端位置确定始装节的安装。
1.4选择吊具。
根据重量选择吊具。
滑轮组、卷扬机的直径应合理控制,保证纤维芯钢丝绳即可满足拉压力钢管的翻身、卸车起重要求。
1.5钢管运输。
钢管的运输采用40t 平板拖车,管节平放于拖车上,用手拉葫芦“竖式”绑扎、固定。
为避免在运输的时候发生钢管变形,运输管节应该跟运输车绑扎牢靠,在防腐场地用道木将钢管垫平放置。
1.6 钢管吊装设备布置。
应结合现场地形,在仔细研究核算后确定方案为:在斜坡段上铺设轨道,并自制下滑台车,钢管先用布置在坝后的门机吊装于自制的下滑台车,再由10t卷扬机牵引运输就位。
钢管引水工程施工方案
钢管引水工程施工方案一、工程概述钢管引水工程是指通过钢管输送水源,以解决水资源分布不均、水源距离用水地较远等问题。
该工程通常用于农田灌溉、工业用水等领域,具有输水距离远、输水能力大、抗压能力强等特点。
本工程施工方案将对钢管引水工程的设计、施工方法、进度计划及安全措施等方面进行详细阐述。
二、工程设计2.1 输水管道选择根据工程所处地区的地形地貌、输水距离、水源水质等因素,选择合适的钢管输水管道。
常用的输水管道包括钢管、塑料管等,根据工程的具体情况选择合适的管道材质和规格。
2.2 输水泵站设计根据输水管道的起点和终点高程差异,设计输水泵站的位置及泵站数量。
同时,根据输水量和输水压力等因素,选用合适的水泵及控制设备,确保输水的稳定性和连续性。
2.3 设备选型根据工程的输水量、输水距离、输水压力等因素,选用合适的钢管、阀门、泵站设备等。
三、施工方法3.1 过路设施保护在进行施工前,应对工程所经过的道路、河道等公共设施进行评估,并制定合适的施工方案,确保施工过程中不影响周边环境和交通。
3.2 地面平整在进行输水管道铺设前,需对输水管道的走向进行测量,并进行地面的平整和清理工作,确保输水管道可以顺利铺设。
3.3 输水管道铺设根据设计要求,对输水管道进行铺设,包括土方开挖、管道敷设、管道连接等工作,确保管道的牢固和连接的密封性。
3.4 输水泵站安装根据设计要求,对输水泵站设备进行安装和调试工作,确保泵站设备的正常运行和输水的稳定性。
3.5 系统调试对输水系统进行调试,包括输水管道及泵站设备的调试和运行测试,确保输水系统的正常工作和稳定性。
四、进度计划4.1 工程前期准备完成工程前期准备工作,包括施工队伍招募、设备购买、施工材料采购等工作,确保施工工作顺利进行。
4.2 输水管道施工按照设计要求进行输水管道的铺设和连接工作,确保工程的施工质量和进度。
4.3 输水泵站安装根据设计要求,对输水泵站设备进行安装和调试工作,确保泵站设备的正常运行和输水的稳定性。