
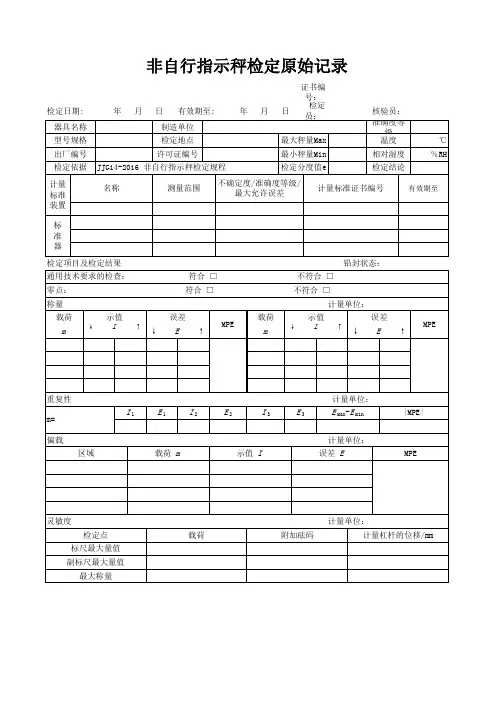
JJG14-2016非自行指示秤检定记录
常用计量器具检定规程及检定周期
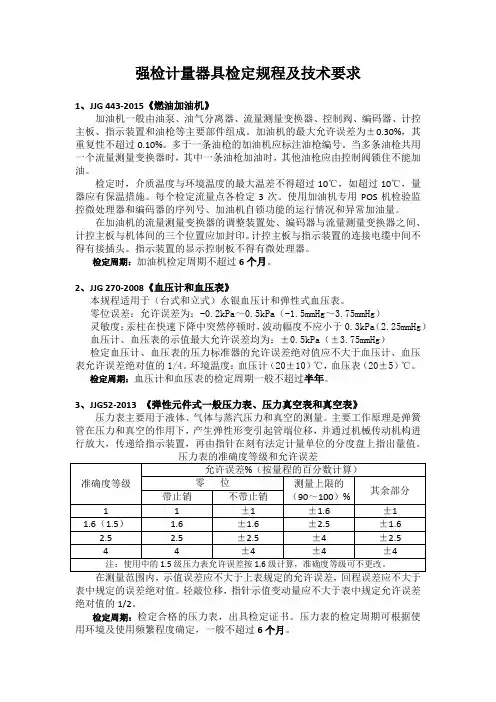
强检计量器具检定规程及技术要求1、JJG 443-2015《燃油加油机》加油机一般由油泵、油气分离器、流量测量变换器、控制阀、编码器、计控主板、指示装置和油枪等主要部件组成。
加油机的最大允许误差为±0.30%,其重复性不超过0.10%。
多于一条油枪的加油机应标注油枪编号。
当多条油枪共用一个流量测量变换器时,其中一条油枪加油时,其他油枪应由控制阀锁住不能加油。
检定时,介质温度与环境温度的最大温差不得超过10℃,如超过10℃,量器应有保温措施。
每个检定流量点各检定3次。
使用加油机专用POS机检验监控微处理器和编码器的序列号、加油机自锁功能的运行情况和异常加油量。
在加油机的流量测量变换器的调整装置处、编码器与流量测量变换器之间、计控主板与机体间的三个位置应加封印。
计控主板与指示装置的连接电缆中间不得有接插头。
指示装置的显示控制板不得有微处理器。
检定周期:加油机检定周期不超过6个月。
2、JJG 270-2008《血压计和血压表》本规程适用于(台式和立式)水银血压计和弹性式血压表。
零位误差:允许误差为:-0.2kPa~0.5kPa(-1.5mmHg~3.75mmHg)灵敏度:汞柱在快速下降中突然停顿时,波动幅度不应小于0.3kPa(2.25mmHg)血压计、血压表的示值最大允许误差均为:±0.5kPa(±3.75mmHg)检定血压计、血压表的压力标准器的允许误差绝对值应不大于血压计、血压表允许误差绝对值的1/4。
环境温度:血压计(20±10)℃,血压表(20±5)℃。
检定周期:血压计和血压表的检定周期一般不超过半年。
3、JJG52-2013 《弹性元件式一般压力表、压力真空表和真空表》压力表主要用于液体、气体与蒸汽压力和真空的测量。
主要工作原理是弹簧管在压力和真空的作用下,产生弹性形变引起管端位移,并通过机械传动机构进行放大,传递给指示装置,再由指针在刻有法定计量单位的分度盘上指出量值。
非自行指示秤检定记录(参照模板)
检定日期: 器具名称 型号规格
年 月 日 有效期至: 制造单位 检定地点
证书编
年月日
号: 检定
员:
最大秤量Max
核验员:
准确度等
级
温度
℃
出厂编号
许可证编号
最小秤量Min
相对湿度
%RH
检定依据 JJG14-2016 非自行指示秤检定规程
检定分度值e
检定结论
计量 标准 装置
名称
测量范围
I3
示值 I
计量单位:
E3
E max-E min
计量单位: 误差 E
|MPE| MPE
灵敏度 检定点
标尺最大量值 副标尺最大量值
最大称量
载荷
计量单位:
附加砝码
计量杠杆的位移/mm
不确定度/准确度等级/ 最大允许误差
计量标准证书编号Βιβλιοθήκη 有效期至标 准 器
检定项目及检定结果
通用技术要求的检查:
零点:
称量
载荷
示值
m
↓ I ↑↓
符合 □ 符合 □
误差 MPE
E↑
铅封状态:
不符合 □
不符合 □
计量单位:
载荷
示值
误差
m
↓ I ↑ ↓ E ↑ MPE
重复性
m=
偏载
区域
I1
E1
I2
载荷 m
E2
非自动秤衡器检定装置技术报告

计量标准技术报告计量标准名称非自动秤衡器检定装置计量标准负责人建标单位名称(公章)填写日期2018/05/01目录一.建立计量标准的目的…………………………( 3 ) 二.计量标准的工作原理及其组成………………( 4 ) 三.计量标准器及主要配套设备……………………( 5 ) 四.计量标准的主要技术指标……………………( 6 ) 五.环境条件………………………………………( 6 ) 六.计量标准的量值溯源和传递框图……………( 7) 七.计量标准的重复性试验…………………………( 8 ) 八.计量标准的稳定性考核………………………( 9) 九.检定或校准结果的测量不确定度评定…………( 10 ) 十.检定或校准结果的验证………………………( 13 ) 十一.结论…………………………………………( 14 ) 十二.附加说明………………………………………( 14 )六、计量标准的量值溯源和传递框图上级计量标准本单位计量标准下级计量器具标准名称:非自动秤检定装置测量范围:(0~150)t准确度等级:M1等级在相应精度的标准天平上用直接比较法或组合比较法比较直接测量法(>100t时采用替代法)标准名称:F1等级毫克组、克组砝码标准装置F2等级公斤组砝码标准装置测量范围:100mg~20kg不确定度:U=(0.025~160)mg(k=2)溯源单位:器具名称:模拟指示秤测量范围:(0~5)t准确度等级:级及以下级别标准名称:F2等级大砝码标准装置测量范围:(500~1000)kg不确定度:U=(8.0~16)g(k=2)溯源单位:器具名称:非自行指示秤测量范围:(0~30)t准确度等级:级及以下级别器具名称:数字指示秤测量范围:(0~150)t准确度等级:级及以下级别器具名称:杆秤测量范围:(0~200)kg准确度等级:级3、计算各分量标准不确定度选取取一台SCS -30型电子汽车衡,最大秤量:Max=30t ,检定分度值e =10kg ,准确度等级为级。
非自行指示称作业指导书(精品文档)

非自行指示称检定作业指导书为保证所检器具的准确可靠,依据规程JJG14-97《非自行指示秤》。
1、适用范围适用于首次检定、随后检定、使用中检验的各种机械杠杆秤、固定的地中衡、机械吊秤。
2、操作程序3.1检定前的准备工作3.1.1外观检查3.1.1.1说明标志秤应具备以下强检必备标志制造厂的名称和商标;准确度等级,中准确度等级;普通准确度等级;最大秤量(Max);最小秤量(Min);检定分度值(e);制造许可证和编号。
3.1.1.2说明标志应牢固可靠,标志应集中在明显易见的地方,固定于秤的一块铭牌上,或在秤的一个部位上。
3.1.2检定标志检定标志的位置应当是不破坏标志就无法将其拆下;标志容易固定;在使用中,不移动秤就可以看见标志。
3.2测试前的准备工作3.2.1移动式的秤,应在平板或平台上进行测试。
3.2.2四轮移动的秤,测试前先将秤推移一定的距离,然后安放在平板或平台上,使四轮着实,承载器连接件应正常接触。
3.2.3最大秤量大于10t的秤,用不少于50%最大秤量的载重车辆往返通过承载器不少于3次。
3.3零点调试3.3.1将游铊或主、副游铊至于零点分度线的位置,用平衡螺母调整平衡。
3.3.2计量杠杆平衡位置的确定,计量杠杆在示准器内作上下均匀摆动,其摆幅第一周期内距示准器上下边缘的距离不大于1mm,计量杠杆即处于平衡状态。
3.3.3对增铊标尺秤,将计量杠杆的力点端,横向推拉至示准器的任一边,计量杠杆应能自动地回到原来的位置,或偏离示准器中线不大于5mm的位置。
3.3.4将计量杠杆的支、重、力点刀子分别沿其刀承的纵向平移至一极限位置使刀子的减摩件与刀承紧密接触,然后再移至另一极限位置,每次移动后,计量杠杆仍能保持平衡。
游铊标尺秤,只移动重点刀和支点刀。
移动后,计量杠杆的摆幅允许缩小;但其距示准器上下边缘的距离应不大于2mm。
3.4秤量性能的测试3.4.1零点测试后,用调整螺母调整零点平衡。
3.4.2秤量测试按秤量由小到大的顺序连续进行,在测试过程中,不得调整零点,下列秤量必须测试。
数字指示秤检定记录

数字指定秤检定记录编号:
送检单位型号规格最大称量检定分度值检测温度
生产厂名出厂编号检定编号检定日期有效日期至
计量标准器名称计量标准器型号计量标准器编号计量标准其准确度
自动置零和零点跟踪装置是:□没有□不运行□超出工作范围
E=I+0.5e-Δm-m Er=E-Eo Eo=零点或零点周围的计算误差
测试砝码的位置。
其序号标志在下图,将其数字填写在上表“位置栏中
Pmax-Pmin(
自动置零和零点跟踪装置是:□没有□运行P=I+0.5e-Δm
□通过□未通过
自动置零和零点跟踪装置是:□没有□不运行□超出工作范围□运行初始置零范围﹥20% Max:□是□不是
E=I+0.5e-Δm-m Er=E-Eo Eo=零点或零点周围的计算误差□通过□未通过
检查是不是:I2-I1≧d
□通过□未通过
结论:检定:复核:。
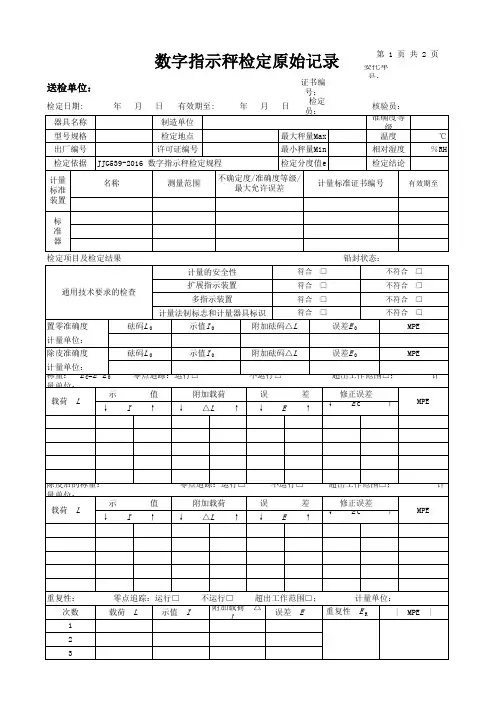
2016版数字指示秤检定原始记录
除皮后的称量:
零点追踪:运行□
不运行□
超出工作范围□;
量单位:
载荷 L
示
值
附加载荷
误
差
修正误差
↓I ↑
↓ △L ↑ ↓ E ↑ ↓ E c
↑
计 MPE
重复性: 次数 1 2 3
零点追踪:运行□
不运行□
超出工作范围□;
计量单位:
载荷 L
示值 I
附加载荷 △ L
误差 E
重复性 E R
| |
第2页共2页
检定结论
℃ %RH
计量 标准 装置
名称
测量范围
不确定度/准确度等级/ 最大允许误差
计量标准证书编号
有效期至
标 准 器
检定项目及检定结果
铅封状态:
计量的安全性
符合 □
不符合 □
通用技术要求的检查
扩展指示装置 多指示装置
符合 □ 符合 □
不符合 □ 不符合 □
计量法制标志和计量器具标识
符合 □
不符合 □
置零准确度
砝码L 0
示值I 0
附加砝码△L
误差E 0
MPE
计量单位:
除皮准确度
计量单位: 称量: E C=E -E 0 量单位:
示 载荷 L
↓
砝码L 0
示值I 0
附加砝码△L
零点追踪:运行□
不运行□
值
附加载荷
误
差
I ↑ ↓ △L ↑ ↓ E ↑
误差E 0
MPE
超出工作范围□;
计
修正误差
↓ Ec
↑
MPE
偏载:
零点追踪:运行□
非自行指示秤检定中常见问题及调修方法
非自行指示秤检定中常见问题及调修方法
白冰;贾永刚;李迪
【期刊名称】《轻工标准与质量》
【年(卷),期】2016(000)003
【摘要】介绍了非自行指示秤日常检定中部分常见问题并探讨了调修方法,在其未被数字指示秤完全取代的情况下仍有意义。
【总页数】2页(P51-51,53)
【作者】白冰;贾永刚;李迪
【作者单位】辽宁省计量科学研究院辽宁沈阳110004
【正文语种】中文
【中图分类】TH715.11
【相关文献】
1.对JJG 14-2016《非自行指示秤》检定规程的解析 [J], 于旭光;梁亮;李丰;仪蕾
2.非自行指示秤检定中计量杠杆位移量的确定 [J], 吴新礼;叶继勇;张卫红
3.增铊式非自行指示秤检定方法讨论 [J], 徐至;霍伟;杨良志
4.30t非自行指示秤检定结果不确定度的评定 [J], 杨玉祥
5.JJG 14-2016《非自行指示秤》检定规程解读 [J], 马晓夕
因版权原因,仅展示原文概要,查看原文内容请购买。
TGT-100型台秤不确定度评定
非自行指示秤(台秤TGT-100型)不确定度评定1.概述1.1 测量方法:依据JJG 14-2016《非自行指示秤》检定规程 1.2 环境条件:室内常温1.3 测量标准:M 1等级砝码,由JJG99-2006《砝码》检定规程中给出1kg ~25kg砝码质量最大允许误差±(50~1250)mg. 1.4 被测对象:TGT-100型台秤,最大称量Max=100kg ,最小称量Min=1kg ,检定分度值e=50g ,准确度等级1.5 测量过程,用直接加载,卸载的方式,分段测量示值与标准砝码之差即为台秤的示值误差。
1.6 评定结果的使用 在符合上述条件下,对台秤的100kg 点示值误差的测量,一般可使用本不确定度的评定结果。
对其他示值和其他规格非自行指示秤的示值误差测量结果的不确定度可采用本评定方法。
2. 数学模型△E=I -m式中:△E —台秤示值误差 I —台秤测量示值 m —标准砝码质量值 3. 输入量的标准不确定度评定本评定方法以最大测量点100kg 点进行测量评定3.1 输入量I 的标准不确定度来源u (I)主要是非自行指示秤(台秤)测量重复性、四角偏载误差以及人为的读数误差。
3.1.1台秤测量重复性引起的标准不确定度分项u (I 1)的评定(A 类评定方法) 用M 1等级砝码在100kg 测量点重复进行10次连续测量,得到测量列: 99.970kg 99.970kg 99.980kg 99.960kg 99.960kg99.970kg 99.960kg 99.950kg 99.950kg 99.950kgI 1=∑=ni i I n 11=99.962kg实验标准差 S =11012-⎪⎭⎫ ⎝⎛-∑--n I I n i =0.01kg=10g重复测量为10次,则可得到 u (I 1)=s (I 1)=10p s ≈3g3.1.2台秤的偏载误差引起的标准不确定度分项u (I 2)的评定非自行指示秤(台秤)进行偏载实验时,用最大称量1/3的砝码,放置在1/4的秤盘台面积中,示值最大允许误差不超过50g ,半宽a=25g ,服从均匀分布,包含因子k =3,估算u (I 2)的相对不确定度为10%,因此: u (I 2)=3325⨯≈5g3.1.3人为读数误差引起的标准不确定度分项u (I 3)评定人为读数误差在规定条件下变化可能会造成示值变化0.1个e ,即5g ,服从均匀分布,包含因子k=3, u (I 3)=35 ≈3g3.1.4输入量I 的标准不确定度的计算由于输入量I 的分项彼此独立不相关,因此 u 2(I)= u 2(I 1)+ u 2(I 2)+ u 2(I 3)u (I)=)()()(322212I u I u I u ++ =222353++=7g3.2 输入量m 的标准不确定度评定根据JJG99-2006《砝码》检定规程中所给出的M 1等级砝码25kg 的扩展不确定度不大于最大允许误差1.25g 的三分之一0.42g ,k =2,包含因子k =3,标准不确定度单个: u (m 1)=342.0=0.24g100kg 测量点用4个25kg 的砝码:u (m)=4 u (m 1)=1g4. 合成标准不确定度的评定 4.1 灵敏系数1C =P E ∂∆∂=1 2C =PE ∂∆∂=-14.2标准不确定度汇总表输入量的标准不确定度汇总于表4.3合成标准不确定度输入量I 于m 彼此独立不相关,所以合成标准不确定度可按下式得到:u 2c (E ∆)=[]21)(I u C +[]22)(m u Cu c (E ∆)=2217+=7g5. 扩展不确定度的评定扩展不确定度 k =2U = u c (E ∆)·k =×2=14g 6. 测量不确定度的报告与表示100kg 台秤示值误差测量结果的扩展不确定度为 U =14g k =2。
非自动衡器的量值检定过程与注意事项
非自动衡器的量值检定过程与注意事项摘要:非自动衡器是指完全依靠人工操作来取得平衡位置的机械秤,其工作原理是:通过增砣的增减或游砣在标尺上的移动来平衡被测物的重量,由计量杠杆的摆动来确定平衡状态,从而获得秤量示值。
它广泛用于农贸市场、工厂企业、物资仓库等场所。
范围包括各种机械式杠杆秤(如:案秤、台秤、地秤等),型号分别为AGT、TGT、DZT等,准确度划分为两个等级(中准确度、普通准确度),下面以TGT-100型机械台秤(普通准确度等级)的量值检定过程及注意事项与大家共同分享。
关键词:机械秤;杠杆;检定;砝码本次引用的规程是《JJG14-2016非自行指示秤检定规程》,所使用的标准砝码(包括附加砝码)符合《JJG99-2006砝码计量检定规程》的计量要求。
被测对象:使用中的TGT-100型台秤,最大称量Max=100kg,最小称量Mix=1kg,分度值e=50g,杠杆比为,普通准确度等级。
标准砝码:F2级、M1级一、外观检查1.台秤检定时应当在坚实平整的地面上进行,首先将台秤推移一定距离,检查四轮是否与地面全部着实接触。
2、检查天板是否牢固、游砣锥丝是否完整、游砣是否能与标尺零点分度线重合、标尺刻度是否清晰有利于读数。
3、检查立柱内是否有毛刺及其他异物、连杆长短是否合适。
4、检查秤板与各承重刀垫是否正常接触、各承重刀垫是否齐全、传力机构中心吊环是否脱落等。
二、检定步骤注意:每项检定前,各步骤应有必要的恢复时间,确保各部件良好的受力状态,递增检定至最大称量结束后,应当递减检定至最小称量。
(一)零点检定1.首先将游砣左边缘线置于标尺零点刻度线的位置,不附加任一秤砣,且秤台上清洁无物,观察标尺力点端的翘起状态,若力点端翘起,可内旋平衡螺母,反之,则将螺母向外旋,直到标尺处于平衡状态(平衡状态标准:计量标尺的力点端在闸门内周期摆幅距闸门上下边缘的距离在1mm以内)。
2.移动计量杠杆的各力点(重、力、支)位置(具体做法:沿其刀垫的纵向平移至一极限位置,然后再移至另一极限位置),使刀子的减磨片与刀垫紧密接触,观察计量标尺的摆幅变化,若摆幅周期内距闸门上下边缘的距离不大于2mm 时,可认定平衡状态合格。
对JJG 14-2016《非自行指示秤》检定规程的解析
阐明 了与原规 程 J J G 1 4 — 1 9 9 7的主要 不 同,以便 于读 者对新规 程 的理 解和 应 用。 【 关 键 词 】 非 自行指 示秤 ;J J O 1 4 — 2 0 1 6
【 中图分类 号】T H7 1 5 . 1 [ 文 献标 识码】C [ 文章 编号】1 0 0 3 - 5 7 2 9 ( 2 0 1 6 ) 1 1 - 0 0 1 6 — 0 3
一
、
引言
全 国衡 器 计 量 技 术 委 员 会 组 织青 岛 衡 器 测 试 中心
非 自行指示秤是指完全靠人员操作来取得平
衡 位 置 的 秤 ,是 一 种 典 型 的 非 自动秤 ,主要 包 括 各 种 机 械 杠 杆 秤 ,如移 动式 的案 秤 、台秤 、固定
式 的地秤 等 。
等单位对 《 : j } 自行指示秤) )检定规程进行 了修订 , 修订后 的检定规程 J J G 1 4 — 2 0 1 6 } 自行指示秤》
明确的描述,使之更具有可操作性 。 ( 二 )增 补 了与计 量 检 定 相 关 的一 些 必 要 的术
语 ( 见规程 3 . 1 )
原有 的检 定规 程 J J G 1 4 — 1 9 9 7 乍 自行 指示 秤》 于 1 9 9 8 年 发布实施 ,距 现在 已有近 2 0年 ,
为机 械 衡 器 ,其 对 环 境 条 件 的适 应 能 力 较 强 ,具 有 耐 湿热 、耐腐 蚀 、抗干 扰 、抗 粉 尘污 染 等 特点 , 适 用 于化 工 、建 材 等 行 业 的特 殊 环 境 ,具 有 广 阔 的市场 空 间 。
新 规 程在 J J G 1 4 — 1 9 9 7的基 础上 ,补充 完 善 了 以下 内容 。 ( 一 ) 在 结 构 、表 述 及 编 排 格 式 上 执 行 J J F 1 0 0 2 — 2 0 1 0《 国家 计 量 检 定 规 程 编 写 规 则》,使 规 程 更 加 清 晰 、易读 。对 每一 个 检 定 项 目做 了 详 尽