
开关生产工艺流程图
工艺流程图识图基础知识

工艺流程图识图基础知识工艺流程图是工艺设计的关键文件,同时也是生产过程中的指导工具.而在这里我们要讲的只是其在运用于生产实际中大家应了解的基础知识(涉及化工工艺流程设计的内容有兴趣的师傅可以找些资料来看)。
它以形象的图形、符号、代号,表示出工艺过程选用的化工设备、管路、附件和仪表等的排列及连接,借以表达在一个化工生产中物量和能量的变化过程.流程图是管道、仪表、设备设计和装置布置专业的设计基础,也是操作运行及检修的指南.在生产实际中我们经常能见到的表述流程的工艺图纸一般只有两种,也就是大家所知道的PFD和P&ID。
PFD实际上是英文单词的词头缩写,全称为Process Flow Diagram,翻译议成中文就是“工艺流程图”的意思。
而P&ID也是英文单词的词头缩写,全称为Piping and Instrumentation Diagram,“&”在英语中表示and。
整句翻译过来就是“工艺管道及仪表流程图”。
二者的主要区别就是图中所表达内容多少的不同,PFD较P&ID内容简单。
更明了的解释就是P&ID图纸里面基本上包括了现场中所有的管件、阀门、仪表控制点等,非常全面,而PFD图将整个生产过程表述明白就可以了,不必将所有的阀门、管件、仪表都画出来。
另外,还有一种图纸虽不是表述流程的,但也很重要即设备布置图.但相对以上两类图而言,读起来要容易得多,所以在后面只做简要介绍。
下面就介绍一下大家在图纸中经常看到的一些内容及表示方法。
1 流程图主要内容不管是哪一种,那一类流程图,概括起来里面的内容大体上包括图形、标注、图例、标题栏等四部分,我们在拿到一张图纸后,首先就是整体的认识一下它的主要内容.具体内容分别如下:a 图形将全部工艺设备按简单形式展开在同一平面上,再配以连接的主、辅管线及管件,阀门、仪表控制点等符号.b 标注主要注写设备位号及名称、管段编号、控制点代号、必要的尺寸数据等。
pid工艺流程图的画法
延迟焦化命题方向
依照流程描述画图
依照流程描述画图
带仪表控制点的流程图改错
按照给定流程图叙述出方案
工艺管道仪表流程图(PID) 阀门的设臵
化工工艺流程图
化工工艺流程图
化工工艺流程图是化工工艺图中工艺流 程性质的图样,它是用来表达工艺生产流 程的。 由于它们的要求各不相同,其内容、重 点和深度也不一致,有若干种类。 总工艺流程图 工艺原则流程图(方案流程图) 工艺管道仪表流程图(PID)
工艺原则流程图
工艺原则流程图通常采用按工艺流程 顺序,自左至右展开图的形式表示,设备 以示意的图形或符号表示(表7-2),并用 细实线画出,流程图中的主要物料流程的 流程线用粗实线表示,流程方向用箭头画 在流程线上。 当物料经过设备产生变化时,可在流程 的起始部分和物料产生组分变化的设备之 后,在流程线上用指引线引出并列表标注 (指引线及表格线皆用细实线绘制)。标 注出物料变化前后各组分的名称、流量、 质量分数或摩尔分数和每项的总和数等 (标注项目可按需要酌量增减)。
LI 3271A LI 3272A LI 3273A
TI 3274A TI 3275A TI 3276A
VI2C3101B
VHXC3101A
VHXC3101B
TI 3275B
VYLC3101A
VYLC3101B
TI 3276B
TI 3277A
TI 3277B
低压蒸汽
VI1C3101 VSC1013
M
某石油化工厂总流程图
某石油化工厂物料平衡图
二、工艺原则流程图
也称物料流程图,是在总工艺流程的基础 上,分别表示各车间内部工艺物料流程。 一般是以装臵为单位,以图形与表格综 合的表达形式,反映工艺设计计算中的物料 衡算与热量衡算等的图样。它是全厂总工艺 流程图或物料平衡图的基础上,对某一具体 装臵生产过程的进一步展示。它既可用作提 供审查的资料,又可作为进一步设计的依据, 还可供生产操作时参考。
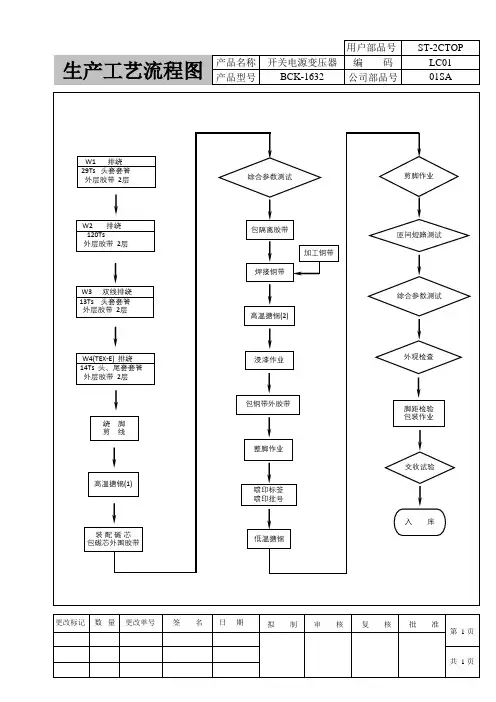
变压器生产工艺流程图
拟制 审核
复核
批准 第 1页
共 1页
用户部品号 ENSTG--2KC1T6O02P1-
生产工艺流程图 产品名称 开关电源变压器 编 码 ZBCL1C6031200-
产品型号 BCK-1632 公司部品号
01SA
W1 排绕 29Ts 头套套管 外层胶带 2层
W2 排绕 120Ts 外层胶带 2层
W3 双线排绕 13Ts 头套套管 外层胶带 2层
W4(TEX-E) 排绕 14Ts 头、尾套套管 外层胶带 2层
绕脚 剪线
高温搪锡(1)
装配磁芯 包磁芯外围胶带
综合参数测试
包隔离胶带
焊接铜带
加工铜带
高温搪锡(2)
浸漆作业
包铜带外胶带
整脚作业
喷印标签 喷印批号
低温搪锡
剪脚作业 匝间短路测试
综合参数测试
外观检查 脚距检验 包装作业 交收试验 入库
更改标记 数 量 更改单号 签 名 日 期
pid工艺流程图的画法ppt课件

经营者提供商品或者服务有欺诈行为 的,应 当按照 消费者 的要求 增加赔 偿其受 到的损 失,增 加赔偿 的金额 为消费 者购买 商品的 价款或 接受服 务的费 用
设备的画法与标注
管道流程线的表示
PID图需掌握的知识点
阀门等管件的表示方法
仪表控制的画法
经营者提供商品或者服务有欺诈行为 的,应 当按照 消费者 的要求 增加赔 偿其受 到的损 失,增 加赔偿 的金额 为消费 者购买 商品的 价款或 接受服 务的费 用
经营者提供商品或者服务有欺诈行为 的,应 当按照 消费者 的要求 增加赔 偿其受 到的损 失,增 加赔偿 的金额 为消费 者购买 商品的 价款或 接受服 务的费 用
管道及仪表流程图上的管子、管件、阀门及管道附件的图例
名称
主要物料管道
辅助物料及公用系 统管道
原有管道
可折短管
蒸汽伴热管道
电伴热管道
柔性管 翅片管
经营者提供商品或者服务有欺诈行为 的,应 当按照 消费者 的要求 增加赔 偿其受 到的损 失,增 加赔偿 的金额 为消费 者购买 商品的 价款或 接受服 务的费 用
某丙烯酸甲酯装置局部工艺原则流程图
经营者提供商品或者服务有欺诈行为 的,应 当按照 消费者 的要求 增加赔 偿其受 到的损 失,增 加赔偿 的金额 为消费 者购买 商品的 价款或 接受服 务的费 用
工艺原则流程图通常采用按工艺流程顺序, 自左至右展开图的形式表示,设备以示意 的图形或符号表示(表7-2),并用细实线 画出,流程图中的主要物料流程的流程线 用粗实线表示,流程方向用箭头画在流程 线上。
当物料经过设备产生变化时,可在流程的 起始部分和物料产生组分变化的设备之后, 在流程线上用指引线引出并列表标注(指 引线及表格线皆用细实线绘制)。标注出 物料变化前后各组分的名称、流量、质量 分数或摩尔分数和每项的总和数等(标注 项目可按需要酌量增减)。
PID图(工艺仪表流程图)基础知识培训
化工行业
03
02
01
PID图用于描述药物制备的详细流程,包括原料的加入、反应条件和产物的分离。
药物制备流程
通过PID图选择合适的制药设备,并确定其位置和连接方式。
制药设备
PID图考虑制药过程中的清洁和安全要求,确保生产环境的卫生和安全。
清洁与安全
制药行业
食品加工流程
PID图用于描述食品加工的流程,包括原料的准备、加工过程和成品的包装。
工艺流程描述
PID图能够清晰地展示工艺流程的各个环节和步骤,包括原料的输入、物料的输送、反应过程、产品的输出等,有助于操作人员了解和掌握工艺流程。
安全管理
PID图可以用于安全管理和风险评估,通过图纸上的信息,可以识别潜在的安全隐患和风险点,采取相应的措施进行预防和控制。
pid图的作用
AutoCAD
确定工艺流程
了解工艺流程的起点和终点,明确工艺流程中各个阶段的顺序和相互关系。
确定物料和能源
明确工艺流程中涉及的原料、中间产物、最终产品以及所需能源的种类和数量。
确定工艺参数
了解工艺流程中关键工艺参数,如温度、压备
根据工艺流程和工艺参数,确定所需的设备种类和数量。
PID图通常采用特定的符号和标记来表示各种设备和管道,以清晰地呈现工艺流程的布局和连接关系。
成本控制
PID图中的详细信息有助于在施工前进行预算和成本估算,帮助企业合理控制成本。
指导施工
PID图是施工过程中的重要依据,它详细列出了管道、阀门、仪表、设备等部件的规格、型号、材料等信息,为施工提供明确的指导。
添加控制装置
根据工艺控制需要,在适当的位置添加控制装置,如调节阀、开关阀等。
添加仪表和控制装置
开关电源变压器的制造工艺

开关电源变压器的制造工艺(以下简称变压器)变压器所用的主要材料为铁氧体磁心、固定夹、漆包线、胶带(聚脂胶带、无纺布胶带)绝缘漆、定位胶、铜箔等。
1.工艺流程图2选骨架:变压器列为必须进行安全认证的电子元件,因此在选用骨架时除了达到电性能、外观要求外还需防着火防触电,一般骨架材料为阻燃增强尼龙、阻燃增强PBT、阻燃酚醛树脂等。
常用的骨架的材料PA66 70G33L热变形温度260℃,UL号E41938,UL认证温度是120-130℃。
阻燃酚醛树脂(PHENOLIC)如CP-J-8700热变形温度250℃,UL认证温度是150℃。
变压器的骨架大部分都带有针脚,因此骨架还需耐高温,尼龙骨架的设计都有出气孔,有良好的散热性能,而酚醛树脂骨架浸锡耐热性为400-500℃,也是良好的骨架材料。
如果是高压输出变压器则要采取开槽结构。
典型的是电视机的行输出变压器,目前有的贴面高压变压器也采取新的开槽结构,其结构的特点是既保证了爬电距离又减小了分布电容。
3.选择漆包线:变压器工作在高频状态,由于集肤效应和邻近效应的影响,其高频电阻r1比其直流电阻r0大的多,因此由于高频的集肤效应,必须选择较细的导线,允许的计算导线最大直径按D y=f 2.132如果根据有效电流计算的导线直径大于此值,就必须采用多股绞线,当然多股线在绞合要有节距要求,如果是自己采用多筒线在绕制中并线,就必须保证其良好的平整度,不容许乱绕,否则会产生Q 值偏大,甚至严重发热烧坏线圈。
当然如果电流有效值很大的也采用厚度小于允许的导线直径的铜箔,铜箔的面积大于允许的导线面积就可以了,但是铜箔是用胶带作为绝缘,所以铜箔的两边要保证光滑无毛刺,不允许损伤胶带,否则会引起绕组的短路。
以下是山东新泰部分常用漆包线的耐压标准155℃直焊漆包线的最小击穿电压(V)美标线径S --单漆膜H --双漆膜T --加厚漆膜AWG25 0.455 2625 4725 6325AWG26 0.404 2550 4600 6150AWG27 0.361 2500 4500 6000AWG28 0.312 2425 4375 5850AWG29 0.287 2375 4250 5700AWG30 0.254 2300 4150 5550AWG31 0.227 2075 3825 4600AWG32 0.202 1850 3525 4275AWG33 0.179 1675 3250 3950AWG34 0.16 1500 2975 3675AWG35 0.143 1325 2750 3425AWG36 0.127 1200 2525 3175AWG37 0.113 1075 2325 2950AWG38 0.101 950 2150 2725AWG39 0.089 850 1975 2525AWG40 0.079 775 1800 2350AWG41 0.071 700 1675 2175AWG42 0.063 625 1525 2025AWG43 0.056 550 1400 1875AWG44 0.05 500 1300 1750线径:<0.1mm用圆铜法,0.1-2.5mm用扭绞法。
OGS 生产流程
9.按出料输送“FWD”,把 覆好膜的产品送到出料端
4
湿式加工
★ 镭射 将耐酸膜全面贴附后G6大板按产品尺寸要求,镭雕mark线。
项目 镭射距玻璃表面高 度 镭射机功率 镭射周期 镭射走行速度
参数范围 388~392mm 54~60MW 25~35t/s 2000~ 6000mm/min
镭射频率
镭射能力比 镭射出光类型
作业步骤:
来料放置 机械手取样 粉尘处理 产品退出
产品导入
研 磨
研磨完取出
产品放置
13
撕膜
将CNC研磨后保护膜撕除。
1.打开静电棒电源
2.在玻璃上边缘左侧角的 位置贴引拔,用指腹推压 并把膜掀起约2cm并折叠
3.将产品上下翻转180∘, 在玻璃上边缘左侧角的位 置贴引拔,用指腹推压并 把膜掀起约2cm并折叠
HF温度 HF浓度 HF温度 HF温度 蚀刻1 蚀刻2
22.5±0.5%
37±0.5°C 21.5±0.5% 37±0.5°C 37±0.5°C 0.4~0.55m/min 0.4~0.55m/min 0.4~0.55m/min 0.4~0.55m/min 0.4~0.55m/min
蚀刻1
蚀刻2 蚀刻3 蚀刻4 蚀刻5
1.撕膜时玻璃下边缘贴近作业区桌面,保持玻璃的稳定; 2.附引拔第1个角未撕除成功,转换第2个角; 3.若2个角都未成功,需更换引拔,并从第 1个角开始撕膜; 14
耐高温膜贴附
防止网印对样品造成伤害。
制程名:耐高温保护膜贴附制程 类别 :装置设定条件管理表 使用装置:12‘’半自动片式贴膜机 管理项目 项目名 机台总气压 压膜轮气压 TF 贴附速度 膜料吸附真空 设点值/点检值 5~6 250~330 10~50 (-)5~(-)70 (-)60~(-)100
隔离开关工艺
(一)隔离开关安装标准工艺1、概况1.1 本工艺标准适用于额定电压为35kV-500kV隔离开关的安装;1.2引用的标准电气装置安装工程高压电气施工及验收规范GBJ147-90。
2、施工工序流程图3、施工技术措施3.1 开箱检查设备到货后,开箱检查设备型号、规格、数量是否符号设计要求,备品配件是否齐全,瓷件无损伤。
接线端子及载流部分应清洁,接触良好,触头镀银层无脱落。
绝缘子表面应清洁,无裂纹、破损、焊接残留斑点等缺陷,磁铁粘合牢固。
隔离开关底座转动部分应灵活,操动机构的零配件齐全,所有固定连接部件紧固。
3.2 准备工作(1)取出资料认真阅读,技术员及安装负责人要熟悉说明书,掌握技术要求。
(2)检查隔离开关基础与底座根开,安装尺寸偏差小于规程要求。
(3)同一组隔离开关支架组立时应保证高差及极间安装孔距离的准确性。
3.3 隔离开关组装(1)将隔离开关按设计规格型号分组运到安装地点,并检查所有的转动部分是否涂有润滑脂,转动是否灵活,如有卡阻应进行处理。
(2)组装时对导电部分(不包括镀银部分),先涂上一层凡士林,用沙纸或钢丝刷刷去表面的氧化层,用布擦掉油污,再涂上一层导电膏。
均压环要安装正确,平正。
(3)吊装要求吊装时隔离开关处于合闸位置(剪刀式除外)。
各电压等级隔离开关吊装时应注意地刀的朝向符合设计要求,隔离开关主刀闸机构拐臂应安装在正确相上。
调整三相开关主轴在一条线上,用水平尺检查底座的水平度,如不平则加垫片调整,但不得多于3片,用钢卷尺测量开距,符合规程要求:110kV 及以下不应大于10mm,110kV以上不应大于20mm。
相间连杆应在同一水平上。
(4)调整主闸刀在合闸位置时处于水平状态,上、下导电管在一条线上,注意一定要使双连杆的长度相等,且主闸刀合闸到位后,主动臂在死点位置,调整限位螺钉间隙为2mm。
(5)用手推动接地刀杆使其插入接地静触头深度符合规程要求,具体见附表。
(6)传动装置的传动部分涂以润滑剂,接地刀刃转轴上的扭力弹簧或其它拉伸式弹簧调整到操作力矩最小,并加以固定,在垂直连杆上涂以黑色油漆。
注塑机开关机流程图
名称:注塑机开停机作业流程图 部门:制造部
1:开机/换模开机
8:检测模温
NO
YES
10:维修修理
9:等待模具稳定上升到 设定温度
2:生产5~10模产品
3:开机担当判
NO
YES
5:调机的部品放入不良箱
6:普通精度生产30模产品 高精度生产50模产品
NO
12:普通精度 生产3模产品 高精度产品生产5模产品
17等待模具温度上升至设定温度18通知全自动正常生产根据报警内容不良内容采取相应调机措施高精度生产10模普通精度生产10模高精度生产20模普通精度生产10模高精度生产30模普通精度生产20模报警担当确认23模产品外观报警担当调机时的不良品和调机后生产的前10模产品放入不良品箱内报警担当调机时的不良品和调机后生产的高精度前20模普通精度前10模产品放入不良品箱内报警担当调机时的不良品和调机后生产的高精度前30模普通精度前20模产品放入不良品箱内报警担当取第31模产品给品管
1:查看设备是否有异常现象
1:模具安装稳固,无偏移漏料.2:水管畅通无漏水.3:机台四周和机台上部品全部清 理净. 4:原材料型号正确.5:确认机台标签卡更换成"换模".6:确认导柱清洁.7:滑 落板内无产品,并保持清洁和滑落板内塑料袋完好.(如料袋破损时,注意检查 破损料袋内有无产品.)
1:检测机械手使用型号. 2:根据《成型条件表》输入条件.
批准 审核 编制 Shanghai Kawabe Sunport Precision Co.,Ltd
18-4 换模停机前
18-5 换模停机时 18-6 换模停机后
1:机台上的标签卡更换成"待合格品"标识。 2:在判定合格前生产的产品上挂"待合格品"卡。 1:通知全自动、QCA正常生产。2:把"待合格标识"取走,把机台标签卡换成"合 格". 3:把产品放入良品内。 4:按各种作业指导书进行操作。
电气控制柜生产工艺的设计流程图
电气控制柜生产工艺流程(1) 电气控制柜外型尺寸、面板开孔、柜体面板标识丝印检查,在电气控制柜开始装配前按照《屏柜结构、开孔图》进行外型尺寸、面板开孔、柜体面板标识丝印,及电气元件物料清单,确认无误后方可进行装配工作。
(2) 准备齐电气控制柜装配所需的所有电气元件及安装辅材(3) 电气装配人员要先准备齐电气控制柜上需使用的电气安装底板、电气面板、电气元件PLC、低压电器等)及所需要的安装辅材(行线槽、导轨、导线、接地铜排、安装螺栓等元器件安装在电气安装底板上(4) 根据电气原理图中的底板布置图量好线槽与导轨的长度,用相应工具截断。
(注:线槽、导轨断缝应平直。
)两根线槽如果搭在一起,其中一根线槽的一端应切45度斜角。
用手电钻在线槽、导轨的两端打固定孔将线槽、导轨按照电气底板布置图放置在电气底板上,用黑色记号笔将定位孔的位置画在电气底板上。
先在电气底板上用样冲敲样冲眼,然后用手电钻在样冲眼上打孔(用低压电器元器件(微型空开、继电器、接触器、信号线端子、动力电源端子等)应按照电气原理图中的底板布置图安装在导轨上的。
)(5)电气元件的安装方式符合该元件的产品说明书的安装规定,以保证电气元件的正常工作条件,在屏内的布局应遵从整体的美观,并考虑控制元件之间的电磁干扰和发热性干扰,元件的布置应讲究横平竖直原则,整齐排列。
所有元件的安装方式应便于操作、检修、更换;工控机等重要操作的元件及液晶显示器、指示灯等有角度视觉要求的元件安装应尽量保持在离地高度视线范围内,以便于观察操作。
所有元件的安装应紧固,保证不致因运输震动使元件受损,对某些有防震要求的元件应采取相应的防震方式处理。
元件安装位置附近均需贴有照接线图对应的表示该件种类代号的标签,标签采用电脑印字机打印。
屏底侧安装接地铜排,并粘贴明显的接地标识牌。
三相电路主回路安照电气原理图中设计要求大小的铜芯电缆(或铜排)进行连接。
A、B、C三相应分别使用黄、绿、红电缆(若使用铜排应在对应铜排上套黄、绿、红套管)并在每相接线端子处粘贴A、B、C标贴。