
电火花线切割加工训练
圆弧 可编辑ppt
25
电火花线切割加工基础知识
自动编制程序
绘图软件 设计图形
转入 AUTOP
生成 3B程序
可编辑ppt
切割
26
电火花线切割加工基础知识
工艺准备和工艺过程
可编辑ppt
27
电火花线切割加工基础知识
线切割加工基本操作
①电源接通与关闭
②上丝操作、穿丝操作
⑤储丝筒行程调整
⑥建立机床坐标系
⑦切割时要随时观察运行情况,排除事故隐患
可编辑ppt
29
电火花线切割加工基础知识
储丝筒上丝步骤(可自动或手动进行)
①按下储丝筒停止按钮。
②丝盘套上丝电动机轴,用螺母锁紧。
③储丝筒摇至极限位置或保留一段距离。
④电极丝一端绕过上丝介轮、导论,并固定在储丝 筒端部,剪掉多余丝头,拉紧电极丝。
⑤转动储丝筒,将丝缠绕至10~15mm宽度,取
可编辑ppt
8
电火花线切割加工基础知识
DK7740机床型号
可编辑ppt
9
电火花线切割加工基础知识
DK7740机床总体结构图
可编辑ppt
10
电火花线切割加工基础知识
四、电火花线切割加工操作
☆工件材料选择 ☆加工路线的选择 ☆电极丝的选择和安装 ☆工件位置的找正 ☆工作液的选择 ☆线切割加工
☆工艺基准的确定 ☆穿丝孔的加工 ☆工件的装夹 ☆程序编制 ☆电参量的确定 ☆检查加工状况
可编辑ppt
19
电火花线切割加工基础知识
程序编制
手动编程 自动编程
可编辑ppt
20
电火花线切割加工基础知识
3B格式手工编制程序
格式:B x B y B j G Z
B:3个B表示间隔符号 x、y:表示坐标点 G:计数方向,即根据编程需要选GX或GY J :表示计数长度 Z:表示技术指令
可编辑ppt
电极丝与工件的相对位置
找正方法:
①电极丝垂直校正 ②端面校正 ③自动找中心
※注意找正时,应关掉电源,
否则会损伤工件表面的测
量刃口
可编辑ppt
N6: BBB20000 GX L1
//FB直线
N7: BBB15000GY L2 //直线BA
DD
可编辑ppt
22
3B格式手工编程举例
G计数方向
GY
GX
GX
GX
GY
GY
GY
斜线
GX
可编辑ppt
圆弧
23
3B格式手工编制程序举例
Z技术指令(直线)
直线
可编辑ppt
24
3B格式手工编制程序举例
Z技术指令(圆弧)
可编辑ppt
11
电火花线切割加工基础知识
加工路线
穿丝孔
可编辑ppt
12
电火花线切割加工基础知识
预孔
预孔
可编辑ppt
13
电火花线切割加工基础知识
穿丝孔的加工
①必要性 凹型类封闭工件 凸型类工件 ②位置和直径 ③加工
2~5 5
可编辑ppt
14
电火花线切割加工基础知识
电极丝的选择
①直径 ②材料
R12φδ
⑦程序的编制与校验
⑧电极丝找正
⑨加工脉冲参数的选择
可编辑ppt
28
电火花线切割加工基础知识
加工操作注意事项
①工作台架内不允许放置任何杂物
②装夹工件应保证切割路径通畅
③电极丝不要从导轮槽中脱出,与导电块良好接触
④摇把使用后应立即取下,避免人身事故的发生
⑤合理配置工作液浓度
⑥切割时,控制喷嘴流量不要过大,以防飞溅
4学时
平面创意作品
4学时
可编辑ppt
三维创新作品
16学时
3
电火花线切割加工基础知识
一、电火花线切割加工概述:
概念 工作原理
可编辑ppt
4
电火花线切割加工基础知识
二、发展、特点及应用
发展: ◆1955年前苏联 ◆1968年瑞士 ◆70年代中国
可编辑ppt
5
电火花线切割加工基础知识
主要特点:
加工材料:导电材料,不受材料硬度影响 加工对象:复杂形状的平面图形 电极:不需特制电极 余量:余量少,能有效的节约贵重金属
下摇把,松开停止按钮,将调速旋钮调至“1”档。
可编辑ppt
30
电火花线切割加工基础知识
⑥ 调整储丝筒左右行程挡块,按储丝筒开启按钮 开始绕丝。
⑦ 拉紧电极丝,关掉上丝电动机,剪掉多余电极 丝并固定好丝头。
※手动上丝时,不用启动丝筒,用摇把匀速转动丝 筒即可将丝上满。
可编辑ppt
31
电火花线切割加工基础知识
电火花线切割加工训练
青岛理工大学实训中心
可编辑ppt
1
电火花线切割加工训练
训练特点:以作品制作带动训练 训练目的: 了解加工原理、工艺特点及应用范围 了解机床的结构及操作方法 熟悉自动编程方法,了解计算机辅助制造
的概念和加工过程,掌握图形矢量化软件 的应用
可编辑ppt
2
电火花线切割加工训练项目
简单平面作品
21
3B格式手工编制程序举例
N1: BBB15000 GY L4 // 直线AB
N2: BBB20000 GX L1 //直线BC
N3: BB15000B30000 GX SR1 //圆弧CD
N4: BBB40000 GX L30 GX SR3 //圆弧EF
穿丝步骤
①按下储丝筒停止按钮。
②将张丝支架拉至最右端并用插销定位。
③取下储丝筒一端丝头并拉紧,按穿丝路经一次绕 过各导轮最后固定在丝筒紧固螺钉处。
④剪掉多余丝头,用摇把转动储丝筒反绕几圈。
⑥拔下张紧滑块上的插销,手扶张丝滑块缓慢放松 到滑块停止移动,穿丝结束。
可编辑ppt
32
电火花线切割加工基础知识
③直径、材料和被加工材料的关系
材质
线径 材质 线径
纯铜 0.1~0.25 钼 0.06~0.25
黄铜 0.1~0.30 钨 0.03~0.1
专用黄铜 0.05~0.35可编辑ppt
15
电火花线切割加工基础知识
工件的装夹
装夹注意事项:
①台面不带电 ②基准清洁无毛刺 ③装夹位置正确 ④夹紧力均匀
可编辑ppt
16
数控线切割加工基础知识
可编辑ppt
装夹的几种方式
①悬臂支撑方式 ②双端支撑方式 ③桥式支撑方式 ④板式支撑方式 ⑤复式支撑方式 ⑥弱磁力夹具
返17回
电火花线切割加工基础知识
工件位置的找正
找正方法:
①拉表法 ②划线法 ③固定基面靠定法
可编辑ppt
18
电火花线切割加工基础知识
电参量的确定
短路峰值电流 脉冲宽度 脉冲间隔 开路电压
可编辑ppt
6
电火花线切割加工基础知识
应用领域:应用于精密机械、汽车、
拖拉机、电子、仪器仪表、轻工、航空等行 业
◆新产品开发
◆加工特殊材料 ◆加工模具零件 ◆电火花成型的电极制作 ◆轮廓量具的加工微细加工
可编辑ppt
7
电火花线切割加工基础知识
三、电火花线切割机床的组成
线切割机床必须包 括机床、控制器、 脉冲电源三大部分。
电火花线切割实训报告

电火花线切割实训报告
一、实训目的
通过本次电火花线切割实训,达到以下目的:
1.掌握电火花线切割的基本原理和工艺流程;
2.了解电火花线切割的设备和工具的使用方法;
3.掌握电火花线切割的操作技能,并能够进行简单的切割加工。
二、实训内容
1.电火花线切割基础知识讲解
讲解电火花线切割的原理、工艺流程、设备和工具的使用方法
等相关知识。
2.实操演示
教师进行实操演示,让学生了解电火花线切割的实际操作过程。
3.学生操作
学生进行实操操作,根据教师的指导,进行简单的切割加工。
4.实训总结
对本次实训进行总结,回顾所学知识和操作技能。
三、实训结果
经过本次实训,学生掌握了电火花线切割的基本原理和工艺流程,了解了电火花线切割的设备和工具的使用方法,并能够进行
简单的切割加工。
实训效果良好。
四、实训体会
本次实训让我对电火花线切割有了更深入的了解,同时也增强了我对操作技能的掌握。
在实训过程中,我深刻感受到了操作的重要性,只有熟练掌握了操作技能,才能够进行更复杂的切割加工。
同时,安全意识也是非常重要的,在操作过程中必须时刻注意安全。
五、结语
通过本次实训,我不仅学到了知识和操作技能,更重要的是增强了我对专业的热爱和对未来的信心。
我相信,只要不断学习和实践,我一定能成为一名优秀的电火花线切割工程师。
最新电火花线切割试题(有参考答案)

电火花线切割试题一、填空题1、是直接利用电能、光能、声能、热能、化学能、电化学能及特殊机械能等多种形式的能量实现的工艺方法来完成对零件的加工成型。
2、电火花线切割加工的基本原理是用移动的作电极,对工件进行,切割成形。
3、数控电火花线切割机床能加工各种高硬度﹑高强度﹑高韧度和高熔点的。
4、第一台实用的电火花加工装置的是1960年,的拉扎林科夫妇发明的。
5、电火花线切割加工中被切割的工件作为,电极丝作为。
6、根据走丝速度,电火花线切割机通常分为两大类:一类是另一类是。
7、高速走丝线切割机主要由、、三大部分组成。
8、高速走丝电火花线切割机的导电器有两种:一种是的,电极丝与导电器的圆柱面接触导电,可以轴向移动和圆周转动以满足多次使用的要求;另一种是的薄片,电极丝与导电器的大面积接触导电,方形薄片的移动和圆形薄片的转动可满足多次使用的要求。
9、线切割加工中常用的电极丝有、、和。
10、线切割加工时,工件的装夹方式一般采用。
11、电火花线切割加工常用的夹具主要有和。
12、导电器的材料都采用硬质合金,即。
13、脉冲电源波形及三个重要参数、、。
14、电加工的工作液循环系统由循环导管、工作液箱和等组成。
15、张力调节器的作用就是也称恒张力机构。
16、数控电火花线切割机床的编程,主要采用ISO编程、、自动编程三种格式编写。
17、数控线切割机床U、V移动工作台,是具有加工功能的电火花线切割机床的一个组成部分。
18、电火花线切割3B编程格式中,B表示。
19、线切割3B格式编程中计数长度是在计数方向的基础上确定的, 是被加工的直线或圆弧在计数方向的坐标轴上投影的,单位为μm。
20、线切割3B格式编程中加工直线时有四种加工指令:。
21、线切割3B格式编程中加工顺圆弧时由四种加工指令: 。
22、线切割3B格式编程中加工逆圆弧时也有四种加工指令:NR1,NR2, ,NR4 。
23、线切割的加工工艺主要是和机械参数的合理选择。
24、电火花线切割加工工艺指标、和表面粗糙度。
线切割加工实训指导(重点)

线切割实训指导一、学习目的:通过本次实训,使学生初步掌握线切割的加工原理、被加工工件的特点、机床的结构、操作方法和工件的装夹、找正,在老师的指导下使学生对线切割有进一步的了解,以达到能独立操作的目的。
在一定的基础的前提下,通过老师的讲解和示范,使学生了解在加工过程中脉冲参数对加工速度、工件表面质量和钼丝的损耗等的影响,使学生能够独立的、合理的选择脉冲参数。
能对一些常见故障进行排除。
二、学习要求1、在同学进入实验室后,要严格遵守实验室操作规程,服从老师的安排,经允许不得按动机床按钮、不得摇动机手柄。
2、同学在听老师讲解的同时要认真思考,找出自己不明白的问题,及时的向老师提出,以为以后的学习做好铺垫。
3、认真完成实训报告。
第一节加工原理线切割加工在众多的机械加工中属于特种加工中的电加工,即利用高频电流正负极之间的放电现象,使金属在局部融化、工件分离,以达到加工目的。
线切割加工主要是针对复杂、要求内部有尖角、有锥度要求的零件的加工,但被加工的零件必须是通孔或者是通槽,既对对有底的型腔和有台阶的要求的零件是无法加工的。
线切割机床主要分机床主体和控制部分两大部分。
机车主体是通过控制柜发出的脉冲信号和高频电流来完成对工件的加工的。
脉冲信号控制机床的动作,高频电流提供放电时所需的能量。
控制部分的作用是加工者可根据自己所要加工的零件图在控制柜的电脑上画出图形、生成G代码或3B代码,通过数据接口发送给机车的私服系统,从而来使机床执行动作。
第二节机床操作机床主体上有以下几个主要部分:1、机车操作面板:主要有断丝停车、(在加工过程中,将此开关打到“1”的位置,钼丝断掉后机床就自动停止)、冷却液开/关、运丝筒开/关、加工结束停车(当加工完毕后,机床就自动停止运转)。
2、工作台:用来装夹工件,使工件能在机床上有一个正确的位置。
3、运丝筒:用来储存钼丝、使钼丝在加工中能够循环的运转。
控制部分的组成:1、一台配有线切割专用控制卡的586电脑及电脑用的一些附件。
电火花线切割加工实训

电火花线切割加工实训实训四电火花线切割工件装夹与找正1、实训目的掌握电火花线切割工件装夹与找正方法。
2、实训项目了解电火花线切割工件常用方法,掌握电火花线切割工件装夹与找正技能。
3、实训器材快走丝电火花线切割机床、压板、支撑板、划针、百分表。
4、实训内容(1)、工件装夹①悬臂支撑方式:悬臂支撑通用性强,装夹方便,如图1示。
但由于工件单端固定,另一端呈悬臂梁状,因而工件平面不易平行于工作台面,易出现上仰或下斜,致使切割表面与其上下平面不垂直或不能达到预定的精度。
另外,加工中工件受力时,位置容易变化,因此只有工件的技术要求不高或悬臂部分较少的情况下才能使用。
②双端支撑方式:工件两端固定在夹具上,其装夹方便,支稳定,平面定位精度高。
如图2所示,但不利于小零件的装夹。
图1 悬臂式支撑方式图2 双端支撑方式③桥式支撑方式:采用两支撑垫铁架在双端支撑夹具上,如图3所示。
其特点是通用性强,装夹方便,对大、中、小工件都方便地装夹,特别是带有相互垂直的定位基准面的夹具,使侧面具具有平面基准的工件可省去找正工序。
如果找正基准也是加工基准,可以间接地推算和确定电极丝中心与加工基准的坐标位置。
这种支撑装方式有利于外形和加工基准相同的工件实现成批加工。
图3 桥式支撑方式④板式支撑方式:板式支撑夹具可以根据工件的常规加工尺寸而制造,呈矩形或圆形孔;并增加X、Y方向的定位基准。
装夹精度易于保证,适宜常规生产中使用,如图4所示。
图4 板式支撑方式⑤复式支撑方式:复式支撑夹具是在桥式夹具上再固定专用夹具而成。
这种夹具可以很方便地实现工件的成批加工。
它能快速地装夹工件,因而可以节省装夹工件过程中的辅助时间,特别是节省工件找正及确定电极丝相对工件加工基准的坐标位置所费的时间。
这样,既提高了效率,又保证了工件加工的一致性,其结构如图5所示。
图5 复式支撑方式⑥弱磁力夹具:弱磁力夹具装夹工件迅速简便,通用性强,应用范围广,对于加工成批的工件尤其有效,其工作原理如图6所示。
电火花线切割加工技术训练
电火花线切割加工技术训练电火花线切割加工技术是一种常用的金属加工方法,通过放电腐蚀金属材料来实现零件的切割、孔加工、复杂轮廓加工等。
本文将介绍电火花线切割加工技术的基本原理和训练方法。
电火花线切割加工技术基本原理如下:首先,将被加工的工件和电极之间的距离保持在一定范围内,形成放电空隙;然后,通过电脉冲放电,产生高能量导致放电腐蚀作用,使工件上的金属材料局部熔化、蒸发或溶解;最后,通过控制工件和电极的移动,实现对金属材料的切割或加工。
对于电火花线切割加工技术的训练,可以按照以下步骤进行:1.了解设备:首先,学习和掌握电火花线切割加工机床的结构、工作原理和操作方法,了解各部件的功能和使用注意事项。
2.准备工作:检查设备的工作状态,确保各项指标符合要求。
同时,清洁工作区域,摆放必要的辅助工具和设备。
3.调整参数:根据工件材料和加工要求,调整电火花线切割加工的参数,如放电电流、放电时间、工作间隙等,以保证加工效果和质量。
4.制作工艺:根据所要加工的零件图纸和尺寸要求,合理制定加工工艺流程,包括切割路径、加工顺序等。
5.操作技巧:运用正确的操作技巧,如稳定握持电极、控制加工速度等,确保切割或加工的准确性和平滑度。
6.质量控制:加工完成后,对零件进行检查和测量,与图纸要求进行比对,确保加工质量。
如有需要,进行必要的修整、打磨和表面处理。
7.安全措施:在进行电火花线切割加工过程中,注意使用防护设备,如防护眼镜、防护手套等。
并遵守相关安全规定,确保操作人员的人身安全。
通过以上步骤的训练,可以提高电火花线切割加工技术的掌握程度和熟练度,实现对各种金属材料的高效加工和精确切割。
同时,注意不断学习和积累经验,与其他相关专业人员交流和分享,以提高自身的技术水平和创新能力。
电火花线切割加工技术是一种高精度、高效率的金属加工方法,广泛应用于航空、汽车、模具、电子、医疗器械等多个领域。
在训练过程中,掌握电火花线切割加工技术的基本原理和操作技巧是非常重要的。
特种加工实训教程(线切割加工综合训练)
课题C-6 数控电火花线切割加工综合训练一、实训目的及要求:通过简单图形加工、手动碰边加工、跳步加工、冲裁模加工、锥度加工和异形件加工,进一步把握线切割机床的操作,熟练把握机床的操作技术,为尔后的学习打下坚实的基础。
二、实训设备工具及量具:数控电火花线切割机床、特种加工专用油、钼丝、扳手、十字/一字螺丝刀、Q235钢板(厚度5-20mm)、铣刀、碎布、油扫、百分表、直角尺、游标卡尺、千分尺。
三、实训内容及步骤:项目1:简单图形加工数控线切割机是加工各类周密的形状复杂的金属模具的专用机床,可加工各类硬度的金属材料,而且材料淬硬后对其切割状态更有利,适宜用它对模具作最后工序的加工,以减少淬火变形和表面氧化阻碍尺寸精度。
本项目要紧介绍简单图形的加工,并把握线切割机床的操作步骤。
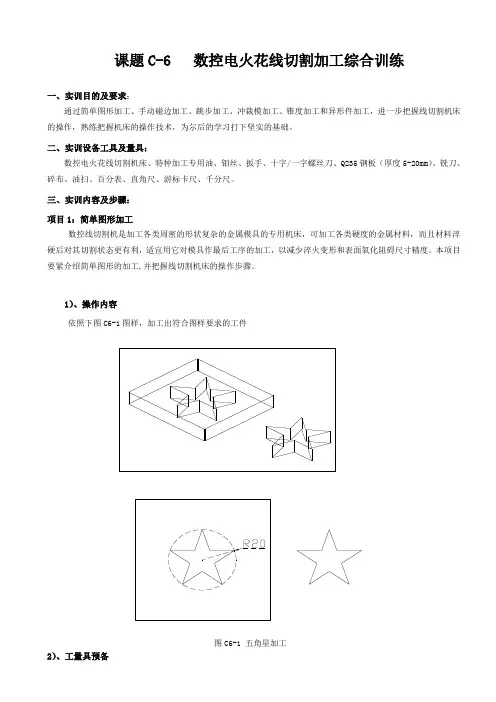
1)、操作内容依照下图C6-1图样,加工出符合图样要求的工件图C6-1 五角星加工2)、工量具预备A 、刀具、工件材料Ф0.18mm 钼丝、 Q235钢板 (厚度5mm)B 、量具钢尺(150mm ,300mm )C 、工具 一字和十字螺丝刀、垫板、压块、螺栓组、校正规等机床附件3)、操作步骤A 、线切割机的大体操作B 、主机操纵元件的操作开机顺序: A →B →C →D →E 关机顺序: E →D →C →B →A C 、加工完拆卸工件并清洗。
★注意事项:A 、电源总开关(空气开关)接触是不是良好;B 、 电源启动按钮(ON )是不是能真正启动机床运转或有无漏电现象;C 、微机电源的启动是不是有漏电现象,传输线接口是不是松动,在接触良好情形下方可开机运行。
D 、 在自动编程时,注意起切点与工件的相对位置。
E 、 装夹工件时用手旋紧螺母即可。
F 、 工件伸出支架部份要大于实际尺寸。
4)、项目评判5)、相关知识预备数控电火花线切割加工的机床的型号及组成部份图C6-2 电火花线切割加工原理图1.工作液箱 2. 储丝筒 3. 电极丝 4. 供液管 5. 进电块 6. 工件 7. 夹具 8. 脉冲电源 9. 工作台拖板通常将电极丝与脉冲电源的负极相接,工件与脉冲电源的正极相接。
电火花线切割试题(有答案)
电火花线切割试题一、填空题1、是直接利用电能、光能、声能、热能、化学能、电化学能及特殊机械能等多种形式的能量实现的工艺方法来完成对零件的加工成型。
2、电火花线切割加工的基本原理是用移动的作电极,对工件进行,切割成形。
3、数控电火花线切割机床能加工各种高硬度﹑高强度﹑高韧度和高熔点的。
4、第一台实用的电火花加工装置的是1960年,的拉扎林科夫妇发明的。
5、电火花线切割加工中被切割的工件作为,电极丝作为。
6、根据走丝速度,电火花线切割机通常分为两大类:一类是另一类是。
7、高速走丝线切割机主要由、、三大部分组成。
8、高速走丝电火花线切割机的导电器有两种:一种是的,电极丝与导电器的圆柱面接触导电,可以轴向移动和圆周转动以满足多次使用的要求;另一种是的薄片,电极丝与导电器的大面积接触导电,方形薄片的移动和圆形薄片的转动可满足多次使用的要求。
9、线切割加工中常用的电极丝有、、和。
10、线切割加工时,工件的装夹方式一般采用。
11、电火花线切割加工常用的夹具主要有和。
12、导电器的材料都采用硬质合金,即。
13、脉冲电源波形及三个重要参数、、。
14、电加工的工作液循环系统由循环导管、工作液箱和等组成。
15、张力调节器的作用就是也称恒张力机构。
16、数控电火花线切割机床的编程,主要采用ISO编程、、自动编程三种格式编写。
17、数控线切割机床U、V移动工作台,是具有加工功能的电火花线切割机床的一个组成部分。
18、电火花线切割3B编程格式中,B表示。
19、线切割3B格式编程中计数长度是在计数方向的基础上确定的, 是被加工的直线或圆弧在计数方向的坐标轴上投影的,单位为μm。
20、线切割3B格式编程中加工直线时有四种加工指令:。
21、线切割3B格式编程中加工顺圆弧时由四种加工指令: 。
22、线切割3B格式编程中加工逆圆弧时也有四种加工指令:NR1,NR2, ,NR4 。
23、线切割的加工工艺主要是和机械参数的合理选择。
24、电火花线切割加工工艺指标、和表面粗糙度。
电火花线切割加工实训
电火花线切割加工实训
实训十锥度零件的电火花线切割加工
1、实训目的
掌握电火花线切割锥度零件的加工方法。
2、实训项目
电火花线切割锥度零件加工。
3、实训器材
快走丝电火花线切割机床
4、实训内容
(1) 工艺分析
锥度零件的加工通常有两种类型:一种是尖角锥度零件加工,另一种是恒锥度零件加工。
锥度零件加工时,需要采用四轴联动,即X 轴、Y轴、U轴和V轴。
切割锥度的大小宝根据机床的最大切割锥度确定。
锥度零件切割时,还应注意钼丝偏移的角度值,及沿切割轨迹方向上是左偏移还是右偏移,这决定了工件上、下表面的尺寸大小。
倘若上表面尺寸大,则切割结束后工件下落时,会将钼丝卡住,造成断丝情况发生。
锥度零件切割时,往往工件比较厚,且钼丝存在扭曲情况,工作液的浓度应降低些,钼丝可选择粗丝,电参数选择大电流、长脉宽。
(2)锥度零件编程
①现要求切割一个带锥度的零件,要求上小下大,底面尺寸如图1所示。
工件厚55mm,切割锥度为l.50,切成凸模。
图1 锥度加工凸模零件图形图2 图形切割路径
(3) 锥度零件的电火花线切割加工
图3 3个参数的示意。
数控电火花线切割培训资料
数控电火花线切割培训资料数控电火花线切割培训教材一、数控电火花线切割加工概述数控电火花线切割加工(Wire Cat EDM)暨是数控加工也属于特种加工。
常用于加工冲压模具的凸、凹模,电火花成形机床的工具电极、工件样板、工具量规和细微复杂形状的小工件或窄缝等,并可以对薄片重叠起来加工以获得一致尺寸。
1、数控电火花线切割加工原理电火花线切割加工简称“线切割”。
它是利用移动的细金属丝(电极丝)作为工具电极,并在电极丝与工件间加以脉冲电压,利用脉冲放电的腐蚀作用对工件进行切割加工的。
在正负电极之间施加脉冲电压,并不断喷注一定绝缘性能的工作液,当两电极间的间隙达到一定距离时,脉冲电压将工作液击穿,产生火花放电。
在放电瞬间产生大量热能,使这一点工作表面局部微量金属材料立刻熔化、气化,飞溅到工作液中,形成固体金属微粒,被工作液带走。
这时在工件表面上便留下一个微小的凹坑,放电短暂停歇,两电极间的工作液处在绝缘状态。
紧接着,下一个脉冲电压又在两电极相对接近的另一点处击穿,产生火花放电,重复上述过程。
在保持电极丝与工件之间恒定放电间隙的条件下,一边蚀除工件金属,一边控制工件不断地向电极丝进给,就可沿着预定轨迹逐步将工件切割成形。
2、线切割加工特点ⅰ、采用线状电极切割工件,无需制造特定形状的工具电极,降低工具电极的设计和制造费用,缩短加工周期。
ⅱ、直接利用电能进行脉冲放电加工,便于实现自动化控制。
ⅲ、加工时电极丝与工件不接触,两者之间宏观作用力极小,不产生毛刺和明显刀痕等缺陷。
ⅳ、加工中电极丝的损耗极小,加工精度高,无须刃磨刀具,缩短辅助时间。
3、线切割机床的分类通常按电极丝的运行速度快慢,线切割机床可分为快走丝线切割机和慢走丝线切割机。
快走丝线切割机床应用比较广泛,具有结构简单、操作方便、可维护性好,加工费用低、占地面积小及性价比高等特点。
慢走丝线切割机床采用一次性电极丝,可多次切割,有利于提高加工精度和降低表面粗糙度,属于精密加工设备。
电火花线切割实训指导
X X X X职业学院《冲压模具设计与制造》电加工实训指导书二零一四年二月十号机械工程系实训中心编第一部分线切割加工第 1 章实训规划1.1 实训达到目标:1.学会操作DK7725快走丝电火花线切割机床;2.熟练编写3B程序;3.熟悉装夹与找正技巧;4.能独立完成规定零件的加工。
1.2 实训规范要求:1.实训第一周:(1)每台设备为一组12人,每次2组,时间为4小时;(2)学会操作DK7725快走丝电火花线切割机床;(3)熟练编写NC程序;2.实训第二周:(1)每台设备为一组12人,每次2组,时间为4小时;(2)熟悉装夹与找正技巧;(3)穿丝、紧丝;(4)装夹工件、放电找正;(5)能独立完成规定零件的加工。
1.3 实训作业流程第一步:认真研究给定的零件图纸,制定待加工部分的工艺方案。
第二步:进行坐标值计算,图形绘制,编写3B格式程序。
第三步:输入程序并检查。
第四步:穿丝、紧丝。
第五步:装夹工件,放电找正。
第六步:按机床操作规程进行正确操作,开始加工。
第七步:加工完毕,关闭机床。
第八步:松丝,取出零件。
第九步:维护机床。
第十步:测量,写报告。
第 2 章快速掌握设备操作2.1 控制柜组成(1)主机开:绿色按钮开关;(2)电源关:红色蘑菇头按钮开关;(3)脉冲参数:加工脉冲参数的选取正确与否,直接影响着工件的加工质量和加工状态的稳定;(4)进给调节:用于切割时调节进给速度;(5)脉停调节:用于调节加工电流的大小;(6)变频:按下此键,变频转换电路向计算机输出脉冲信号,加工中必须将此键按下;(7)进给:按下此键,驱动机床拖板的步进电机处于工作状态。
切割时必须将此键按下;(8)加工:按下此键,变频转换电路以高频取样信号作为输入信号,跟踪频率受放电间隙影响,此键不按,变频转换电路自激振荡产生变频信号。
切割时必须按下此键;(9)高频:按下此键,高频电源处于工作状态;(10)加工电流:此键用于调节加工峰值电流,六档电流大小相等。