
端子合格压接及其判定
端子合格压接及其判定介绍1. 压接高度过小2. 压接高度过大3. &4. 绝缘压接过小或过大5. 松散的线芯6. 剥线长度过短7. 线缆插入过深8. "香蕉" (过度弯曲) 端子9. 压接过于靠前10. 喇叭口过小11. 喇叭口过大12. 尾料过长13. 弹性片弯曲准则介绍您已经阅读了所有的连接器目录,找到了满足您的所有设计标准并完全适于您的应用的连接器。
正确的额定电流、额定电压、电路大小、接合力、线规能力、结构、端接方法和安全特征,例如正向锁定、完全独立的触点、极性和代理商资格等要求得到满足,那么简而言之就是您找到了完美的连接器。
但是还没有完全到长出一口气的时候,特别是如果您选择的连接器使用压接系统。
虽然这可能是最快、最可靠和牢固的端接方法之一,如果端子没有正确地压接在线缆上,您会忘记在选择正确的连接器上付出的所有辛苦努力。
虽然有13个常见的压接问题会降低您的产品的可靠性,但是仅需一些小的知识和预先规划就可以简单地避免这些问题。
首先,了解端子具有三个主要部分:插接区、过渡区和压接区(图A),这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
正确执行的压接示例参见(图B)。
绝缘压接区压缩绝缘层,但不会刺穿。
线芯(或线刷)伸出于导体压接区前部的距离至少等于线缆导体的直径。
例如,18 AWG线缆应伸出至少.040"。
在绝缘和导体压接区之间的部分可以看见绝缘层和导体。
导体压接区在引入端和尾端呈喇叭形,而过渡区和接合区在压接工艺前后始终保持不变。
如果您的压接端子看起来和(图B)中的端子不同,可能是因为在压接工艺中出现了错误。
这里是压接工艺中可能出现的13个最常见的问题,以及如何避免它们。
1. 压接高度过小压接高度是指导体压接区在压接后的横截面高度,它是良好压接最重要的特征。
连接器制造商提供了为端子设计的每种线缆尺寸的压接高度。
给定线缆的正确压接高度范围或公差可能小达0.002"。
在如此严格的规范下,检验压接机是否设置正确对于获得良好压接是非常重要的。
过小(图I)或过大(图II)的压接高度无法提供规定的压接强度(对线缆端子的保持力),会减小线缆拉拔力和额定电流,一般情况下还会引起压接头在非正常的工作条件下性能降低。
过小的压接高度还会压断线芯或者折断导体压接区的金属。
2. 压接高度过大过大的压接高度无法正确压缩线芯,引起压接区过大的无效空隙,因为线芯和端子金属之间没有足够的金属间接触。
问题#1 & #2的解决方法很简单:调节压接机上的导体压接高度。
在首次使用压接机进行工作时,使用(图B), 中所示的光标卡尺或千分尺检验压接高度在规定范围内,并且在工作过程中应按照要求的频度重新检查,以保持正确的压接高度。
3. &4. 绝缘压接区过小或过大(图III和图IV)由于绝缘类型和厚度的多样性,连接器制造商一般不会提供绝缘层的压接高度。
绝缘压接为导体压接区提供应力释放,这样在线缆弯曲时不会使线芯折断。
过小的绝缘压接区会使绝缘压接区中的金属应力过大,削弱其应力释放功能。
大多数类型的压接工具可以独立于导体压接高度而调节绝缘压接高度。
正确的调节使得端子夹紧绝缘层至少180度,并且不会刺穿绝缘层。
在端子的绝缘压接件的外径与线缆绝缘层的外径接近相同时,最好的方法是IDT技术。
5. 松散的线芯松散的线芯(图V)是导致压接问题的另一个常见原因。
如果所有线芯没有完全封闭于导体压接区,压接件的强度和电流负载能力都会大幅降低。
要获得良好的压接,您必须满足连接器制造商指定的压接高度。
如果并非所有线芯都对压接高度以及压接强度起到作用,那么压接件的性能将无法达到规定要求。
一般来说,松散线芯的问题是很容易解决的,只需重新收拢线缆成束,然后插入进行压接的端子中。
如果从线缆上剥下绝缘层是单独的操作过程,在处理或集束过程中可能会不小心将线芯分离。
使用�剥线并保持�工艺去除绝缘层,这样绝缘套并没有完全从线缆上去除,直至准备用端子压接在线缆上,有助于最大限度减小线芯松散问题问题。
6. 剥线长度过短如果剥线长度过短,或者线缆没有完全插入导体压接区,端接可能不能达到规定的拉拔力,因为线缆与端子之间的金属间接触减少了。
如(图VI), 所示,线缆的剥线长度过短(注意绝缘层处于正确位置),伸出导体压接区前部的距离无法获得要求的一个线缆外径。
解决方法很简单:增大剥线设备的剥线长度至该端子的规定值。
7. 线缆插入过深与过短的剥线长度相关的另一个压接问题,出现在线缆插入压接区过深的情况下。
如(图VII)所示,绝缘层向前过深地插入绝缘压接区,导体伸出至过渡区。
在实际应用中,这可能引起三种失效模式。
其中两种是由于导体压接区中金属间接触减少,使得额定电流和线缆拉拔力降低。
金属与塑料的接触没有金属间接触牢固,而且它不导电。
第三种失效模式在连接器接合时可能出现。
如果线缆伸出至过渡区过深,插针端子的尖端碰撞上线缆,可能会阻止连接器完全就位,或者可能导致插针或插孔端子弯曲。
这种情况称为�端子碰撞�。
在极端情况下,即使端子在外壳内完全就位,但是会被推出外壳背部。
要解决这个问题,确认没有使用过大的力将线缆插入压接机而使之越过压接机的线缆止口,或者调节线缆止口的位置使之正确地轴向定位已剥皮的线缆。
8. "香蕉" (过度弯曲) 端子最形象的压接问题之一称为"香蕉"压接(图VIII),因为压接端子呈香蕉形状。
这使得端子很难插入外壳中,可能引起端子碰撞。
这个问题很容易解决,调节压接机上的限制销的位置即可。
这个小销位于压接机中,在压接区压接在线缆上时接触端子的接合区。
在压接过程中,端子一端的大量金属(在压接区中)移动。
如此大的作用力趋向于强迫端子的前部上翘,除非被适当的"限制销"所限制。
9. 压接过于靠前比较明显的一个压接问题是过渡区的局部被损坏,如(图IX)所示。
在图示的端子中,竖直的突起部分是称为"端子止口"的设计特征。
其功能是防止端子过深地插入外壳。
如果止口被完全损毁,实际端子会被推向一直穿过外壳。
解决方法比较简单。
引起这一问题的原因是端子和金属条(当你从制造商处收到货时端子所连接的金属条)相对于压接机的位置不正确。
只需放松可互换工具的基板,然后重新对准压接机,即可解决问题。
10. 喇叭口过小喇叭口(图X)的正确尺寸是接近端子材料厚度的2倍。
例如,如果端子由厚度为.008"的材料制成,喇叭口应当约为.016"。
虽然几千分之一英吋的偏差不会在本质上影响端子的性能,如果缺少喇叭口,或者小于端子材料厚度,会有割断线芯的危险。
保留的线芯减少会降低端接强度。
要校正该问题,确认压接设备上的冲头和砧座正确对准。
11. 喇叭口过大如果喇叭口过大也会出现问题(图XI),因为这会减小端子压接区与线缆接触的总面积。
线缆与端子的接触面越小,线缆拉拔力越小。
如果压接高度正确,那么可能是由于工具磨损引起的问题,应当予以更换。
12. 尾料过长在压接过程中,尾料从端子上裁切下来。
如果保留的尾料过长(图XII),就会出现问题。
当端子插入外壳中时,过长的金属尾料会伸出至连接器的后部,在施加较高的电压时引起连接器的相邻触点之间的电弧。
如果端子前部的尾料过长,会干涉连接器的接合和引起"端子碰撞"。
解决方法比较简单。
调节压接机上的基板,使端子在压接机中正确居中。
端子没有正确居中的另一个标志是喇叭口没有正确成形。
出现这种情况是因为喇叭口与尾料的工具具有空间关系。
13. 倒钩弯曲尽管倒钩弯曲并不一定是不正确的压接过程产生的,但是连接器还是会失效。
倒钩(图XIII)可能向内或向外过度弯曲,这会影响端子完全锁入塑料外壳的能力。
倒钩的损害可能是由于端子从卷轴上展开时,压接机的转轴固定器上的摩擦轮过紧,也可能是端子压接在线缆上之后的搬运引起的。
通常已端接的线缆会捆扎成束,库存或运输至工厂的另一个地点。
在捆扎过程中,或者每根已端接的线缆从线束中取出时,倒钩也可能会弯曲。
如果是在压接机上出现损坏,那么需要调节摩擦轮的松紧度,只需保持端子卷轴不会由于其自重而展开即可。
如果问题出在捆扎过程,需要采用更小的线束或改进搬运程序。
圖A 圖B 圖I 圖II 圖III 圖IV圖V 圖VI 圖VII 圖VIII 圖IX 圖X圖XI 圖XII圖XIII FFC薄膜電纜壓接示意圖。
端子压接技术规范

端子压接技术规范
1.目的
本文旨在提供终端压接技术的具体要求,以确保终端/线缆接口压接
的正确性和可靠性。
2.适用范围
本文适用于终端/线缆接口铜芯到芯片,终端到板,终端到PCB等压
接工程。
3.压接模式
3.1可采用机械式或气控式压接。
3.2压钳型号必须符合要求,否则容易造成芯片损坏。
4.铝屑与压接热源
4.1铝屑使用规定:使用过的铝屑不可重复使用,以免把外界污染物
带入芯片内部,影响整体性能。
4.2压接热源使用规定:必须使用正压,并且要选用合适的热源模式,以保证芯片稳定性,以及压接过程正确和可靠。
5.压接变形
5.1终端要求变形必须控制在一定范围内,过大的变形会影响终端的
密封性能。
5.2压接变形的检测方法:压入量试验,接触面损伤试验,抗拔强度
试验,压接变形试验,以及量热试验等。
6.压压具及压入力
6.1压压具的质量必须符合要求,任何磨损、裂纹都必须更换。
6.2压入力的范围必须符合要求,过大的压力可能会造成芯片损坏,
过小的压力可能会影响密封性能。
7.热控
7.1若采用气控式压接,必须使用正压,热源要选择合适的热源模式。
端子压接标准及检验规范
端子压接标准及检验规范一、引言端子压接是一种常见的电气连接方式,用于将导线与端子连接,实现电流传输和信号传递。
为了保证电气连接的可靠性和安全性,端子压接需要遵循一定的标准和检验规范。
本文将介绍一些常见的端子压接标准和检验规范。
二、端子压接标准2.美国标准:美国国家标准学会(ANSI)和美国电气制造商协会(NEMA)制定了关于端子压接的标准。
其中,ANSIC119系列标准主要适用于传输和分配系统中使用的压接端子和配件,而NEMAWC系列标准适用于电线和电缆中使用的压接端子。
3. 其他标准:各个国家和地区还有一些针对特定行业或特定材料的端子压接标准,如德国尼盖尔(Negele)公司的压接端子标准等。
三、端子压接检验规范1.外观检查:对端子压接的外观进行检查,包括端子的色泽、表面是否有明显的划痕、变形或氧化等情况。
2.尺寸检验:测量压接端子的尺寸,包括导线进入端子的长度、导线固定部分的长度和端子的总长度等。
3.强度检验:对压接端子的强度进行检验,主要包括端子是否能够承受预定的拉力,以及在规定的压接力下是否能够保持良好的连接状态。
4.电气性能检验:通过使用示波器或万用表等设备对压接端子的接触电阻、电压降、接触可靠性等进行检测和分析,以保证端子压接的电气性能符合要求。
5.可靠性检测:对压接端子进行抽样检验和可靠性测试,以评估其在长期使用中的可靠性和稳定性。
6.检验记录:对每次压接进行检验时,需要详细记录相关的检验数据和结果,以备后续追溯和分析。
四、结论端子压接是一种常见的电气连接方式,必须遵循一定的标准和检验规范,以保证电气连接的可靠性和安全性。
国际电工委员会、美国标准以及其他相关标准制定了相应的端子压接标准,包括对端子尺寸、力度和电气性能等方面的要求。
对于端子压接的检验,主要包括外观检查、尺寸检验、强度检验、电气性能检验和可靠性检测等方面的内容。
通过遵循标准和执行检验规范,可以确保端子压接的质量和可靠性,从而提高电气连接的安全性和可靠性。
端子压接标准及检验规范

端子压接工序检验规范
4.3 端子各部位压接确认: 4.3.1 喇叭口位置确认
○ 良好
△ 可接受
× 不可接受
前后均有喇叭口 4.3.2 料带切断位置确认(参考)
后 方有喇叭口、前方无喇叭口 后方无喇叭口,易压伤芯线
4.3.3 电线位置确认 ○ 良好
△ 可接受
△ 可接受
× 不可接受
× 不可接受
× 不可接受
端子压接工序检验规范
表 1 拉力值
导体公称截面积,mm² 0.35 0.5 0.75
拉力1),N 50 70 80
导体公称截面积,mm² 4.0 6.0 10.0
拉力,N 270 450 500
0.85
100
25.0
1900
1.0
110
35.0
2200
1.5
150
≥50.0~120.0
2700
2.5
翘曲
△ 可接受
端子压接工序检验规范
扭曲
4.6 端子外模绝缘层压接检验方式: 4.6.1 绝缘层压接后进行三个循环的弯折试验后,在连接B区应可见电线导体和电线绝缘层,检查绝缘
层覆是否有损伤或滑出,若有表面损伤或滑出,则压接高度须重新调整,如附图:
4.7 端子拉力测试及检验方式,如附图: 4.7.1 测试长度以150mm左右为标准 4.7.2 脱去外被20mm左右 4.7.3 以拉力计拉引测试,直到导体与端子分离,记下此时拉力计上指针之刻度即为端子拉力,其拉力 值应不小于表1的规定。 4.7.4 若端子为有外皮包裹的,测量端子拉力时先去除外皮后再测量 4.7.5 拉力测试后应检验端子拉出后的状况,若导体芯线全部断在端子内模内为端子压接高度过低, 则必须重新将端子内模高度调高;若导体芯线无一股芯线留在内模中,则必须重新将端子内模 高度调低,(除铆压双并线端子外) 4.7.6 双并线合压在一端子时,端子内模时不得有芯线导体外露.双并线之拉力在拉力规格范围内即 可,不要求符合4.7.5条。
端子压接规范详述
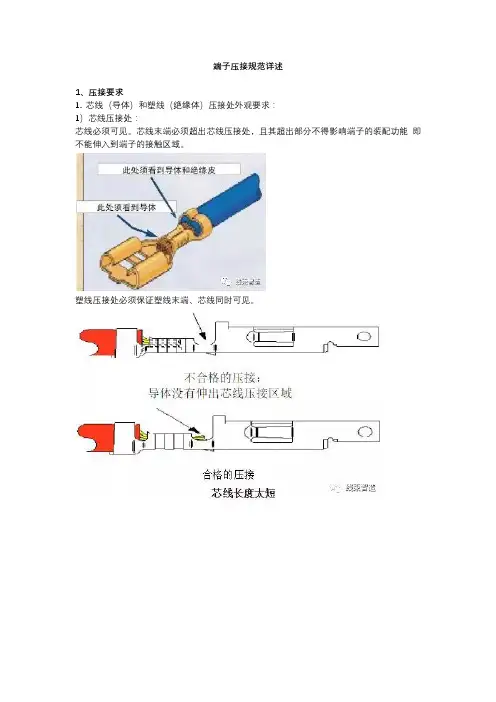
端子压接规范详述1、压接要求1. 芯线(导体)和塑线(绝缘体)压接处外观要求:1)芯线压接处:芯线必须可见。
芯线末端必须超出芯线压接处,且其超出部分不得影响端子的装配功能即不能伸入到端子的接触区域。
塑线压接处必须保证塑线末端、芯线同时可见。
2)芯线压接处、塑线压接处:导体不允许有任何单根导线外露及损伤。
针对以上要求,对于芯线和塑线压接外观的判定总则为:2. 喇叭口压接要求喇叭口分前喇叭口和后喇叭口。
后喇叭口必须保证能看到,前喇叭口最好也要有。
无喇叭口和过大的喇叭口都是不可接受的。
一般要求,喇叭口近似为端子材料的2倍,要求要后端必须能明显看到喇叭口,判定依据可参照下图:3. 余料切断要求端子压接时,要求必须能看到余料;过长的余料长度、无余料都是不可接受的。
通常要求余料切断长度为端子材料的1.0-1.5倍。
对于余料切断的具体长度判断要求满足以下三点:1)余料切断前端不超过0.3mm,后端长度不超过0.5mm;2)余料上的毛边不允许超过0.3mm;3)余料和毛边必须不能影响端子插入护套里。
4. 端子压接容易发生的变形及判断标准。
要求:端子弯曲变形不允许影响端子连接,及端子的接插功能。
5. 有密封塞的端子压接要求对于有些需要加密封塞的端子压接,主要有以下几点:1)密封塞在塑线压接部位必须安全可靠;2)密封塞在压接后无损坏现象;3)密封塞颈部末端在塑线压接和芯线压接之间必须可见;4)导线的绝缘皮在密封塞内必须可见。
2、压接截面1. 压接截面分析判定:1)压接对称;2)所有的芯线都被压紧;3)端子芯线压接内壁无裂缝;4)芯线压接区压接片中心闭合,顶端无间隙。
合格的塑线压接有以下三种压接方式:1)F-压接;2)重叠压接;3)交叉压接。
普通端子压接截面分析判定图:注意:芯线压接披锋高度不允许超过0.13mm,宽度不允许超过0.1mm。
旗型端子压接截面分析判定图:合格的(带密封塞)压接截面参考下图:不合格的(带密封塞)压接截面如下图所示:密封塞被刺穿。
端子压接质量评价方法(含AM1)

端子压接质量评价方法版本:AM1美的集团家用空调事业部发布端子压接质量评价方法1 范围本标准规定了端子压接质量的技术要求、试验方法、剖面制作注意事项等,并提供了压接质量判定参考图样。
本标准适用于美的家用空调事业部采用压接连接的端子压接质量检验,包括连接线束的端子压接、零部件引线的端子压接及通过压接连接的插头线(如插头电源线内引线与插头的连接)压接质量等的检验。
本标准不适用于刺破式端子的压接质量检验。
2 规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB 17196-1997 连接器件连接铜导线用的扁形快速连接端头安全要求JIS C2805-2010 铜线用压接端子DIN 46249-1980 非绝缘插入式连接器.试验要求3 术语和定义下列术语和定义适用于本标准。
3.1 端子使导线与适当的配对元件连接,实现电路导通的机电元件。
端子按压接区形状分为敞开式及筒式。
3.2 敞开式端子压接前压接区为敞开式,压接后闭合的端子。
图1 敞开式端子筒式端子3.3 筒式端子压接前压接区为筒状的端子。
3.4 端子各部位名称端子分为配合区、导体压接区及绝缘压接区,部分端子存在两个或以上的导体压接区。
绝缘压接区配合区导体压接区导体压接区配合区图2 敞开式端子筒式端子3.5 端子压接通过施加一定的机械力,使两种材料(导体压接区与导体、绝缘压接区与引线绝缘皮)紧密的结合,达到电性能导通且牢固接合的目的。
3.6 导体压接剖面端子导体压接区与导体压接后的剖面。
3.7 绝缘压接剖面端子绝缘压接区与引线绝缘皮压接后的剖面。
4 技术要求及试验方法4.1 导体压接导体压接应符合表1的相关要求。
表1 导体压接技术要求及图示4.2 绝缘压接绝缘压接应符合表2的相关要求。
端子合格压接及其判定

端子合格压接及其判定介绍1. 压接高度过小2. 压接高度过大3. &4. 绝缘压接过小或过大 5. 松散的线芯6. 剥线长度过短 7. 线缆插入过深8. "香蕉" (过度弯曲) 端子9. 压接过于靠前10. 喇叭口过小11. 喇叭口过大12. 尾料过长13. 弹性片弯曲准则介绍您已经阅读了所有的连接器目录,找到了满足您的所有设计标准并完全适于您的应用的连接器。
正确的额定电流、额定电压、电路大小、接合力、线规能力、结构、端接方法和安全特征,例如正向锁定、完全独立的触点、极性和代理商资格等要求得到满足,那么简而言之就是您找到了完美的连接器。
但是还没有完全到长出一口气的时候,特别是如果您选择的连接器使用压接系统。
虽然这可能是最快、最可靠和牢固的端接方法之一,如果端子没有正确地压接在线缆上,您会忘记在选择正确的连接器上付出的所有辛苦努力。
虽然有13个常见的压接问题会降低您的产品的可靠性,但是仅需一些小的知识和预先规划就可以简单地避免这些问题。
首先,了解端子具有三个主要部分:插接区、过渡区和压接区(图A),这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
正确执行的压接示例参见(图B)。
绝缘压接区压缩绝缘层,但不会刺穿。
线芯(或线刷)伸出于导体压接区前部的距离至少等于线缆导体的直径。
例如,18 AWG线缆应伸出至少.040"。
在绝缘和导体压接区之间的部分可以看见绝缘层和导体。
导体压接区在引入端和尾端呈喇叭形,而过渡区和接合区在压接工艺前后始终保持不变。
端子压接标准
端子压接标准端子压接是一种常见的电气连接方式,它通过压接工具将导线和端子之间的连接牢固地压接在一起,以实现电气连接。
端子压接的质量直接关系到设备的安全可靠运行,因此在进行端子压接时,必须要按照相关的标准进行操作,以确保连接的质量和可靠性。
本文将介绍端子压接的标准要求,以及在实际操作中应该注意的事项。
首先,端子压接的标准要求包括压接工具的选择和使用、导线的准备和端子的选择等方面。
在进行端子压接之前,首先要选择适合的压接工具,通常情况下应该选择专用的压接工具,以确保压接的力度和均匀性。
同时,在进行压接之前,需要对导线进行必要的处理,包括去除绝缘层、修剪导线末端等,以确保连接的牢固性和导电性。
另外,在选择端子的时候,也需要根据实际的使用环境和要求进行选择,确保端子的材质和规格符合要求。
其次,在进行端子压接时,需要注意的事项包括压接力度、压接时间和压接温度等方面。
在使用压接工具进行压接时,需要根据压接工具的要求和实际情况进行力度的控制,以确保压接的牢固性和均匀性。
同时,在进行压接时,也需要控制好压接的时间和温度,避免因为过长的压接时间或者过高的温度导致连接的质量下降,甚至出现连接失效的情况。
此外,在进行端子压接时,还需要注意连接的检测和保护等方面。
在进行端子压接之后,需要对连接进行必要的检测,包括连接的牢固性和导通性等,以确保连接的质量符合要求。
同时,在连接完成之后,还需要对连接进行必要的保护,包括绝缘层的处理和防护措施等,以确保连接在使用过程中不会受到外界环境的影响,保证连接的可靠性和安全性。
总之,端子压接是一项重要的电气连接工艺,它直接关系到设备的安全可靠运行。
在进行端子压接时,必须要按照相关的标准要求进行操作,以确保连接的质量和可靠性。
只有在严格按照标准要求进行操作,并且在实际操作中注意各个环节的细节和要求,才能够保证端子压接的质量和可靠性,为设备的安全运行提供保障。
端子压接工艺
端子压接操作规范
在公司的端子压接机主要是三部分组成,压接模具部分、压力
监控部分和端子架。
这里主要介绍压接规范。
压接的端子主要出现的问题,分为压接高度过大或过小,绝缘压接过大或过小,压接飘丝,端子压接变形,压接过于靠前或靠后,喇叭口过大或过小,压接拉力不够。
压接合格的端子如图
一、 当遇到端子压接高度过大或过小时,如图:
此时需要调节
刀具的的高度,使端子高度控制在压接要求的范
围之内。
二、当遇到端子压接飘丝时,如图:
这是由于
线芯放置的位置偏移,调整线芯放置的位置应该
在端子压接区域内。
三、当遇到端子变形弯曲时,如图:
此时
需要调节压接机上的限制销。
注意:当换上新模具时,不要采用半自动压接,首先使用摇杆将压接机摇一圈,如果能够转一圈,说明刀具能安全使用;如果不能转动一圈,就要调整高度,否则会将刀片直接断掉。
在开始压接时,要将摇杆取下,否则会有甩出去的危险。
端子压接规范
合格连接器端子压接规范介绍1. 压接高度过小2. 压接高度过大3. &4. 绝缘压接过小或过大5. 松散的线芯6. 剥线长度过短7. 线缆插入过深8."香蕉"(过度弯曲) 端子9. 压接过于靠前10. 喇叭口过小11. 喇叭口过大12. 尾料过长13. 弹性片弯曲准则介绍正确的额定电流、额定电压、电路大小、接合力、线规能力、结构、端接方法和安全特征,例如正向锁定、完全独立的触点、极性和代理商资格等要求得到满足,那么简而言之就是您找到了完美的连接器。
但是还没有完全到长出一口气的时候,特别是如果您选择的连接器使用压接系统。
虽然这可能是最快、最可靠和牢固的端接方法之一,如果端子没有正确地压接在线缆上,您会忘记在选择正确的连接器上付出的所有辛苦努力。
虽然有13个常见的压接问题会降低您的产品的可靠性,但是仅需一些小的知识和预先规划就可以简单地避免这些问题。
首先,了解端子具有三个主要部分:插接区、过渡区和压接区(图A)这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
正确执行的压接示例参见图B[/b]。
绝缘压接区压缩绝缘层,但不会刺穿。
线芯(或线刷)伸出于导体压接区前部的距离至少等于线缆导体的直径。
例如,18 AWG线缆应伸出至少.040"。
在绝缘和导体压接区之间的部分可以看见绝缘层和导体。
导体压接区在引入端和尾端呈喇叭形,而过渡区和接合区在压接工艺前后始终保持不变。
如果您的压接端子看起来和图B[/b]中的端子不同,可能是因为在压接工艺中出现了错误。
连接器端子压接及检验标准
连接器端子压接及检验标准端子压接标准及检验规范要求是电子电路中至关重要的一环,广泛应用于电气、通信、配电、自动化、航空航天等领域。
为维护设备的正常运行和人身安全,制定端子压接标准及检验规范要求显得尤为重要。
在这篇文章中,我们将介绍端子压接标准及检验规范要求的主要内容,以便读者更好地了解和掌握相关知识。
一、端子压接标准端子材质要求端子压接时,需要使用合适的端子材料。
常用的端子材料有铜、铝、不锈钢等。
其中,铜端子具有较高的导电性和耐腐蚀性,适合用于潮湿、腐蚀等环境。
而铝端子则较轻,适合用于高频电路。
不锈钢端子则具有较高的强度和耐腐蚀性,适合用于长期运行的电路。
端子尺寸要求端子的尺寸必须符合设计要求。
如果端子尺寸不符合要求,会导致电路连接不良,影响电路的稳定性和可靠性。
端子表面质量要求端子表面必须光滑,无划痕、斑迹等缺陷。
否则,会影响端子的导电性和接触力,导致电路连接不良。
端子压接力度要求端子压接时,需要掌握好力度。
如果力度过大,会导致端子变形,影响电路连接的稳定性和可靠性。
如果力度过小,则会导致端子连接不紧密,出现短路等问题。
二、端子检验规范外观检查外观检查是端子检验的第一步。
检查人员需要对端子表面、尺寸等进行仔细检查,确保端子表面无缺陷,尺寸符合要求。
导电性检查导电性检查是端子检验的重要一环。
检查人员需要使用专业的导电性测试仪器,测试端子的导电性,确保电路连接正常。
接触力检查接触力检查是端子检验的第三步。
检查人员需要使用专业的接触力测试仪器,测试端子的连接力,确保连接力符合要求。
耐压试验耐压试验是端子检验的最后一步。
检查人员需要将端子连接到电路上,施加一定的电压,测试电路的耐压能力,确保电路连接安全可靠。
总结,端子压接标准及检验规范要求是确保电路连接稳定可靠的重要环节。
设计人员需要根据电路的特点选择适当的端子材料、尺寸,并严格按照相关的检验规范进行检验,以确保电路连接的质量。
IC购商城致力于不断推广和宣传新技术和新产品,以帮助用户了解和选择最适合自己需求的元器件。