
钣金件设计_下
注﹕系統將前一草繪變灰﹐等待您草繪轉接區域。您為轉接區域草 繪的第一條線表示應保持彎曲的一側。
版權所有
翻印必究
8.照圖8-19所示選取標注的參考﹐Close 關閉REFERENCES對話框。草繪兩條 水平線。
圖8-19 草繪轉接區域
9.當系統提示定義另一轉接區域時﹐輸入[no]﹐然后回車。 10.點擊Enter Value。輸入[0.16]作為折彎半徑來完成特征。注意折彎在第一 條草繪線處開始轉接﹐并且在第二條草繪線處完全平坦。如圖8-20。
7.點
[Done]。點OK完成特征。
8.重復上述步驟建立另外一個壁(如圖8-21所示)。
版權所有
翻印必究
圖8-21 附加壁的截面
圖8-22 第二個附加壁的截面
版權所有
翻印必究
9.建立折彎回去特征以折彎回去所有的几何特征。點
[Bend Back]。
10.選擇左側的靠前的綠色邊﹐也就是折彎時保持固定的那條邊。 11.選擇 Bend Back All > Done。點OK完成特征。生成的夾子與圖8-23類似。
版權所有
翻印必究
可以用增加折彎線調整(BLA)來控制折彎的位置。BLA實際就是已草 繪的折彎線到參考之間的尺寸值。可以修改它來控制折彎的放置。為了使 兩個面共面﹐折彎的延展長度(L)應等于內部折彎半徑(R)與料厚(T)之和。
此平面不平行
L = 折彎的長度 R = 內部折彎半徑 T = 料厚
圖8-9 無BLA
版權所有
翻印必究
此邊倒圓角
圖8-29 指定要倒圓角的邊
6.給完成的模型增加摺邊。
1.點擊 [hem]。
選外部邊作摺邊 的參考
選外部邊作摺邊 的參考
圖8-30 選擇摺邊的參考
2.選左壁的外側邊作為參考﹐點Done﹐再選Done以接受摺邊的方向。
版權所有
翻印必究
3.選Okay﹐選定水平面朝上的方向。 4.變更半徑至0.012﹐如圖8-31所示。
26.同上述步驟﹐在另一側建立垂直的折彎。結果如圖8-26.
當系統提示選擇草繪面和參考面時﹐您可使用Use Prev選項。這樣 就可使用與上個折彎相同的草繪面和參考面了。
圖8-26 指定草繪面和頂端參考面
27.選
﹐在底部薄壁創建90度的角度折彎。
版權所有
翻印必究
28.選取 Angle > Regular > Done 29.選取 Part Bend Tbl > Done/Return >Outside Rad > Done/Return 30.選擇底部薄壁的綠色面作為草繪面﹐點Okay接受視角方向。選最大的平坦 壁的白色面作為TOP參考﹐如圖8-27所示。 31.刪除REFERENCES對話框中存在的參考﹐照下圖選取標注的參考。關閉對 話框。
圖8-1
卷動折彎(Roll Bend)
卷動類型的折彎也是以一定的角度折彎﹐然而折彎的角度將由折彎的半 徑和折彎的材料大小決定。如圖8-2所示。
版權所有
翻印必究
在建立卷動折彎時﹐如果指定的半徑會使薄壁與自身相交﹐則建立折彎 特征會失敗。
圖8-2
建立角度或卷動折彎時有如下三個選項﹕ 規則折彎(Regular)﹑使用轉接(W/Transit)和平面折彎(Planner)。
折彎側
固定側 選短的水平邊作尺寸參考
選這條垂直邊作尺寸參考 選這條垂直邊作尺寸參考
圖8-27 建立下一個90度折彎
32.如上圖所示﹐草繪折彎線并標注。選
[Done]。
33.請確認折彎側在草繪線的上方,然后選Okay. 34.若要切換折彎側的方向﹐選擇Flip。然后選Okay。 35.選則 No Relief > Done﹐90度折彎角。
第八章 折彎特征
在本課程中﹐您將學會如何由平坦狀態定義出鈑金件模型﹐然后增加折 彎及其他几何特征﹐以反映真是的制造過程。
創建折彎特征
折彎特征將增加折彎至零件的平坦截面。在與另一折彎特征相交的地方
不能加入折彎。有兩種折彎方法﹕
角度折彎(Angle Bend)
角度類型的折彎將以特定的半徑和角度建立折彎﹐如圖8-1所示。角度值 將沿著半徑的軸向顯現以表明折彎方向。可反轉角度來改變折彎的方向。
4.Part Bend Tbl > Done/Return。選擇T的下邊緣的綠色邊作為連接邊。 5.點擊Okay接受視角方向。于REFERENCES對話框中點Close。 6.草繪三條線完成壁的截面﹐并將截面的對稱中心線對齊到折彎軸。參考圖 8-21。
注﹕不要在連接邊上的兩點間多繪制一條直線。只應有三條線和一條對齊于 折彎軸的中心線。
3.建立一個展平全部(Unbend All)特征﹐增加兩個無半徑的附加薄 壁﹐并將几何折彎。
1.選
[Unbend]﹐Regular > Done。選擇圖20所示保持固定的邊。
版權所有
翻印必究
選擇前面的綠色邊作為展平 的固定邊
圖 8-20
2.選 Unbend All > Done。確認OK。注意現在可以看到折彎軸。 3.沿下邊緣建立薄壁。單擊 [Flat Wall No Radius]。
工具
Icon 折彎 摺邊 主壁fly-out圖標 獨立平坦壁 展平fly-out圖標 展平 折彎 描 折彎fly-out圖標 述
平坦壁fly-out圖標
無半徑平坦壁 確定(Done)
版權所有
翻印必究
練習1:在平坦狀態下建立模型
圖8-16
1.用平坦壁作為基本特征﹐建立新的鈑金件
1.使用默認模板建立名為CLIP的新鈑金零件。 2.點選 [Unattached Flat Wall]。
3.選擇FRONT面作為草繪平面﹐Okay,再選TOP面作為Top參考面。 4.從REFERENCES對話框點擊Close。 5.在草繪中﹐從下拉菜單選Utilities>Sketcher Preferences. 6.點Parameters按鈕﹐將Num Digits的值改為3選 7.草繪如圖8-17所示截面。 。
規則折彎
規則折彎在創建折彎時不使用轉接曲面。折彎連續跨越零件上的連續曲 面。這是系統內定的也是最常用的折彎選項。
使用轉接
若使用帶有轉接的折彎﹐則會引起位于折彎區域和平坦區域之間的曲面
的變形﹐
版權所有
翻印必究
圖8-3
平面折彎
平面折彎圍繞垂直于綠色面和草繪面的折彎軸建立折彎特征﹐平面折 彎的中性點根據當前的y系數﹐折彎表此時無效。
圖8-31 摺邊對話框
5.選
[Commit and Exit]完成特征。
6.同上述步驟在右側創建摺邊﹐結果見圖8-32所示。
版權所有
翻印必究
圖8-32 摺邊的效果
版權所有
翻印必究
4.選取零件的綠色側面為草繪面﹐選Okay確認視角方向﹐選“T”底邊作為 Bottom參考。 5.選T形的左側和下邊界作參考﹐見圖8-18。 6.草繪折彎線并標注﹐如圖8-18所示。
圖8-18 為卷動折彎草繪折彎線
7.當系統提示您指定要在其中建立特征的側面時﹐選擇Both來使卷動折彎在草繪線上置中﹐ 然后選擇Okay來固定該區域。
版權所有
翻印必究
36.選Flip可切換折彎的方向﹐點Done. 37.輸入0.012的折彎角﹐建立特征。 38.依上述步驟創建最后的90度折彎角。照圖8-28所示的提示完成特征。
繪制此線
折彎側
固定側
圖8-28 建立最后的折彎
5.在夾子底部的尖角處倒上圓角。
1.按如下步驟操作﹕Insert > Round > Simple > Done。Constant > Edge > Chain > Done。 2.以Tangent Chain 選取圖29所示的四條邊。 3.點擊Done﹐輸入0.012的半徑。 4.選OK完成。
16.依次選取 Angle > Regular >Done
17.選取 Part Bend Tbl > Done/Return > Outside Rad > Done/Return 18.選擇剛建立的壁的綠色面作為草繪平面。 19.確定視角和參考。 20.刪除預選參考﹐定義如圖8-25所示的參考。
草繪這條 線 折彎側
圖8-13
版權所有
翻印必究
C 型(C Hem) – C型摺邊和開放型很相似﹐只是還需要定義從鈑金件壁的平面 到選擇的折彎的邊的偏距﹐如此來建立C型摺邊。
圖8-14
Z 型(Z Hem) – Z型摺邊沿選中的邊折彎兩次形成Z形的截面形狀﹐如圖8-15所 示。
圖8-15
版權所有
翻印必究
課堂練習
目的
本練習的目的是在鈑金模式下用平坦壁和折彎建立模型。 方法 在練習中﹐將以平坦薄壁建立零件并綜合應用角度和卷動折彎成型。最 后加入圓角和摺邊。
版權所有
翻印必究
增加折彎線調整(BLA)
在創建折彎几何時﹐折彎線被用作延展長度計算的參考點。壁的最終位 置取決于你在折彎線的哪一側建立折彎(如圖8-6、8-7、8-8所示)。
圖8-6 折彎側(BS)與固定側(FS)均在下方
版權所有
翻印必究
圖8-7 折彎側(BS)在上方固定側(FS)在下方
圖8-8 折彎側(FS)在兩側固定側(BS)在下方
版權所有
翻印必究
提示﹕草繪一條中心線﹐使“T”截面關于這條中心線對稱。
圖8-17 第一個基本特征的截面
8.點
﹐指定厚度為0.01﹐點OK完成此特征。
2.建立帶有轉接區域的卷動折彎。此處是夾子和鉛筆連接的地方。
1.點擊
[Bend]。
2.選取 Roll > w/Transition > Done。 3.選取 Part Bend Tbl > Done/Return >Inside Rad > Done/Return。
钣金件结构设计工艺手册

钣金件结构设计工艺手册目录1第一章钣金零件设计工艺 11.1钣金材料的选材11.1.1钣金材料的选材原则11.1.2几种常用的板材11.1.3材料对钣金加工工艺的影响 31.2冲孔和落料:51.2.1冲孔和落料的常用方式51.2.2冲孔落料的工艺性设计91.3钣金件的折弯131.3.1模具折弯:131.3.2折弯机折弯141.4钣金件上的螺母、螺钉的结构形式261.4.1铆接螺母261.4.2凸焊螺母291.4.3翻孔攻丝301.4.4涨铆螺母、压铆螺母、拉铆、翻孔攻丝的比较31 1.5钣金拉伸321.5.1常见拉伸的形式和设计注意事项321.5.2打凸的工艺尺寸331.5.3局部沉凹与压线331.5.4加强筋341.6其它工艺351.6.1抽孔铆接351.6.2托克斯铆接361.7沉头的尺寸统一361.7.1螺钉沉头孔的尺寸361.7.2孔沉头铆钉的沉头孔的尺寸的统一361.7.3沉头螺钉连接的薄板的特别处理362第二章金属切削件设计工艺372.1常用金属切削加工性能372.2零件的加工余量382.2.1零件毛坯的选择和加工余量382.2.2工序间的加工余量382.3不同设备的切削特性、加工精度和粗糙度的选择39 2.3.1常用设备的加工方法与表面粗糙度的对应关系39 2.3.2常用公差等级与表面粗糙度数值的对应关系39 2.4螺纹设计加工402.4.1普通螺纹的加工方法402.4.2普通螺纹加工常用数据402.4.3普通螺纹的标记412.4.4普通螺纹公差带的选用及精度等级412.4.5英制螺纹的尺寸系列422.5常见热处理选择和硬度选择。
422.5.1结构钢零件热处理方法选择422.5.2热处理对零件结构设计的一般要求432.5.3硬度选择433第三章压铸件设计工艺443.1压铸工艺成型原理及特点443.2压铸件的设计要求453.2.1压铸件设计的形状结构要求453.2.2压铸件设计的壁厚要求453.2.3压铸件的加强筋/肋的设计要求453.2.4压铸件的圆角设计要求453.2.5压铸件设计的铸造斜度要求463.2.6压铸件的常用材料463.2.7压铸模具的常用材料464 第四章铝型材零件设计工艺463.3型材挤压加工的基本常识463.3.1铝型材的生产工艺流程463.3.2常见型材挤压方法473.3.3空心型材挤压模具简单介绍493.4铝型材常用材料及供货状态493.5铝型材零件的加工及表面处理513.5.1铝合金型材零件的加工513.5.2铝合金型材零件的表面处理514第五章金属的焊接设计工艺534.1金属的可焊性534.1.1不同金属材料之间焊接及其焊接性能534.1.2同种金属的焊接性能534.2点焊设计554.2.1接头型式554.2.2点焊的典型结构554.2.3点焊的排列554.2.4钢板点焊直径以及焊点之间的距离564.2.5铝合金板材的点焊574.2.6点焊的定位574.3角焊584.4缝焊585第六章塑料件设计工艺595.1塑胶件设计一般步骤595.2公司不同的产品系列推荐的材料种类。
(完整版)钣金件结构设计工艺手册

钣金件结构设计工艺手册目录1 第一章钣金零件设计工艺 11.1 钣金材料的选材 11.1.1 钣金材料的选材原则 11.1.2 几种常用的板材 11.1.3 材料对钣金加工工艺的影响 31.2 冲孔和落料: 51.2.1 冲孔和落料的常用方式 51.2.2 冲孔落料的工艺性设计91.3 钣金件的折弯131.3.1 模具折弯:131.3.2 折弯机折弯141.4 钣金件上的螺母、螺钉的结构形式261.4.1 铆接螺母261.4.2 凸焊螺母291.4.3 翻孔攻丝301.4.4 涨铆螺母、压铆螺母、拉铆、翻孔攻丝的比较31 1.5 钣金拉伸321.5.1 常见拉伸的形式和设计注意事项321.5.2 打凸的工艺尺寸331.5.3 局部沉凹与压线331.5.4 加强筋341.6 其它工艺351.6.1 抽孔铆接351.6.2 托克斯铆接361.7 沉头的尺寸统一361.7.1 螺钉沉头孔的尺寸361.7.2 孔沉头铆钉的沉头孔的尺寸的统一361.7.3 沉头螺钉连接的薄板的特别处理362 第二章金属切削件设计工艺372.1 常用金属切削加工性能372.2 零件的加工余量382.2.1 零件毛坯的选择和加工余量382.2.2 工序间的加工余量382.3 不同设备的切削特性、加工精度和粗糙度的选择39 2.3.1 常用设备的加工方法与表面粗糙度的对应关系39 2.3.2 常用公差等级与表面粗糙度数值的对应关系392.4 螺纹设计加工402.4.1 普通螺纹的加工方法402.4.2 普通螺纹加工常用数据402.4.3 普通螺纹的标记412.4.4 普通螺纹公差带的选用及精度等级412.4.5 英制螺纹的尺寸系列422.5 常见热处理选择和硬度选择。
422.5.1 结构钢零件热处理方法选择422.5.2 热处理对零件结构设计的一般要求432.5.3 硬度选择433 第三章压铸件设计工艺443.1 压铸工艺成型原理及特点443.2 压铸件的设计要求453.2.1 压铸件设计的形状结构要求453.2.2 压铸件设计的壁厚要求453.2.3 压铸件的加强筋/肋的设计要求453.2.4 压铸件的圆角设计要求453.2.5 压铸件设计的铸造斜度要求463.2.6 压铸件的常用材料463.2.7 压铸模具的常用材料464 第四章铝型材零件设计工艺463.3 型材挤压加工的基本常识463.3.1 铝型材的生产工艺流程463.3.2 常见型材挤压方法473.3.3 空心型材挤压模具简单介绍493.4 铝型材常用材料及供货状态493.5 铝型材零件的加工及表面处理513.5.1 铝合金型材零件的加工513.5.2 铝合金型材零件的表面处理514 第五章金属的焊接设计工艺534.1 金属的可焊性534.1.1 不同金属材料之间焊接及其焊接性能534.1.2 同种金属的焊接性能534.2 点焊设计554.2.1 接头型式554.2.2 点焊的典型结构554.2.3 点焊的排列554.2.4 钢板点焊直径以及焊点之间的距离564.2.5 铝合金板材的点焊574.2.6 点焊的定位574.3 角焊584.4 缝焊585 第六章塑料件设计工艺595.1 塑胶件设计一般步骤595.2 公司不同的产品系列推荐的材料种类。
钣金件产品图设计规范
Q/HMJ 青岛海尔模具有限公司企业标准Q/HMJ 0401001-2001 钣金件产品图纸规范2003-12-20发布 2003-12-20实施青岛海尔模具有限公司发布Q/HMJ 0401001-2001前言钣金件产品图纸设计规范是由青岛海尔模具有限公司根据产品开发的需要,因现无有关上级标准特制定此企业标准,在有关上级标准发布实施后本标准将自动废止或视情况修订后重新发布实施。
本标准于2003年12月20日发布;本标准于2003年12月25日实施;本标准主要起草单位:青岛海尔模具有限公司;本标准主要起草人:张坤英青岛海尔模具有限公司2001-04-20批准 2001-04-25实施Q/HMJ 0401001-2001 钣金件产品图设计规范1 主题内容与适用范围本标准规定了钣金件产品图中应表达的内容及表达规范,利于提高产品图的质量,使之更好地指导生产。
本标准适用于模具公司钣金件产品图的设计。
2 内容2.1 金属板材冲压、拉伸、焊接等方法加工成型的零件称为钣金件。
钣金件设计图样是直接提供给客户和产品制造单位的,其应提供钣金件加工、检验所必需的全部信息。
2.2 钣金件设计在满足使用要求的前提下,应注意其工艺性,不应出现平面尖角及应力集中的突变结构,避免模具或工艺原因难以实现的结构。
要遵循JB/T4378.1《金属冷冲压件结构要素》的规定准则。
2.3 钣金件设计图采用二维表达方式,一般不得使用三维图。
对于形状复杂,二维图无法表达清楚的部分结构,在与客户和制造单位达成协议的情况下可用三维图表达,应在技术要求中说明。
用PRO/E软件出二维图,(二维图中的圆弧线应删除),配置文件drawsetup内容应统一。
2.4 图形2.4.1钣金件图样中的图形必须完整,清晰,能够表达钣金件的全部形状。
要合理运用视图、剖视图以及有关的其他表达方式,图面布置要合理。
2.4.2由两个或两个以上零件经焊接或铆接成型的组合钣金件,应画装配图。
第5章 catia钣金件设计

1-16
5.4.5 收合
【收合】工具,是将展开的折弯折叠起来的工具。单击该工 具按钮,系统弹出收合定义对话框,该对话框内容如下所 述:
【参考修剪面】文本框用于定义参考固定面,即该面在收合 中相对于坐标系不会发生变化;
自发性钣金设计也被称作创成式钣金设计,它在基于特征的 造型方法提供了高效和直观的设计环境,它允许在零件的 折弯表示和展开表示之间实现并行工程。该模块可以与其 它应用模块(如零件设计、装配设计和工程图生成模块等 )结合使用。自发性钣金设计可能从草图或已有实体模型 开始。
1-2
5.1.1 进入自发性钣金设计工作台
【型式】下拉列表用于选择切除型式:钣金标准、钣金减重槽; 【端点限制】选项组用于设置端点限制,在【型式】下拉列表框选择限制
型式:尺寸、至下一个和至最后,该选项仅适用于钣金标准,【在深 度】微调框设置限制深度,仅适用于钣金减重槽选项和钣金标准选项 下的尺寸选项; 【断面】选项组用于定义切除的截面,可以选择草图,或者标准形状切口 ,选择标准形状切口是通过单击右侧【开启目录】按钮,选择路径, 【依附在组合面上】复选框用于定义切除只对草图所依附的壁; 【逆转边】按钮用于定义切除草图外的部分; 【逆转方向】按钮用于调整垂直于切除面上的切除方向; 【开始限制】选项组用于定义与端点限制相反方向的切除; 【方向】选项组用于定义切除的方向,默认值为垂直与截面,取消【垂直 截面】复选框,在【参考】文本框定义切除方法, 【影响组合面】选项组用于定义切除开始位置。
对于折弯的位置,分别是折弯轴 、相切起始线、折弯内角线和折弯外角线; 【固定点】文本框用于定义壁上一点。该点所在的面在折弯时不
钣金件设计规范
钣金件设计规范拟制: 日期:20100615 审核: 日期:20100725 审核: 日期:20100727 批准: 日期:版权所有侵权必究修订记录目录1 钣金材料厚度公差 (4)1.1普通铁板 DC01 (4)1.2耐指纹板(敷锌板) SECC (4)1.3不锈铁板 SUS430 (4)1.4不锈钢板 SUS301、SUS304 (4)2 数控机床加工能力 (5)2.1数控折弯机床折弯能力 (5)2.1.1一次折弯最小尺寸 (5)2.1.2二次折弯最小尺寸 (5)2.1.3孔边缘距折弯最小尺寸 (5)2.1.4默认折弯内圆角不为0的折弯模具 (6)2.1.5折弯注意事项 (6)2.2 数控冲床加工能力 (7)2.2.1凸台加工 (7)2.2.2翻孔攻丝 (8)2.2.3外圆角的加工 (8)2.2.4凸出或凹入部分宽度 (9)2.2.5孔与孔、孔与边缘之间的距离 (9)2.2.6槽内折弯时冲裁槽的宽度 (9)3 钣金开模加工能力 (10)3.1 钣金开模成型能力 (10)3.2 钣金开模加工能力 (10)3.2.1钣金开模凸台工艺要求 (10)3.2.2加强筋设计 (11)3.2.3凸出或凹入部分宽度 (11)3.2.4孔与孔、孔与边缘之间的距离 (12)4 激光切割机床加工能力 (12)5 保护面和毛刺面 (13)6 毛刺处理要求 (14)7 其他设计要求 (14)附录 (16)附录1:数控折弯机床模具参数 (16)附录2:圆形翻孔设计 (16)附录3:翻孔攻丝上模尺寸 (18)附录4:数控冲裁钣金件精度 (18)附录5:数控冲床可冲裁的最小圆角半径 (19)附录6:数控折弯机的折弯精度 (19)附录7:模具冲裁钣金件精度 (19)附录8:钣金模具可冲裁的最小圆角半径 (20)附录9:钣金模具折弯精度 (21)附件10:冲裁断面状态说明 (21)附件11:激光切割机床加工精度 (22)1 钣金材料厚度公差目前公司常用的钣金材料有普通铁板(DC01)、耐指纹板(敷锌板、SECC)、不锈铁板(SUS430)、不锈钢板(SUS304)、不锈钢带(SUS301、SUS304)。
钣金设计手册(2020年7月整理).pdf
弯曲件的直边高度最小值 ② 特殊要求的直边高度 如果设计需要弯曲件的直边高度 h≤2t,,则首先要加大弯边高度,弯好后再加 工到需要尺寸;或者在弯曲变形区内加工浅槽后,再折弯。
特殊情况下的直边高度要求 ③ 弯边侧边带有斜角的直边高度 当弯边侧边带有斜角的弯曲件时,侧面的最小高度为:h=(2~4)t>3mm
极限强度时,就会产生裂缝和折断,因此,弯曲零件的结构设计,应避免过小的
弯曲圆角半径。为此规定最小弯曲半径。
常用金属材料最小折弯半径列表
序 材料
最小弯曲
号
半径
1 08、08F、10、10F、DX2、SPCC、E1-T52、0Cr18Ni9、1Cr18 0.4t
Ni9、1Cr18Ni9Ti、1100-H24、T2
④、防止圆角在弯曲时受压产生挤料后起皱,应设计预留切口。如室外机侧板(上 端、下端)圆角处切口形式。
12
B 与盖板厚度(t)相等 ⑤、防止弯曲后,直角的两侧平面产生褶皱,应设计预留切口。
⑥、防止弯曲后,产生回弹的切口形式。
a≥1.5t(t—材料厚度) ⑦、防止冲孔后,弯曲产生裂纹的切口形式。 ⑧、防止弯曲时,一边向内产生收缩。可设计工艺定位孔,或两边同时折弯,还 可用增加幅宽的办法来解决收缩问题。
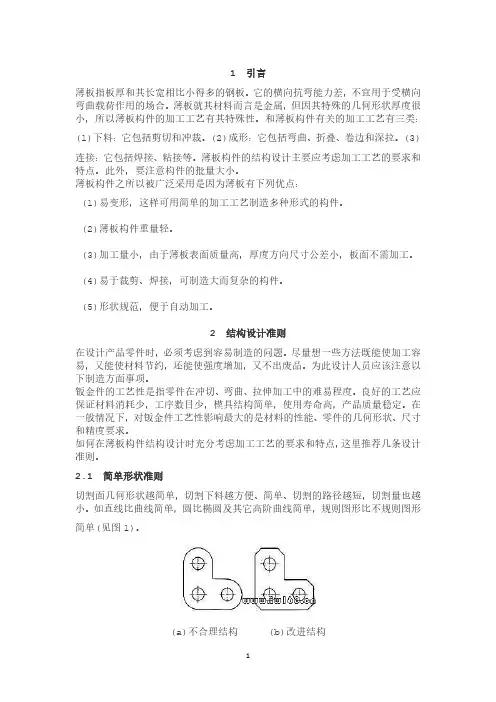
1 引言 薄板指板厚和其长宽相比小得多的钢板。它的横向抗弯能力差,不宜用于受横向 弯曲载荷作用的场合。薄板就其材料而言是金属,但因其特殊的几何形状厚度很 小,所以薄板构件的加工工艺有其特殊性。和薄板构件有关的加工工艺有三类:
(1)下料:它包括剪切和冲裁。(2)成形:它包括弯曲、折叠、卷边和深拉。(3) 连接:它包括焊接、粘接等。薄板构件的结构设计主要应考虑加工工艺的要求和 特点。此外,要注意构件的批量大小。 薄板构件之所以被广泛采用是因为薄板有下列优点:
钣金件设计规范
钣金件设计规范1.范围本设计规范规定了钣金件设计的一般要求和空调器需注意的要求本设计规范适用于内销和出口的空调器产品中使用的钣金零件,其他产品可参考使用2.相关标准QJ/MK02.001-2001a 房间空气调节器GB/T 13914-1992 冲压件尺寸公差QJ/MK05.022-2002 冷轧板喷涂件技术条件QJ/MK 05.910-2001 连续电镀锌钢板及钢带QJ/MK 05.912-2001 连续热镀锌钢板及钢带3.内容3.1 冲裁件3.1.1 冲裁件最小冲孔尺寸与孔的形状、材料厚度、材料的机械性能及冲孔方式有直接关系。
在设计方孔、圆孔、长方孔、椭圆孔、异形孔等时,要充分考虑以上因素, 自由凸模冲孔的最小尺寸见表—1,精冲圆孔的最小孔径见表—2,精冲腰形孔的e min/t见表—3。
表—1 自由凸模冲孔的最小尺寸注:t为材料厚度,冲孔最小尺寸一般不小于0.3mm。
表—2 精冲圆孔的最小孔径注:薄料取上限,厚料取下限表—3 精冲腰形孔的e min/t3.1.2 冲孔边缘离外形的距离(孔边距)过小时,会影响冲件的质量甚至模具的寿命,最小孔边距见表—4。
表—4 最小孔边距注:精冲时薄料取上限,厚料取下限3.1.3 在设计弯曲件和引伸件上的孔时,孔边缘与工件直壁之间应保持一定的距离,弯曲件和引伸件冲孔时的孔壁距见图—1。
图—1 弯曲件和引伸件冲孔时的孔壁距3.1.4 冲裁件转角处需设计合适的圆角半径,冲裁件的最小圆角半径见表—5、表—6。
表—5 普通冲裁件的最小圆角半径注:当t<1 mm时,以t=1 mm计算表—6 精冲件的最小圆角半径3.1.5 冲裁件凸出和凹入部分的最小宽度与其长度及材料厚度有关。
设计冲裁件时需考虑此因素,普通冲裁件凸出和凹入部分的尺寸见表—7。
表—7 普通冲裁件凸出和凹入部分的尺寸注:聚氨酯冲裁件的局部凸、凹宽度一般大于2—4t3.1.6 设计冲裁件时要考虑合理的精度等级范围及合理的尺寸公差,冲裁件的合理精度等级和尺寸公差见表—8、表—9。
钣金件的结构设计图
目录
CONTENTS
• 钣金件概述 • 钣金件设计流程 • 钣金件结构设计要点 • 材料选择与处理 • 钣金件结构设计实例
01 钣金件概述
钣金件的定义
01
钣金件是指通过冲压、弯曲、拉 伸等工艺制成的金属薄板或薄壁 结构件,广泛应用于汽车、家电 、航空航天等领域。
02
钣金件通常由金属板材(如低碳 钢板、不锈钢板、铝板等)加工 而成,具有重量轻、强度高、成 本低等优点。
材料处理工艺
切割
采用激光切割、等离子切割或机械剪切等方式将材料切割成所需 形状和尺寸。
折弯
通过折弯机将材料弯曲成所需的形状,以满足设计要求。根据材 料类型和厚度选择合适的折弯工艺和折弯机。
焊接
将多个钣金件连接在一起,以提高整体强度和稳定性。根据材料 类型和厚度选择合适的焊接工艺和焊接方法。
材料性能要求
03
根据细化设计和校核计算结果,绘制出详细的施工图,包括各
个零件的尺寸、材料、工艺要求等。
03 钣金件结构设计要点
结构稳定性
01
02
03
结构稳定性
确保钣金件在各种使用条 件下都能保持稳定,不发 生变形或失效。
强度分析
对钣金件进行强度分析, 确保其能够承受预定的载 荷和应力。
刚度要求
满足刚度要求,防止钣金 件在使用过程中发生过大 的变形。
在此添加您的文本16字
优化内部布局,减少空间浪费。
在此添加您的文本16字
考虑安装和维护的便捷性,合理设置开口和可拆卸部件。
实例二:支架结构设计
总结词:高强度、轻量化 具体要求 优化结构形式,减少不必要的材料和重量。
详细描述:支架结构设计应追求高强度和轻量化,以确 保支架在承重和稳定性方面表现优异,同时减轻整体重 量。 选择合适的材料和厚度,以满足强度要求。
ProE(钣金)
所有的绿色及白色转折面
注:选择固定面时,所有的绿色固定面都要选择,而选择转折面时,所有的绿色及白色转折面都要选择。
钣金展开——剖面驱动
剖面驱动的展开:展开钣金时,先选取固定面,再指定一条剖面线,来决定变形曲面展开的形状。此方式常用以展开具不规则外形的薄壁及薄壁上的薄唇或凸缘。 固定边线:此为固定面与想要展开面的交接线。 剖面线:为钣金的边界线或曲线,用以控制展开的几何形状,此曲线必须与固定面共面。 固定侧:钣金展开时在固定线的两侧想要保持不动的那一侧,此侧必须为平面。 当指定完上述数据后,Pro/E即在剖面线的垂直方向产生众多的2D切面,然后以固定边线为旋转轴,将这些切面展开摊平至固定面。
创建钣金零件的工具
钣金件薄壁工具 分离壁 连接壁 带半径 无半径 延伸 折弯操作工具 折弯 展平 折弯回去 平整形态 变形区域 钣金件切割工具
造型工具 成形 平整成形 缝 切口 冲压 其它工具 合并壁 转换 边折弯 止裂槽 拐角止裂槽 壁止裂槽 边止裂槽
3 展平钣金零件 3.1展平钣金件零件–概述 3.2展平可延展曲面 3.3展平不可延展几何 3.4创建可延展几何 向几何添加裂缝 创建变形区域 使用钣金件转换工具 3.5创建折弯回去特征
6 折弯钣金零件 6.1创建折弯特征 6.2使用折弯选项 6.3定义折弯线 6.4定义缺省折弯半径
5 钣金零件成形 5.1创建成形特征概述——造型的印贴 5.2模具和冲孔 5.3参照零件 5.4使用多个成形 5.5参考零件的影响 5.6排除面的使用 5.7使模型恢复平整 5.8使用特征平整边
die参考零件
模具和冲孔
1、利用模具或冲孔来生成钣金上的印贴特征时,首先须指定模具或冲孔在钣金上的位置,其指 定方式与零件的装配方式相同:
钣金工艺优化目标下的钣金件结构设计
CHENGSHIZHOUKAN 2019/3城市周刊94钣金工艺优化目标下的钣金件结构设计鲁 亮 董江秋 邓庆利 大连中集特种物流装备有限公司摘要:钣金件即金属薄板类零件,作为形状特殊且重量较轻的零部件,能够应用在较大零件的制造中。
随着现代工艺技术水平的不断提升,对于钣金件结构的要求也就越来越高。
本文在钣金工艺优化目标下探讨钣金件的结构设计优化,以此来为我国钣金工艺水平的提升和钣金件设计生产质量的提升提供一定参考。
关键词:钣金工艺;钣金件结构设计;优化目标钣金工艺即对钣金进行设计加工的工艺类型,针对需求的不同,能够对钣金结构和形态进行对应设计,再通过加工处理完成最后的成品生产。
随着工艺要求的不断提高,为实现钣金工艺的不断优化,就应当关注钣金件的结构设计优化问题,落实到具体的设计优化点。
一、钣金工艺优化目标制定的应用优势钣金工艺的分类基于金属薄板零件的分类,可具体分为冲压工艺、折弯工艺和焊接工艺三种。
三种工艺的加工特点不同,尤其较传统的机械加工工艺而言,三种的加工工艺和方法各有区别。
首先,冲压工艺和折弯工艺利用相应模具进行加工,焊接工艺则利用焊接设备作定位工装,对零件进行焊接处理。
要从传统加工工艺转向此三种加工工艺,应当首先改变传统结构设计的思路和方向,基于钣金加工工艺中应用的设备和模具进行相应设计,避免设计结果无法突破加工工艺的局限性。
结合钣金工艺特点作钣金件的结构设计,才能设计出符合加工工艺要求和成品质量要求的钣金件结构。
二、钣金工艺优化目标下的钣金件结构设计方式在进行钣金件的结构设计时,需要明确所采用加工工艺的特点,并关注钣金件加工的成本和效率问题[1]。
结合加工件批量情况,对钣金件结构进行优化升级。
当前的工艺生产当中,由于设计人员的专业度不强,受到传统加工结构设计的影响,很容易在钣金件结构设计上出现多种误区。
针对具体的误区明确错误所在,进而采取对应的结构设计优化办法,才能保证设计出的结构件具备相当的加工工艺性。