
3503-J320立式圆筒形储罐组装质量检验记录
立式圆筒形储罐
组装质量检验记录
Vertical CylindricalStorቤተ መጻሕፍቲ ባይዱge TankAssembling Quality Inspection Record
工程名称:
Project:
单元名称:
Unit:
Description
Item No.
Structure Type
Deviation in Height
Deviation in Radius of Bottom Course
Shell Angular Deformation
Horizontal
Vertical
Shell Plumbness
Local Irregularity
Bottom Plate
Shell Plate
Quality inspector:
Construction foreman:
Date:
C.24、C.26、C.28 SH/T3503-J320“立式圆筒形储罐组装质量检验记录”、SH/T3503-J322“湿式气柜组装质量检验记录”,SH/T3503-J324“干式气柜组装质量检验记录”应有施工单位自检记录作为本表格的数据验收依据,自检记录保存在施工单位存档文件中。“罐壁几何尺寸和局部凹凸变形”测量值中超标情况应在“说明”栏内给予简要说明。
Inspection Conclusion:
Owner/Supervision Contractor
GeneralContractor
Construction Contractor
Disciplineengineer:
Date:
Disciplineengineer:
Date:
Disciplineengineer:
Specification
Capacity
m3
Material
Item
Allowable Value
mm
Actual Max. Value
mm
Check Point Number
Qualified Point Number
Qualified Rate
%
Shell Geometrical Dimensions
Deviation in nozzle orientation shall meet the requirements of the relevant design documents and codes.
Deviation in size of flange and nozzle and in extended length of connecting pipe shall meet the requirements of the relevant design documents and codes.
Horizontal
Vertical
Fixed Roof
FloatingRoof
Top Deck
SingleCenterDeck
Remarks:
Inspection Item and Requirement
Inspection Results
Nozzle elevation shall meet the requirements of the relevant design documents.
SH3503-(附录C设备)通用表

C.5
机器组装质量确认记录
SH/T 3503-J305
70
C.6
机器单机试车记录
SH/T 3503-J306
71
C.7
机组试车条件确认记录
SH/T 3503-J307
72
C.8
往复式压缩机试车记录(一)
SH/T 3503-J308-1
73
C.9
往复式压缩机试车记录(二)
SH/T 3503-J308-2
SH/T 3503-J335
104
C.40
耐火纤维模块炉衬质量检验记录
SH/T 3503-J336
105
99
C.35
管式炉炉体钢结构安装检验记录
SH/T 3503-J331
100
C.36
炉管通球试验记录
SH/T 3503-J332
101
C.37
管式炉附件安装质量检验记录
SH/T 3503-J333
1ห้องสมุดไป่ตู้2
C.38
耐火砖砌筑炉衬质量检验记录
SH/T 3503-J334
103
C.39
耐火浇注料炉衬质量检验记录
SH/T3053-2007
附录C
(规范性附录)
交工技术文件设备安装工程用表
序号
名称
编号
页次
C.1
机器安装检验记录
SH/T 3503-J301
66
C.2
轴对中记录
SH/T 3503-J302
67
C.3
机组轴对中记录
SH/T 3503-J303
68
C.4
空冷式换热器风机安装检验记录
SH/T 3503-J304
3503目录

目录一、交工技术文件通用表3503-J101A封面3503-J101B封面3503-J101C封面3503-J101D封面3503-J102交工技术文件总目录3503-J103交工技术文件目录3503-J104交工技术文件说明3503-J105A开工报告3503-J105B开工报告3503-J106A工程中间交接证书3503-J106B工程中间交接证书3503-J107A工程交工证书3503-J107B工程交工证书3503-J108A交工技术文件移交证书3503-J108B交工技术文件移交证书3503-J109重大质量事故处理报告3503-J110工程变更一览表3503-J111隐蔽工程记录3503-J112工程联络单3503-J113合格焊工登记表3503-J114无损检测人员登记表3503-J115A开箱检验记录(一)3503-J115B开箱检验记录(二)3503-J116防腐工程质量验收记录3503-J117隔热工程质量验收记录3503-J118接地电阻测量记录3503-J119安全阀调整试验记录3503-J120安全附件安装检验记录3503-J121射线检测结果确认表3503-J122-1射线检测报告(一)3503-J122-2射线检测报告(二)3503-J123-1焊缝超声检测报告(一)3503-J123-2焊缝超声检测报告(二)3503-J124-1材料超声检测报告(一)3503-J124-2材料超声检测报告(二)3503-J125-1超声测厚报告(一)3503-J125-2超声测厚报告(二)3503-J126-1磁粉检测报告(一)3503-J126-2磁粉检测报告(二)3503-J127-1渗透检测报告(一)3503-J127-2渗透检测报告(二)3503-J128金属材料化学成分分析检验报告3503-J129硬度检验报告3503-J130垫铁隐蔽记录3503-J131-1设备、材料质量证明文件一览表(一)3503-J131-2设备、材料质量证明文件一览表(二)二、交工技术文件土建工程用表3503-J201地基验槽(坑)记录3503-J202地基处理记录3503-J203工程定位测量记录3503-J204设备基础复测记录3503-J205块体式设备基础允许偏差项目复测记录3503-J206整体框架式设备基础允许偏差项目复测记录3503-J207-1储罐基础允许偏差项目复测记录(一)3503-J207-2储罐基础允许偏差项目复测记录(二)3503-J208球形储罐基础允许偏差项目复测记录3503-J209基础沉降观测记录3503-J210水池蓄水试验记录三、交工技术文件设备安装工程用表3503-J301机器安装检验记录3503-J302轴对中记录3503-J303机组轴对中记录3503-J304空冷式换热器风机安装检验记3503-J305机器组装质量确认记录3503-J306机器单机试车记录3503-J307机组试车条件确认记录3503-J308-1往复式压缩机试车记录(一)3503-J308-2往复式压缩机试车记录(二)3503-J309-1离心式压缩机试车记录(一)3503-J309-2离心式压缩机试车记录(二)3503-J309-3离心式压缩机试车记录(三)3503-J310-1汽轮机、燃气轮机试车记录(一)3503-J310-2汽轮机、燃气轮机试车记录(二)3503-J311电动机试车记录3503-J312变速器试车记录3503-J313釜类设备安装检验记录3503-J314立式设备安装检验记录3503-J315卧式设备安装检验记录3503-J316塔盘安装检验记录3503-J317设备填充检验记录3503-J318催化反应、沉降器附件安装检验记录3503-J319催化再生器附件安装检验记录3503-J320立式圆筒形储罐组装质量检验记录3503-J321立式圆筒形储罐试验记录3503-J322湿式气柜组装质量检验记录3503-J323湿式气柜试验记录3503-J324干式气柜组装质量检验记录3503-J325干式气柜试验记录3503-J326火炬塔架和管筒安装检验记录3503-J327隔热耐磨衬里质量检验记录3503-J328换热设备耐压和严密性试验记录3503-J329设备耐压、严密性试验记录3503-J330常压设备热处理报告3503-J331管式炉炉体钢结构安装检验记录3503-J332炉管通球试验记录3503-J333管式炉附件安装质量检验记录3503-J334耐火砖砌筑炉衬质量检验记录3503-J335耐火浇注料炉衬质量检验记录3503-J336耐火纤维模块炉衬质量检验记录四、交工技术文件管道安装工程用表3503-J401管道组成件验证性和补充性检验记录3503-J402阀门试验确认表3503-J403弹簧支、吊架安装检验记录3503-J404滑动、固定管托安装检验记录3503-J405管道补偿器安装检验记录3503-J406-1管道系统耐压试验条件确认与试验记录(一)3503-J406-2管道系统耐压试验条件确认与试验记录(二)3503-J407管道系统泄漏性、真空试验条件确认与试验记录3503-J408管道吹扫、清洗检验记录3503-J409给排水压力管道耐压试验条件确认与试验记录3503-J410给排水无压力管道闭水试验条件确认与试验记录3503-J411-1管道焊接接头热处理报告(一)3503-J411-2管道焊接接头热处理报告(二)3503-J412-1管道焊接接头射线检测比例确认表(一)3503-J412-2管道焊接接头射线检测比例确认表(二)3503-J413管道静电接地测试记录五、交工技术文件电气安装工程用表3503-J501电气设备试验项目确认表3503-J502交流电动机安装检验与空载运行记录3503-J503变压器安装检验记录3503-J504高、低压开关柜安装检验记录3503-J505保护、控制盘(屏)安装检验记录3503-J506直流系统、不间断电源(UPS)安装检验记录3503-J507电缆敷设与绝缘检测记录3503-J508火灾自动报警系统安装检验记录六、交工技术文件仪表安装工程用表3503-J601 DCS机柜、仪表盘操作台安装检验记录3503-J602综合控制系统基本功能检测记录3503-J603报警、联锁系统与可编程序控制系统调试记录3503-J604 DCS、SIS送电条件确认表3503-J605仪表设备校验项目确认表3503-J606联校试验条件确认表3503-J607联校调试记录3503-J608仪表管道耐压、严密性试验记录3503-J609仪表管道泄漏性、真空度试验条件确认与试验记录。
立式储罐总体验收检验批质量验收记录
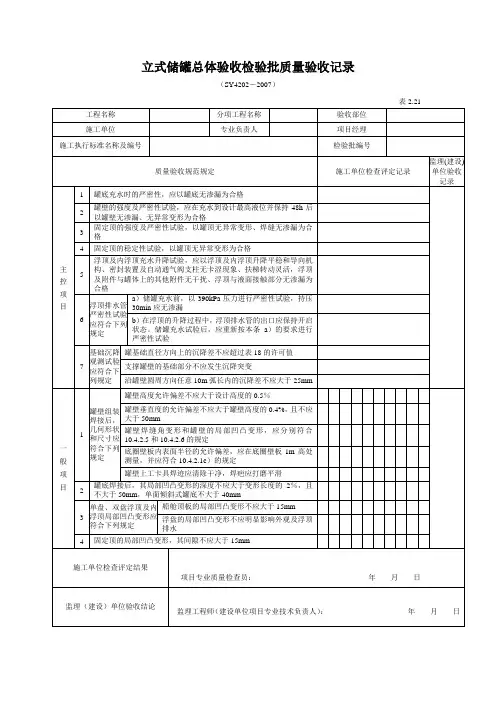
固定顶的强度及严密性试验,以罐顶无异常变形、焊缝无渗漏为合格
4
固定顶的稳定性试验,以罐顶无异常变形为合格
5
浮顶及内浮顶充水升降试验,应以浮顶及内浮顶升降平稳和导向机构、密封装置及自动通气阀支柱无卡涩现象、扶梯转动灵活,浮顶及附件与罐体上的其他附件无干扰、浮顶与液面接触部分无渗漏为合格
6
浮顶排水管严密性试验应符合下列规定
施工单位检查评定结果
项目专业质量检查员:年月日
监理(建设)单位验收结论
监理工程师(建设单位项目专业技术负责人):年月日
罐壁上工卡具焊迹应清除干净,焊疤应打磨平滑
2
罐底焊接后,其局部凹凸变形的深度不应大于变形长度的2%,且不大于50mm,单面倾斜式罐底不大于40mm
3
单盘、双盘浮顶及内浮顶局部凹凸变形应符合下列规定
船舱顶板的局部凹凸变形不应大于15mm
浮盘的局部凹凸变形不应明显影响外观及浮顶其间隙不应大于15mm
a)储罐充水前,以390kPa压力进行严密性试验,持压30min应无渗漏
b)在浮顶的升降过程中,浮顶排水管的出口应保持开启状态。储罐充水试验后,应重新按本条a)的要求进行严密性试验
7
基础沉降观测试验应符合下列规定
罐基础直径方向上的沉降差不应超过表18的许可值
支撑罐壁的基础部分不应发生沉降突变
沿罐壁圆周方向任意10m弧长内的沉降差不应大于25mm
一般项目
1
罐壁组装焊接后,几何形状和尺寸应符合下列规定
罐壁高度允许偏差不应大于设计高度的0.5%
罐壁垂直度的允许偏差不应大于罐壁高度的0.4%,且不应大于50mm
罐壁焊缝角变形和罐壁的局部凹凸变形,应分别符合10.4.2.5和10.4.2.6的规定
立式圆筒形储罐质量检验计划及检验试验要求
⽴式圆筒形储罐质量检验计划及检验试验要求⽴式圆筒形储罐质量检验计划及检验试验要求⼀、前⾔为规定钢制焊接常压储罐检验及验收的技术要求,确保储罐施⼯质量,特制定本要求。
本要求适⽤于储存⽯油、⽯化产品及其他类似液体的常压(包括微内压)⽴式圆筒形钢制焊接常压容器及与储罐相焊接附件的检验和验收。
储罐的检验与验收,除应符合本要求的规定外,尚应符合国家现⾏的有关标准的规定。
本要求依据NB/T 47003.1-2009钢制焊接常压容器和GB50128-2005 ⽴式圆筒形钢制焊接储罐施⼯及验收规范。
⼆、质量检验计划监督检验项⽬分为A类和B类,其要求如下:(⼀)A类,是对储罐安全性能有重⼤影响的关键项⽬,在储罐制造、施⼯到达该项⽬时,监检员现场监督该项⽬的实施,其结果得到监检员的现场确认合格后,⽅可继续施⼯;(⼆)B类,是对储罐安全性能有较⼤影响的重点项⽬,监检员⼀般在现场监督该项⽬的实施,如不能及时到达现场,受检单位在⾃检合格后可以继续进⾏该项⽬的实施,监检员随后对该项⽬的结果进⾏现场检查,确认该项⽬是否符合要求。
监检⼯作见证包括监检员签字(章)确认的受检单位提供的相应检验(检测)、试验报告和监检记录。
⽴式圆筒形储罐制作安装⼯程质量检验计划见附录1。
三、检验及验收要求储罐的检验与验收除应符合本规定外,还应符合设计图样的规定。
3.1 材料验收3.1.1 列⼊GB150的钢材均可作储罐⽤钢。
3.1.2 建造储罐选⽤的材料和附件,应具有质量合格证明书,并符合相应国家现⾏标准规定。
钢板和附件上应有清晰的产品标识。
按质量证明书对钢材进⾏验收,必要时尚应进⾏复验。
在下列情况下应对制造储罐的材料进⾏复验:a) 钢材质量证明书提供的材料性能数据不全;b)焊接材料⽆质量证明书;c)图样注明对钢材有特殊要求。
3.1.3 焊接材料应具有质量合格证明书,并符合相应国家现⾏标准规定。
3.1.4 钢板应逐张进⾏外观检查,其质量应符合现⾏国家相应钢板标准规定。
立式圆筒形储罐试验记录
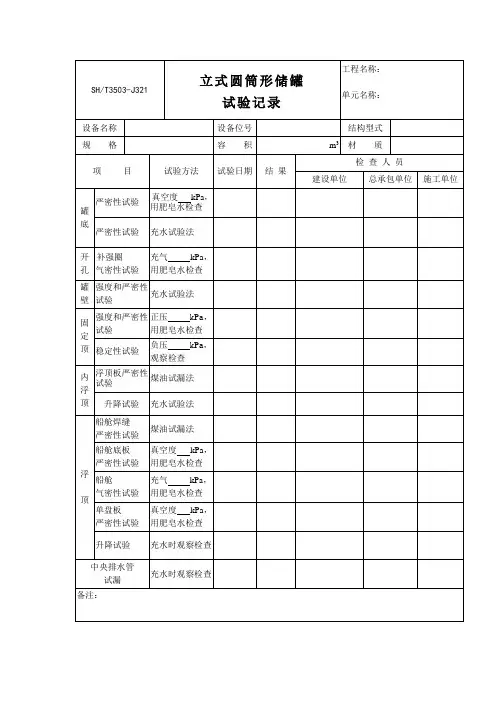
试漏
充水时观察检查
备注:
SH/T3503-J321
立式圆筒形储罐
试验记录
工程名称:
单元名称:
设备名称
设备位号
结构型式
规格
容积
m3
材质
项目人员
建设单位
总承包单位
施工单位
罐
底
严密性试验
真空度kPa,用肥皂水检查
严密性试验
充水试验法
开
孔
补强圈
气密性试验
充气kPa,用肥皂水检查
罐壁
强度和严密性试验
充水试验法
固
定
顶
强度和严密性试验
正压kPa,用肥皂水检查
稳定性试验
负压kPa,
观察检查
内
浮
顶
浮顶板严密性试验
煤油试漏法
升降试验
充水试验法
浮
顶
船舱焊缝
严密性试验
煤油试漏法
船舱底板
严密性试验
真空度kPa,用肥皂水检查
船舱
气密性试验
充气kPa,
用肥皂水检查
单盘板
严密性试验
真空度kPa,用肥皂水检查
升降试验
充水时观察检查
3503-J320立式圆筒形储罐组装质量检验记录

单盘板
备注:
检 查 项 目 与 要 求
检 查 结 果
管口标高符合设计文件要求
管口方位偏差符合设计文件和规范要求
法兰、接管规格和接管外伸长度偏差符合设计文件和规范要求
检验结论:
建设/监理单位
总 承 包 单位
施工单位
专业工程师:
日期:年 月 日
专业工程师:
日期:年 月 日
专业工程师:
质量检查员:
SH/T3503-J320
立式圆筒形储罐
组装质量检验记录
工程名称:储运罐区
单元名称:甲醇罐区
设备名称
设备位号
结构型式
规格
容积
m3
材质
项目
允许值
mm
实测最大值
mm
检查点数
合格点数
合格率
%
罐壁几
何尺寸
高度偏差
底圈半径偏差
罐壁角变形
水平方向
垂直方向
罐壁垂直度
局部凹凸变形
罐底板
罐壁板
水平方向
垂直方向
固定顶
浮顶
施工Байду номын сангаас组长:
日期:年 月 日
C.24、C.26、C.28SH/T3503-J320“立式圆筒形储罐组装质量检验记录”、SH/T3503-J322“湿式气柜组装质量检验记录”,SH/T3503-J324“干式气柜组装质量检验记录”应有施工单位自检记录作为本表格的数据验收依据,自检记录保存在施工单位存档文件中。“罐壁几何尺寸和局部凹凸变形”测量值中超标情况应在“说明”栏内给予简要说明。
3503-J333-3立式圆筒形储罐拱顶严密性试验记录
试验方法描述:真空度 KPa用肥皂水检查,充气 KPa用肥皂水检查上水
试验记录:
试验结论:
建设/监理单位
总承包单位
专业工程师: 日期:年月日
专业工程师: 日期:年月日
1
施工单位
施工班组长: 质量检查员: 专业工程师: 日期:年月日
SH/T3503-J333-3
立 式 圆 筒 形 储 罐 浮 顶 /船 舱 工程名称:50万吨/年煤焦油全 馏分加氢制环烷基油项目三标段 严密性试验记录 单位工程名称:动力站装置
设备名称
Hale Waihona Puke 设备位号结构型式规格
容积
m3
材质
试验日期
试验项目:船舱焊缝严密性试验船舱底板严密性试验 船舱气密性试验单盘板严密性试验
立式圆筒形储罐组装质量检验记录SHT3503-J332
备注:
检查项目与要求
检查结果
管口标高符合设计文件要求
管口方位偏差符合设计文件和规范要求
法兰、接管规格和接管外伸长度偏差符合设计文件和规范要求
检验结论:Байду номын сангаас
建设/监理单位
总承包单位
施工单位
专业工程师:
日期: 年 月 日
专业工程师:
日期: 年 月 日
施工班组长:
质量检查员:
专业工程师:
日期: 年 月 日
SH/T 3503—J332
立式圆筒形储罐
组装质量检验记录
工程名称:
单位工程名称:
设备名称
设备位号
结构型式
规格
容积
m3
材质
项目
允许值
mm
实测最大值
mm
检查点数
合格点数
合格率
%
罐壁几
何尺寸
高度偏差
罐底圈水平半径偏差
垂直度
罐壁
导向支柱
量油管
内浮顶环形边缘侧板
局部凹凸度偏差
罐底
罐壁内表面
拱顶
浮顶
内浮顶内浮盘
立式圆筒形储罐组装质量检验记录
立式圆筒形储罐组装质量检验记录一、检验目的立式圆筒形储罐是一种常见的储存介质的设备,为了确保储罐的安全可靠运行,必须对其组装质量进行严格的检验。
本文档旨在记录立式圆筒形储罐组装过程中的质量检验内容和结果,以确保储罐的质量符合相关的技术标准和规范要求。
二、检验方法1. 目视检查:对储罐的外观进行检查,包括储罐壁面是否平整、无明显凹陷或突起,涂层是否完整、无掉层或起皮等。
2. 壁厚测量:使用超声波测厚仪对储罐的壁厚进行测量,确保壁厚符合设计要求和相关技术标准。
3. 焊缝检验:采用无损检测方法对储罐的焊缝进行检验,包括射线检测、超声波检测、磁粉检测等,以确保焊缝无裂纹、气孔、夹杂物等缺陷。
4. 防腐涂层检验:采用划格法、测厚法等方法对储罐的防腐涂层进行检验,确保涂层的厚度符合要求,并无异常掉落或腐蚀等现象。
5. 容积测量:采用液位计等方法对储罐的容积进行检测,确保容积测量准确可靠。
三、检验内容和结果1. 储罐外观检查- 储罐壁面平整,无明显凹陷或突起。
- 储罐涂层完整,无掉层或起皮。
检验结果:合格2. 壁厚测量储罐壁厚:10mm设计要求:10mm检验结果:合格3. 焊缝检验焊缝无裂纹、气孔、夹杂物等缺陷。
检验结果:合格4. 防腐涂层检验涂层厚度:200μm设计要求:200μm涂层无异常掉落或腐蚀。
检验结果:合格5. 容积测量储罐容积:100m³液位计测量结果:99.8m³容积测量误差:±0.2m³检验结果:合格四、检验结论经过以上质量检验,立式圆筒形储罐组装质量符合相关的技术标准和规范要求,具备安全可靠运行的条件。
五、备注本次检验记录仅涉及组装质量检验,其他关于储罐的安全性能、操作规程等内容不在本文档范围之内。
六、附件无。
以上为立式圆筒形储罐组装质量检验记录,记录了对储罐外观、壁厚、焊缝、防腐涂层和容积等方面的检验结果。
通过严格的检验,储罐的质量得到了保证,确保其安全可靠运行。
立式储罐罐壁组装检验批质量验收记录
(SY4202-2007)
表2.14
工程名称
分项工程名称
验收部位
施工单位
专业负责人
项目经理
施工执行标准名称及编号
检验批编号
质量验收规范规定
施工单位检查评定记录
监理(建设)单位验收记录
主控项目
1
壁板组装时,安装的每圈板应符合排的顶圈壁板应符合下列规定
4
罐壁板组装时,应保证内表面齐平,其错边量应符合下列规定
纵向焊缝错边量:焊条电弧焊时,当板厚小于或等于10mm时,纵向焊缝错边量≤1mm;当板厚大于10mm时,纵向焊缝错边量≤板厚的0.1倍,且不应大于1.5mm;自动焊时均不应大于1mm
环向焊缝错边量:焊条电弧焊时,当上圈壁板厚度小于或等于8mm时,任何一点的错边量均≤1.5mm;当上圈壁板厚度大于8mm时,任何一点的错边量均不应大于板厚的0.2倍,且≤2mm;自动焊时均≤1.5mm
5
组装焊接后,纵焊缝及环焊缝的角变形应符合表15的规定
6
组装焊接后,罐壁的局部凹凸变形应平缓,不应有突然起伏,且应符合表16的规定
施工单位检查评定结果
项目专业质量检查员:年月日
监理(建设)单位验收结论
监理工程师(建设单位项目专业技术负责人):年月日
相邻两壁板上口的水平度的允许偏差不应大于2mm,在整个圆周上任意两点的水平度的允许偏差不应大于6mm
壁板的垂直度的允许偏差≤3mm
组装焊接后,壁板的内表面任意点半径的允许偏差应符合表12的规定
2
其他各圈壁板安装时,其垂直度允许偏差≤该圈壁板高度的0.3%
3
罐壁板对接接头的组装间隙,当图样无要求时,见表13和表14的规定